ЛВМ. Литьё по выплавляемым моделям
Обращайтесь к нам по вопросам закупки, возможного партнёрства, для запросов от СМИ и, в целом, по любым интересующим вас вопросам.

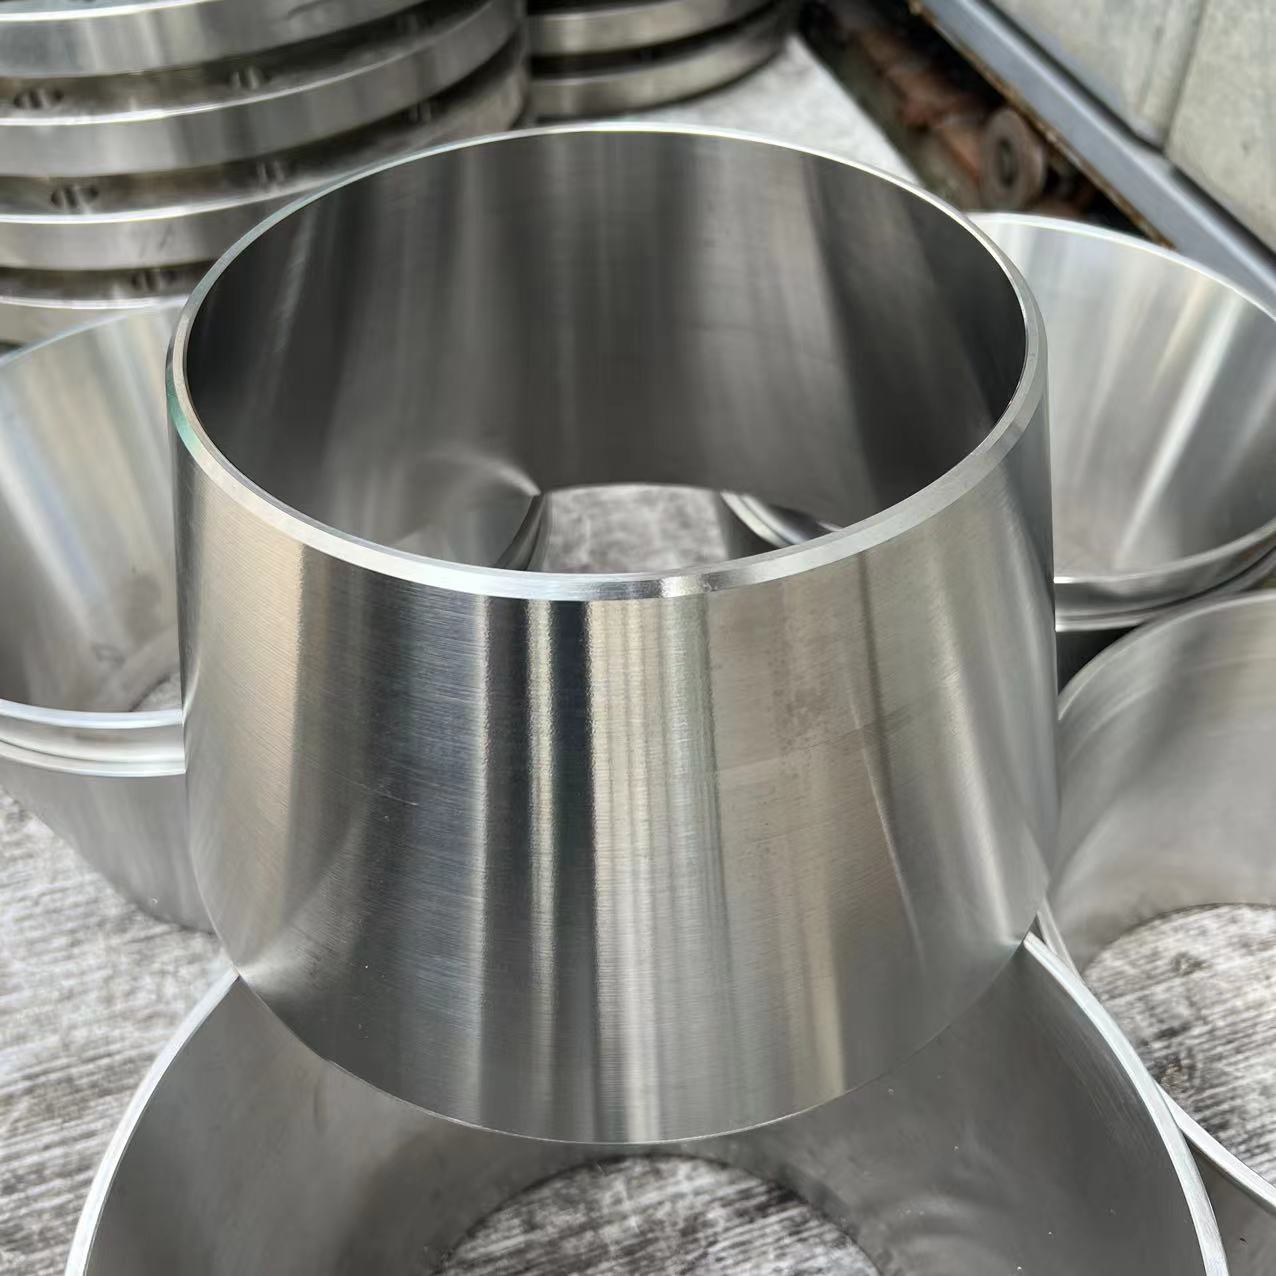
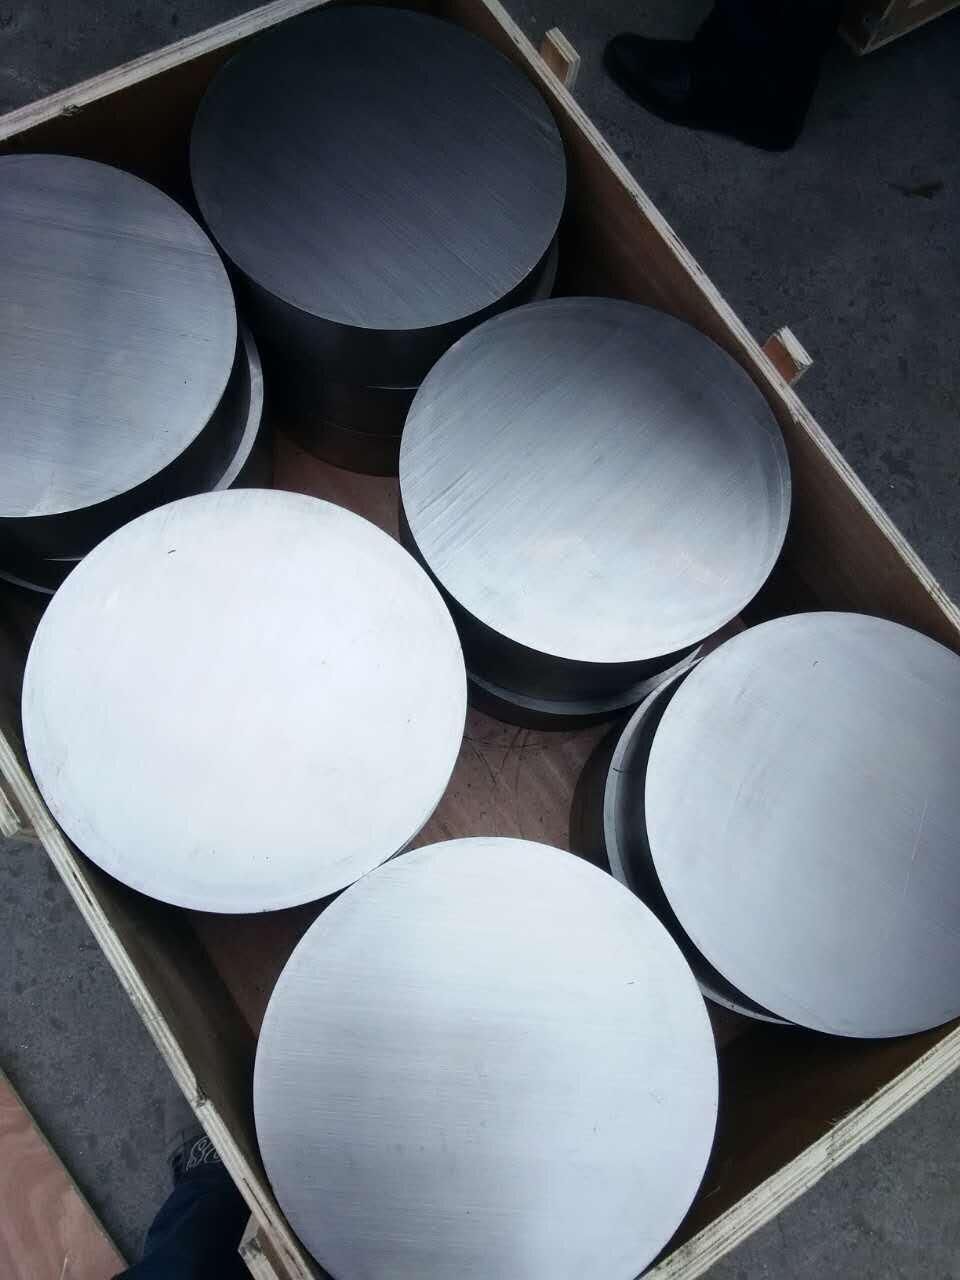
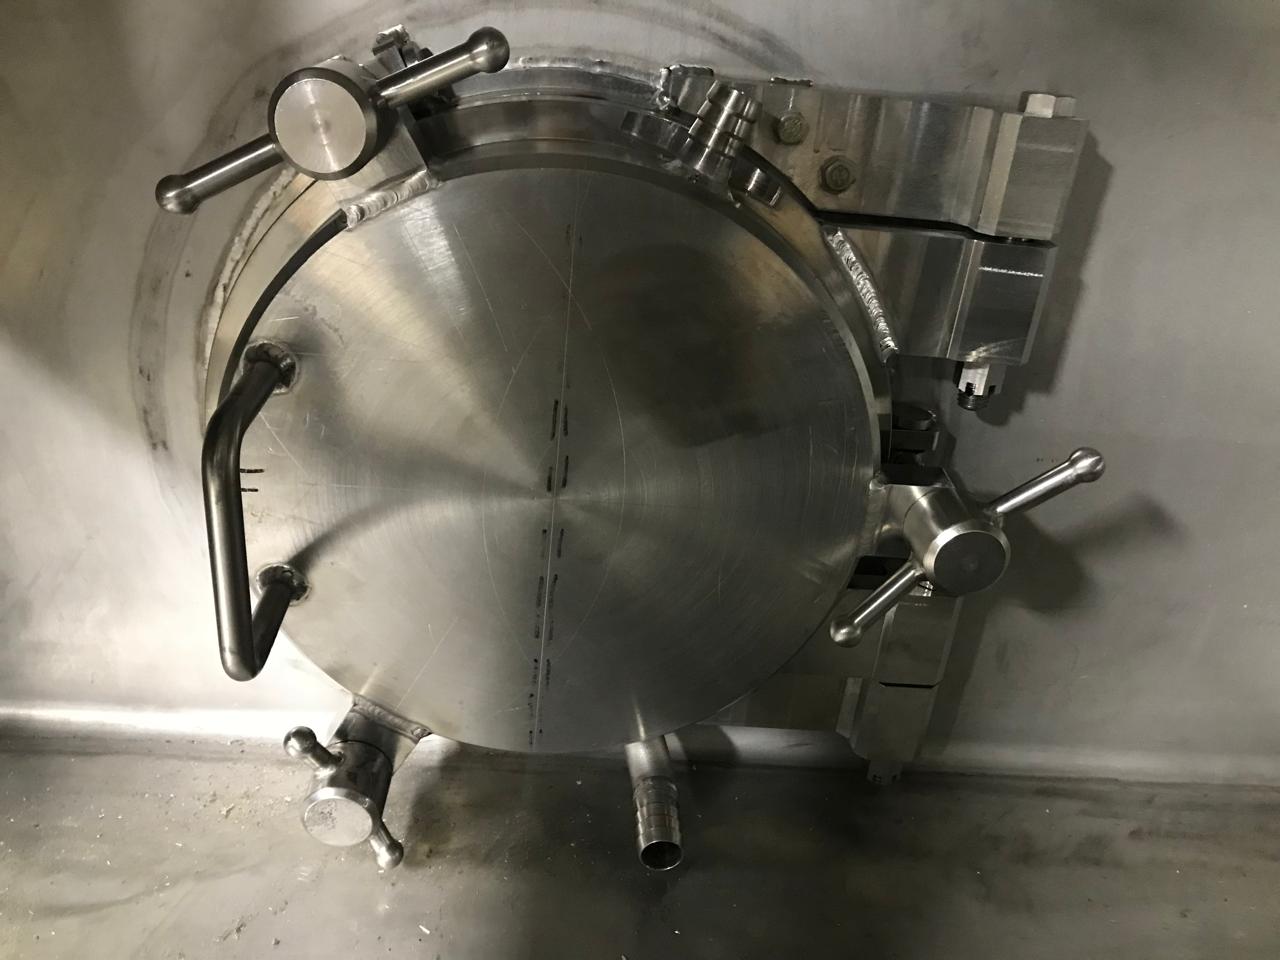
Точные отливки массой 5–150 кг с минимальными припусками на обработку. Материалы: нержавеющие, дуплексные и супердуплексные стали, сплавы на основе никеля и кобальта. Точность литья 0,1–0,2 мм.

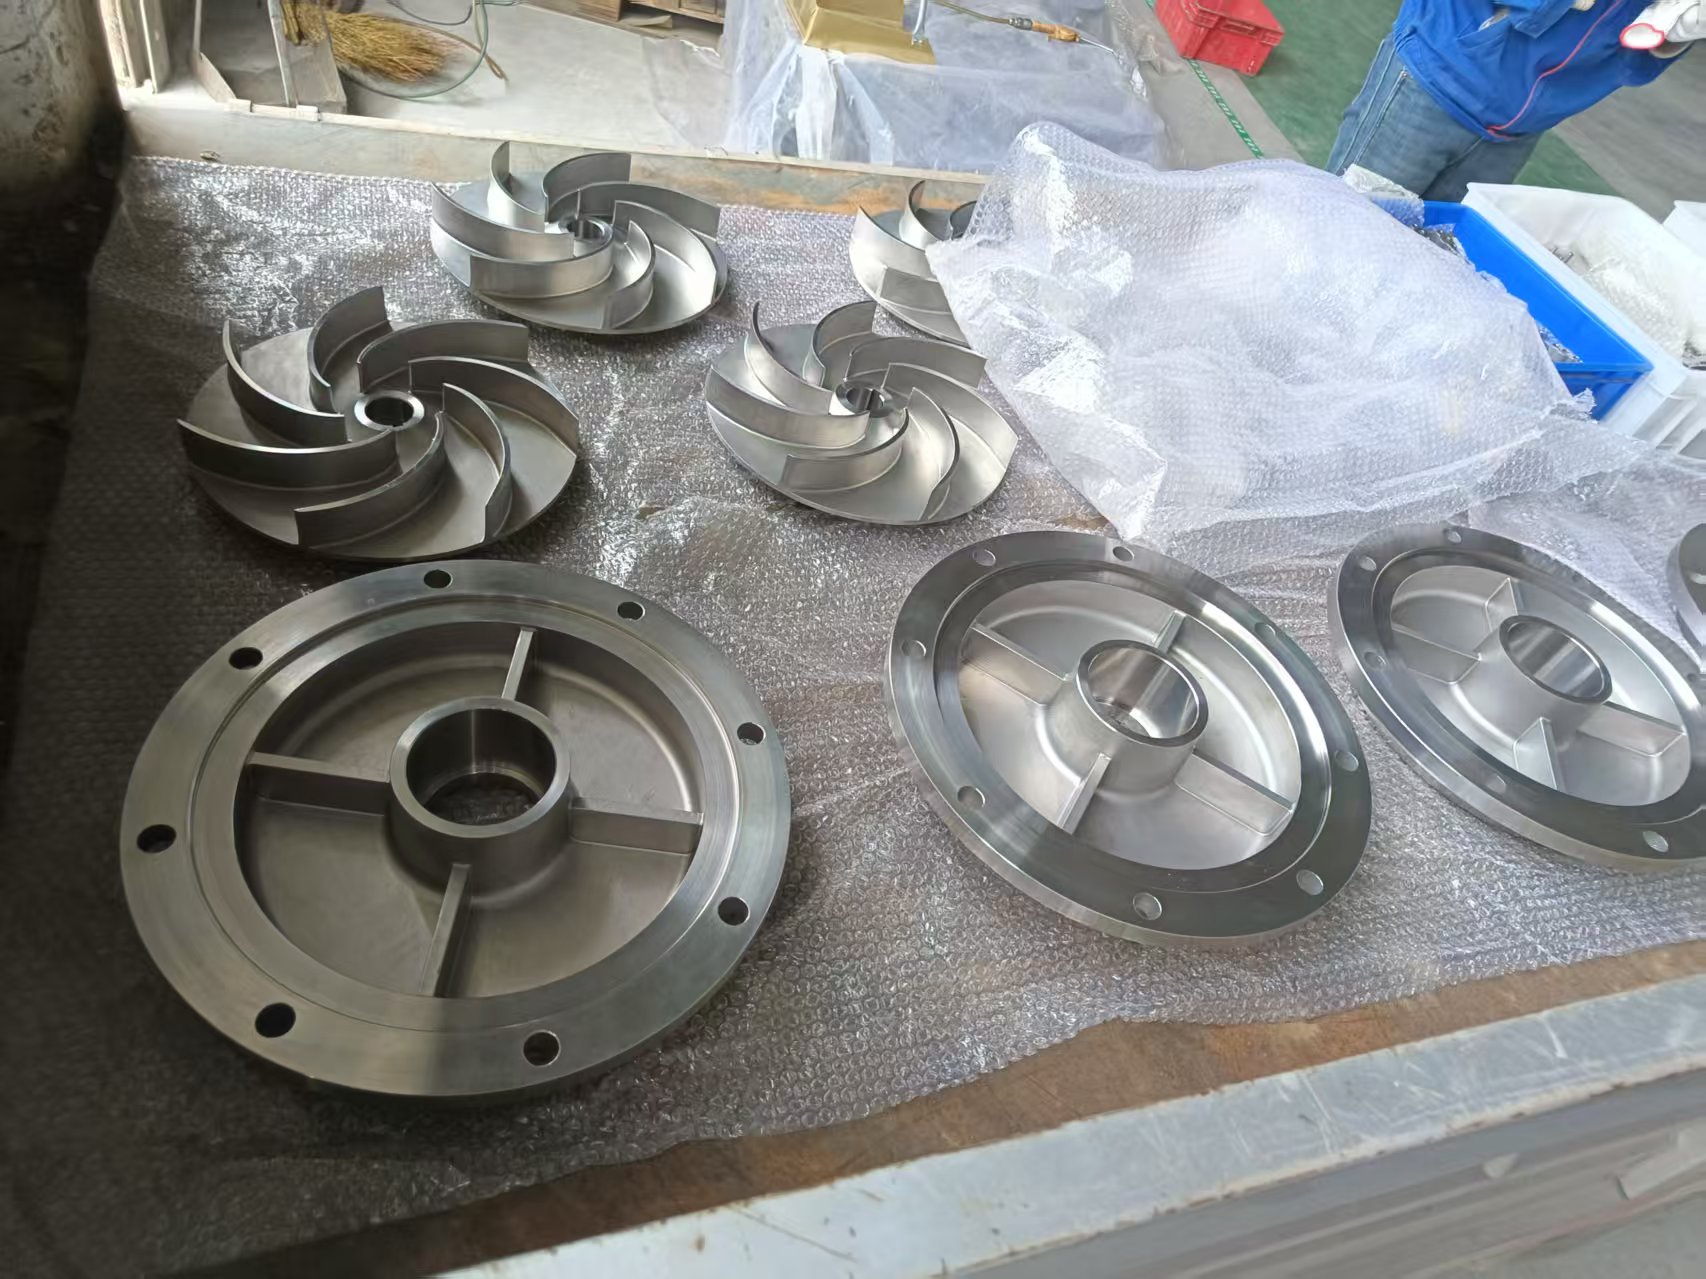
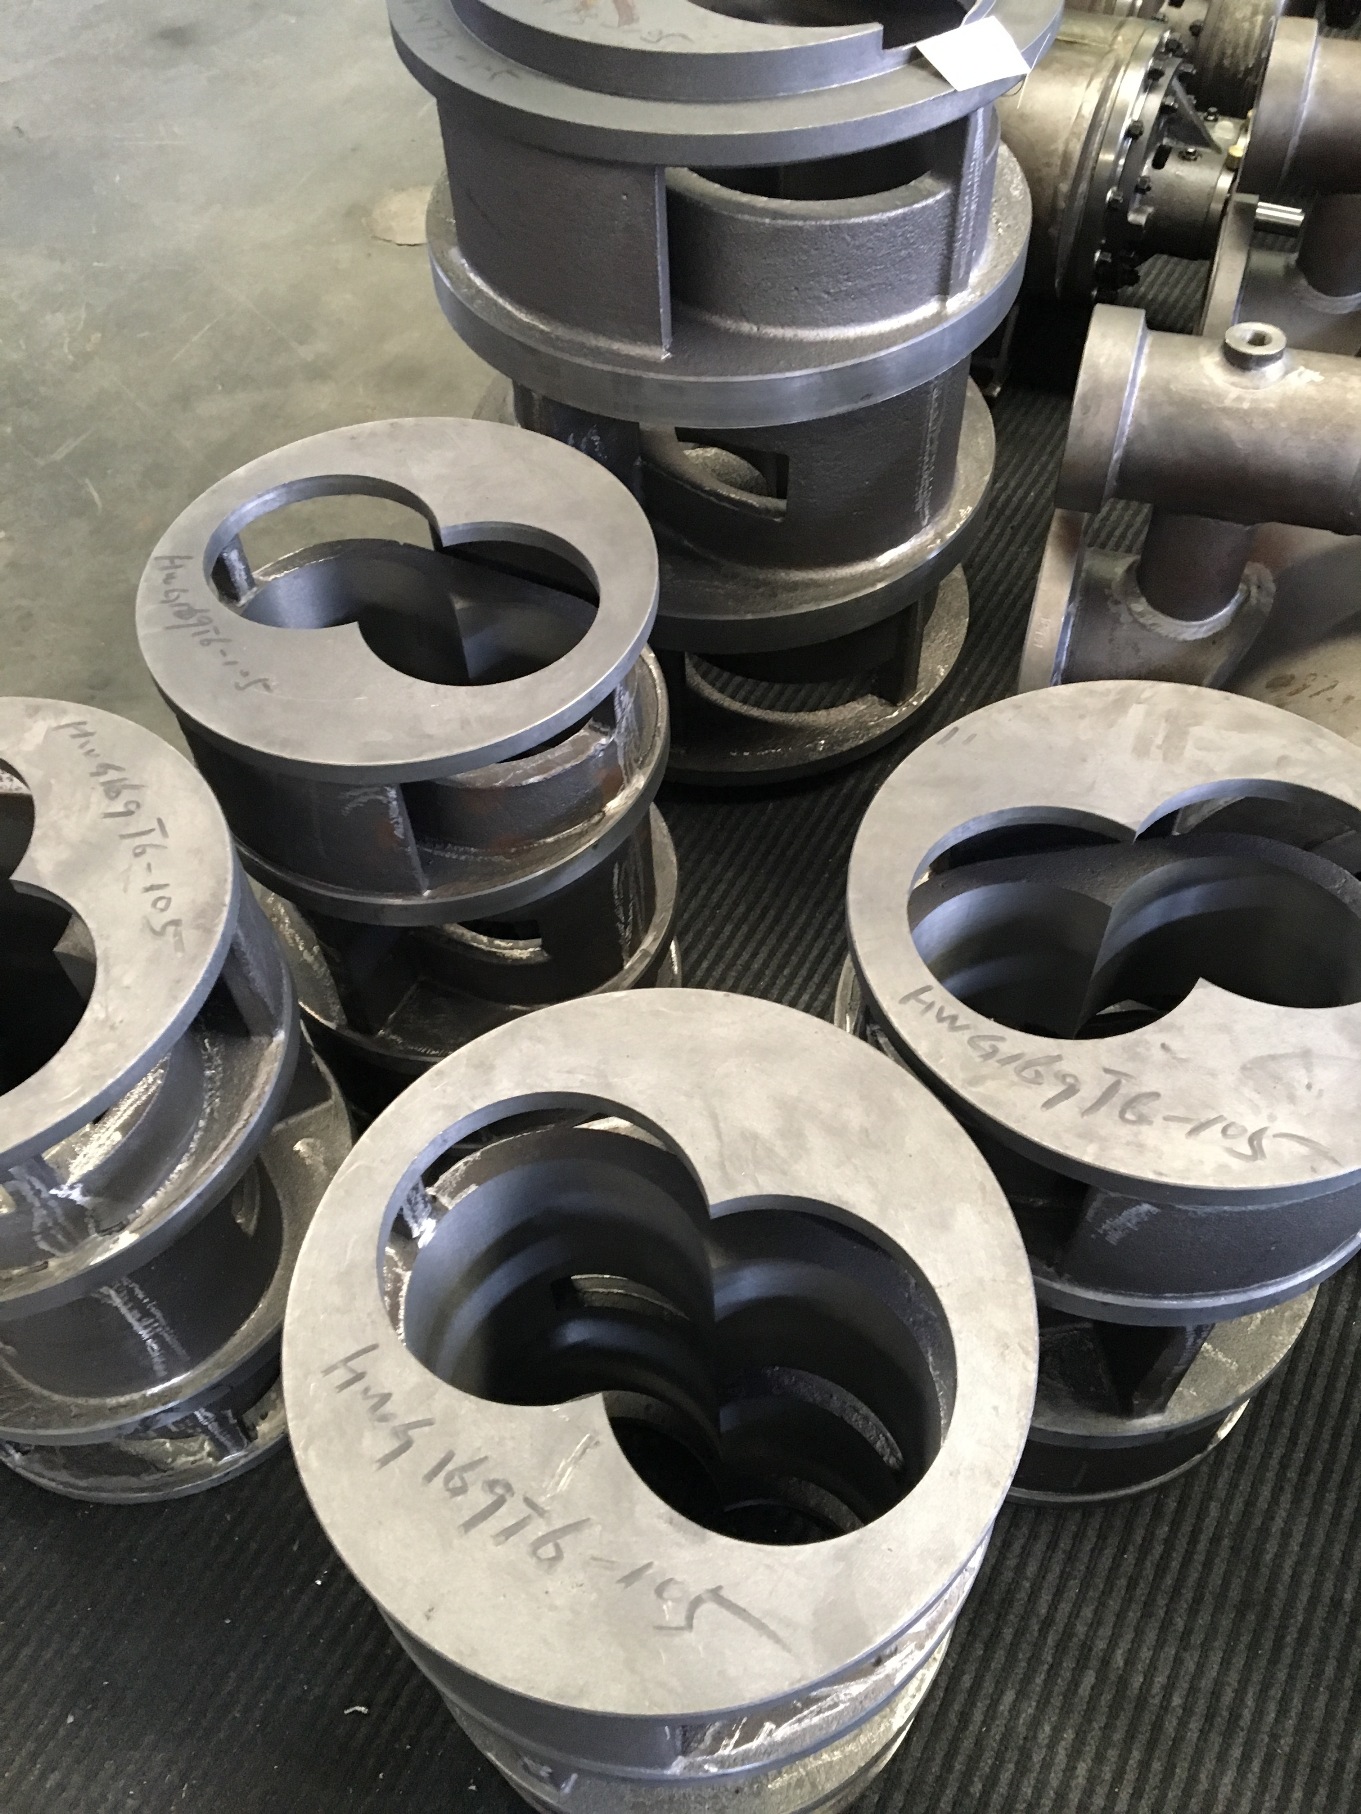
Направляющие аппараты насосов малого и среднего типоразмера, до 150 кг
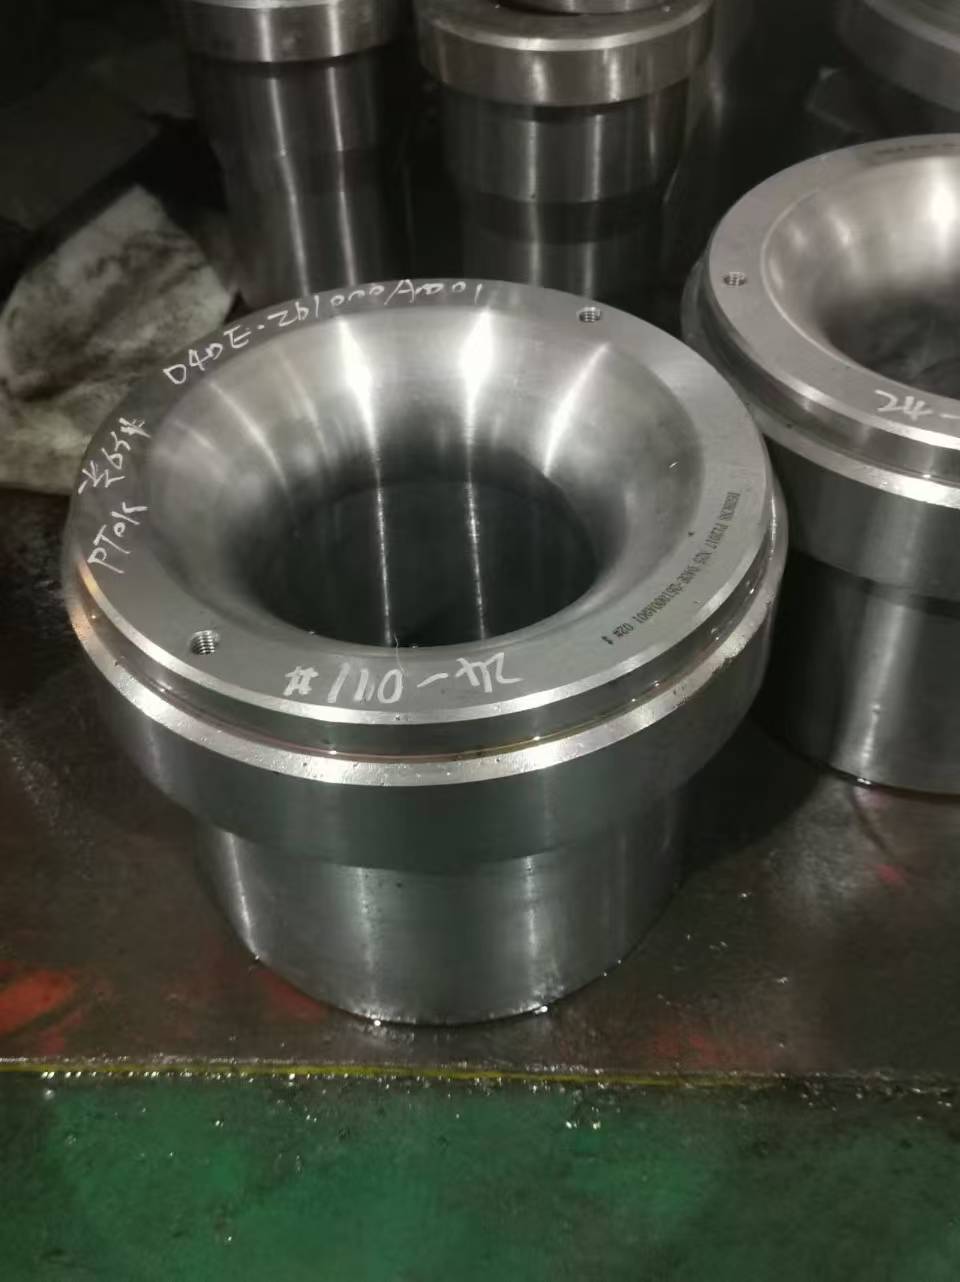
Литые диффузоры (направляющие аппараты) центробежных насосов, изготовленные методом литья по выплавляемым моделям. Диффузор принимает поток от рабочего колеса и преобразует его скорость в давление, поэтому к точности проточной части предъявляются повышенные требования. Технология ЛВМ обеспечивает сложную геометрию каналов с минимальными припусками на обработку. Изготавливаем по чертежу или образцу заказчика.
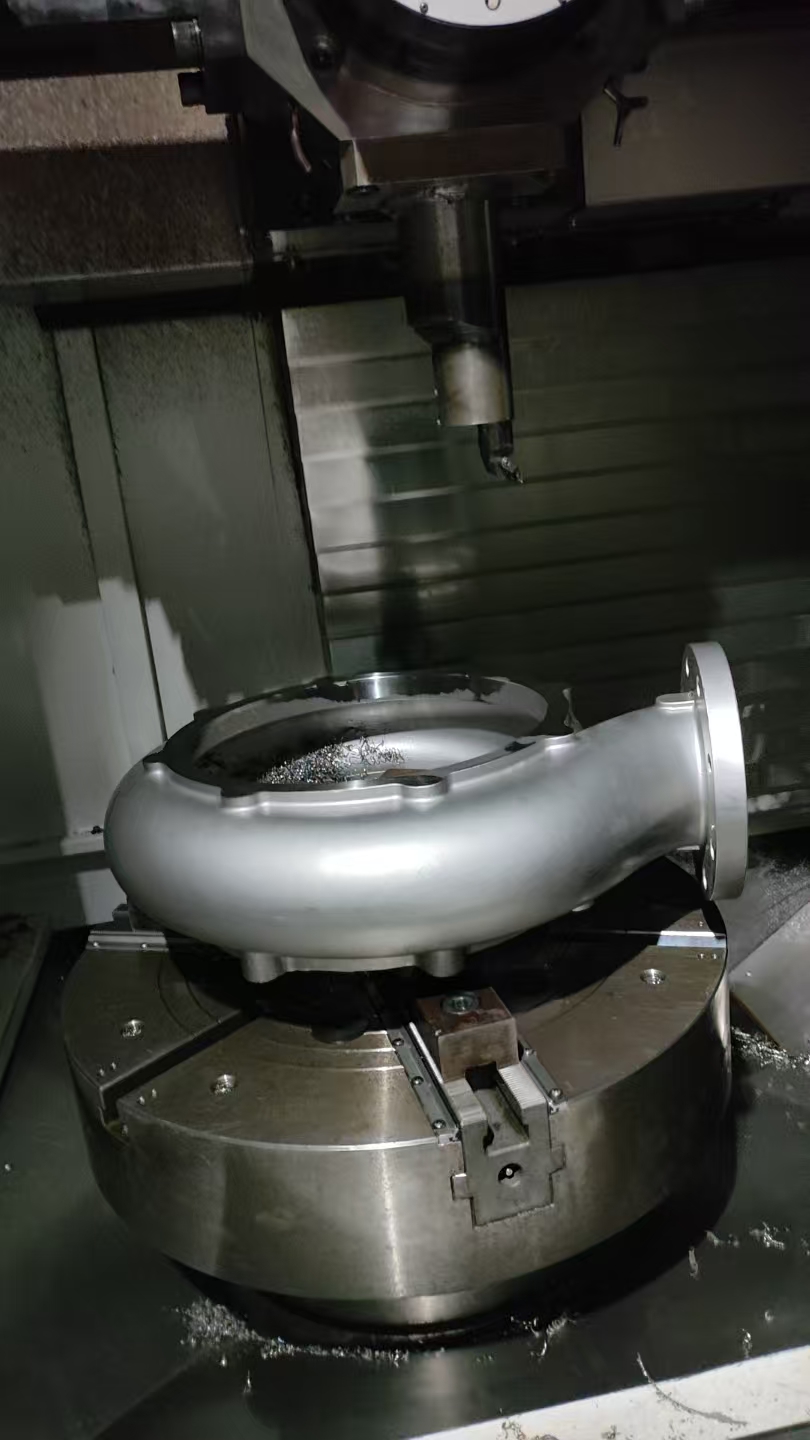
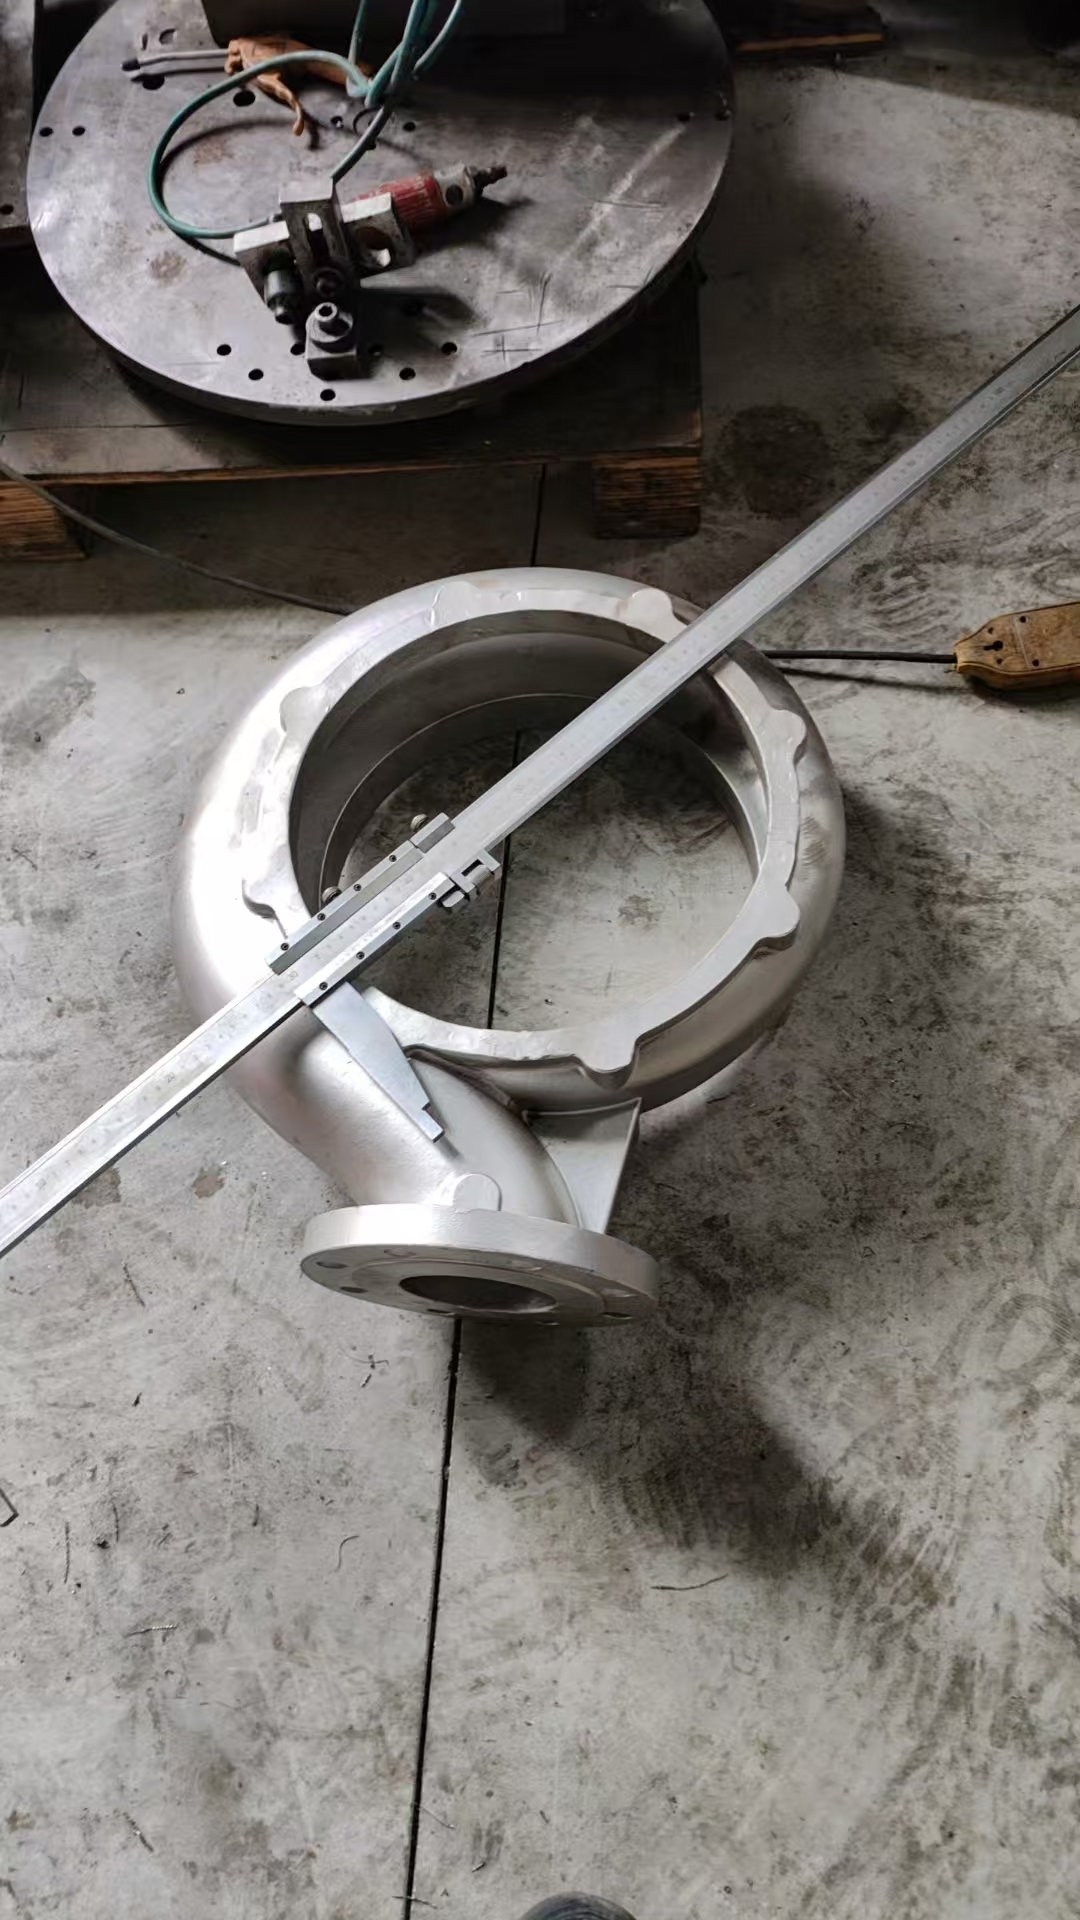
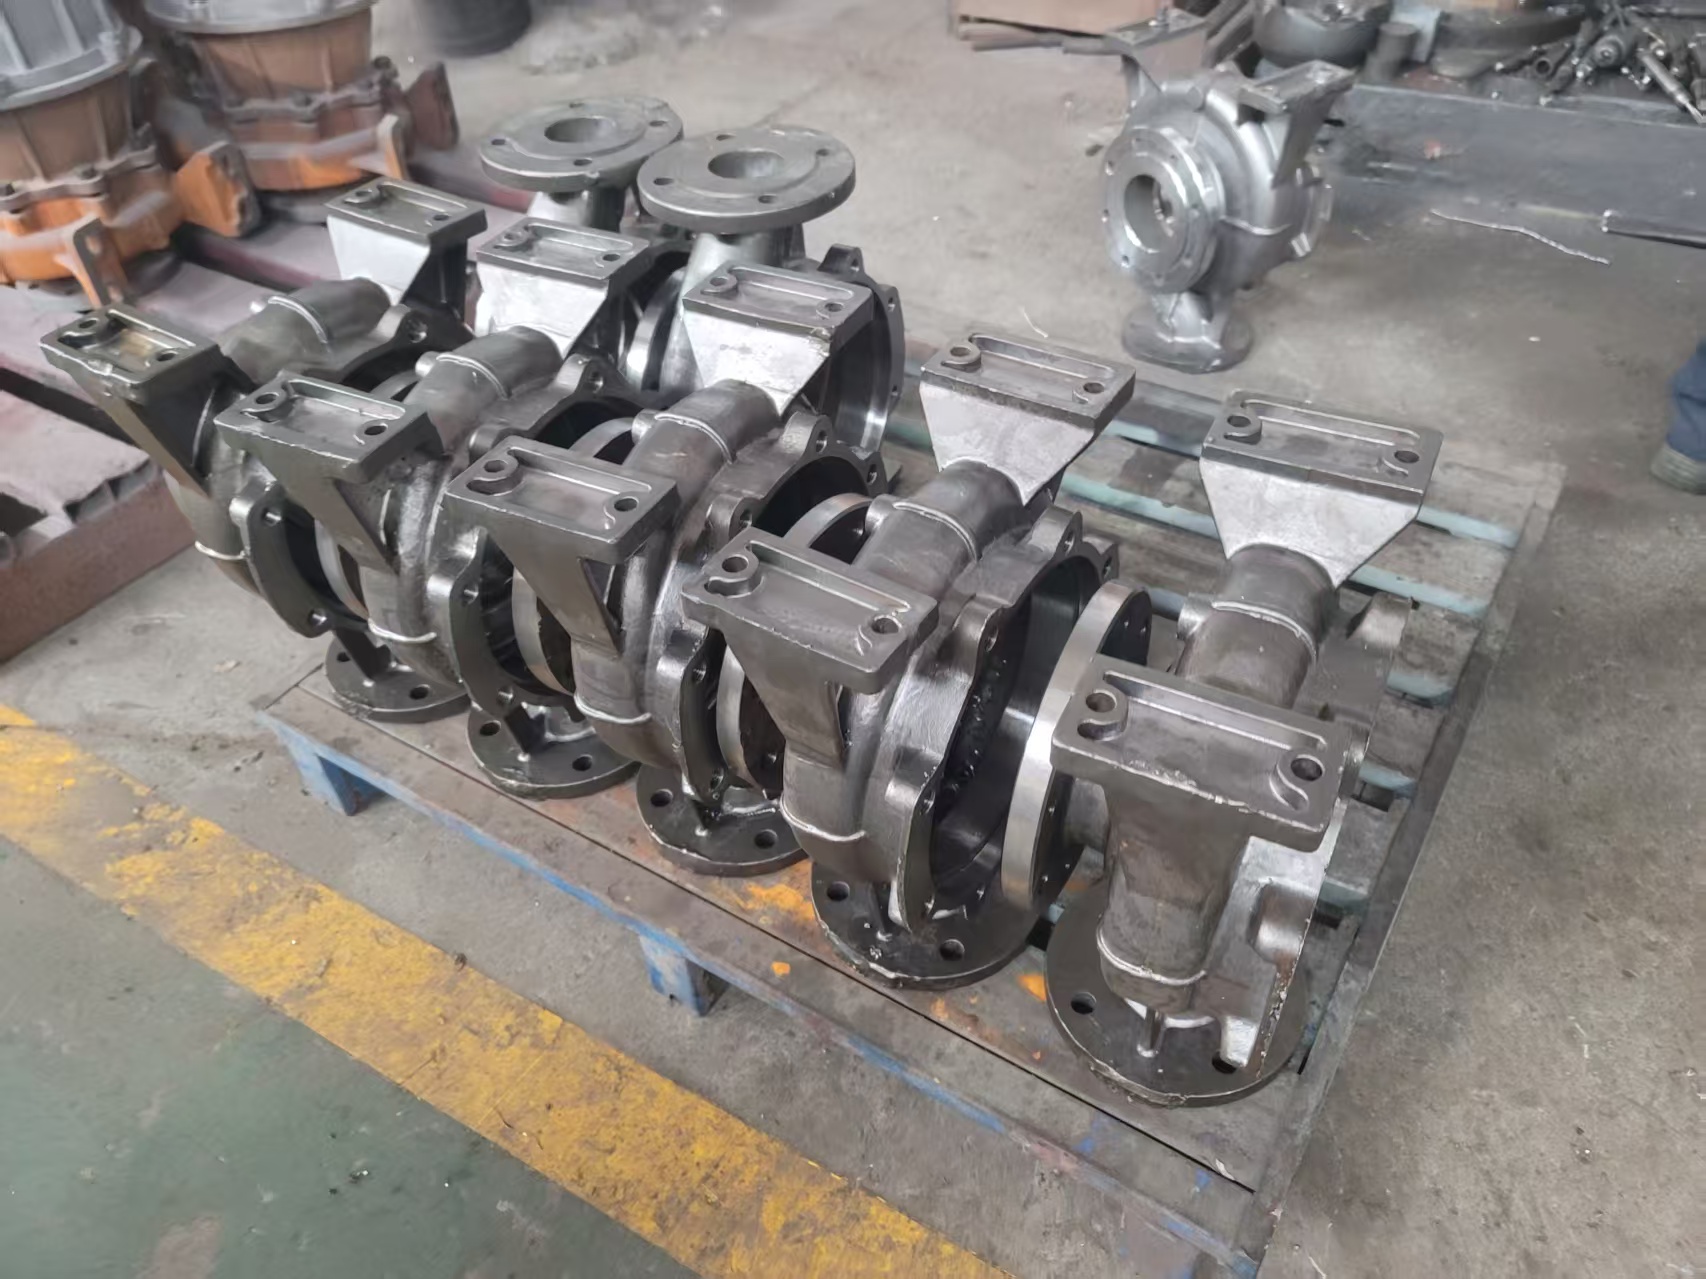
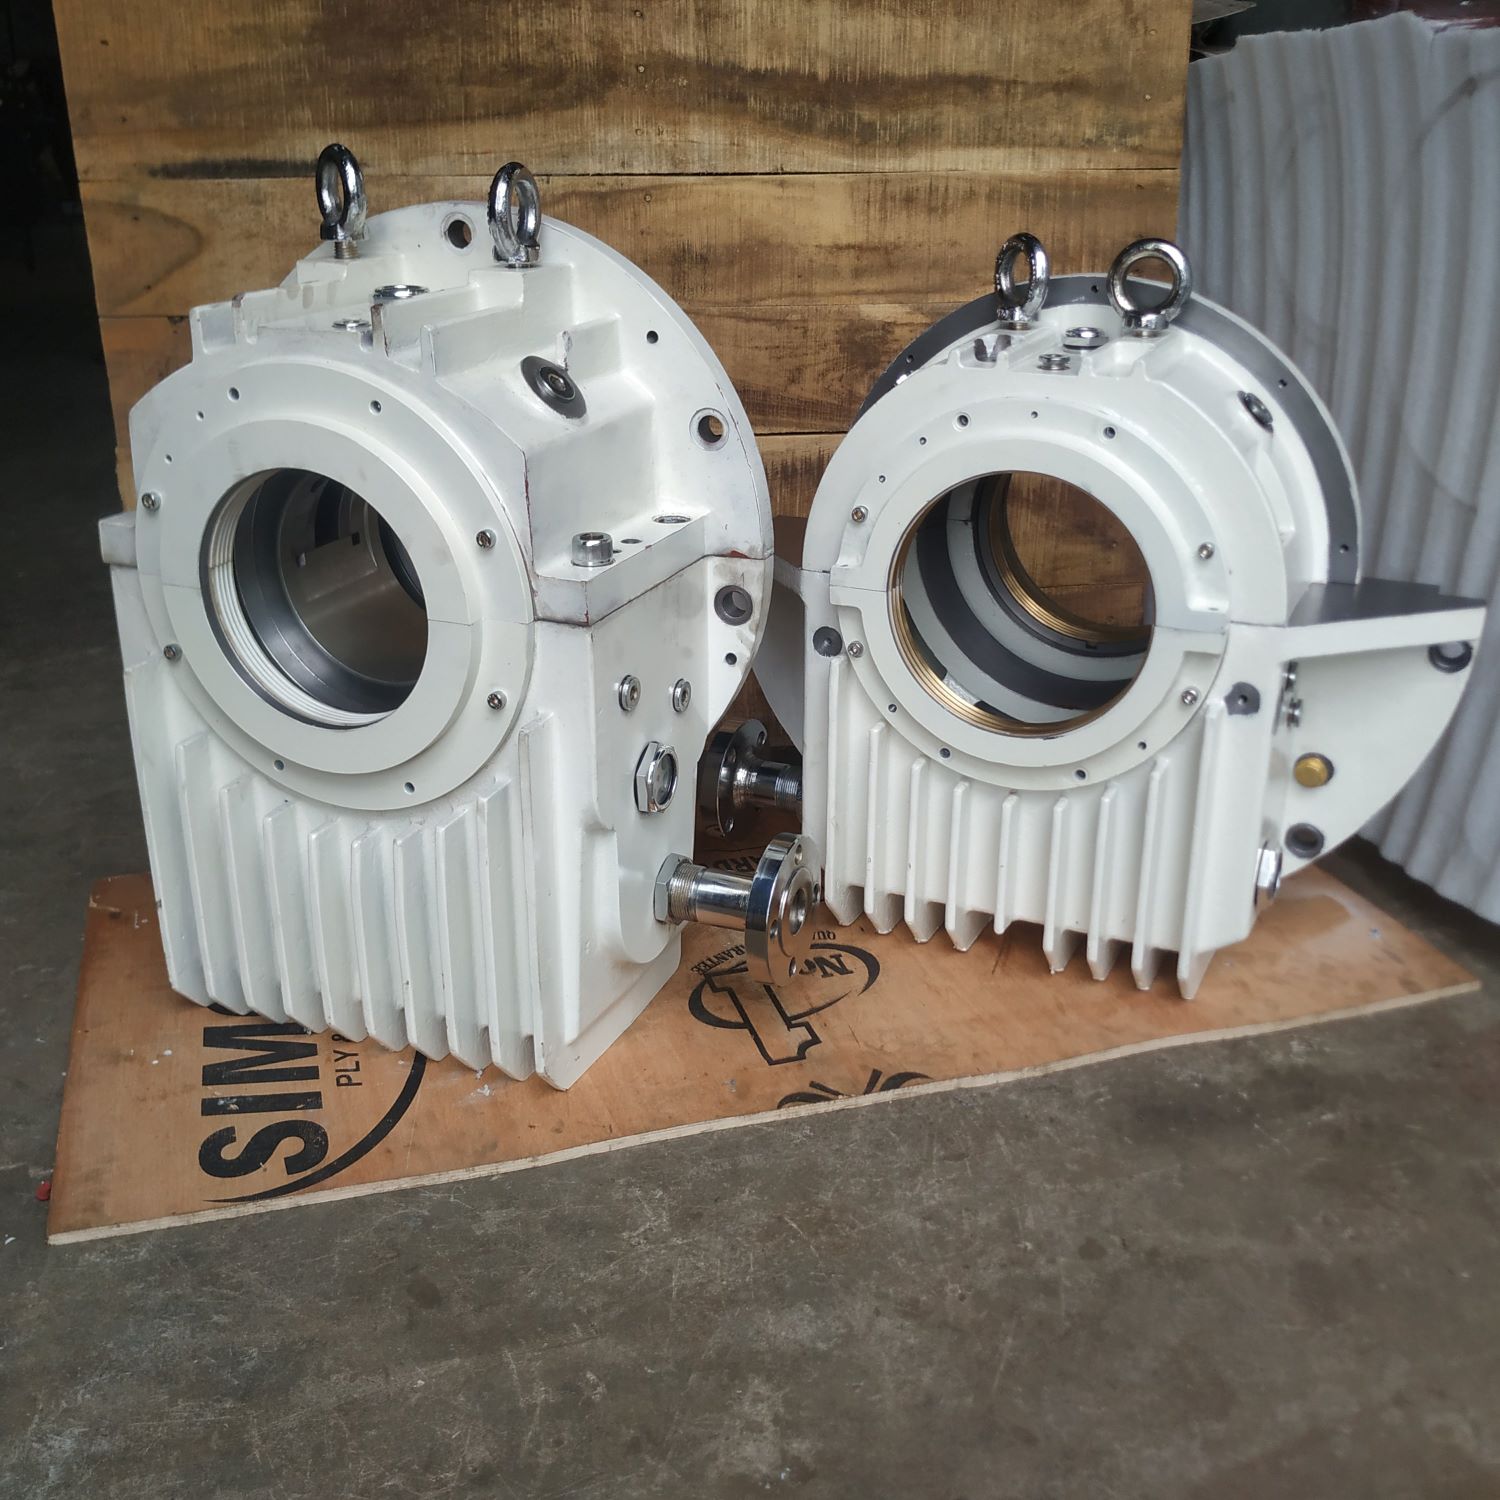
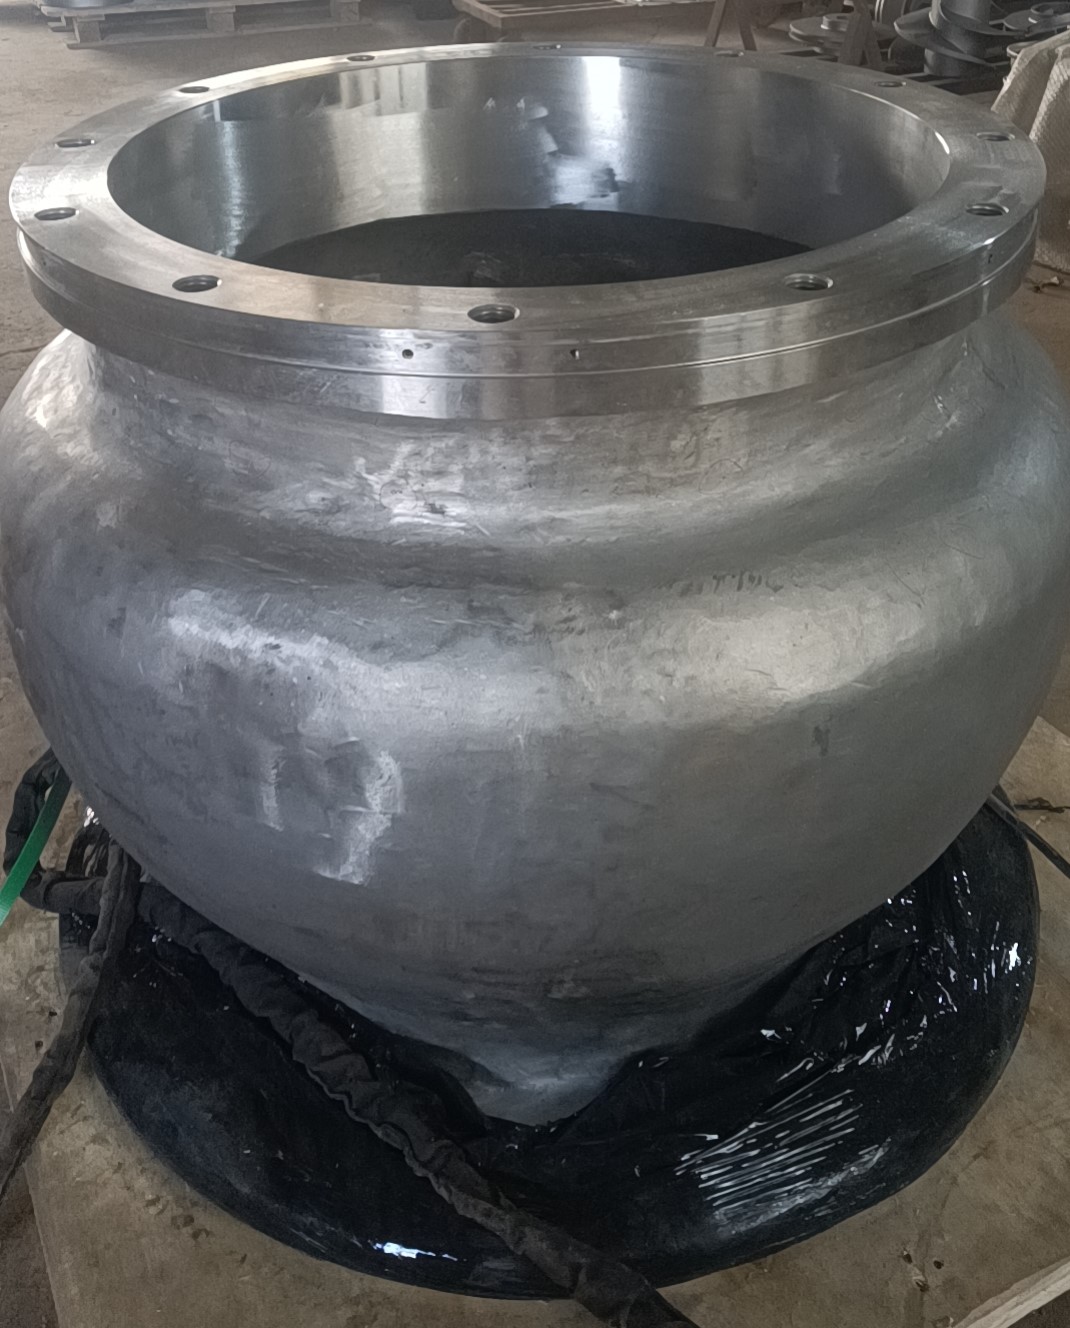
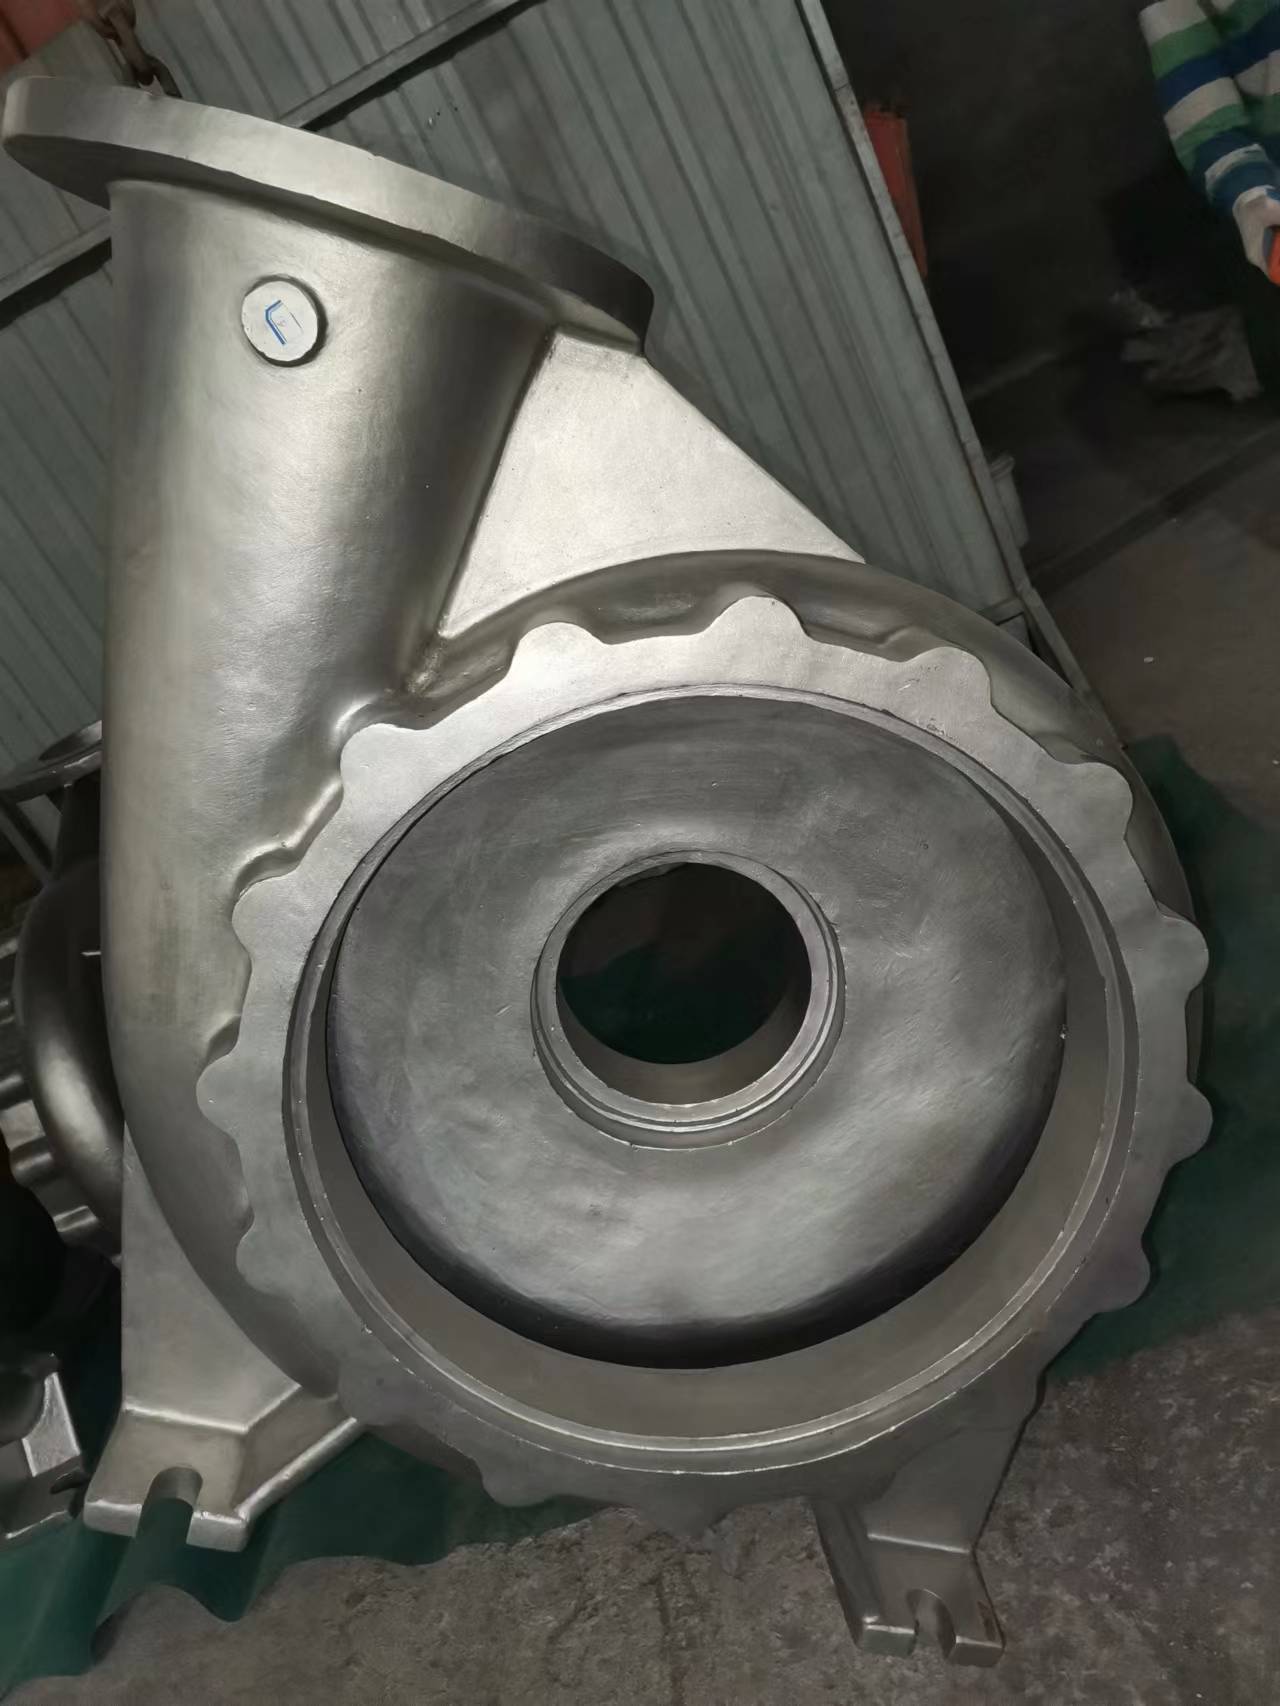
Отливки корпусных деталей насосов малого и среднего типоразмера, до 150 кг
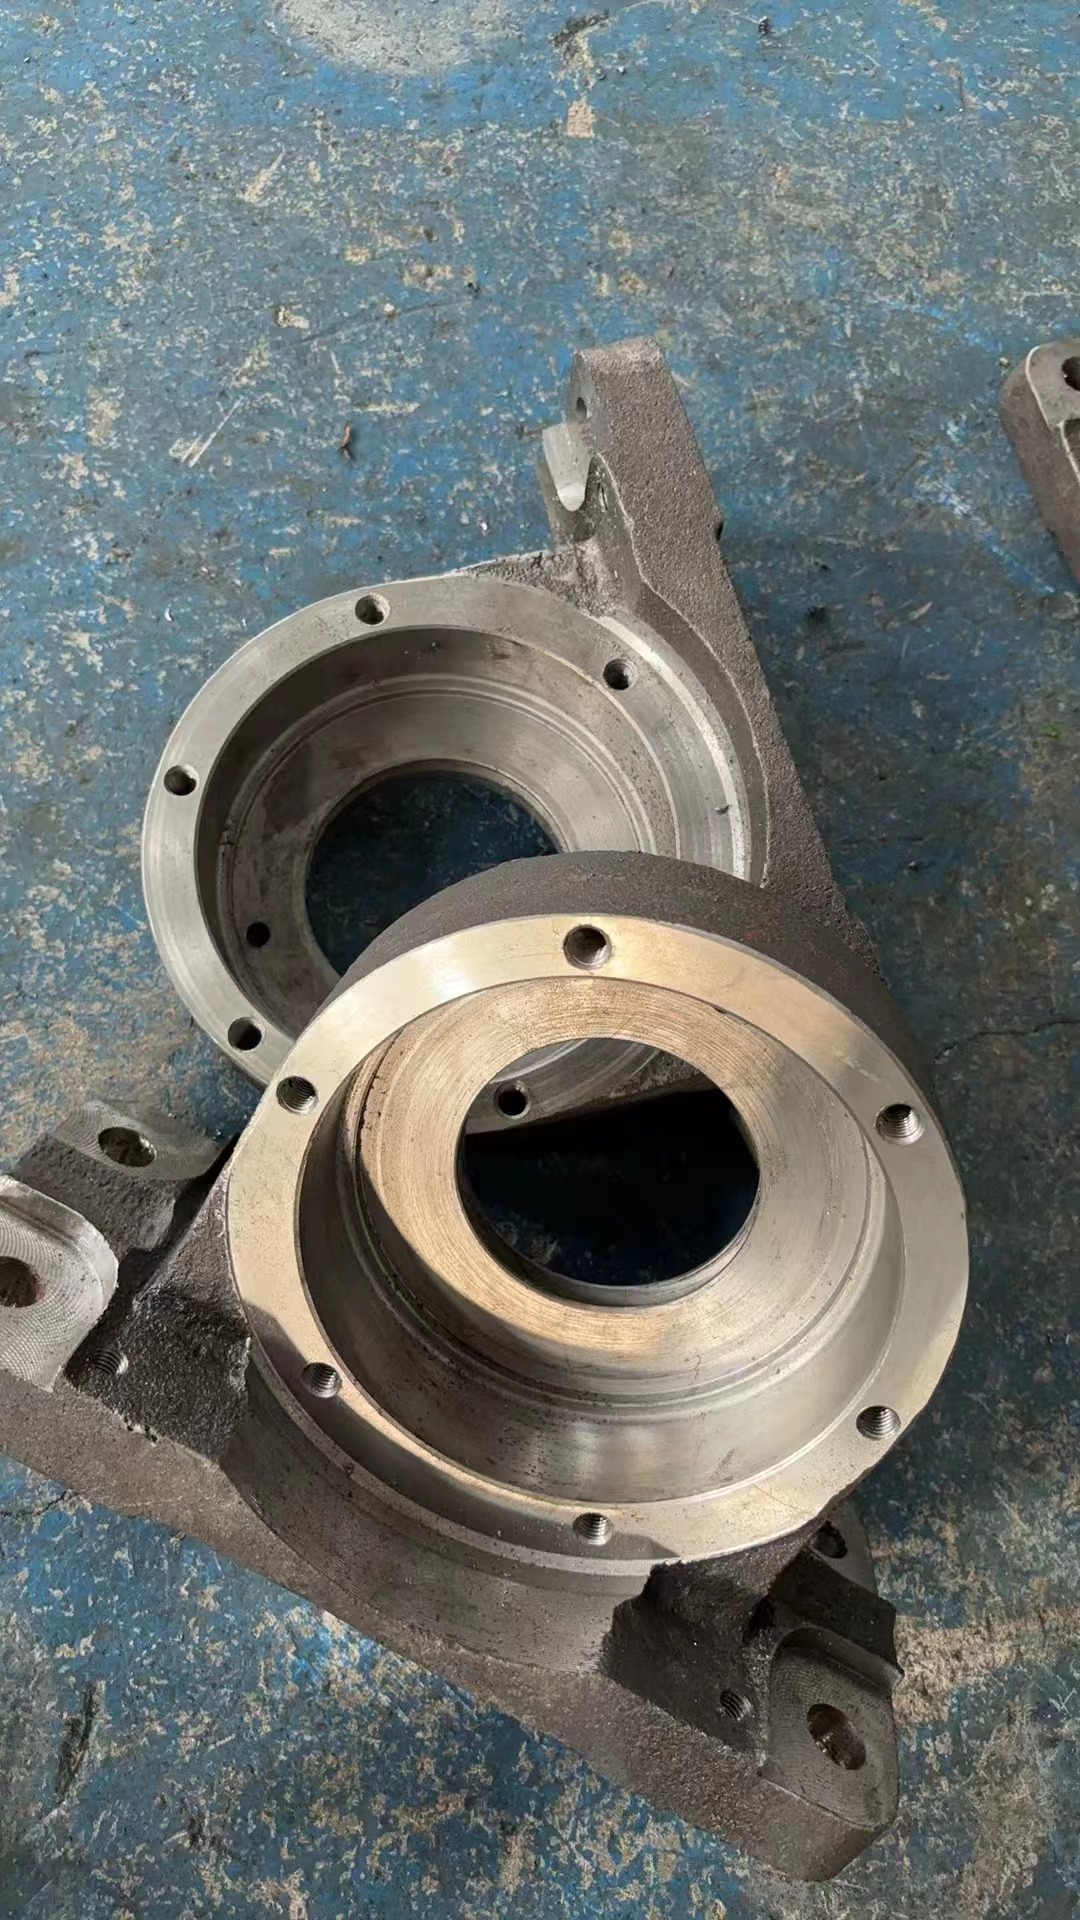
Литые корпусные детали для насосного и промышленного оборудования, изготовленные методом литья по выплавляемым моделям. Сложная геометрия корпуса с внутренними полостями и каналами воспроизводится за одну отливку, что снижает объём сборки и механической обработки. Изготавливаем из нержавеющих, дуплексных и супердуплексных сталей по чертежу или образцу заказчика.
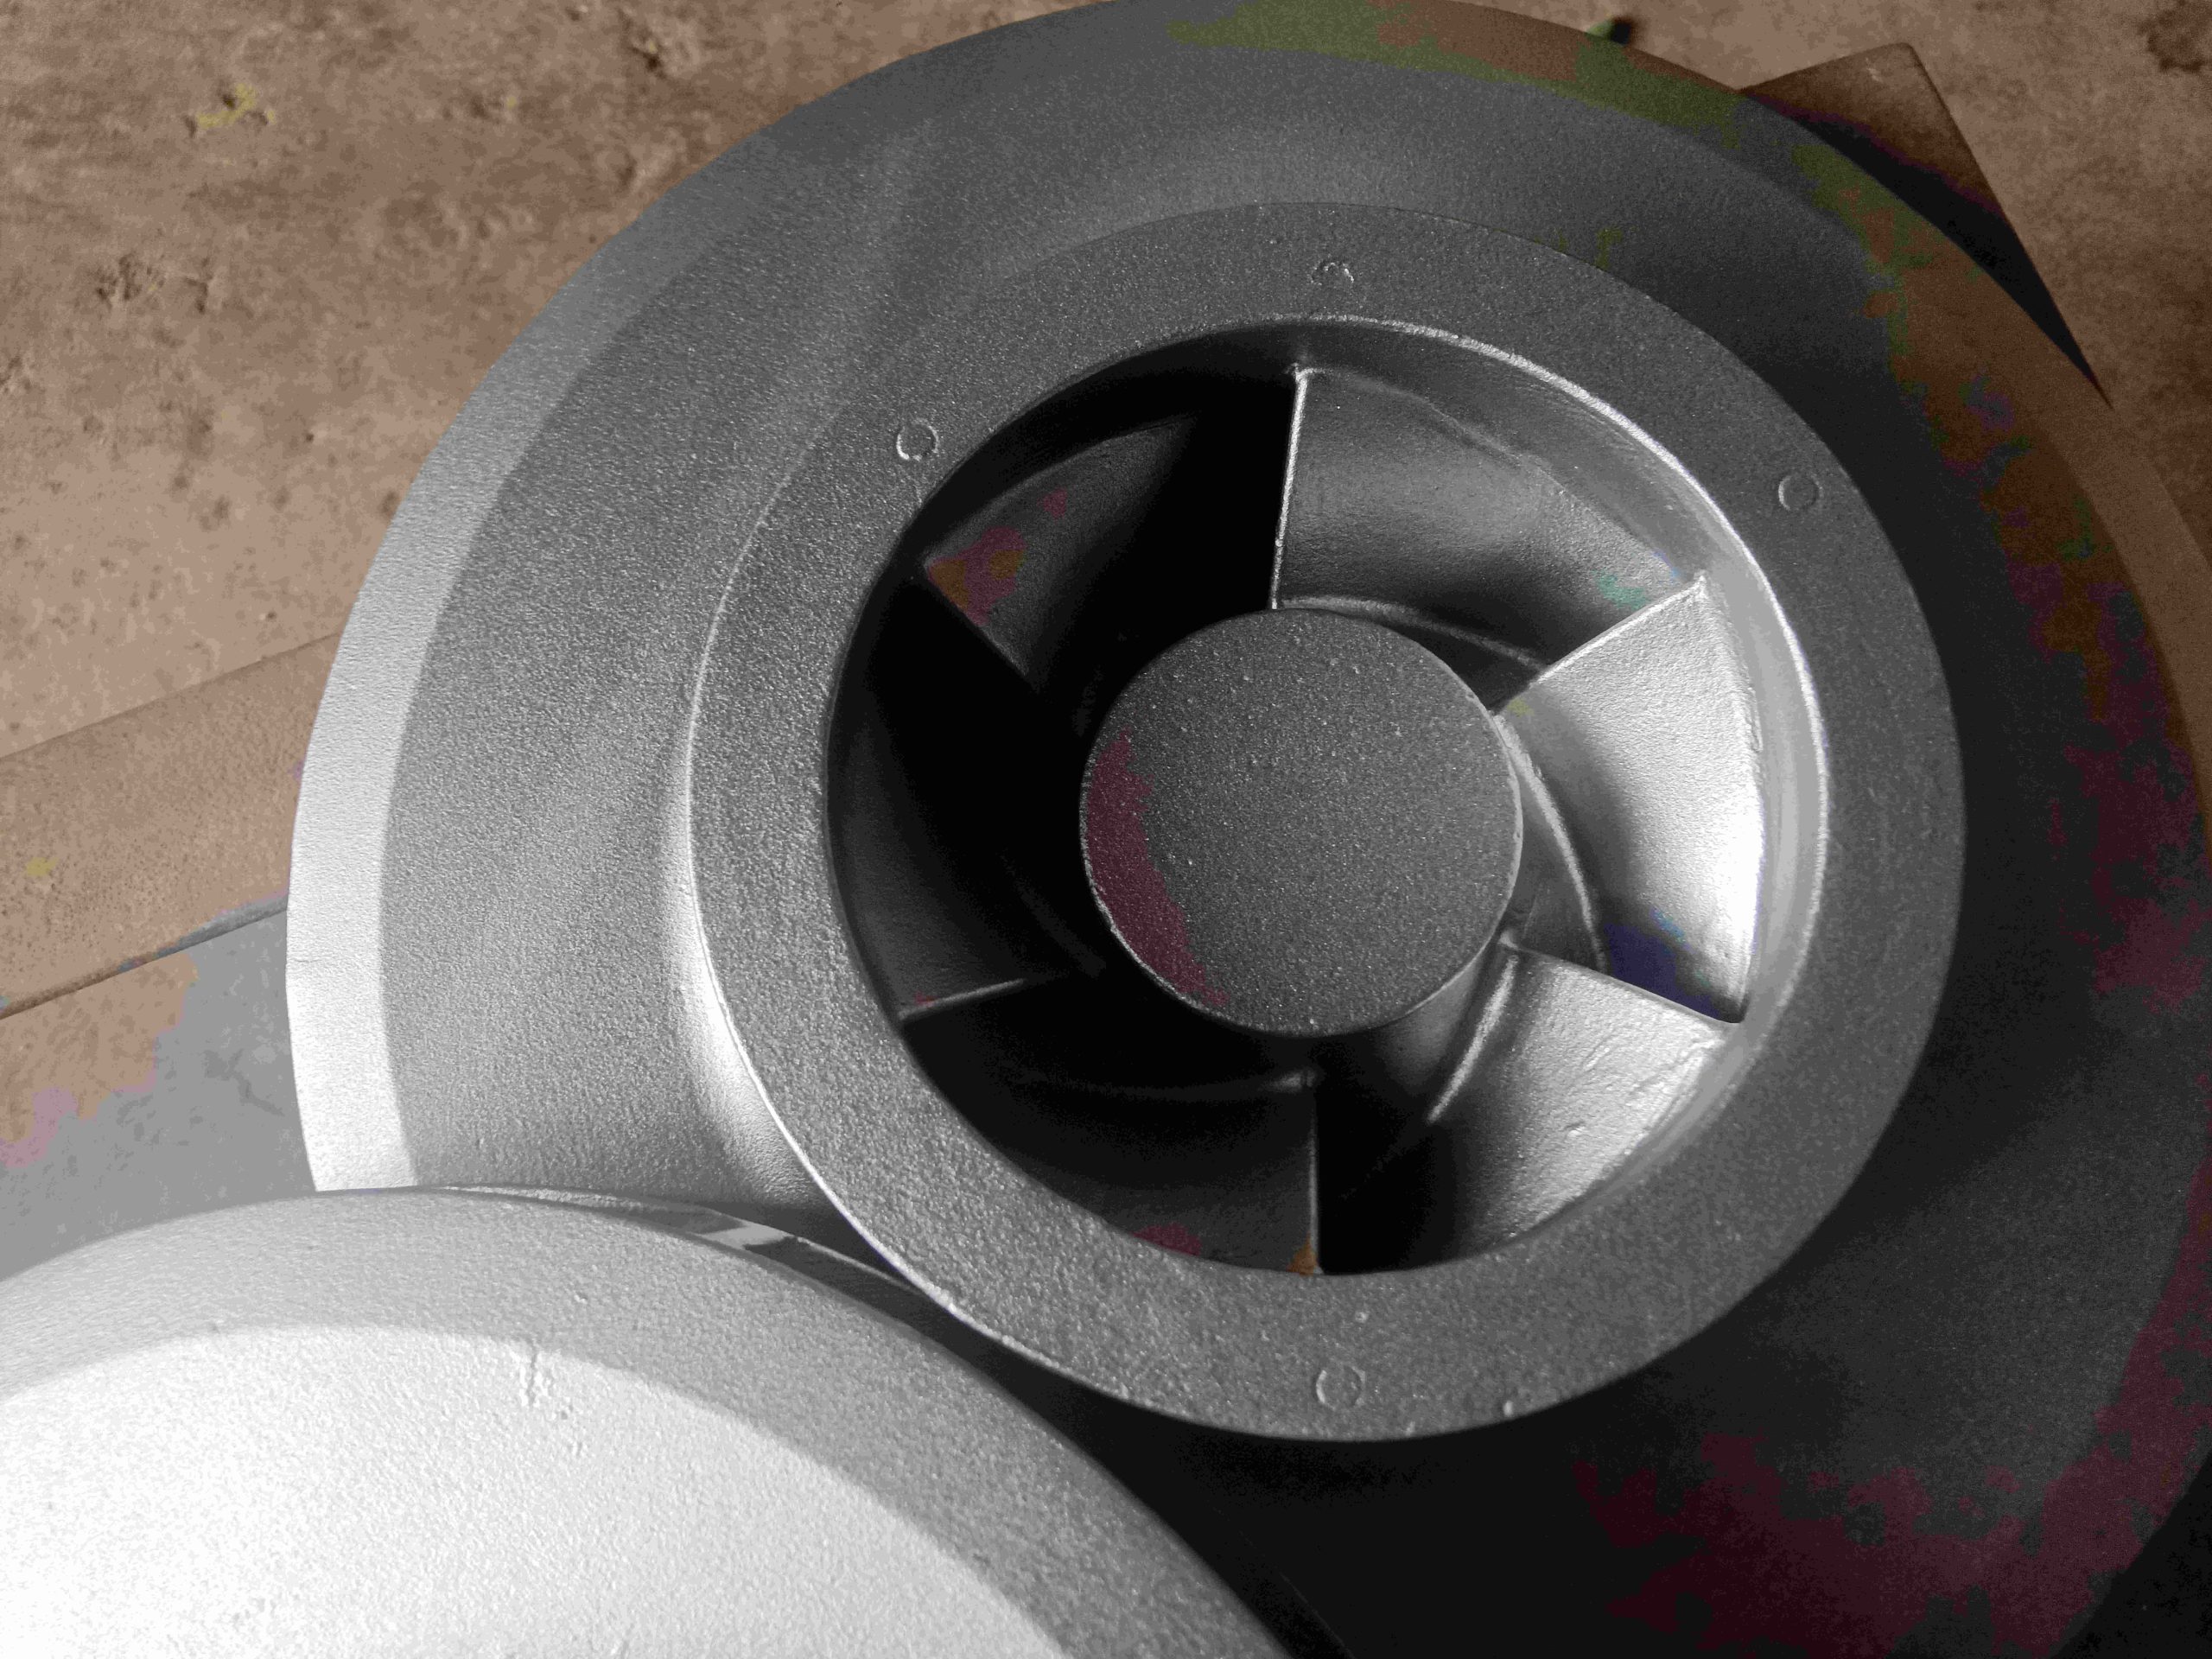
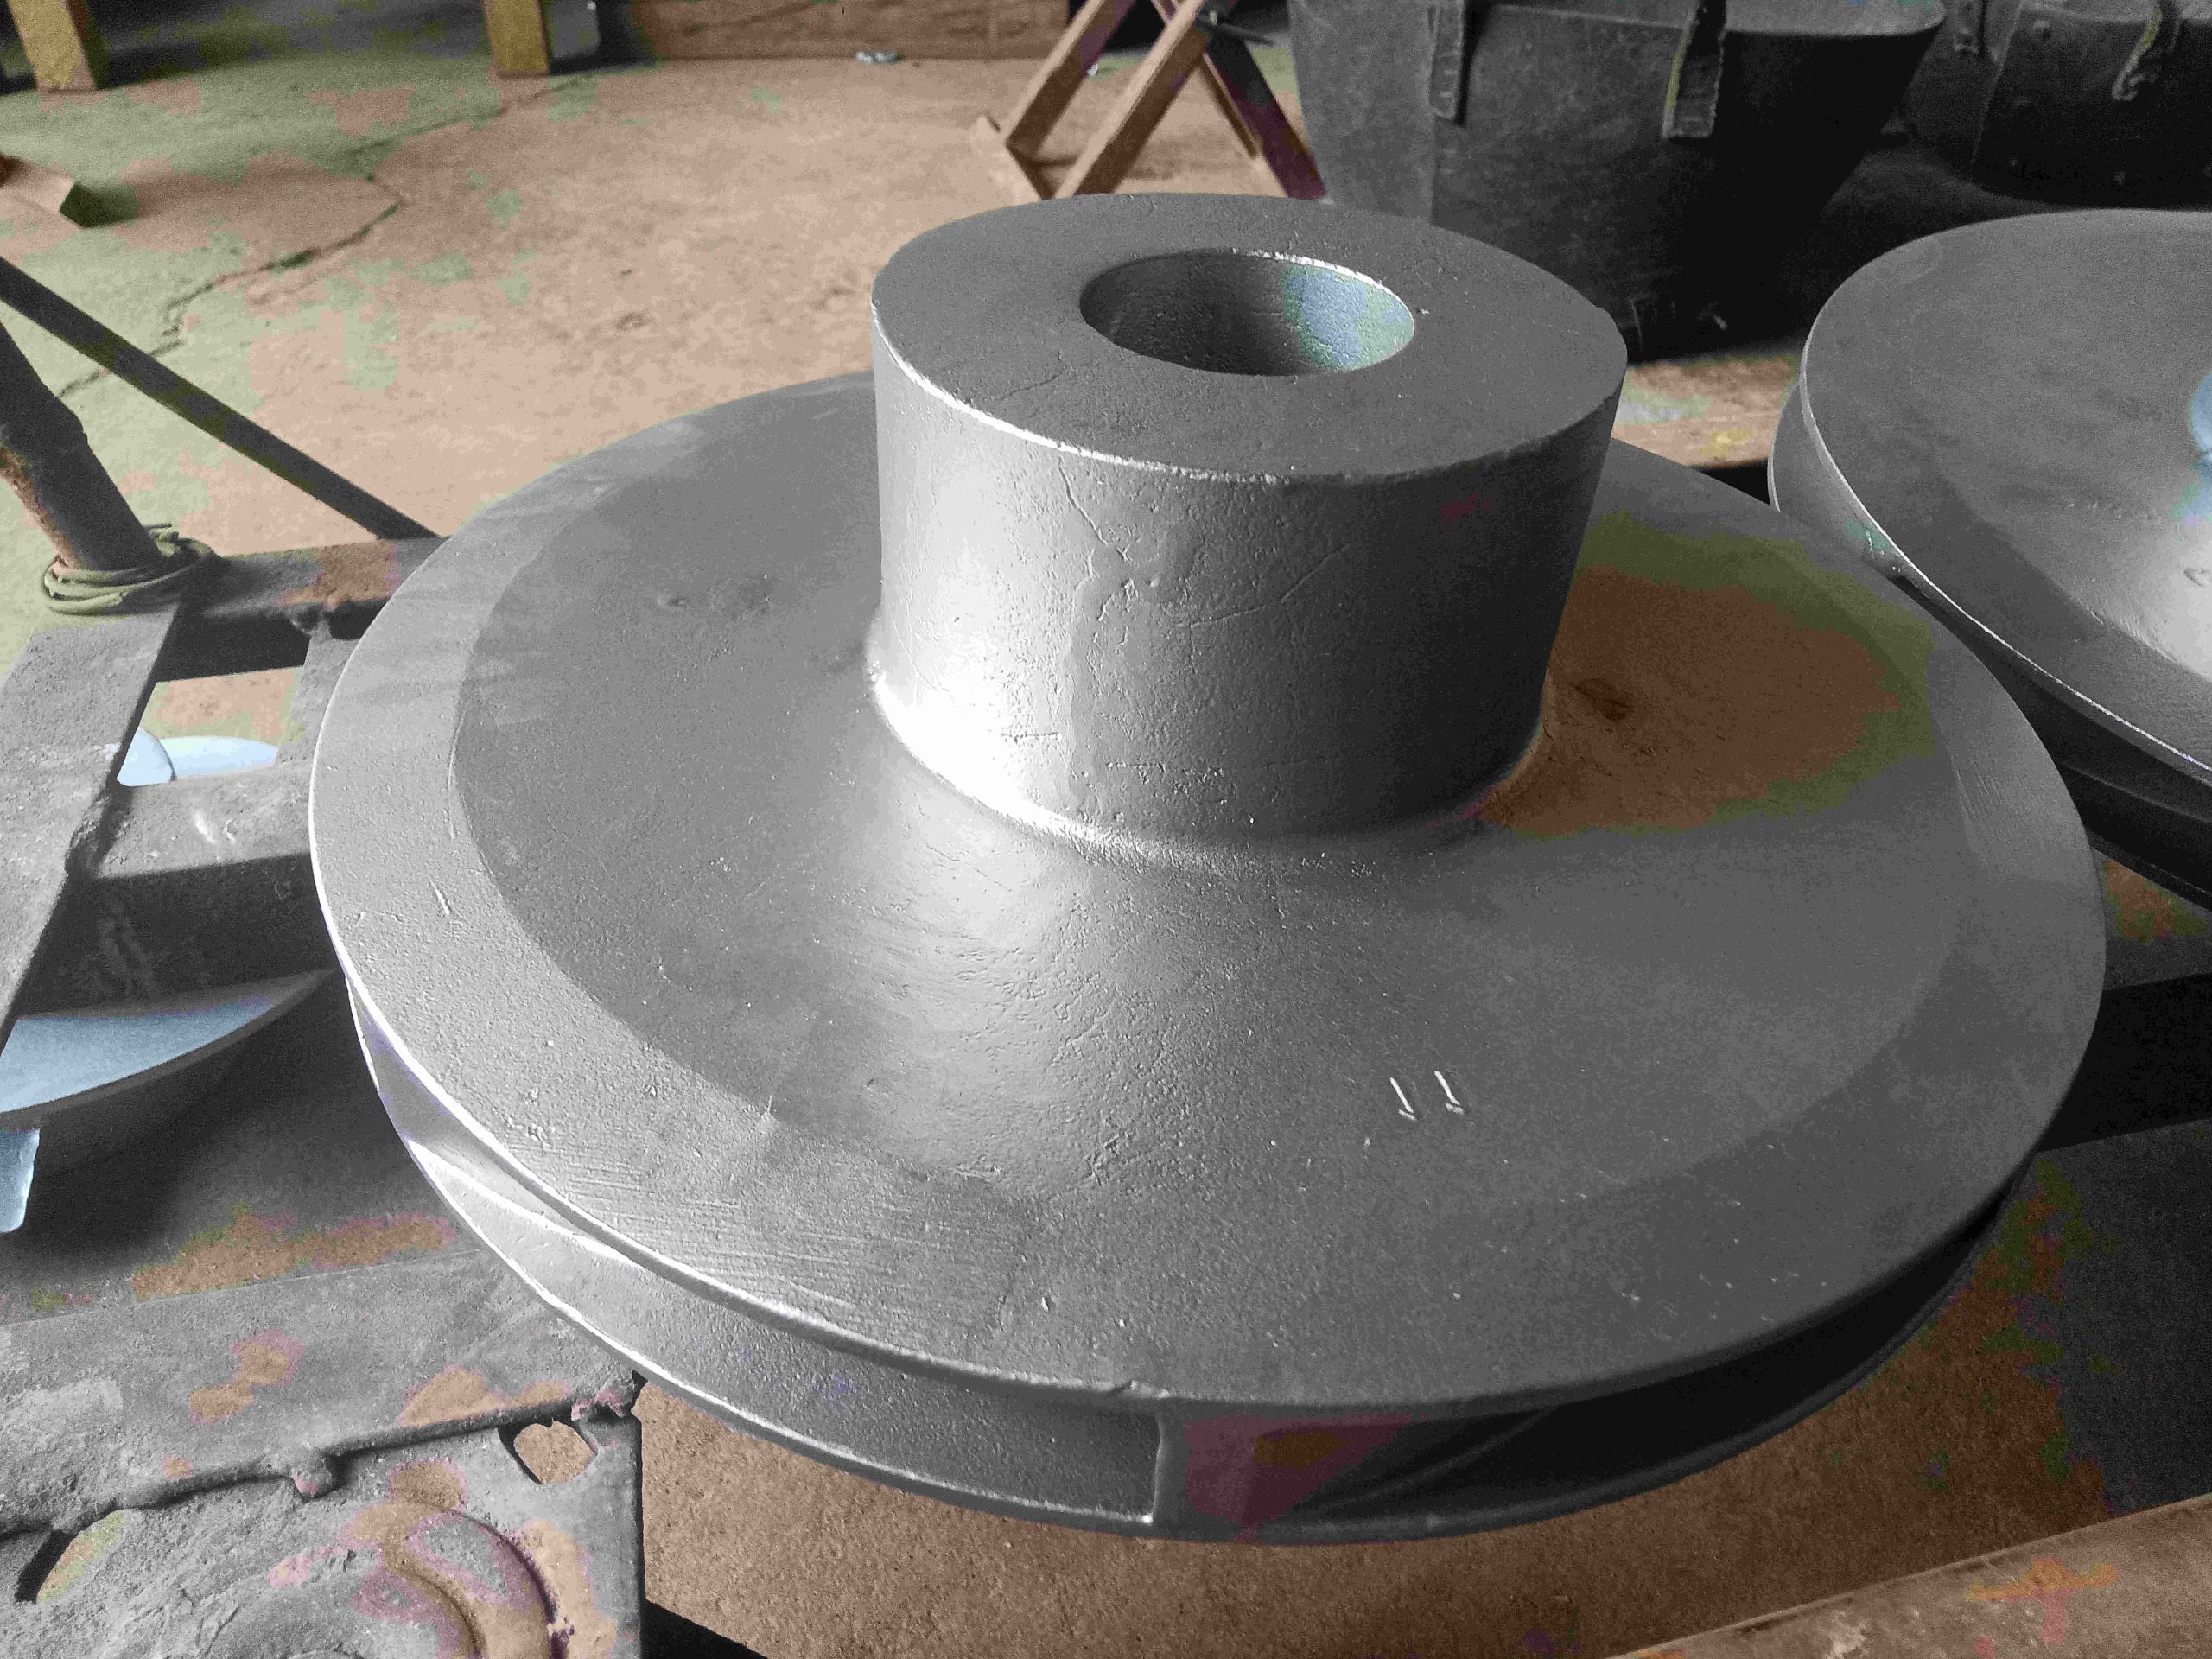

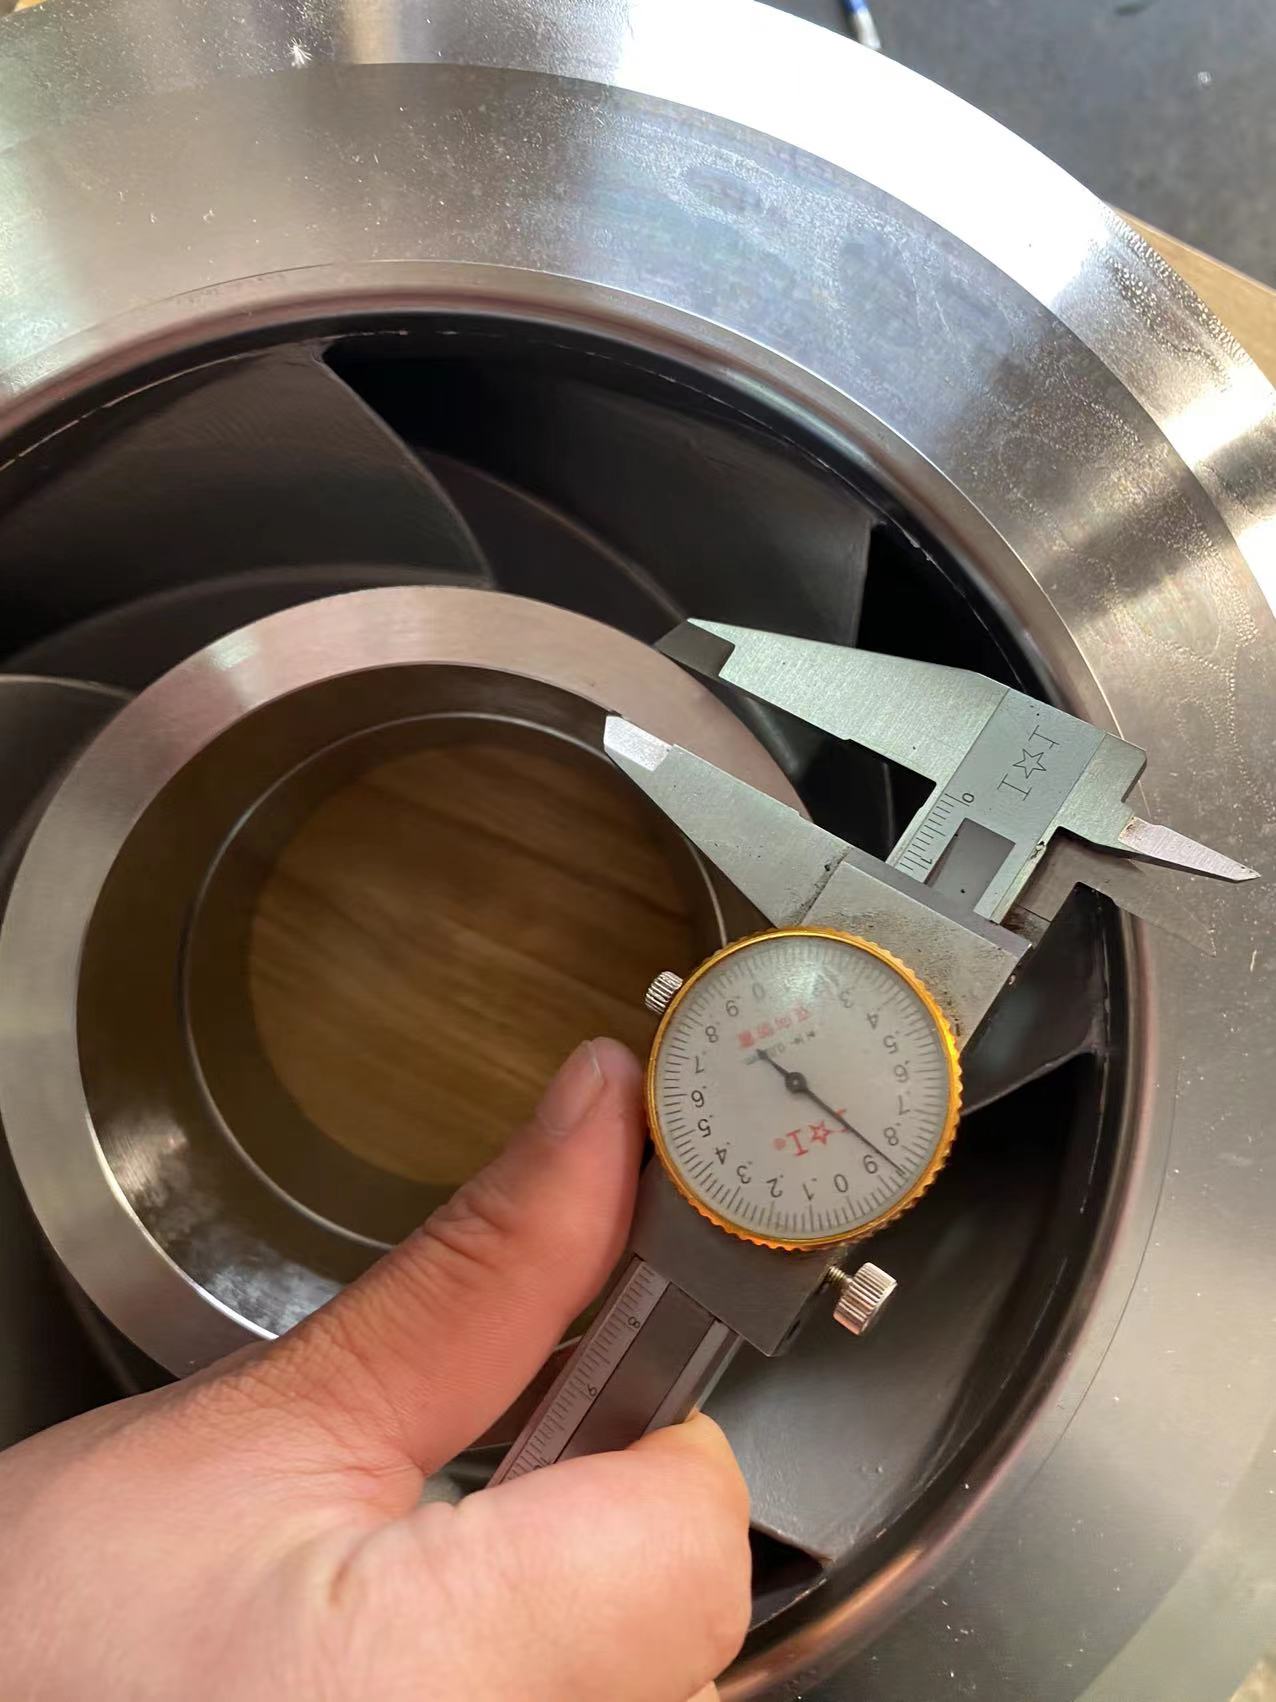
Предвключённые рабочие колёса
Литые предвключённые (входные) рабочие колёса для центробежных насосов, изготовленные методом литья по выплавляемым моделям. Предвключённое колесо устанавливается перед основным колесом первой ступени и повышает антикавитационный запас насоса, позволяя ему устойчиво работать при низком давлении на входе. Изготавливаем по чертежу или образцу заказчика — с точной геометрией и минимальными припусками на обработку.
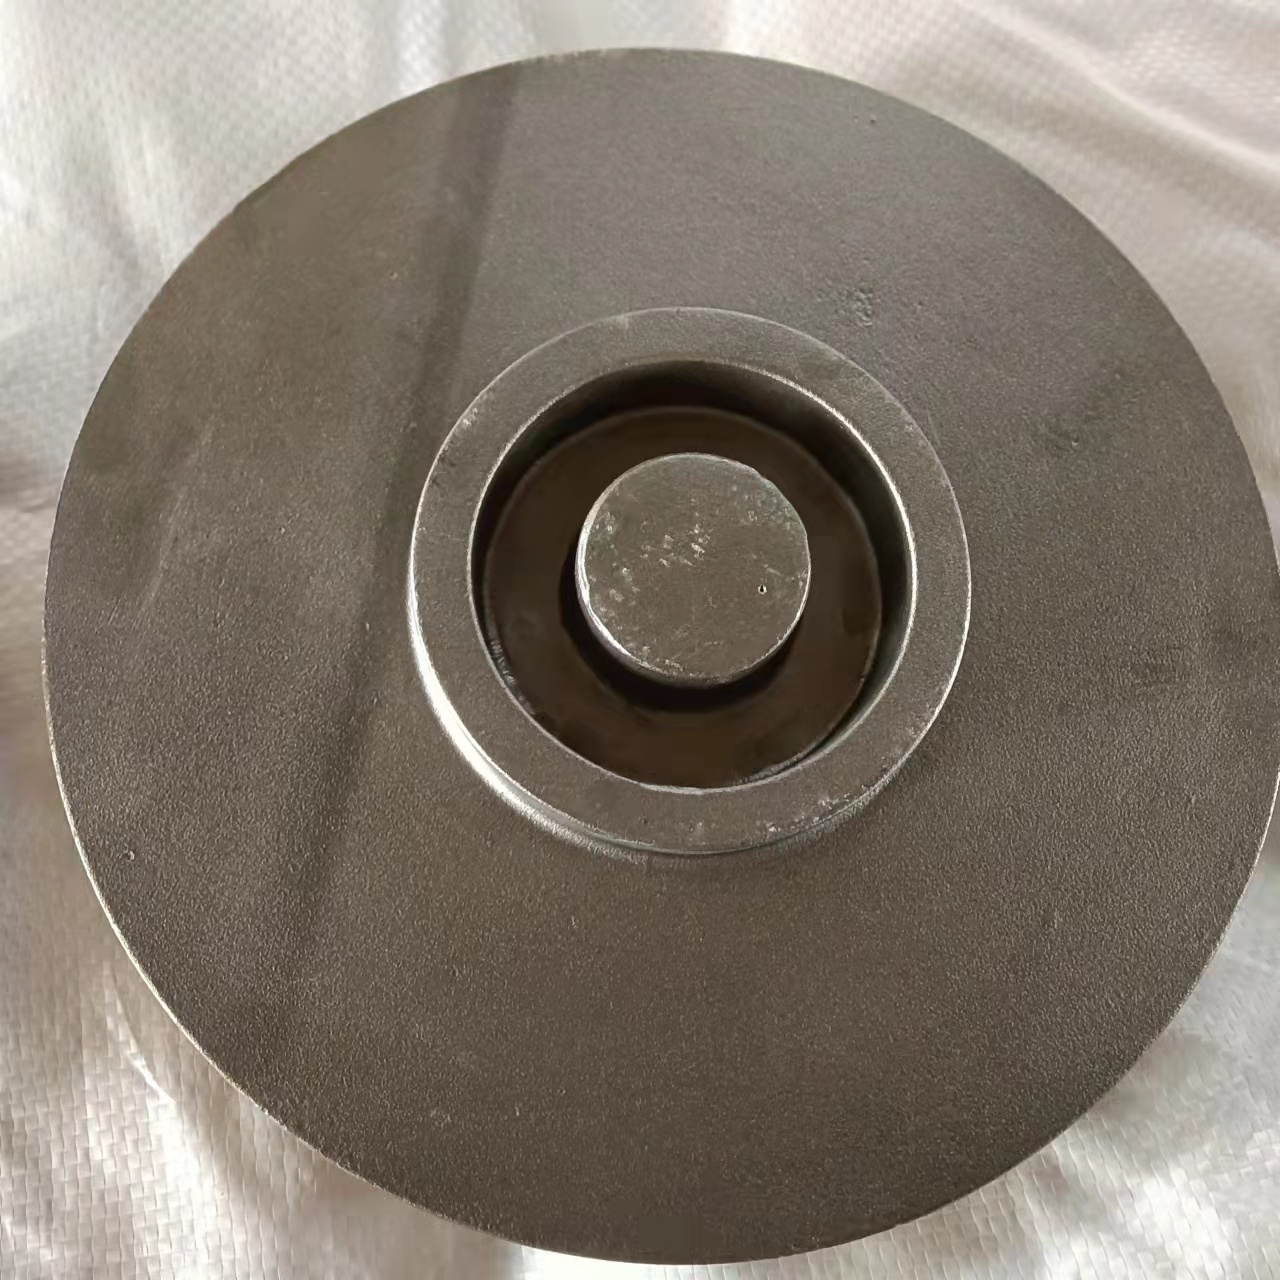
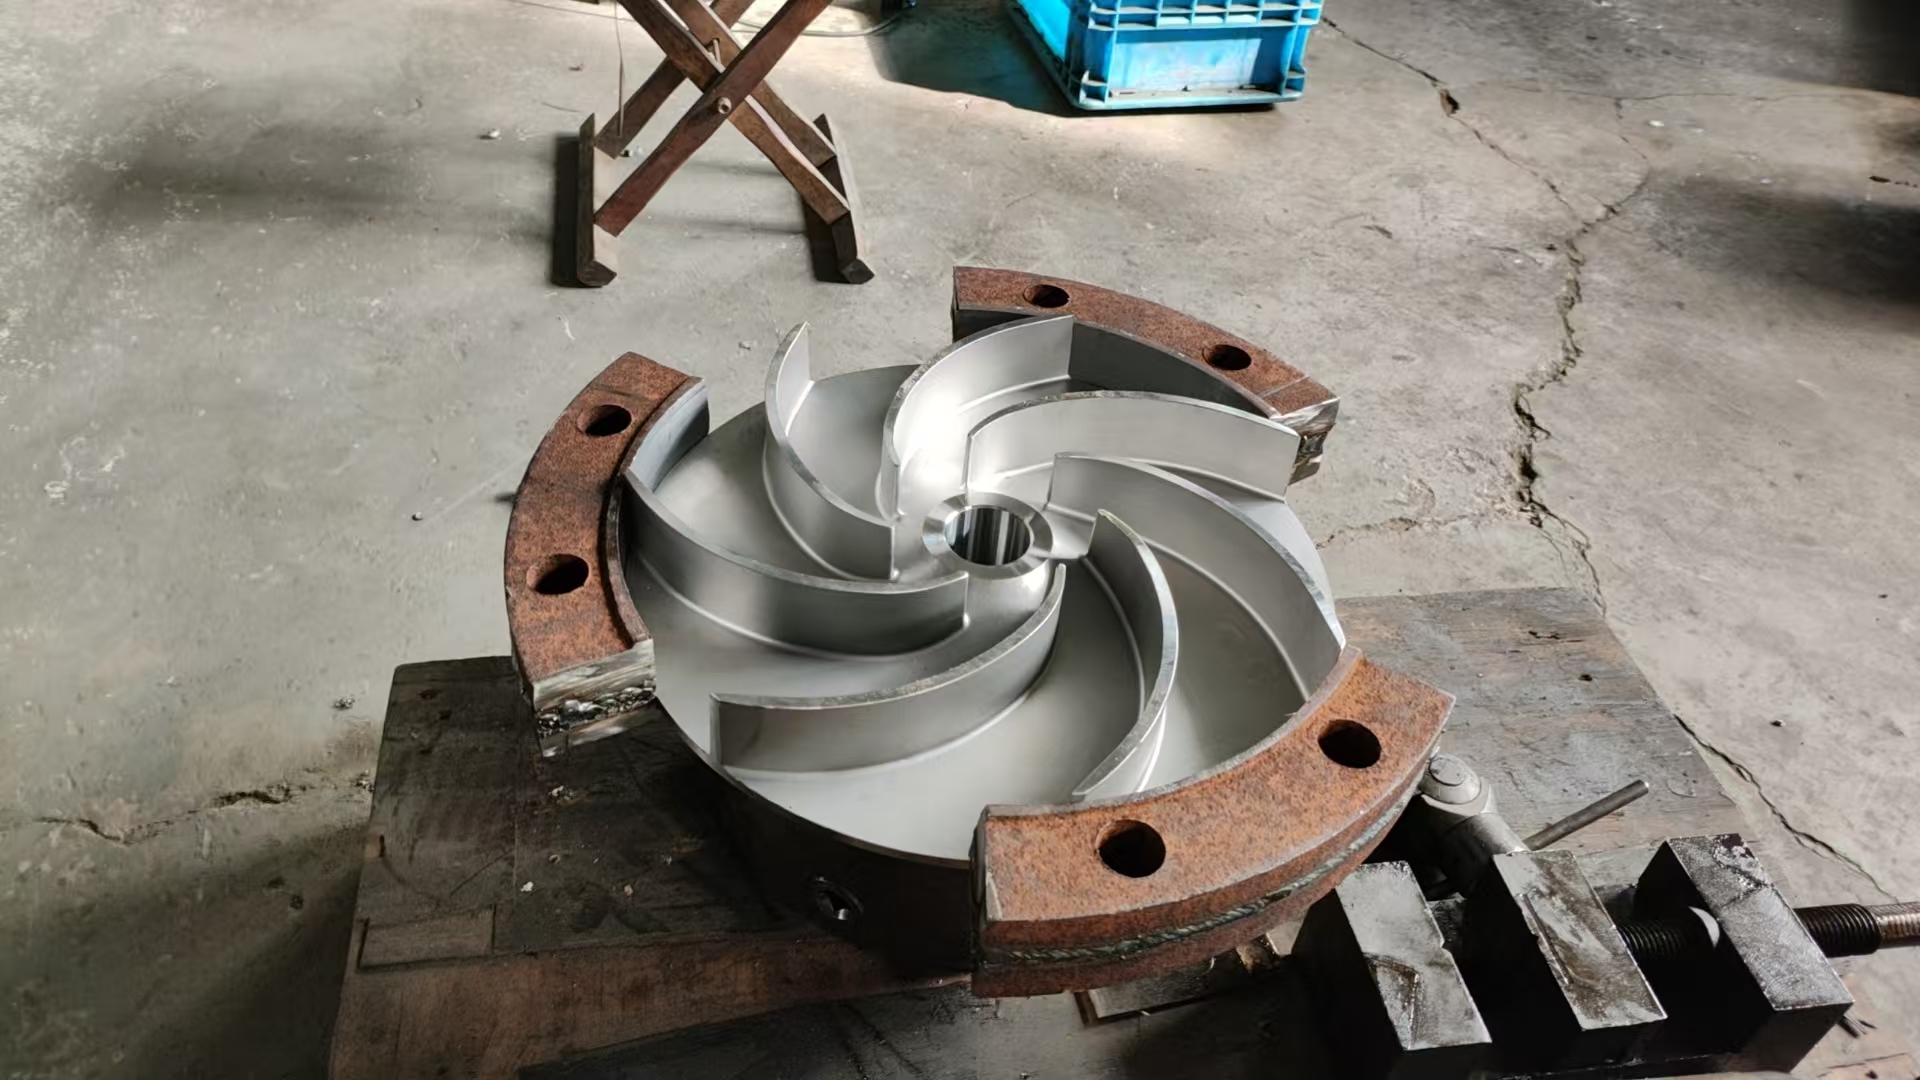

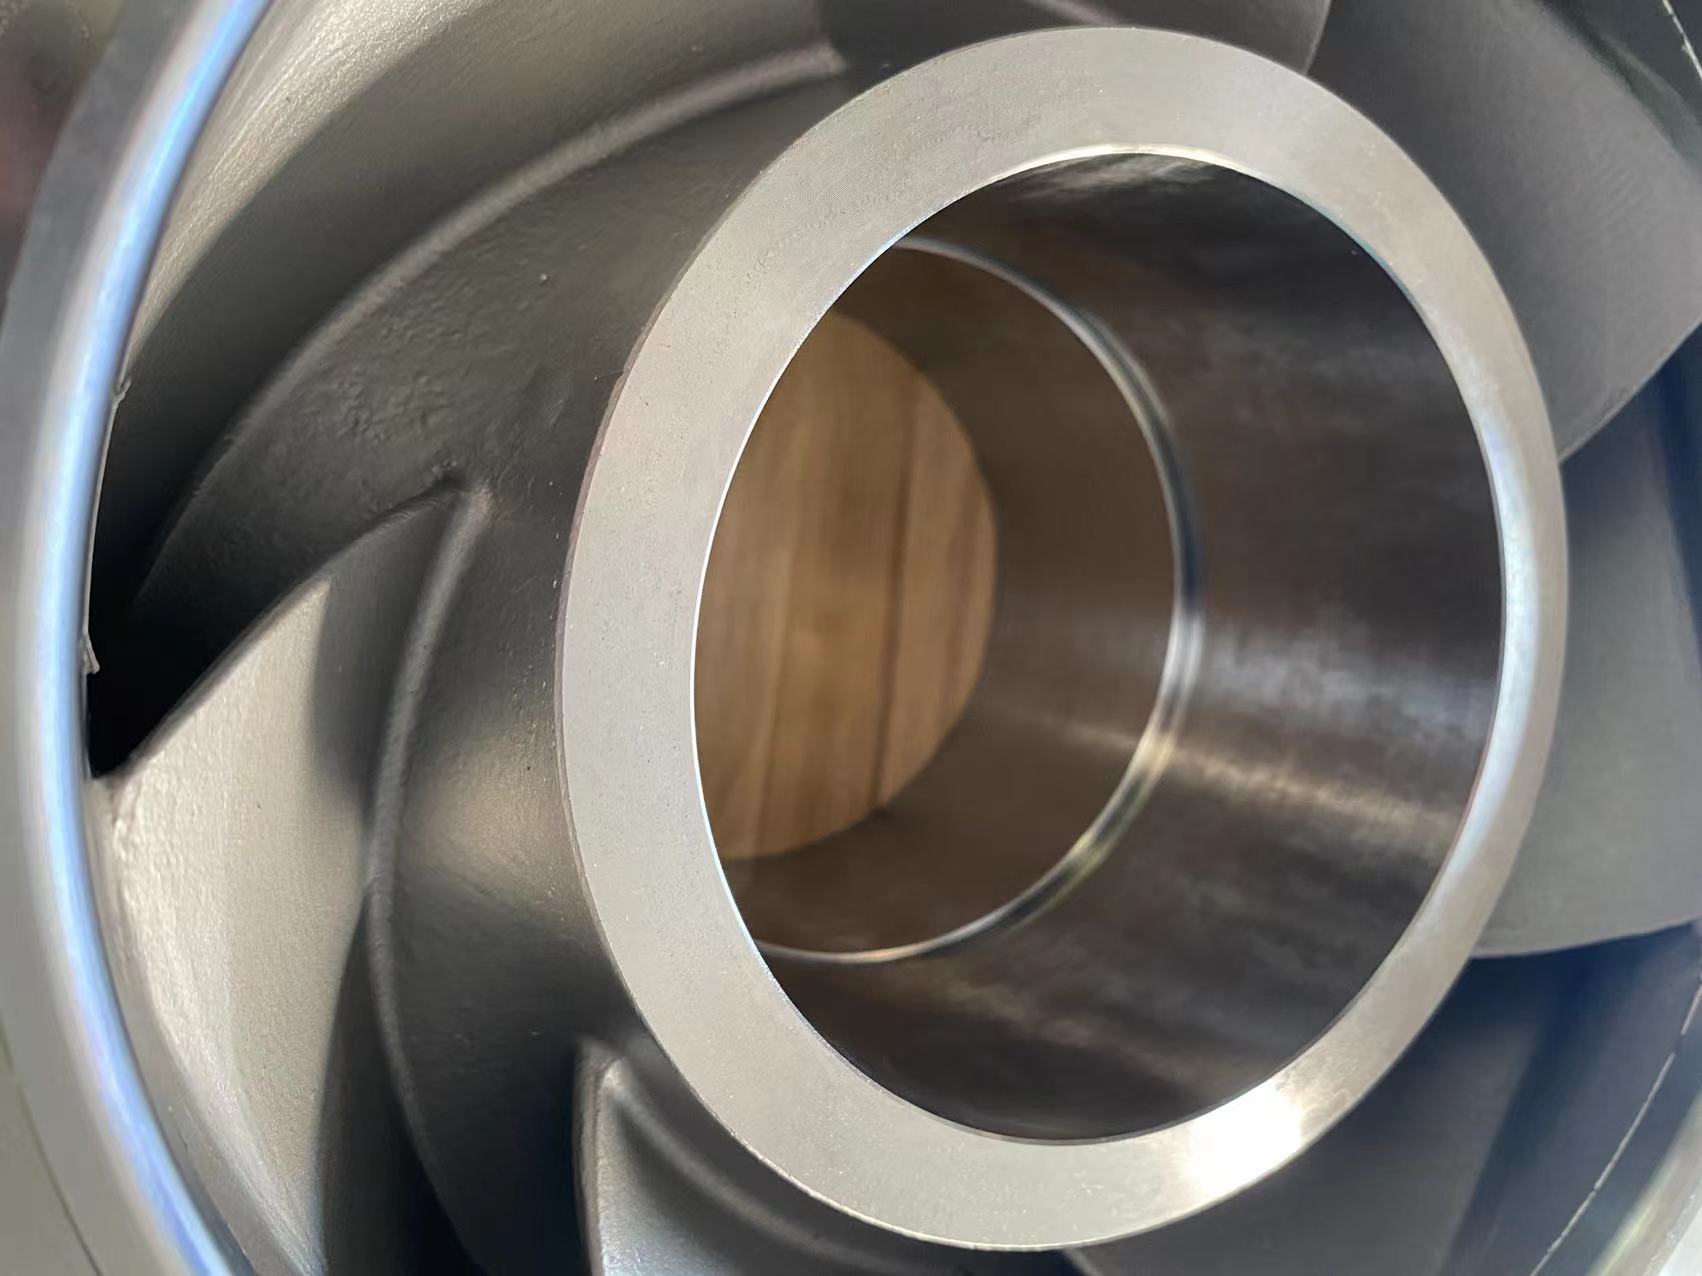
Рабочие колёса насосов весом до 150 кг
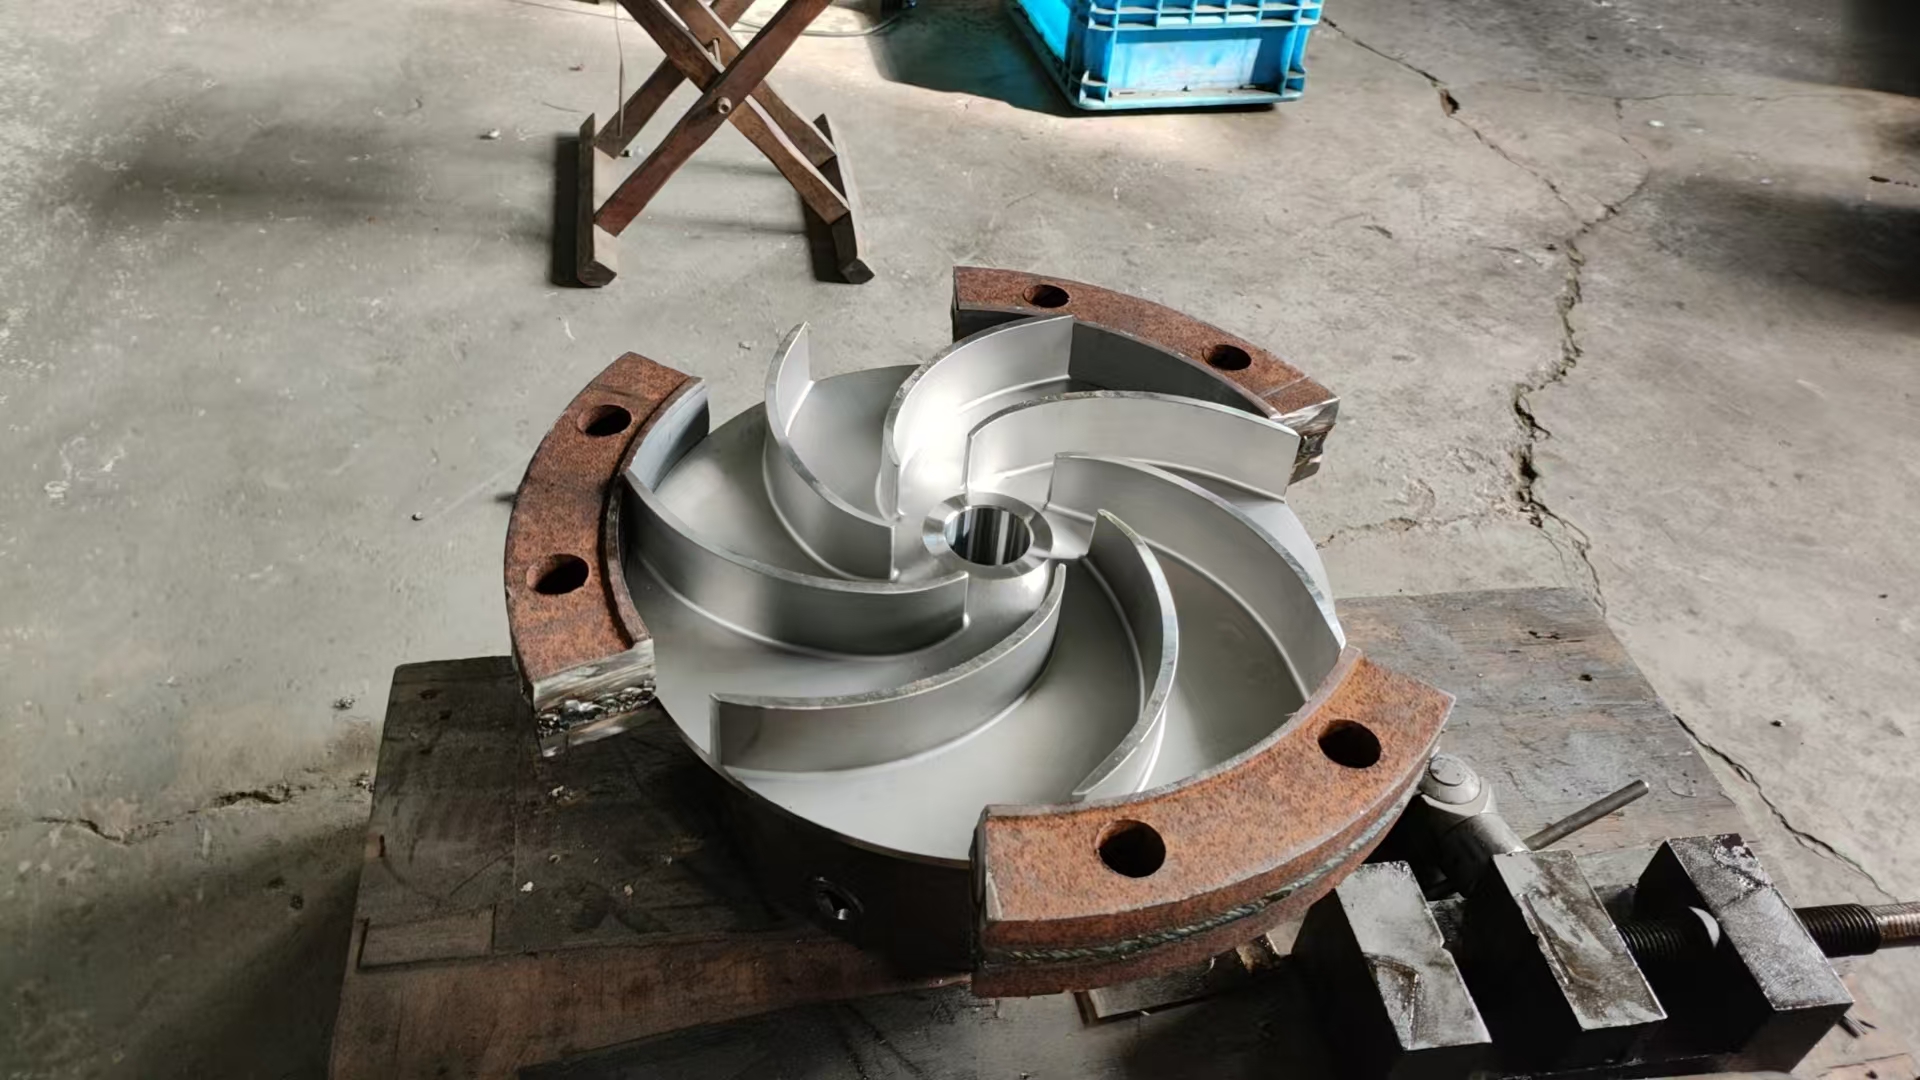
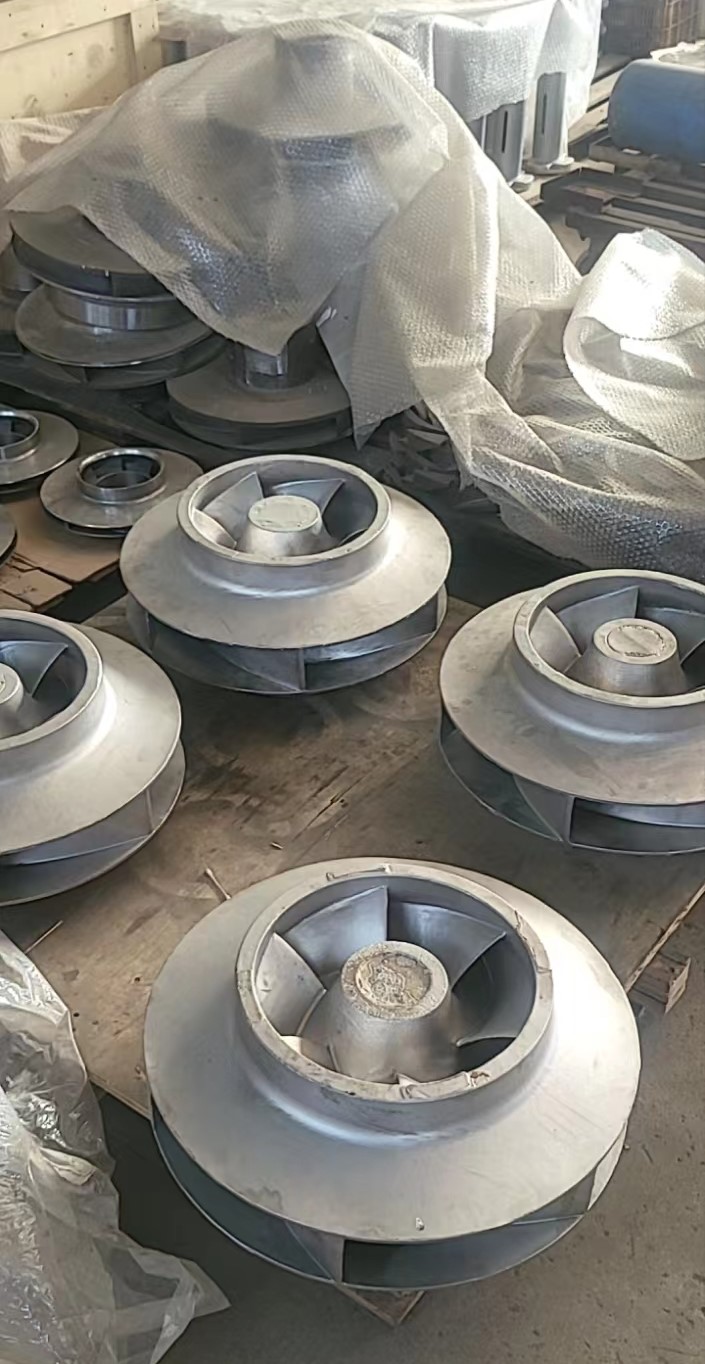
Литые рабочие колёса для центробежных насосов, изготовленные методом литья по выплавляемым моделям. Технология обеспечивает точную геометрию проточной части, низкую шероховатость поверхности и минимальные припуски на механическую обработку. Колёса изготавливаются из нержавеющих и других сплавов по чертежу или образцу заказчика.
Точные отливки массой 5–200 кг с минимальными припусками на обработку. Материалы: нержавеющие, дуплексные и супердуплексные стали, сплавы на основе никеля и кобальта. Точность литья 0,1–0,2 мм.
Обращайтесь к нам по вопросам закупки, возможного партнёрства, для запросов от СМИ и, в целом, по любым интересующим вас вопросам.
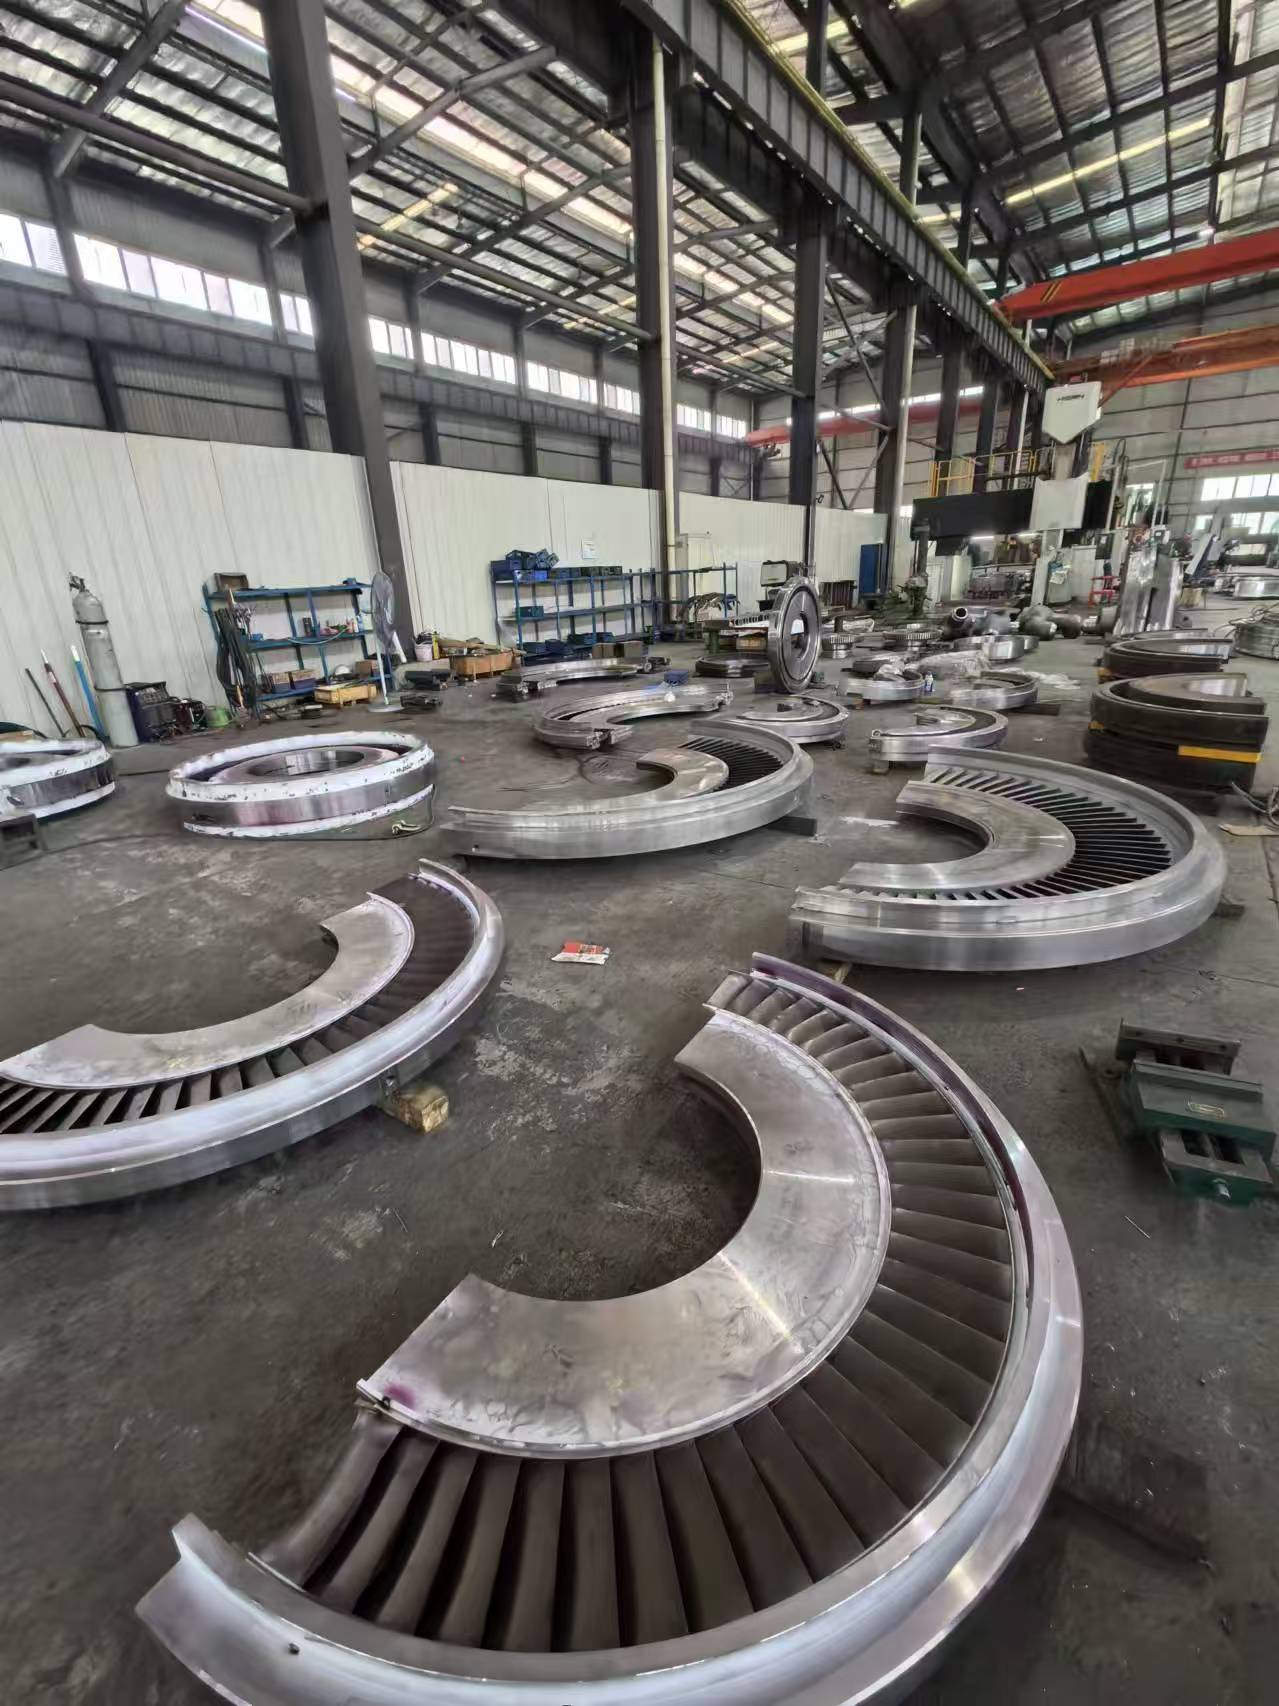
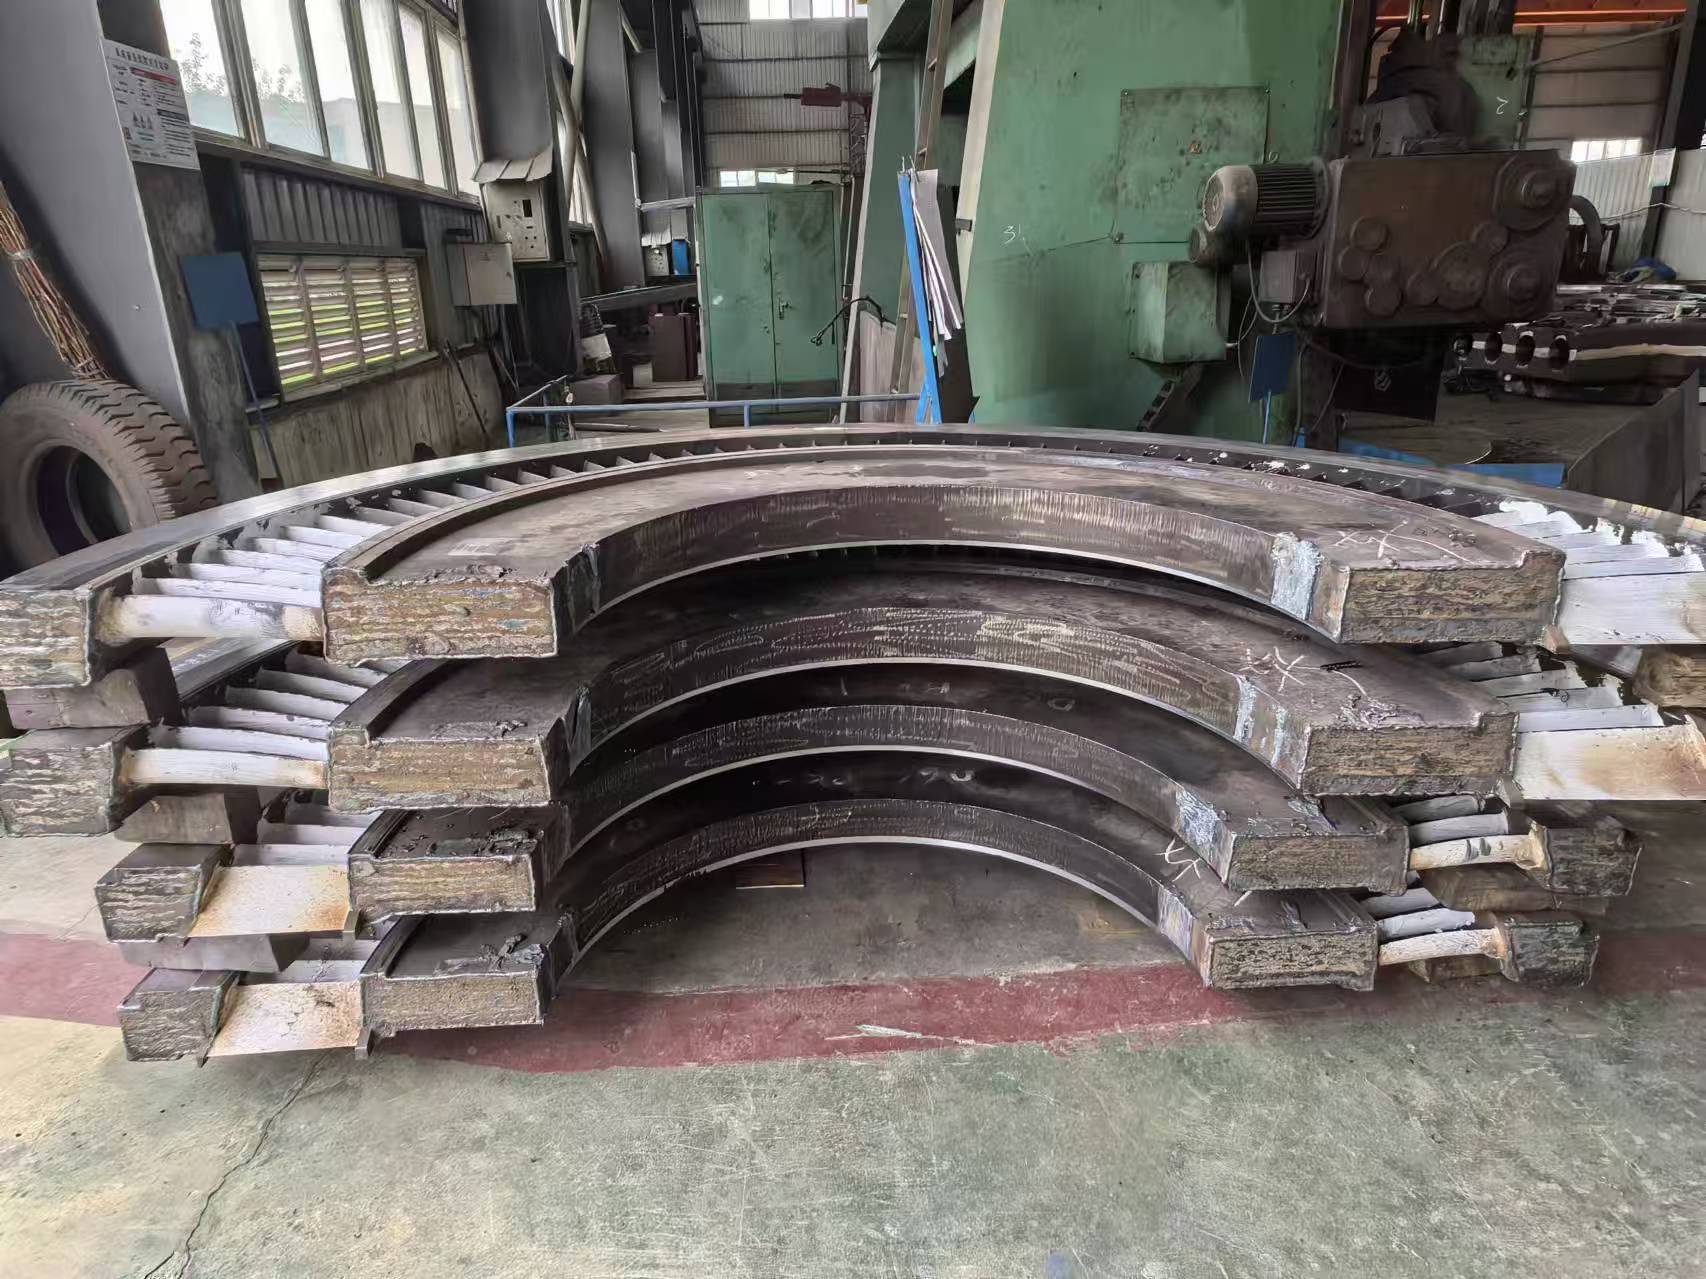
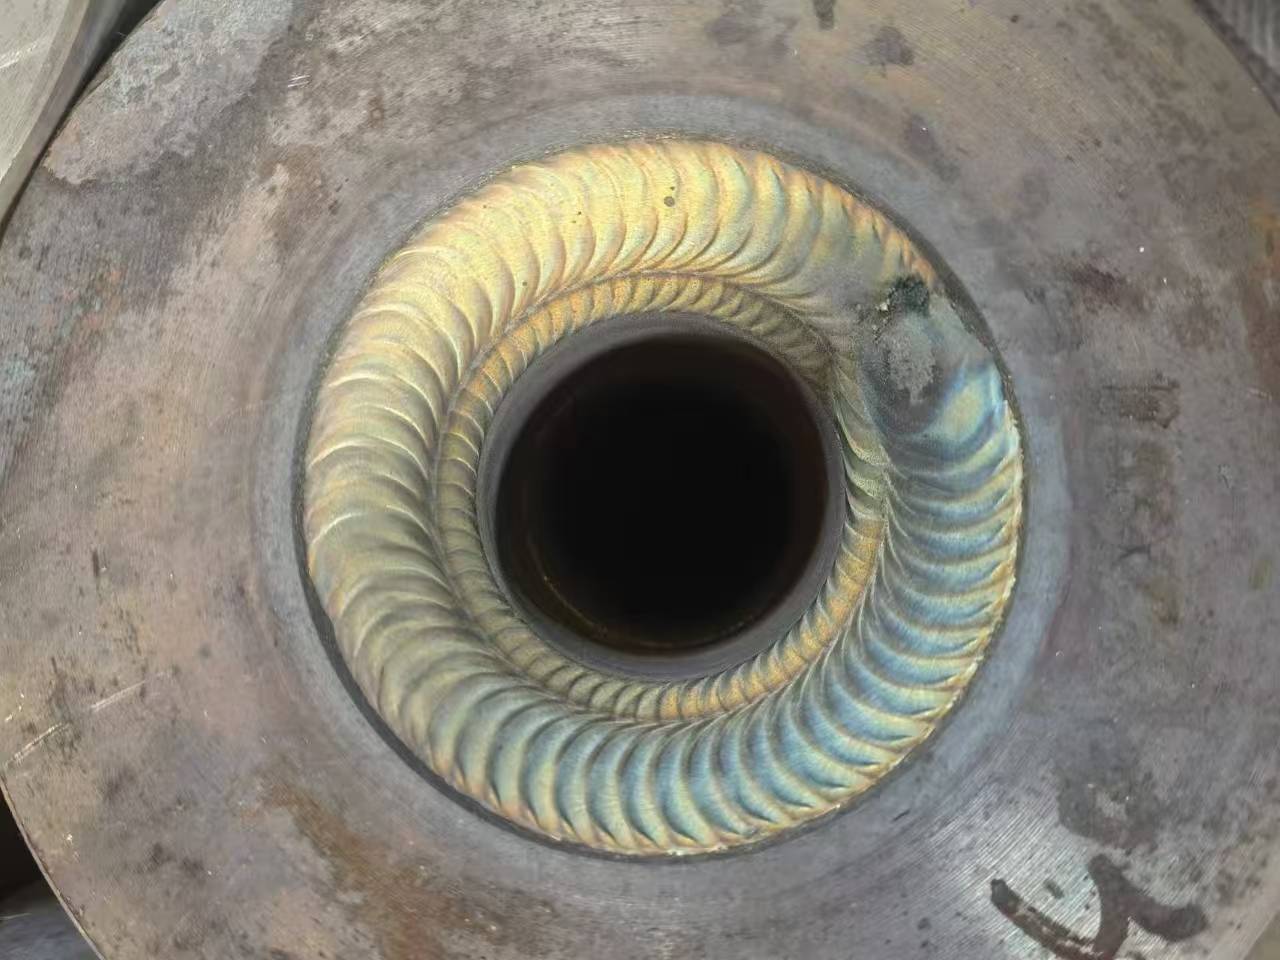
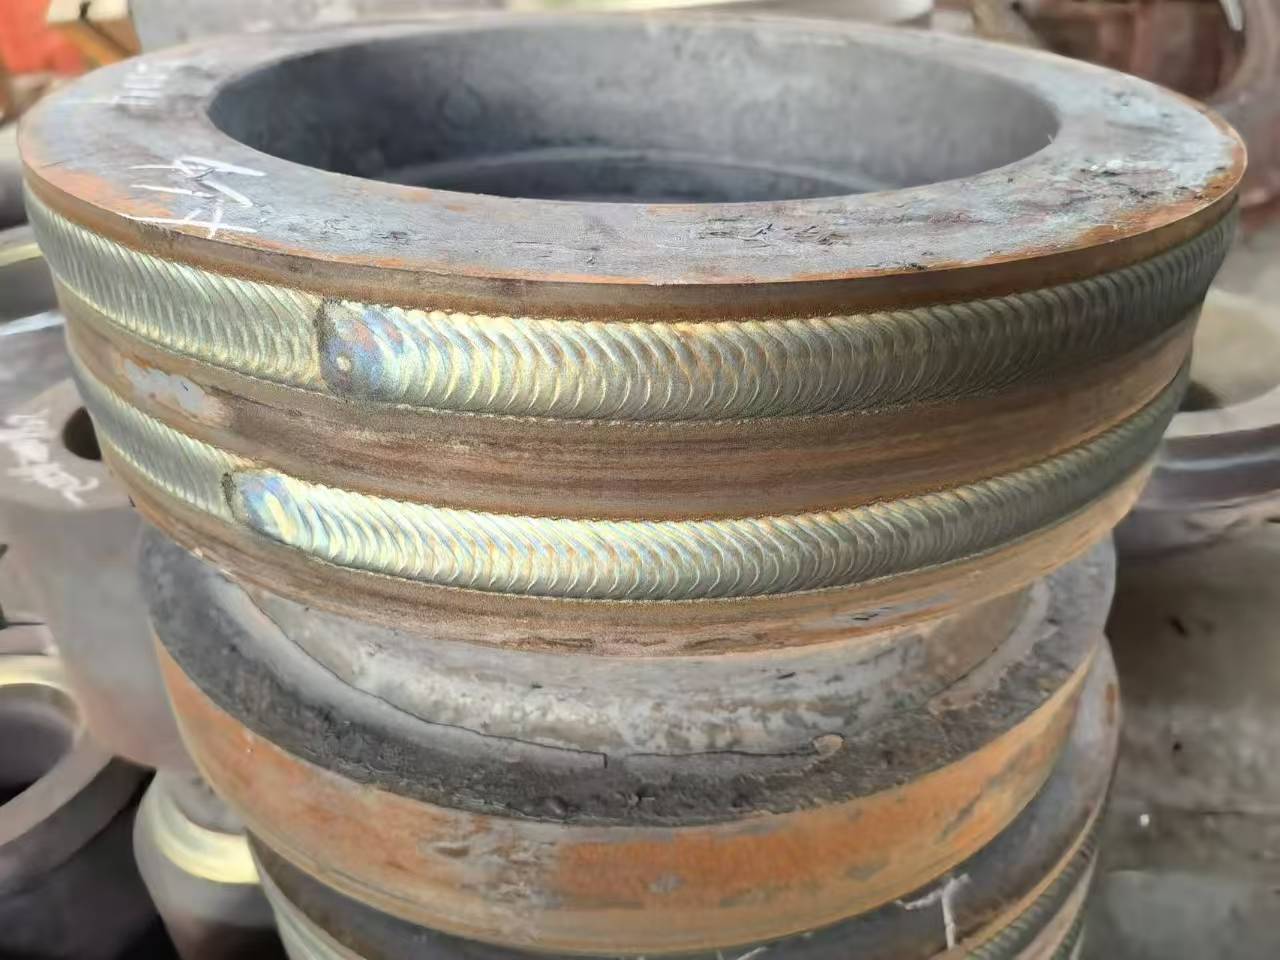
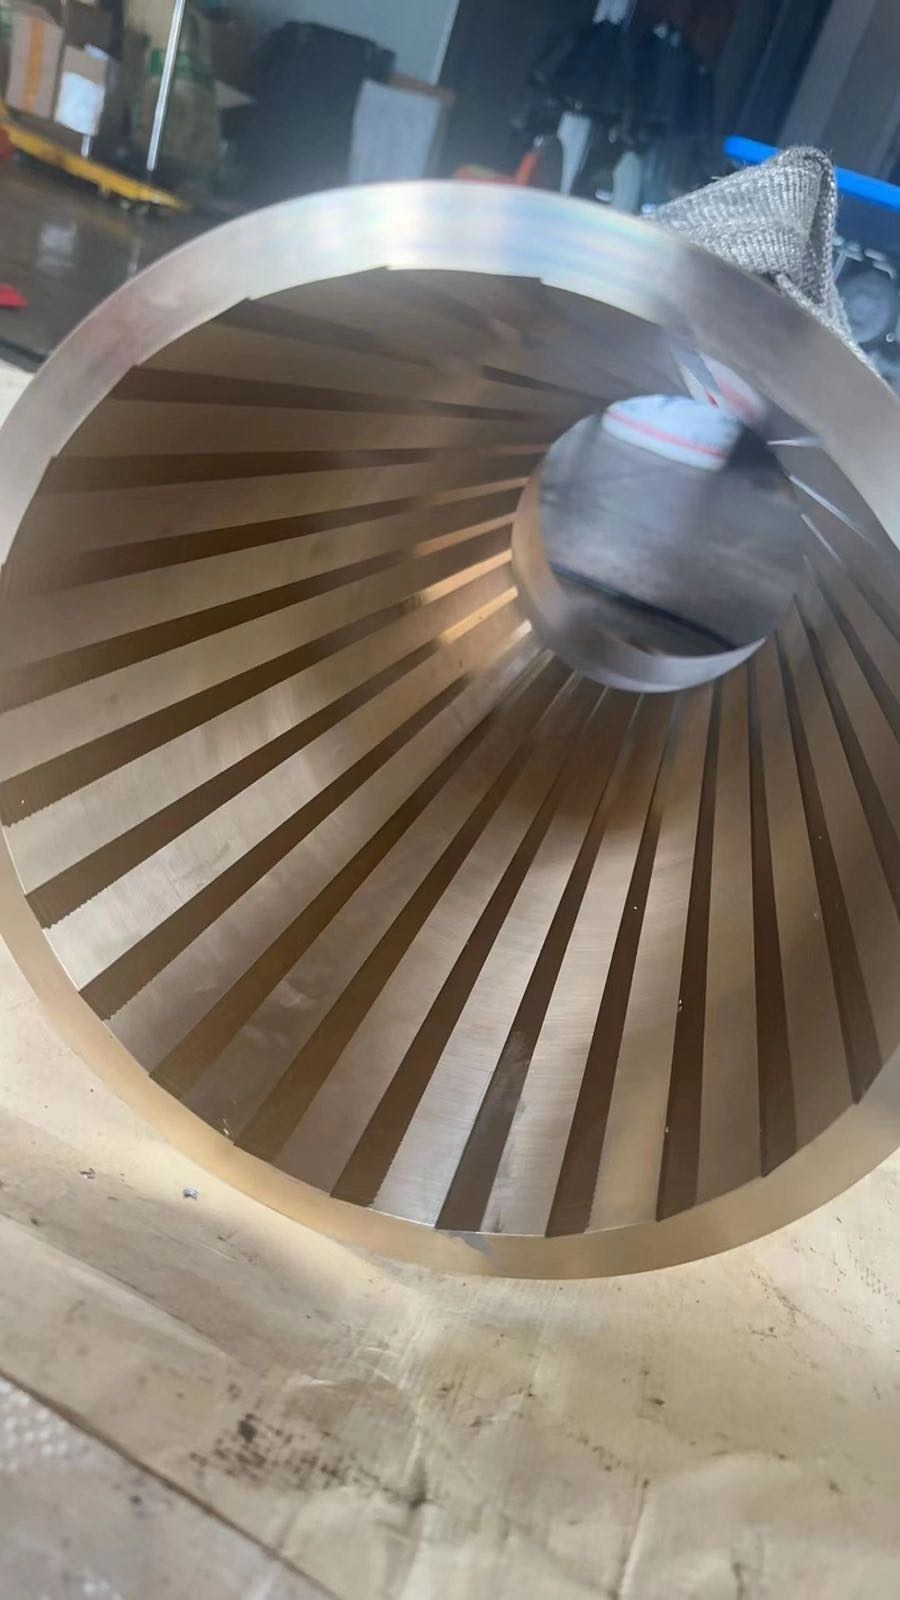
Диафрагмы и сопловые аппараты
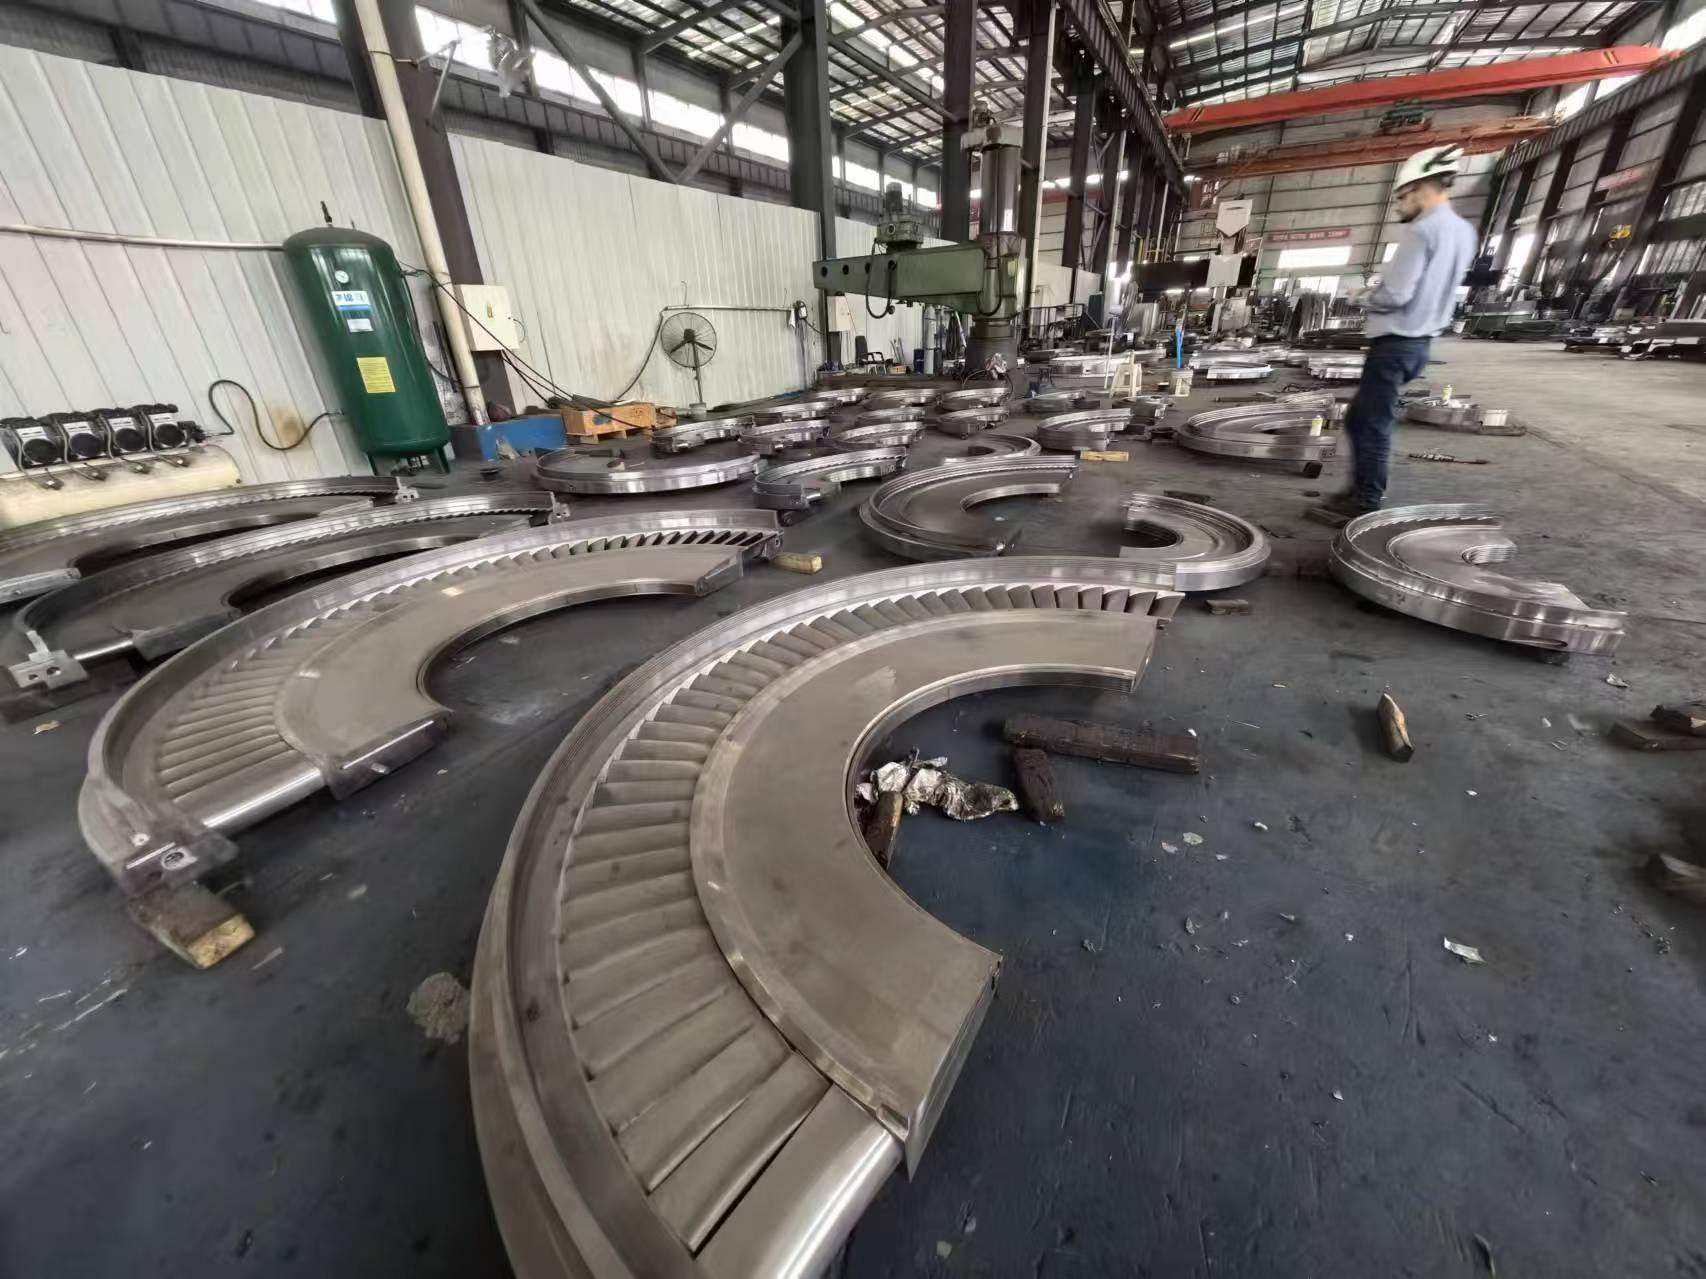
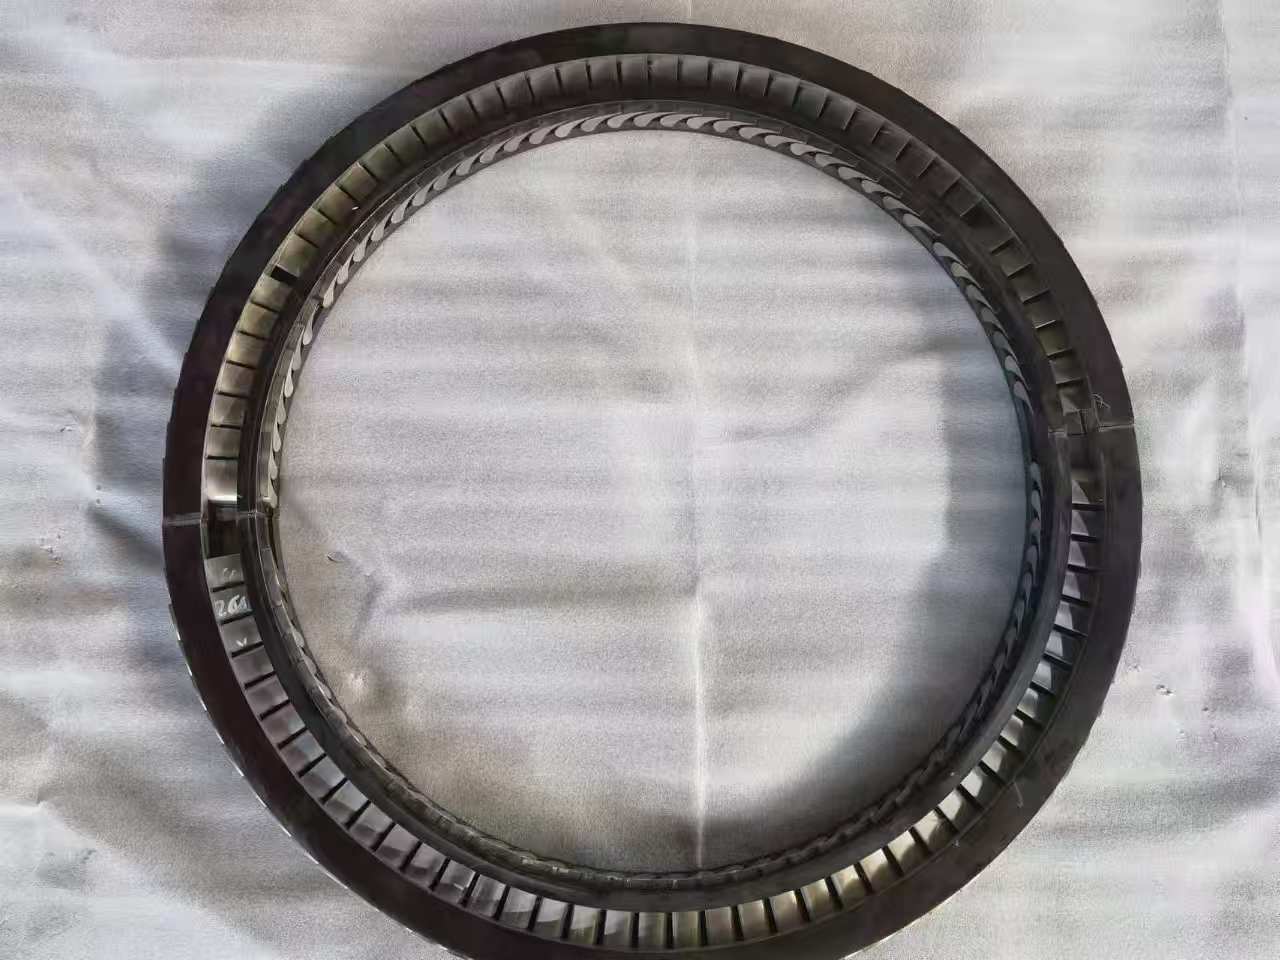
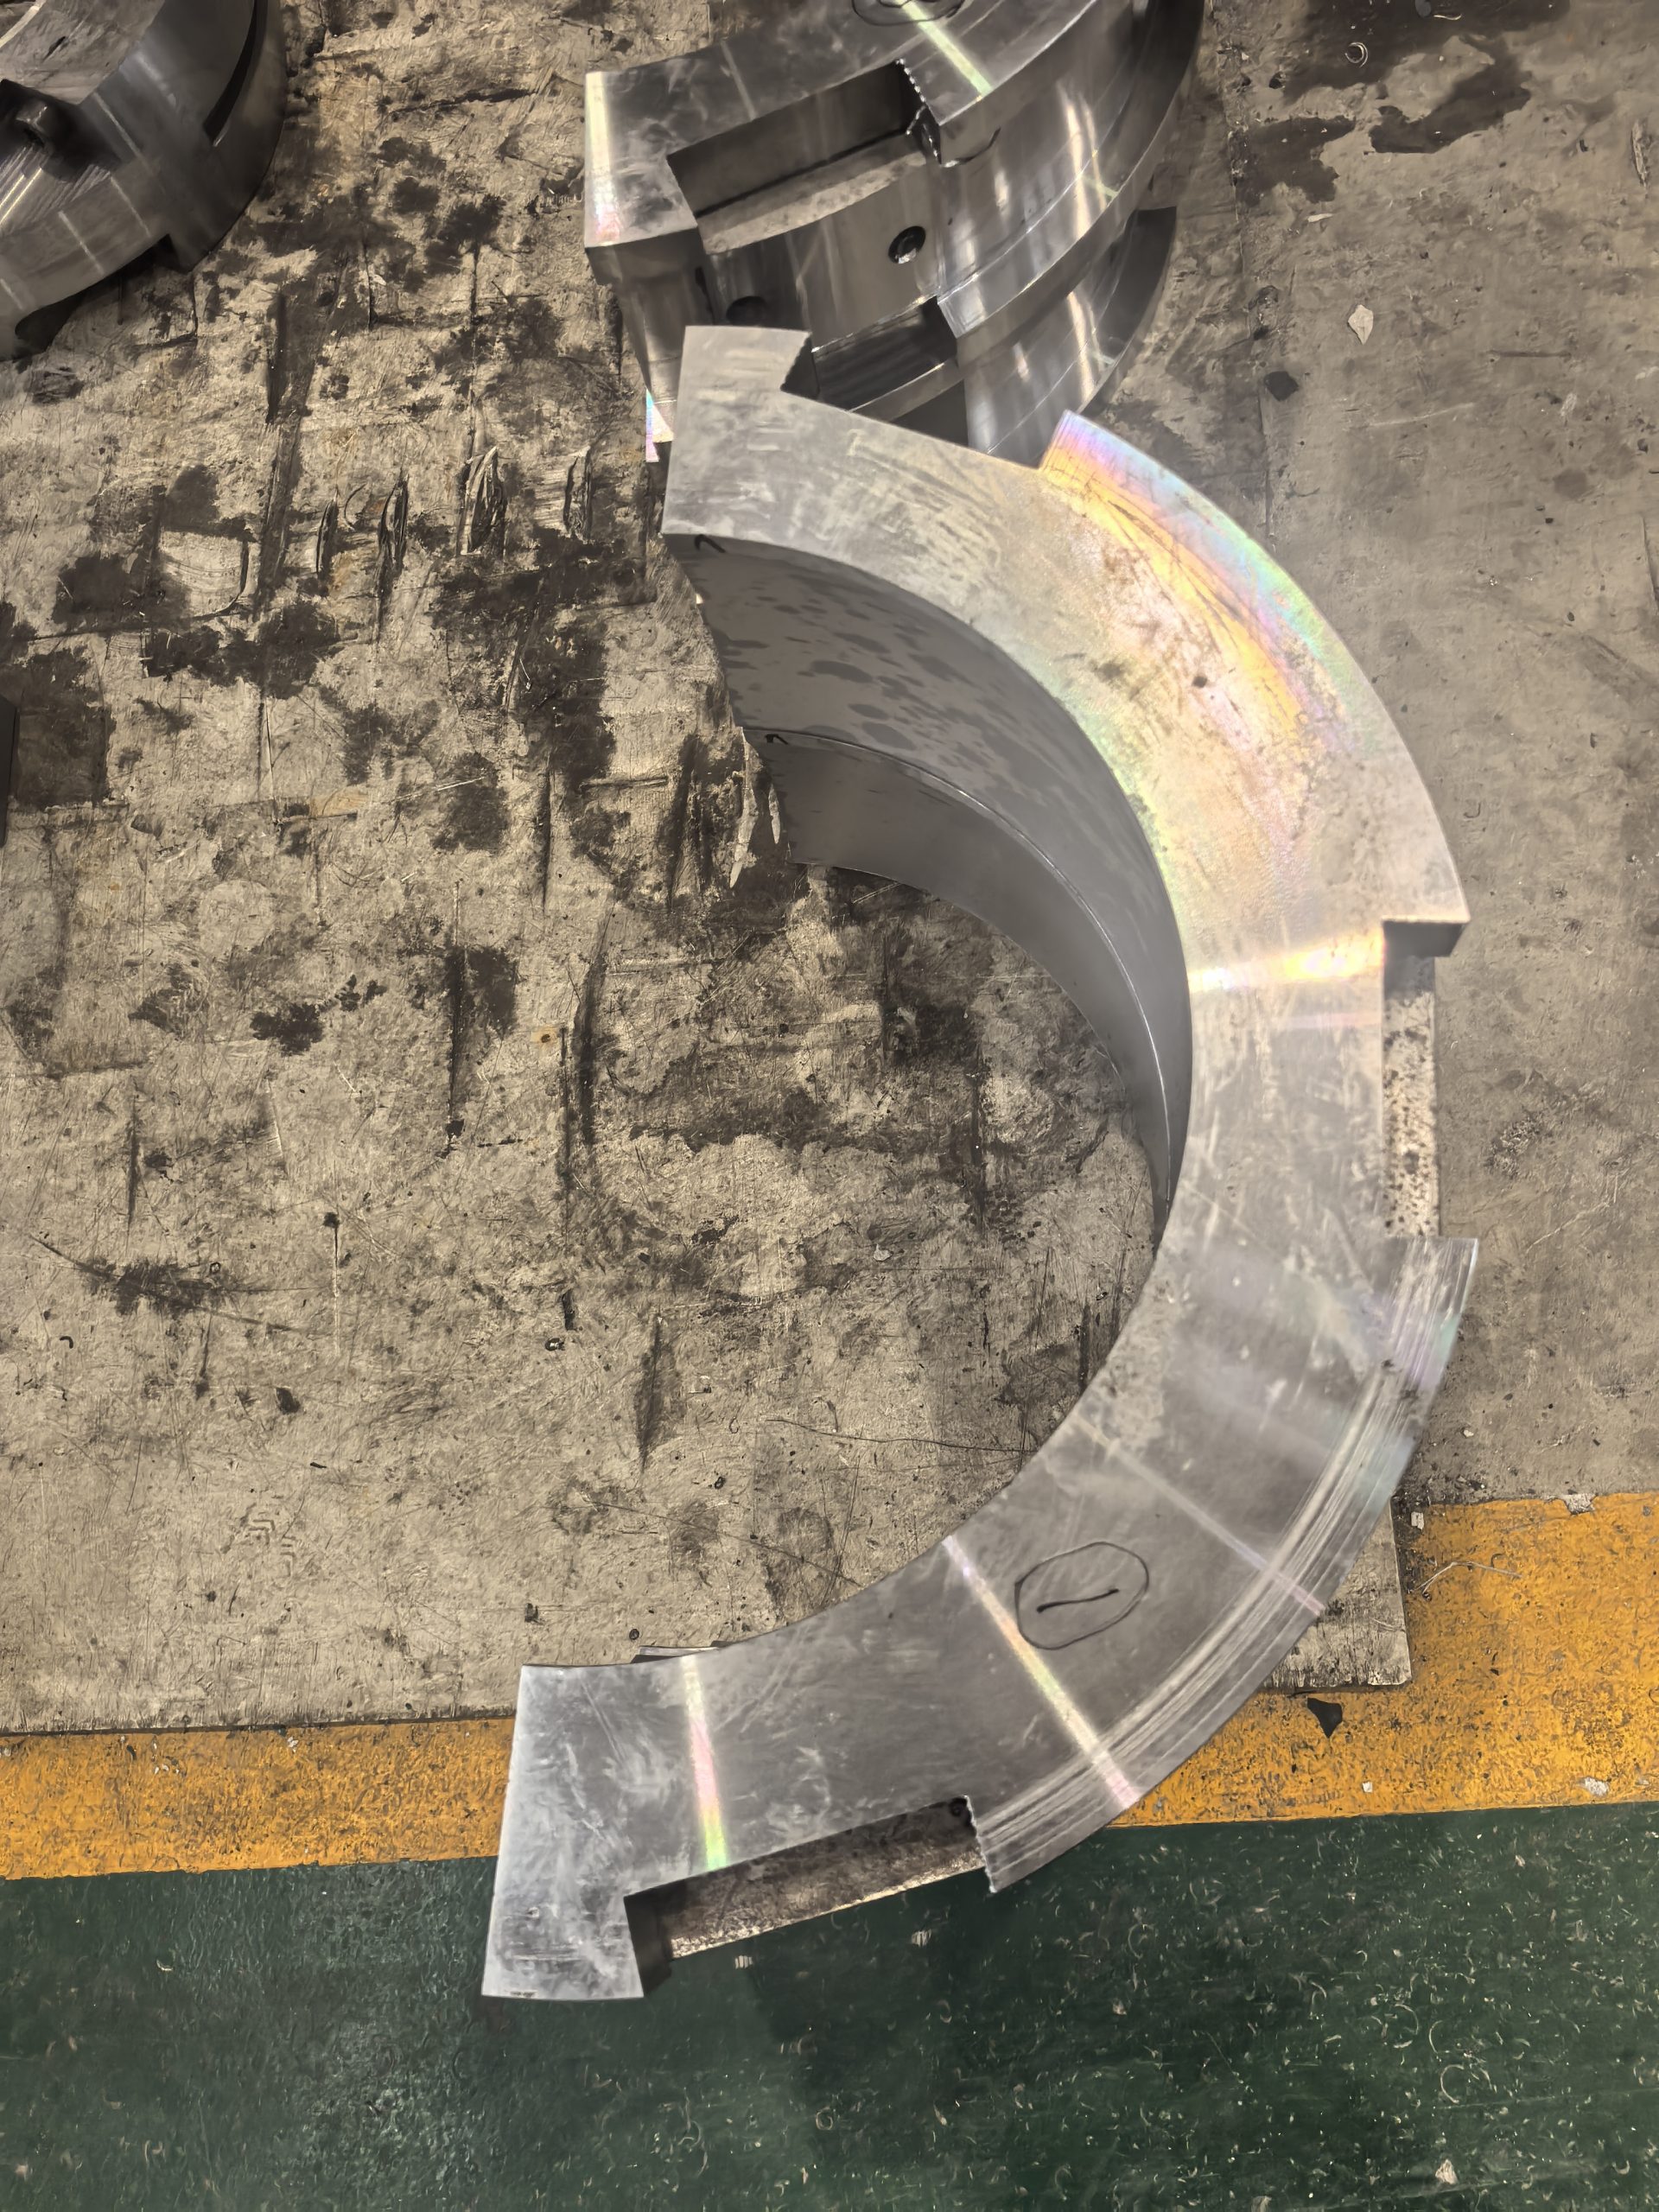
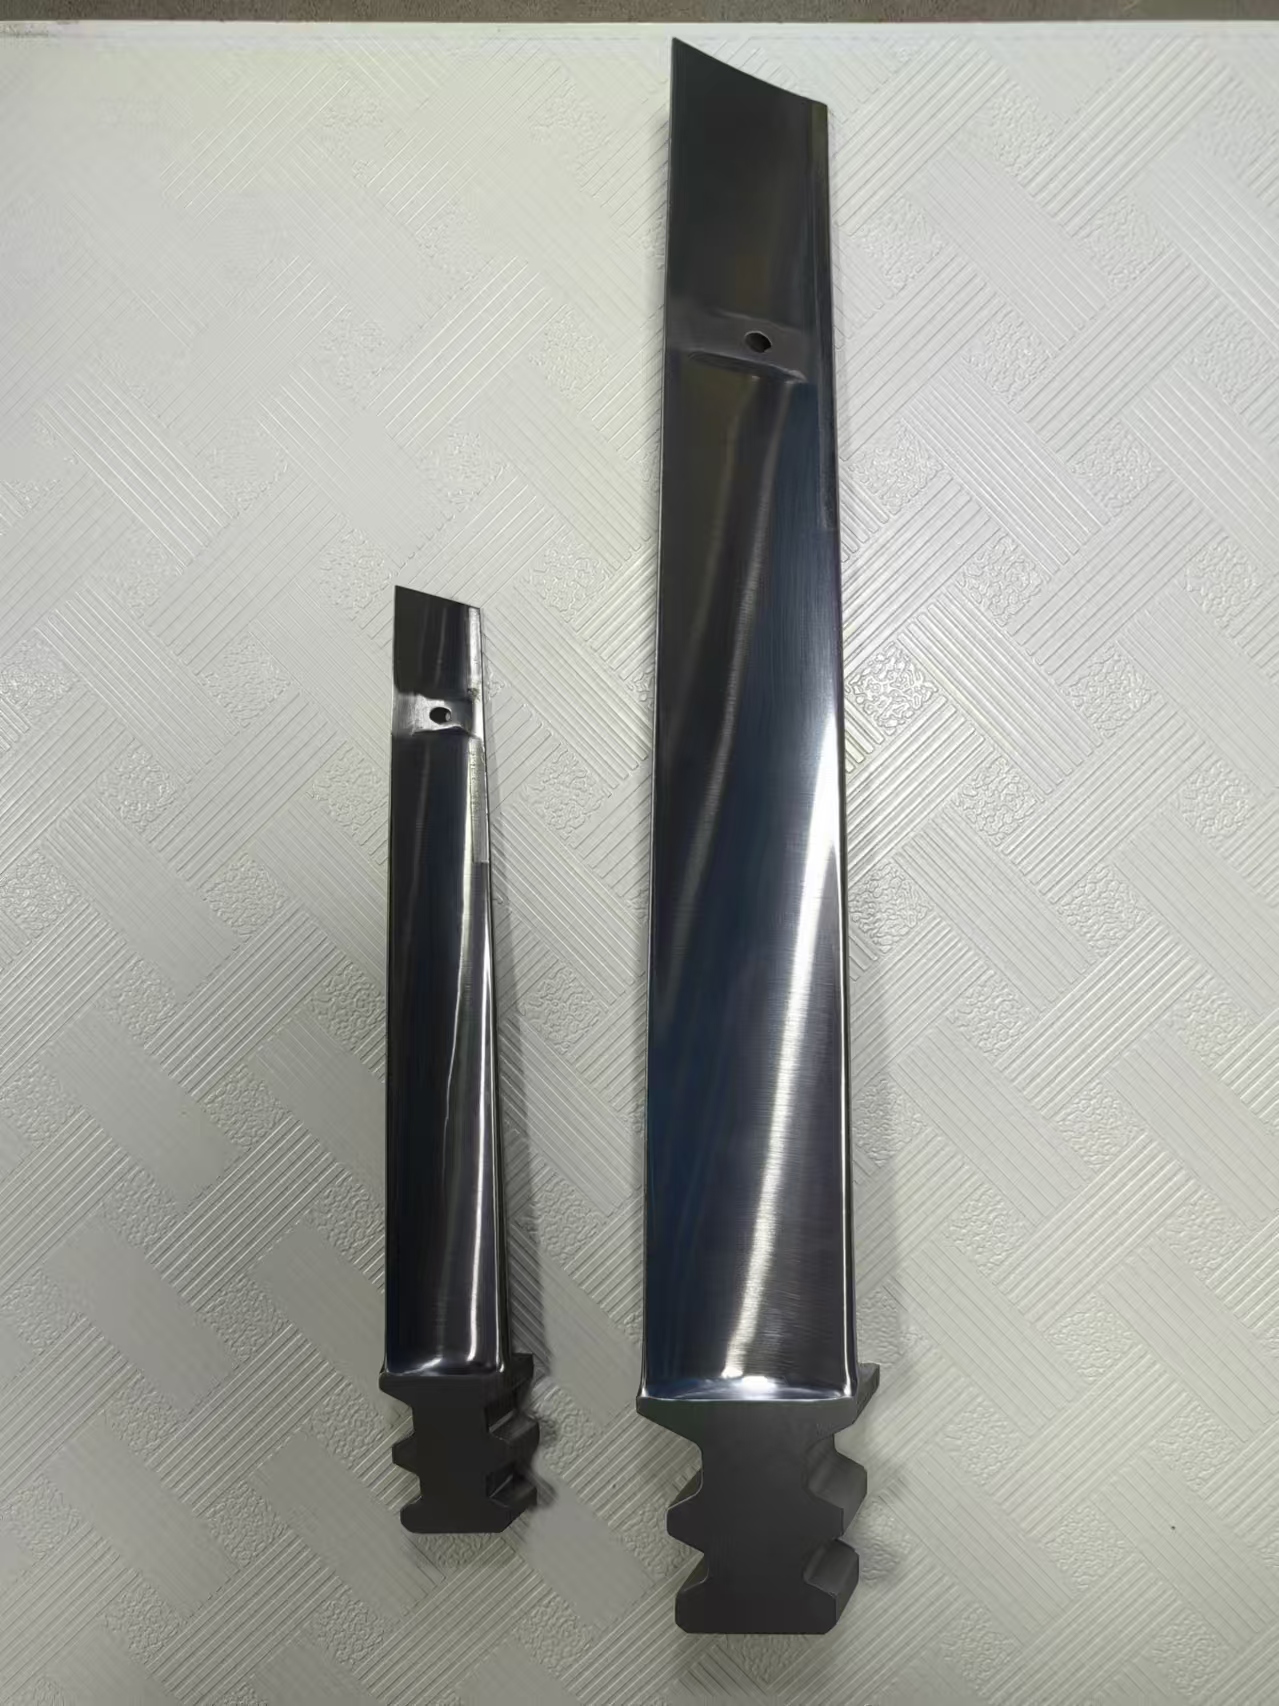
Диафрагмы и сопловые аппараты паровых турбин изготавливаются в литом, сварном и наборном исполнении по чертежу или образцу. Выполняются половины диафрагм с сопловыми лопатками, сопловые сегменты и направляющие аппараты. Проходные сечения сопловых каналов обрабатываются с соблюдением расчётной геометрии, от которой зависит КПД ступени. Посадочные поверхности выполняются под установленные обоймы и разъёмы корпуса. Изношенные сопловые аппараты восстанавливаются без замены всего узла.
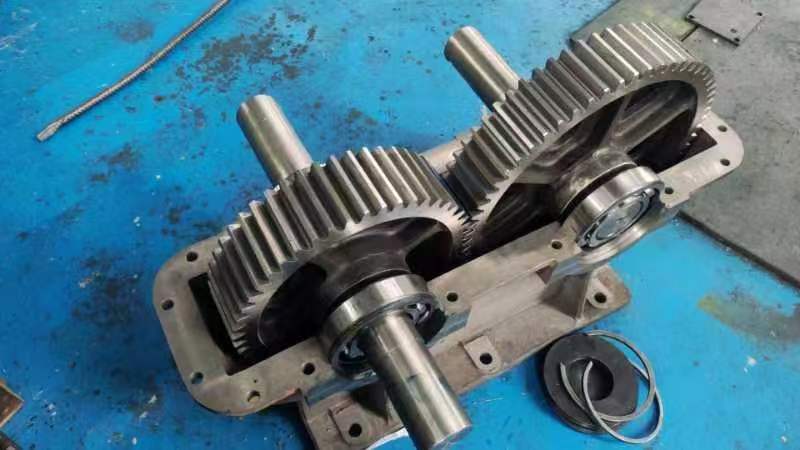
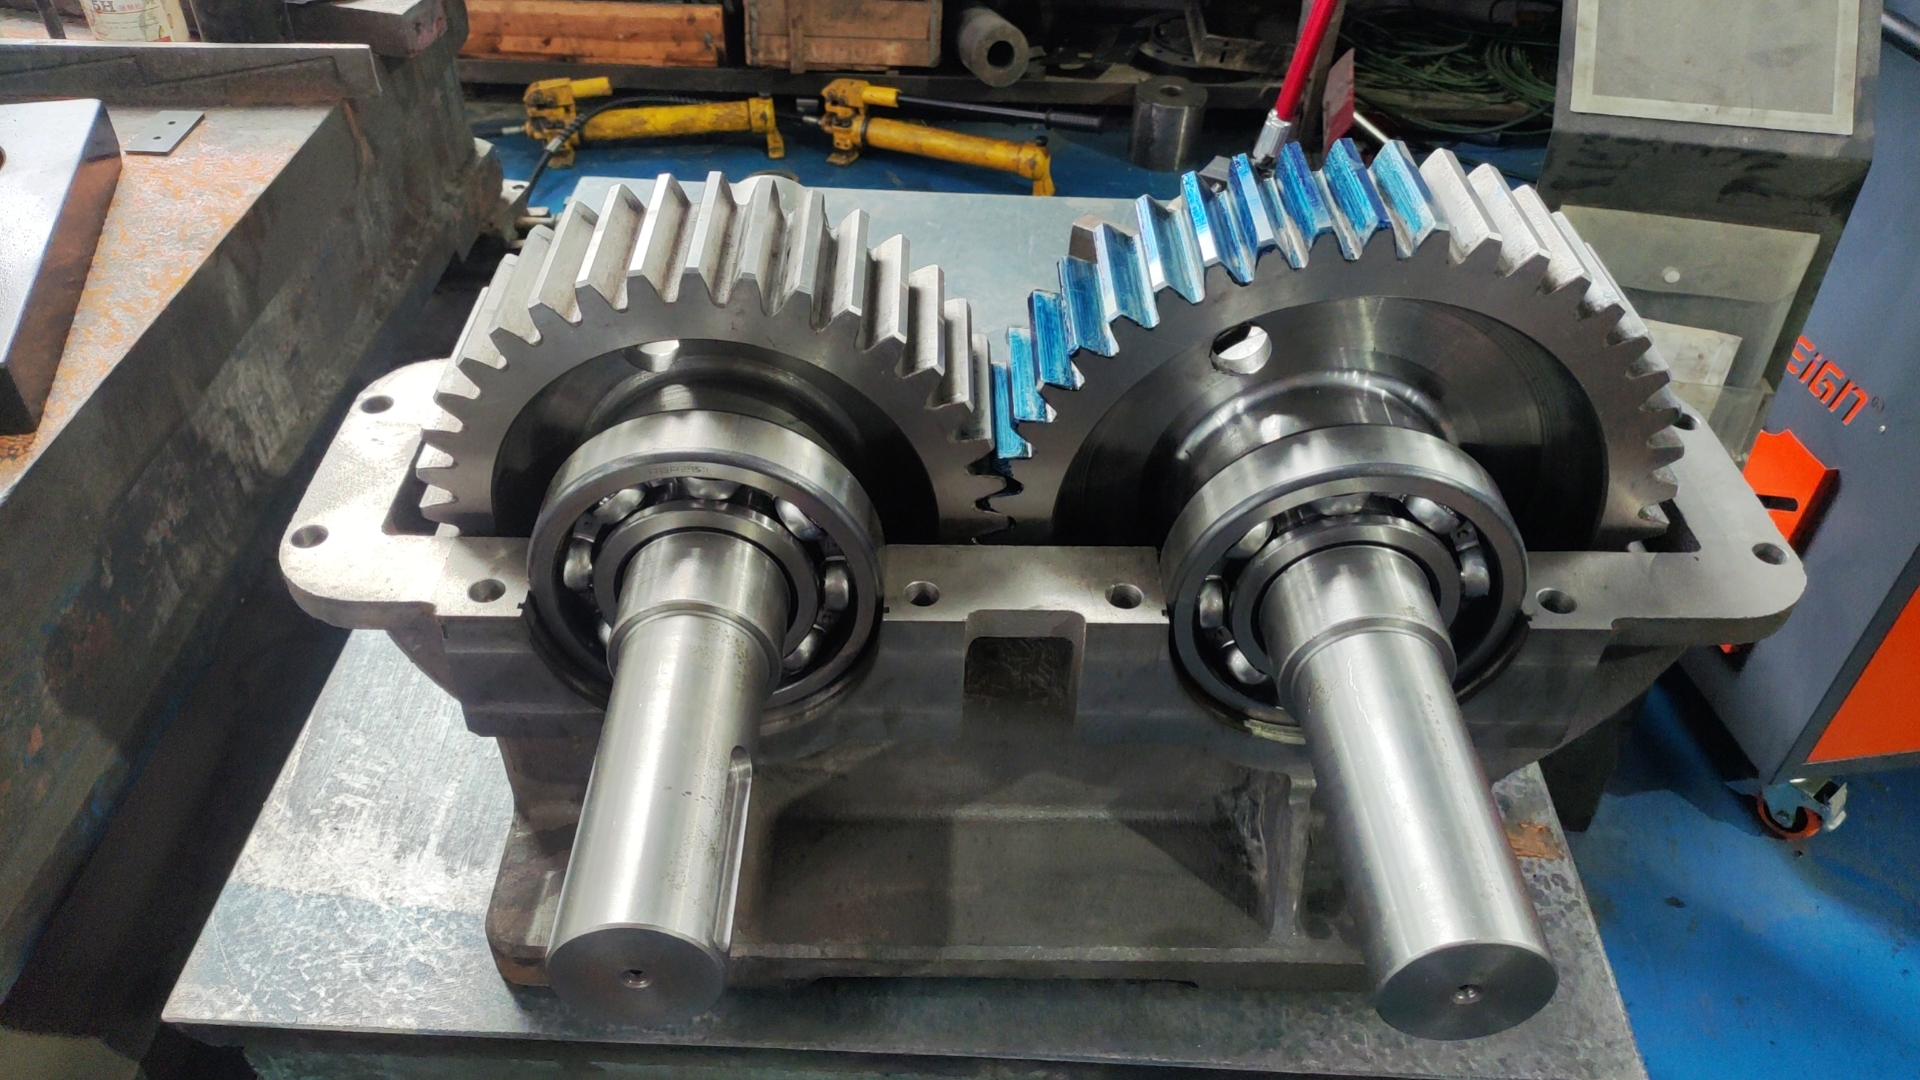
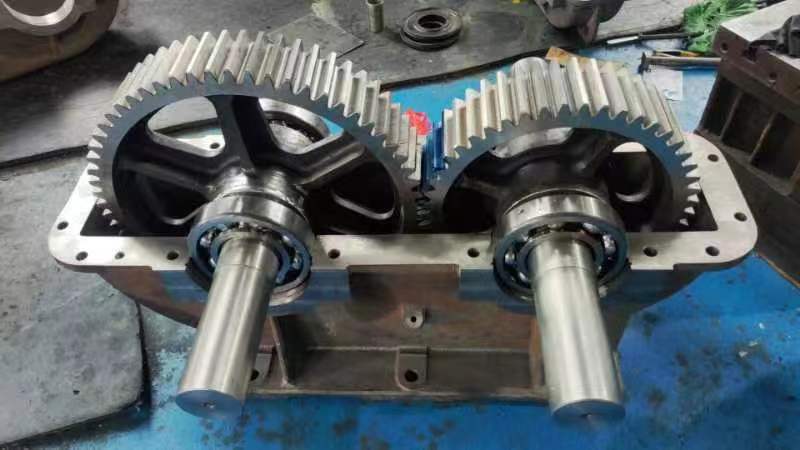
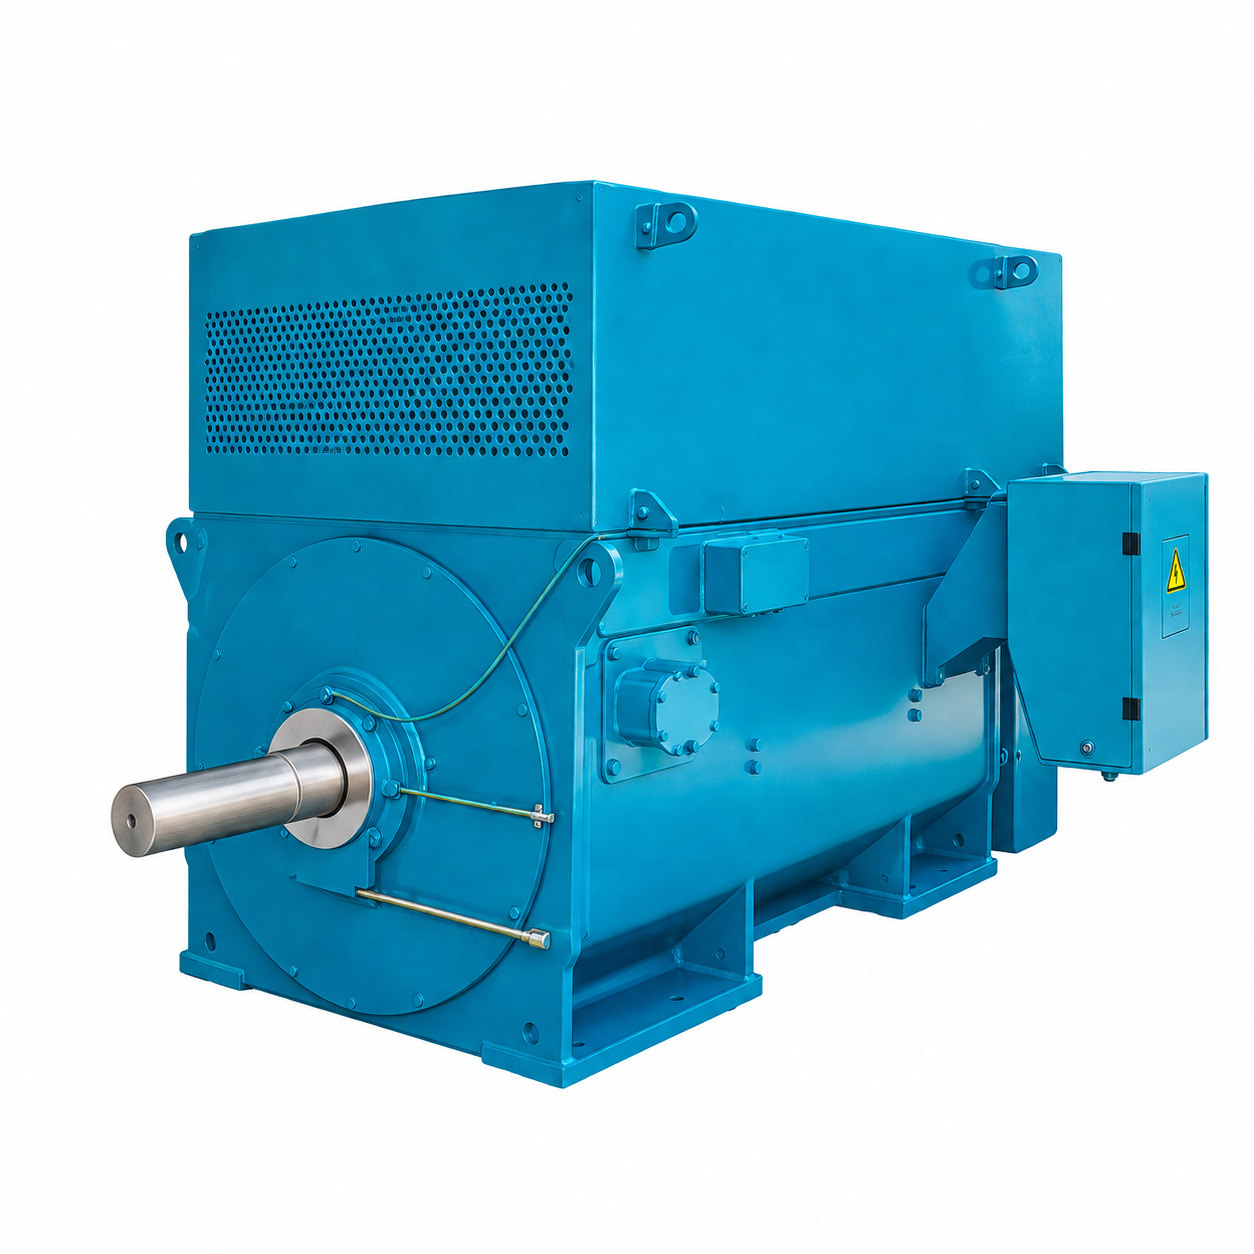
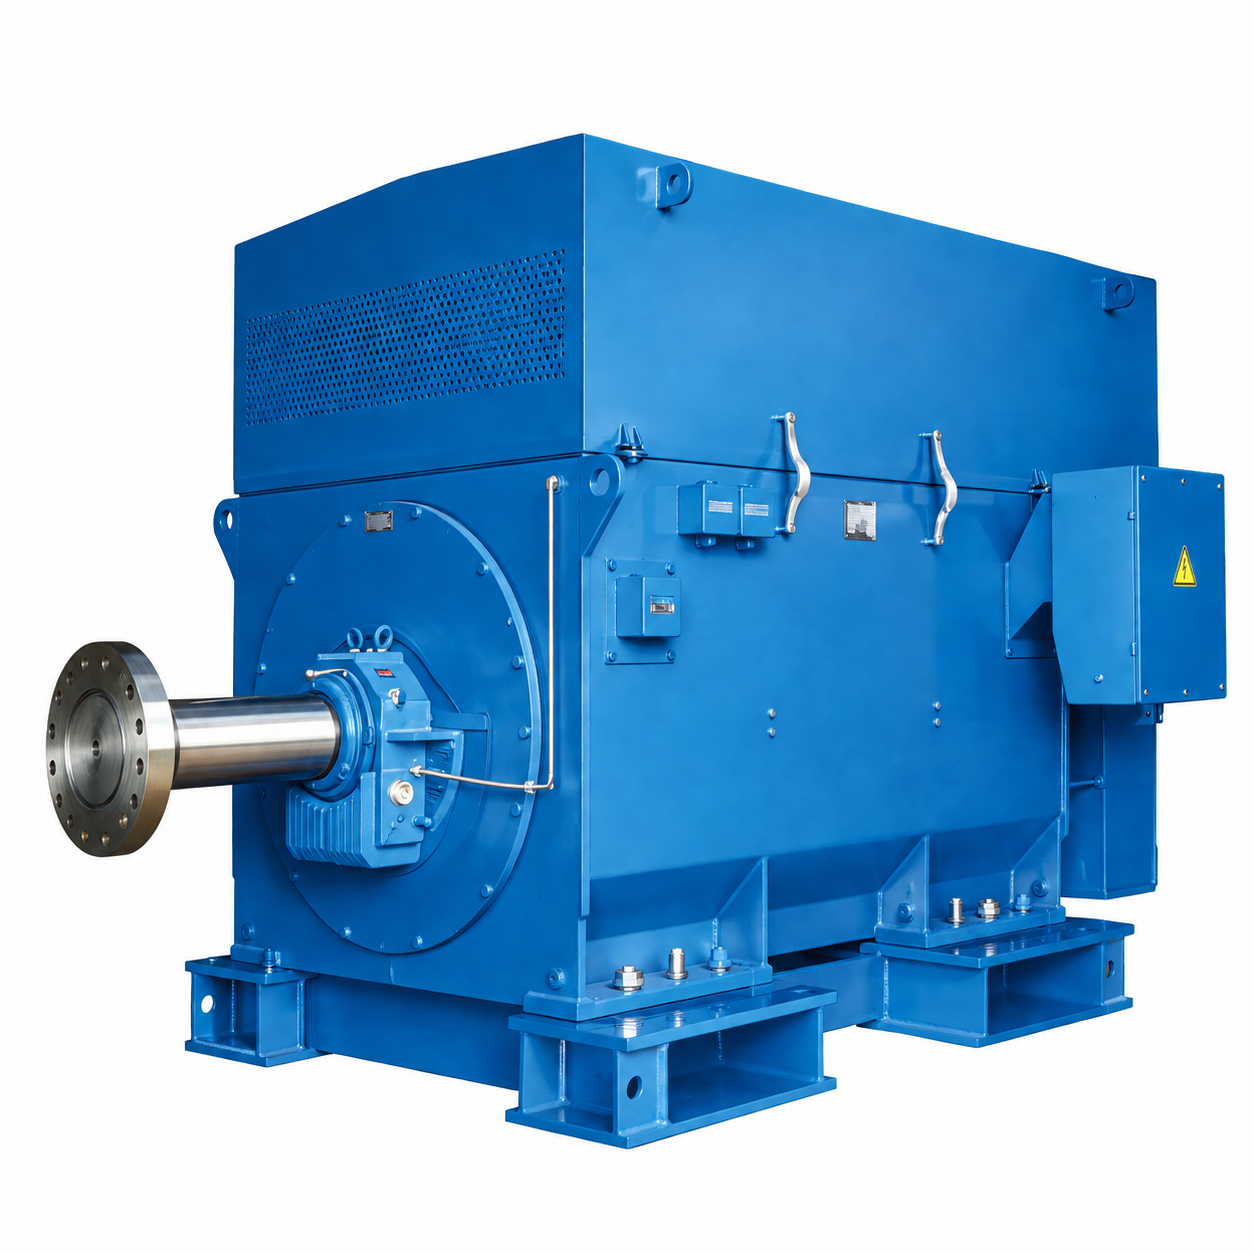
Редукторы-распределители
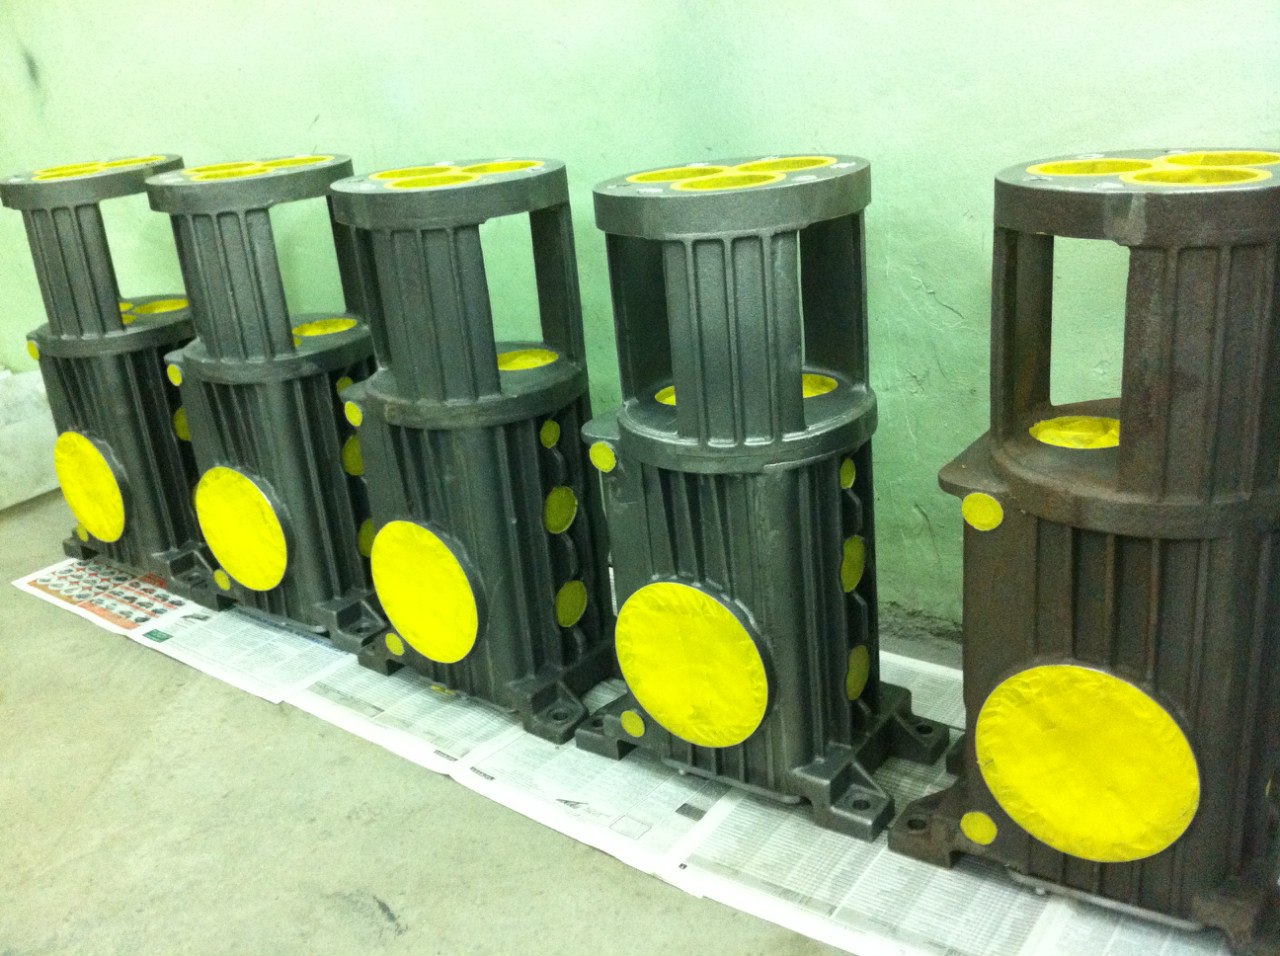
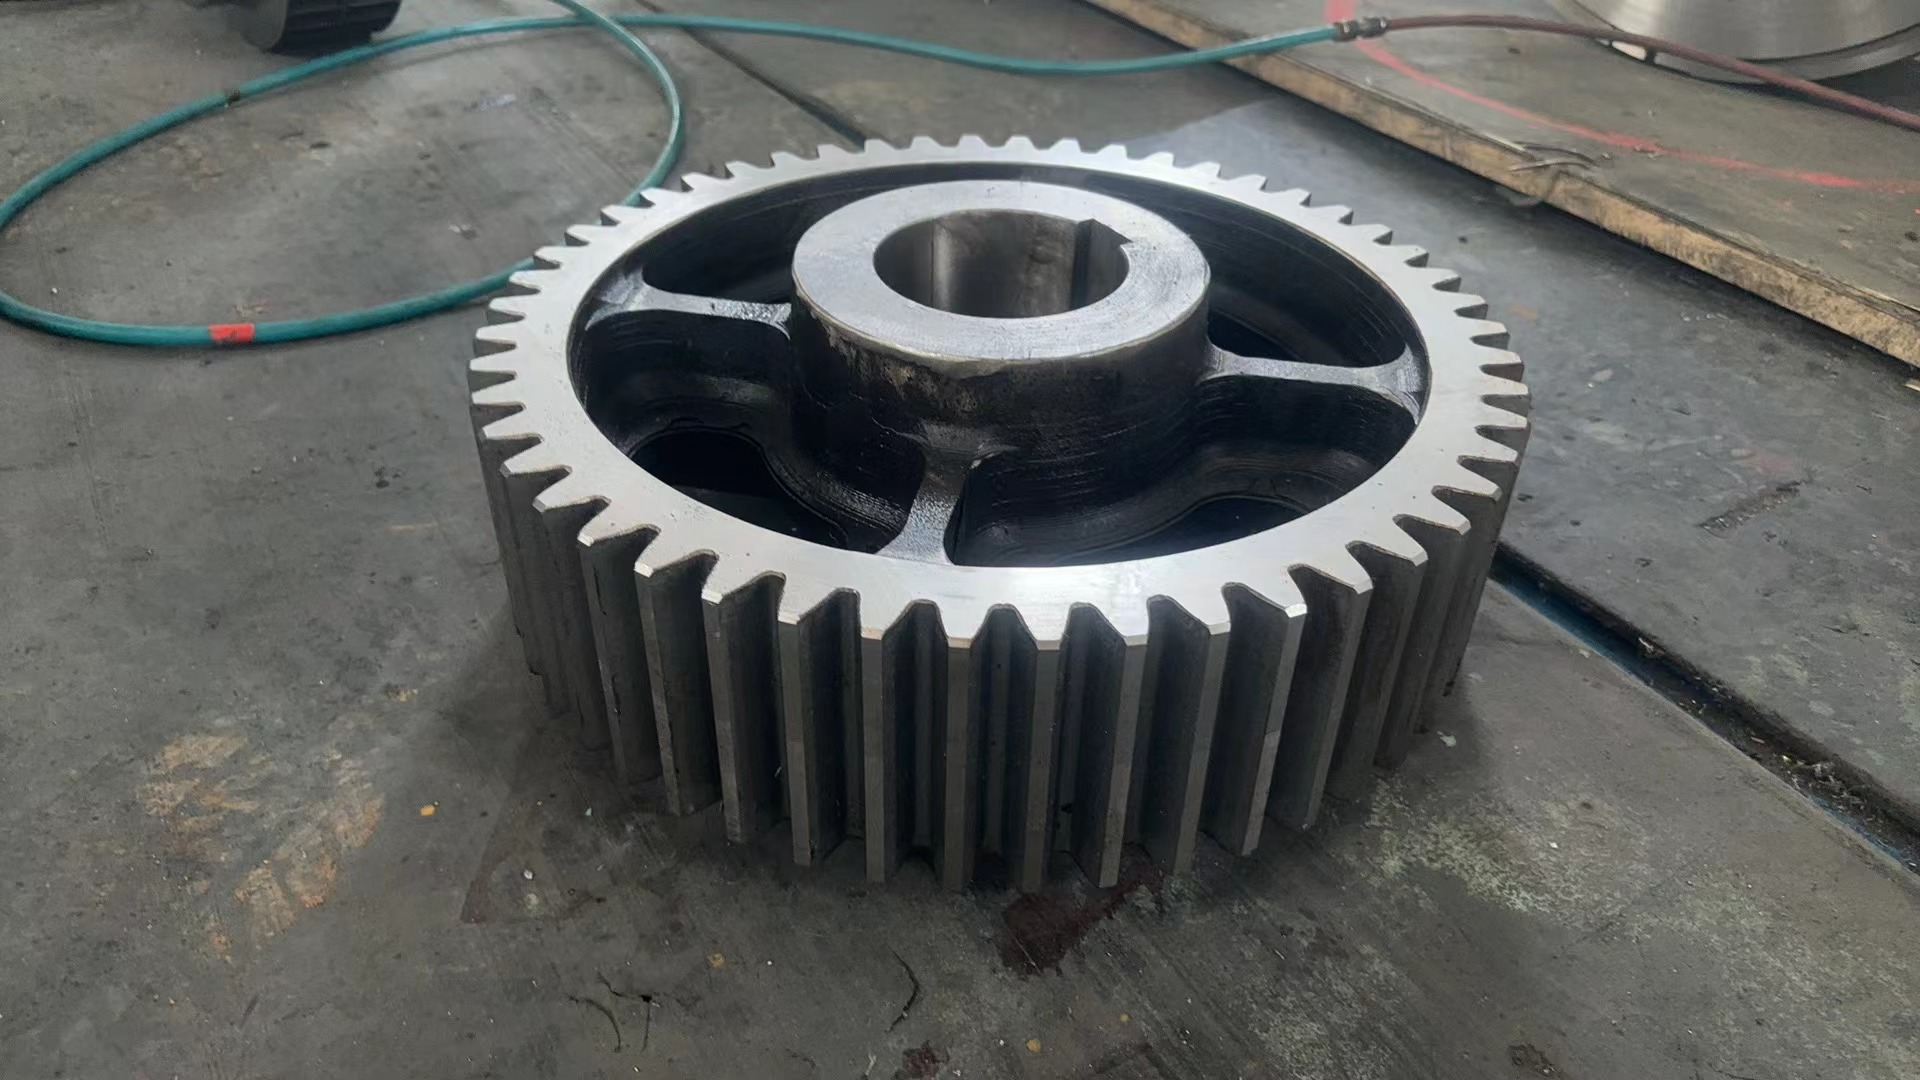
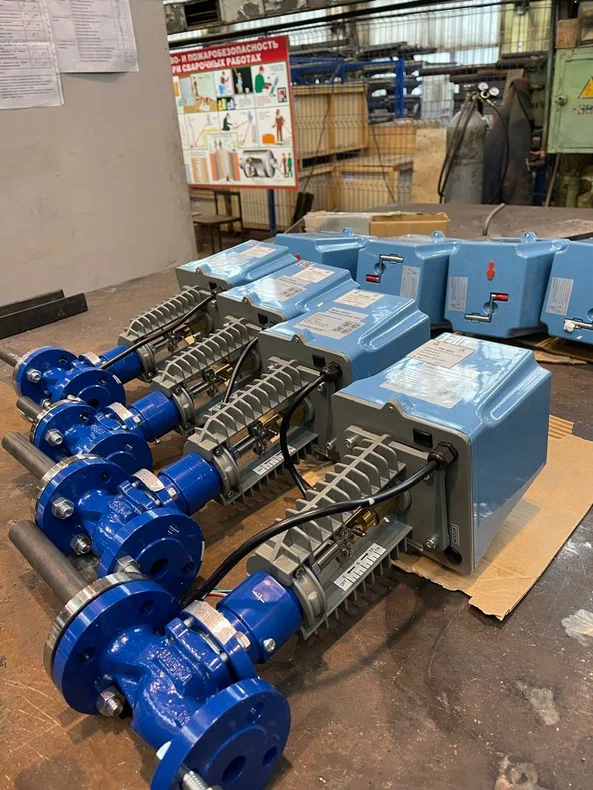
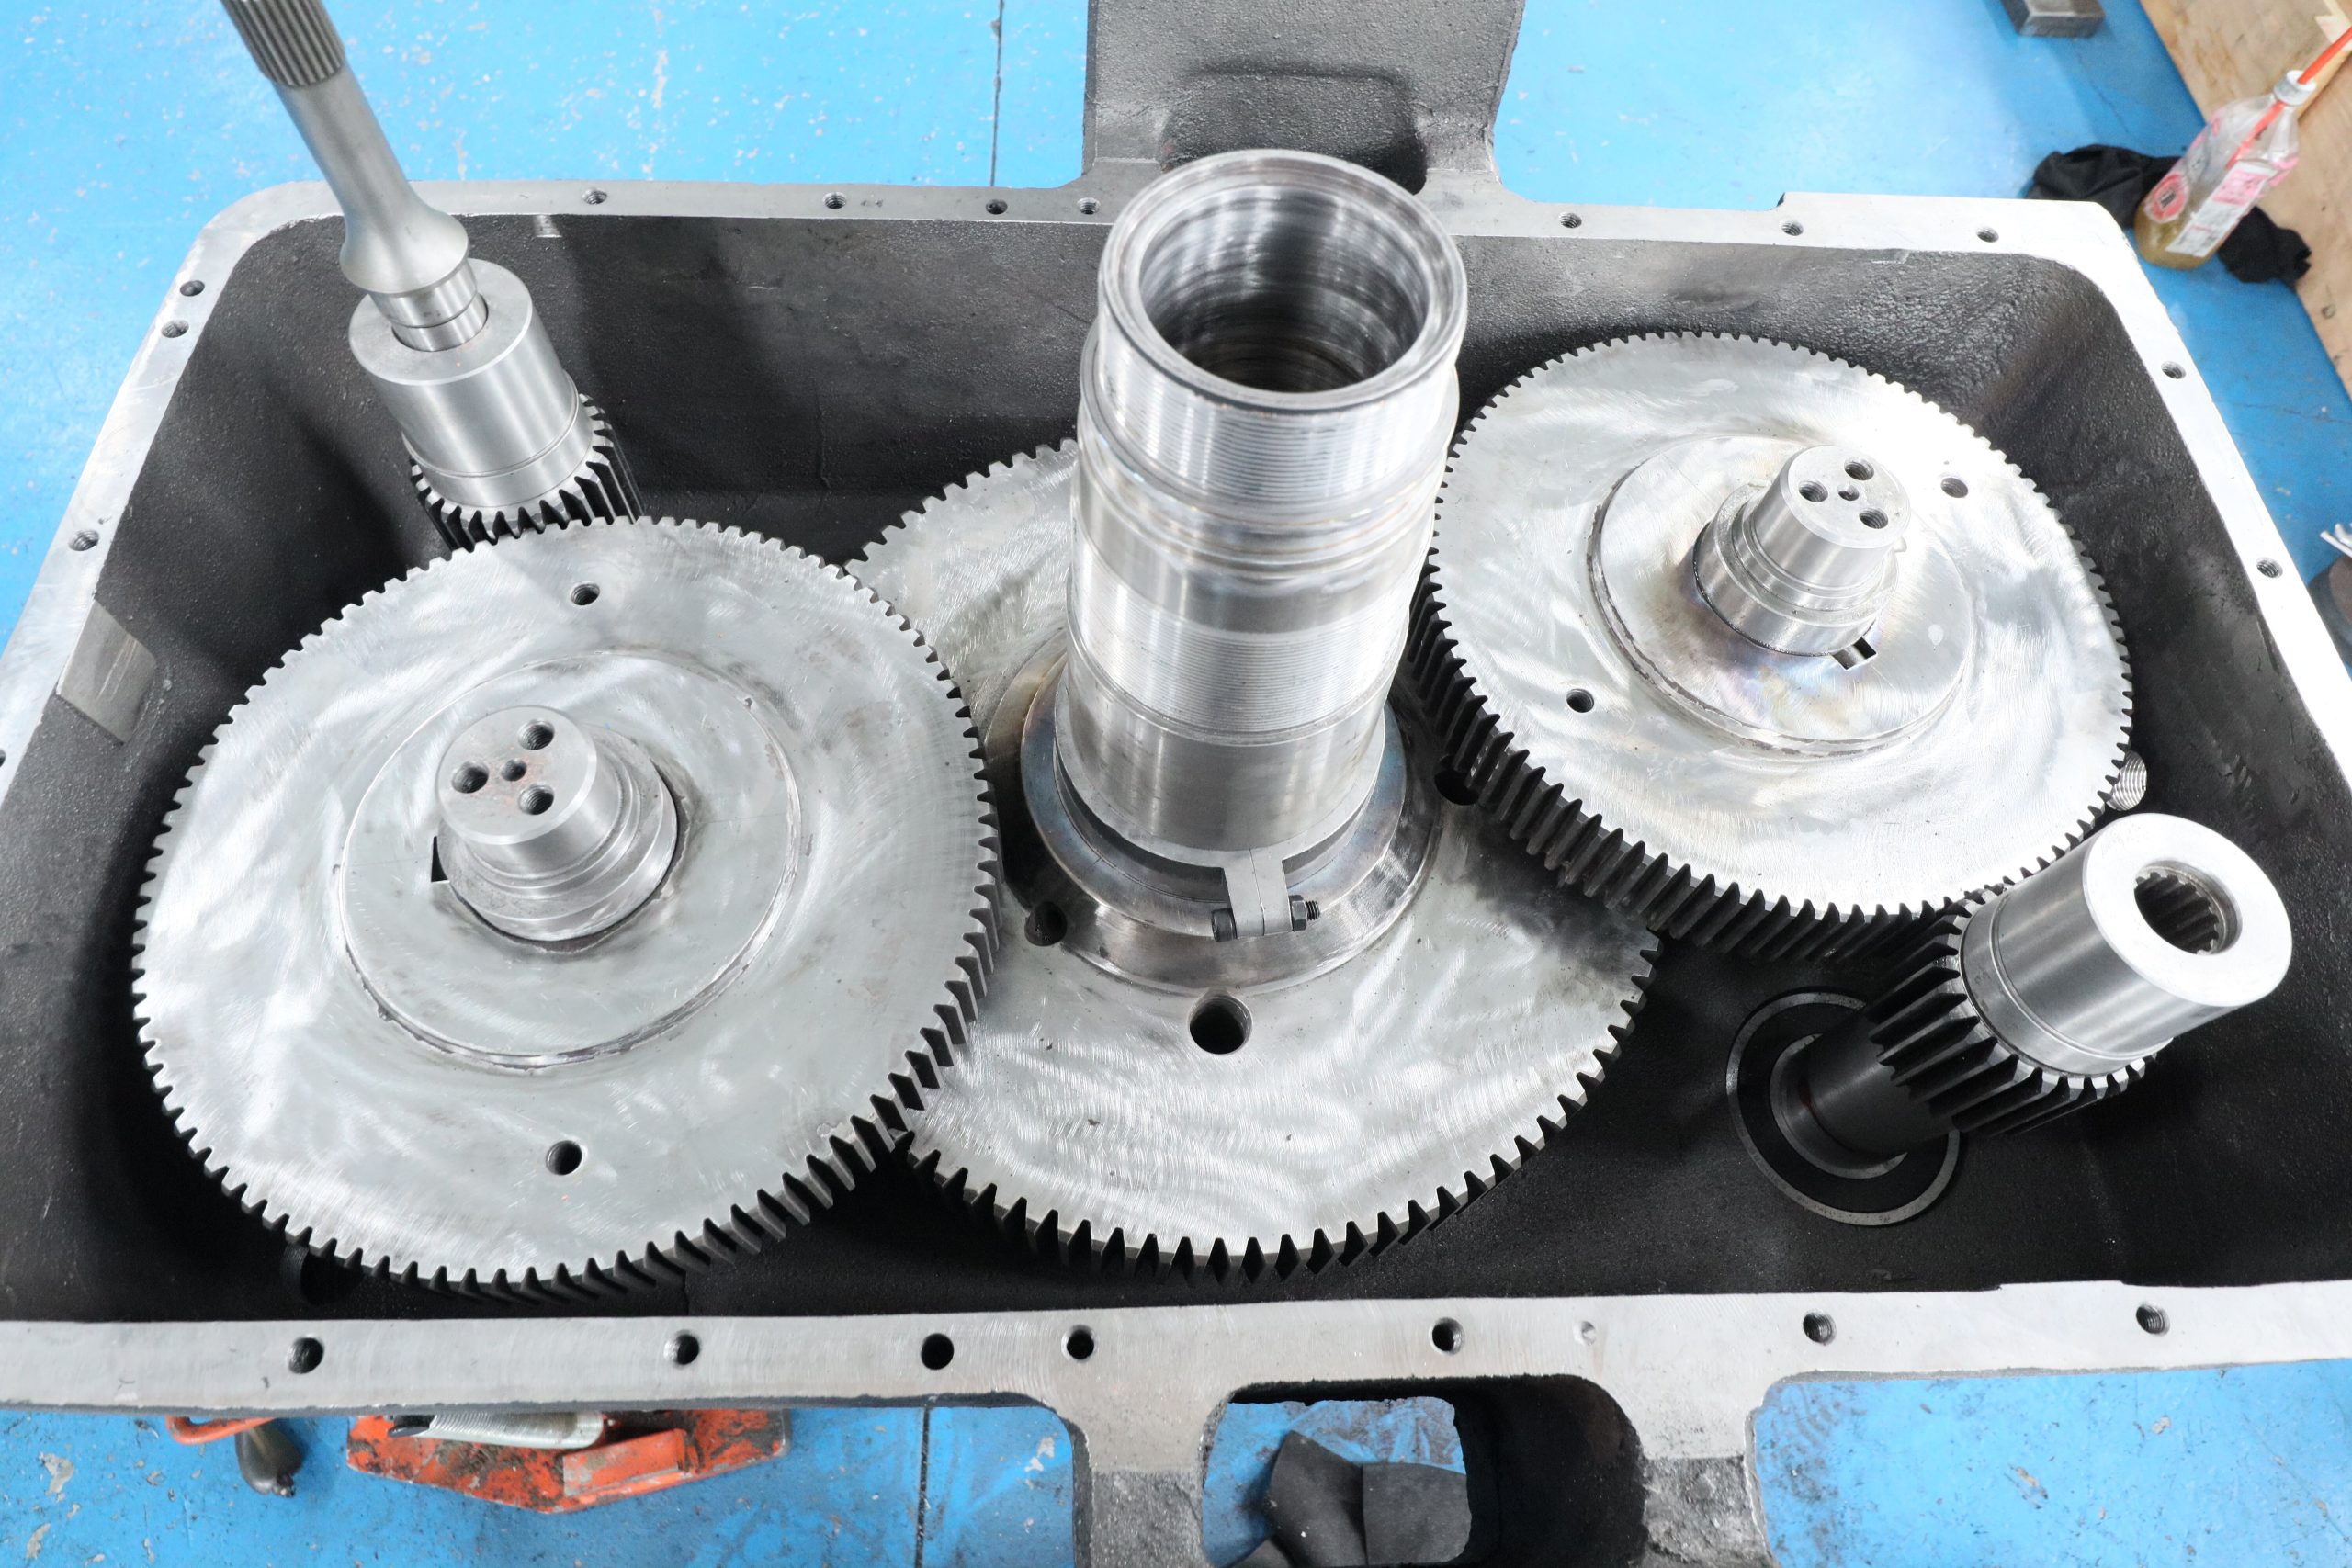
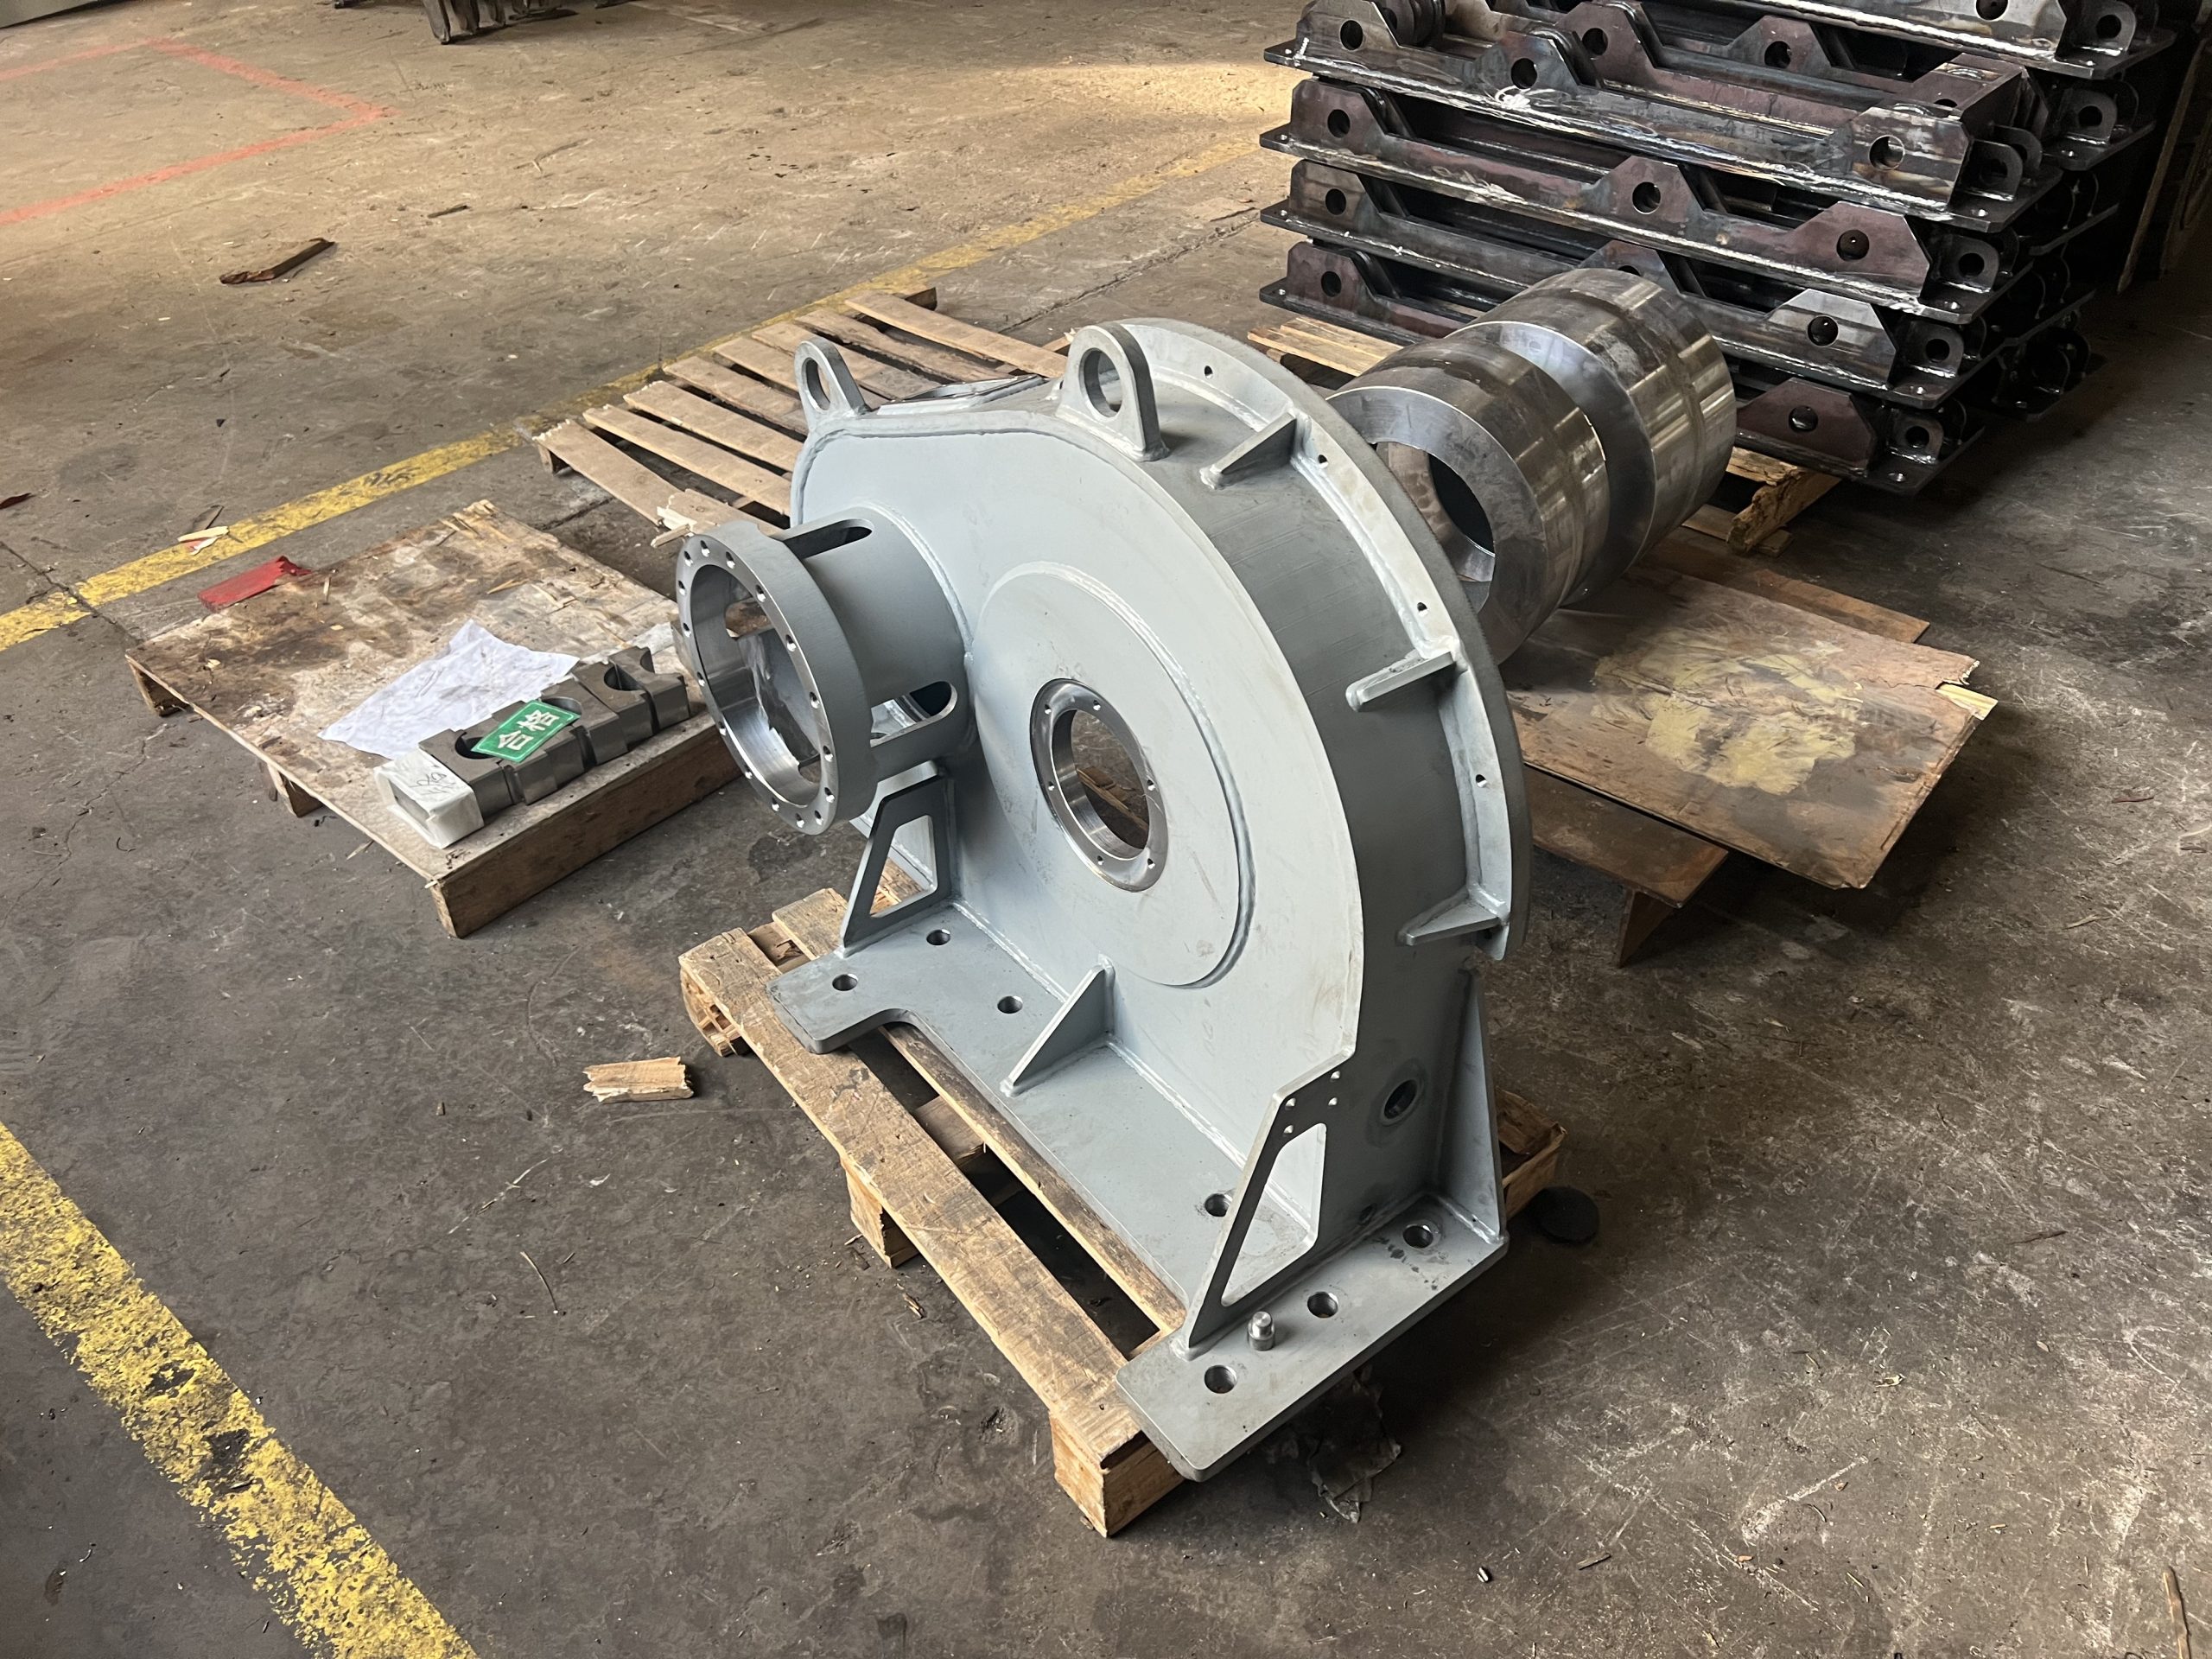
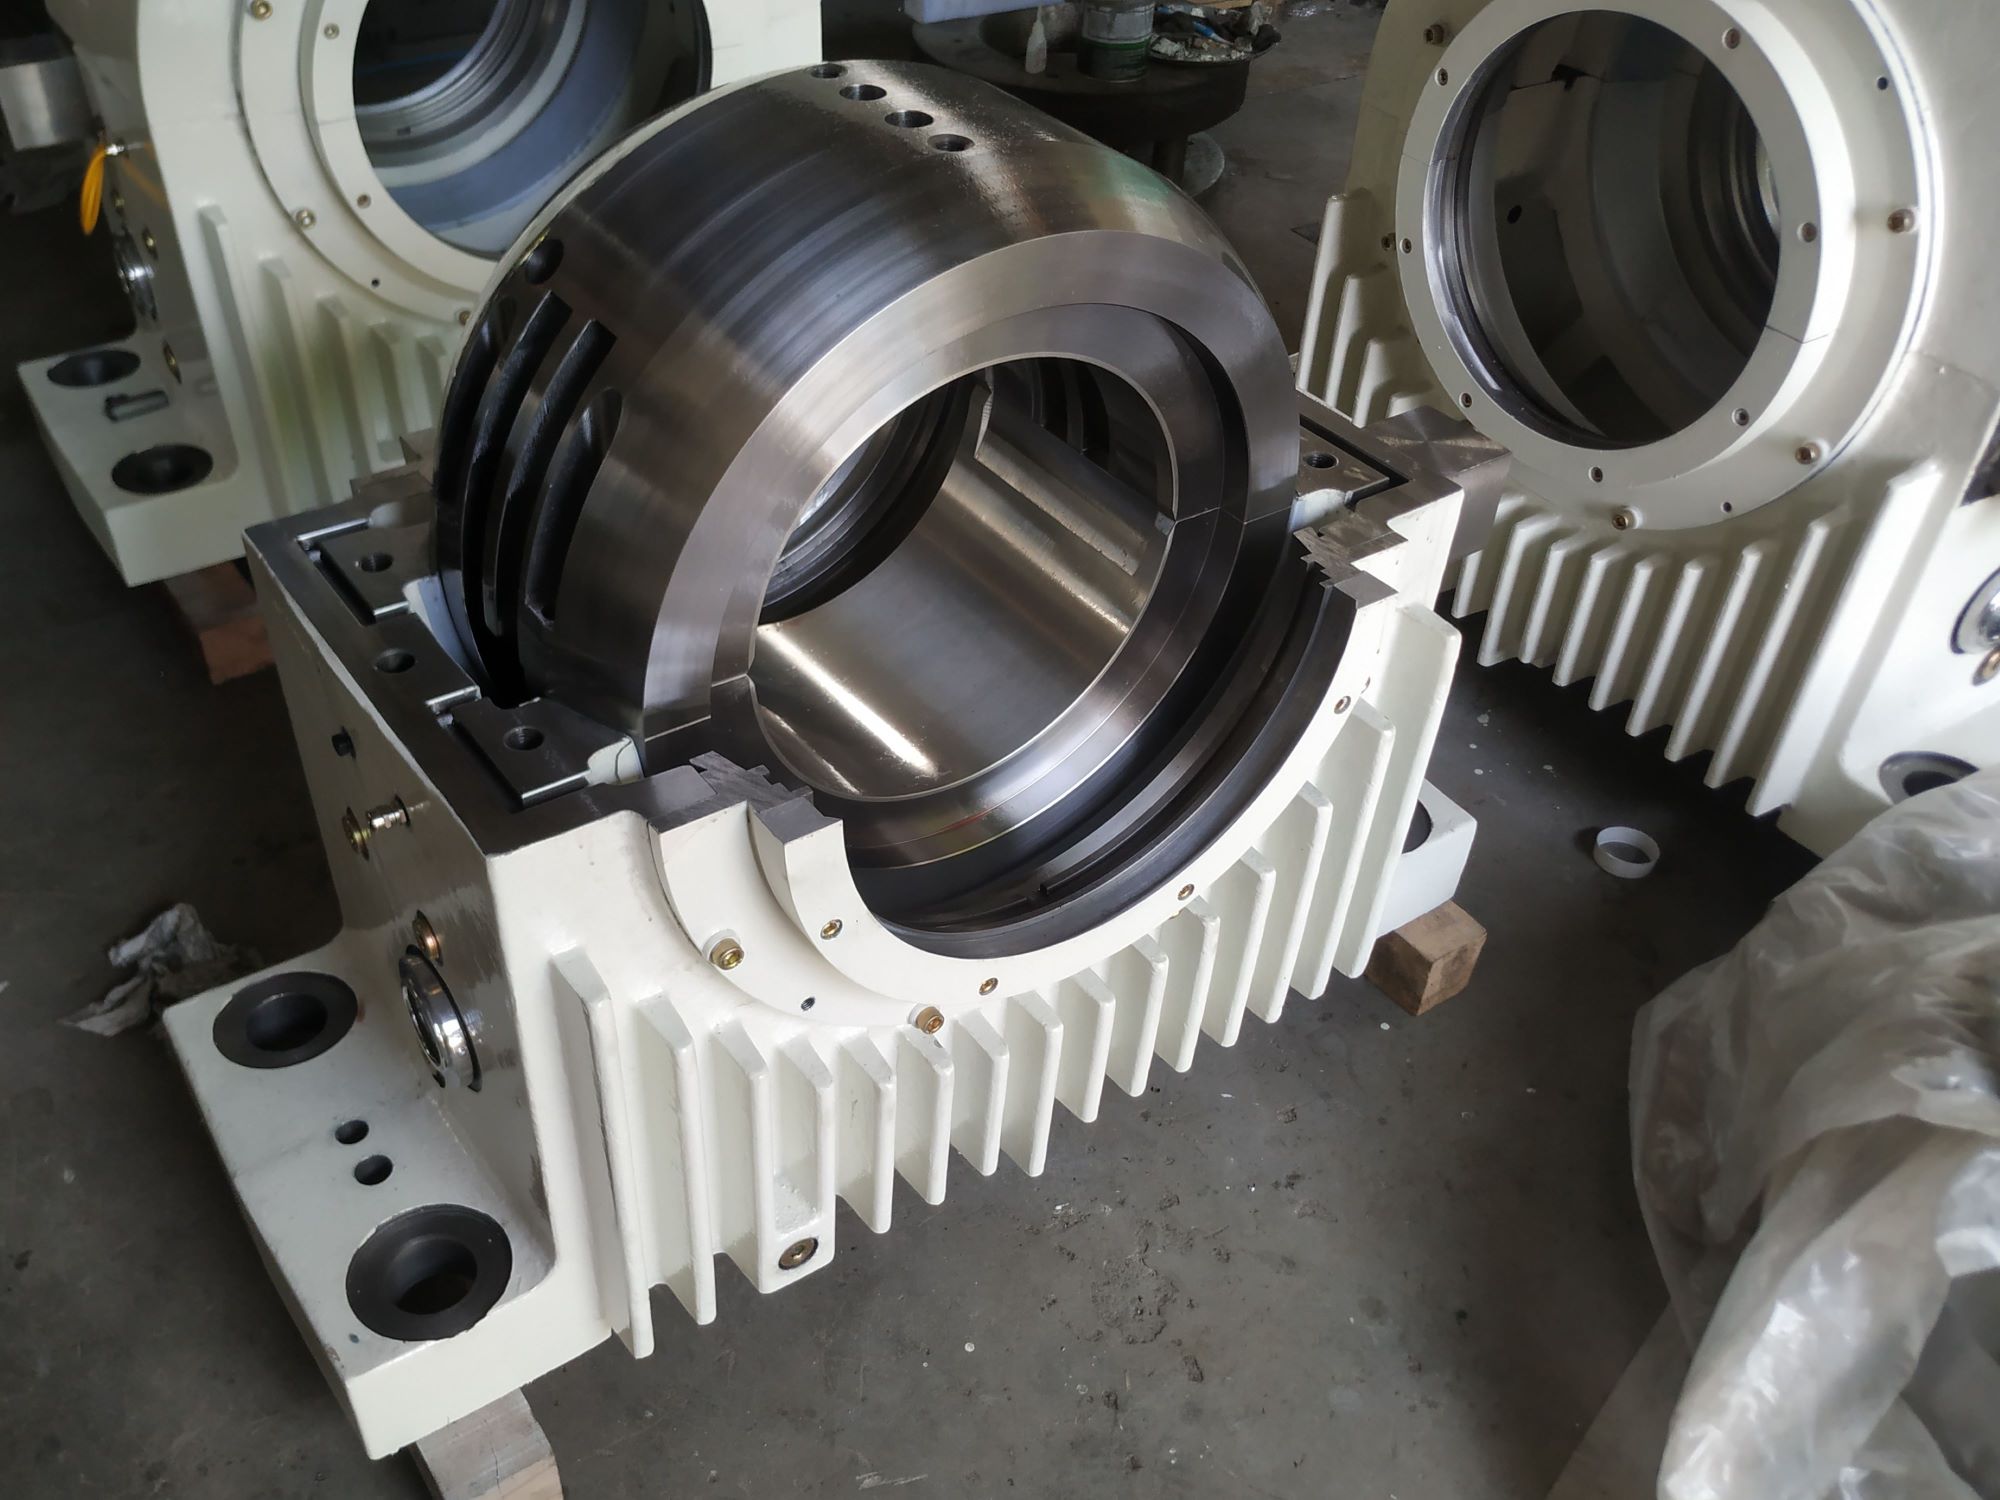
Распределительные (раздаточные) редукторы, передающие крутящий момент от одного входного вала на несколько выходных, а также специальные редукторы нестандартной компоновки. Изготавливаются по чертежу заказчика с литым корпусом из серого чугуна (например, СЧ25) или стали. Применяются в приводах, где требуется синхронное вращение нескольких механизмов от общего двигателя. Кинематическая схема, число и расположение выходных валов определяются техническим заданием.
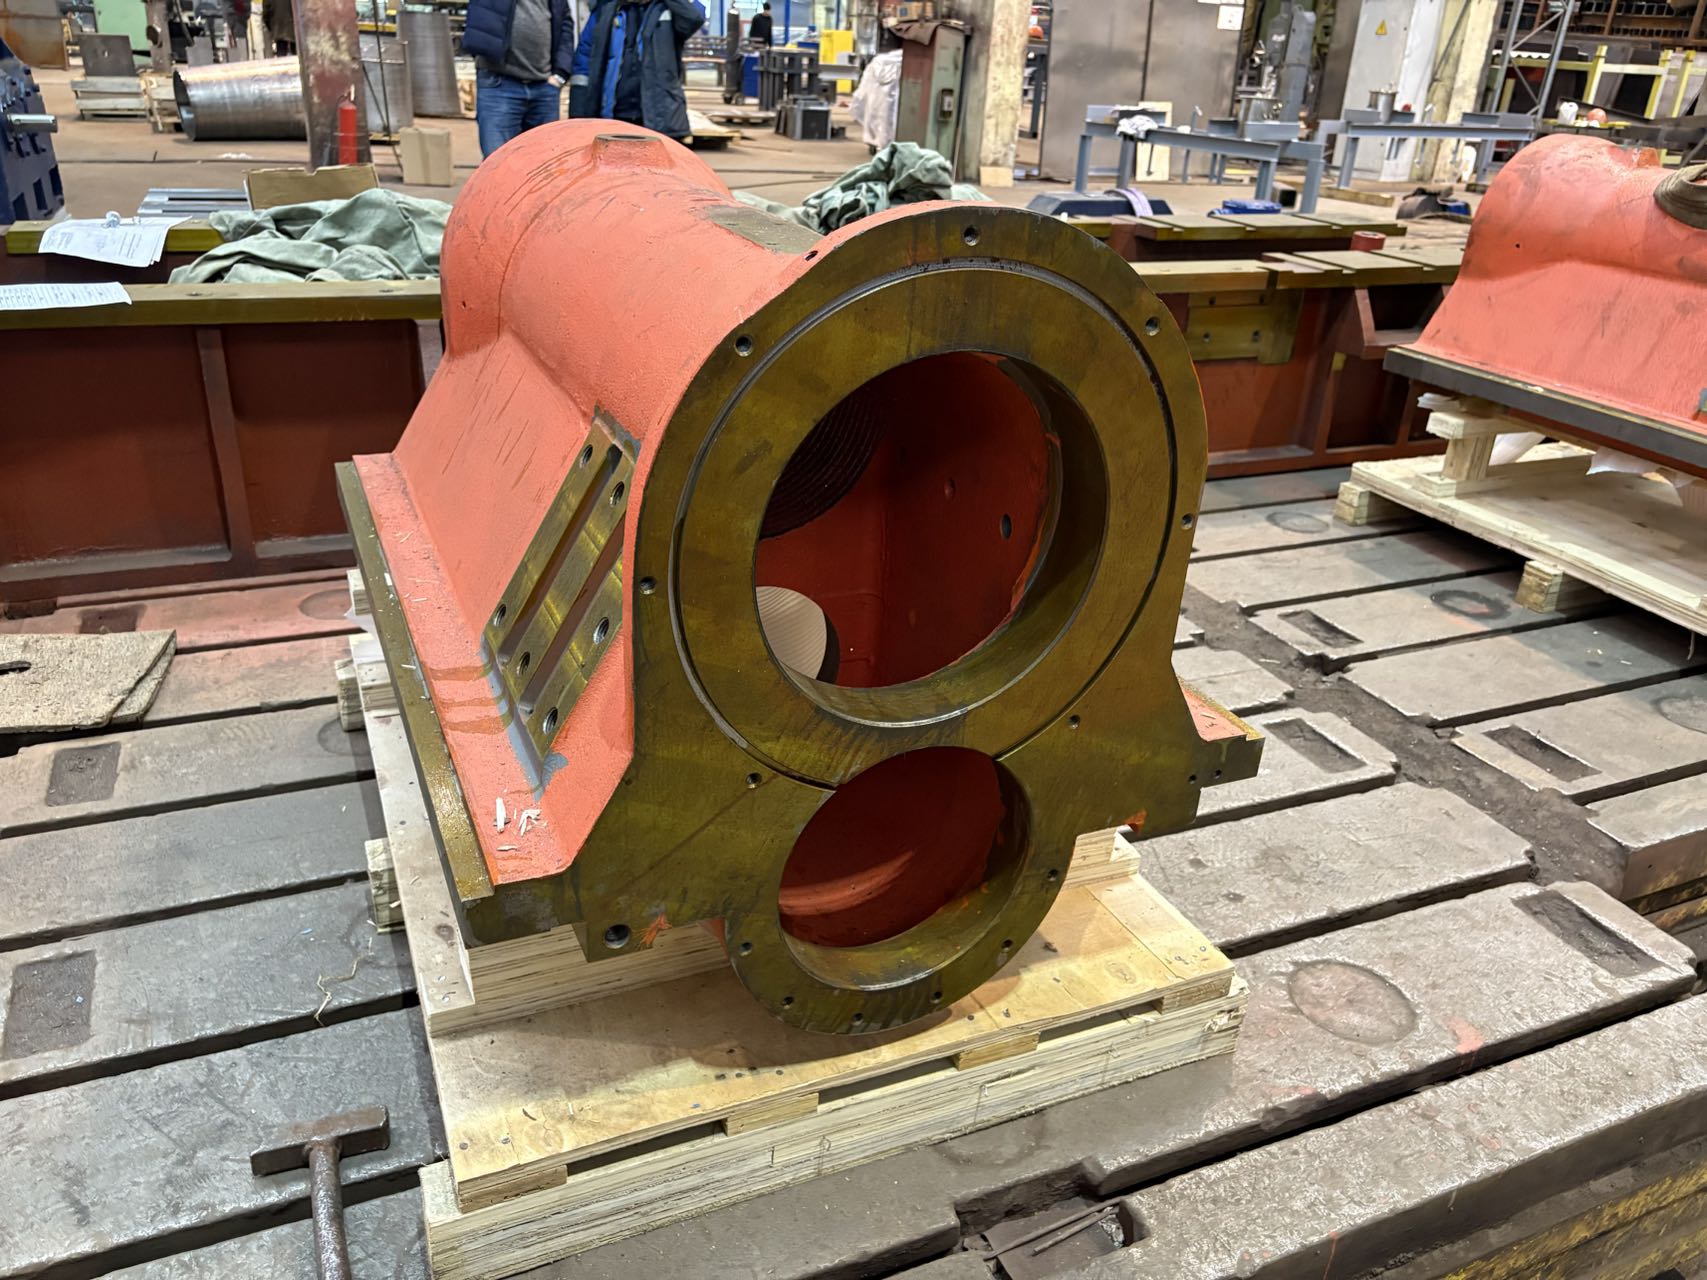
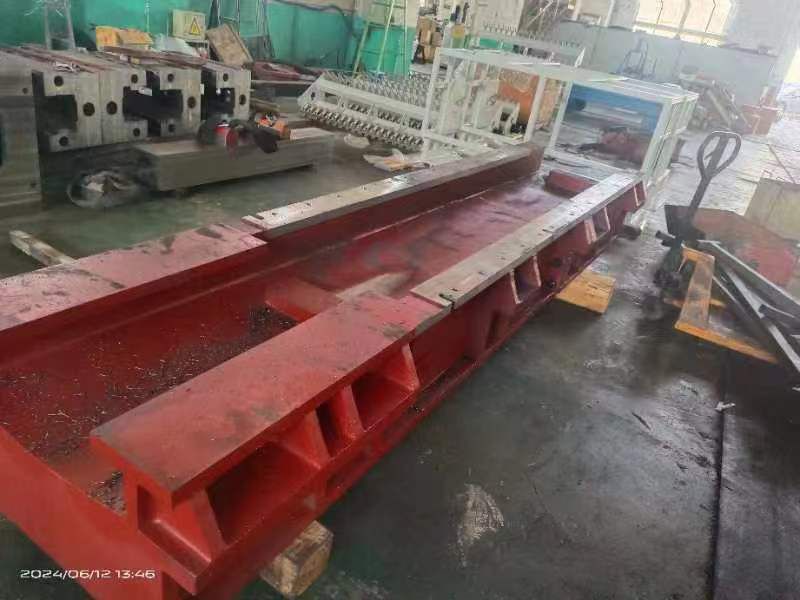
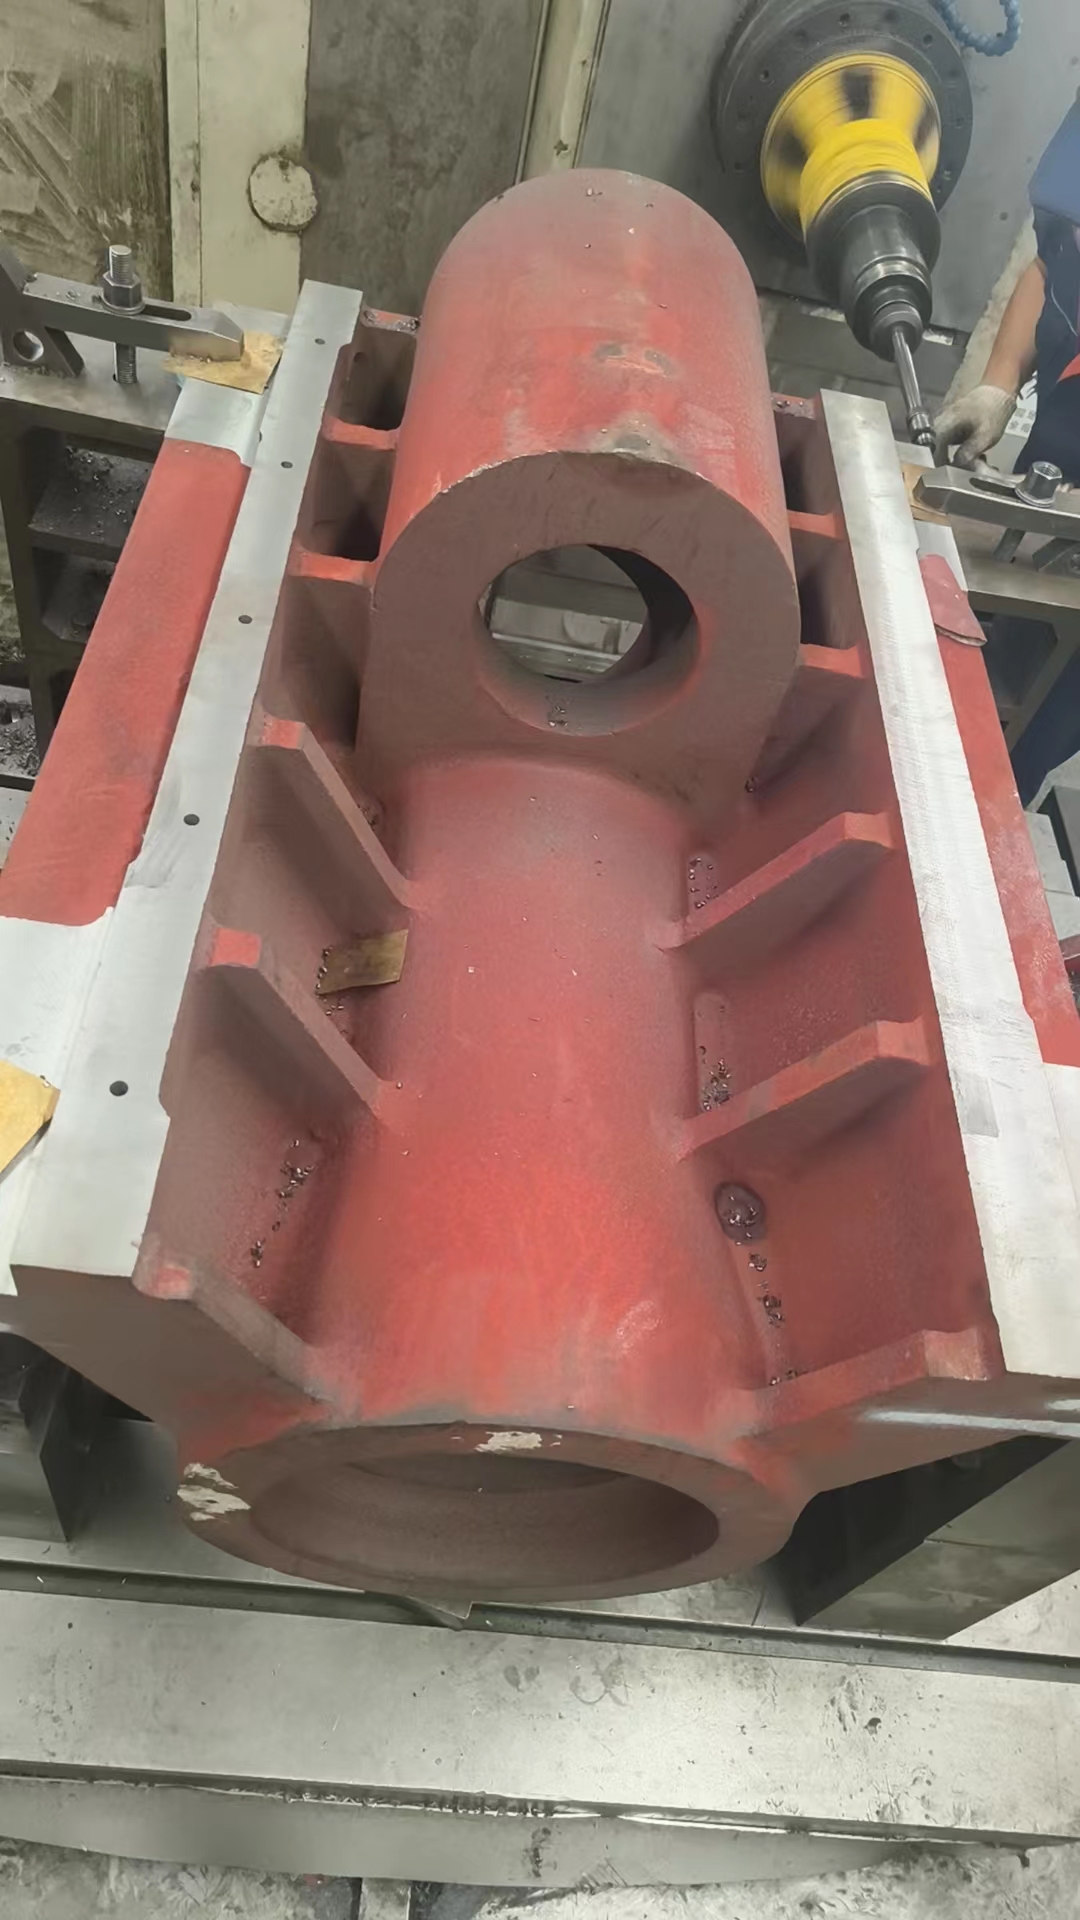
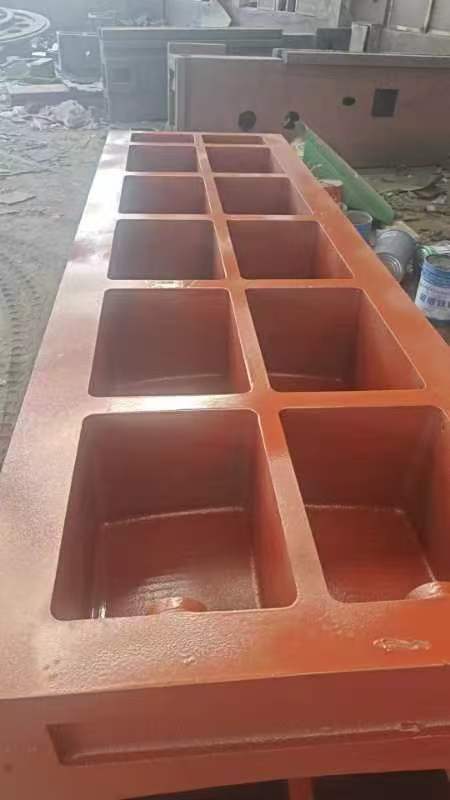
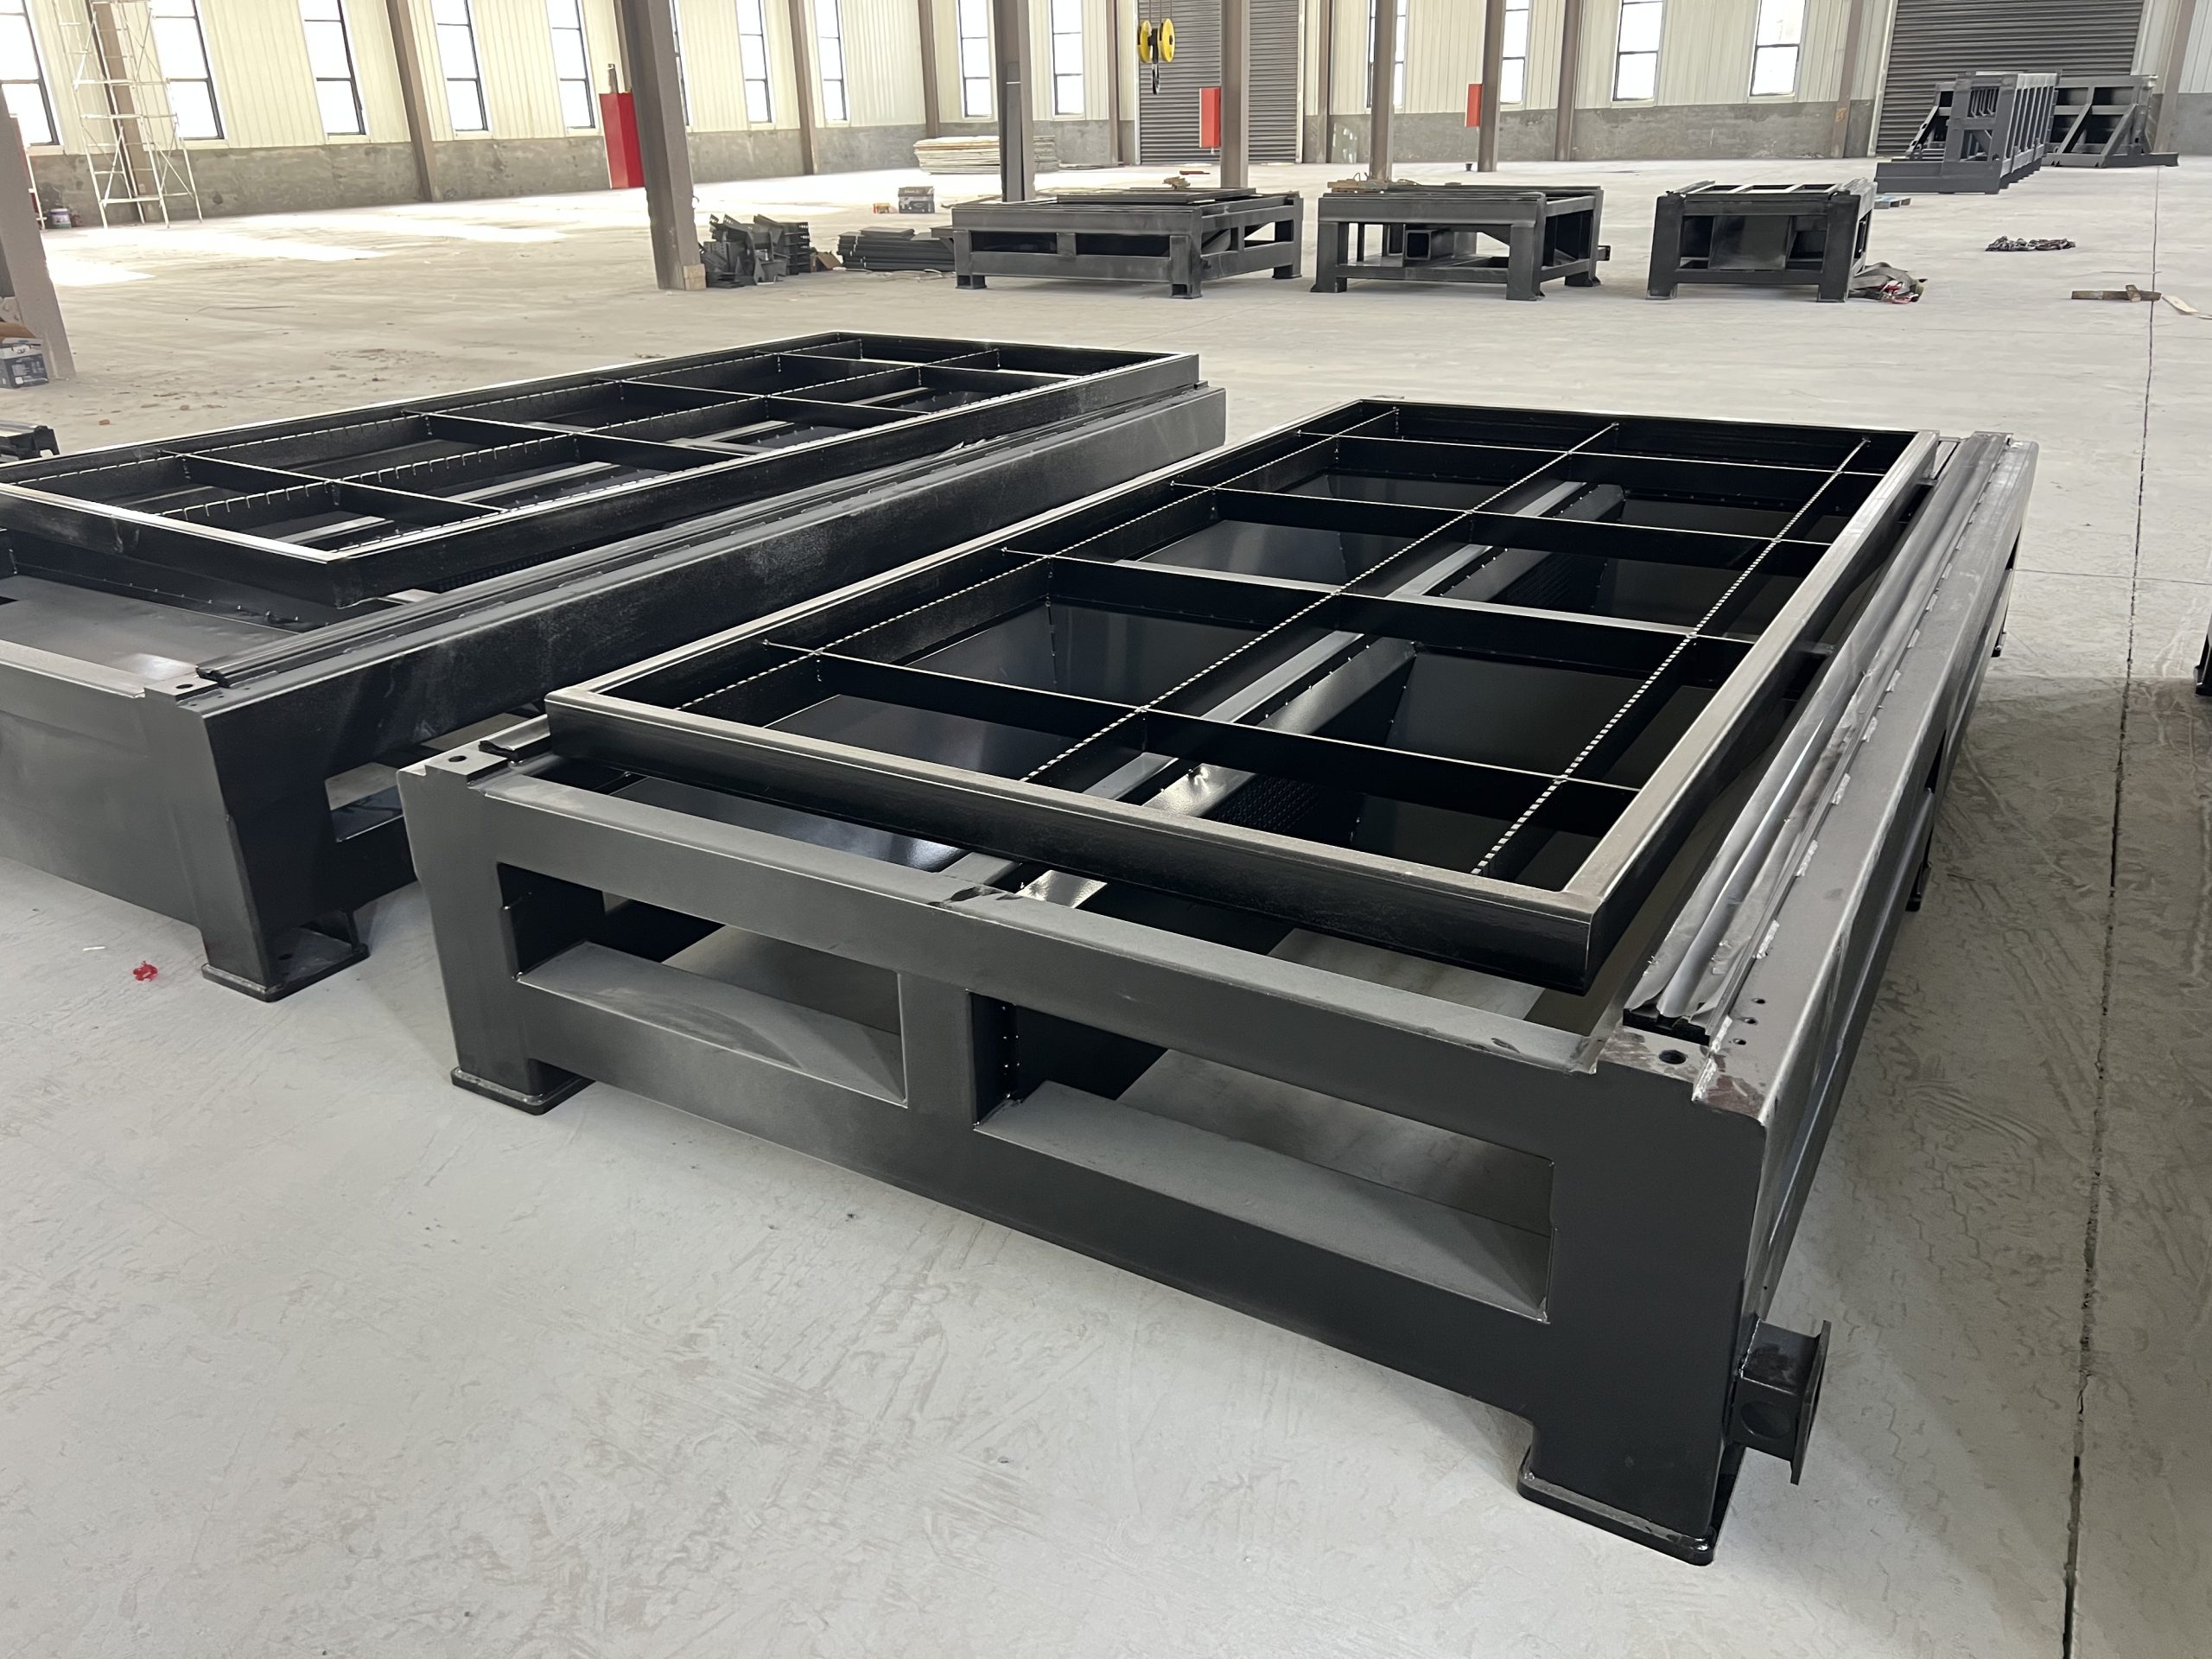
Станины и каретки промышленного оборудования
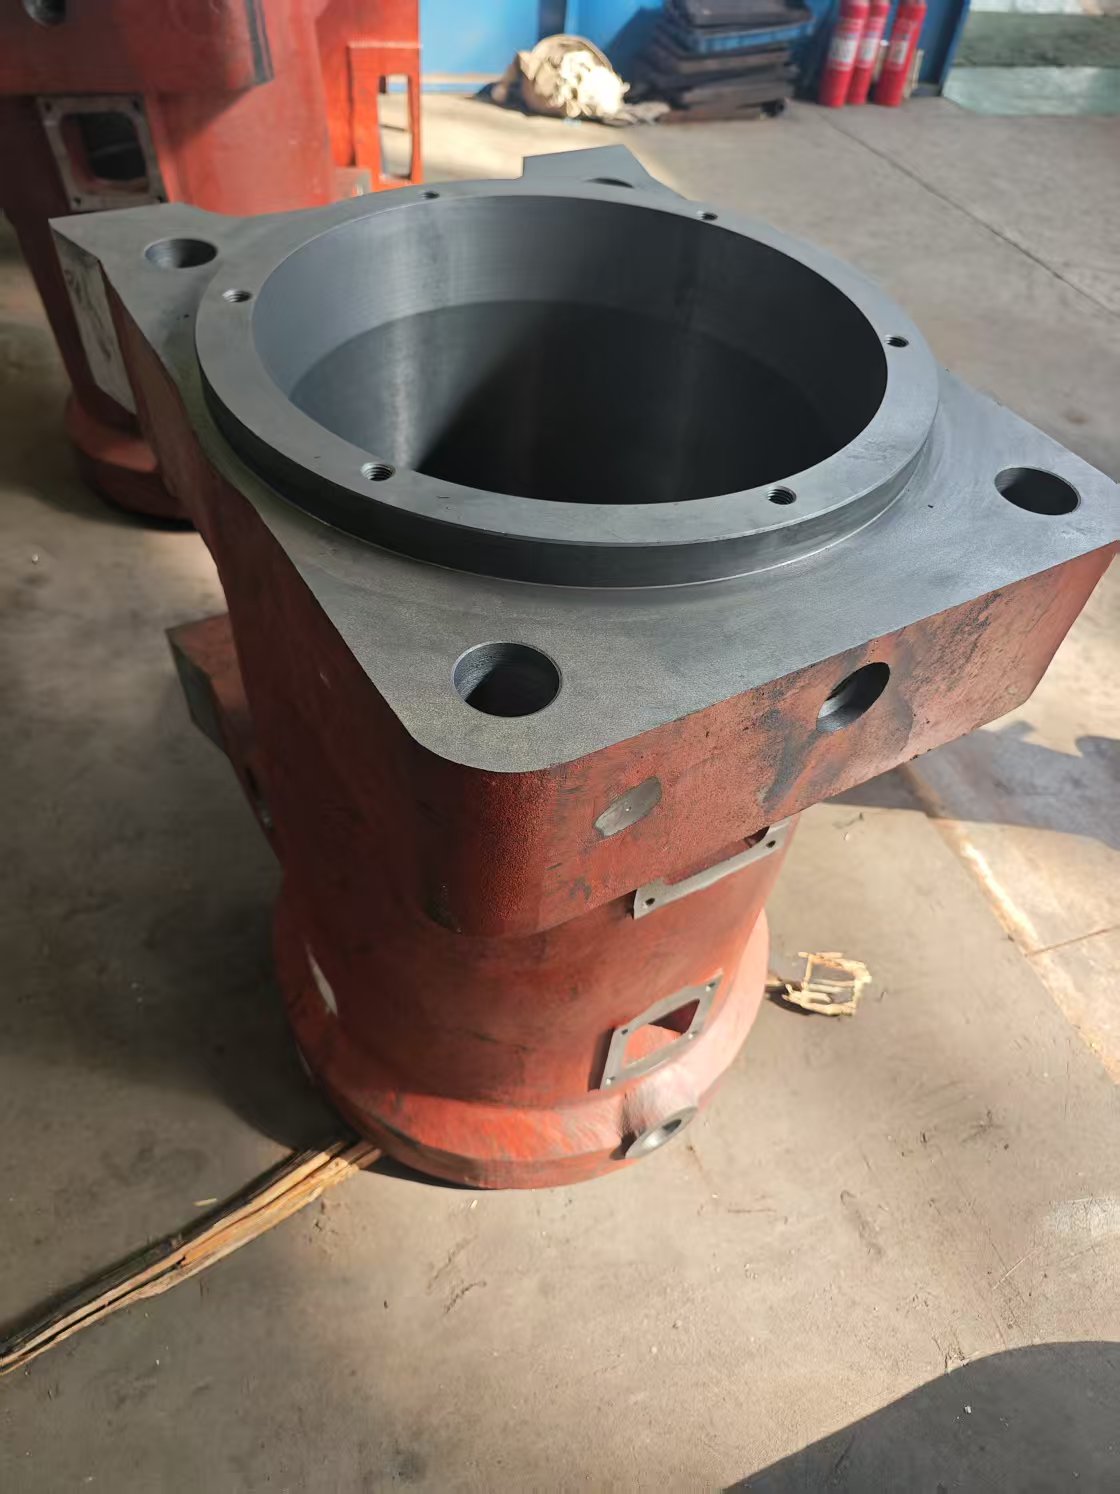
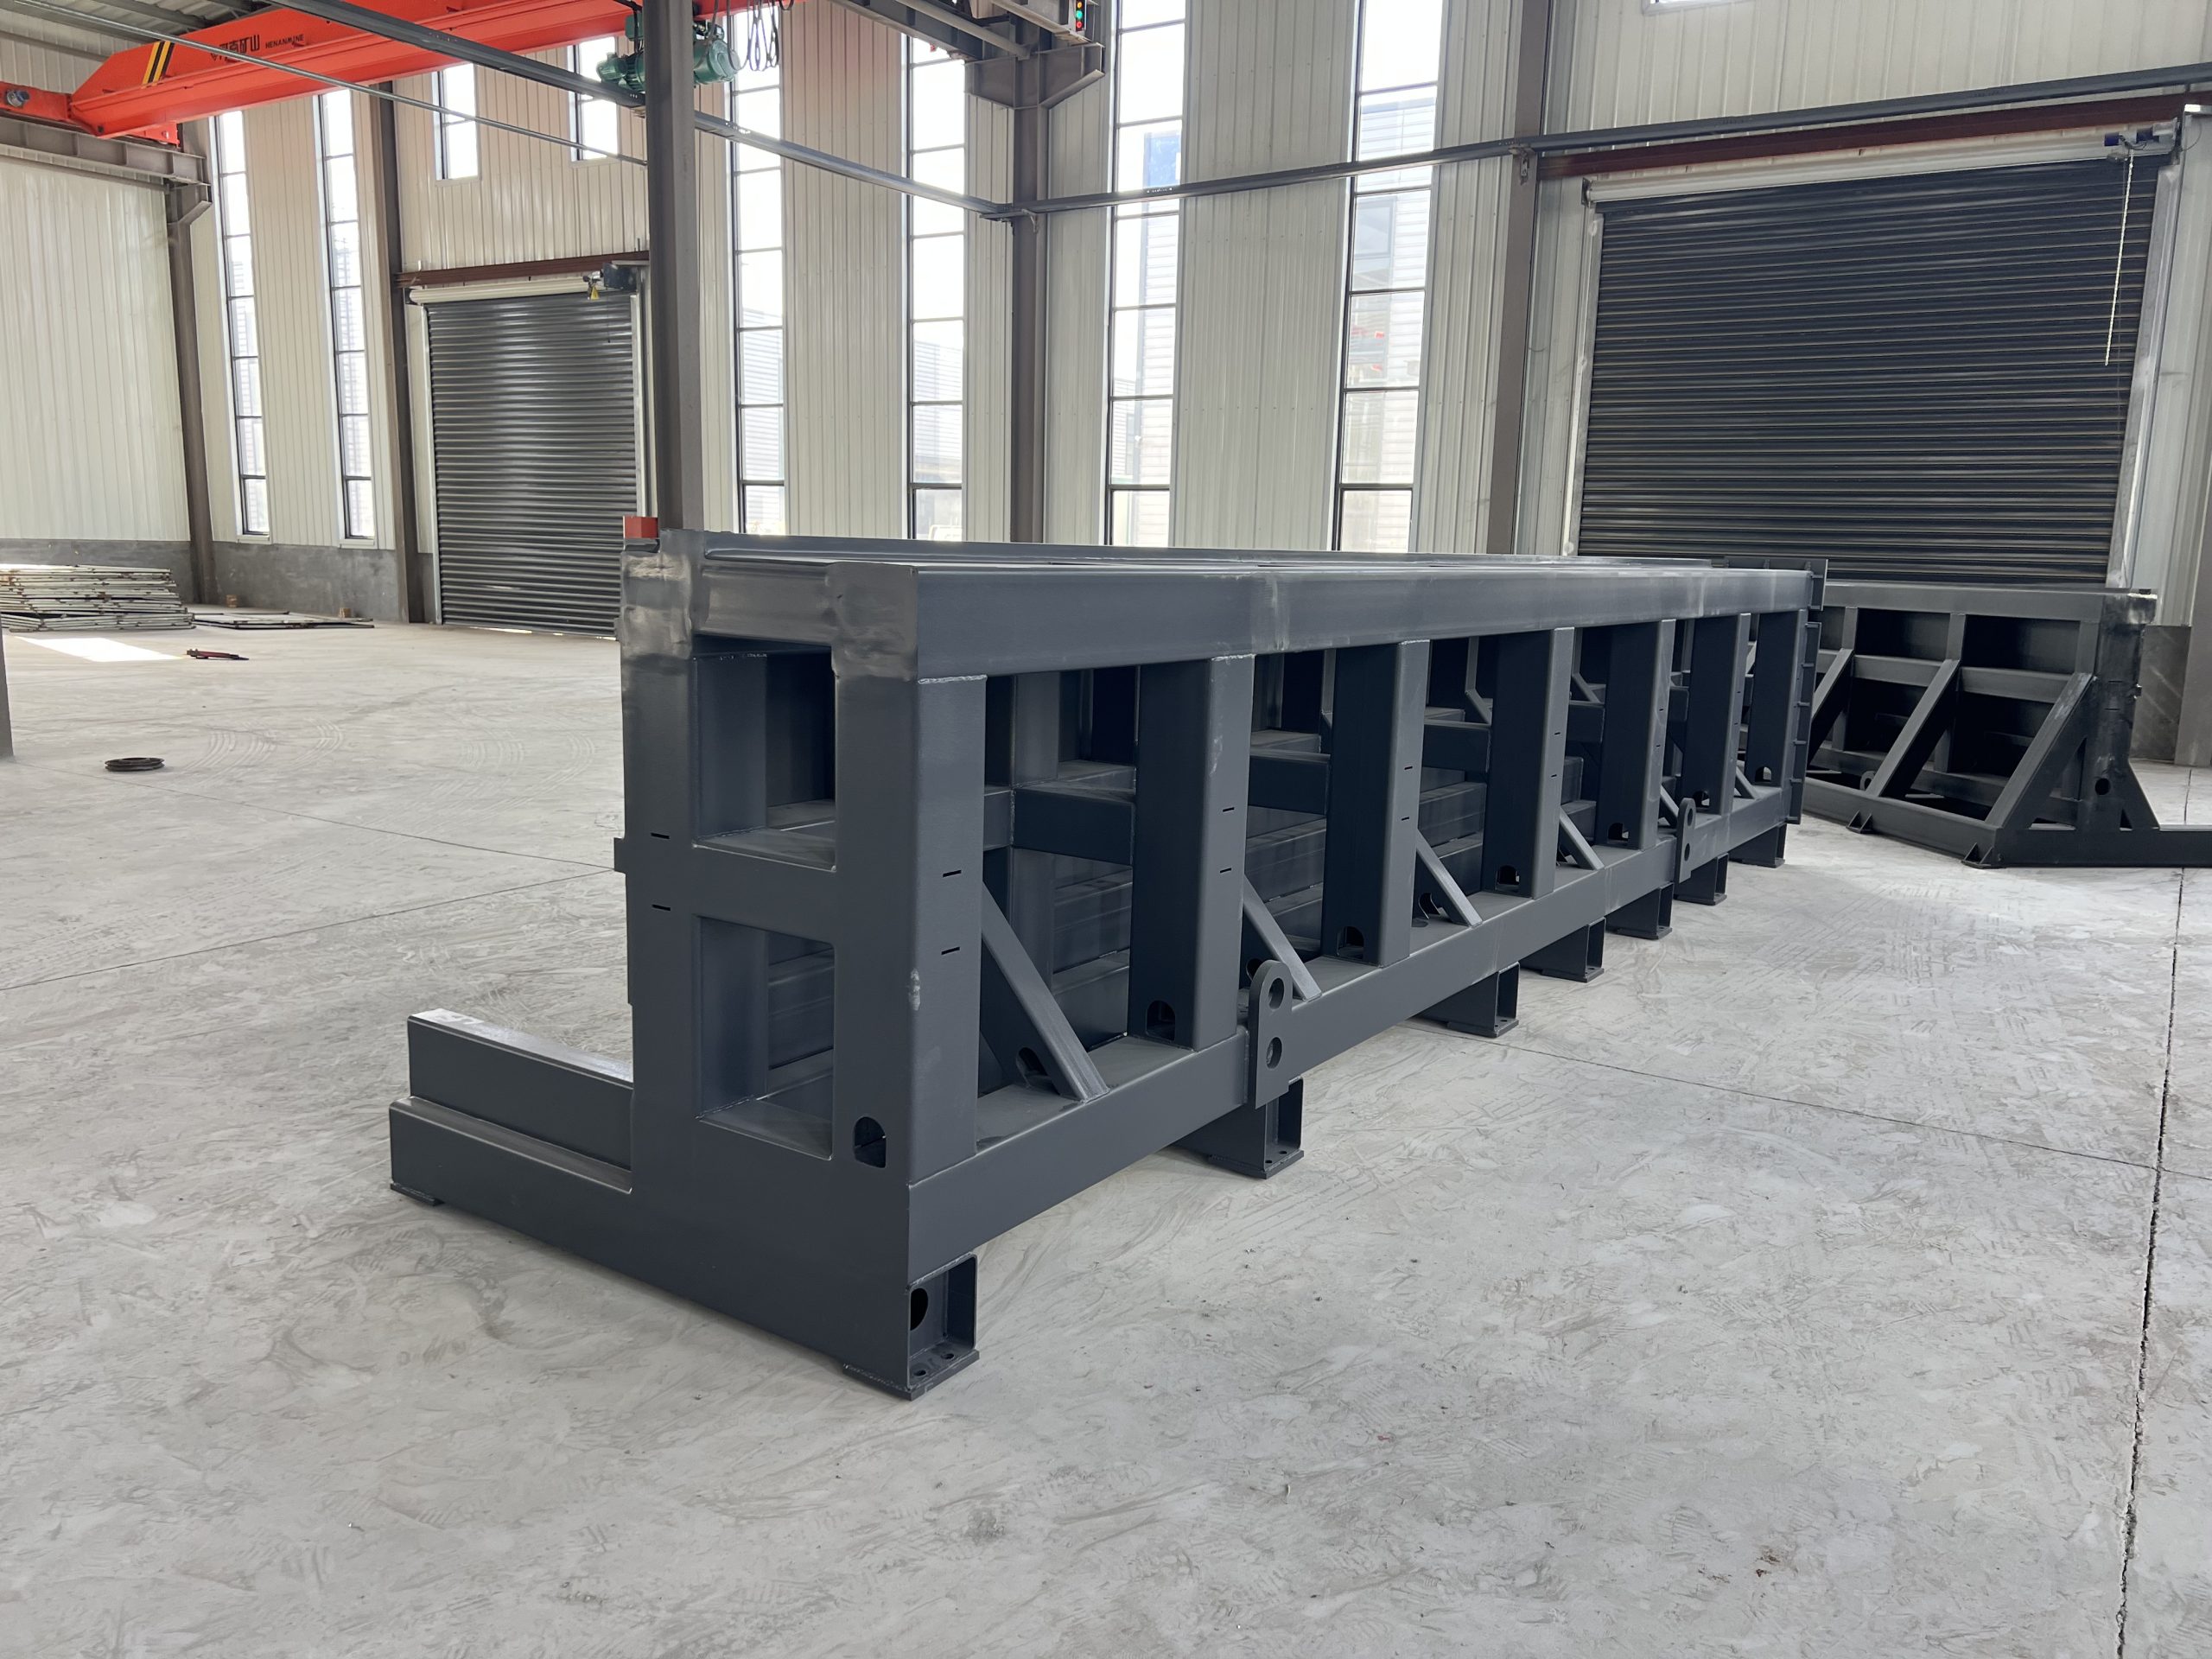
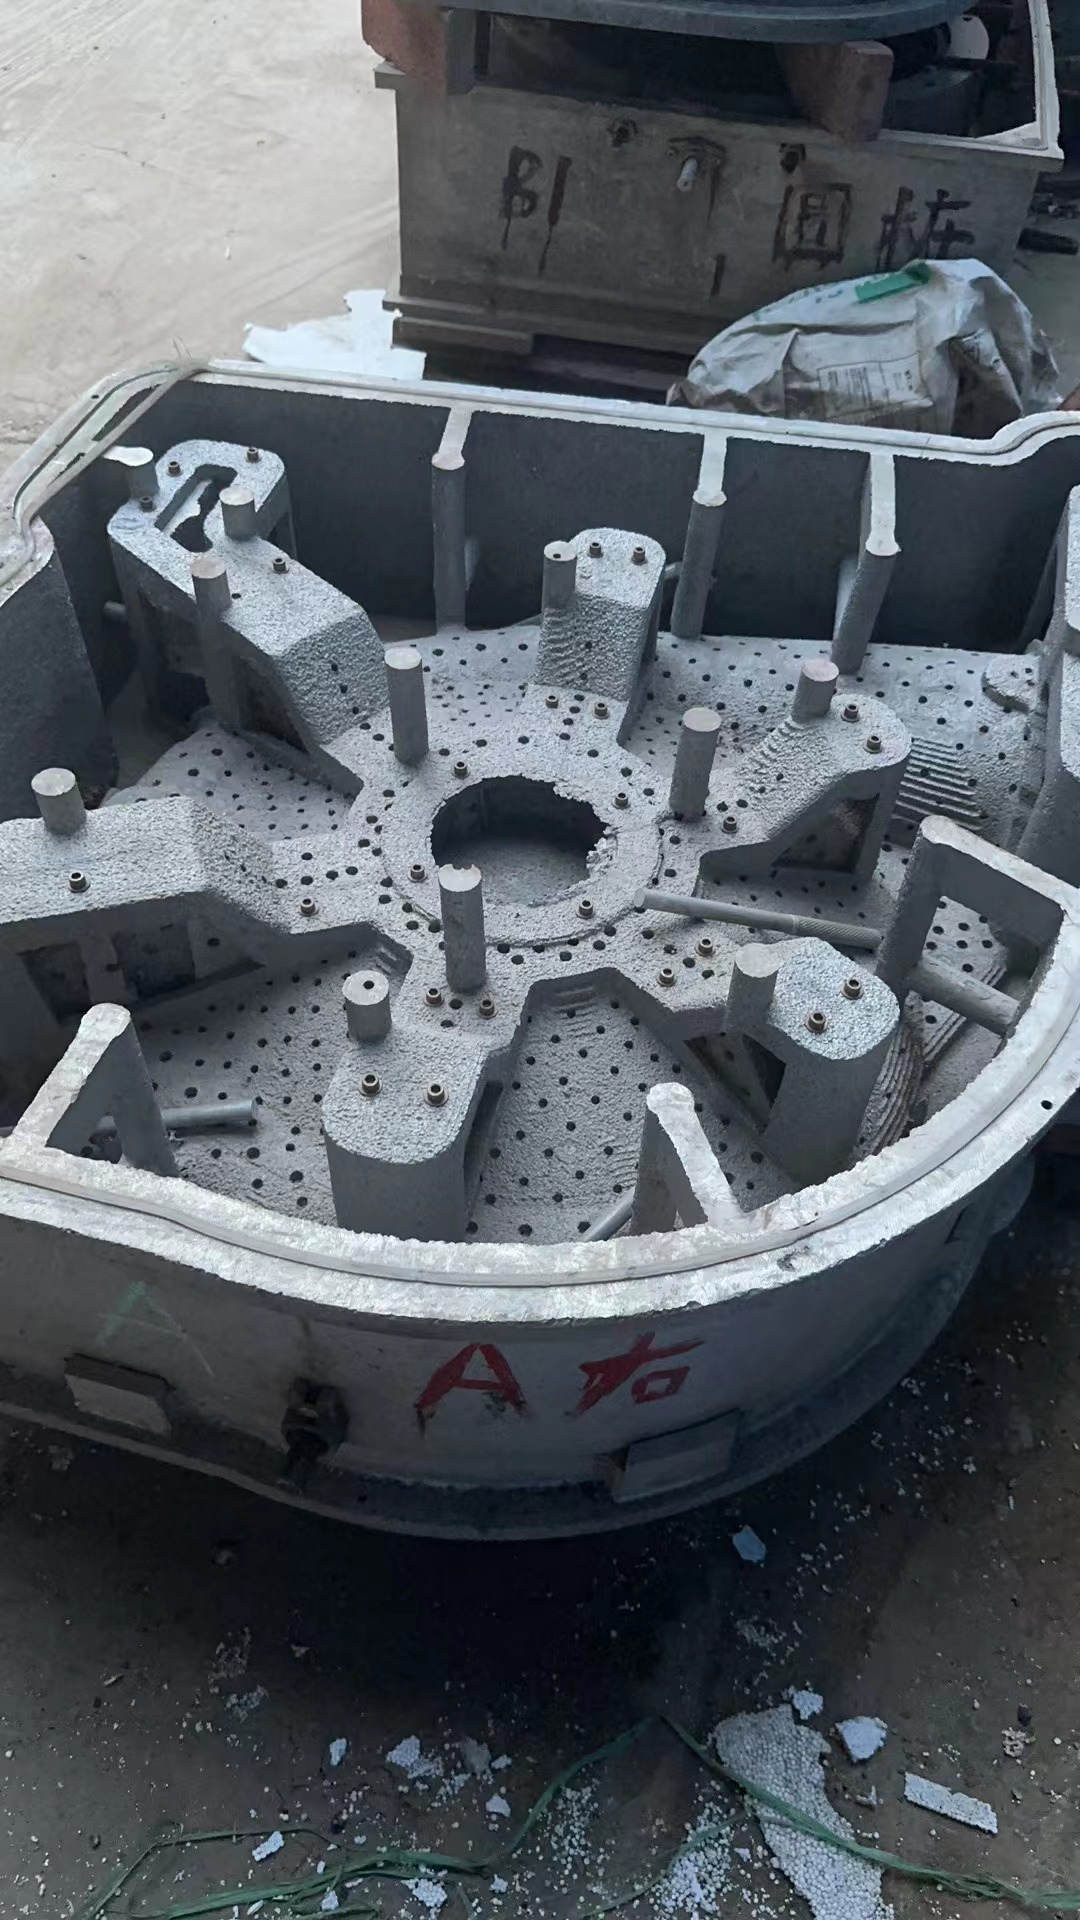
Литые станины и каретки для тяжёлого промышленного оборудования, изготовленные методом литья в холоднотвердеющие смеси. Станины — базовые несущие элементы оборудования, для которых критичны жёсткость конструкции, стабильность формы и демпфирование вибраций. Метод ХТС обеспечивает точную геометрию посадочных поверхностей и направляющих с минимальными припусками на последующую обработку. Изготавливаем из серого и высокопрочного чугуна, легированных сталей по чертежу заказчика с последующей механической обработкой на ЧПУ.
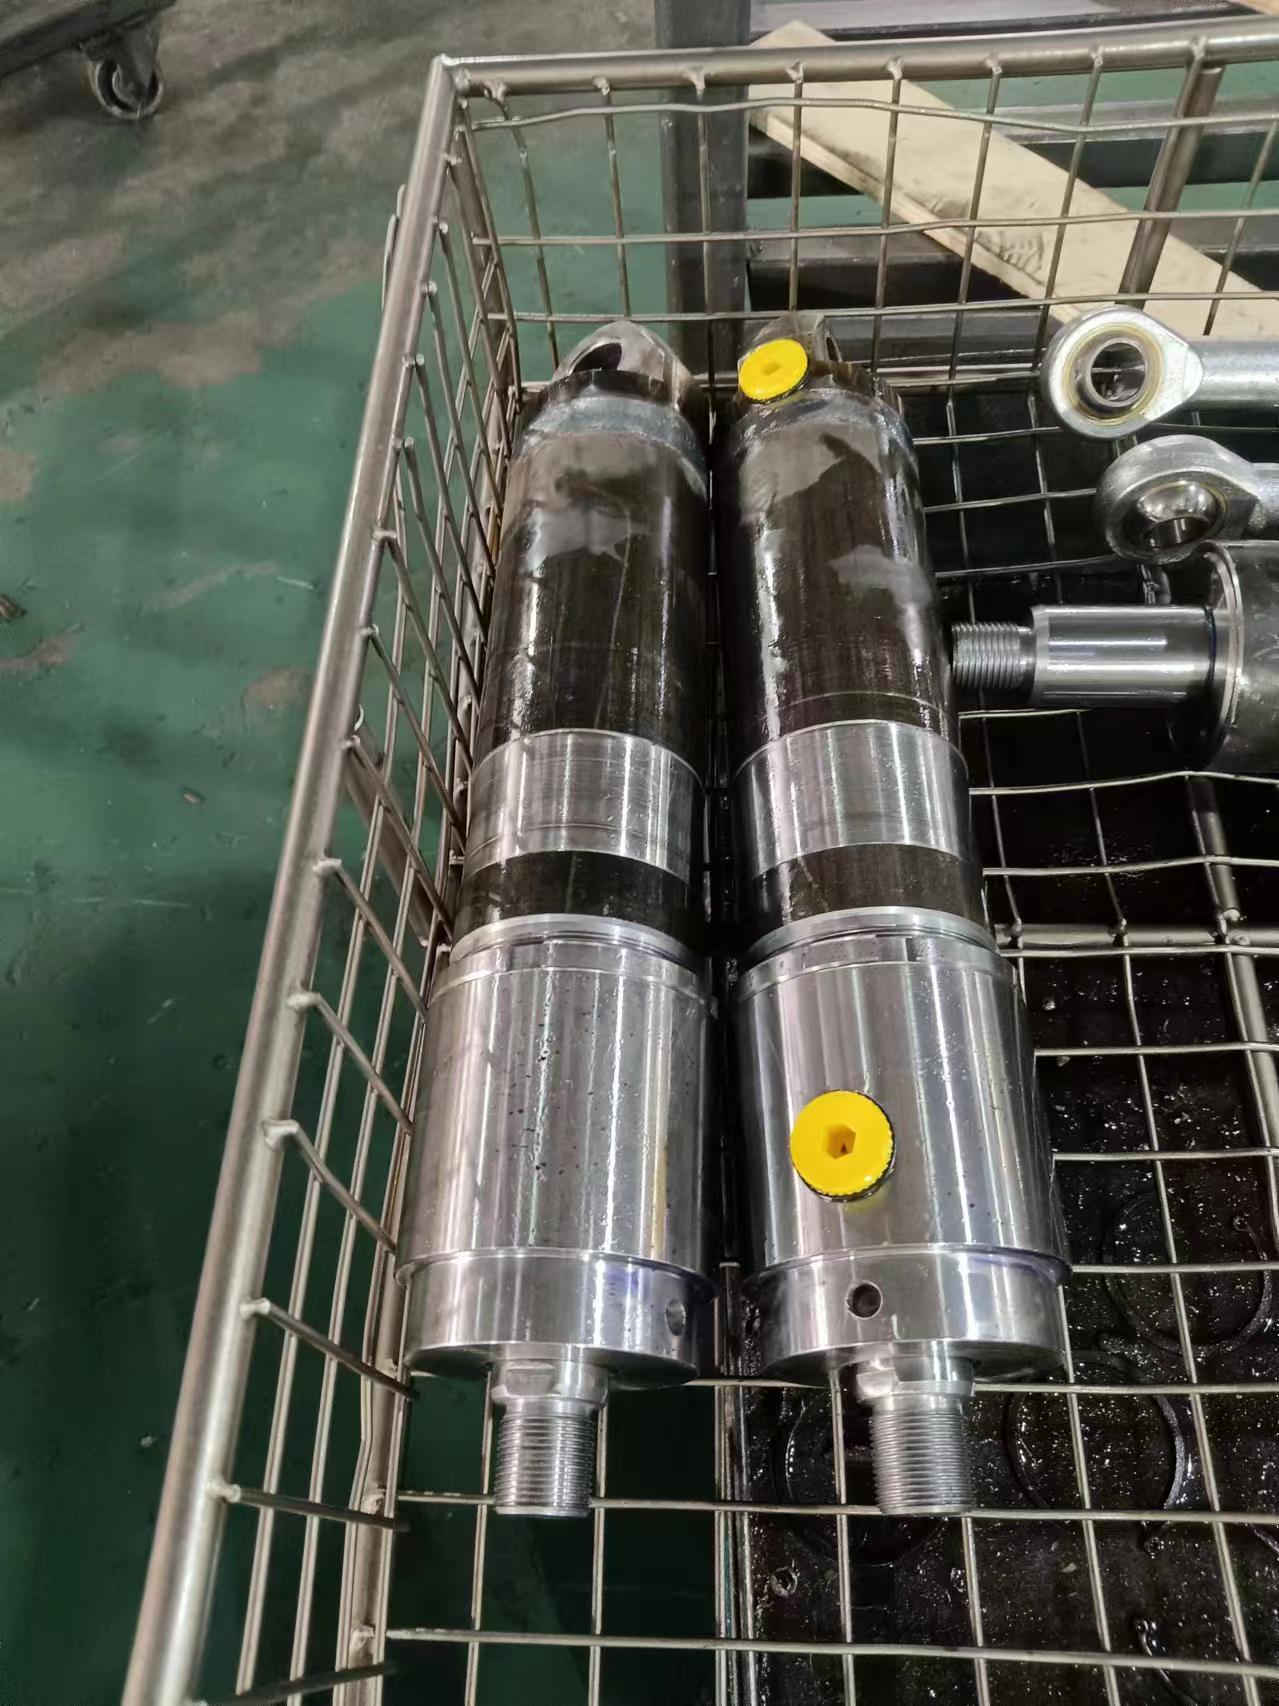
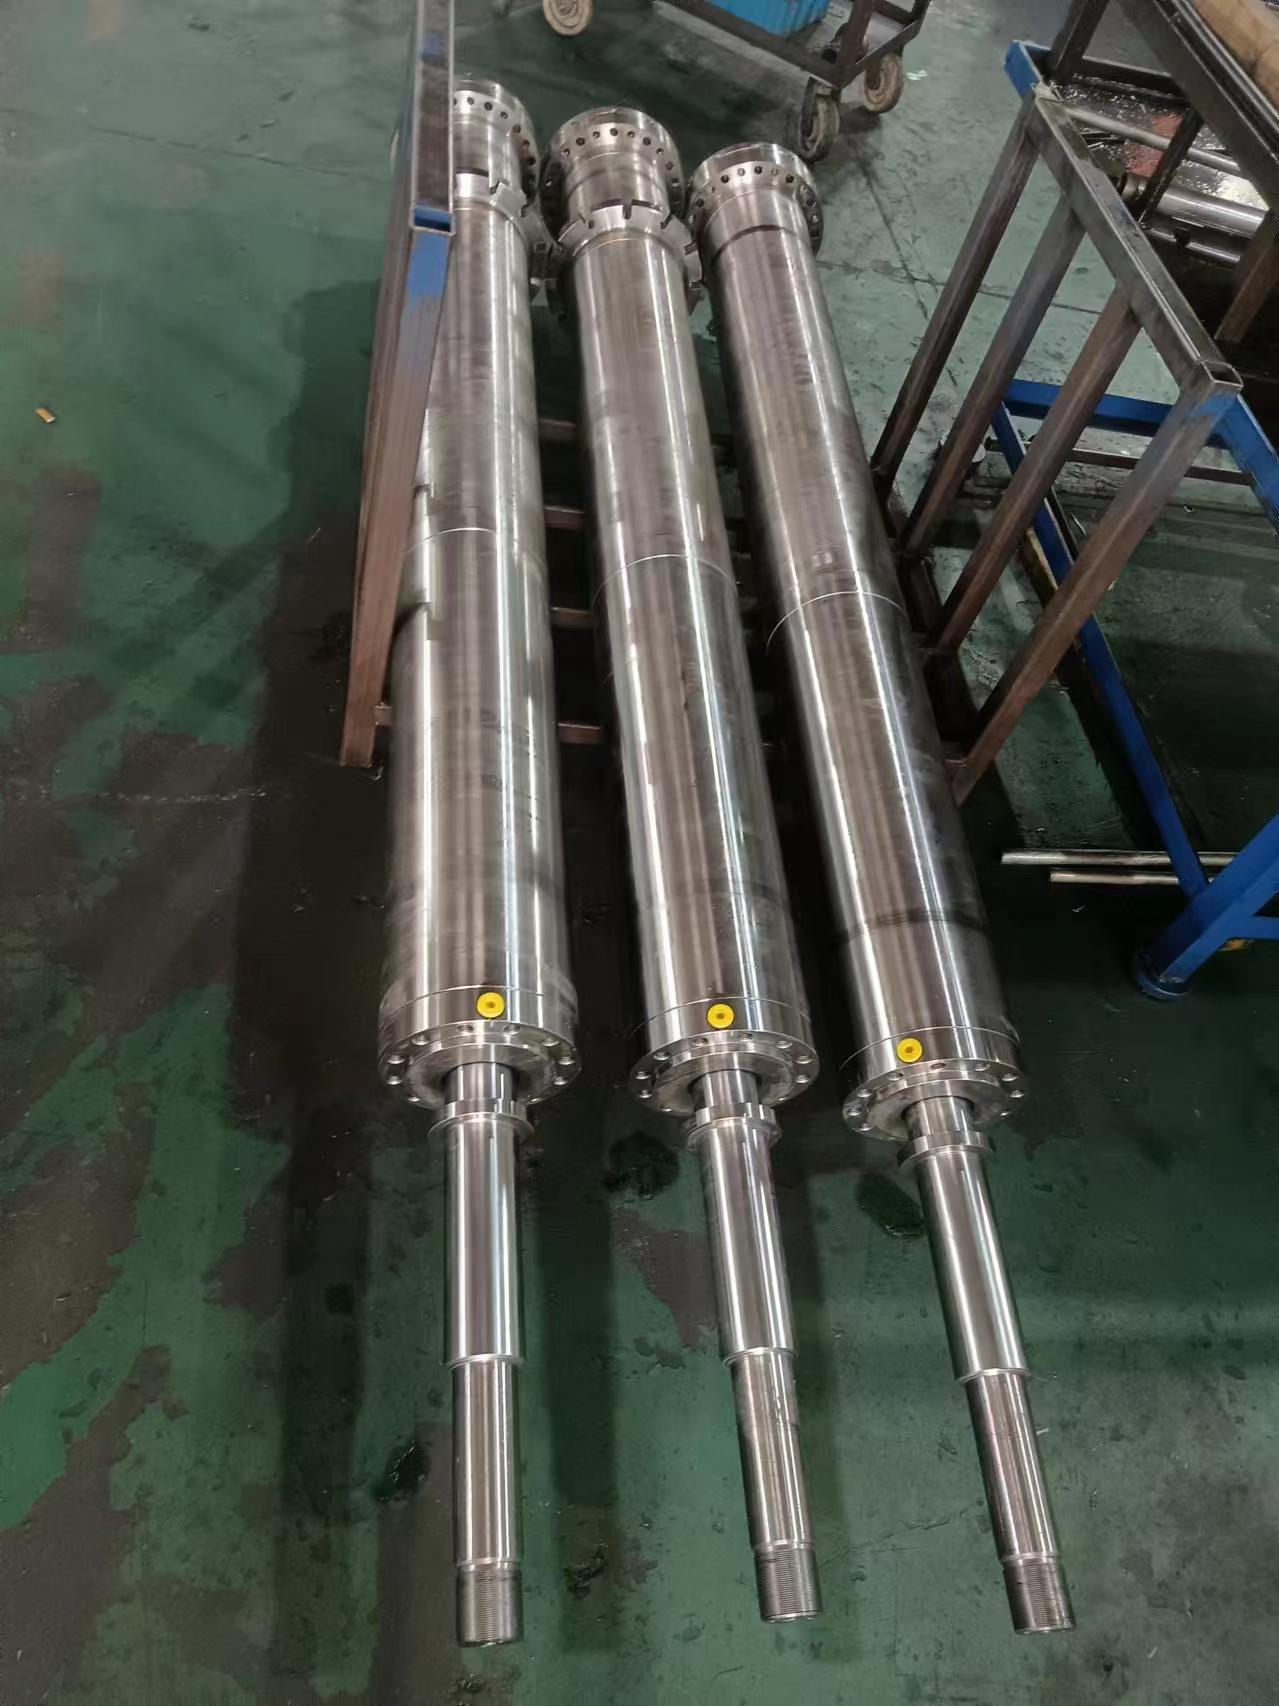
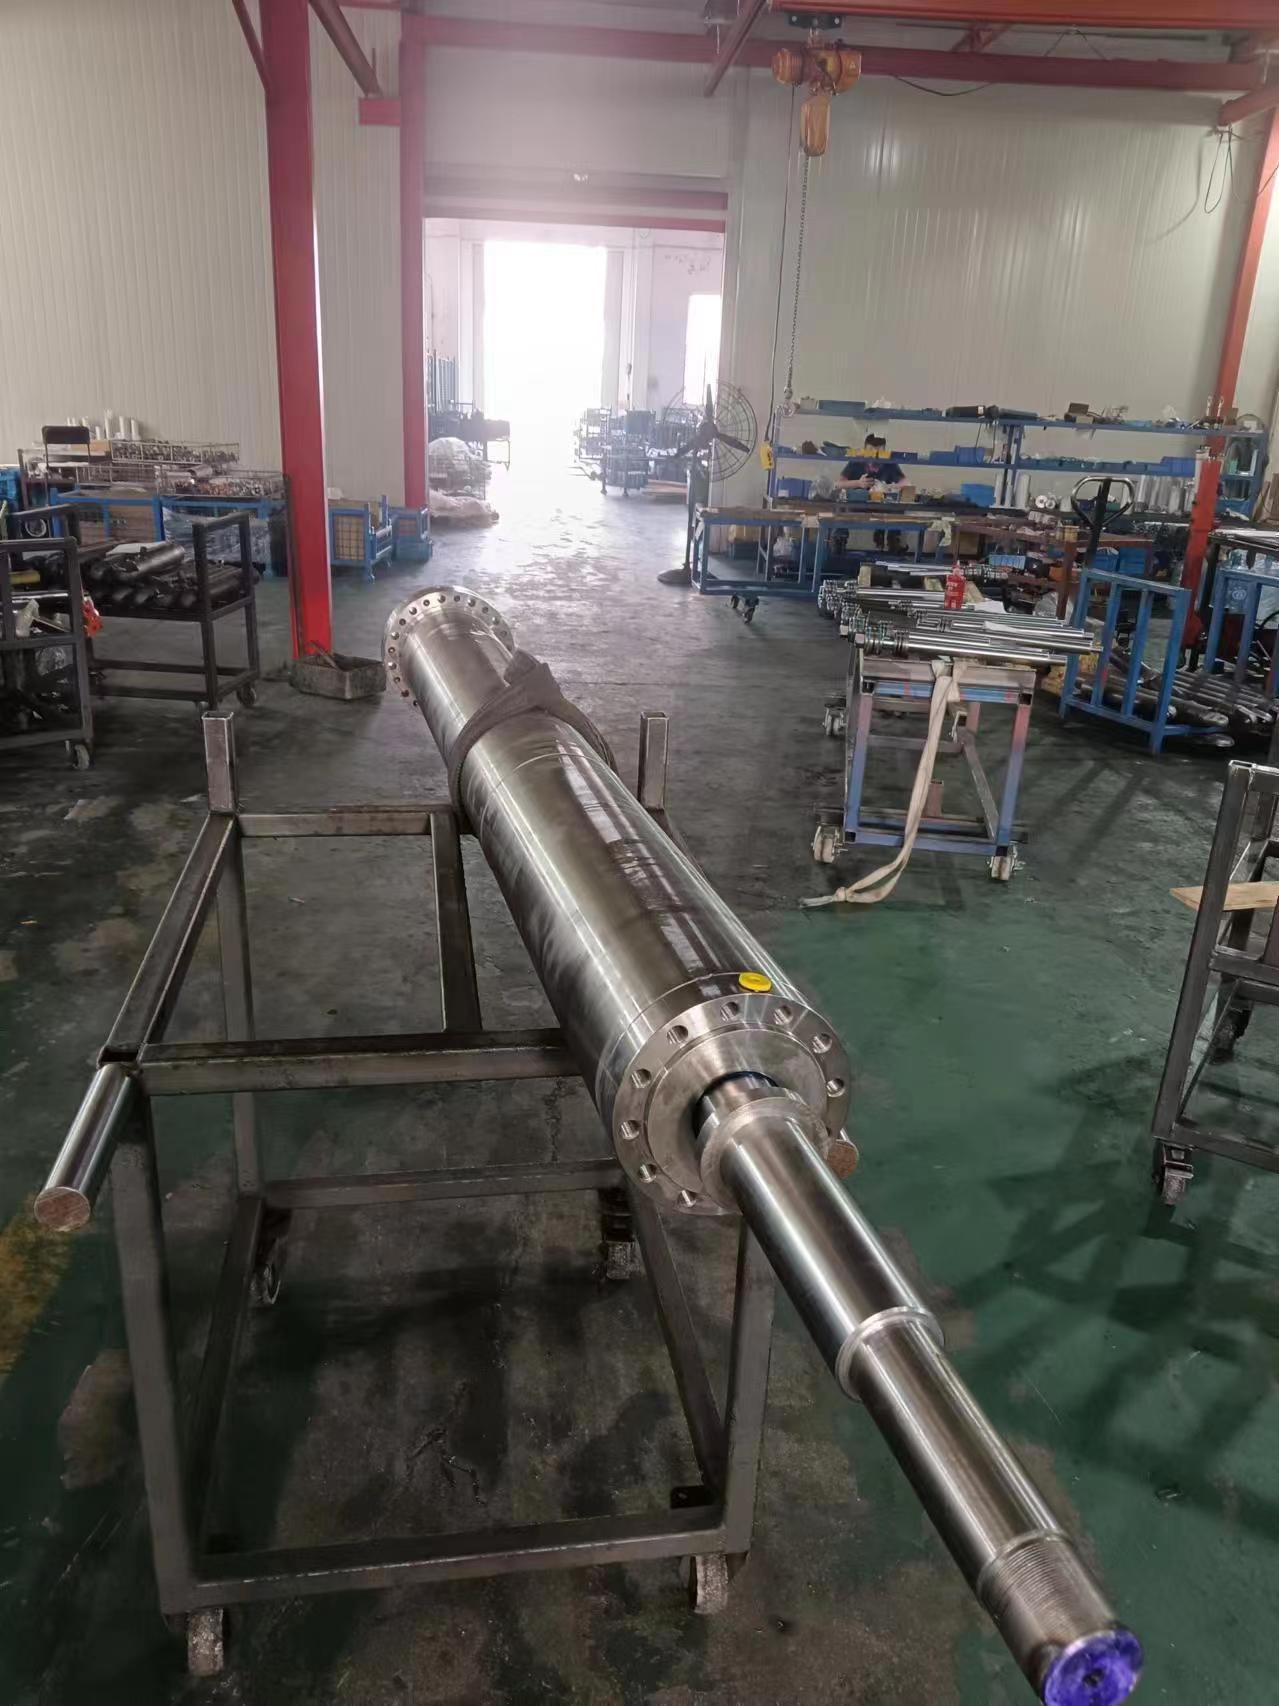
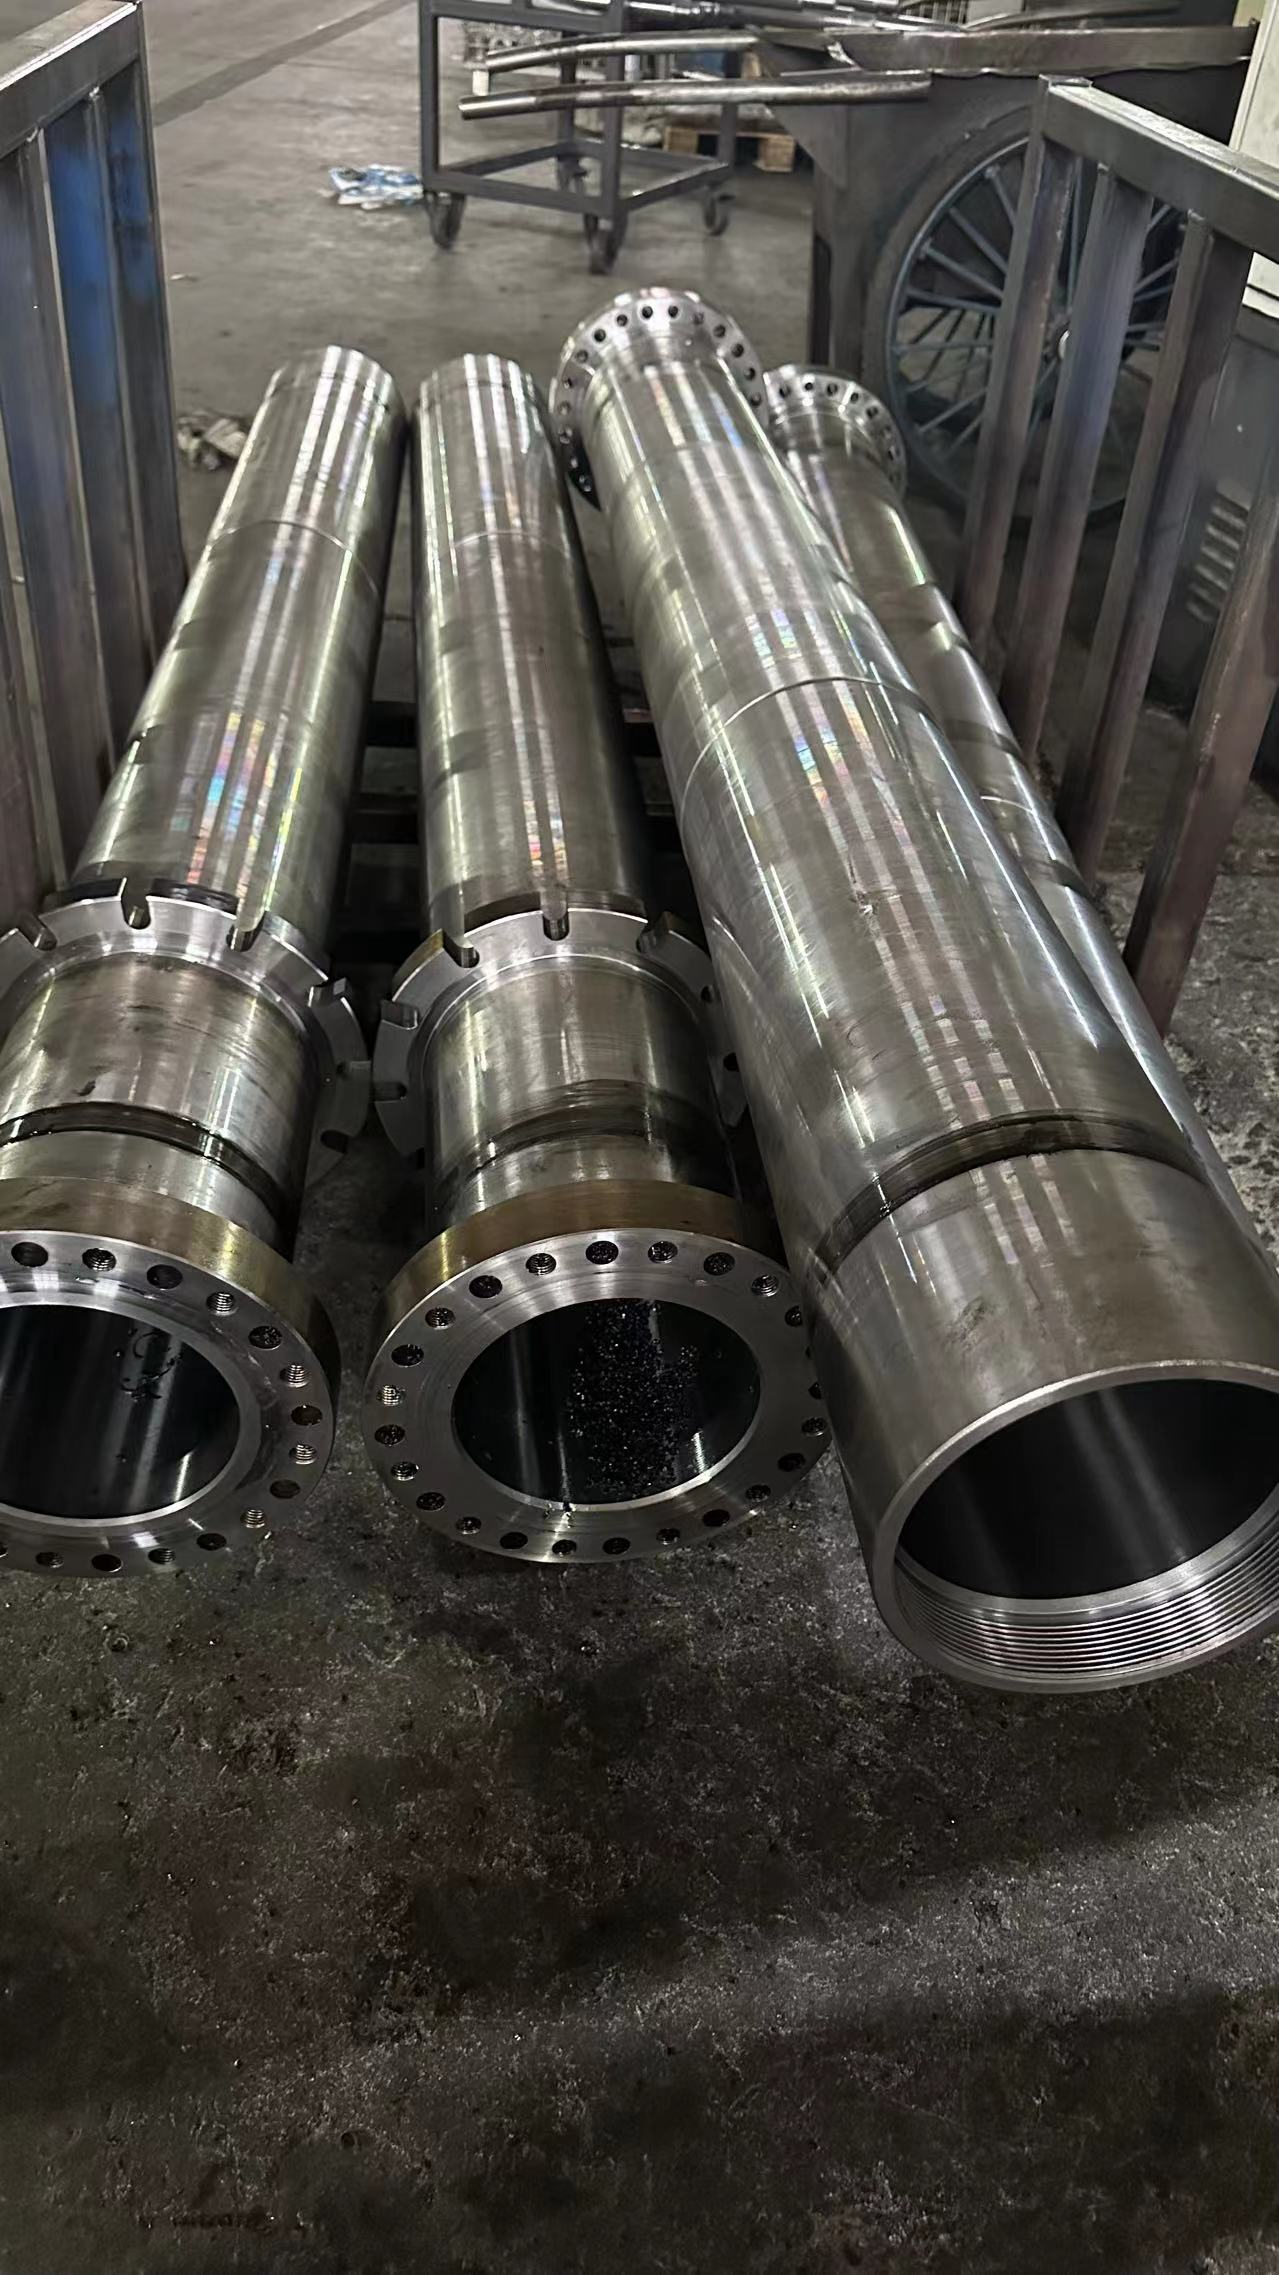
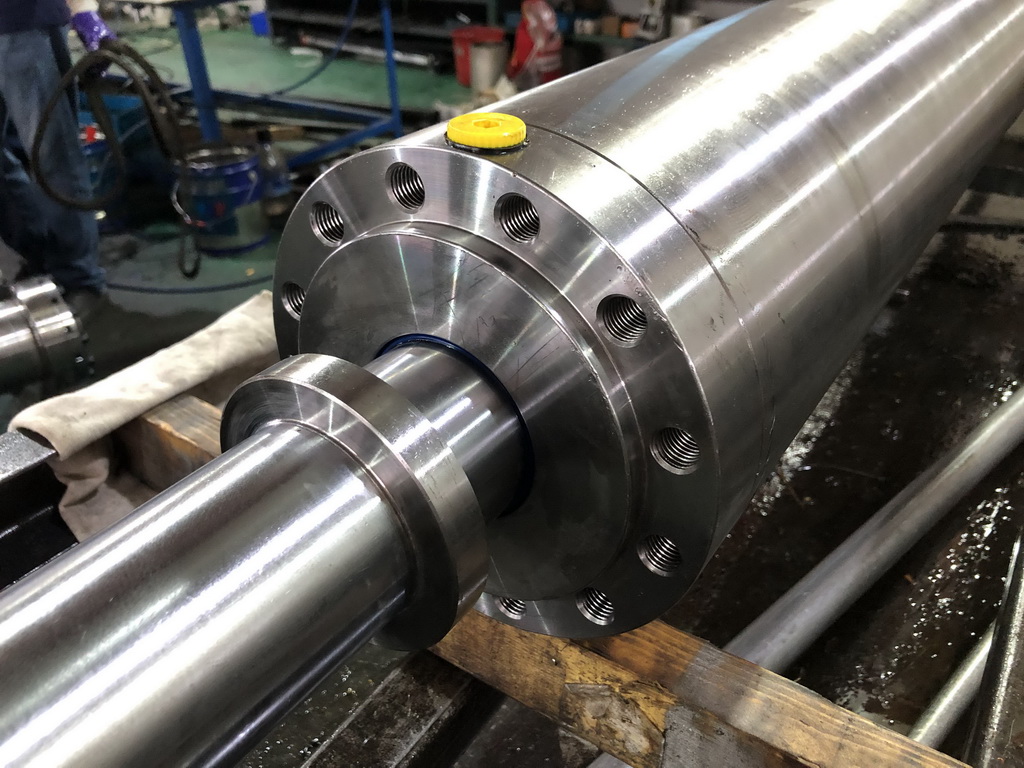
Гидроцилиндры по чертежам заказчика
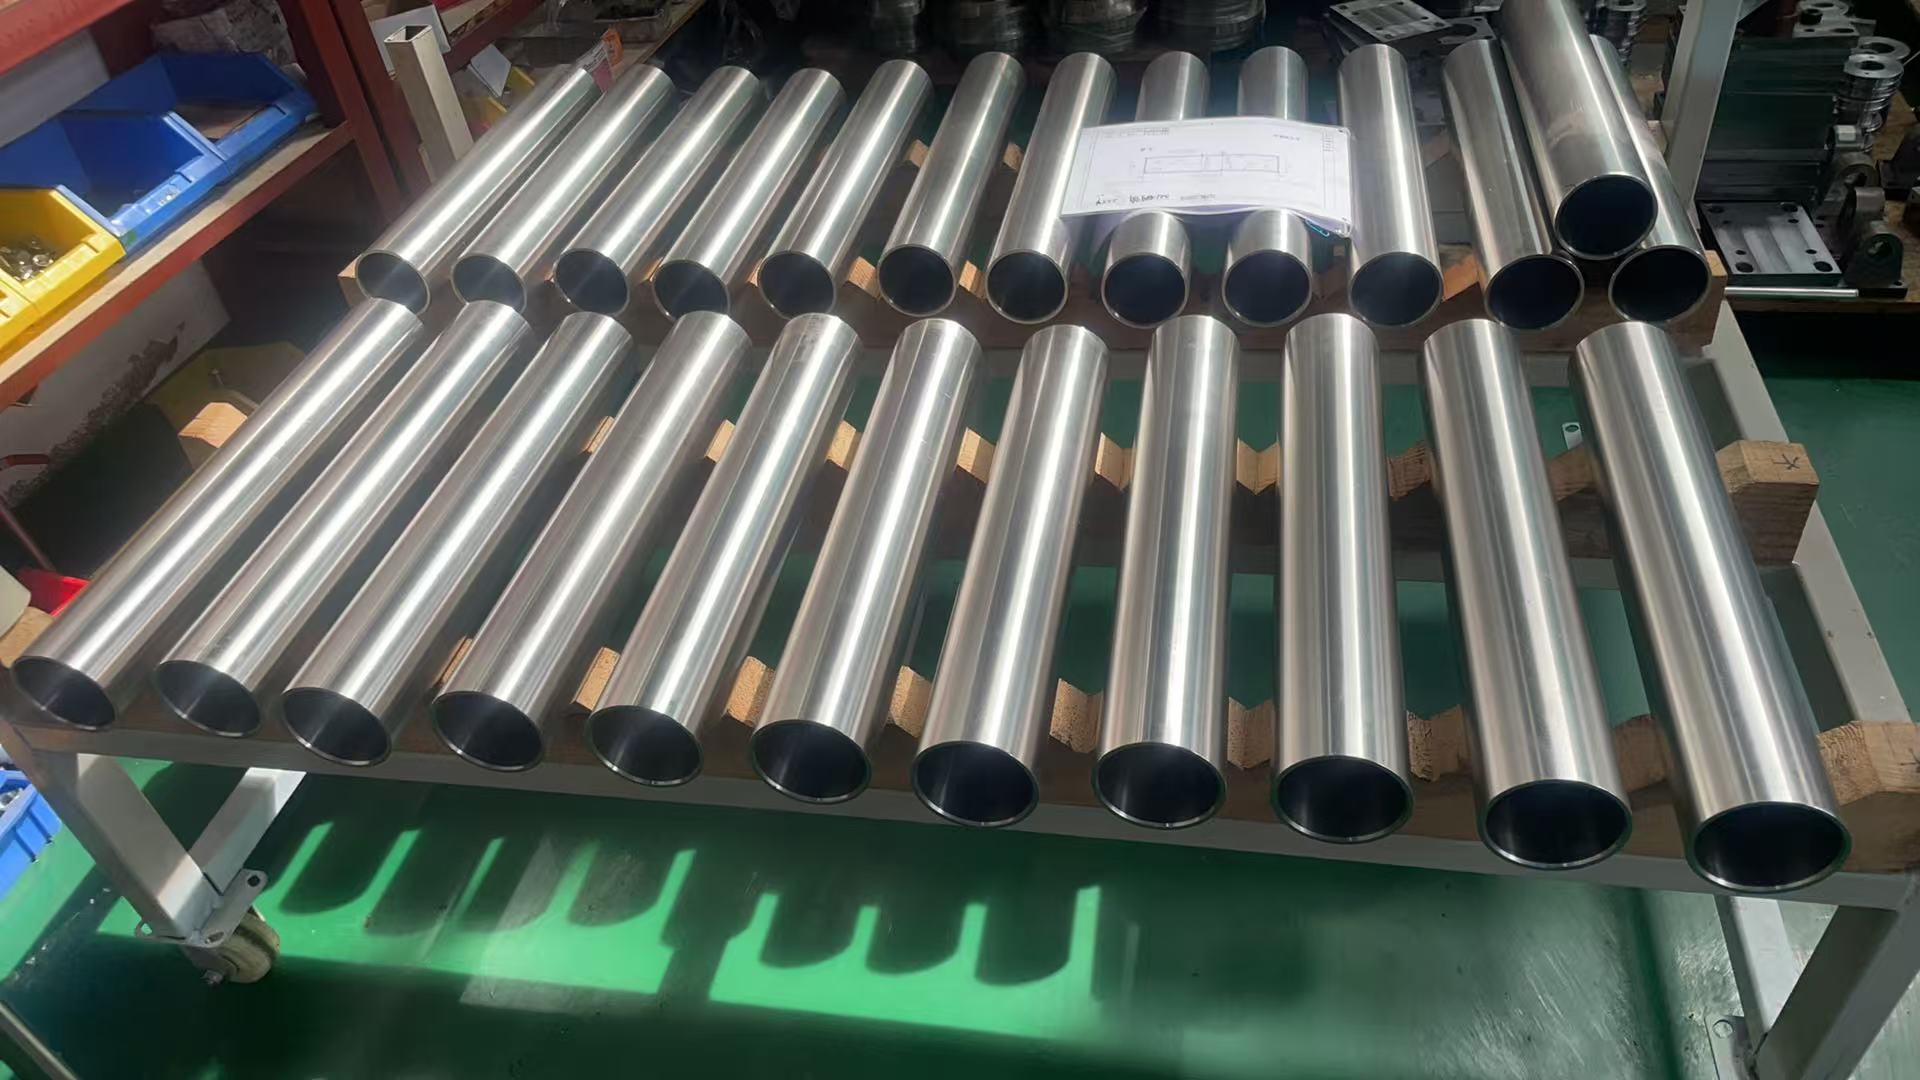
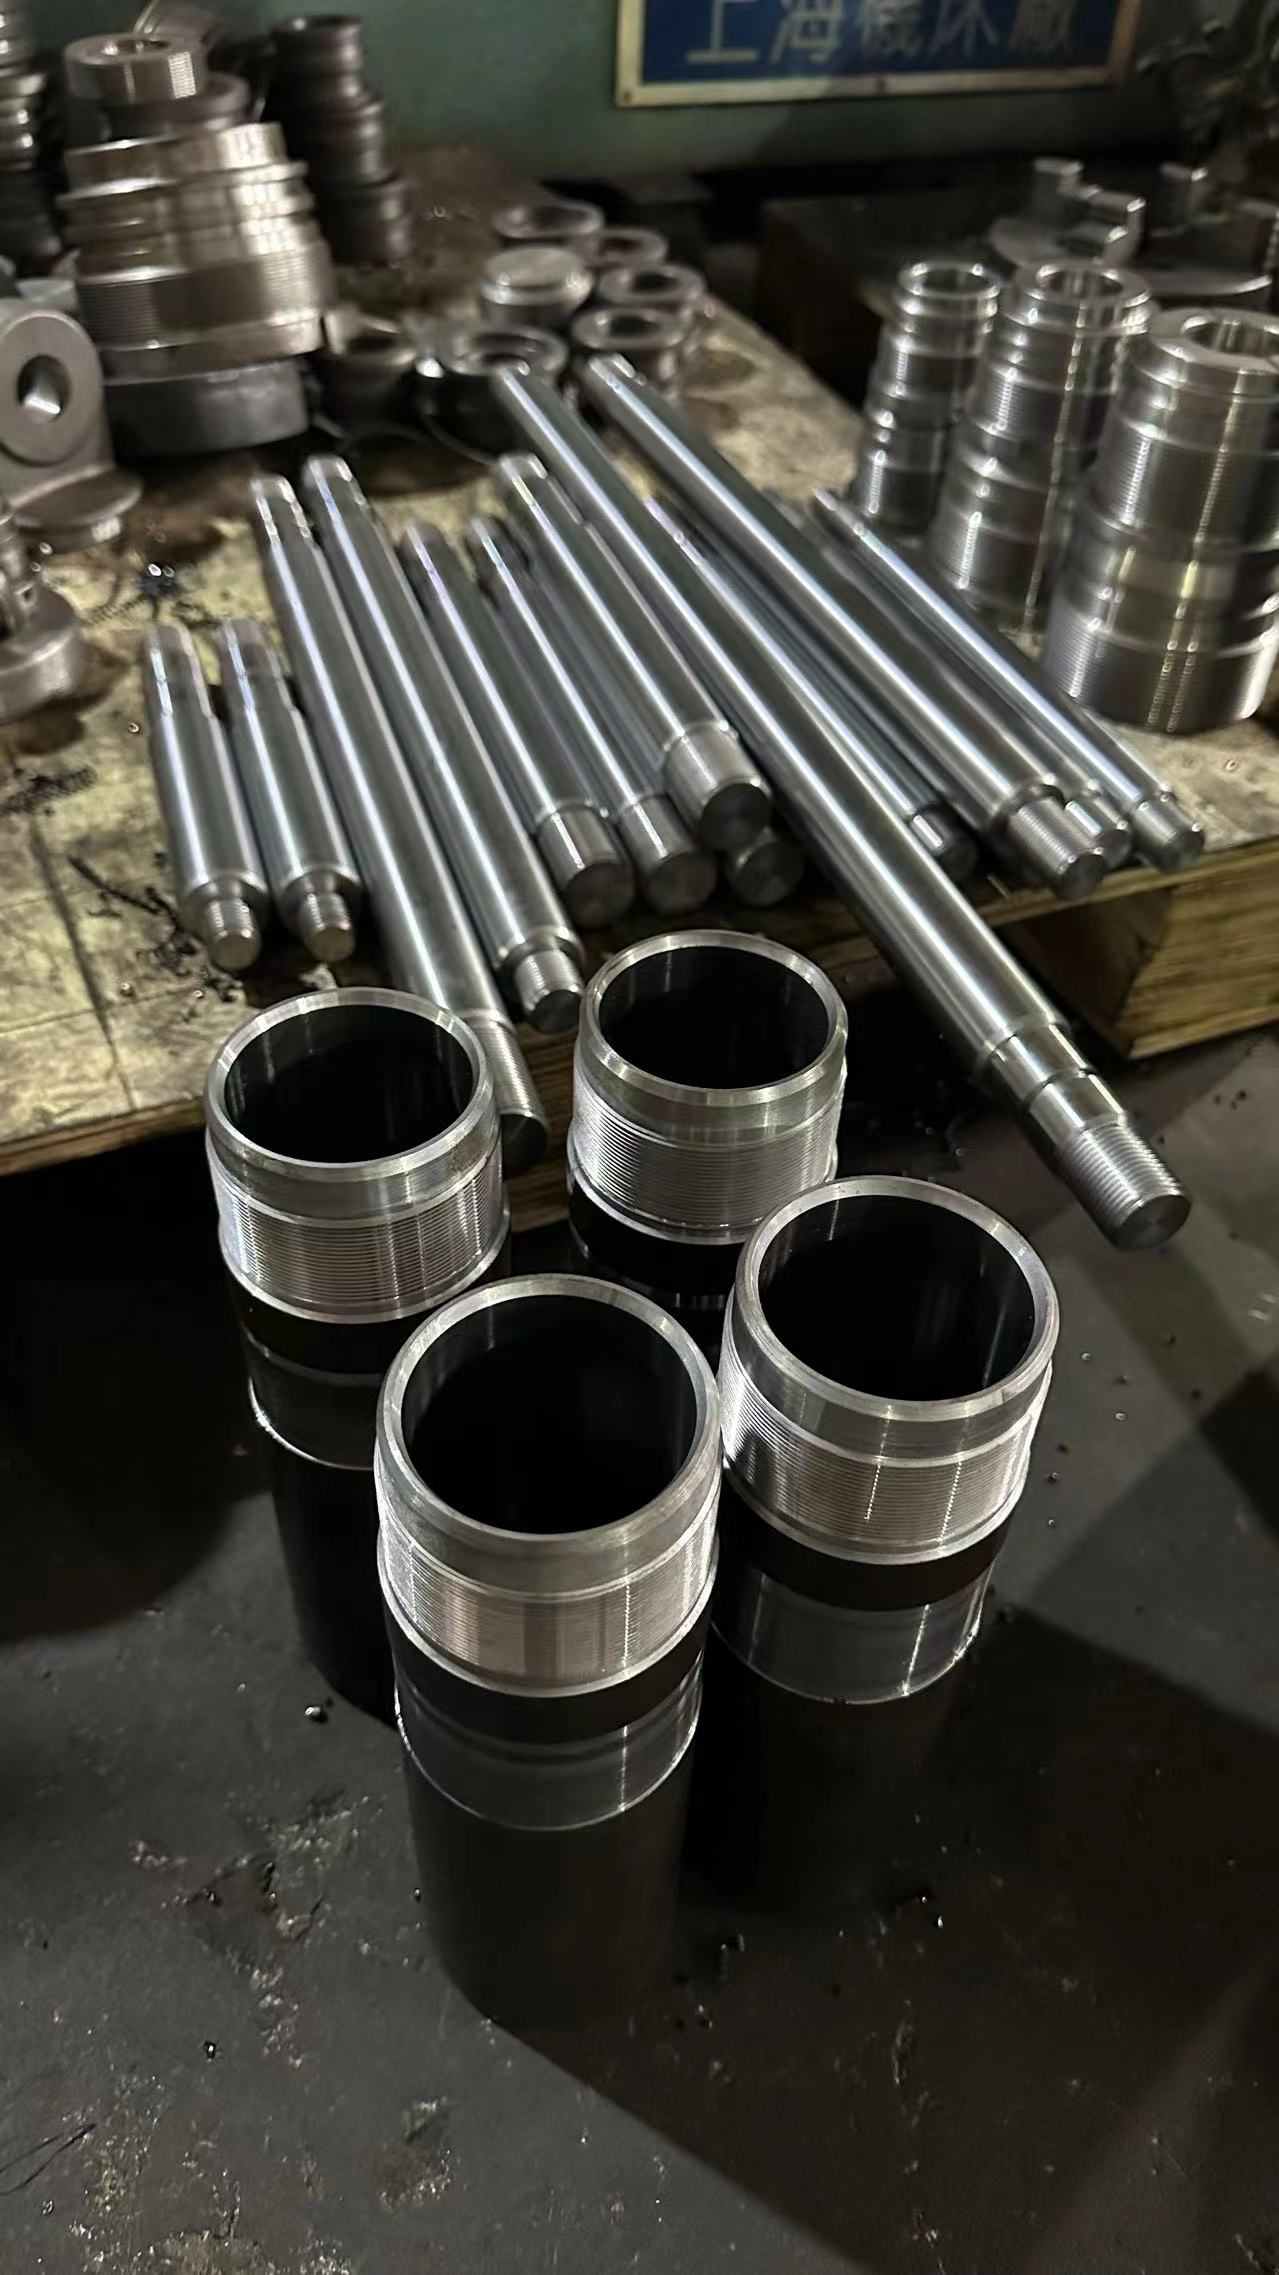
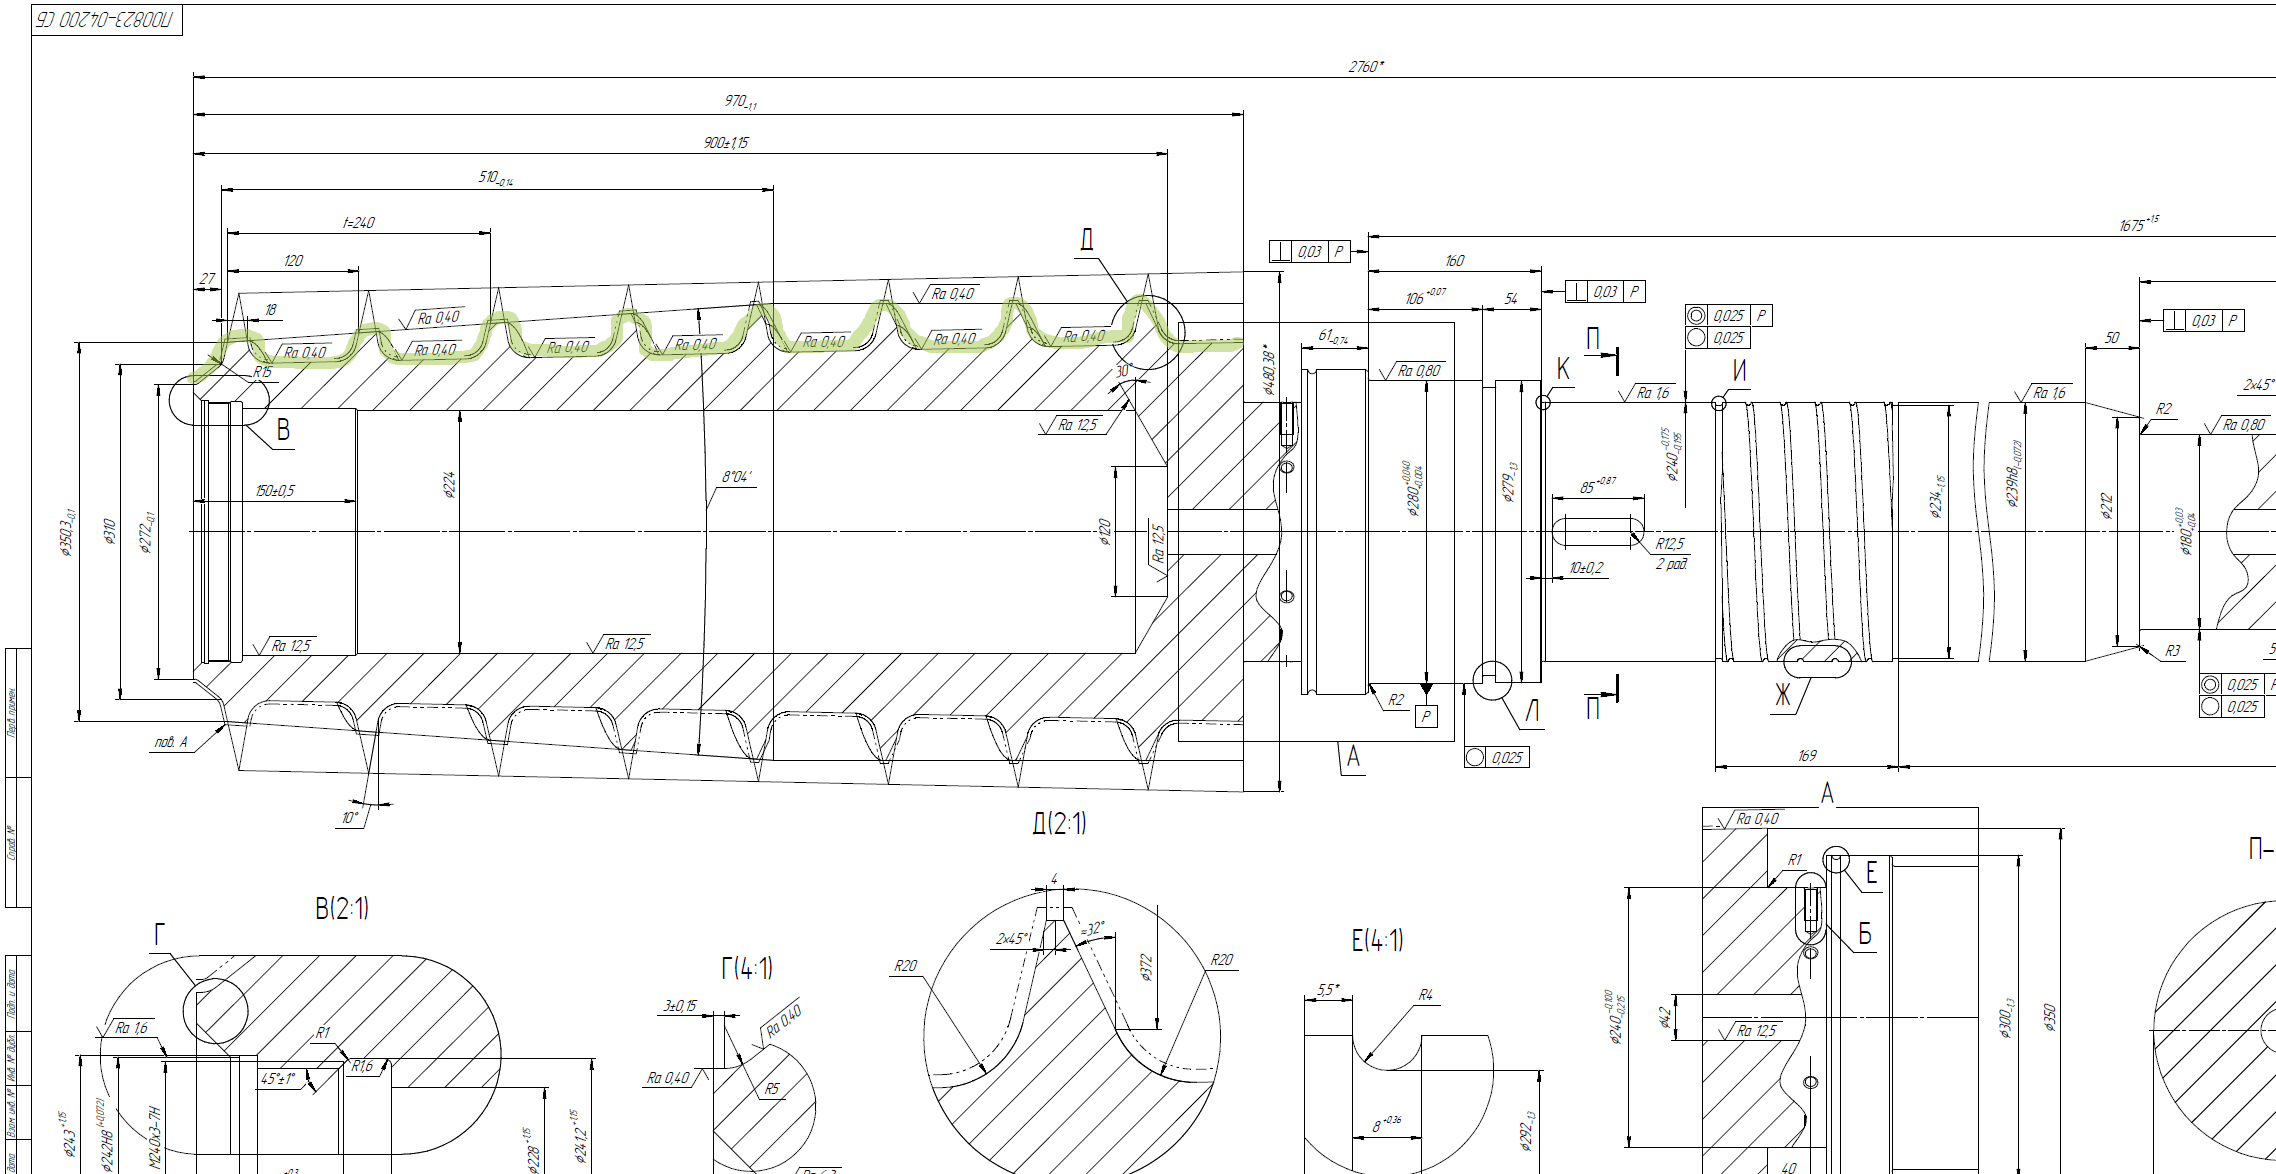
Компания РКМК изготавливает гидроцилиндры в сборе по конструкторской документации, 3D-моделям и образцам заказчика. Производятся одноштоковые и двухштоковые цилиндры одностороннего и двустороннего действия для нефтегазового оборудования, энергетики, металлургии и подъёмно-транспортной техники. Все ответственные поверхности проходят прецизионную обработку: зеркало гильзы хонингуется, шток шлифуется и полируется с нанесением защитного покрытия. Собранные цилиндры испытываются на прочность и герметичность. Возможно изготовление аналогов импортных гидроцилиндров, снятых с производства или недоступных к поставке.
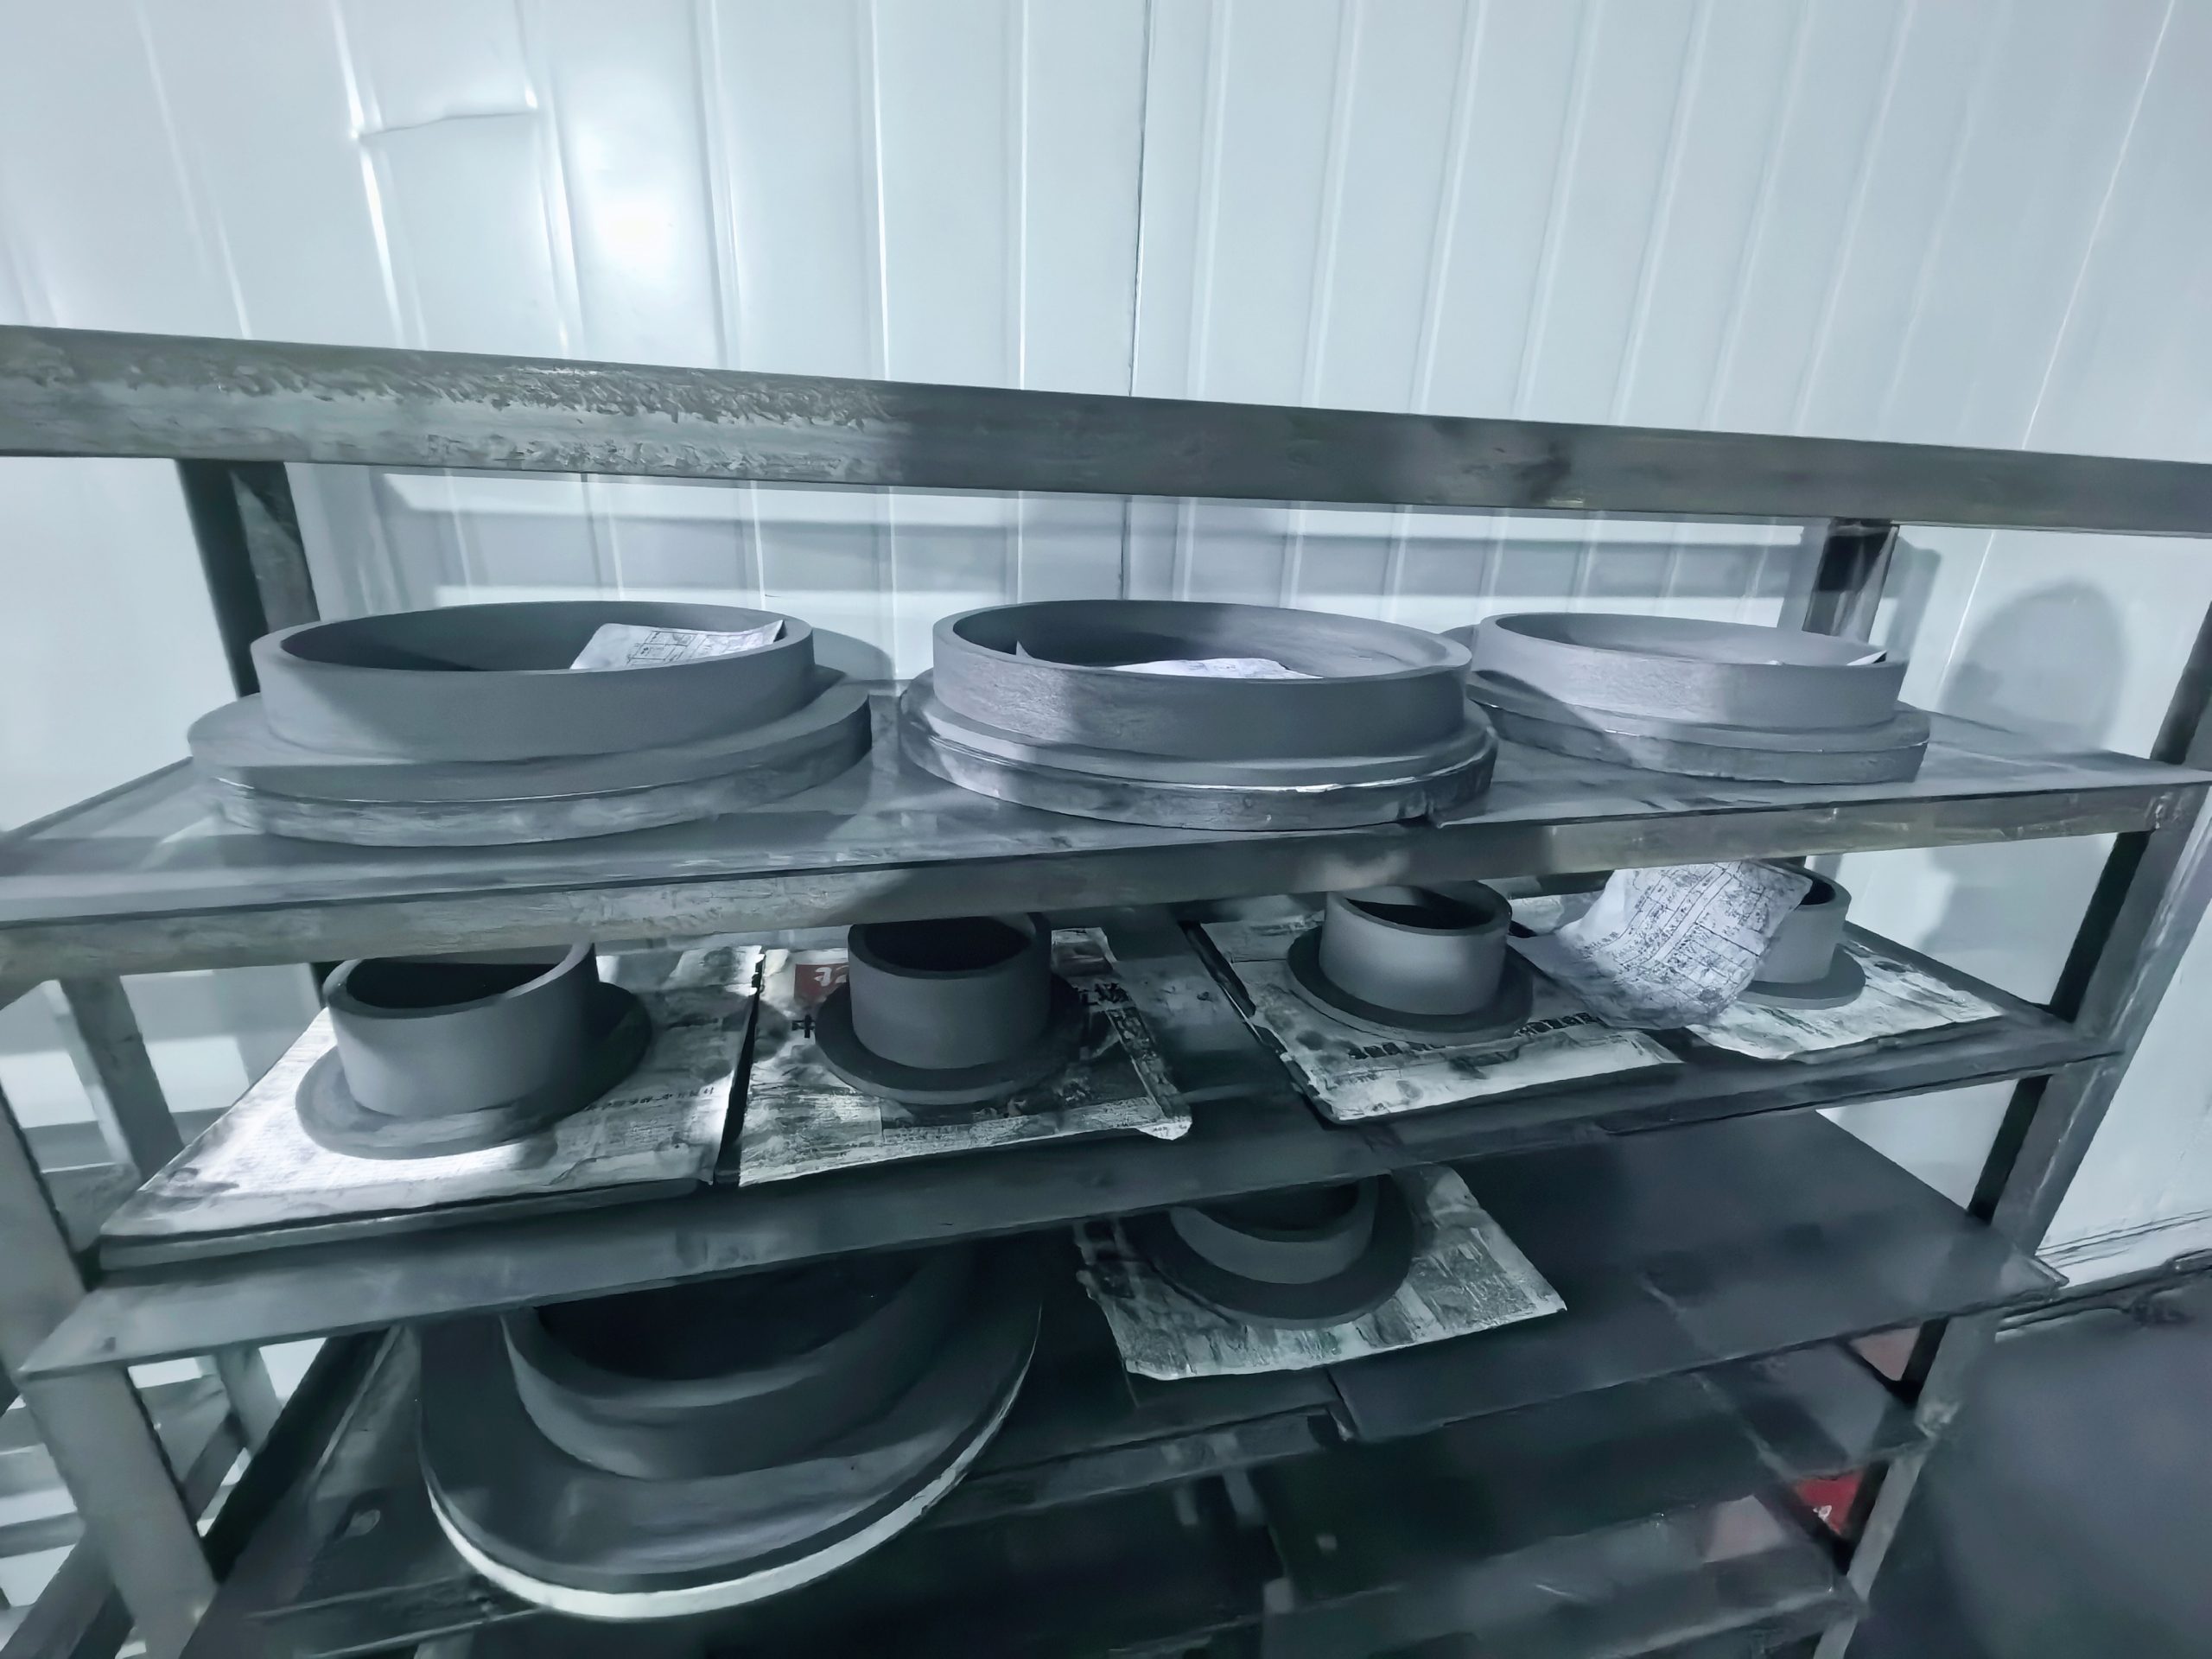
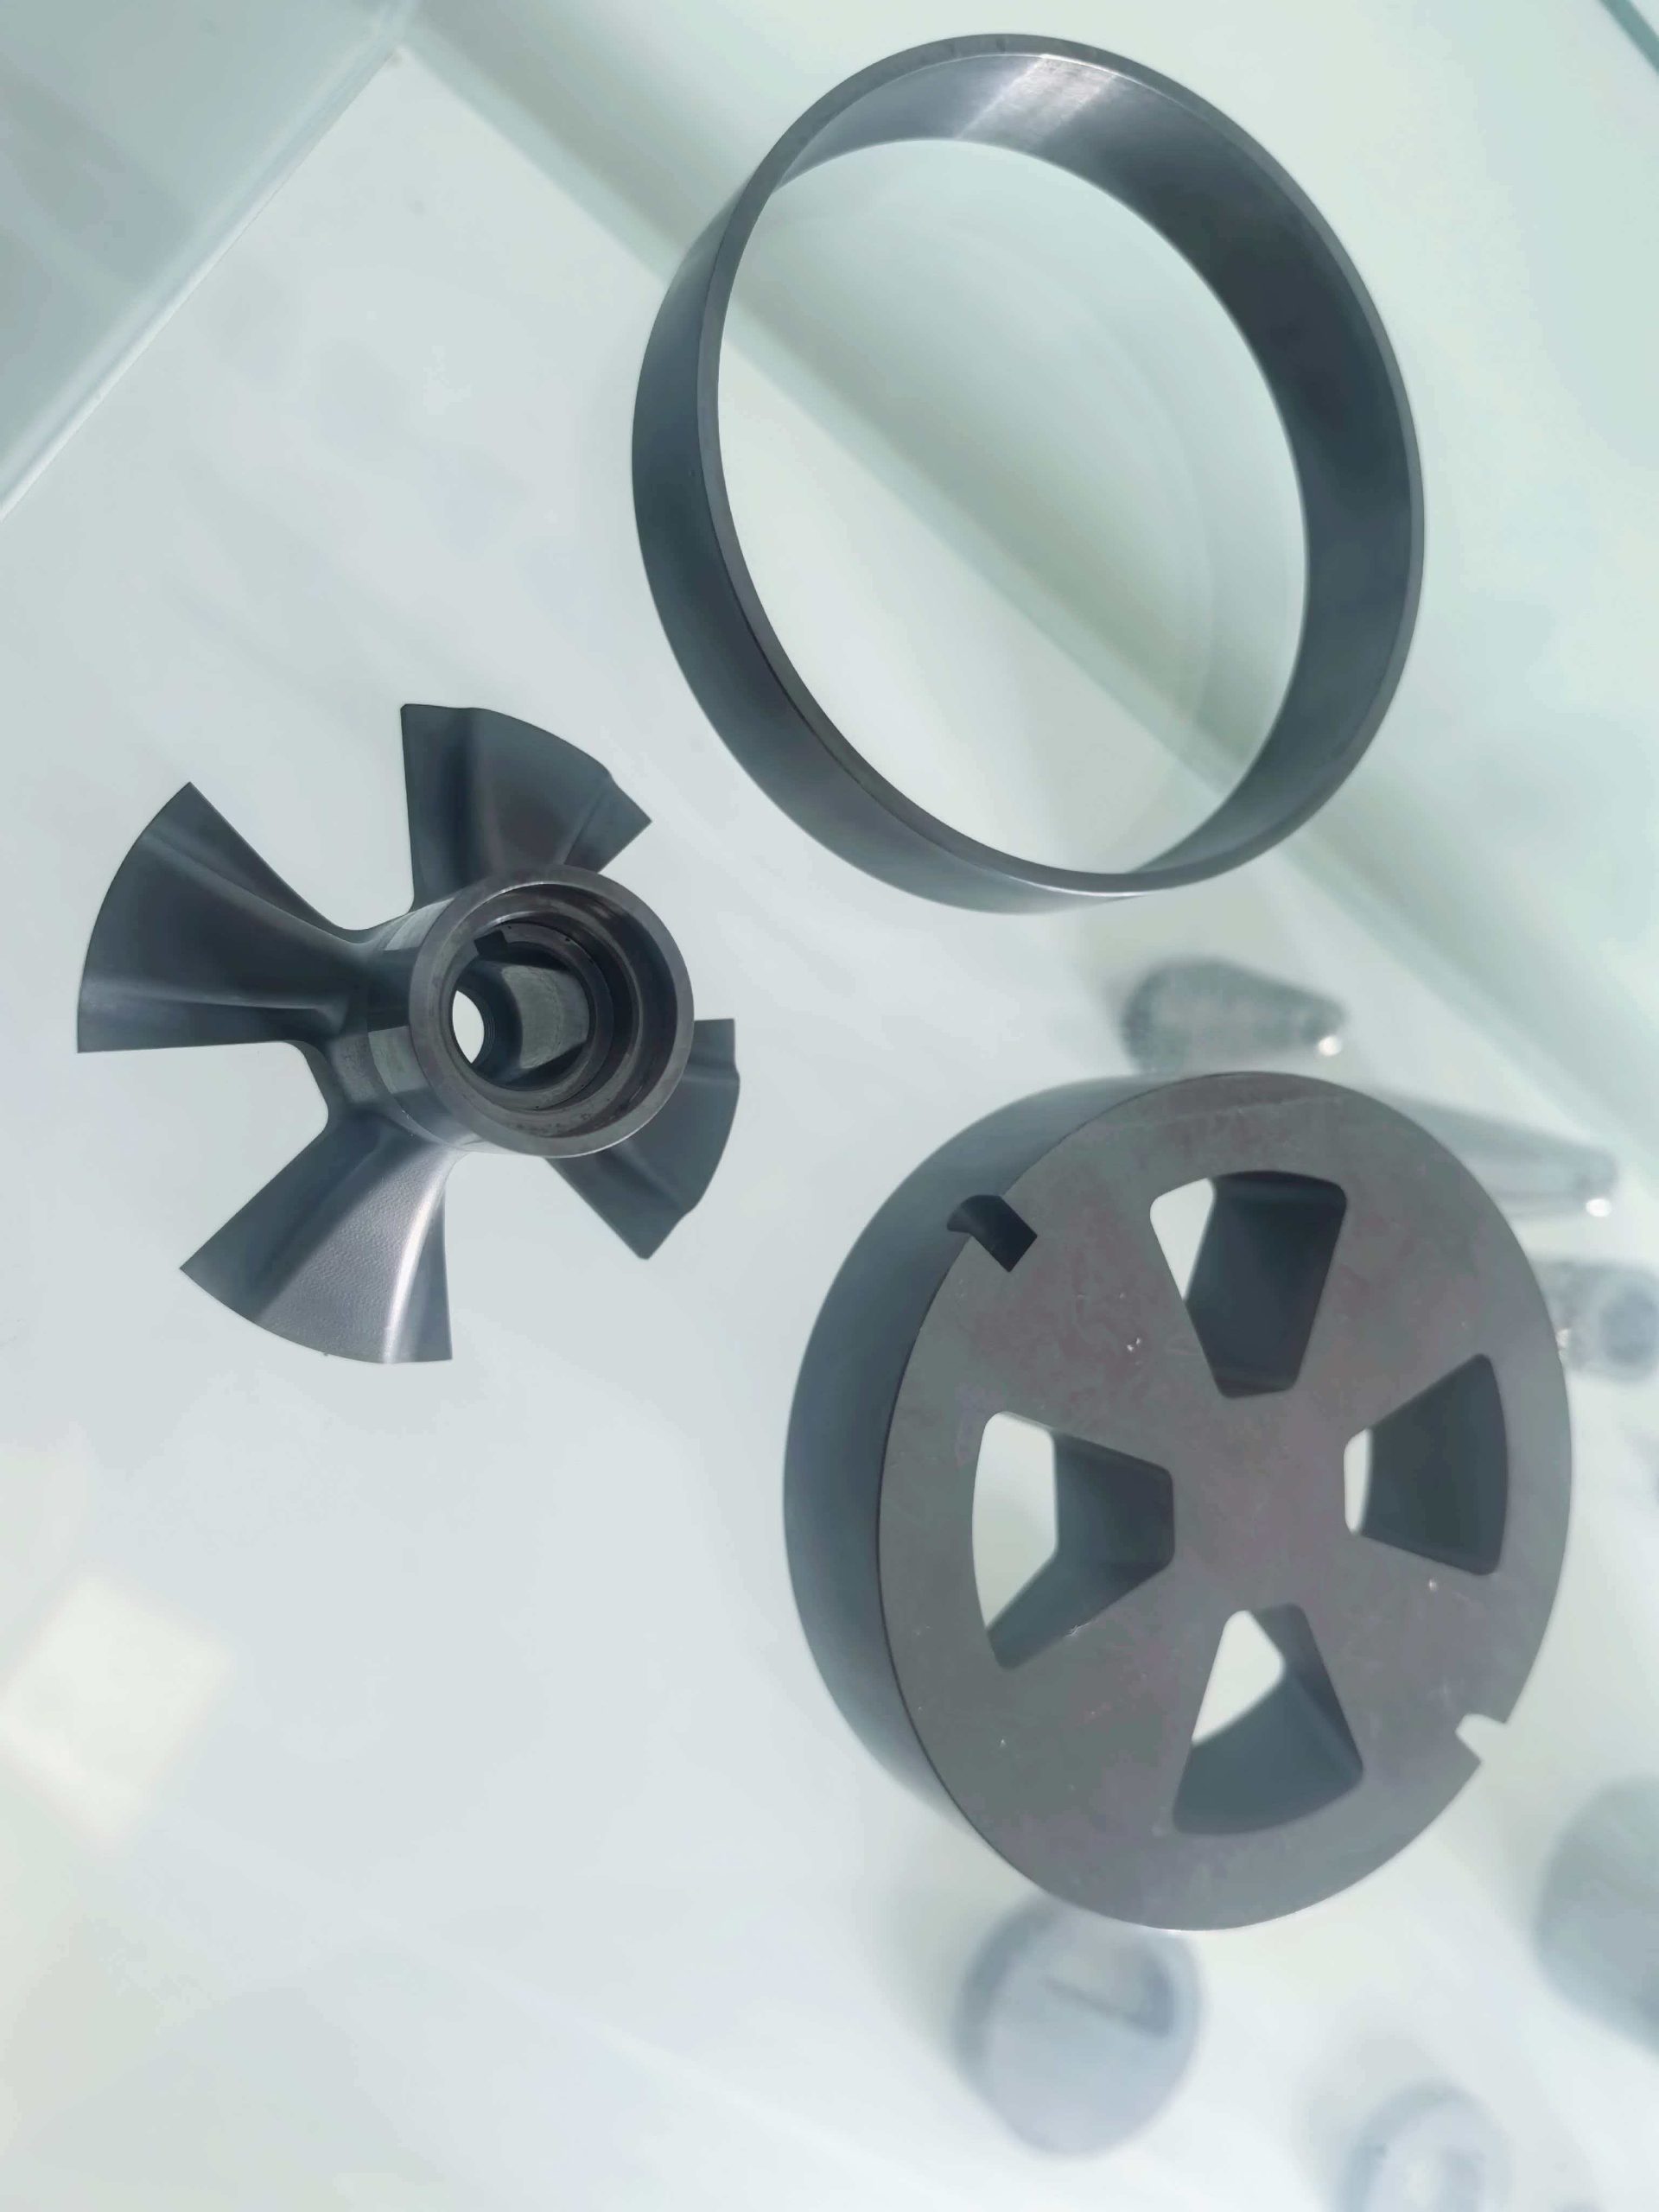
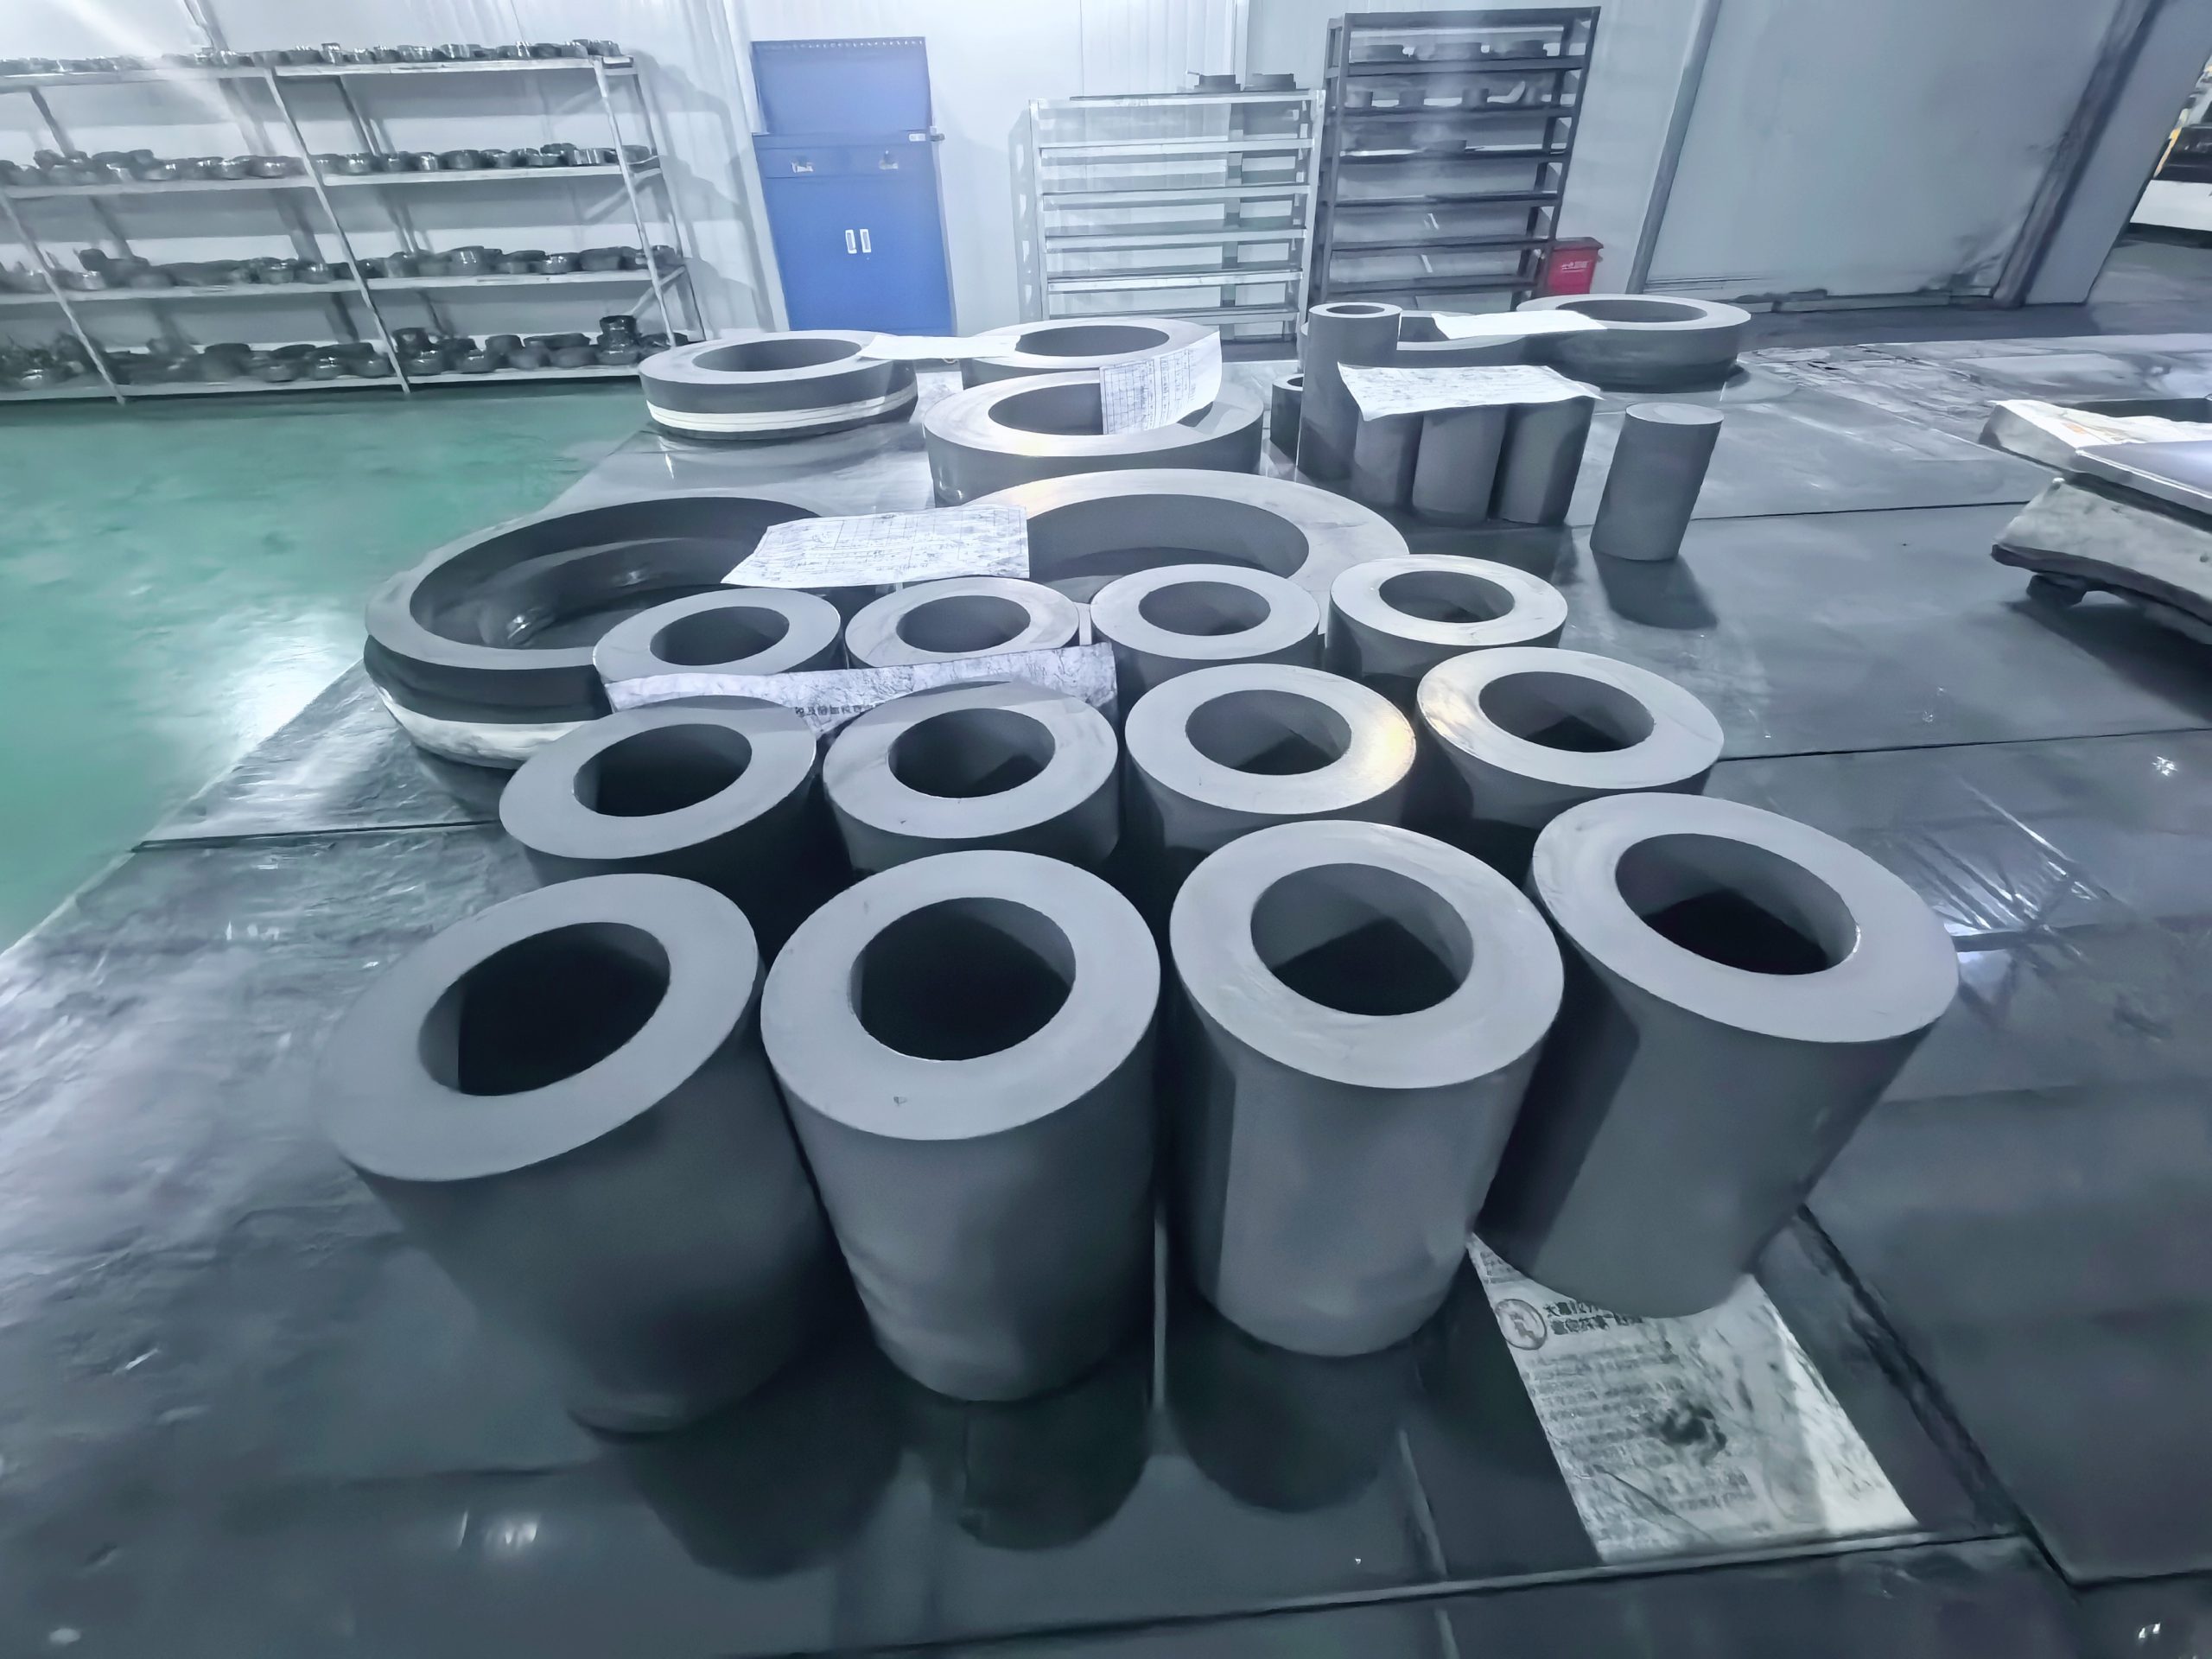
Кольца торцевых уплотнений
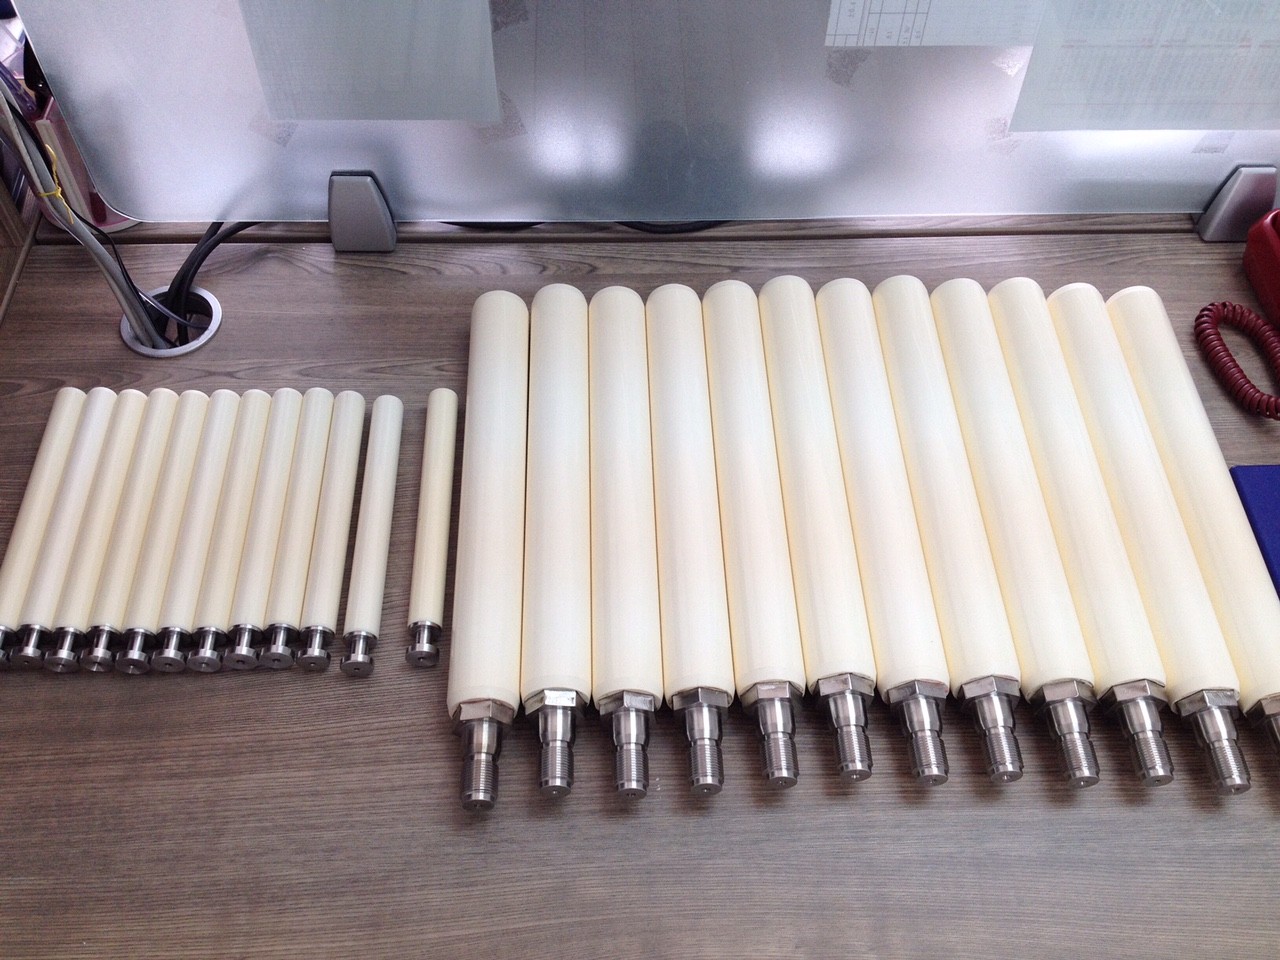
Компания РКМК изготавливает кольца пар трения торцевых уплотнений из износостойких карбидных материалов для насосов, компрессоров и мешалок. Производятся неподвижные и вращающиеся кольца различных конструкций — гладкие, с пазами, ступенчатые — по чертежам заказчика или по образцу изношенного кольца. Рабочие поверхности проходят алмазное шлифование и доводку до плоскостности и шероховатости, обеспечивающих герметичность стыка. Кольца применяются в уплотнениях оборудования нефтегазовой, химической и энергетической отраслей, в том числе на средах с абразивными включениями.