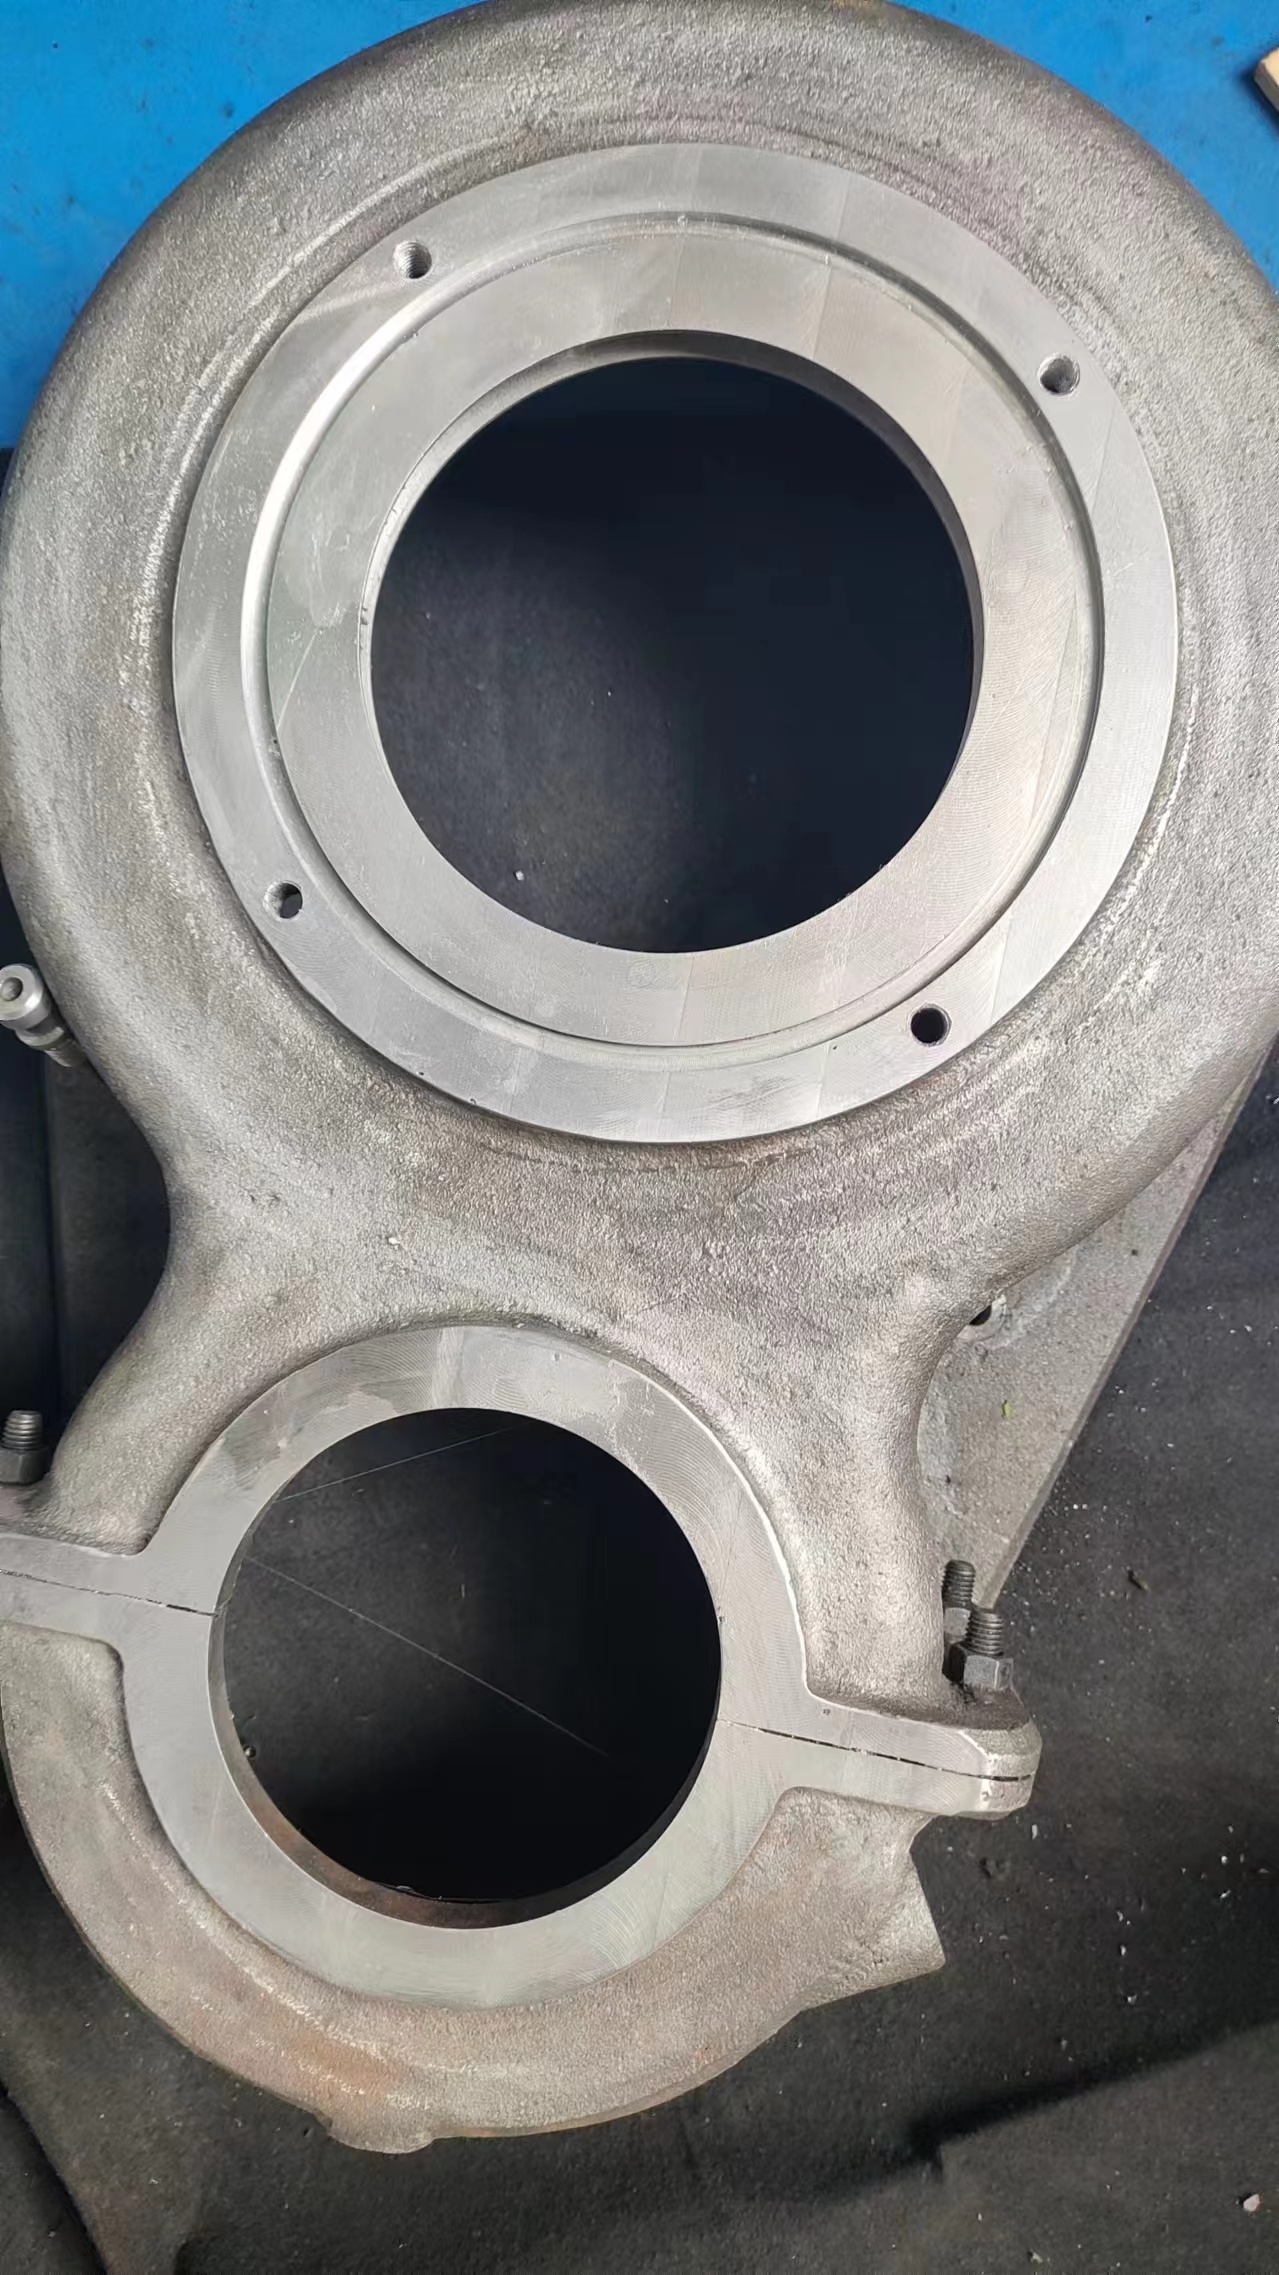
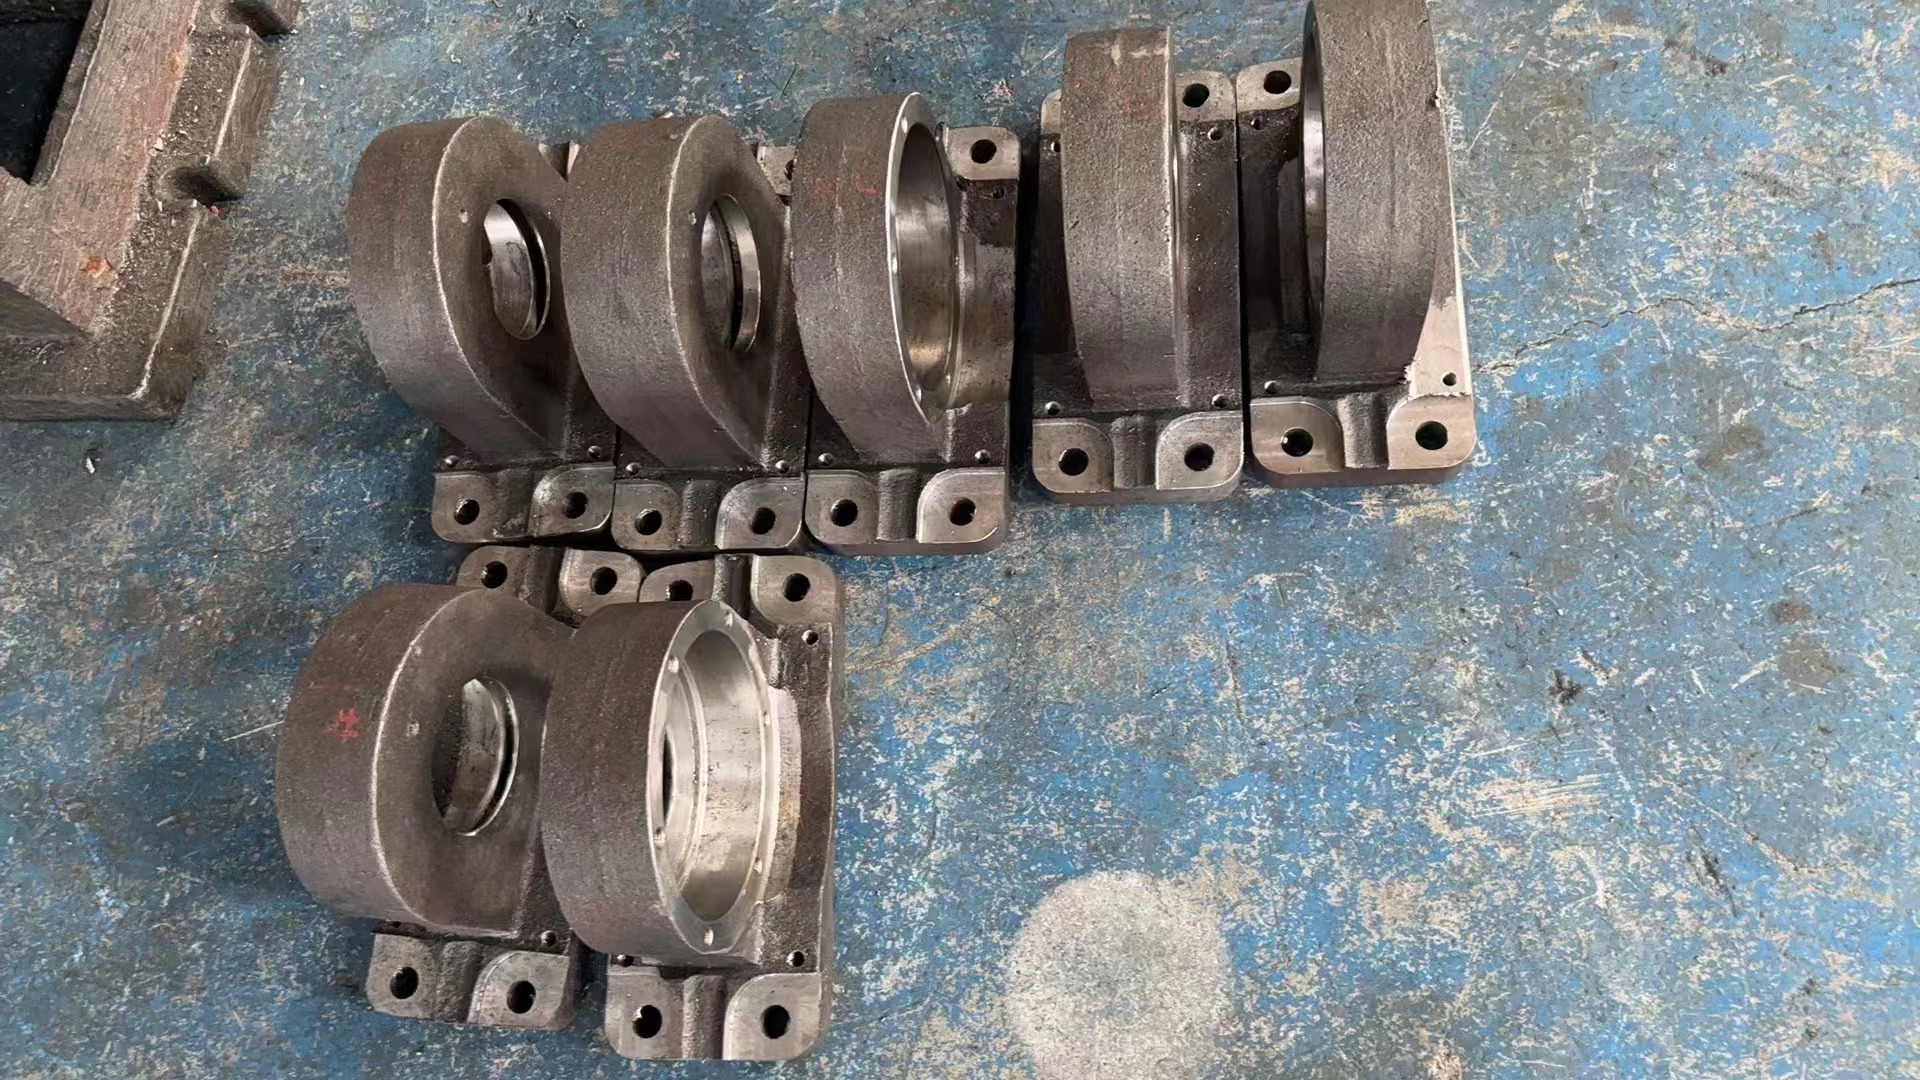
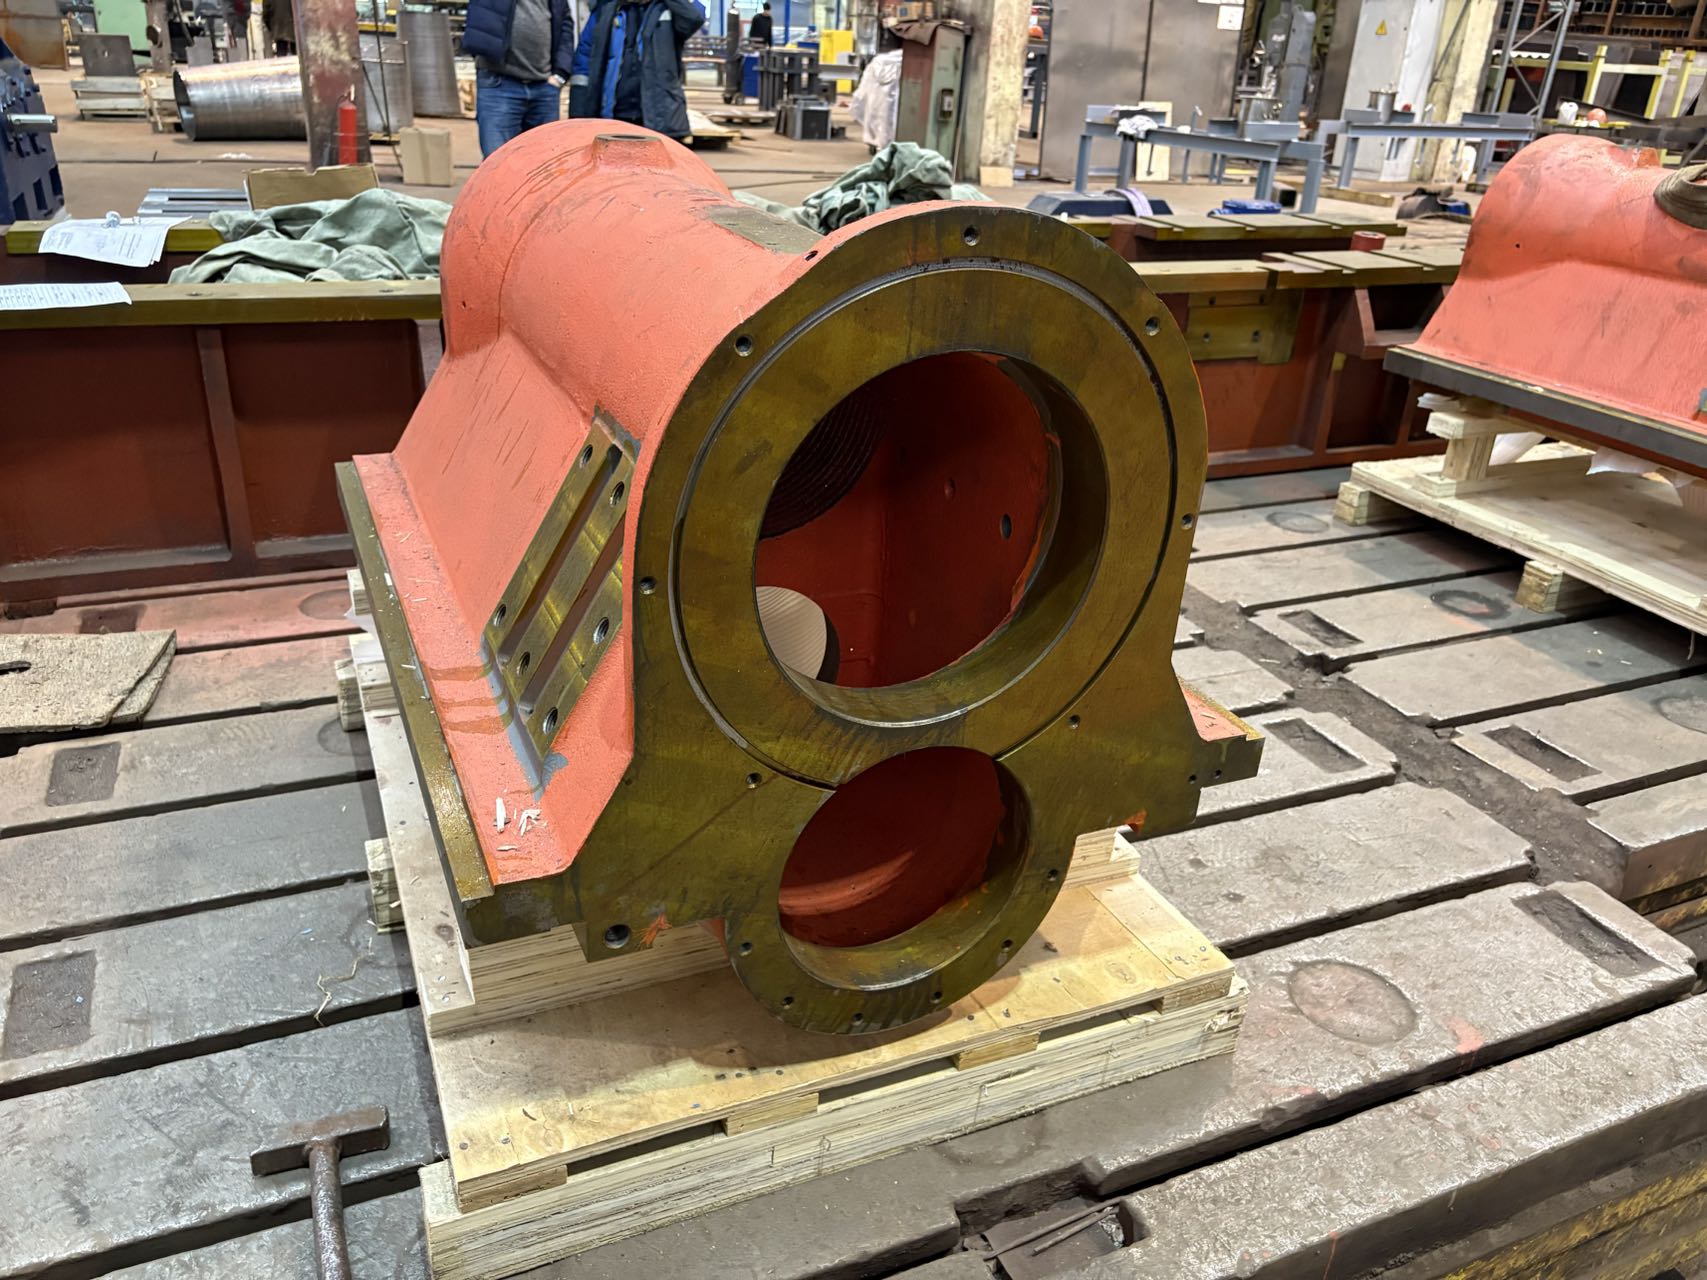
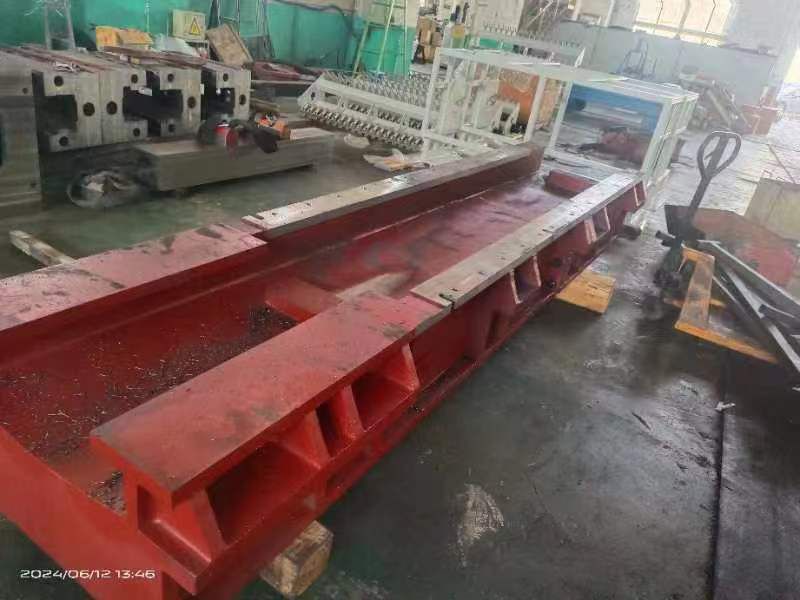
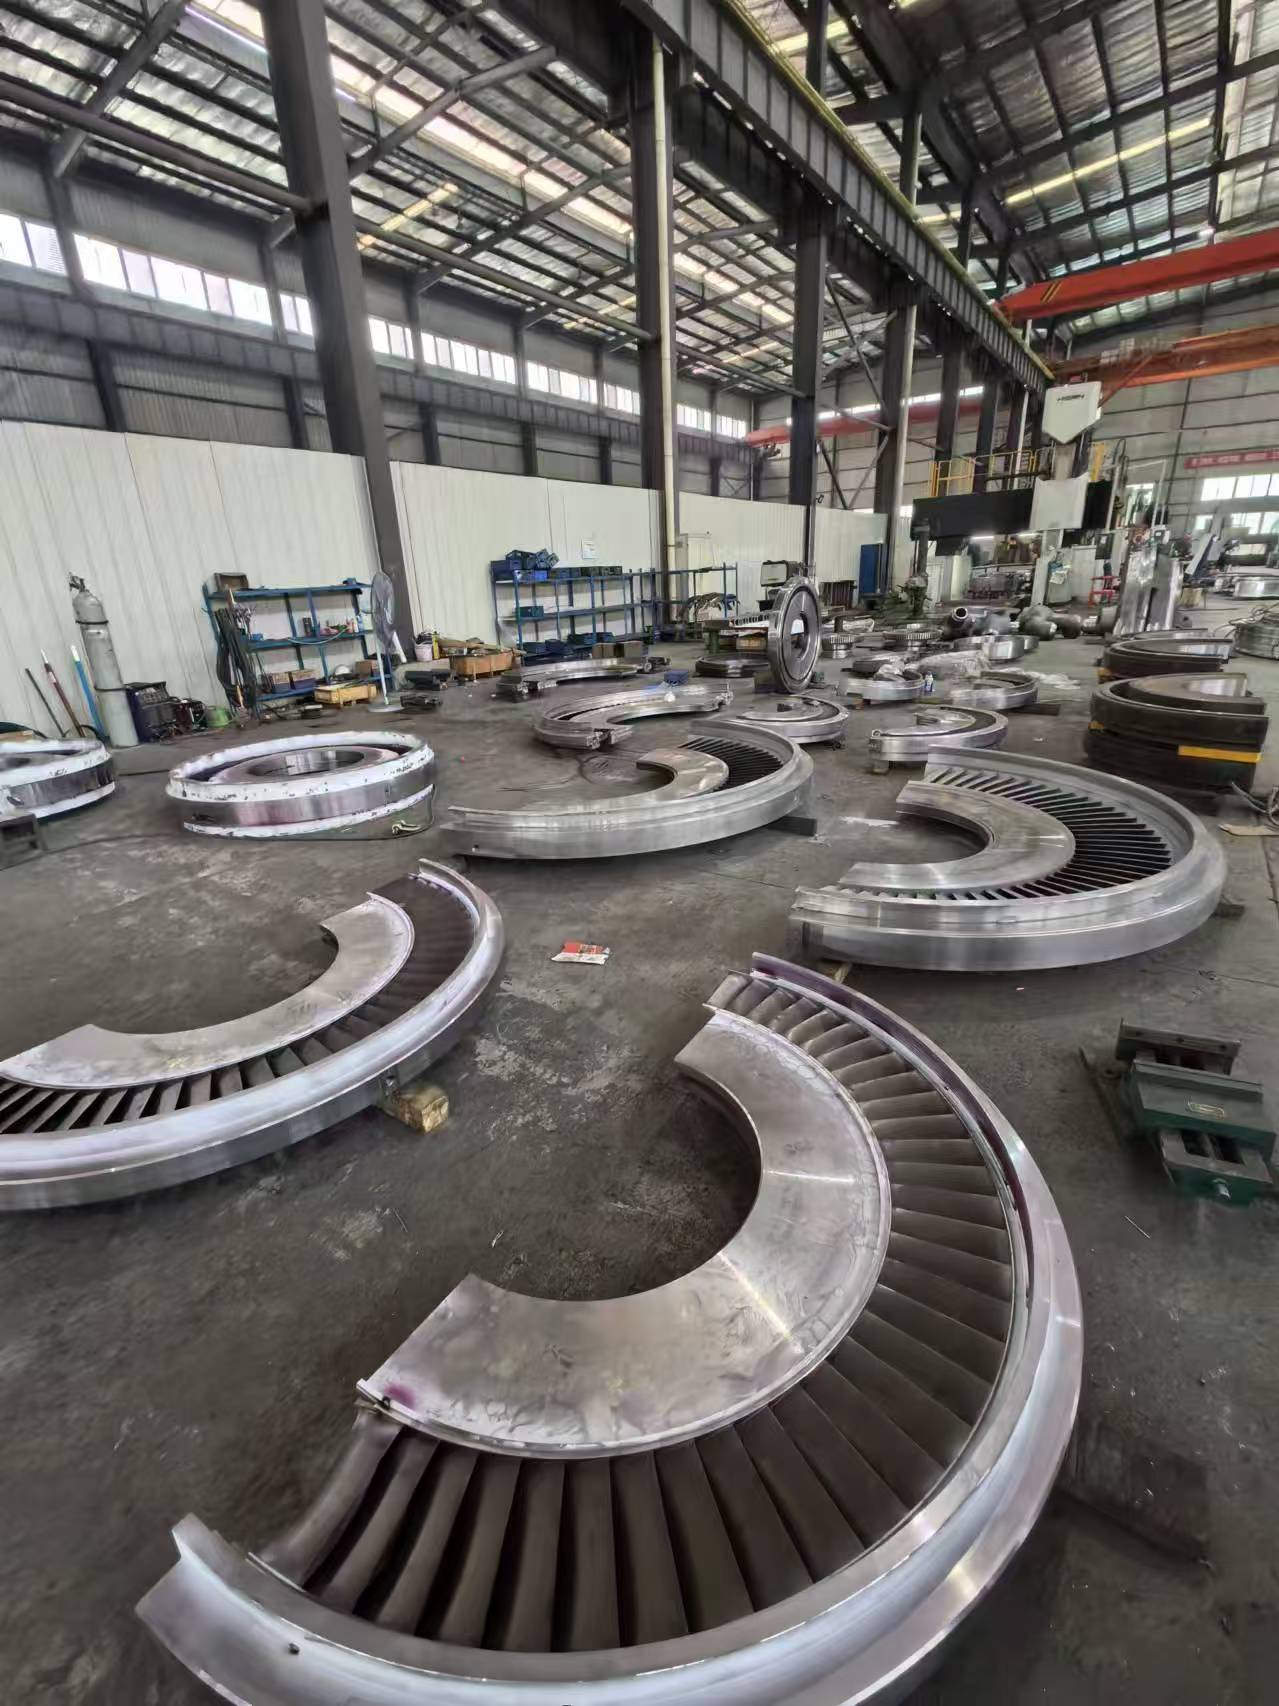
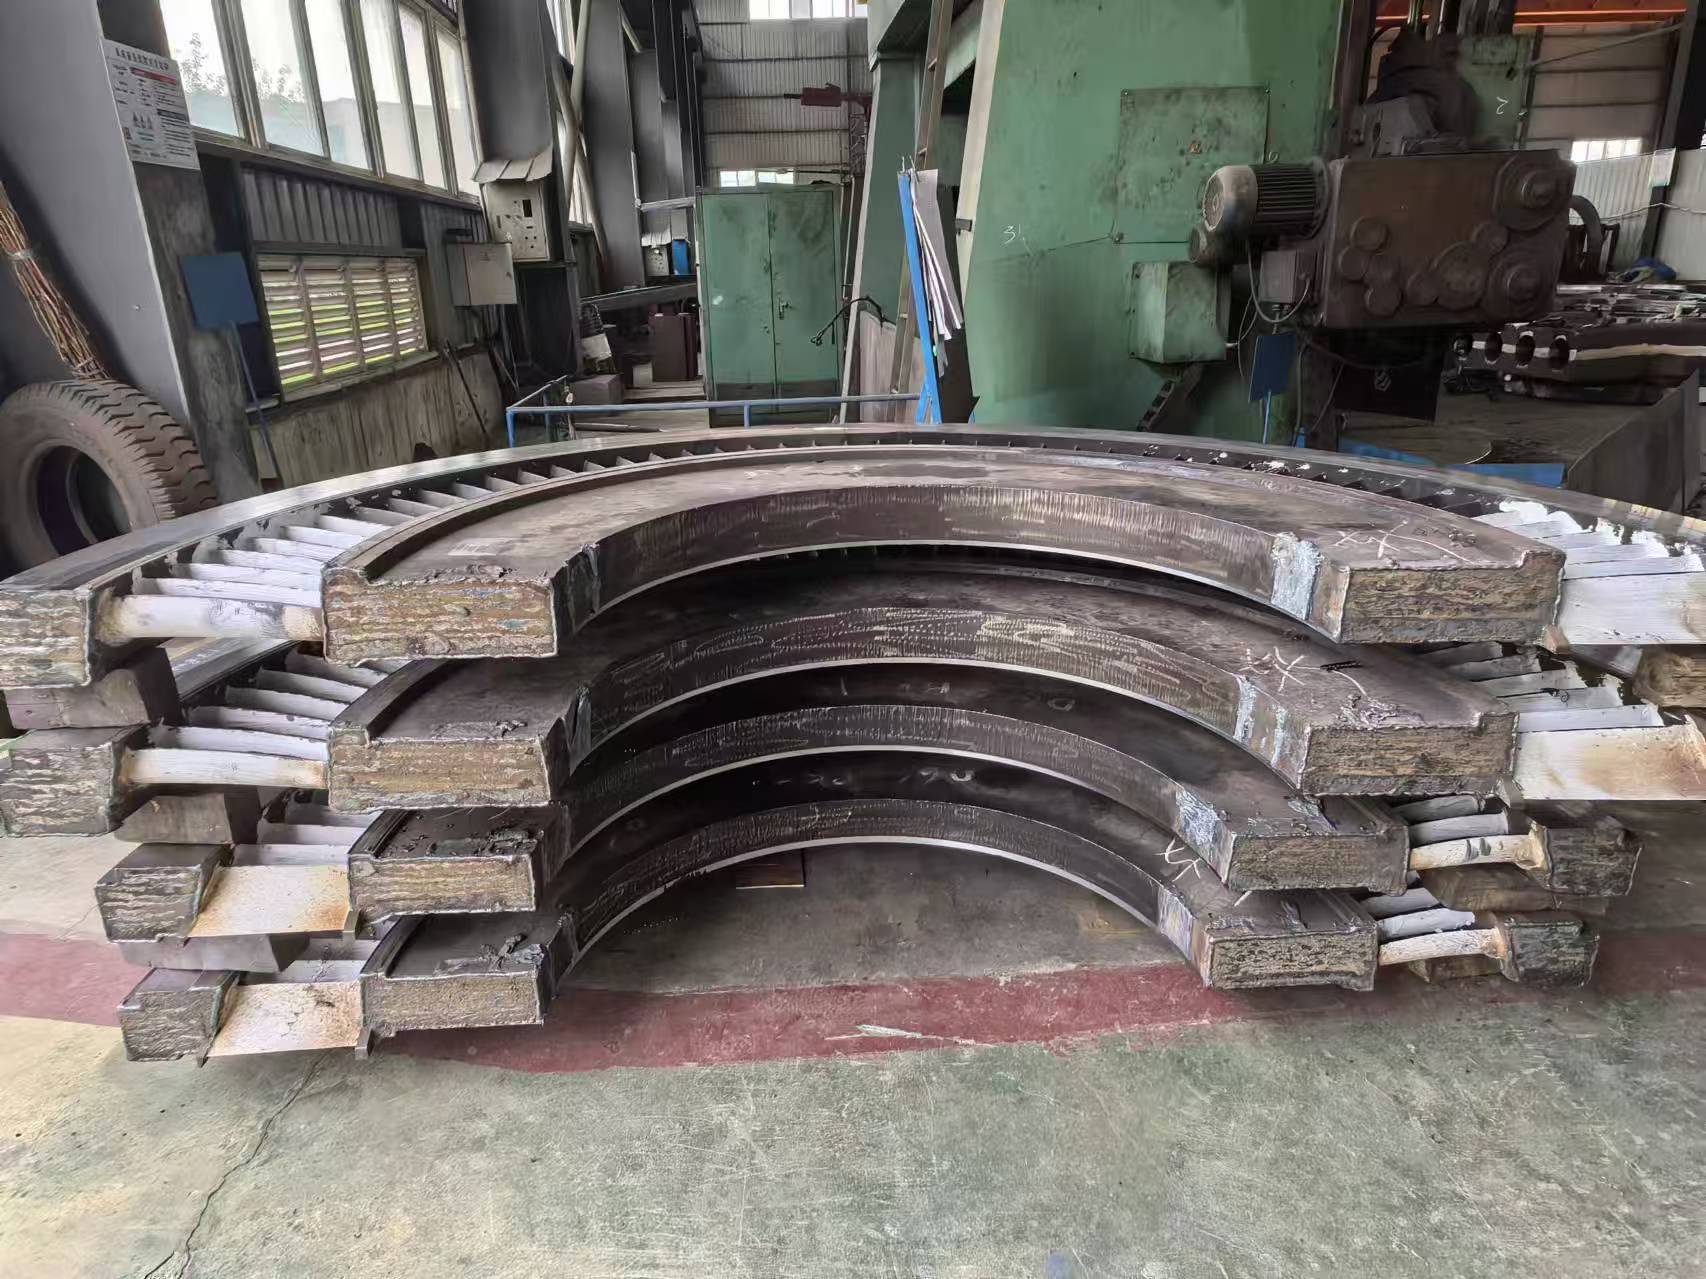
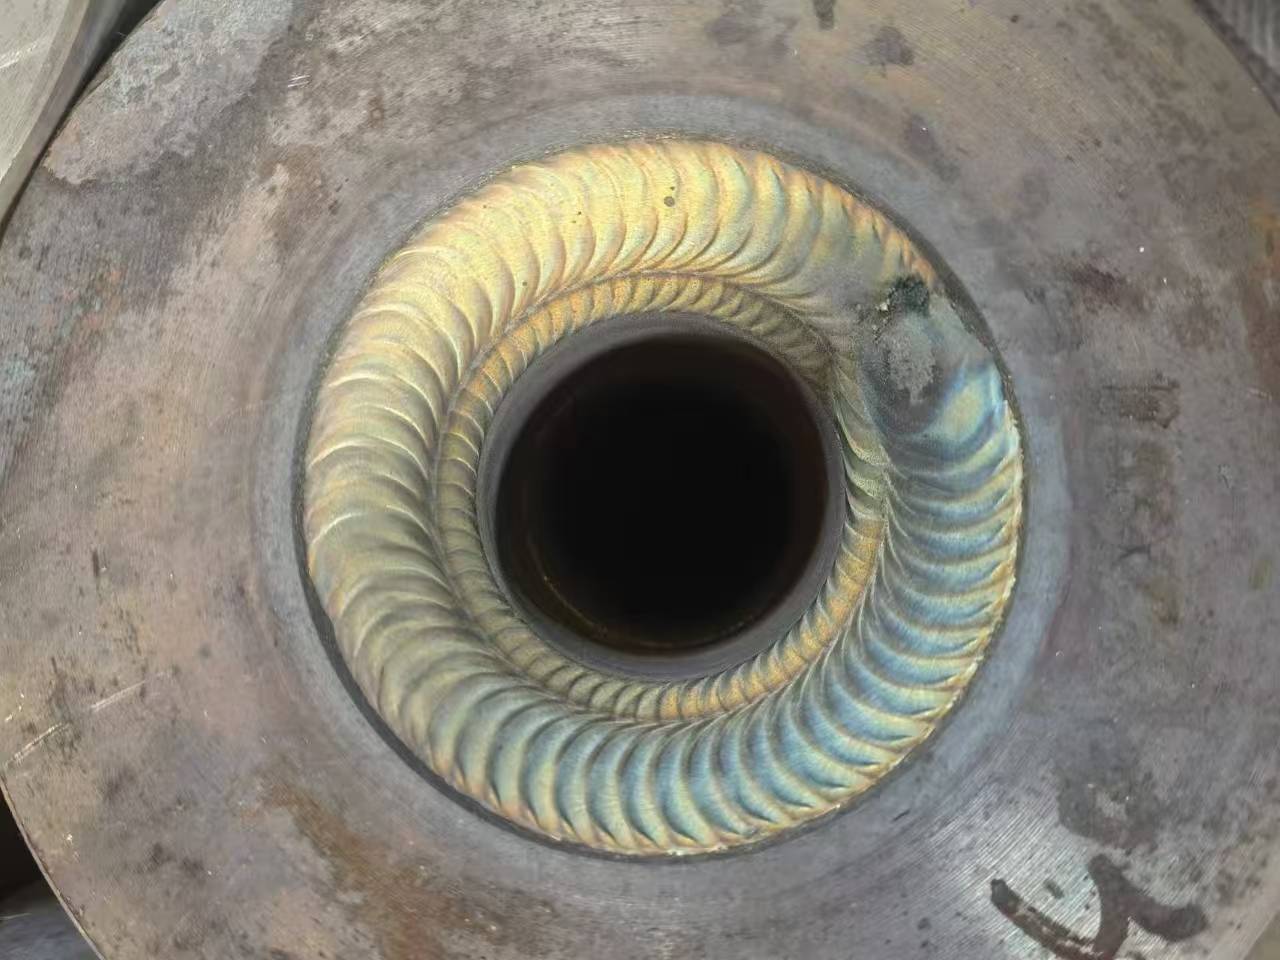
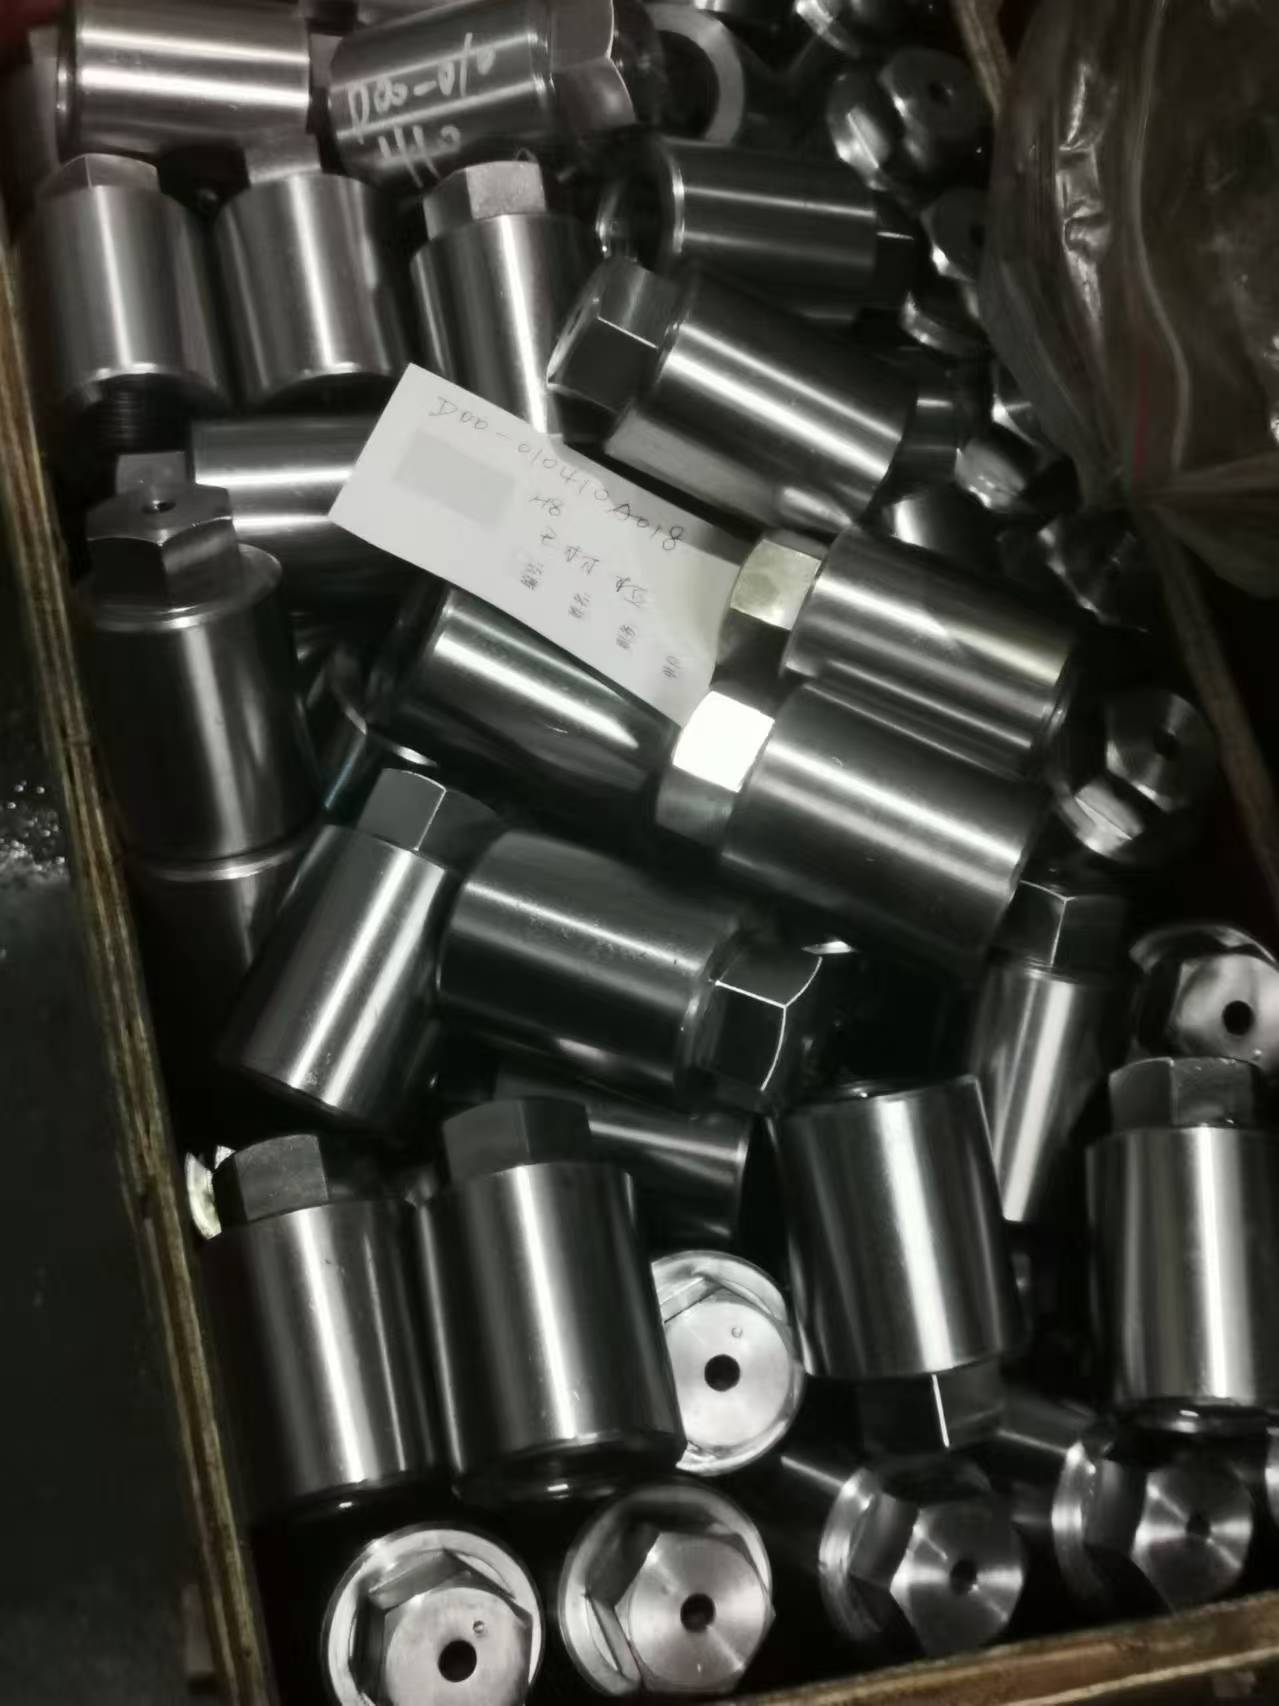
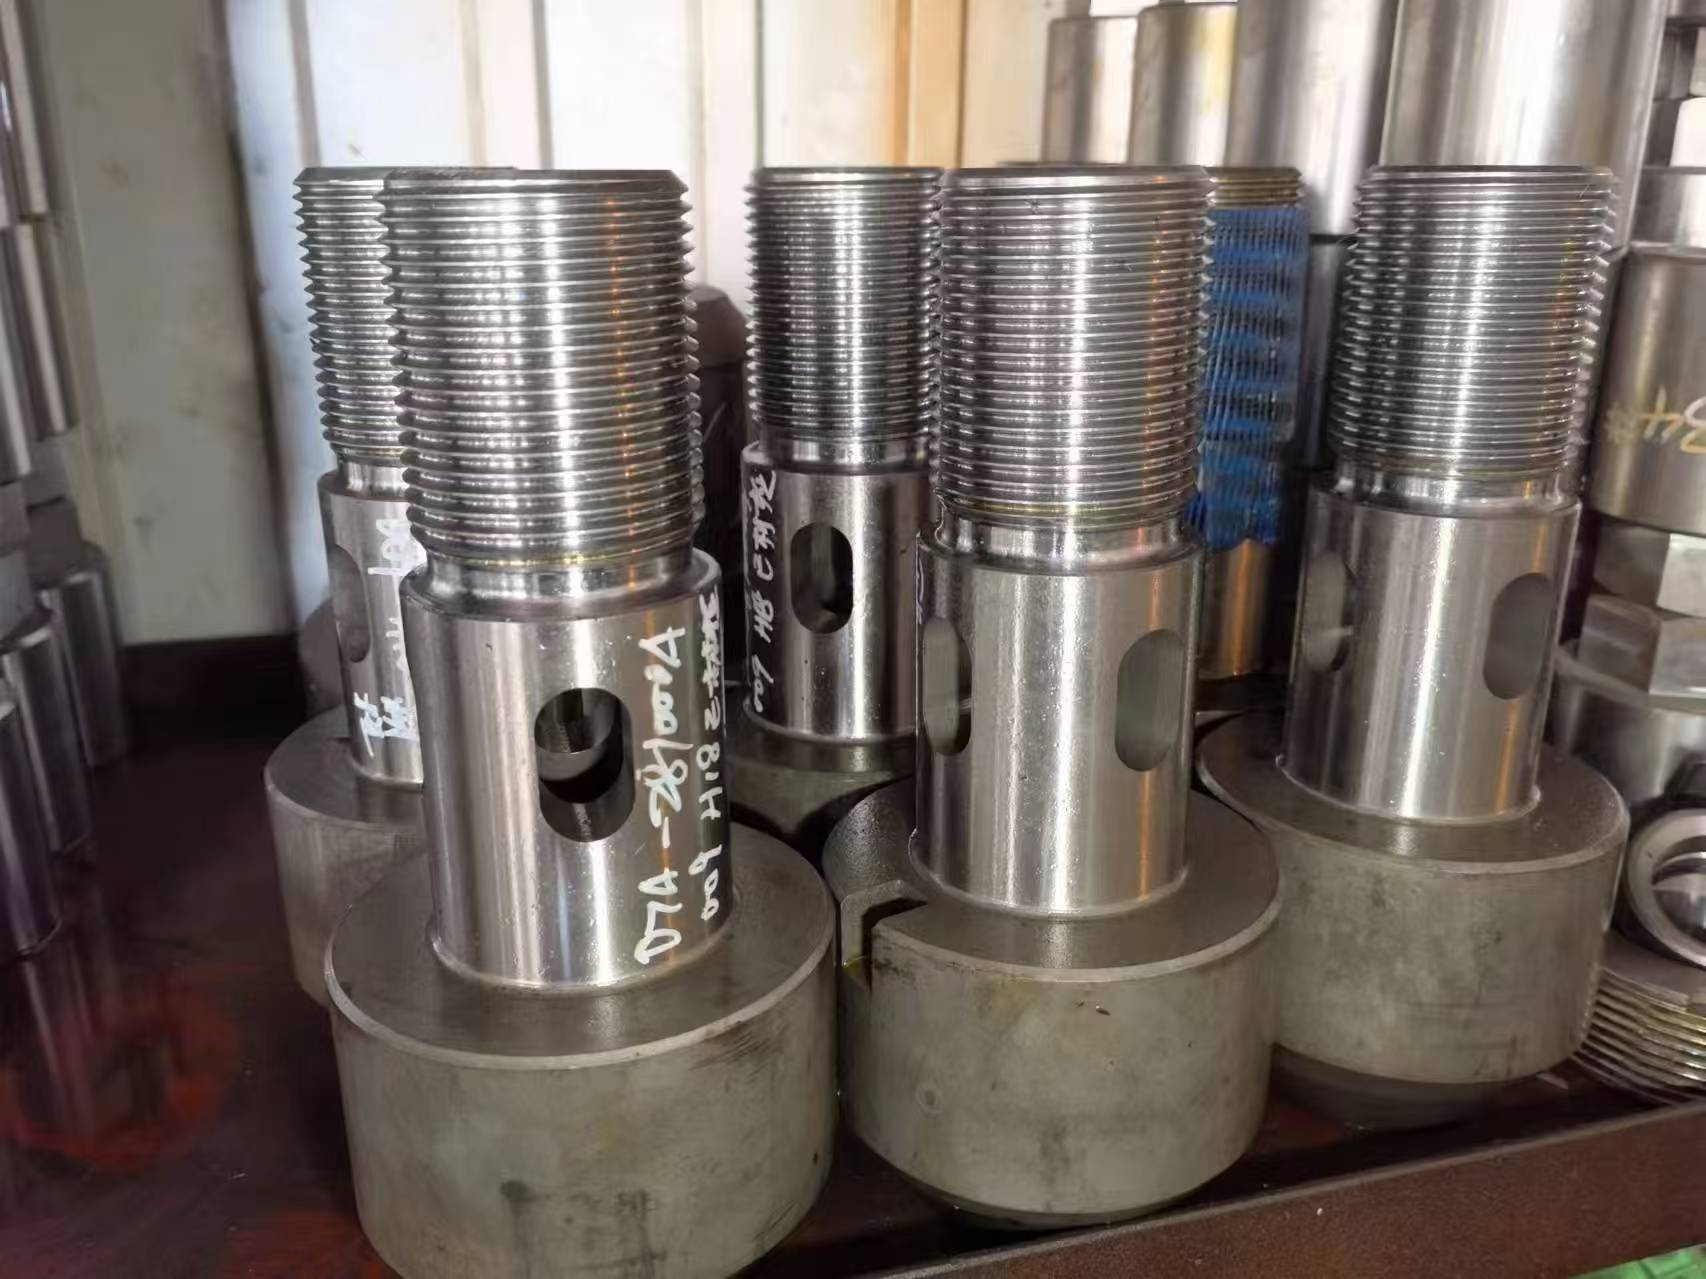
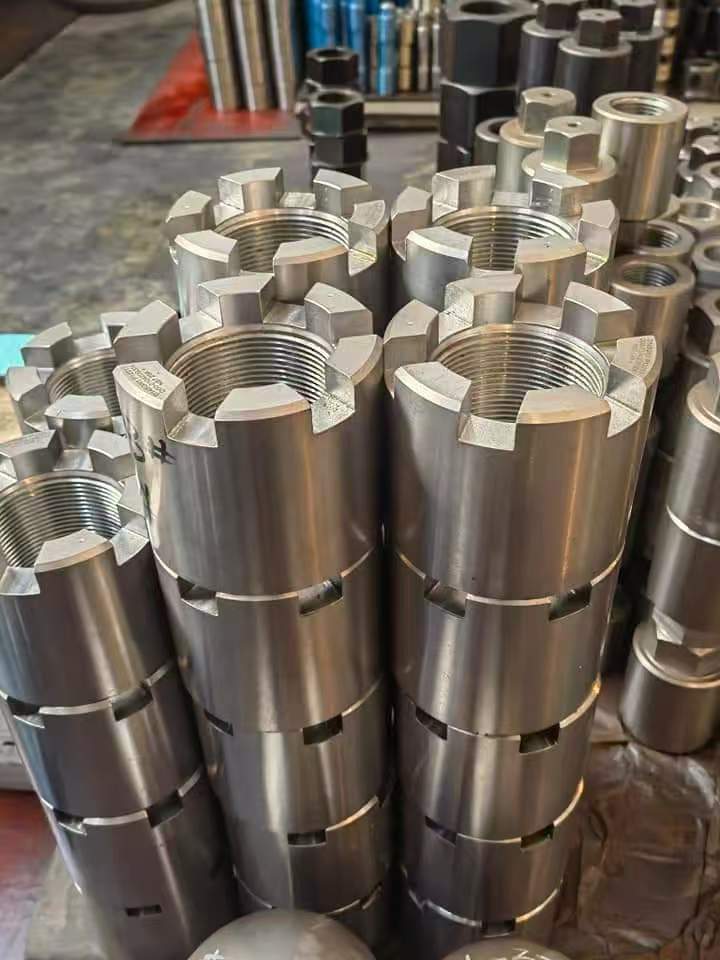
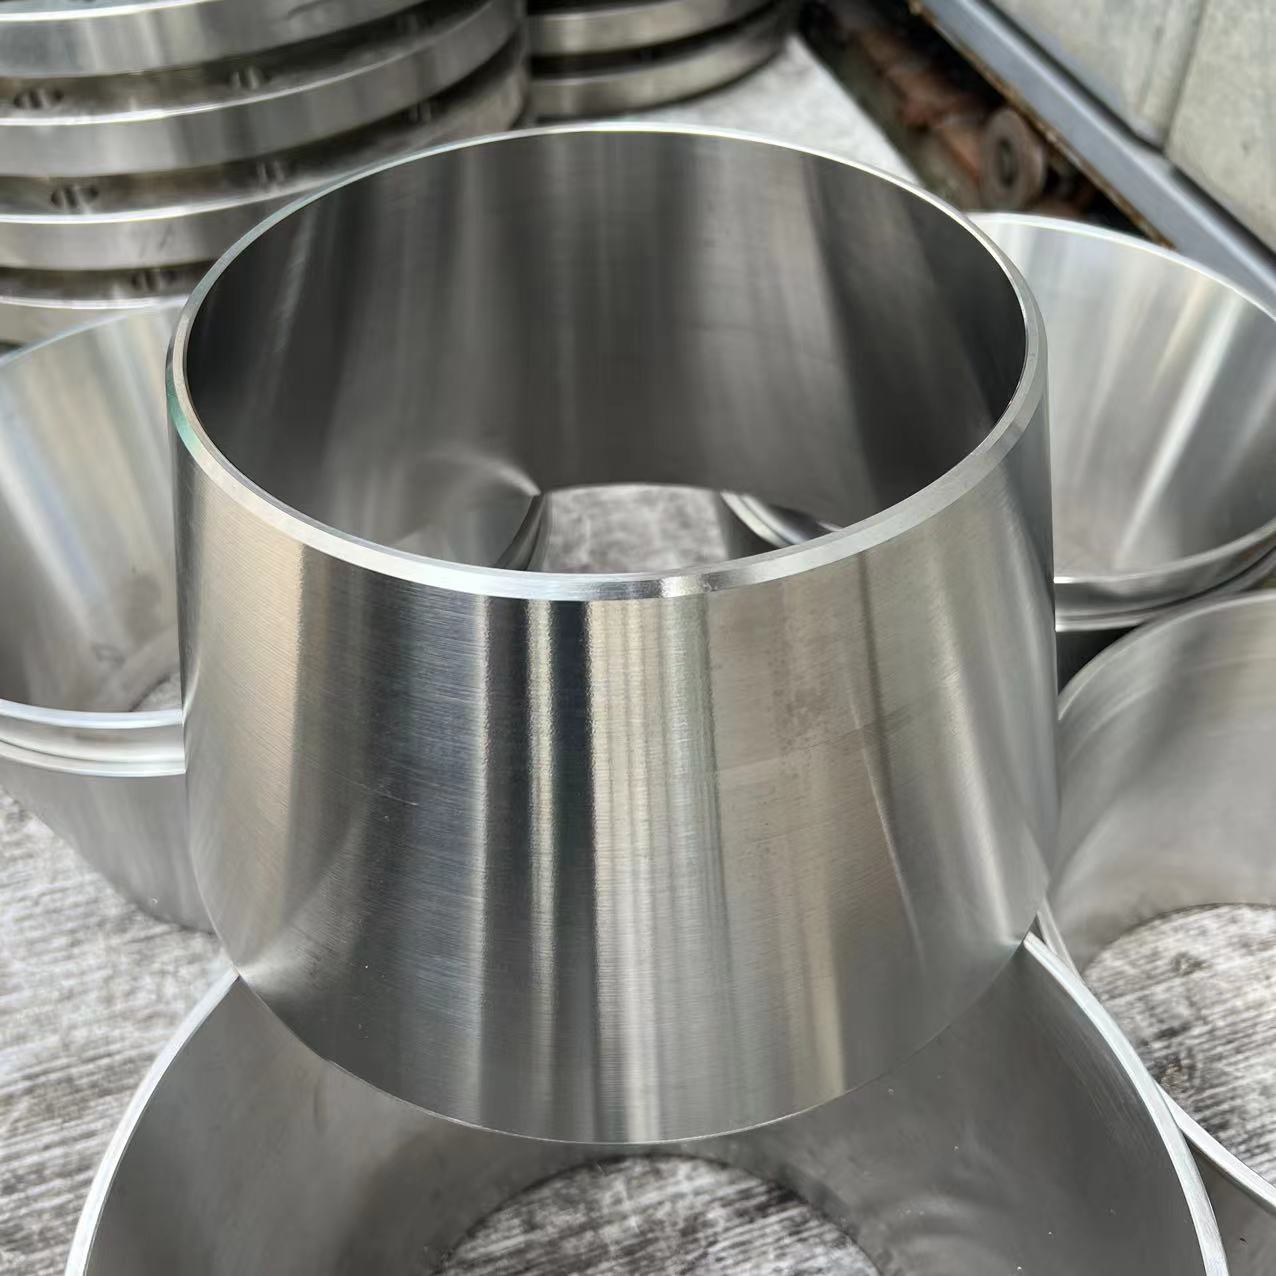
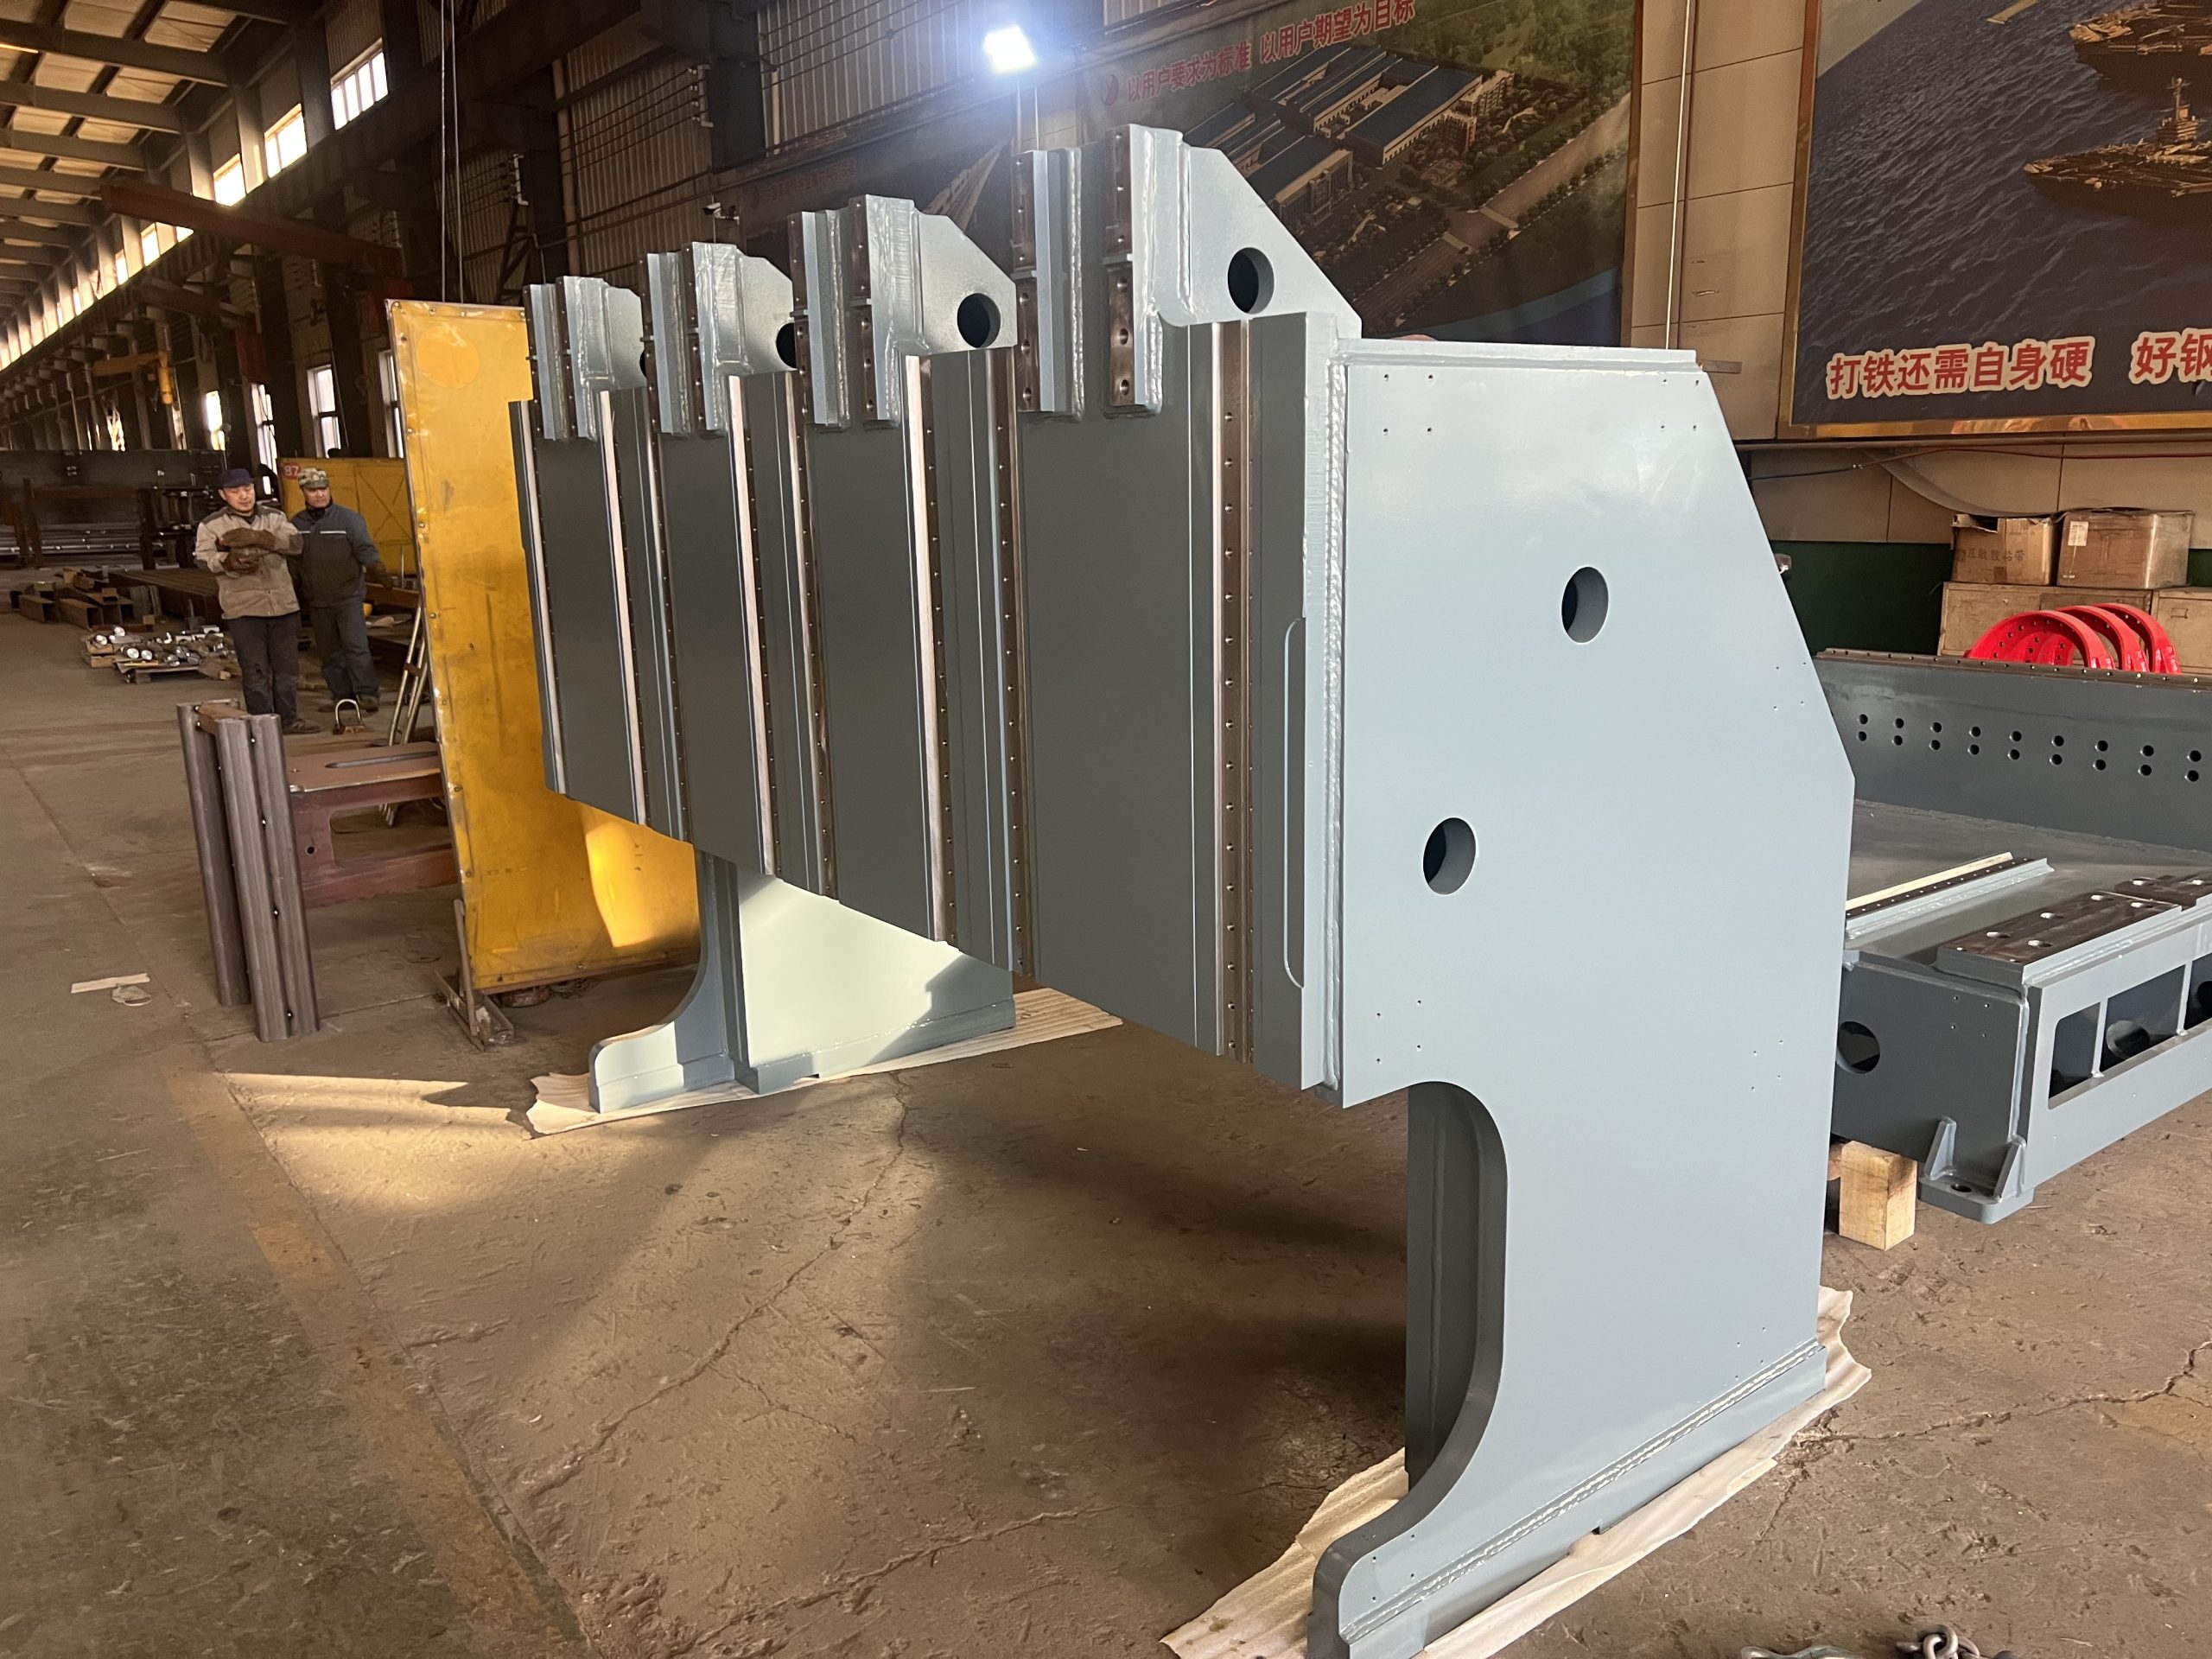
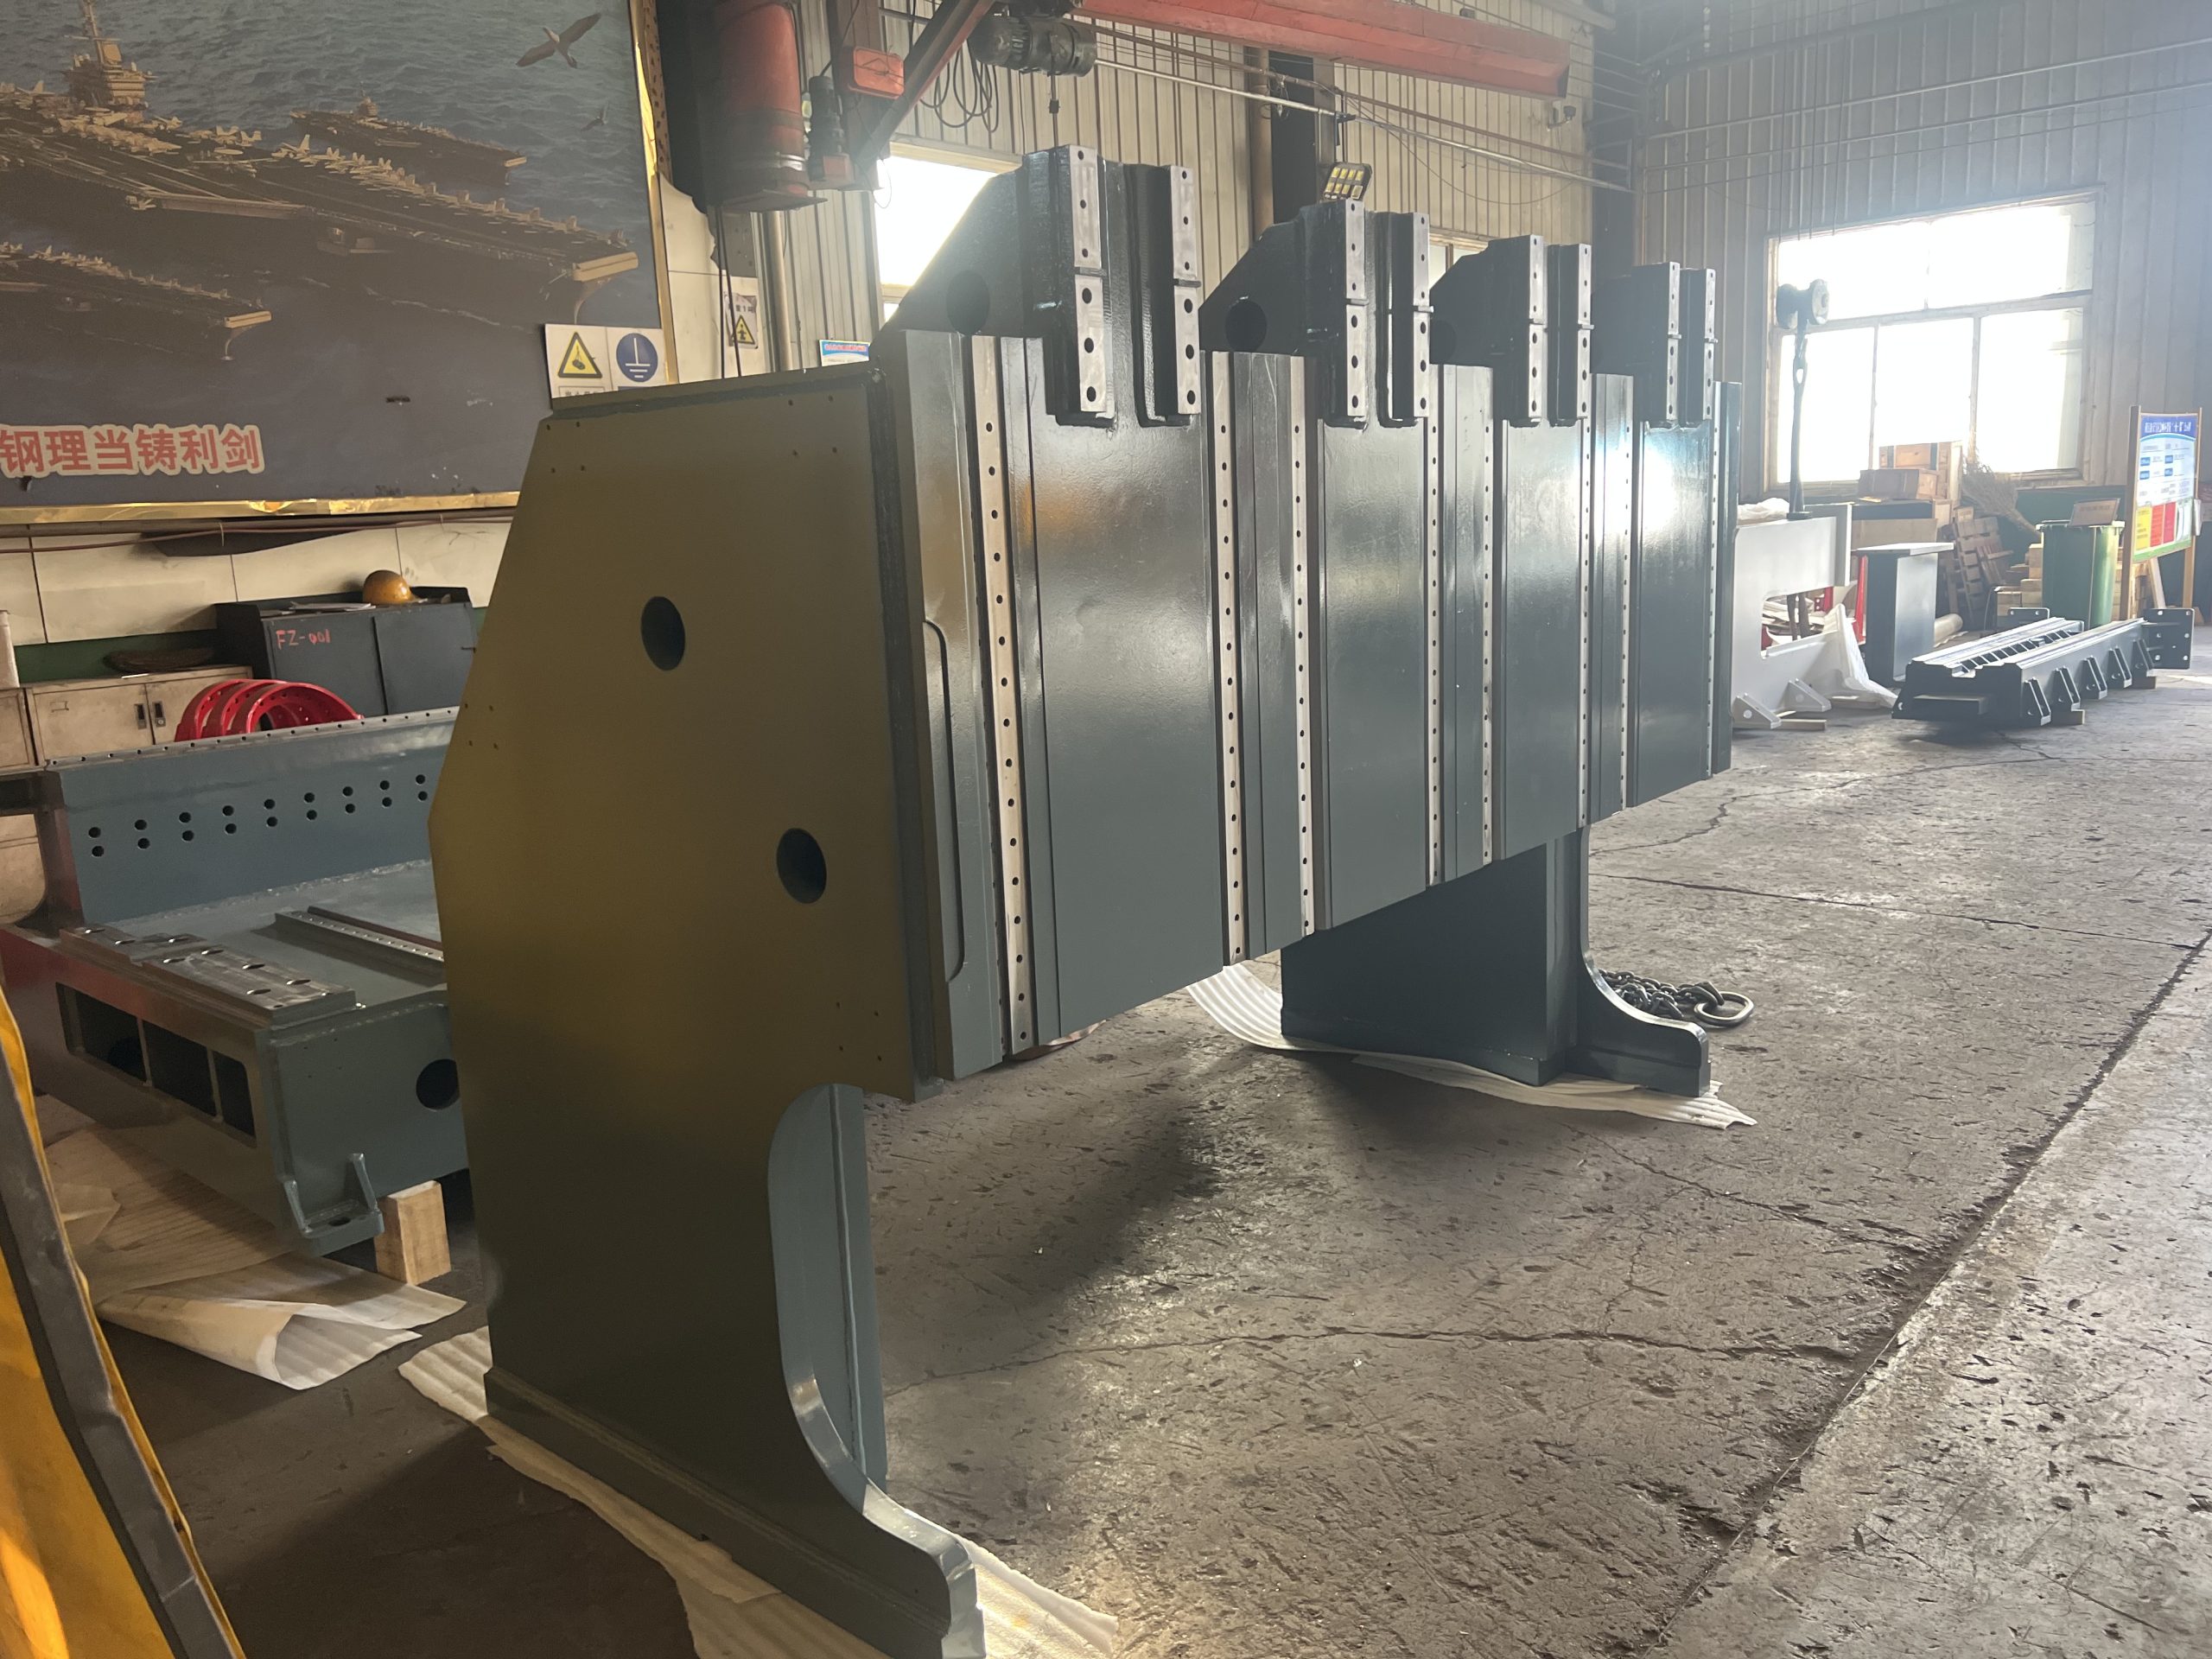
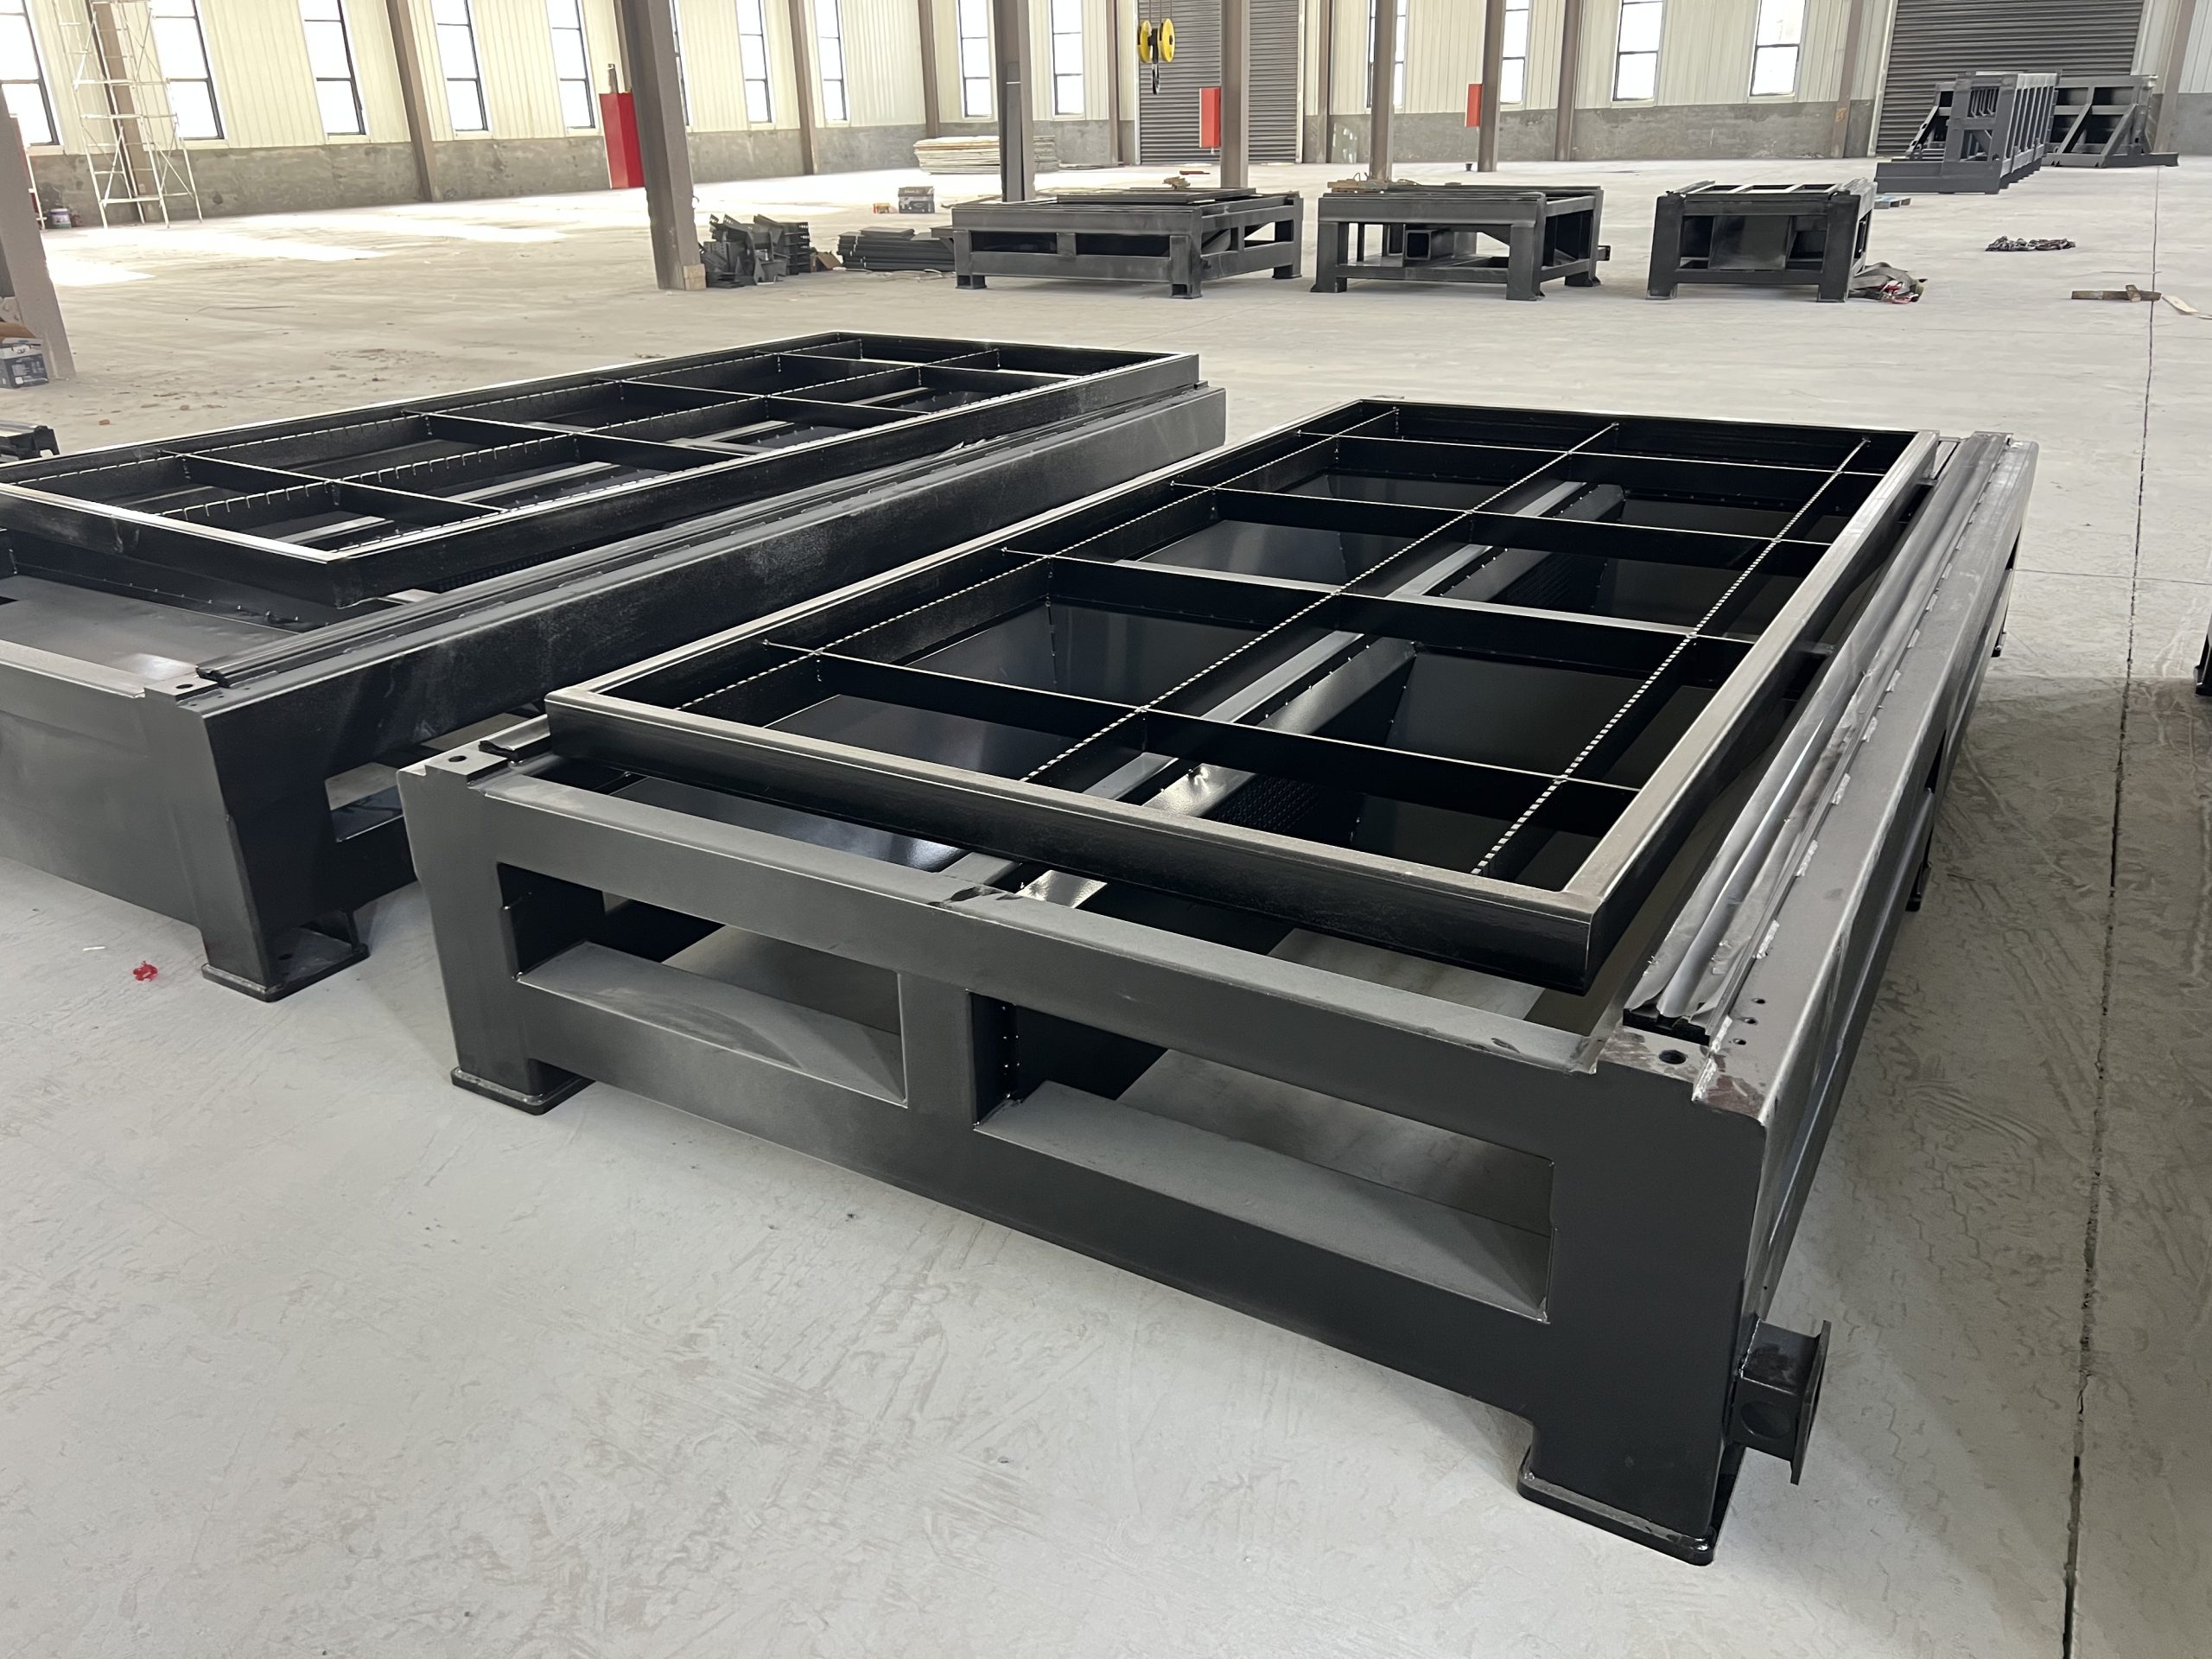
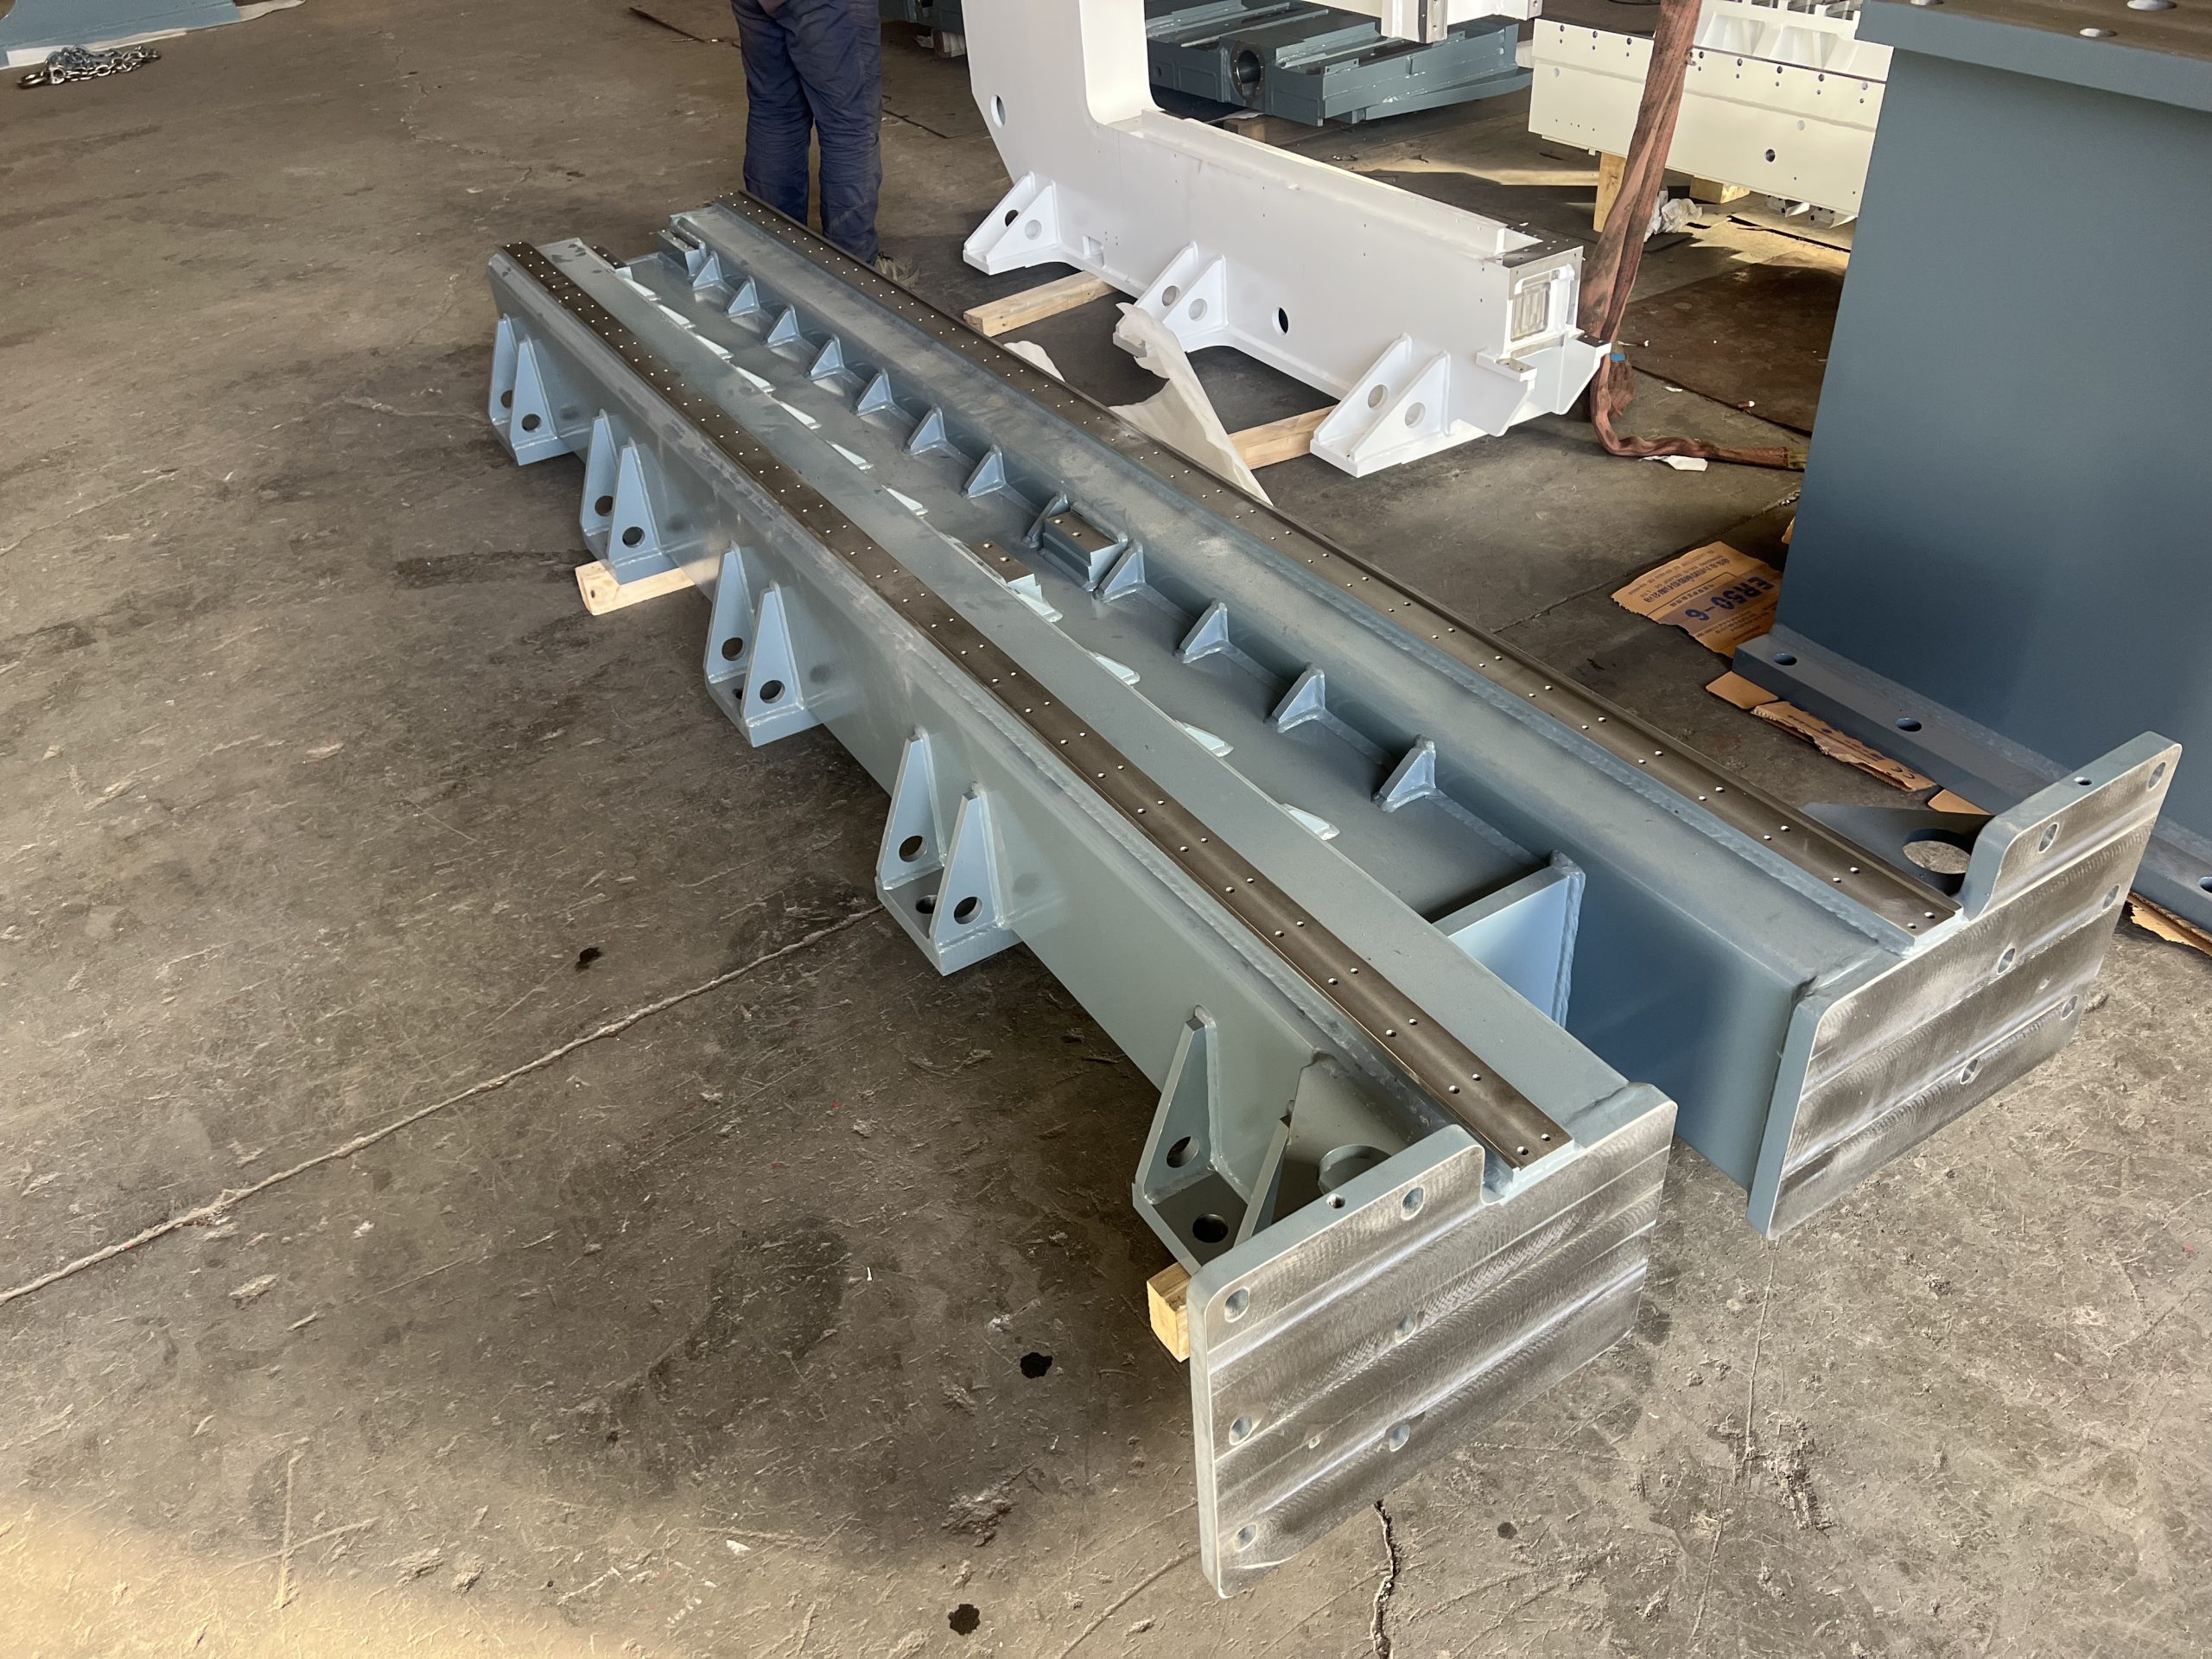
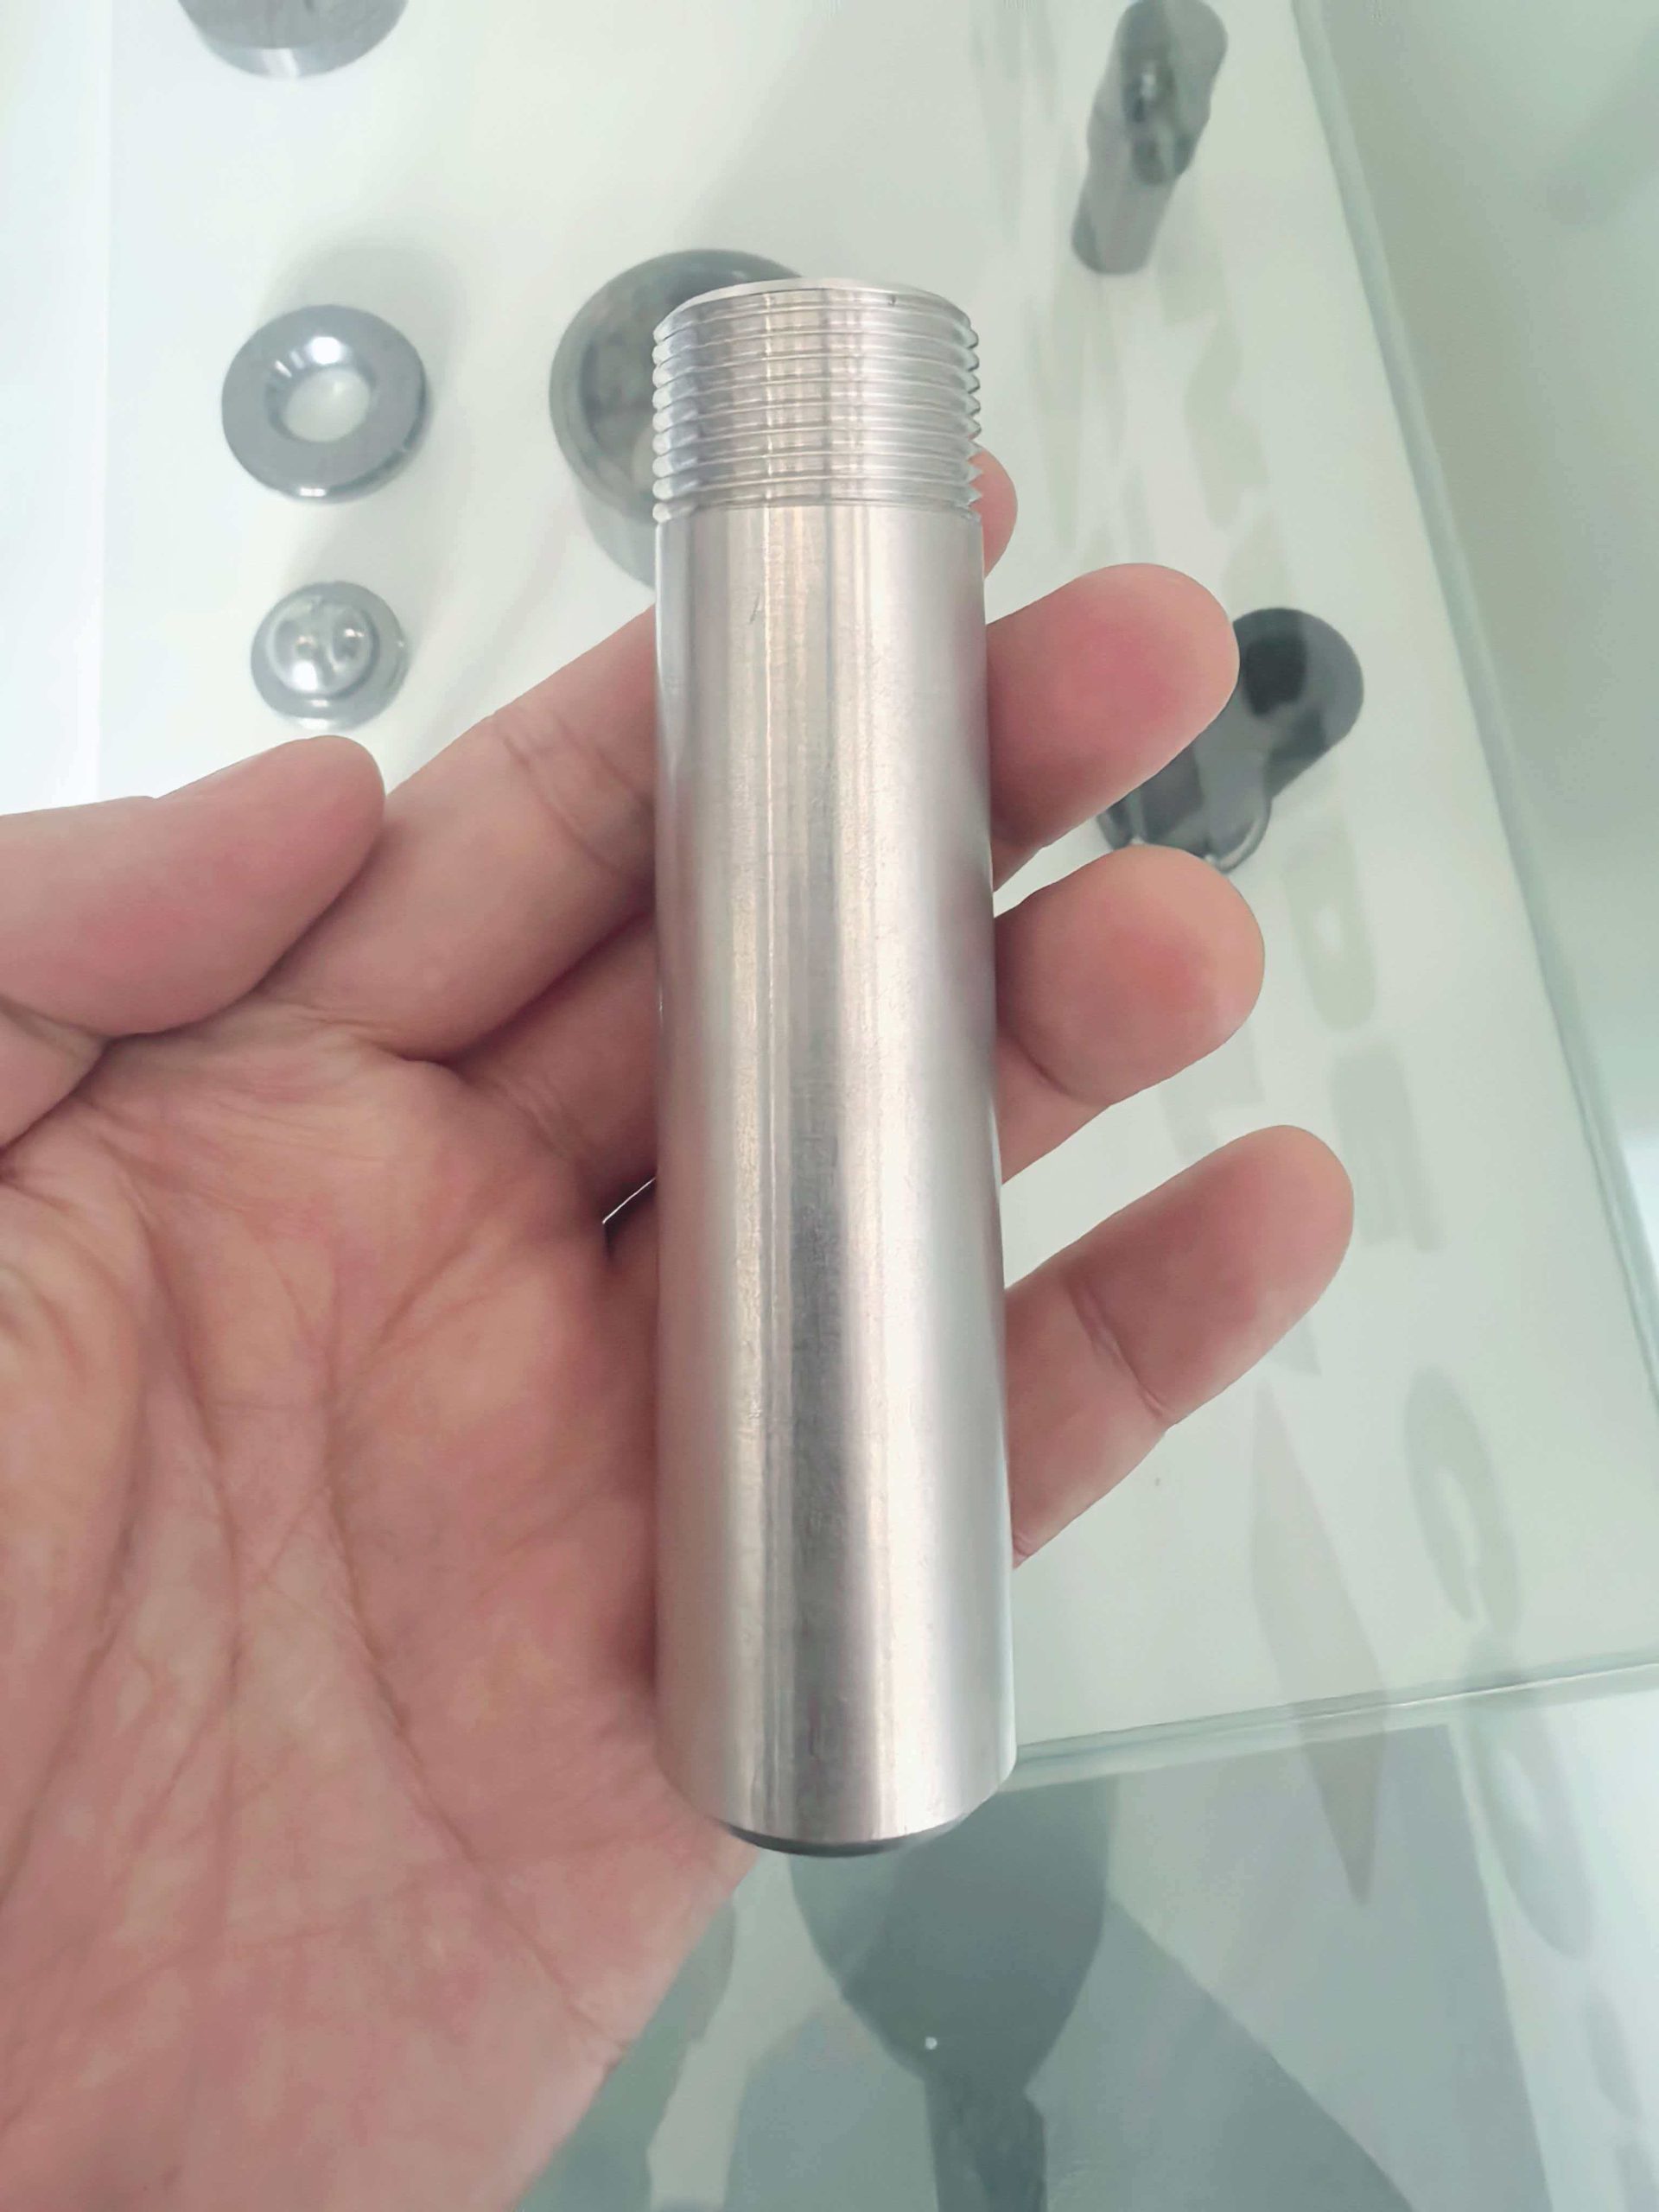
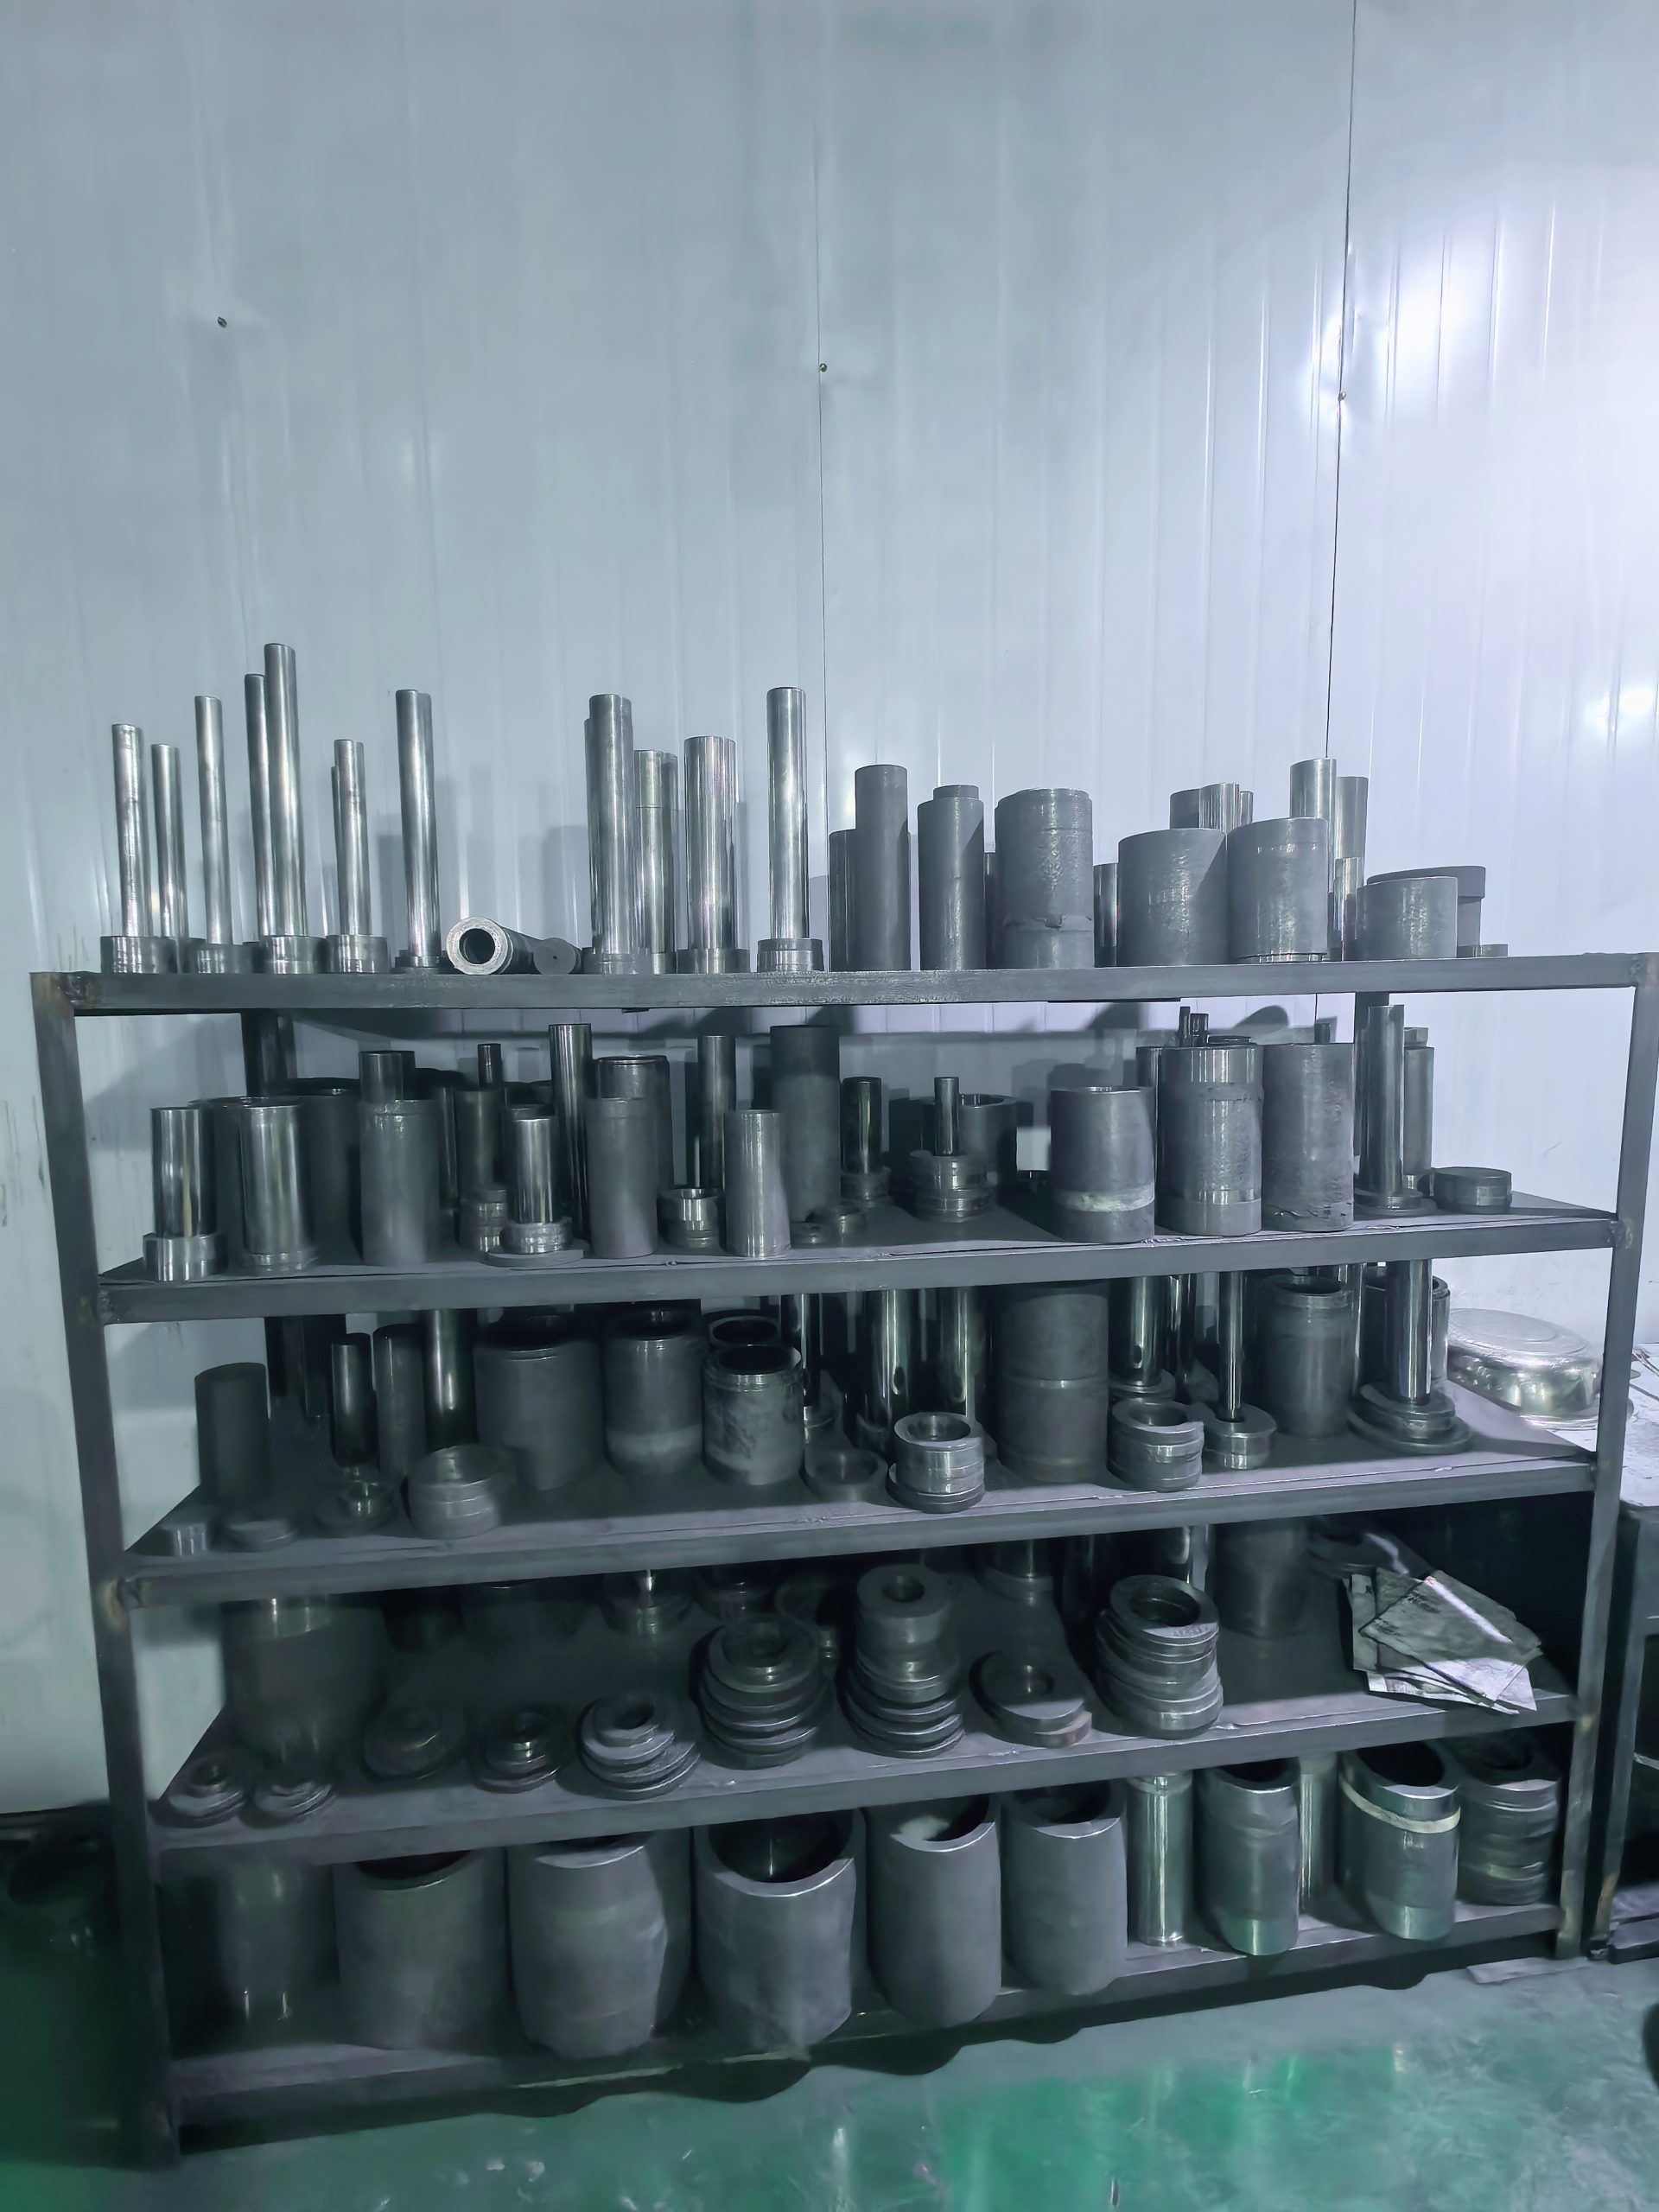
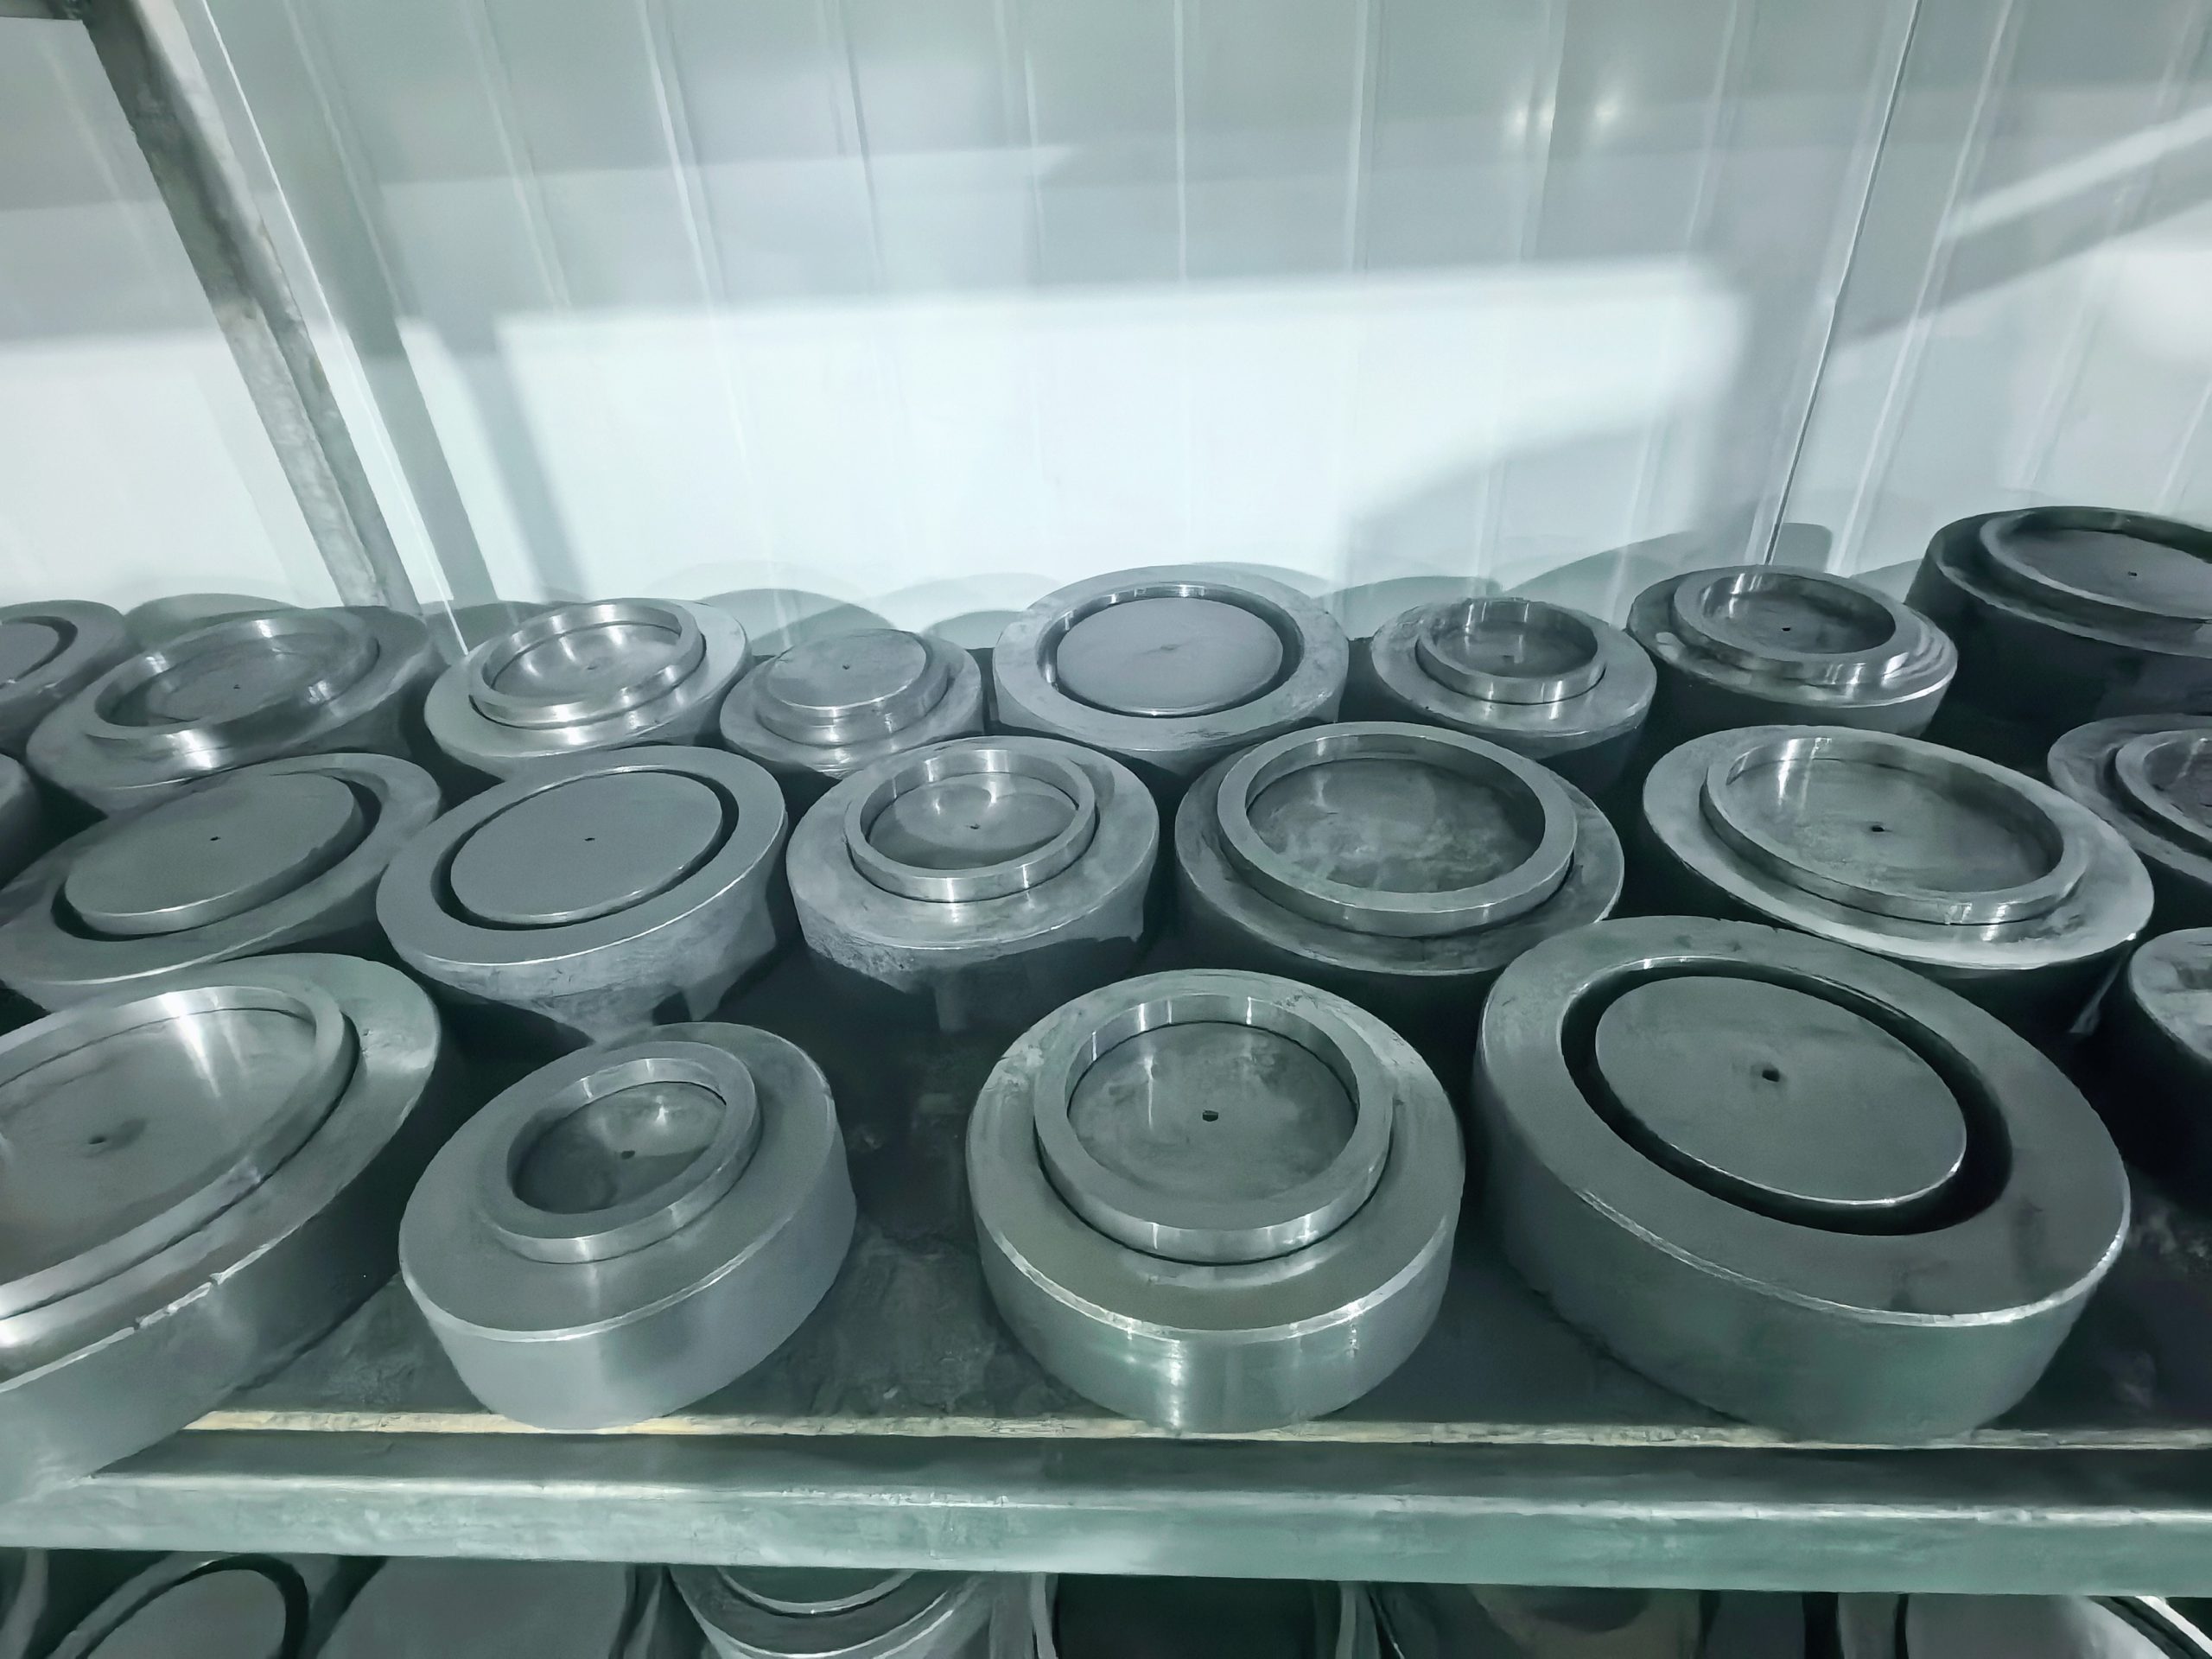
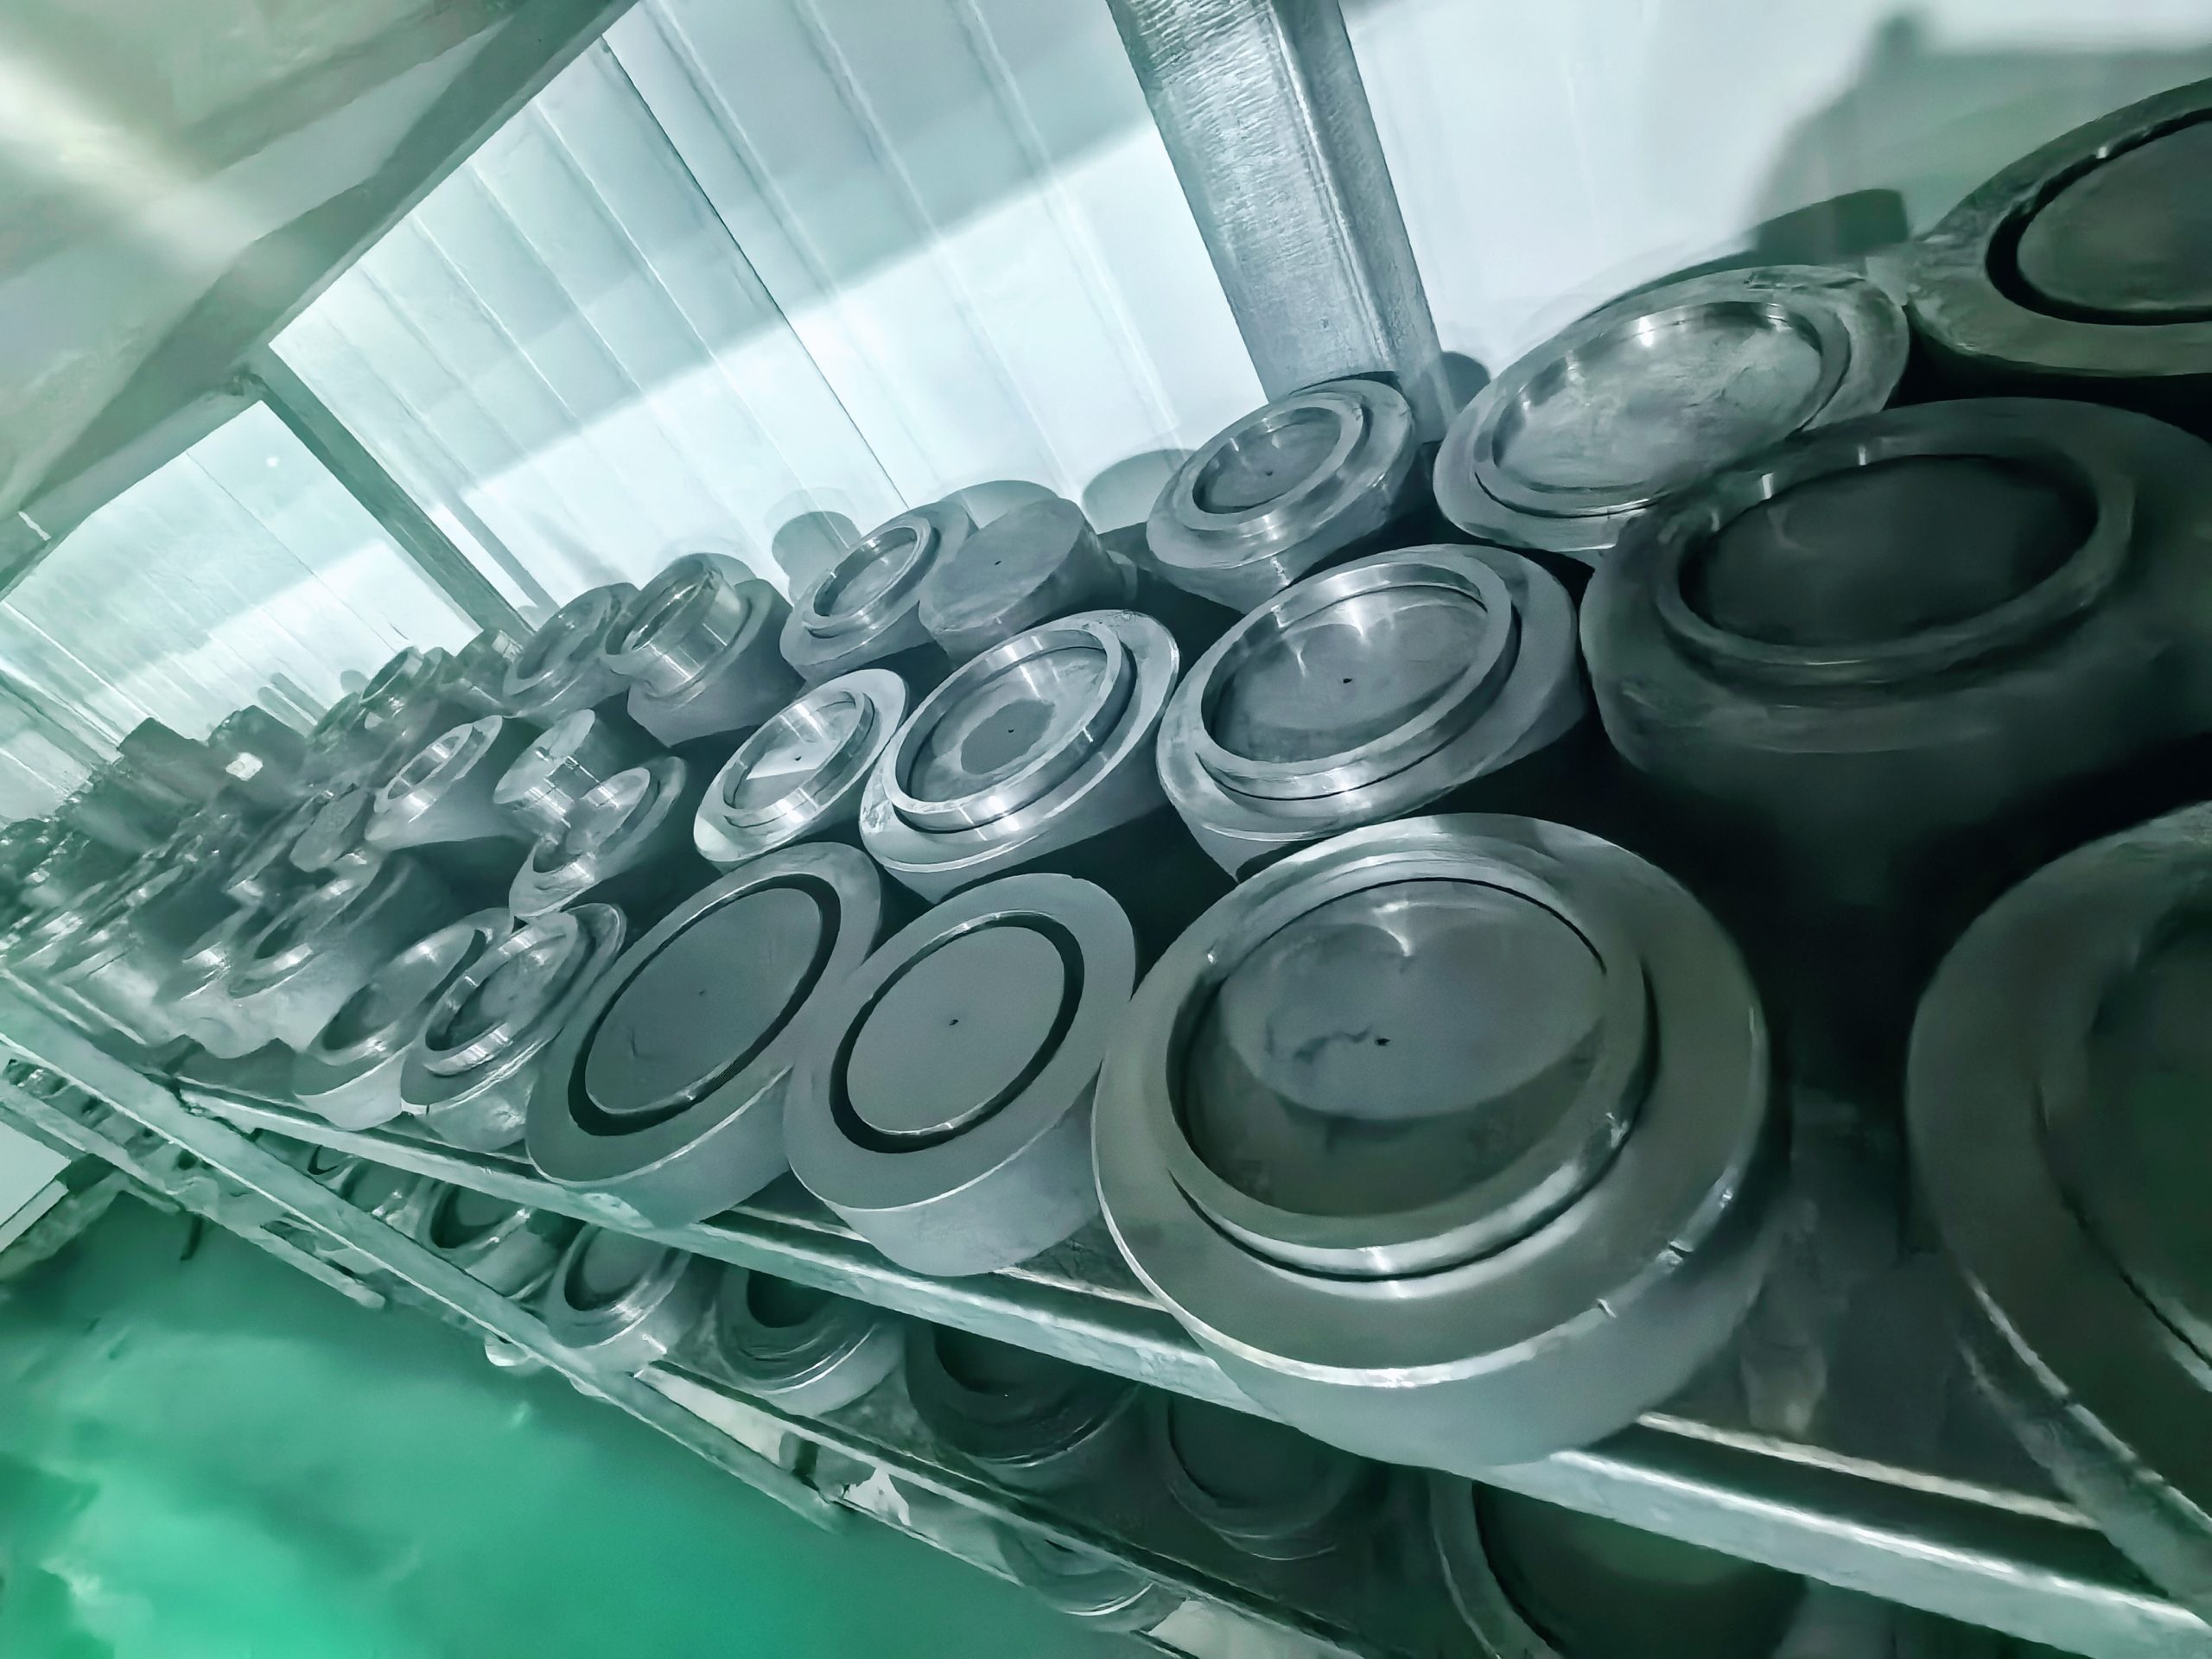
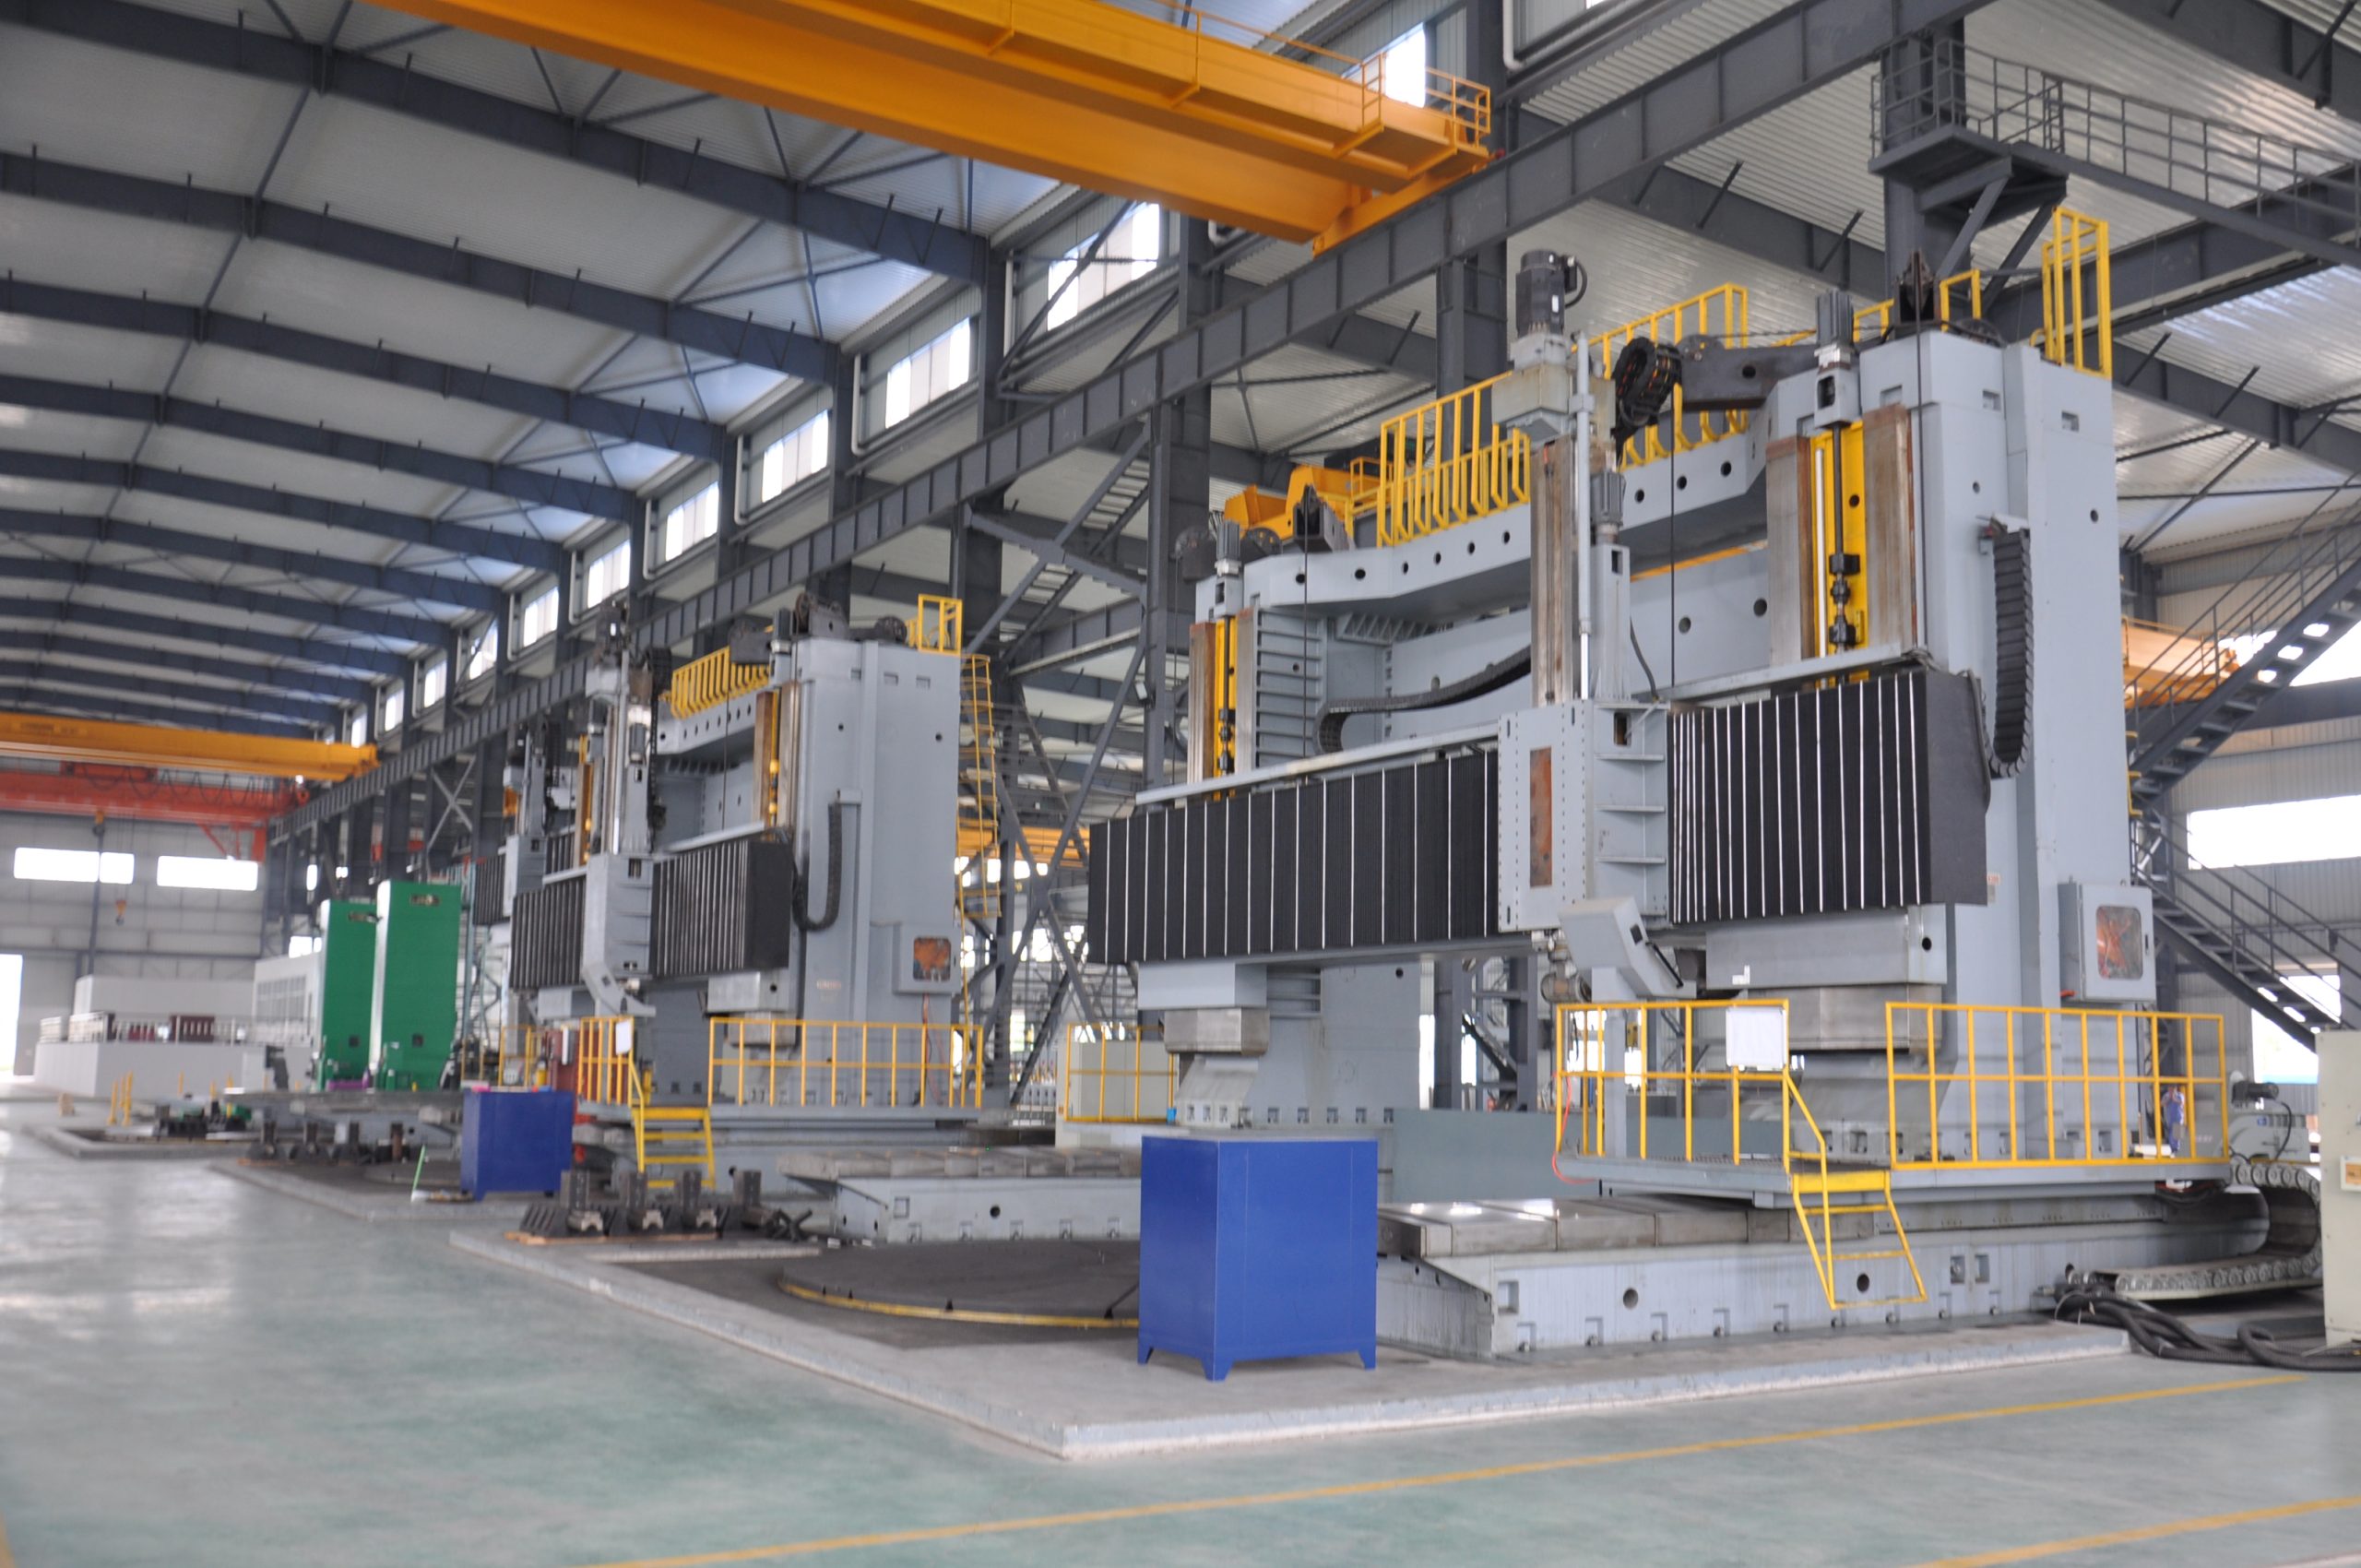
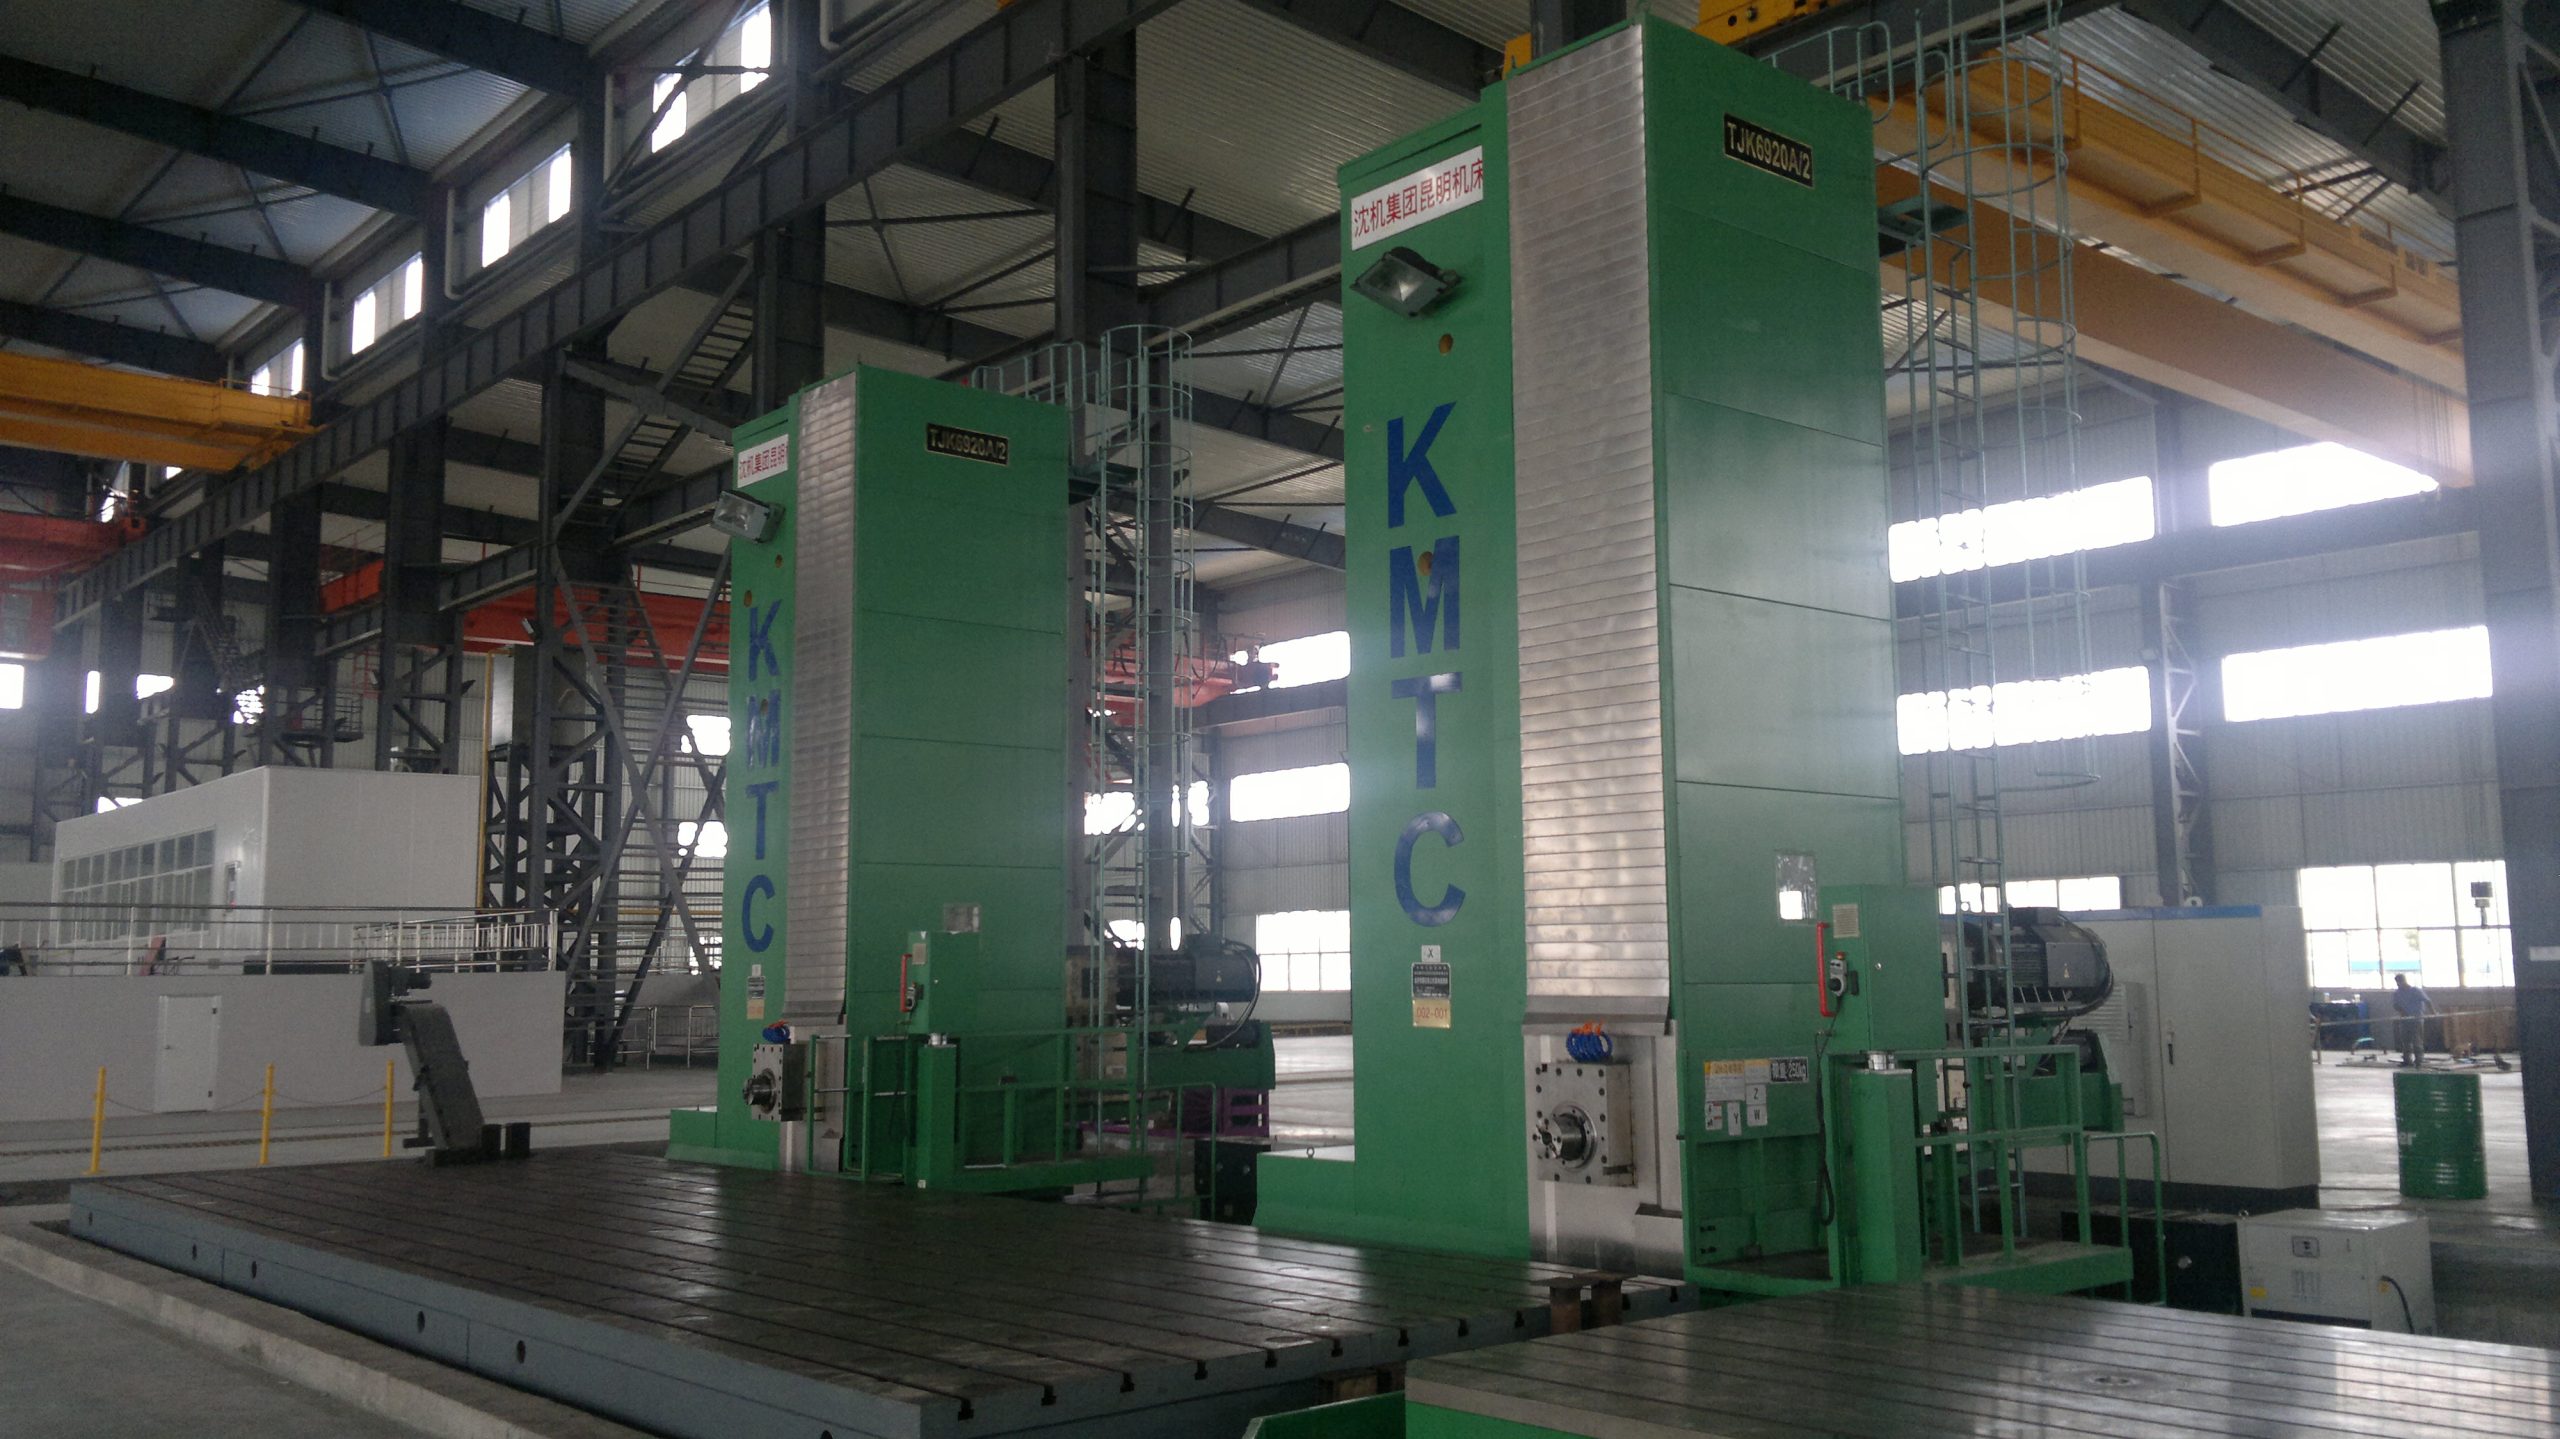
Мы предлагаем полный спектр машиностроительных комплексов, от автоматизированных сборочных линий до специализированных обрабатывающих центров с ЧПУ, разработанных с учетом индивидуальных потребностей клиентов и соответствующих самым строгим международным стандартам качества.
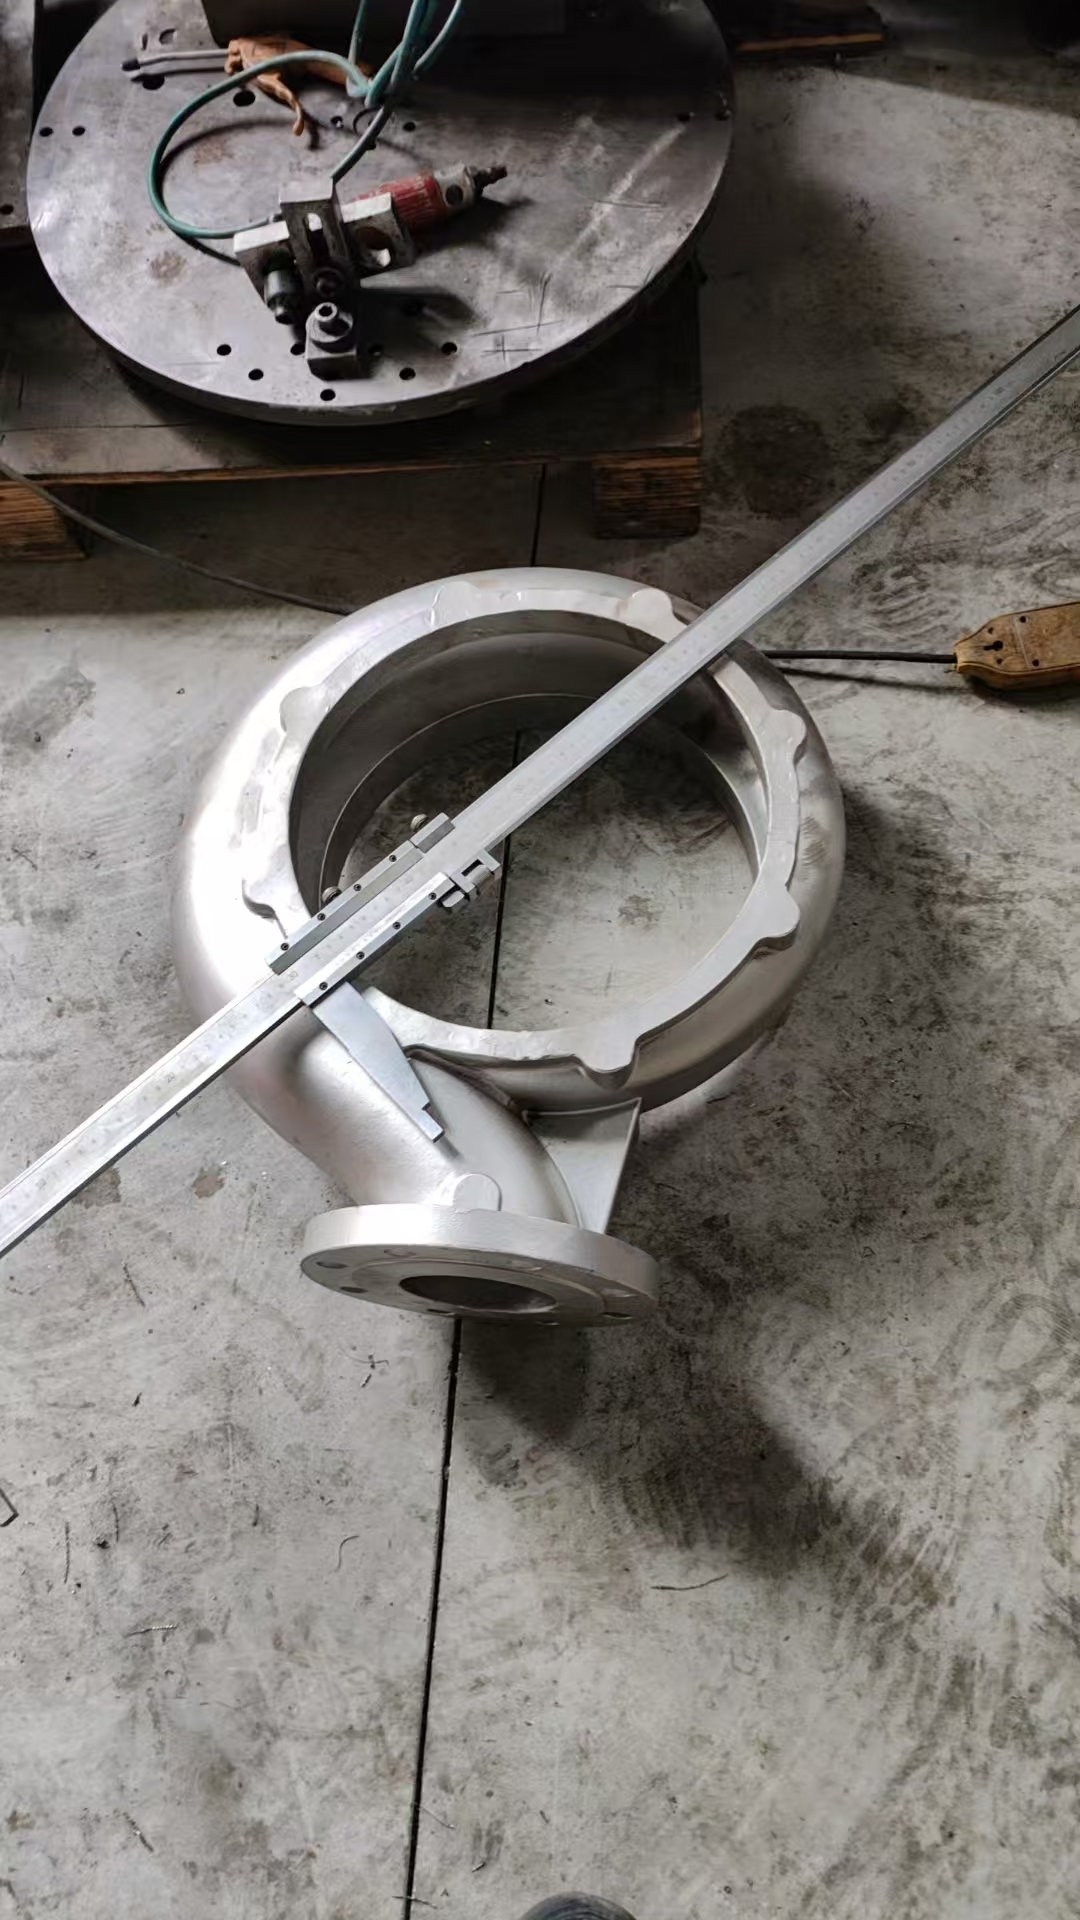
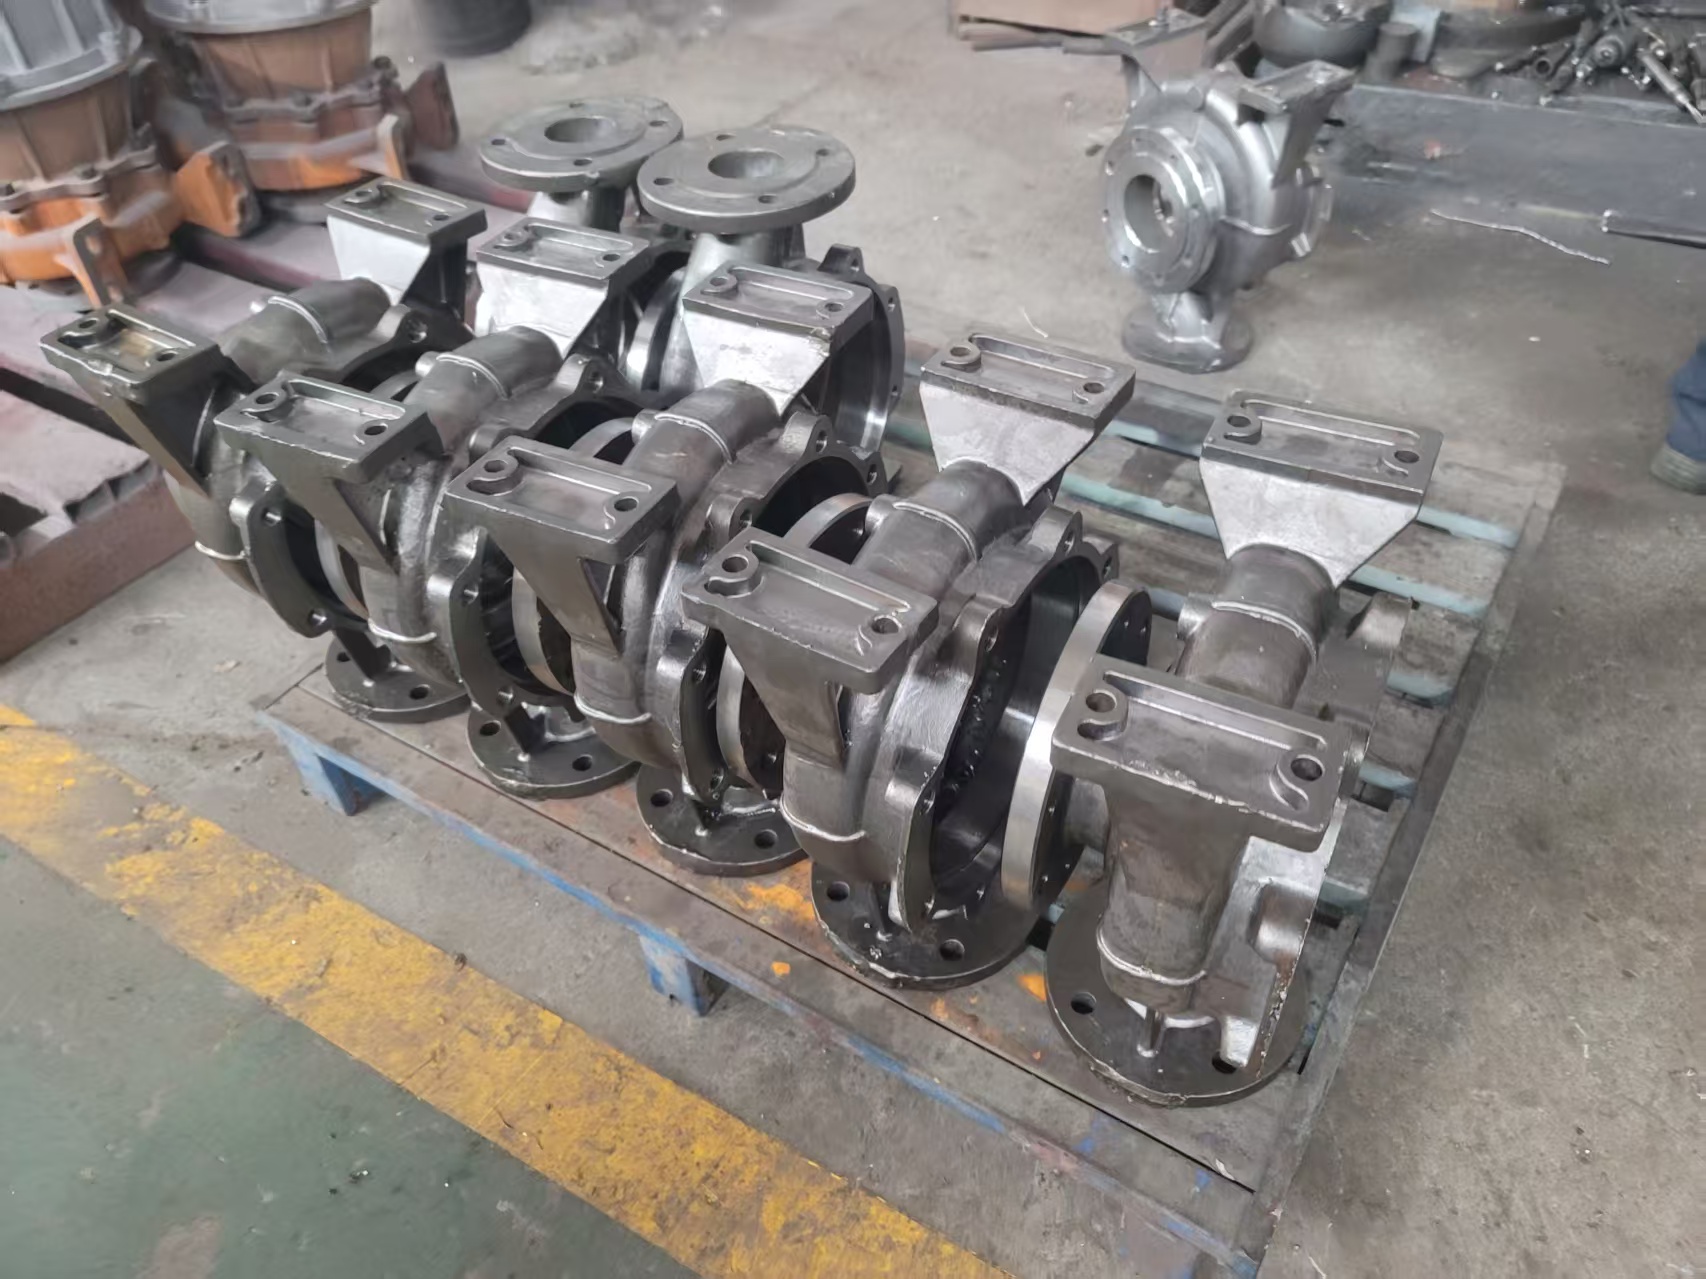
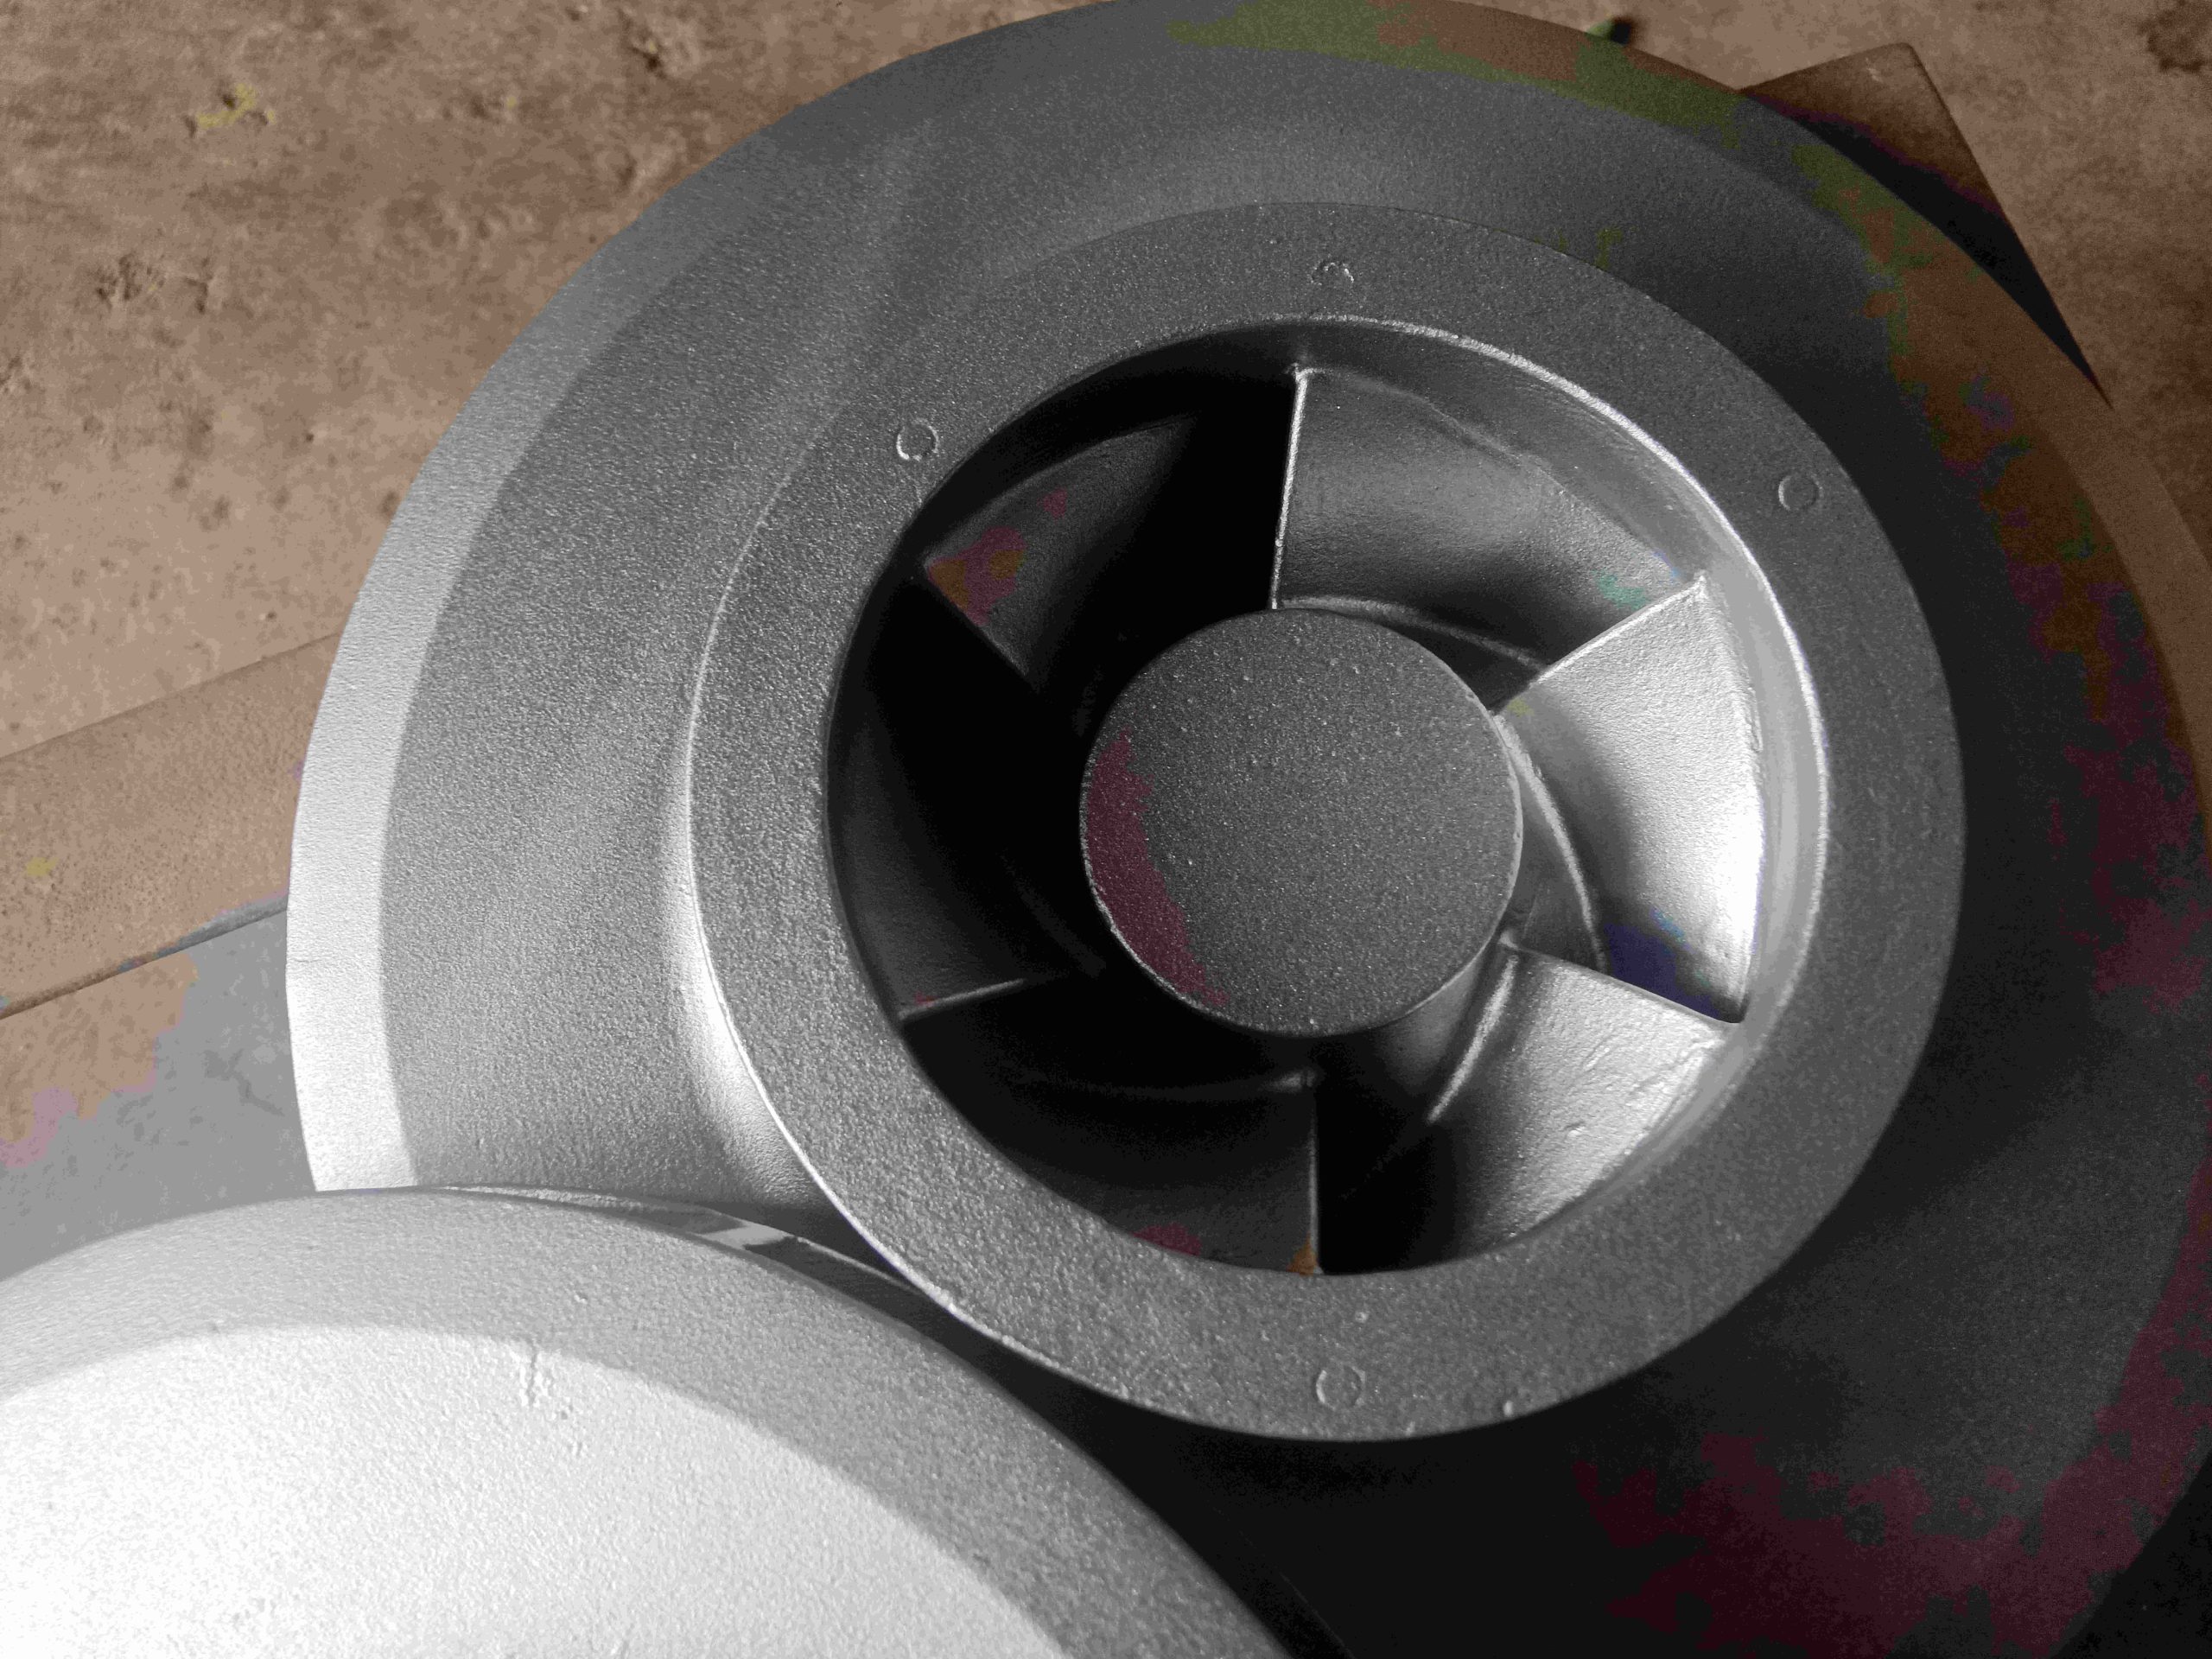
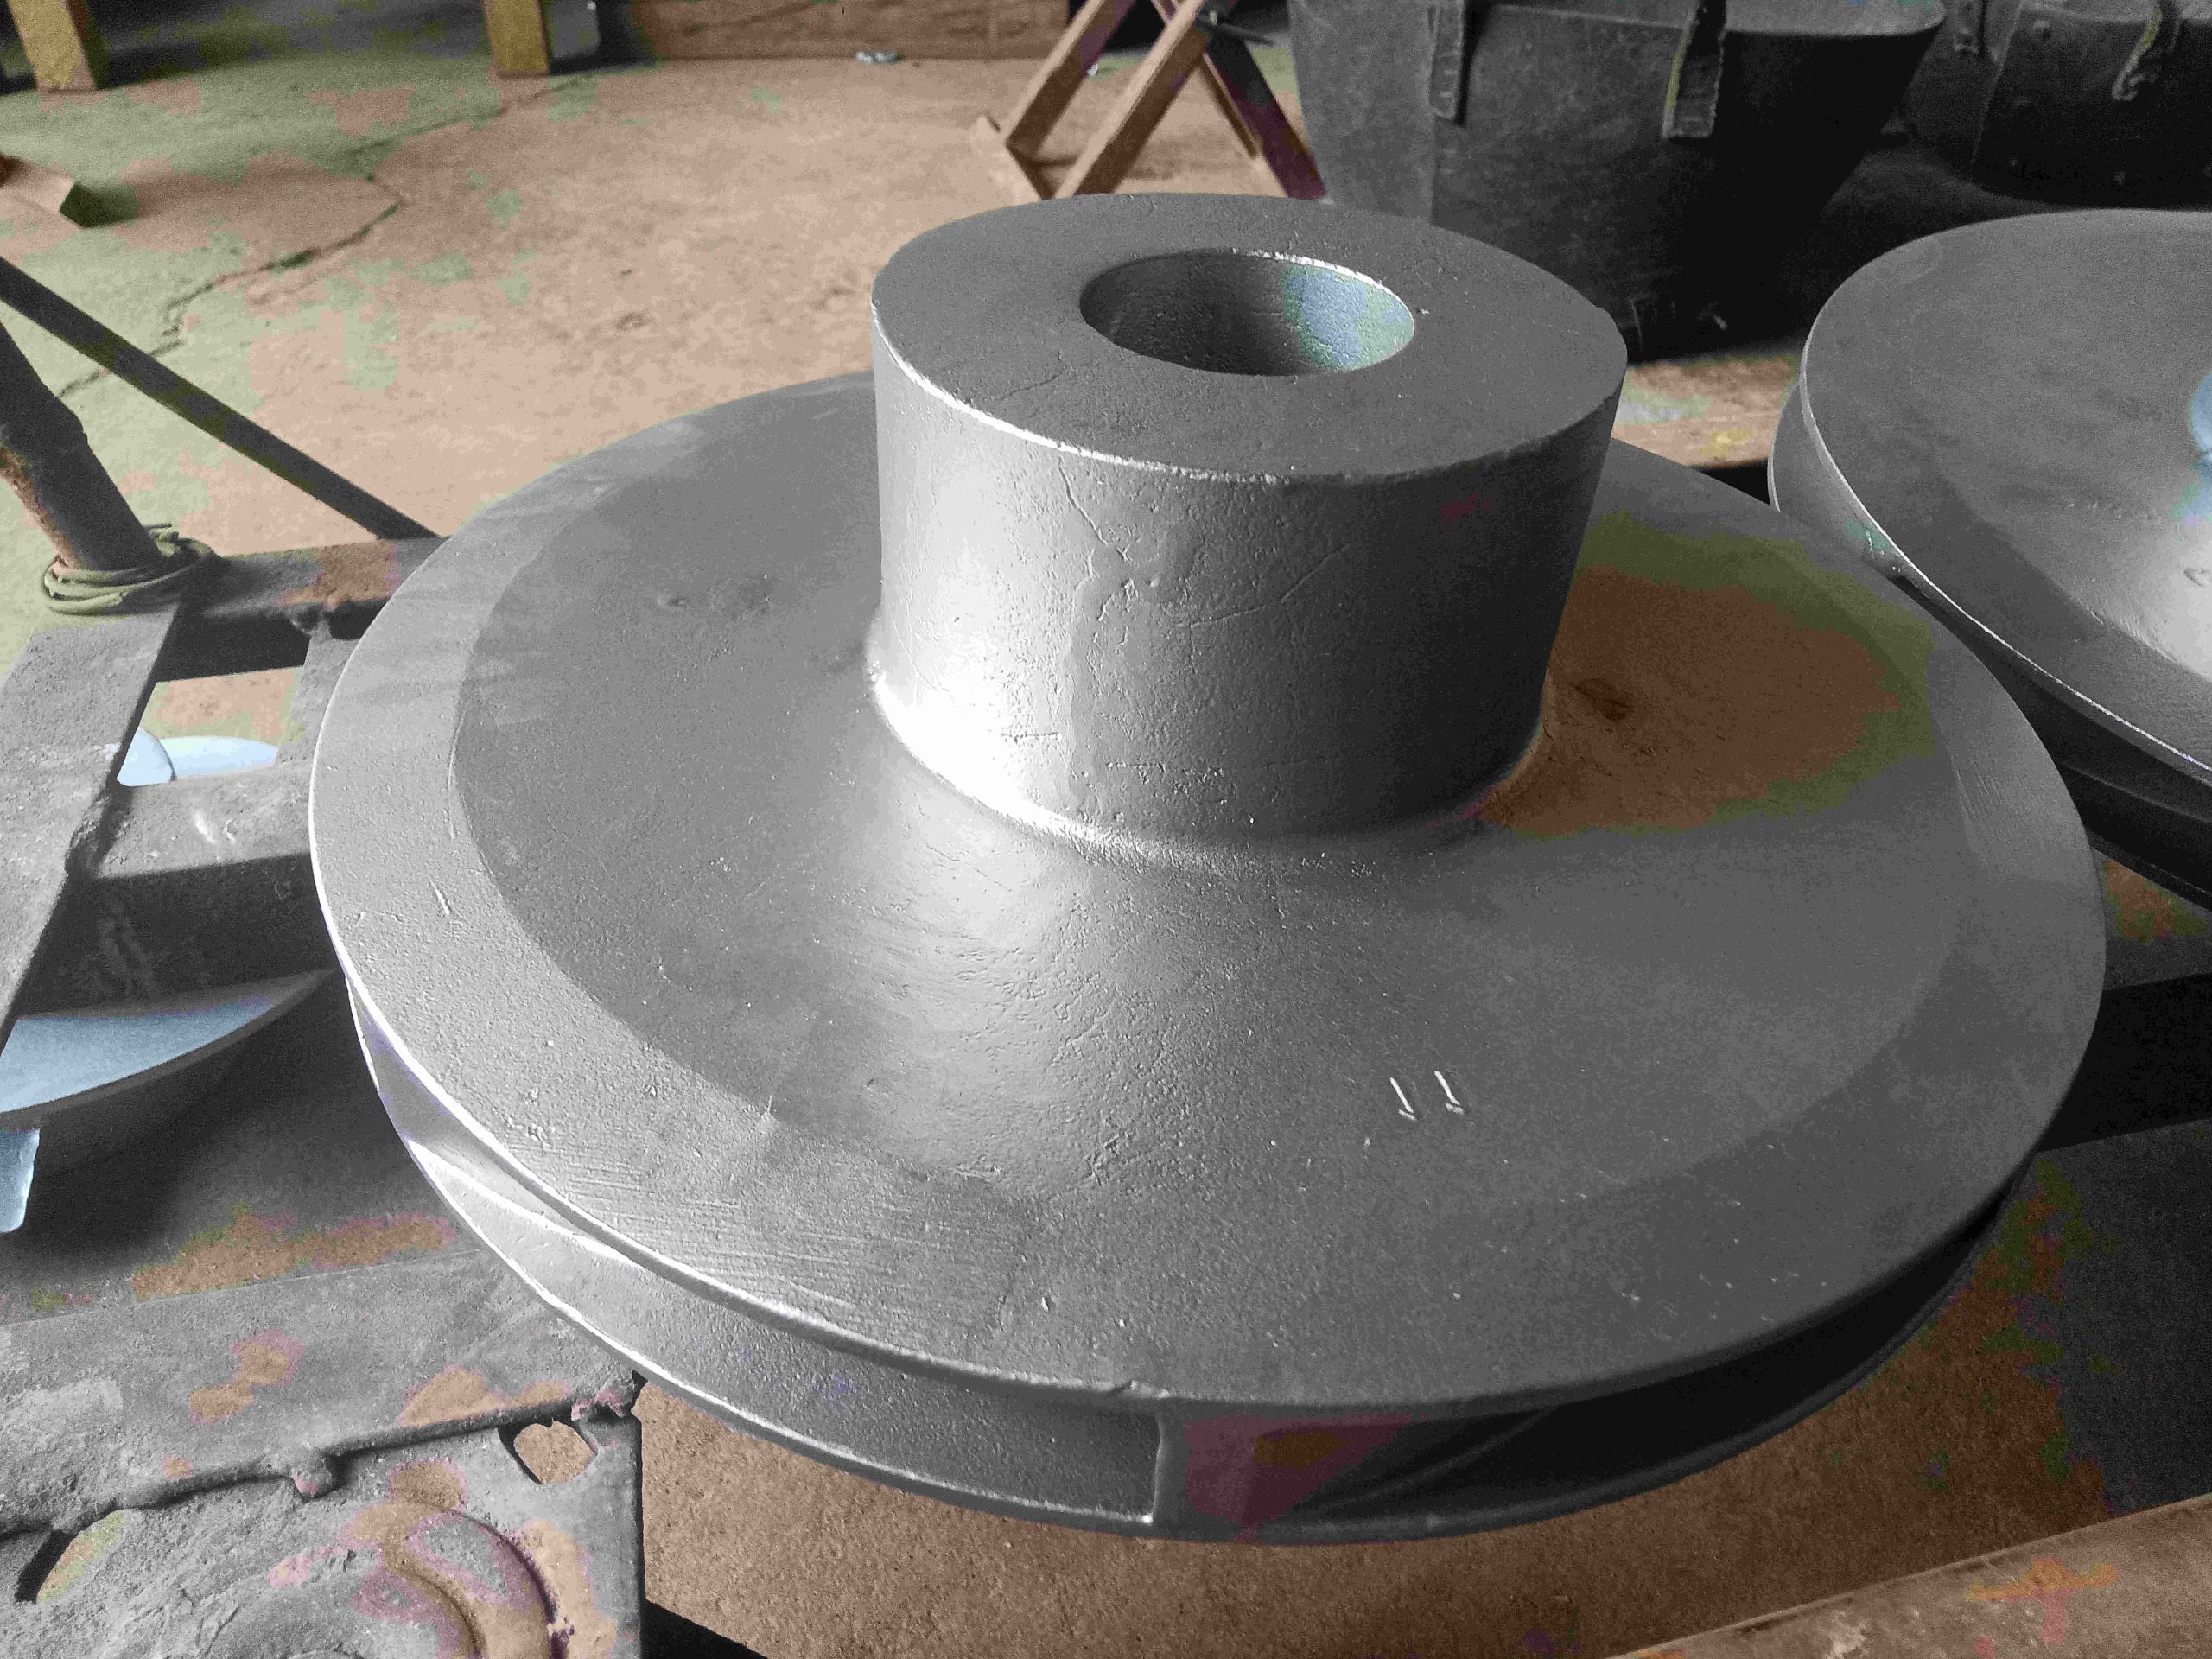
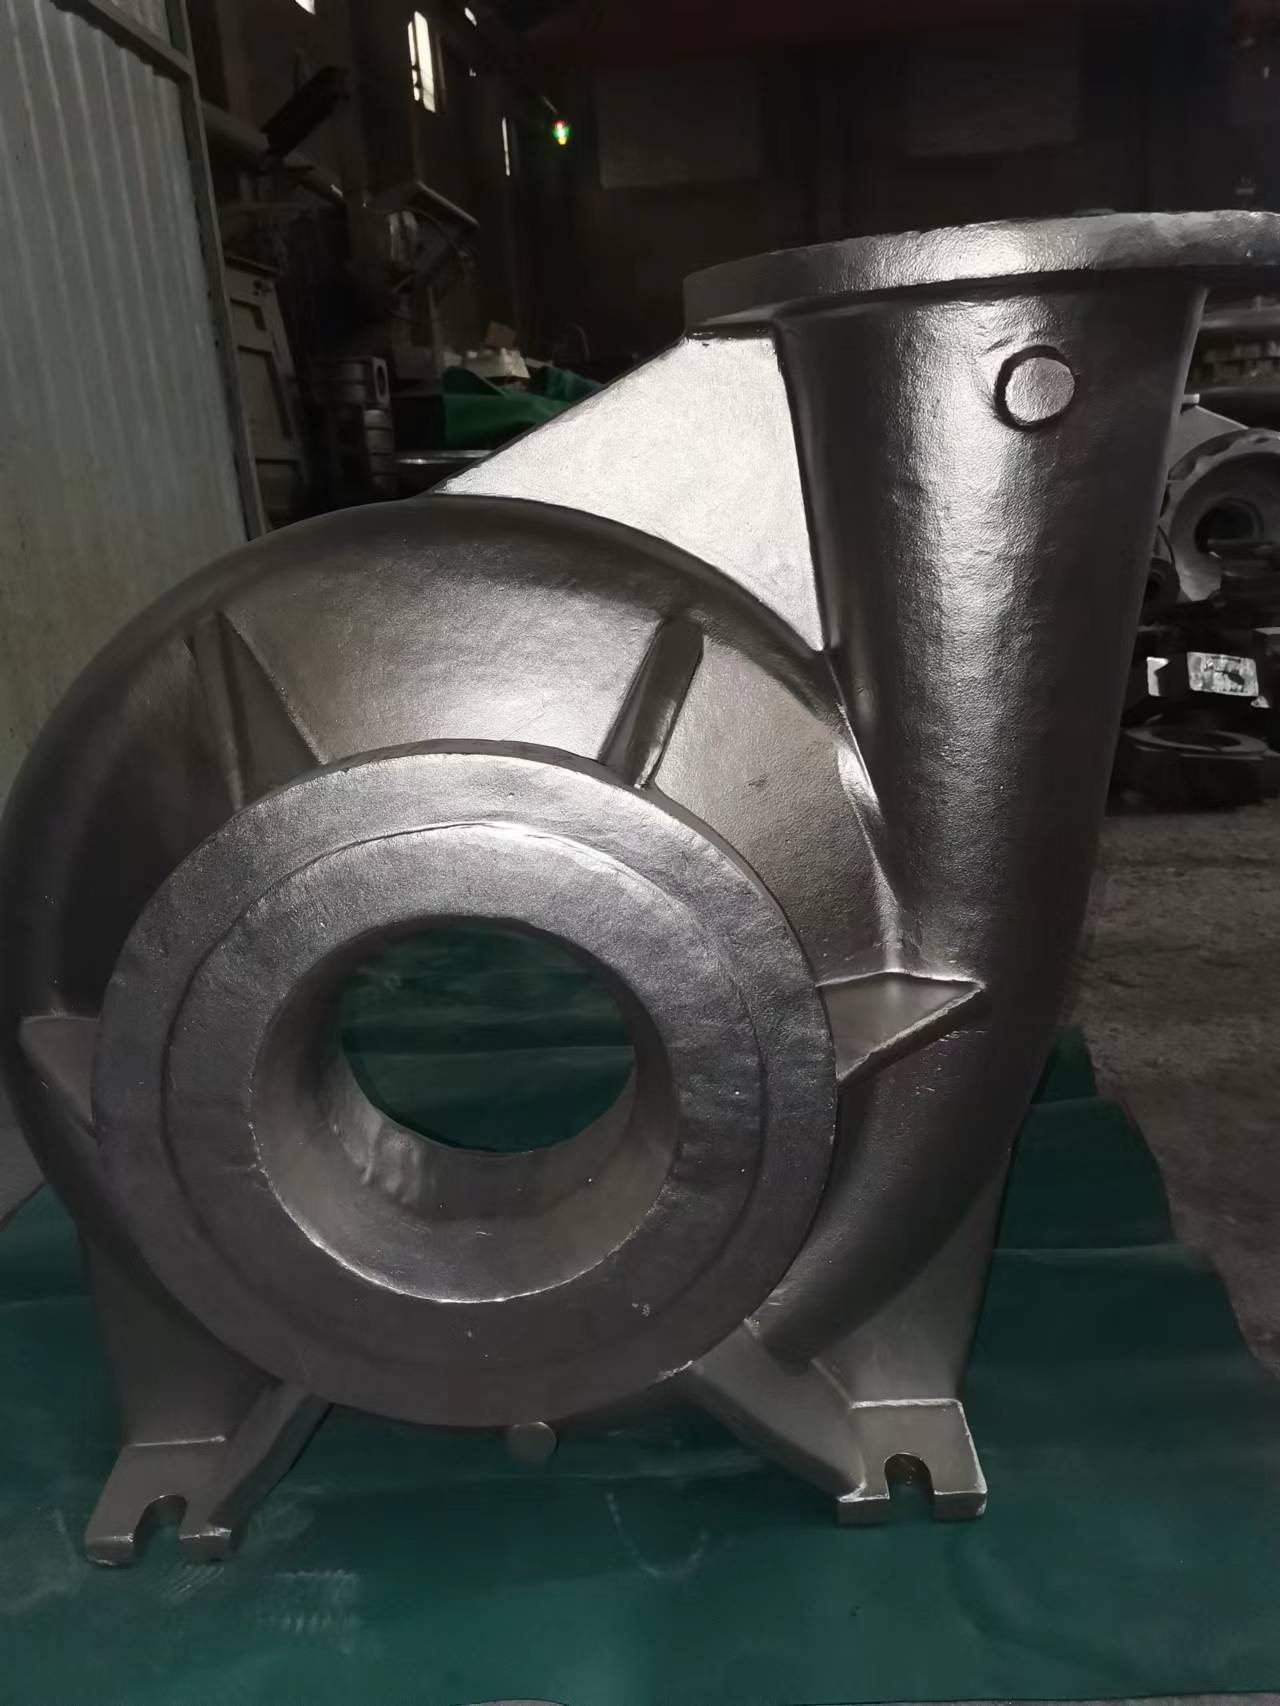
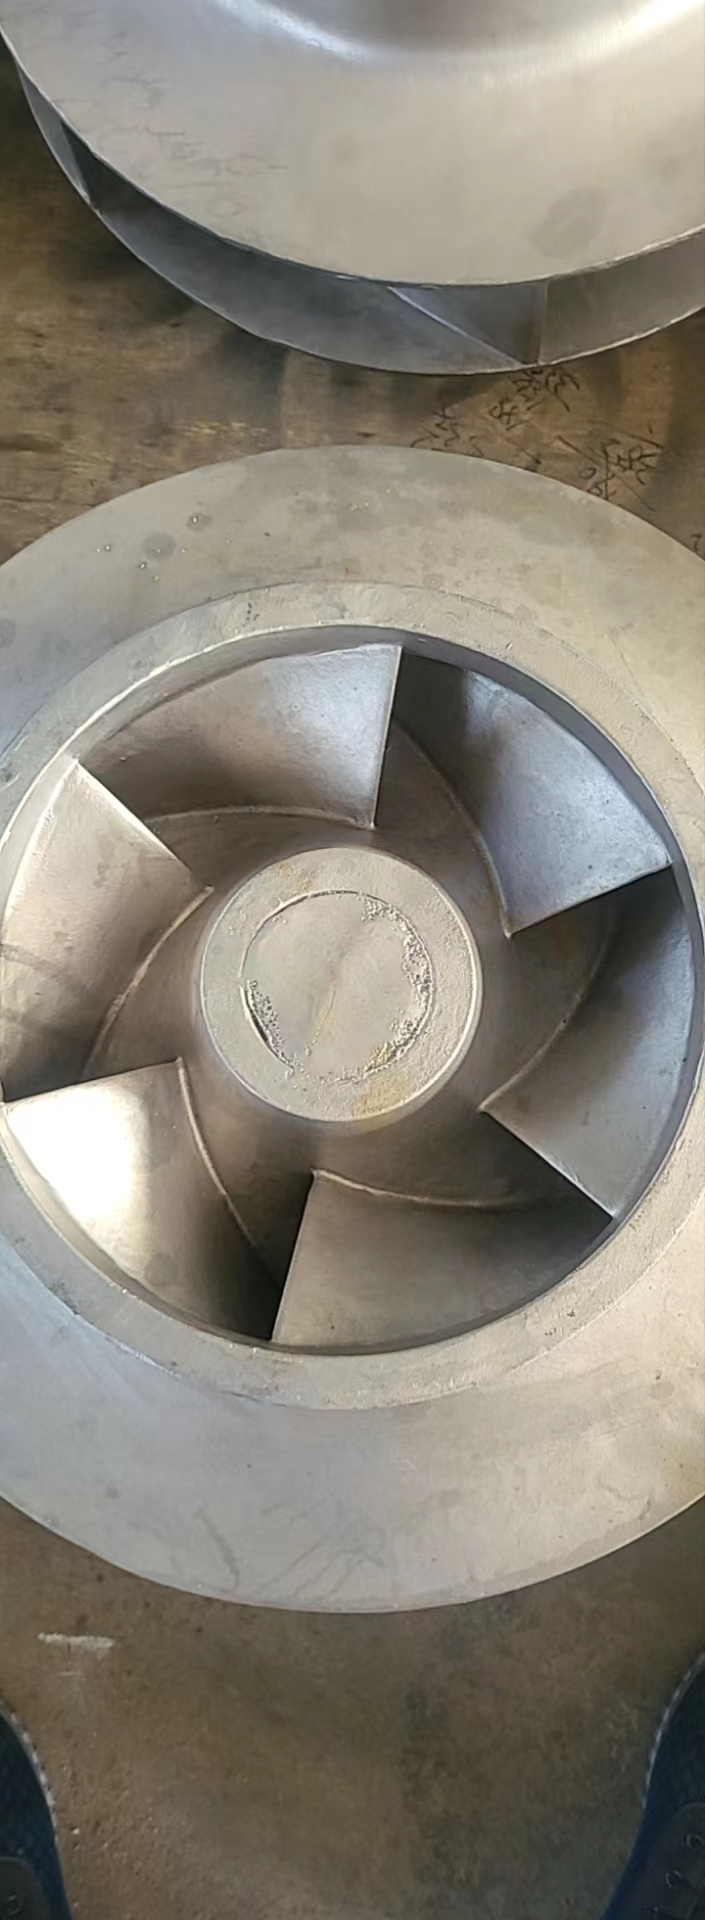
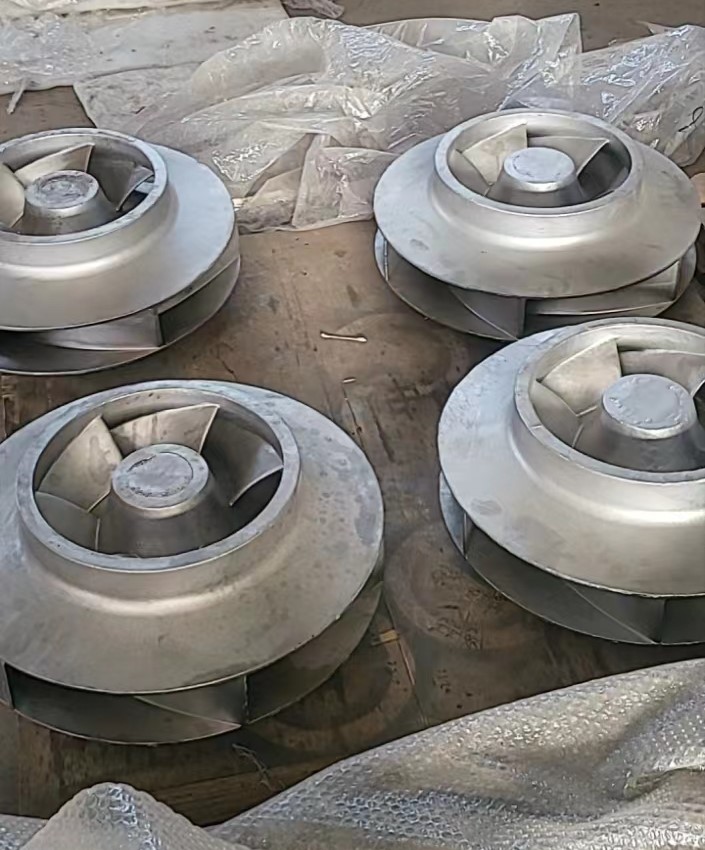
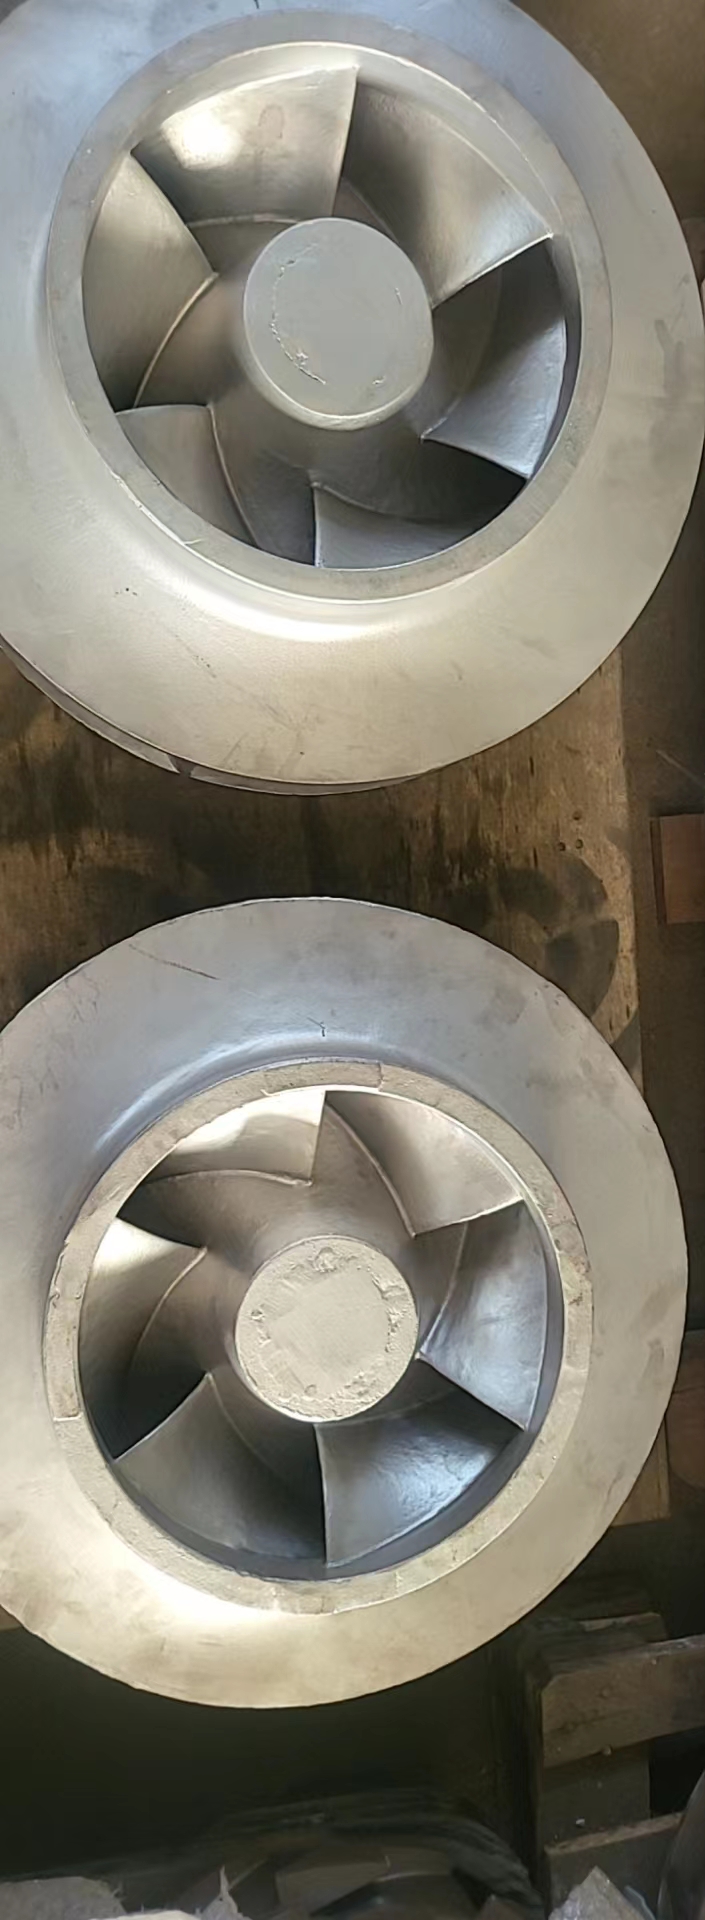
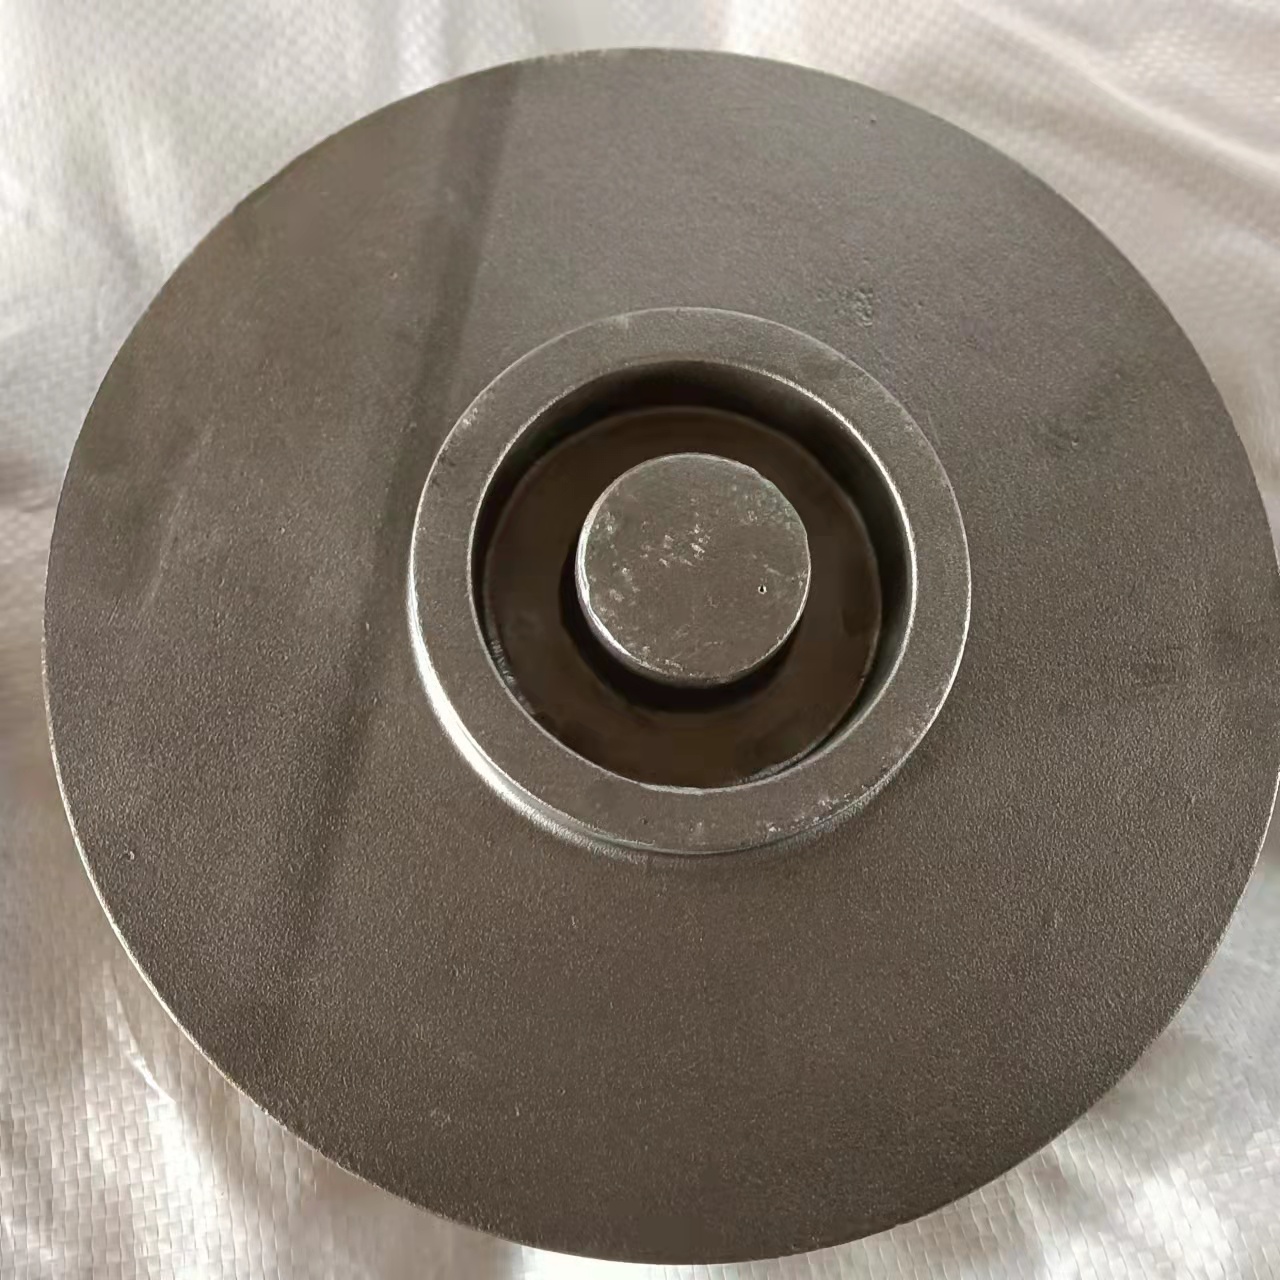
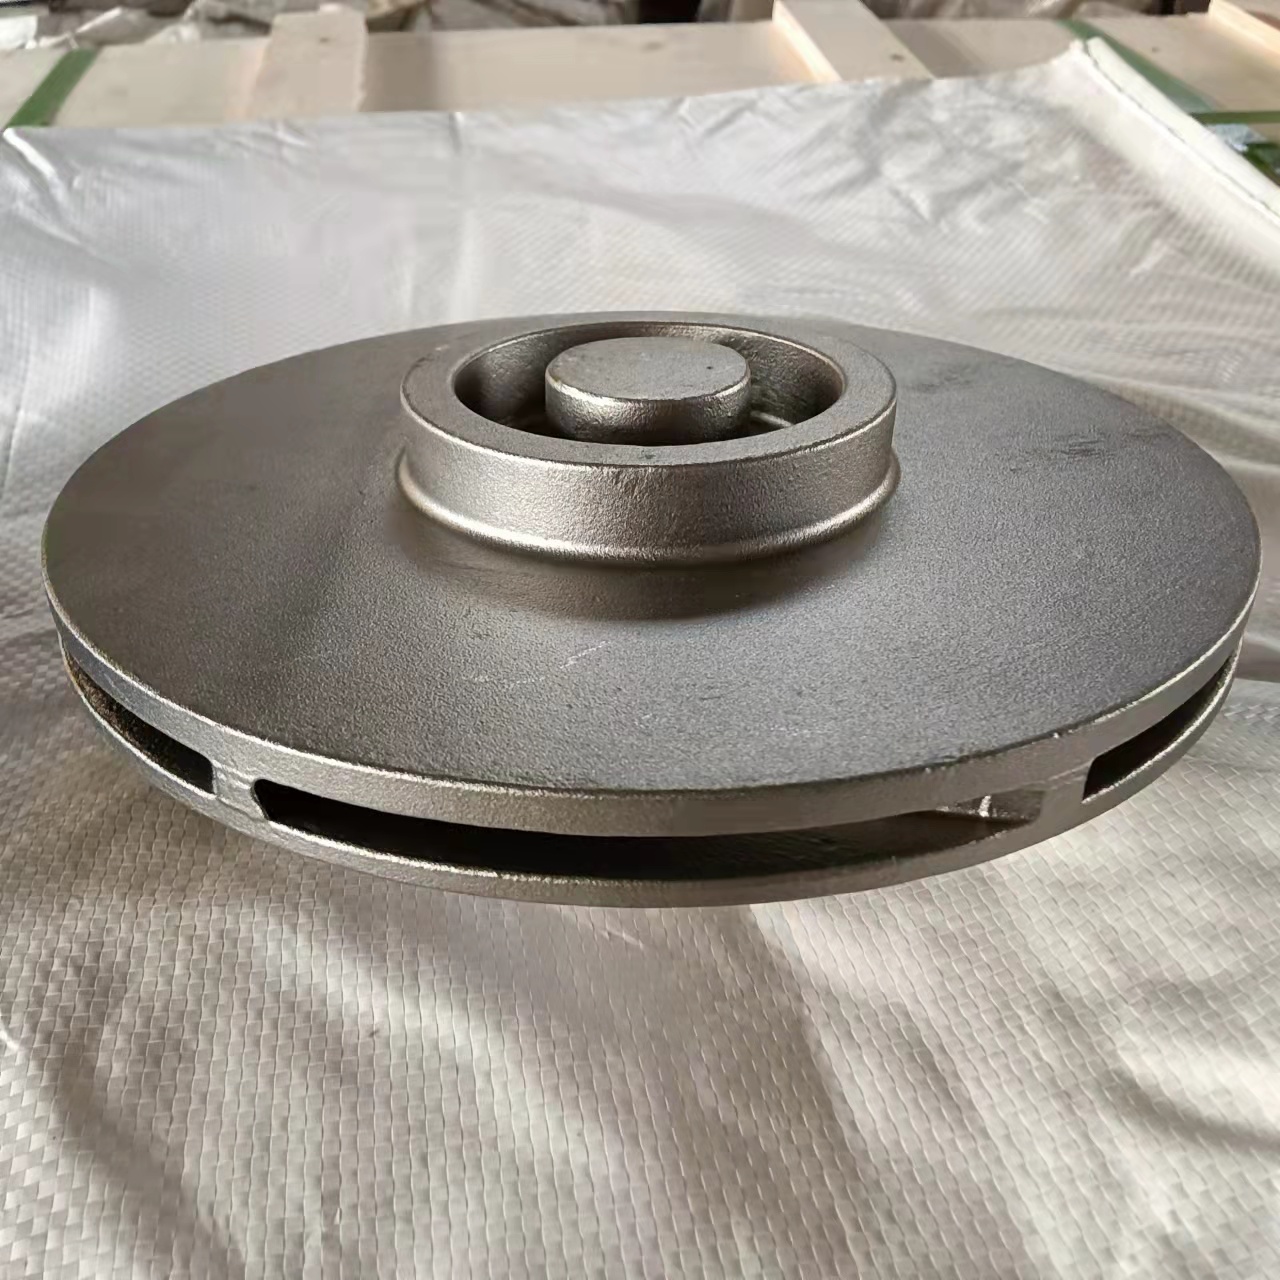
Точные отливки массой 5–150 кг с минимальными припусками на обработку. Материалы: нержавеющие, дуплексные и супердуплексные стали, сплавы на основе никеля и кобальта. Точность литья 0,1–0,2 мм.
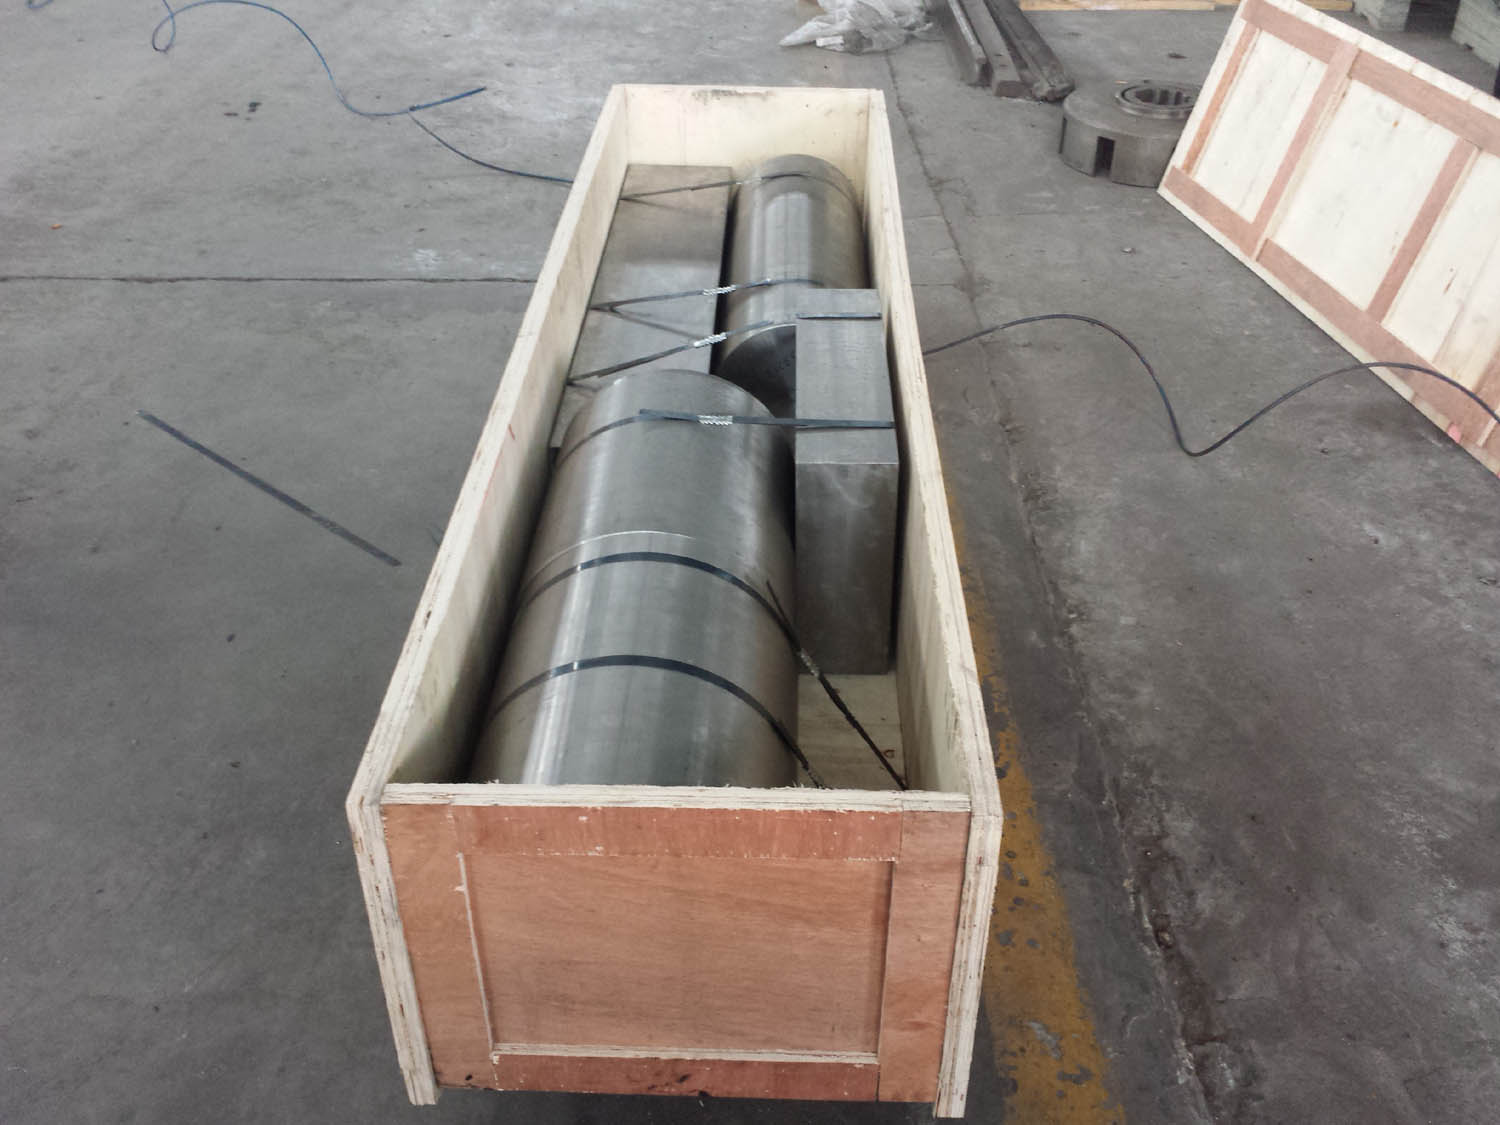
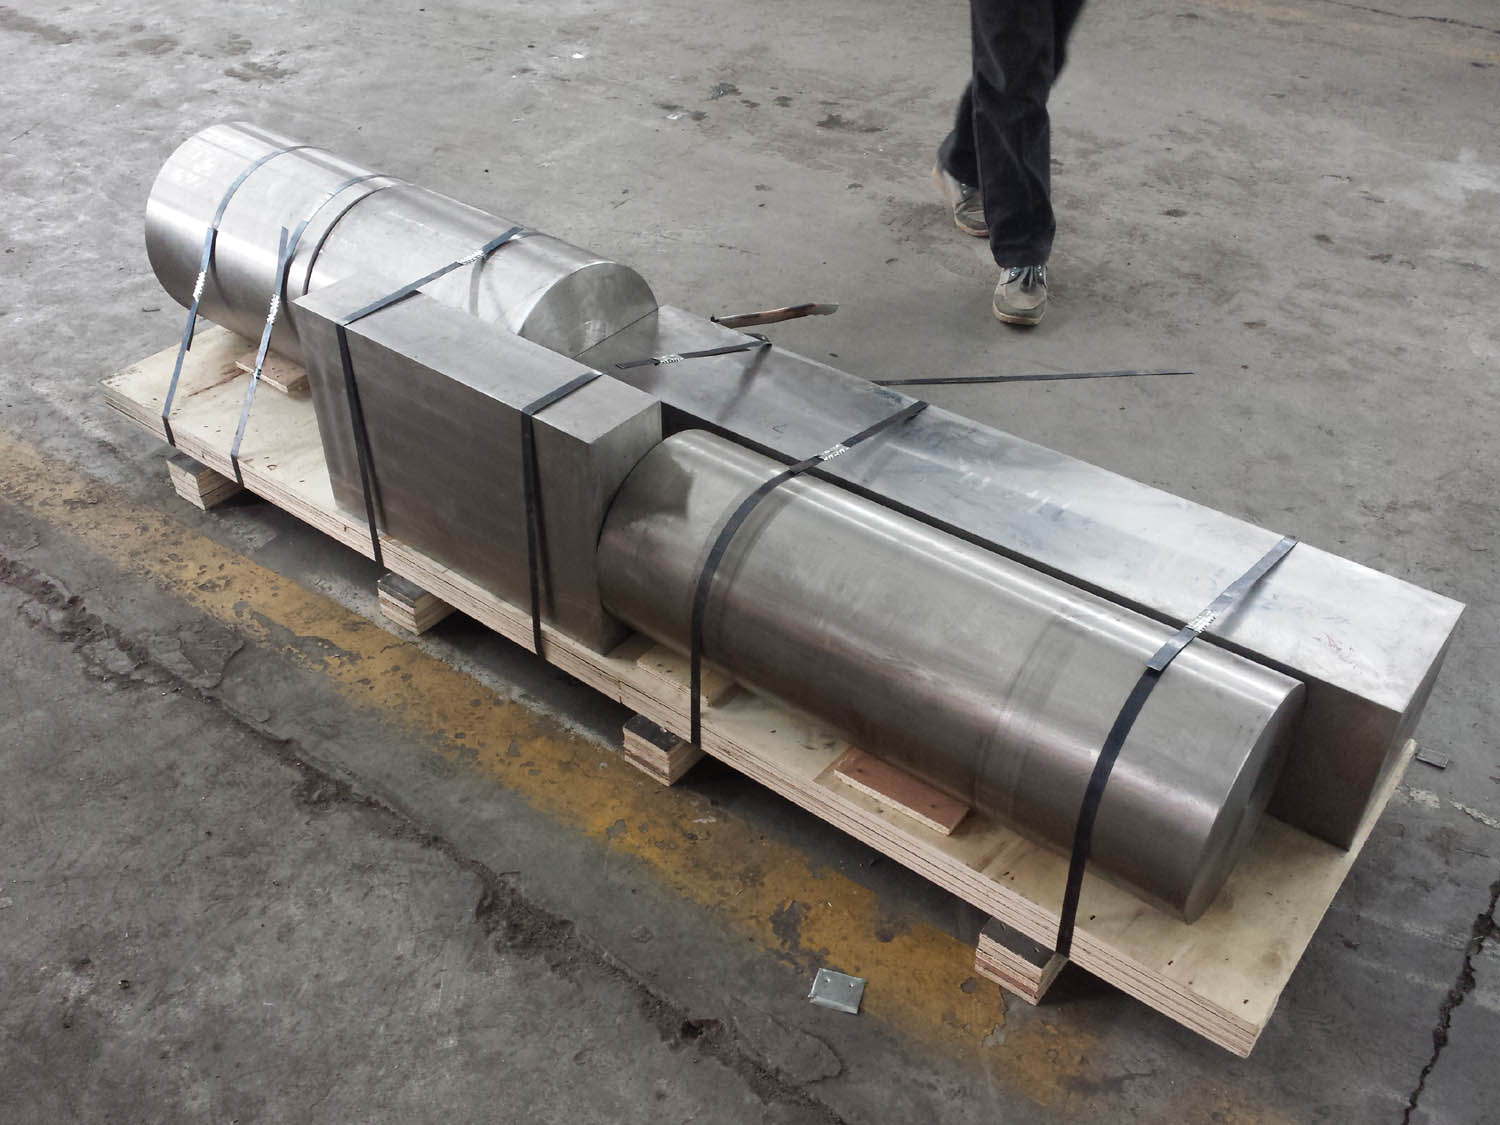
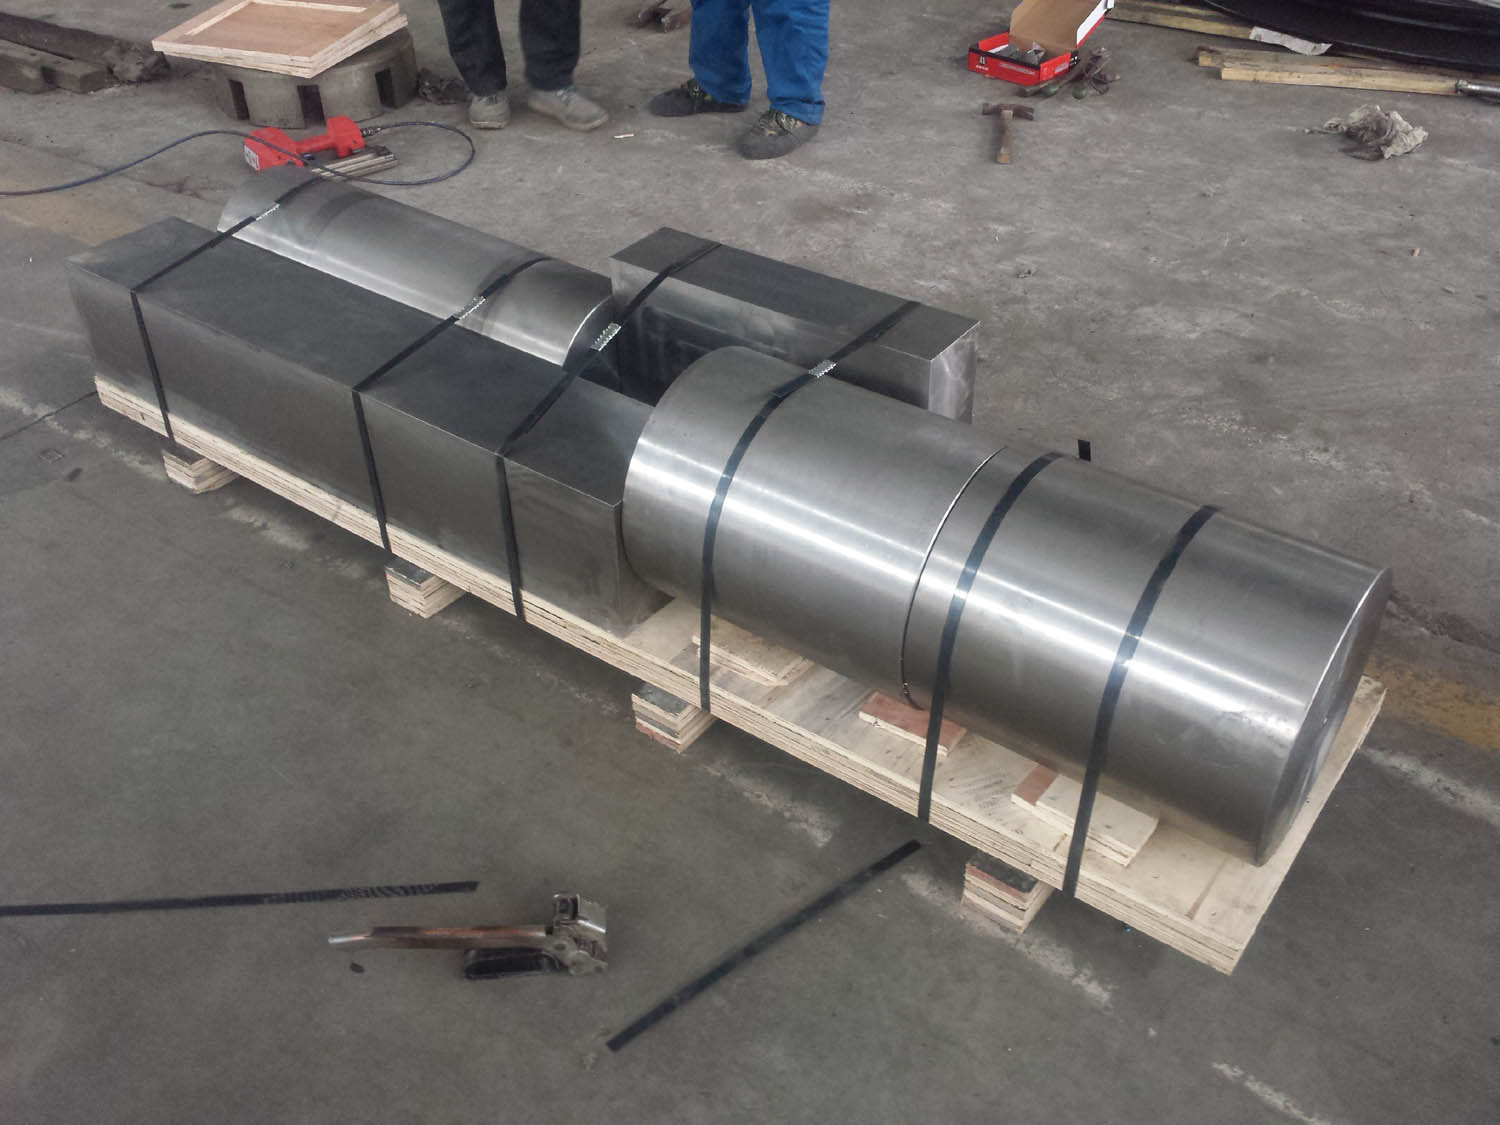
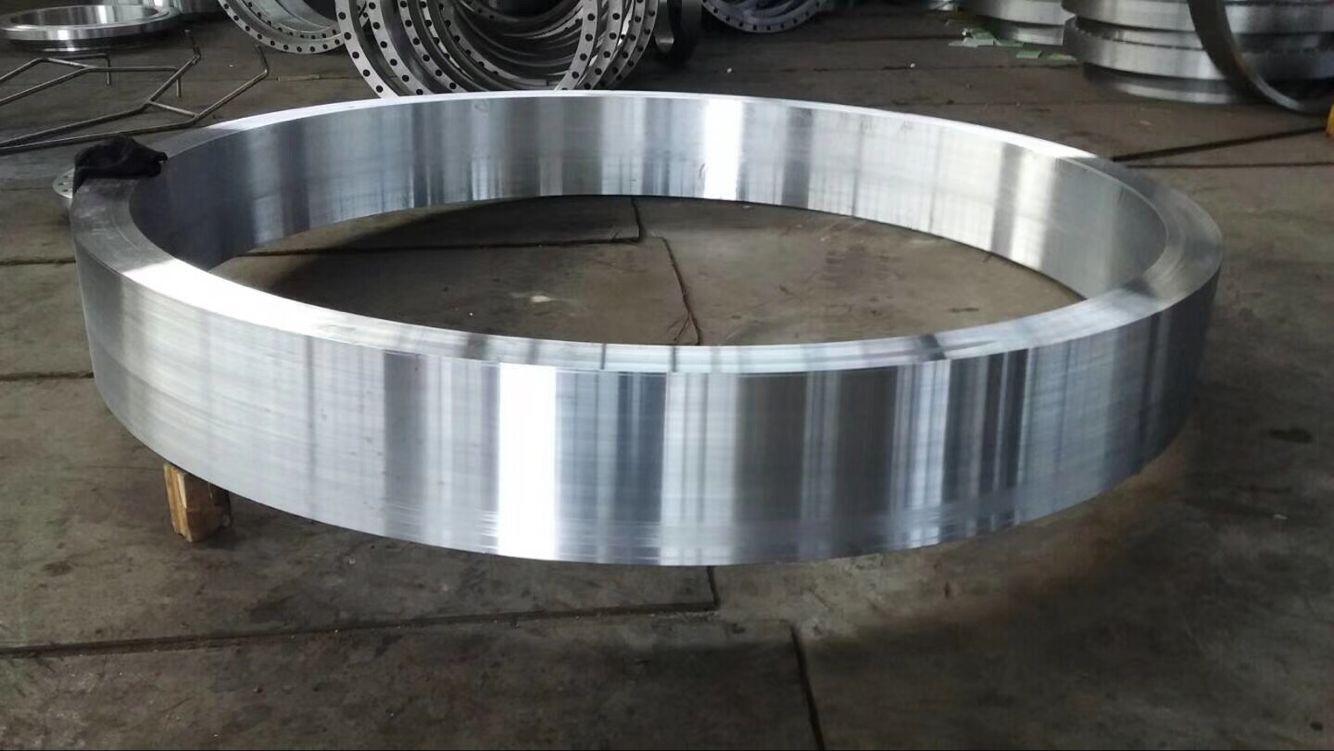
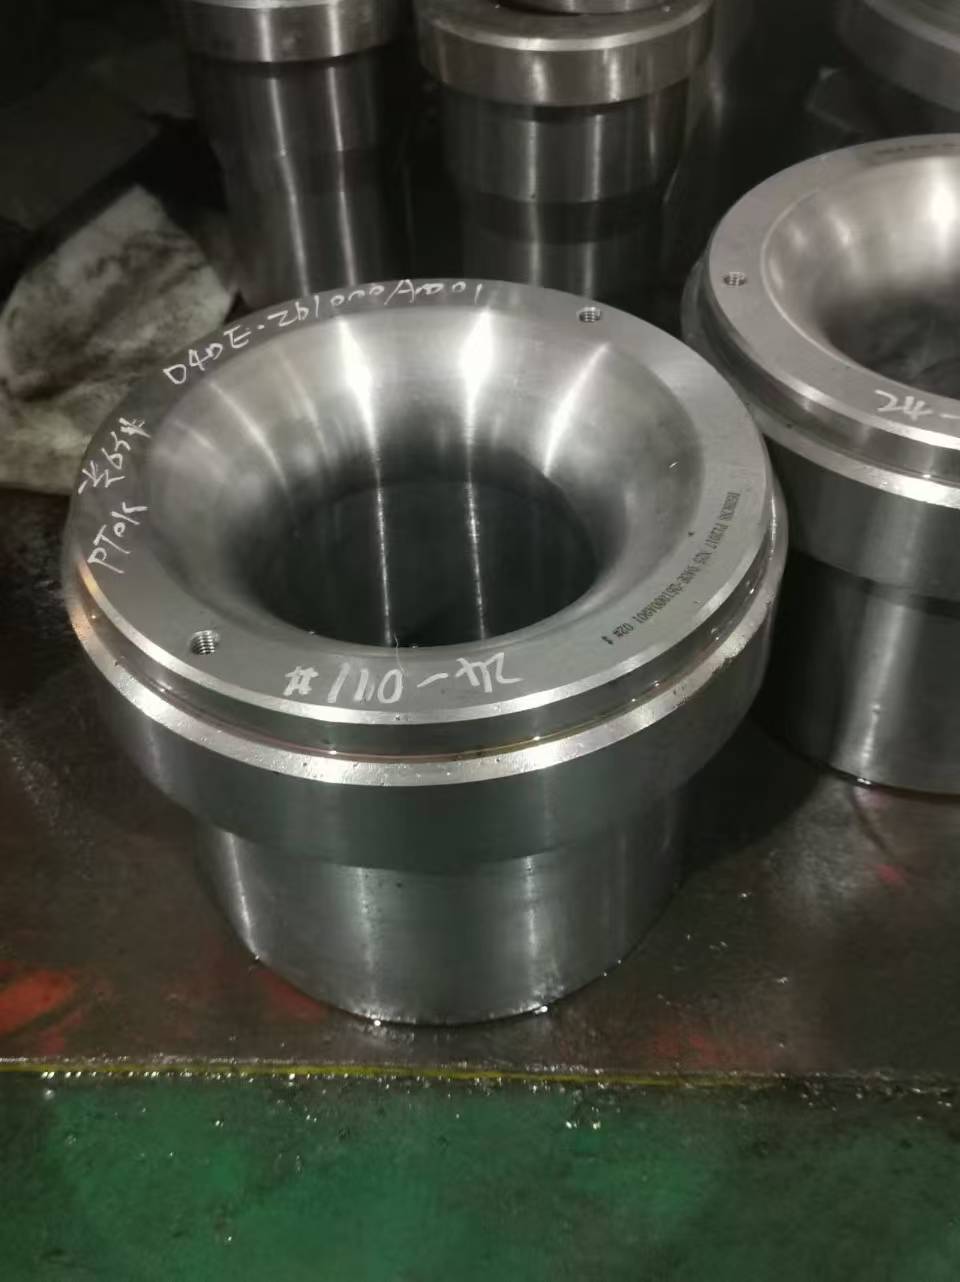
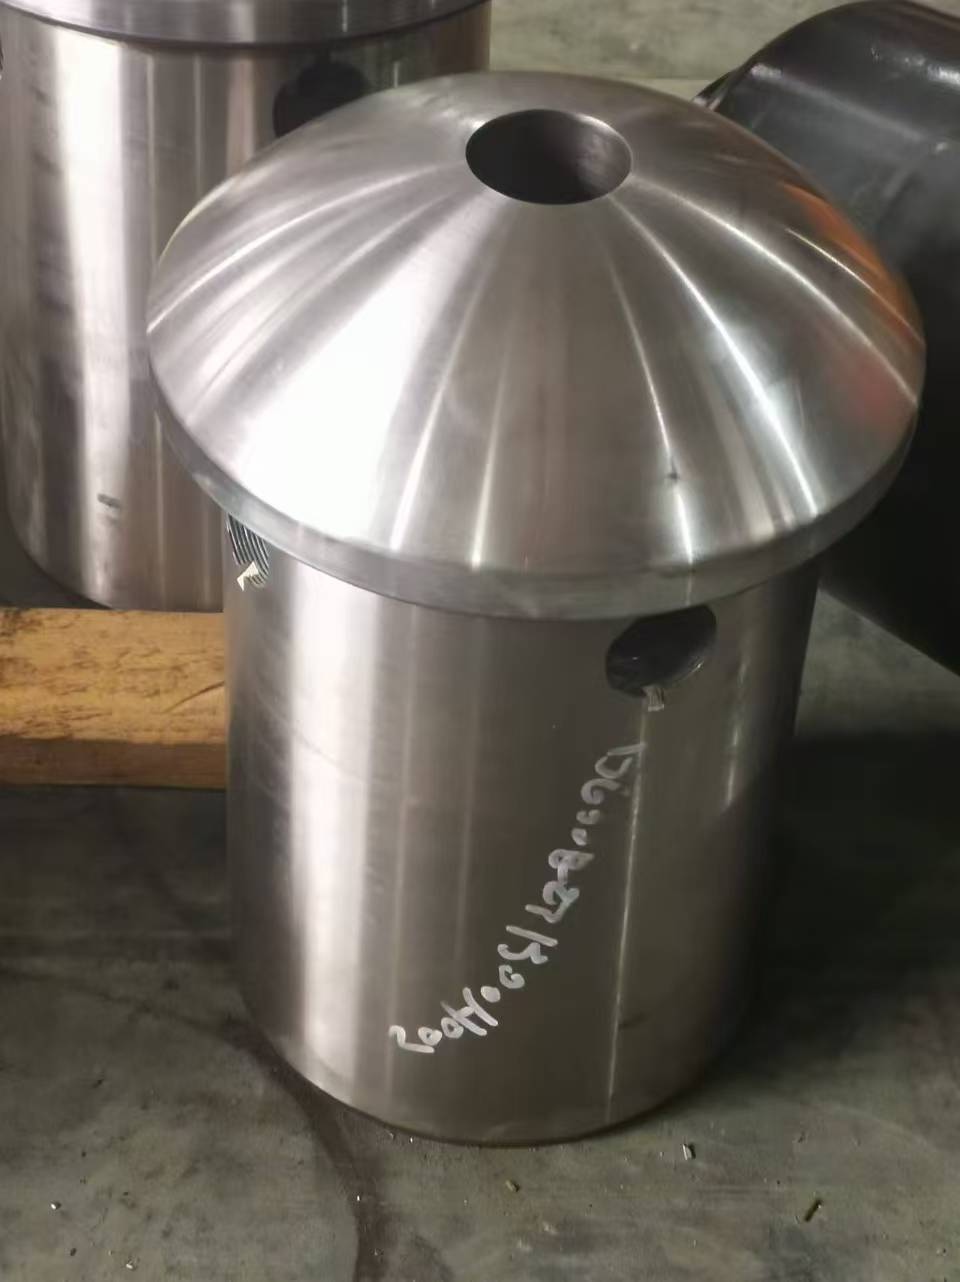
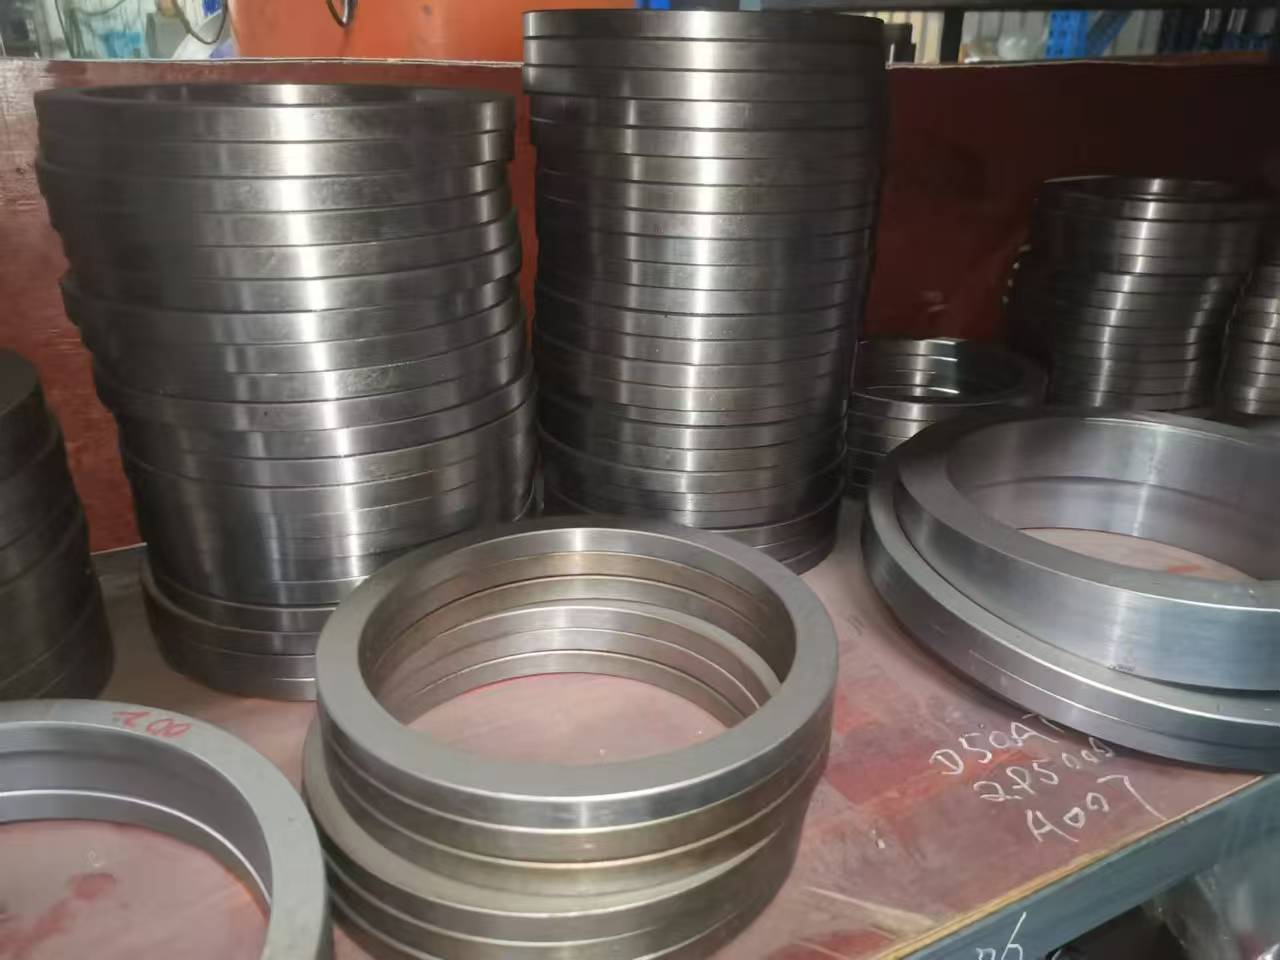
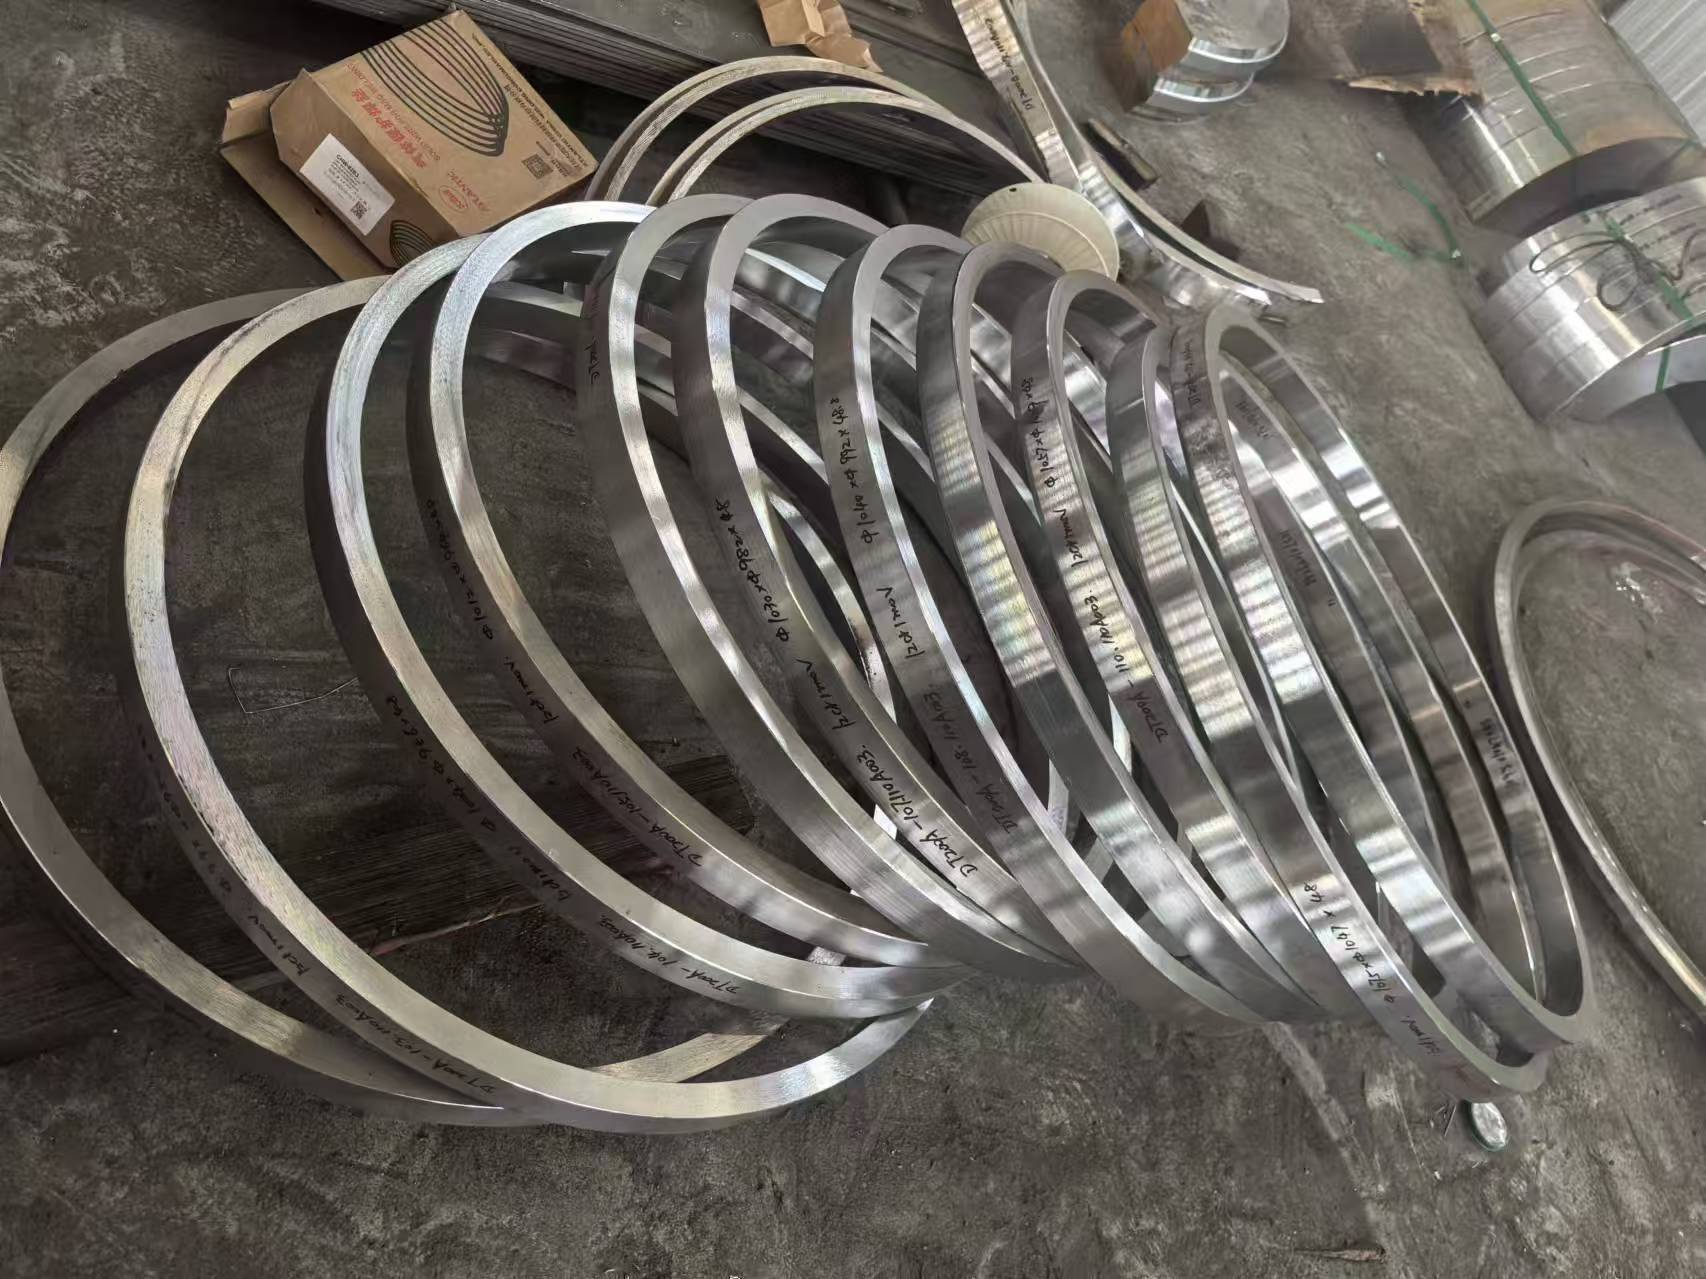
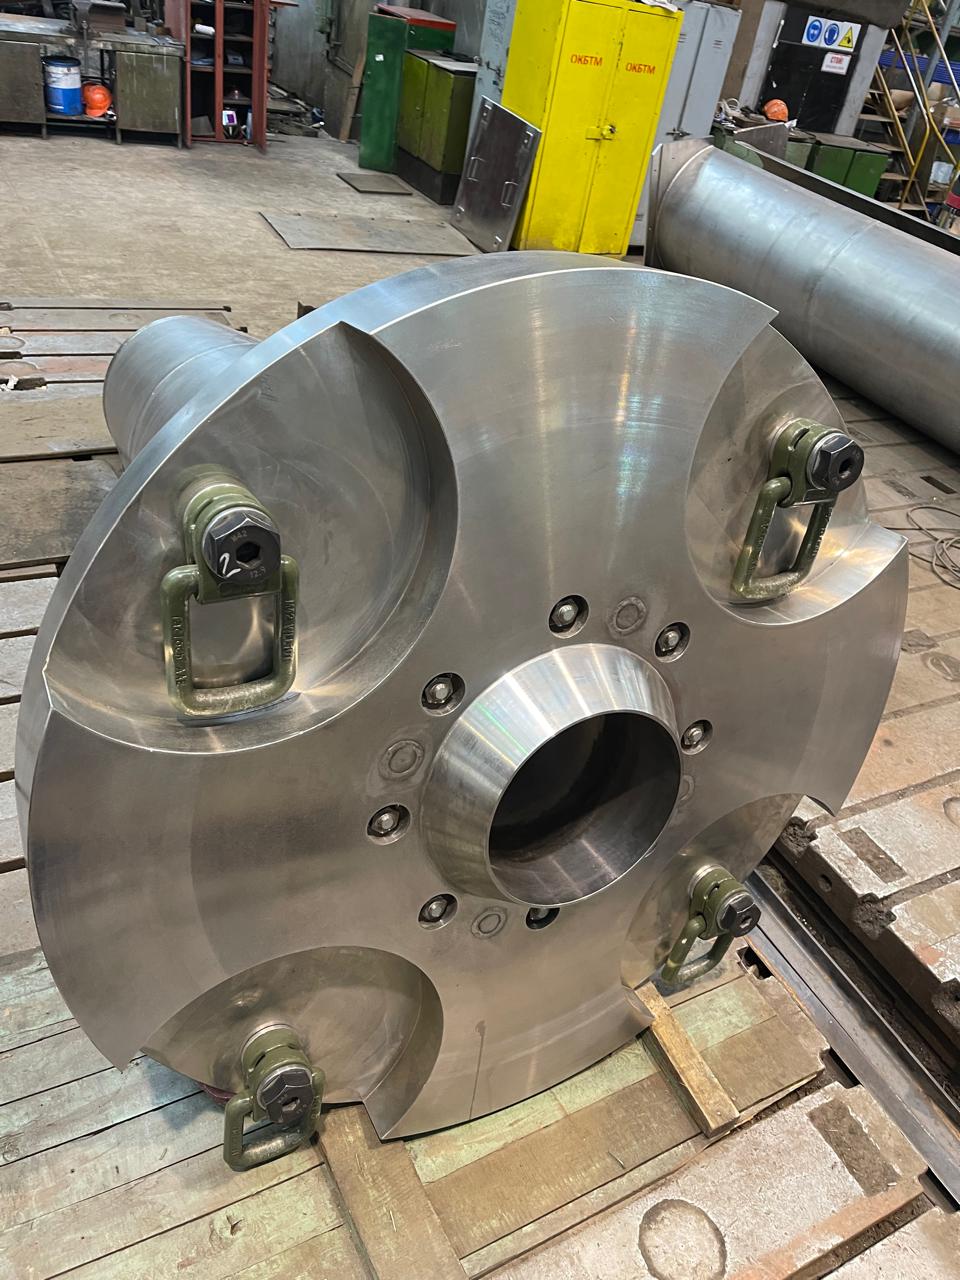
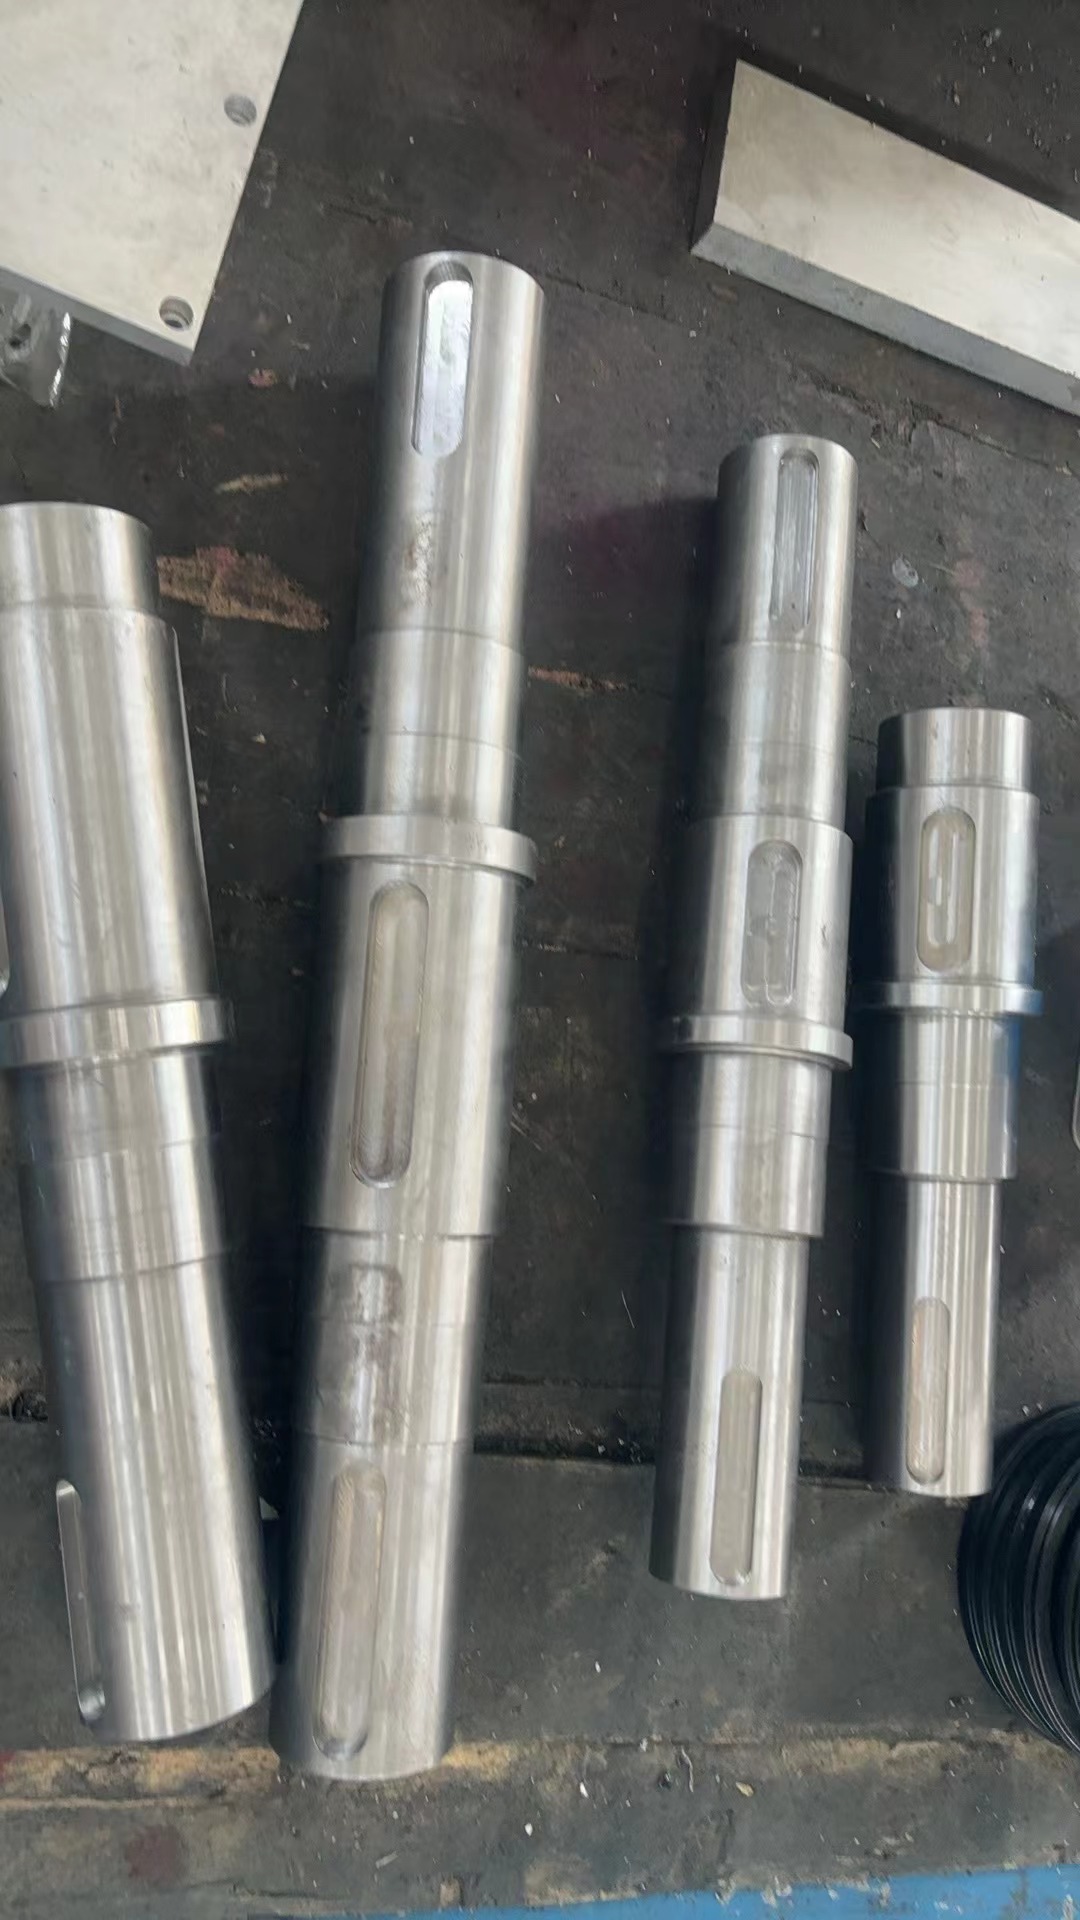
Поковки и изделия из поковок — детали и заготовки, полученные горячей пластической деформацией металла. В разделе представлены поковки валов и осей, шестерён и зубчатых венцов, колец и дисков, деталей муфт, а также кованые заготовки из специальных сталей и сплавов. Изготавливаем по чертежу или образцу заказчика.
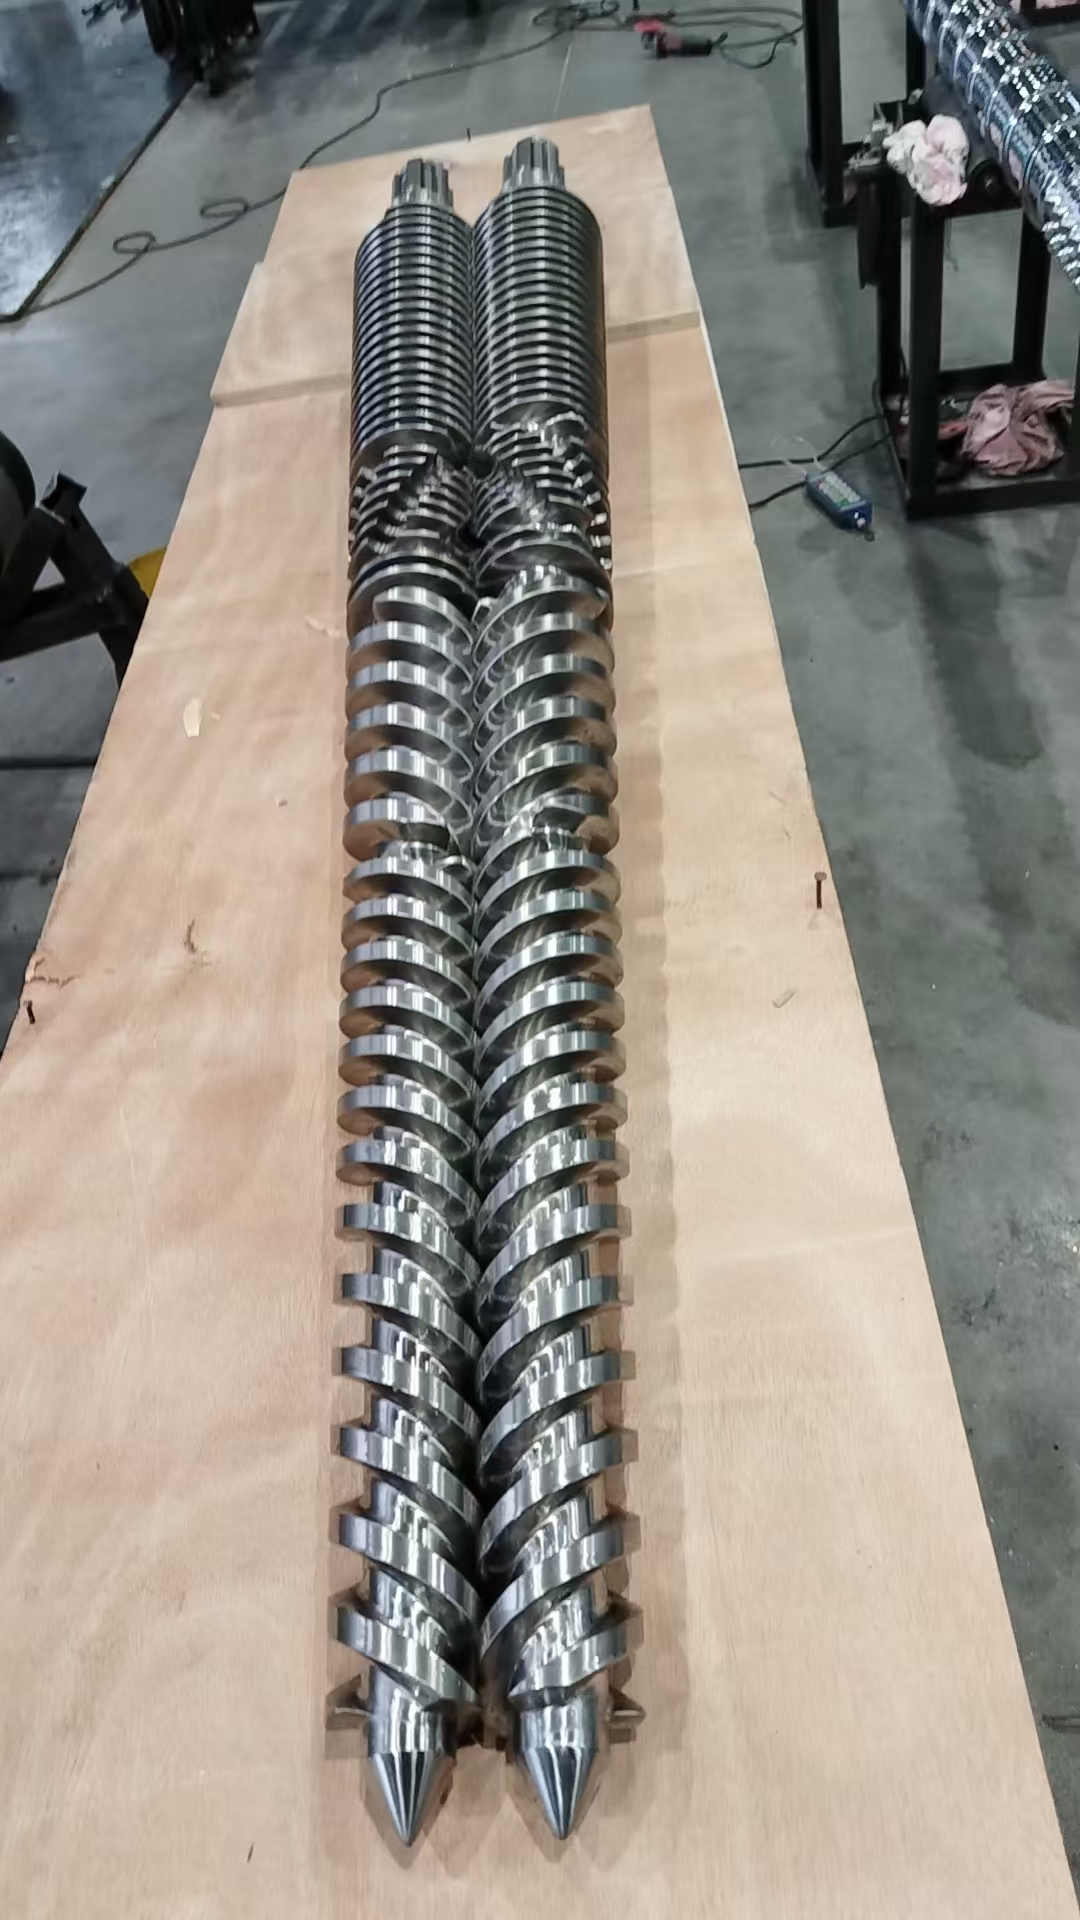
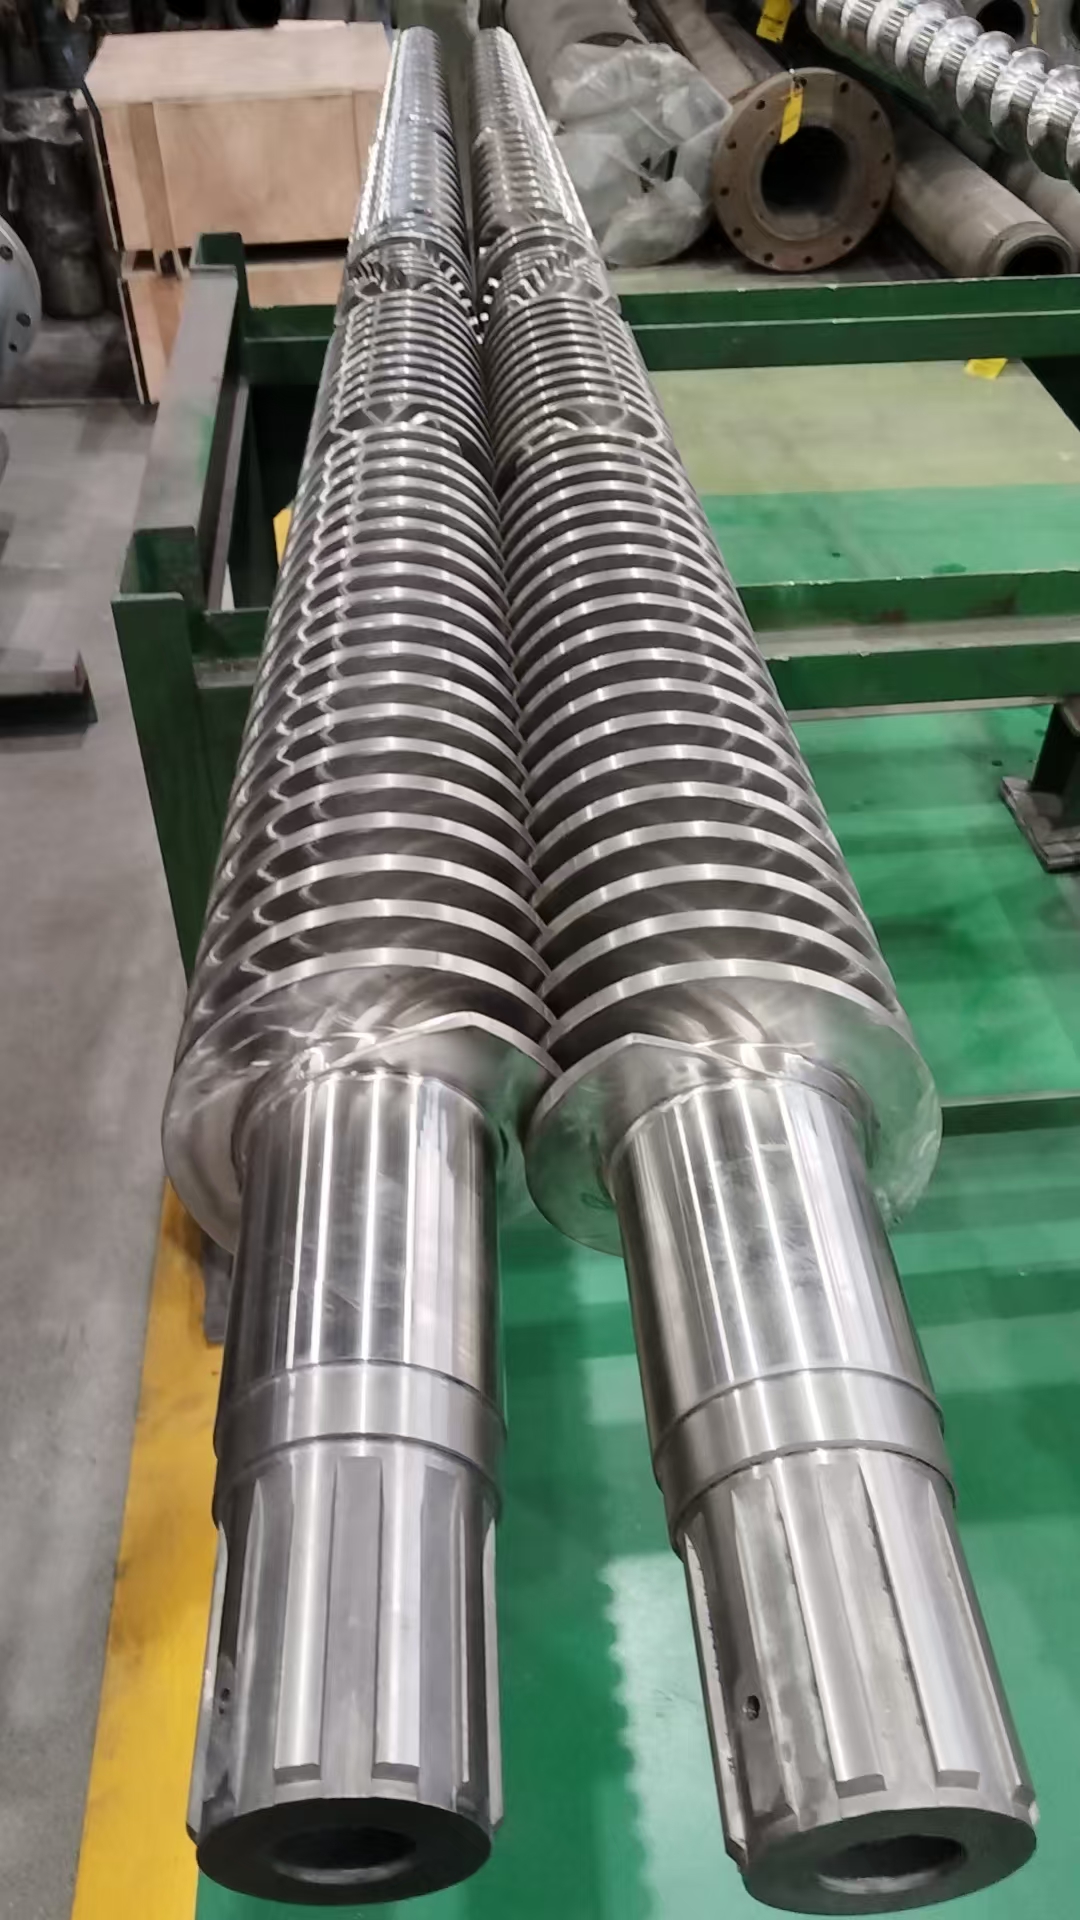
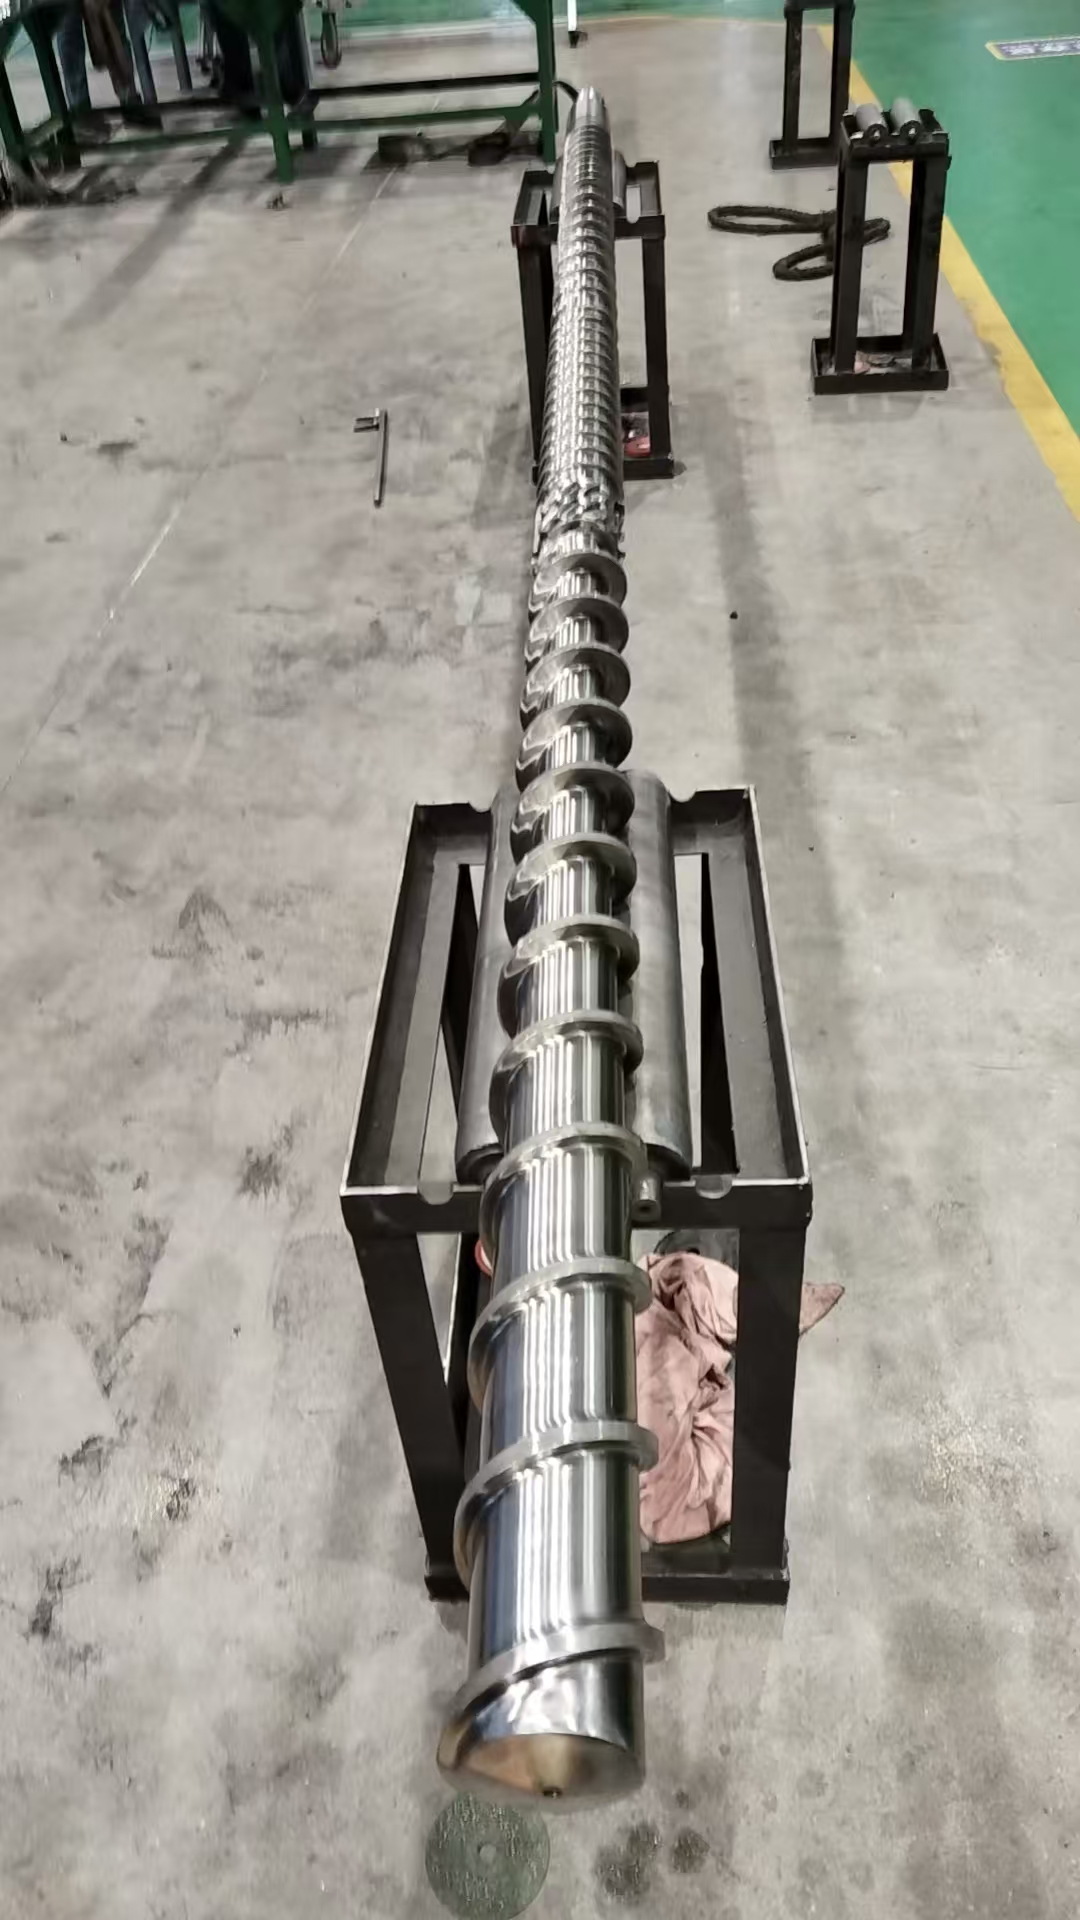
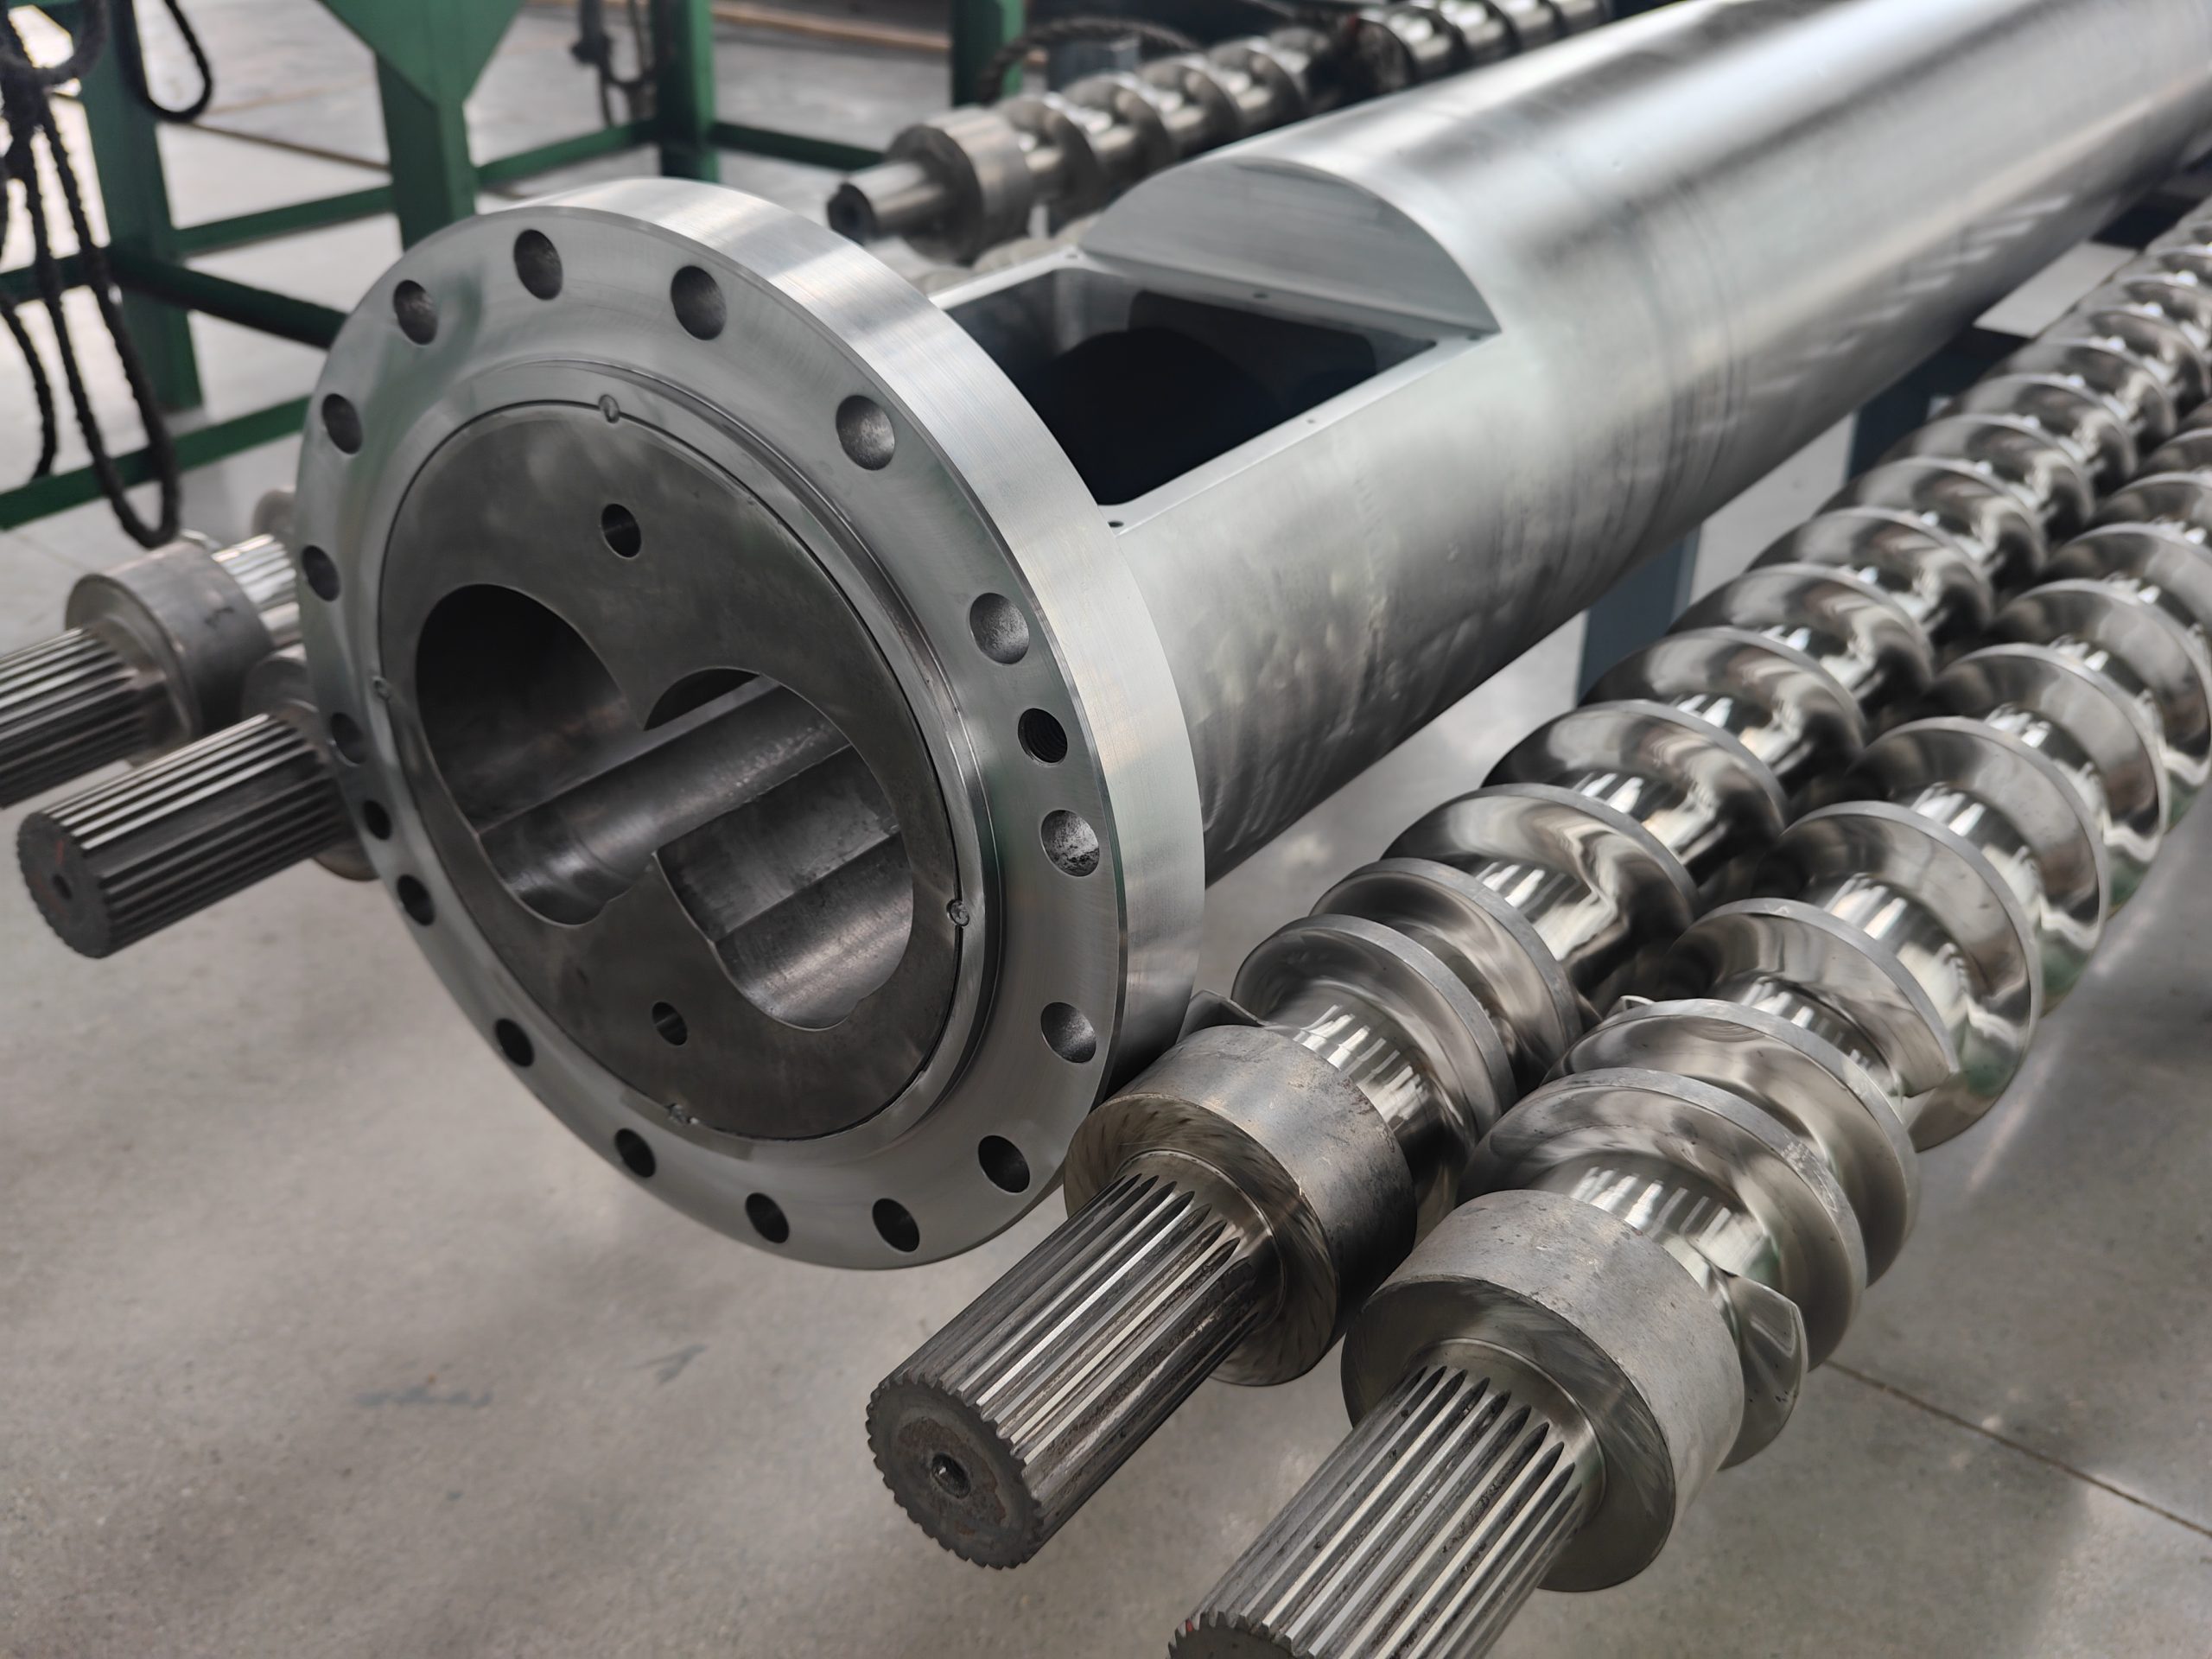
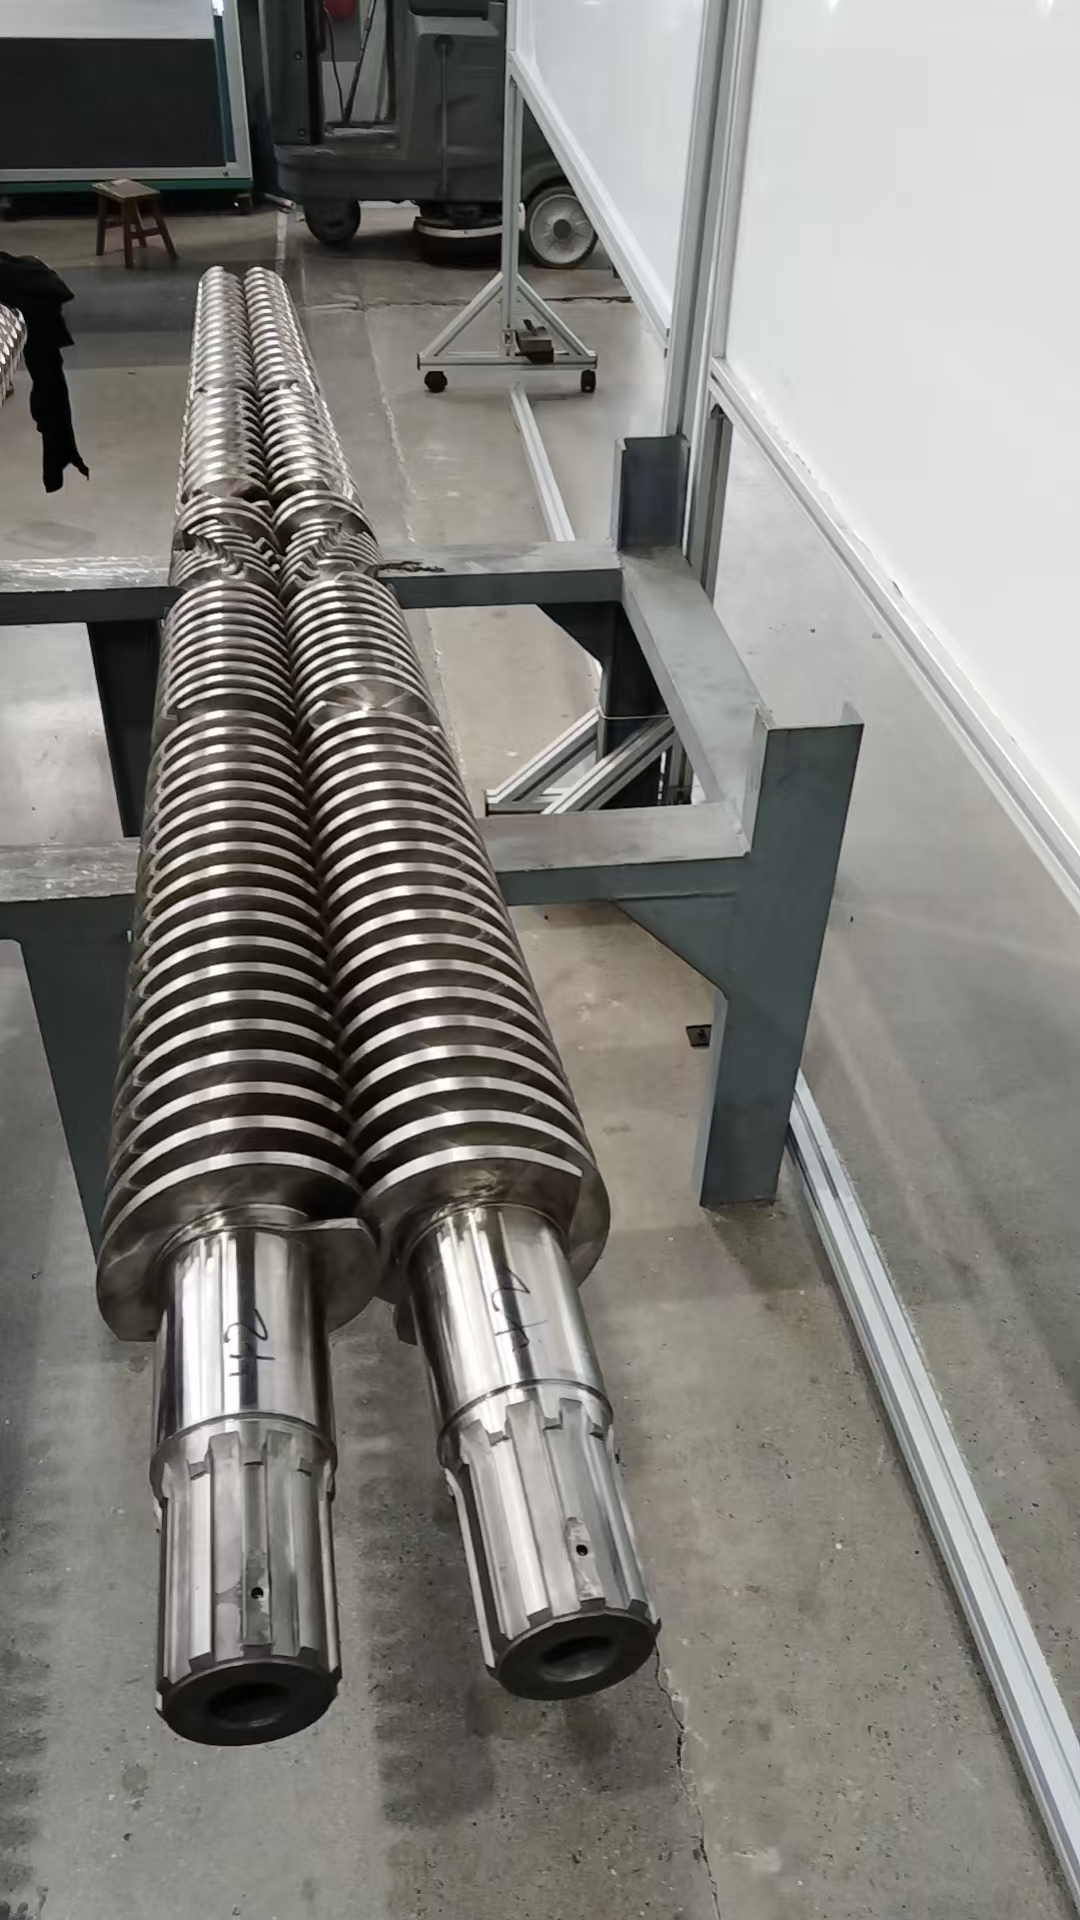
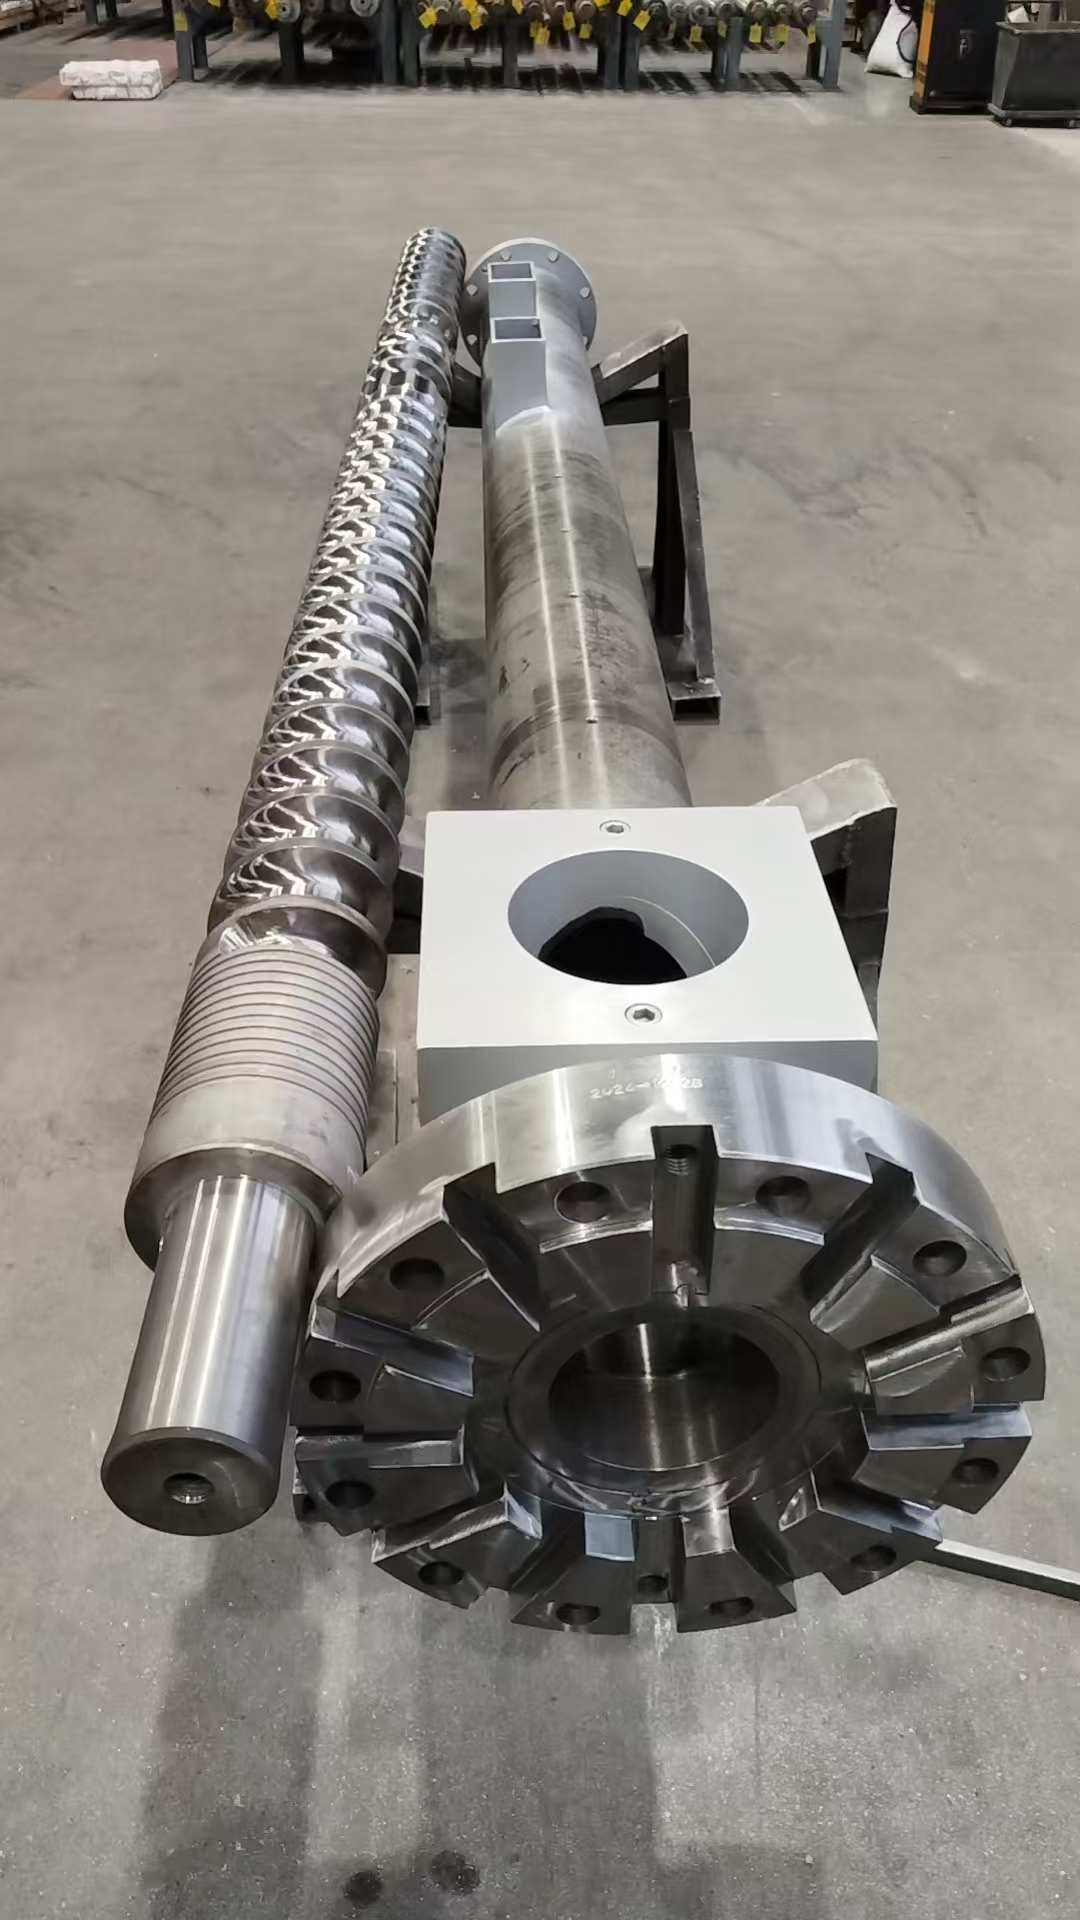
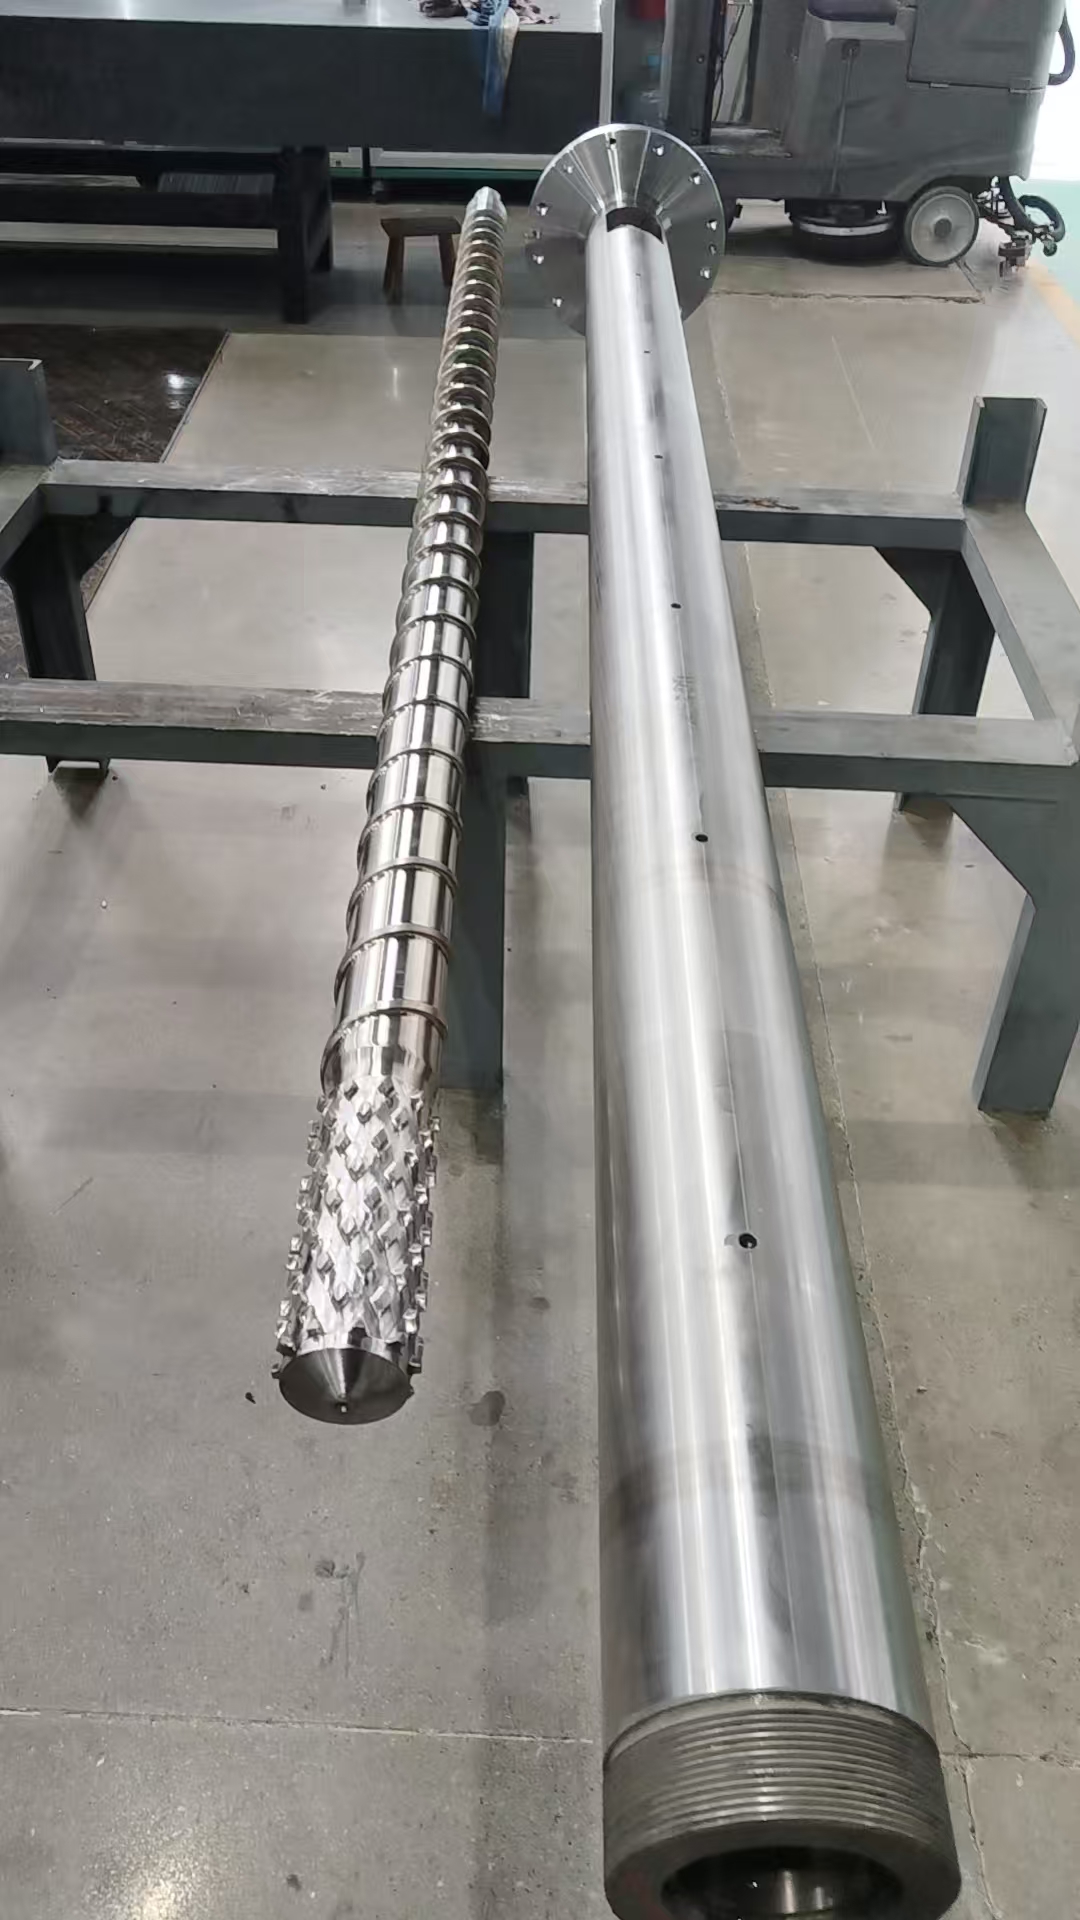
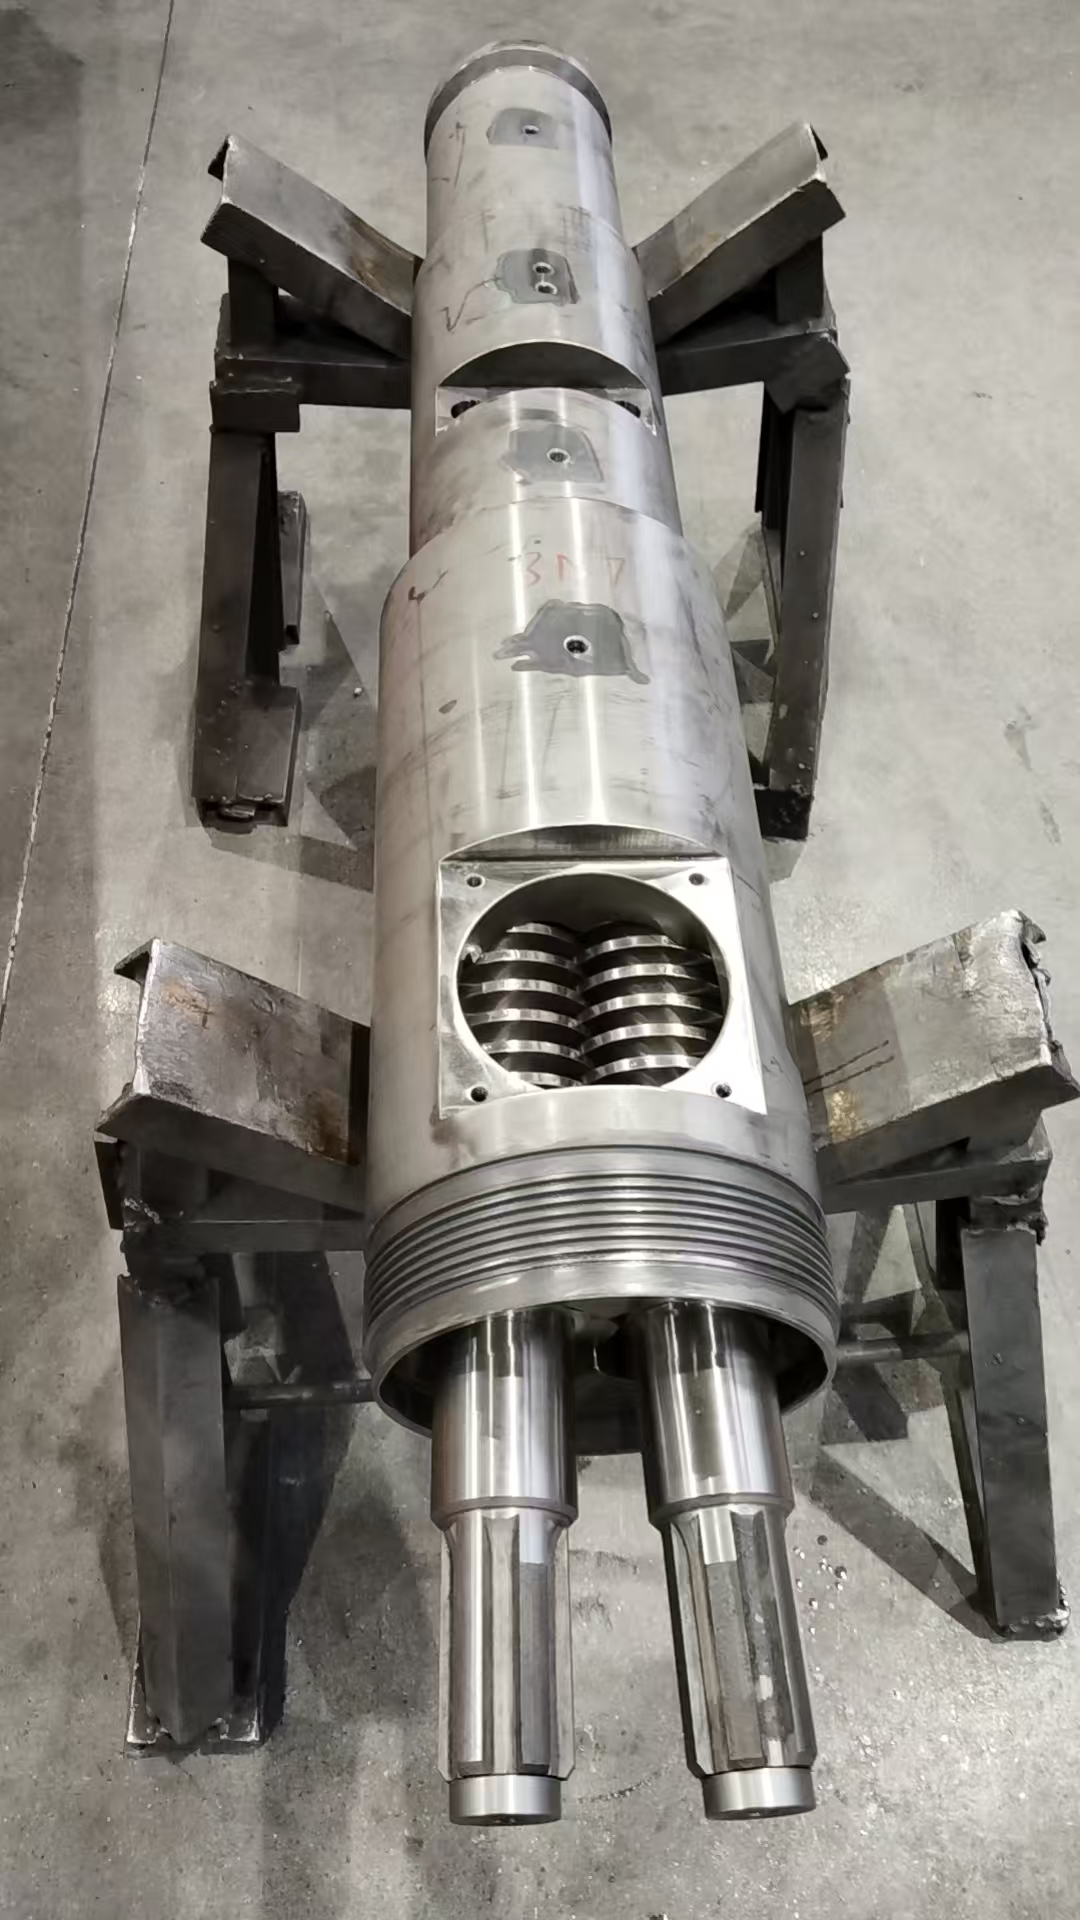
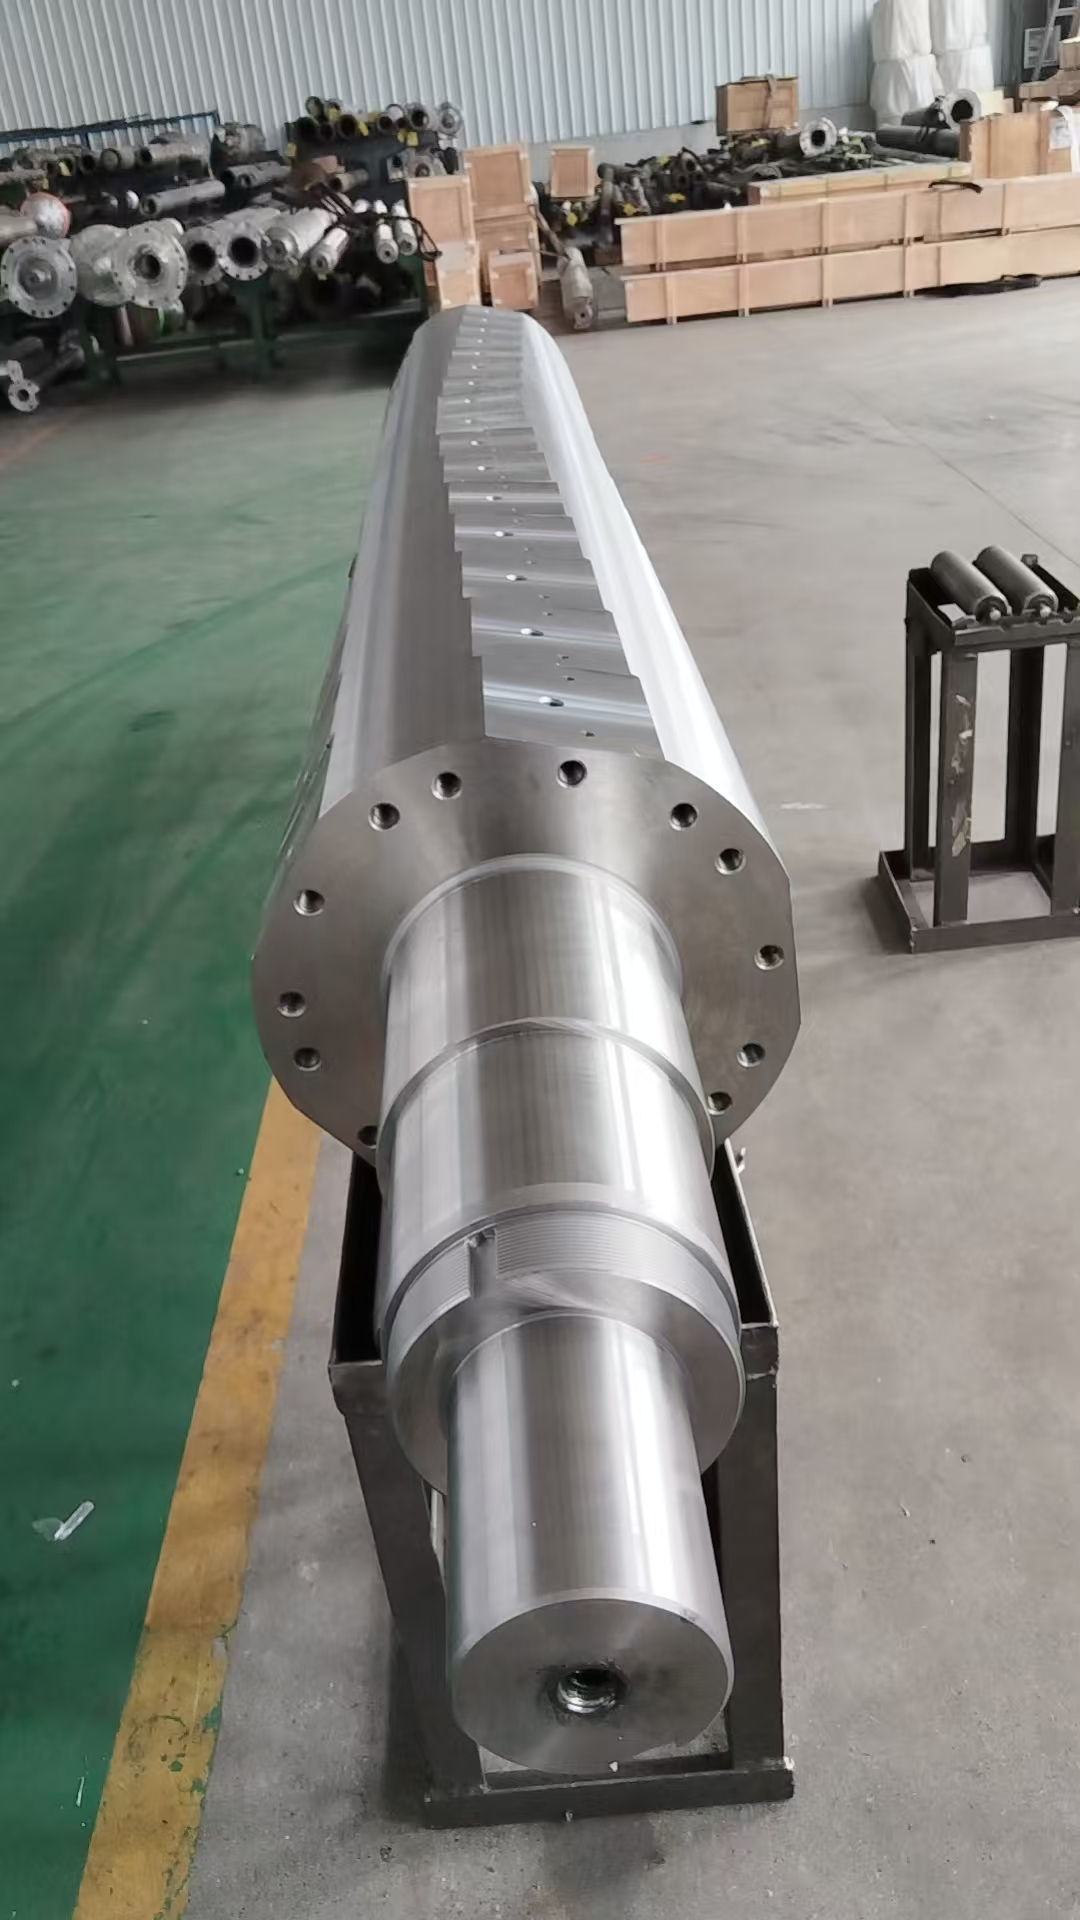
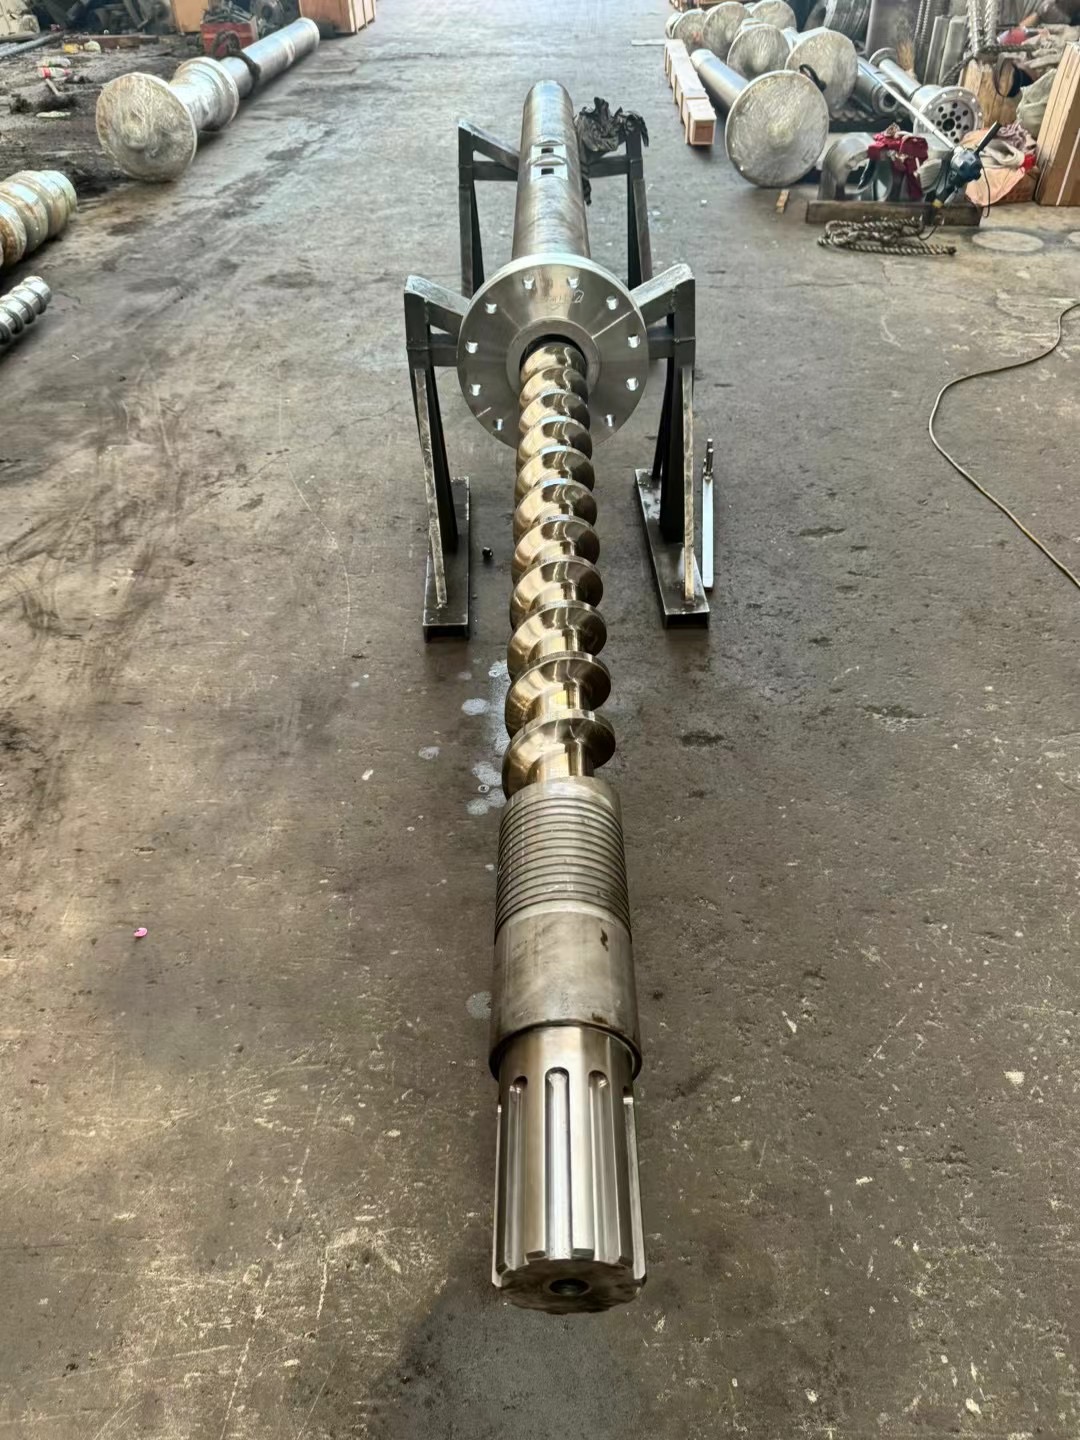
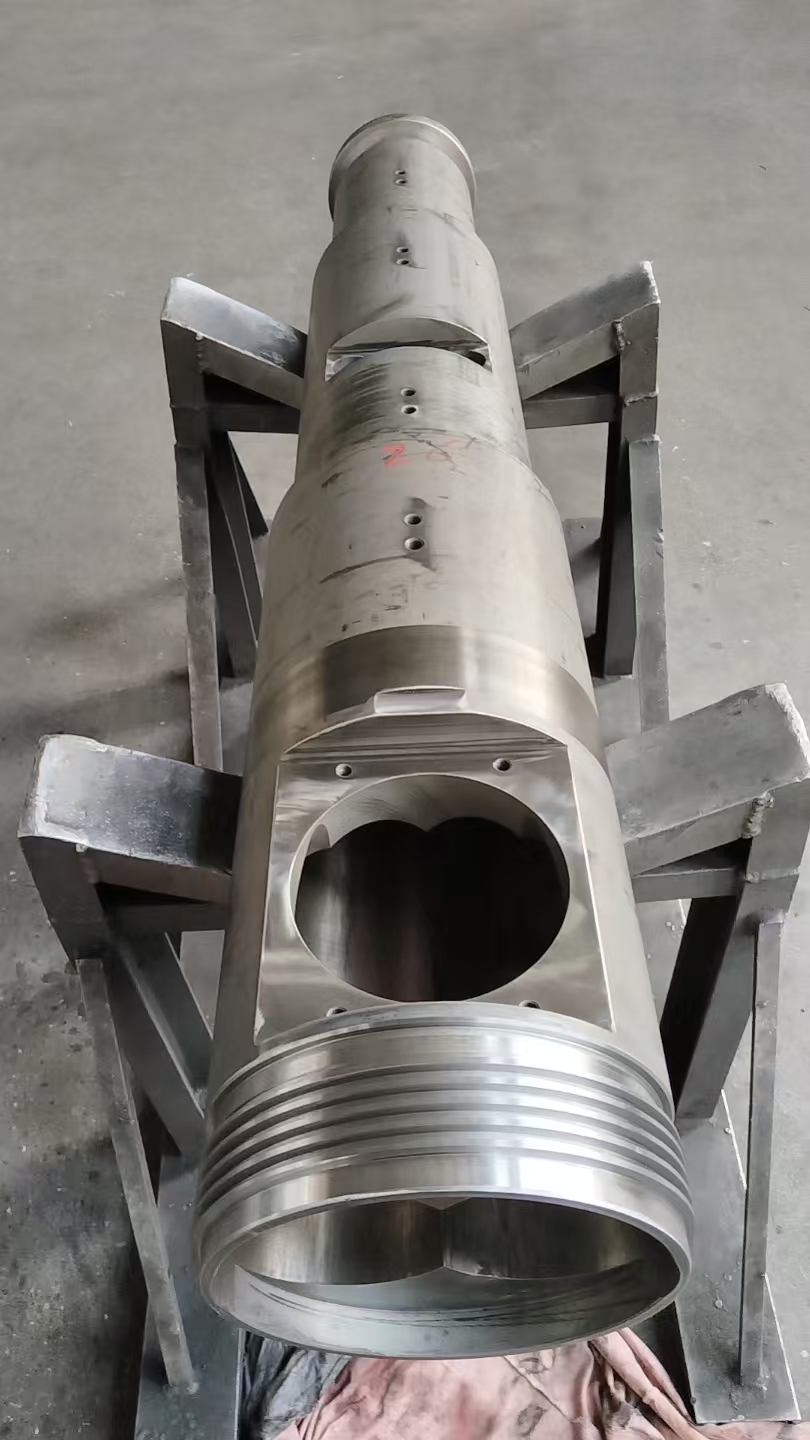
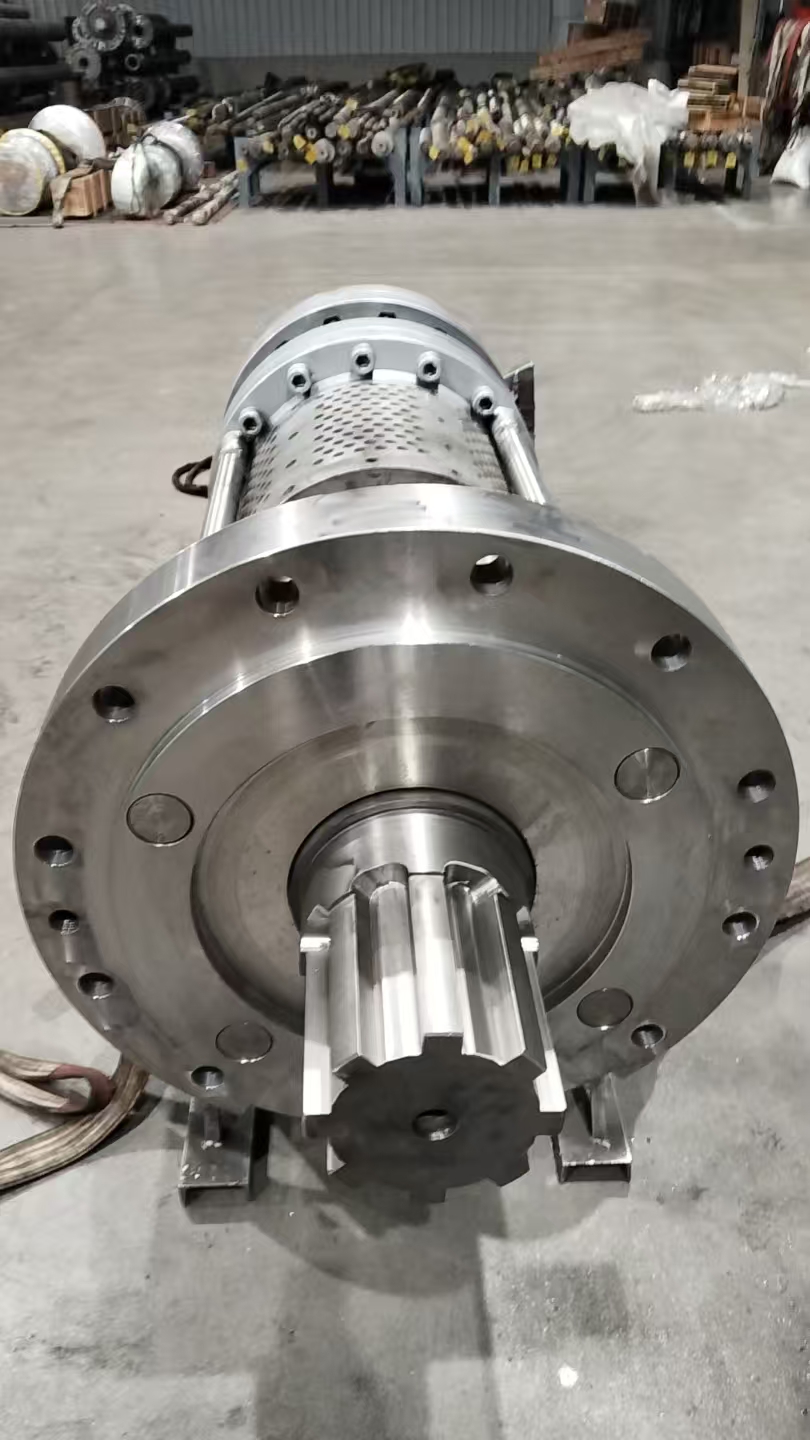
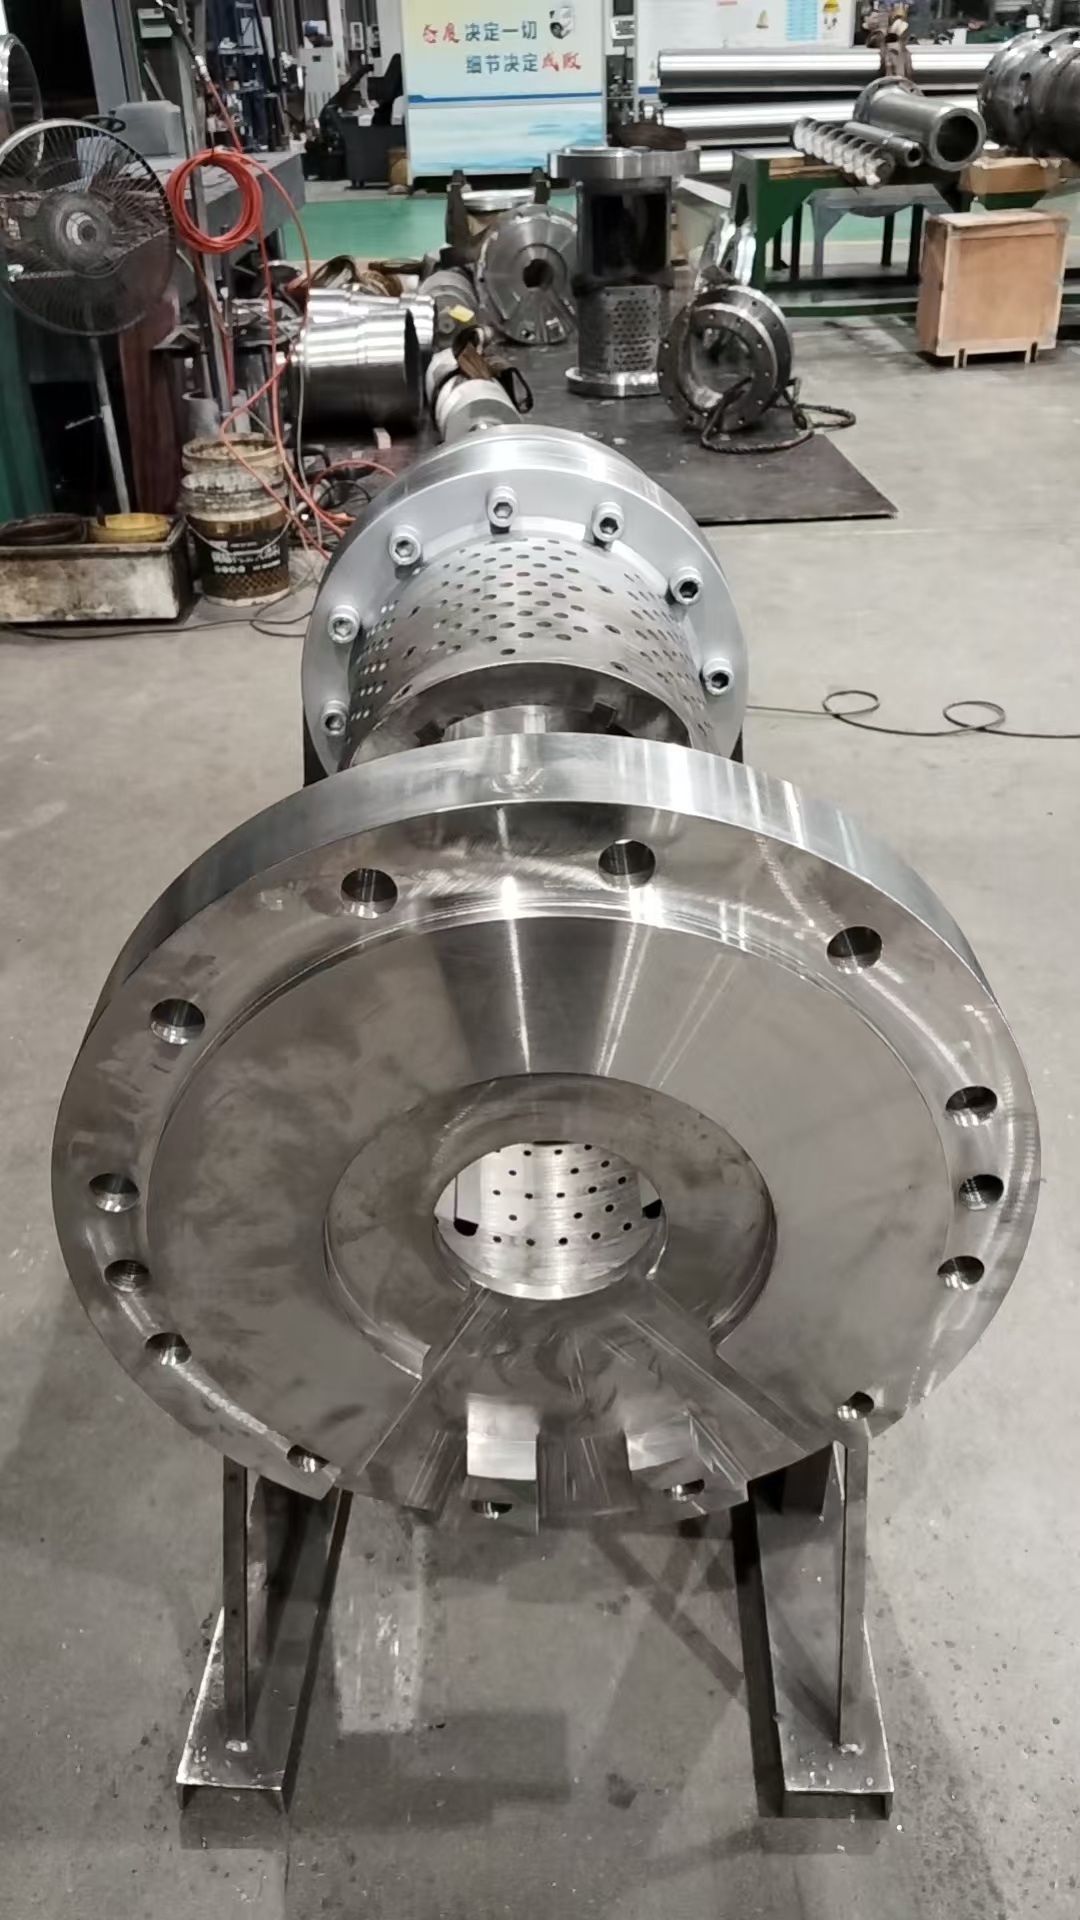
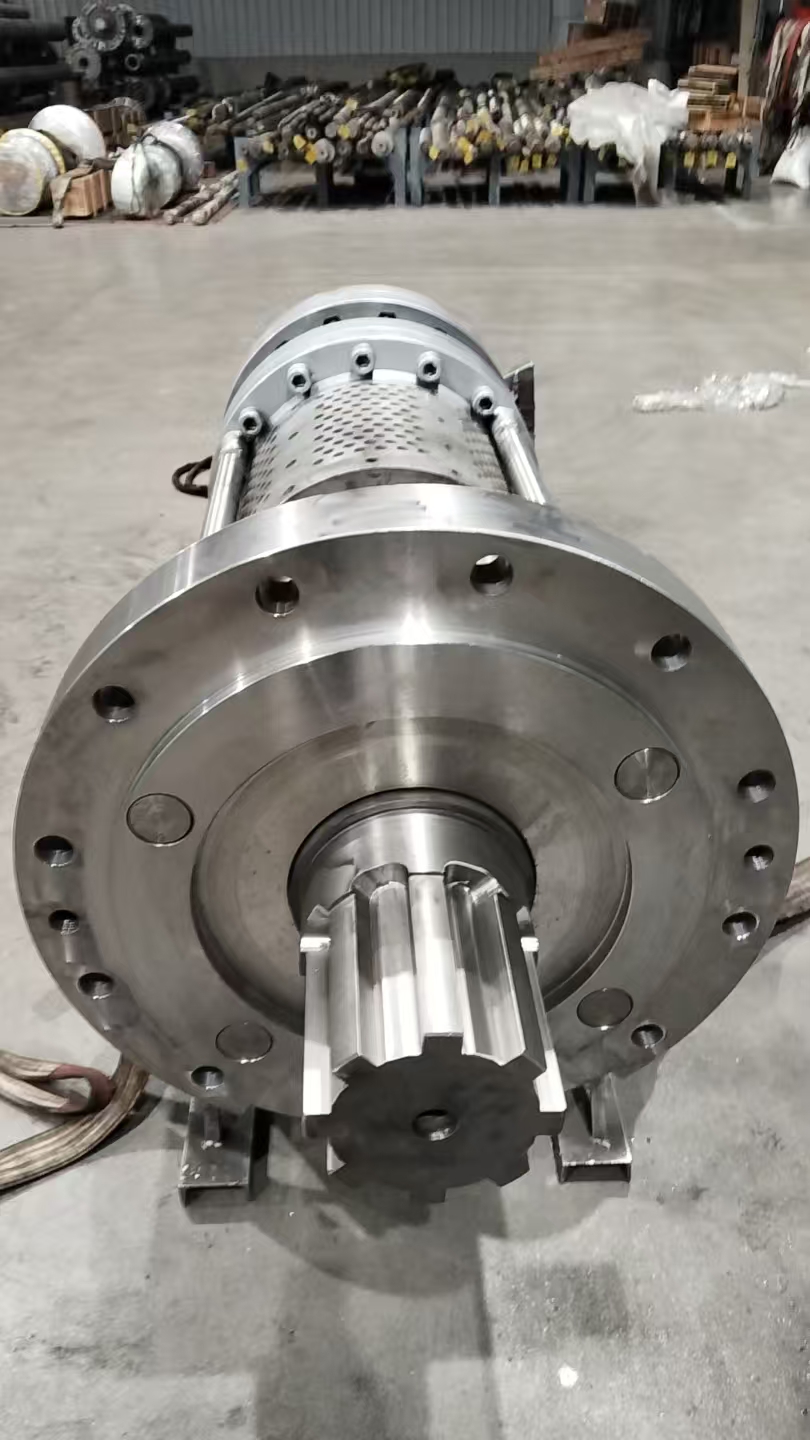
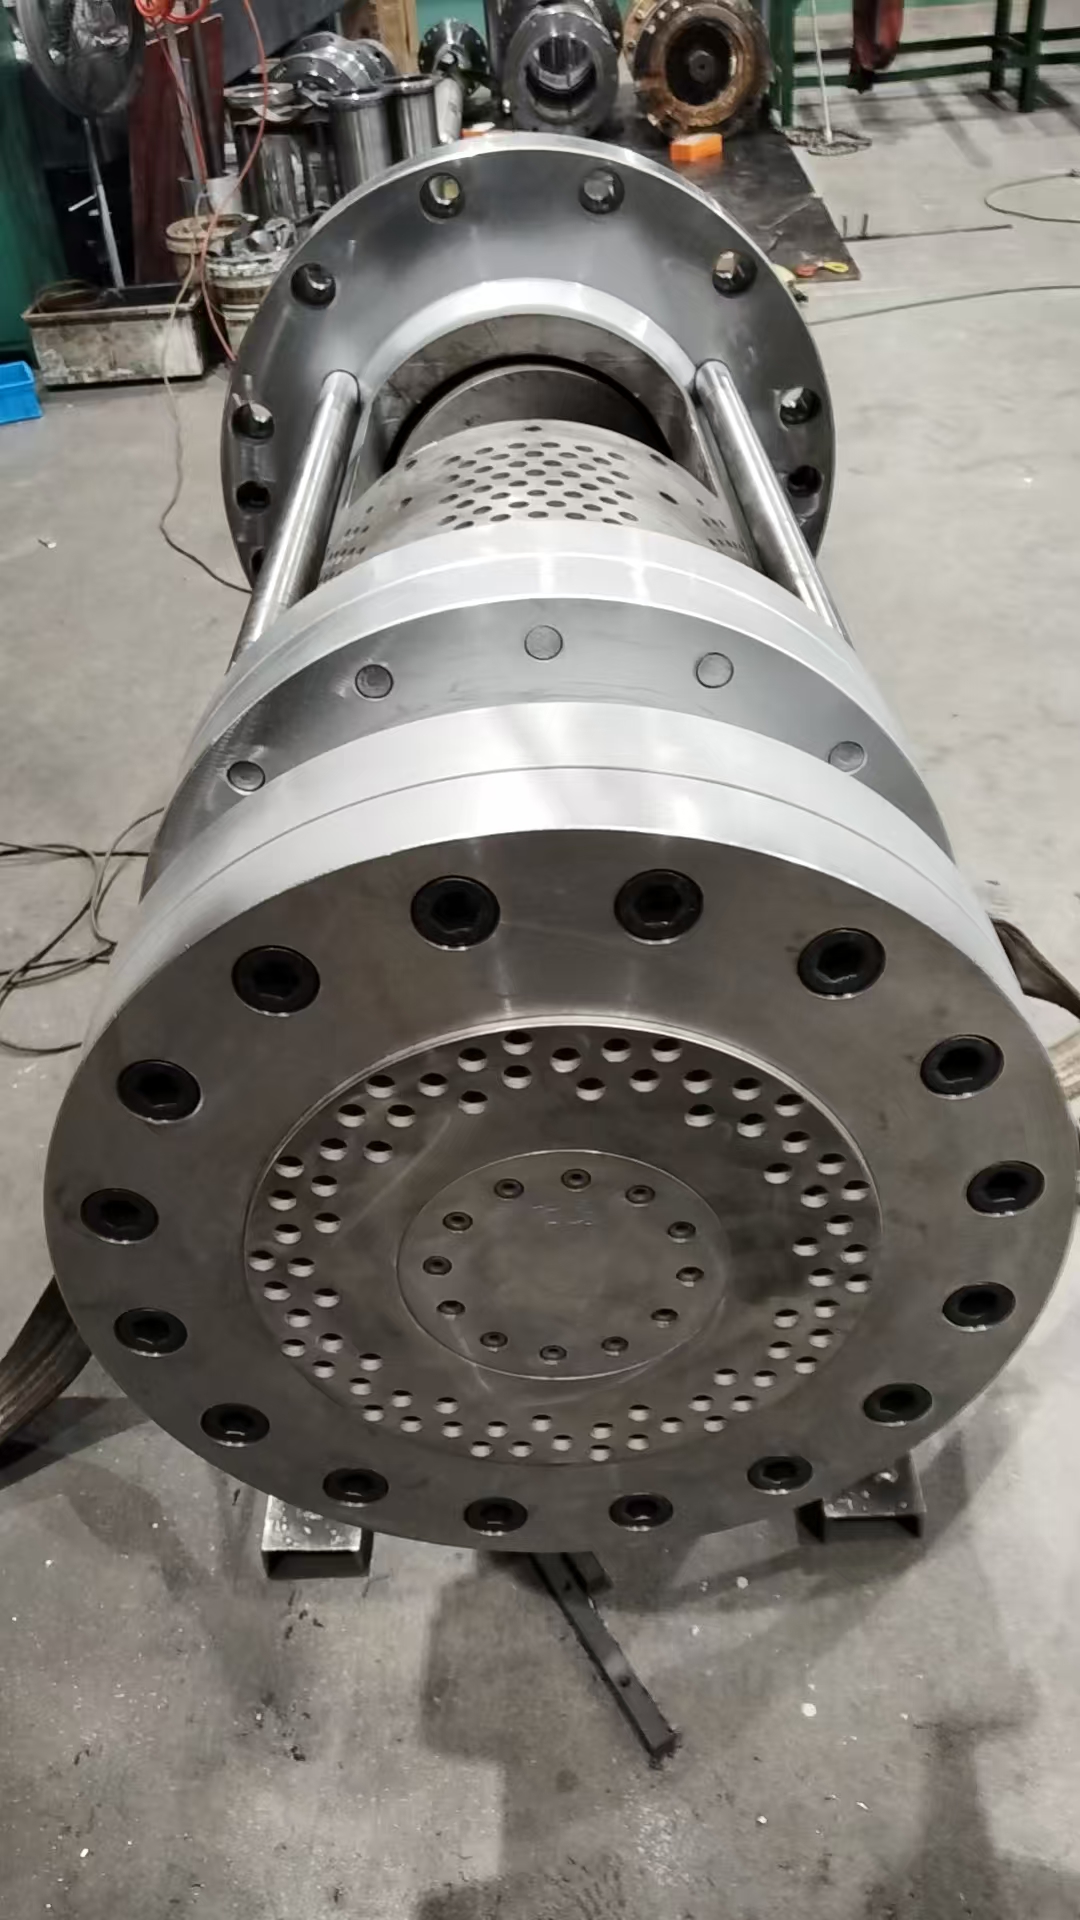
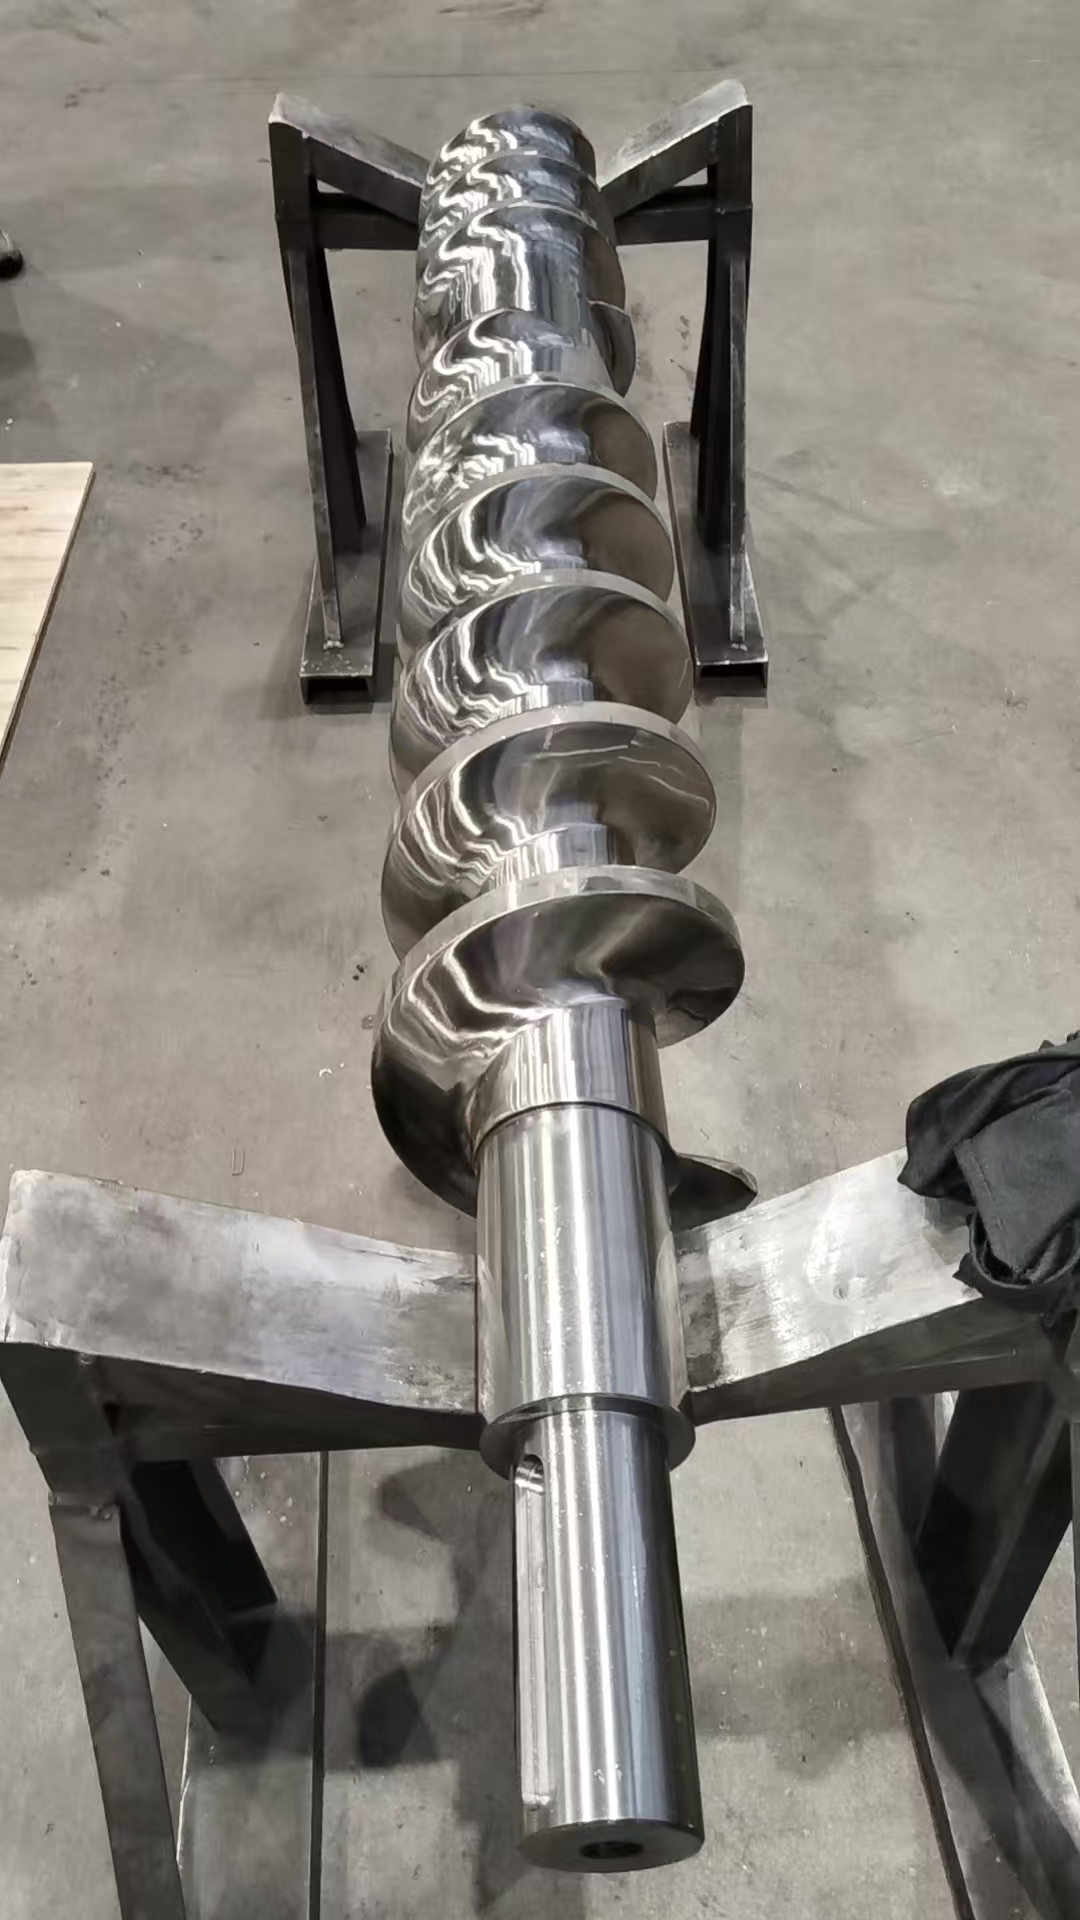
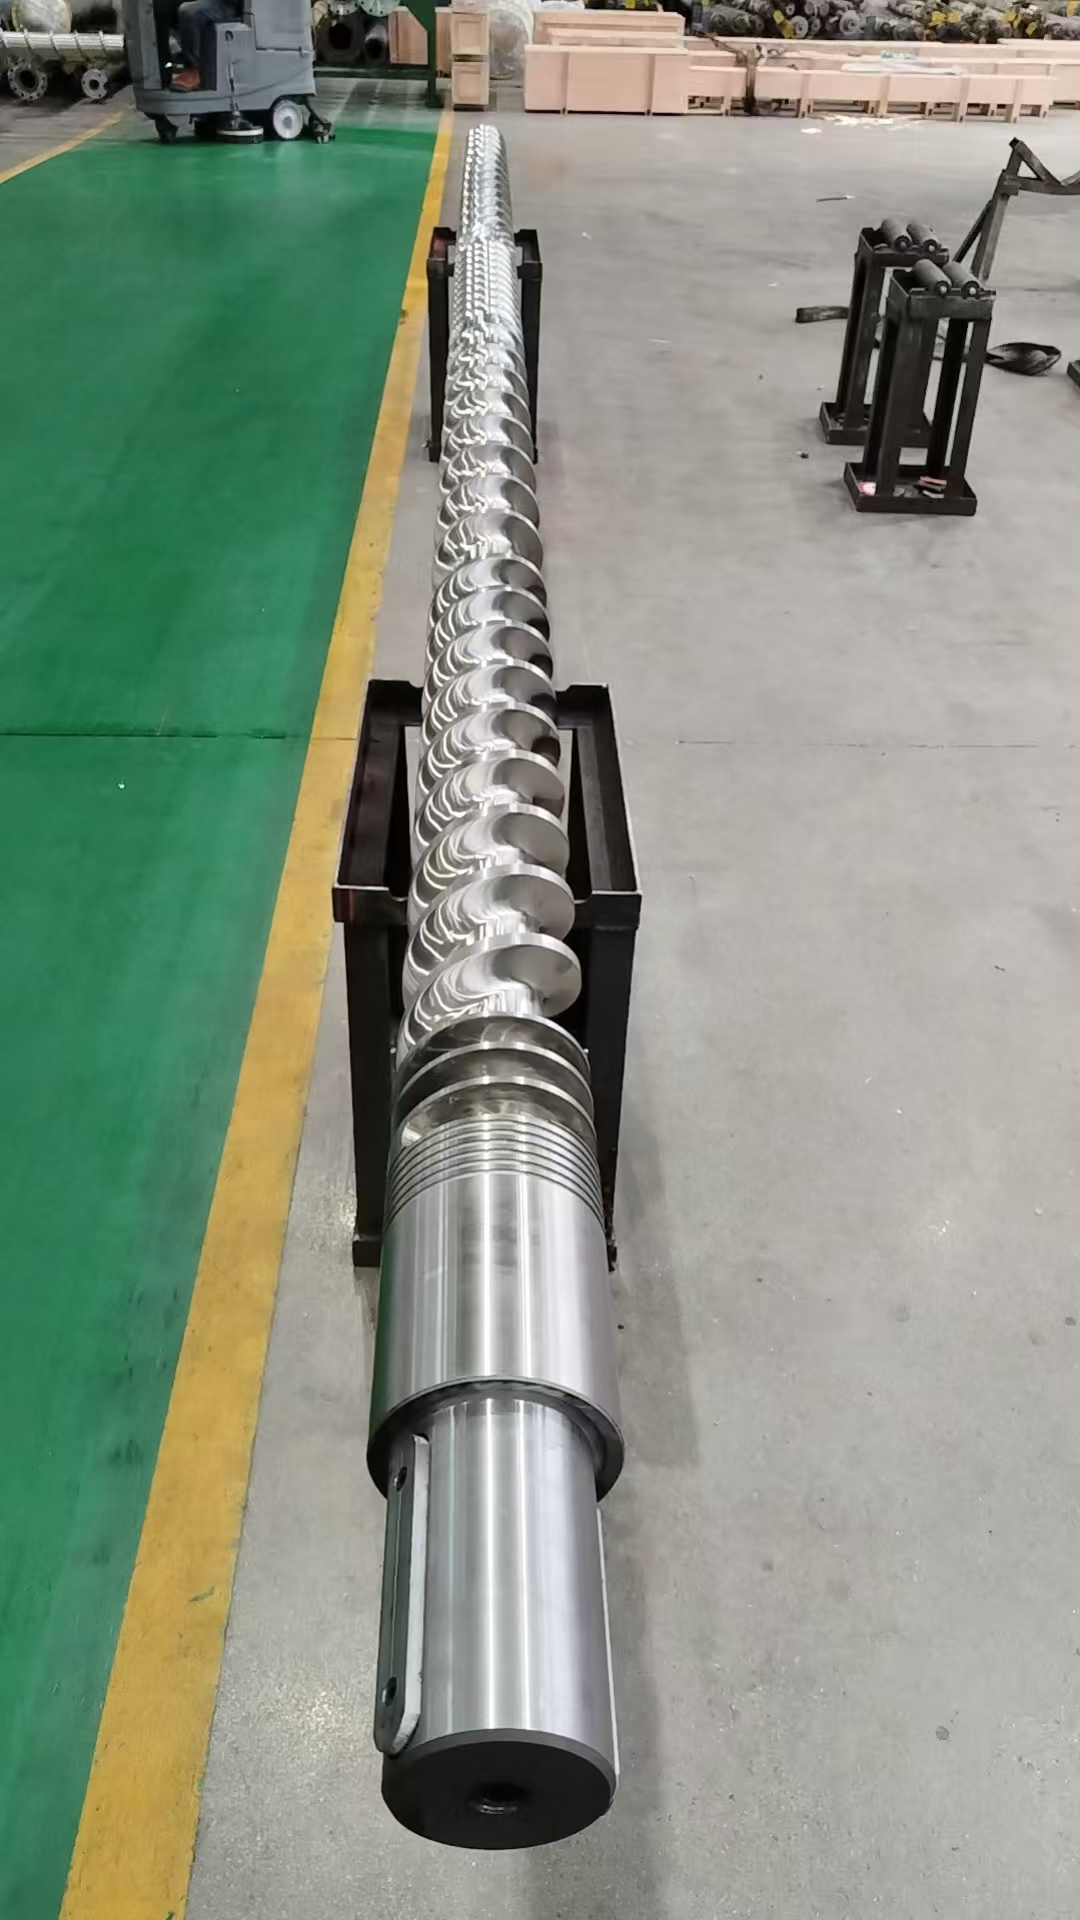
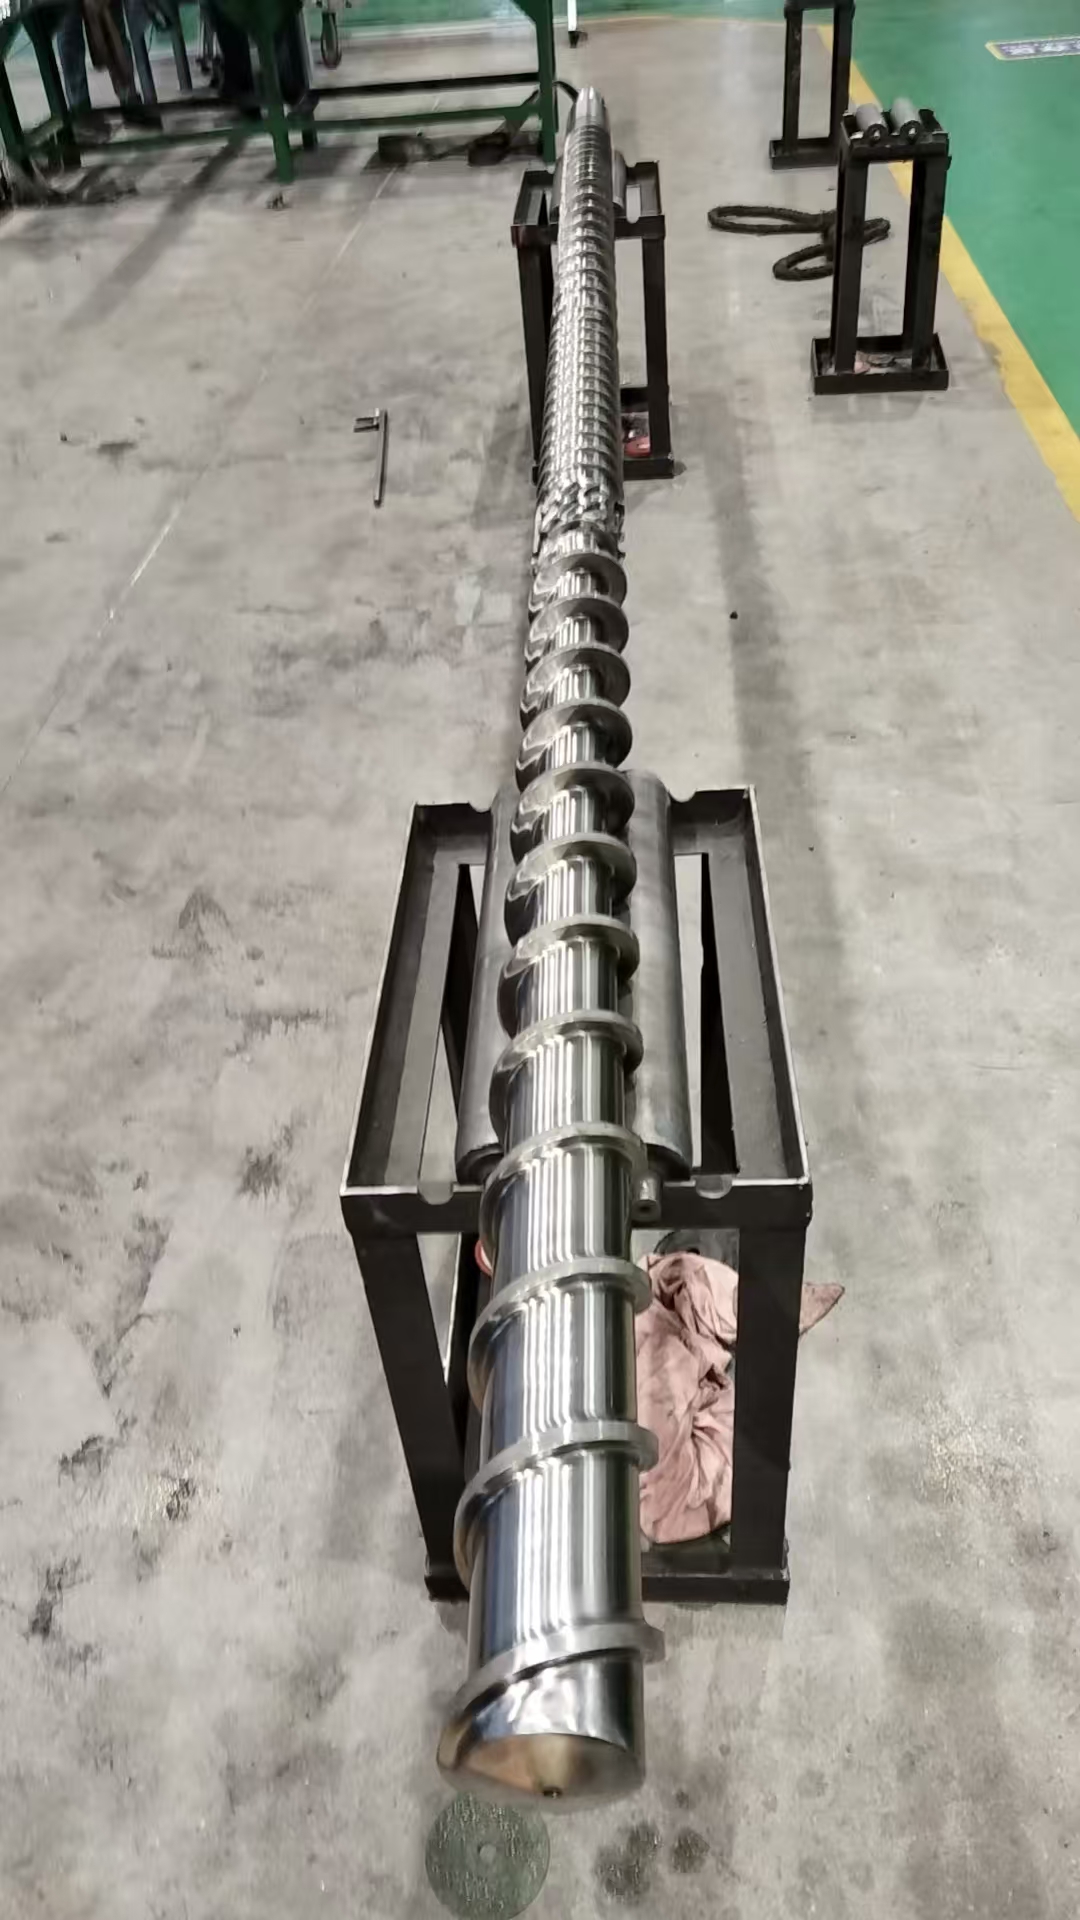
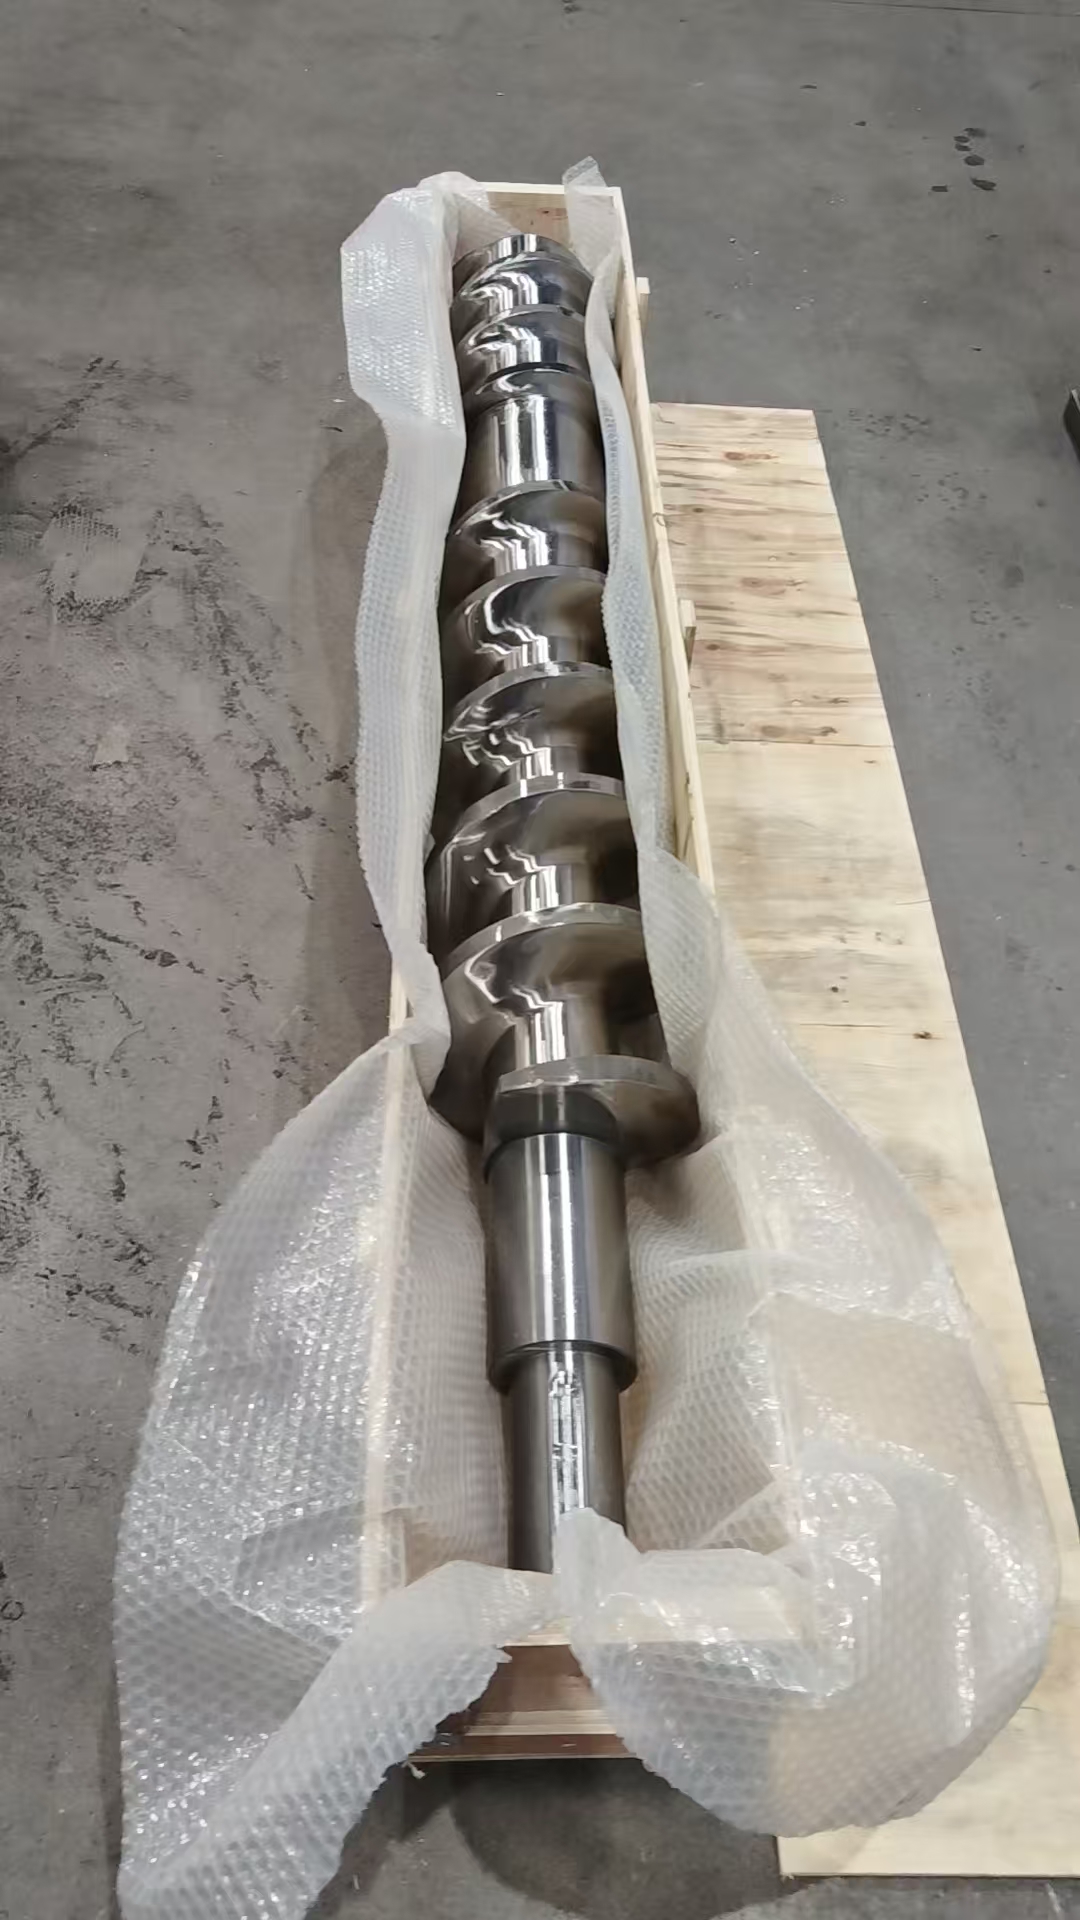
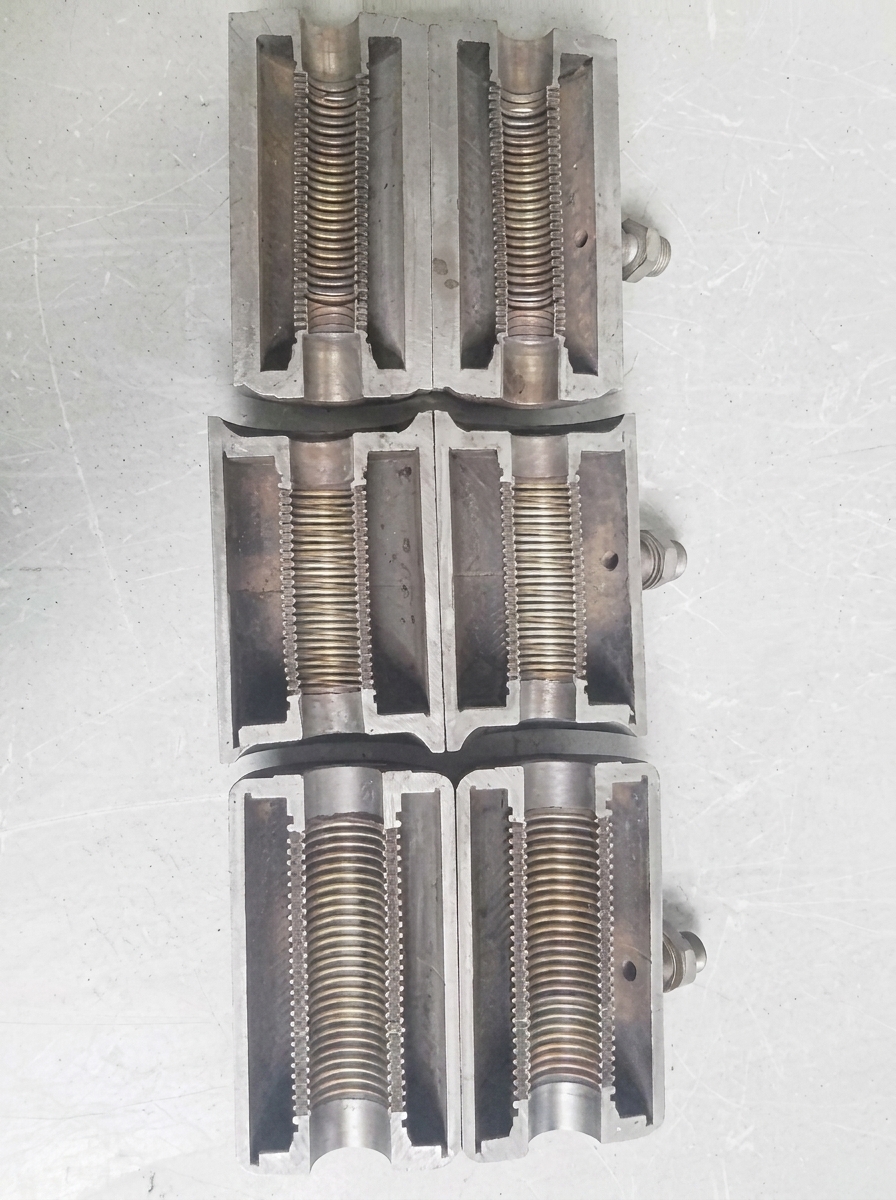
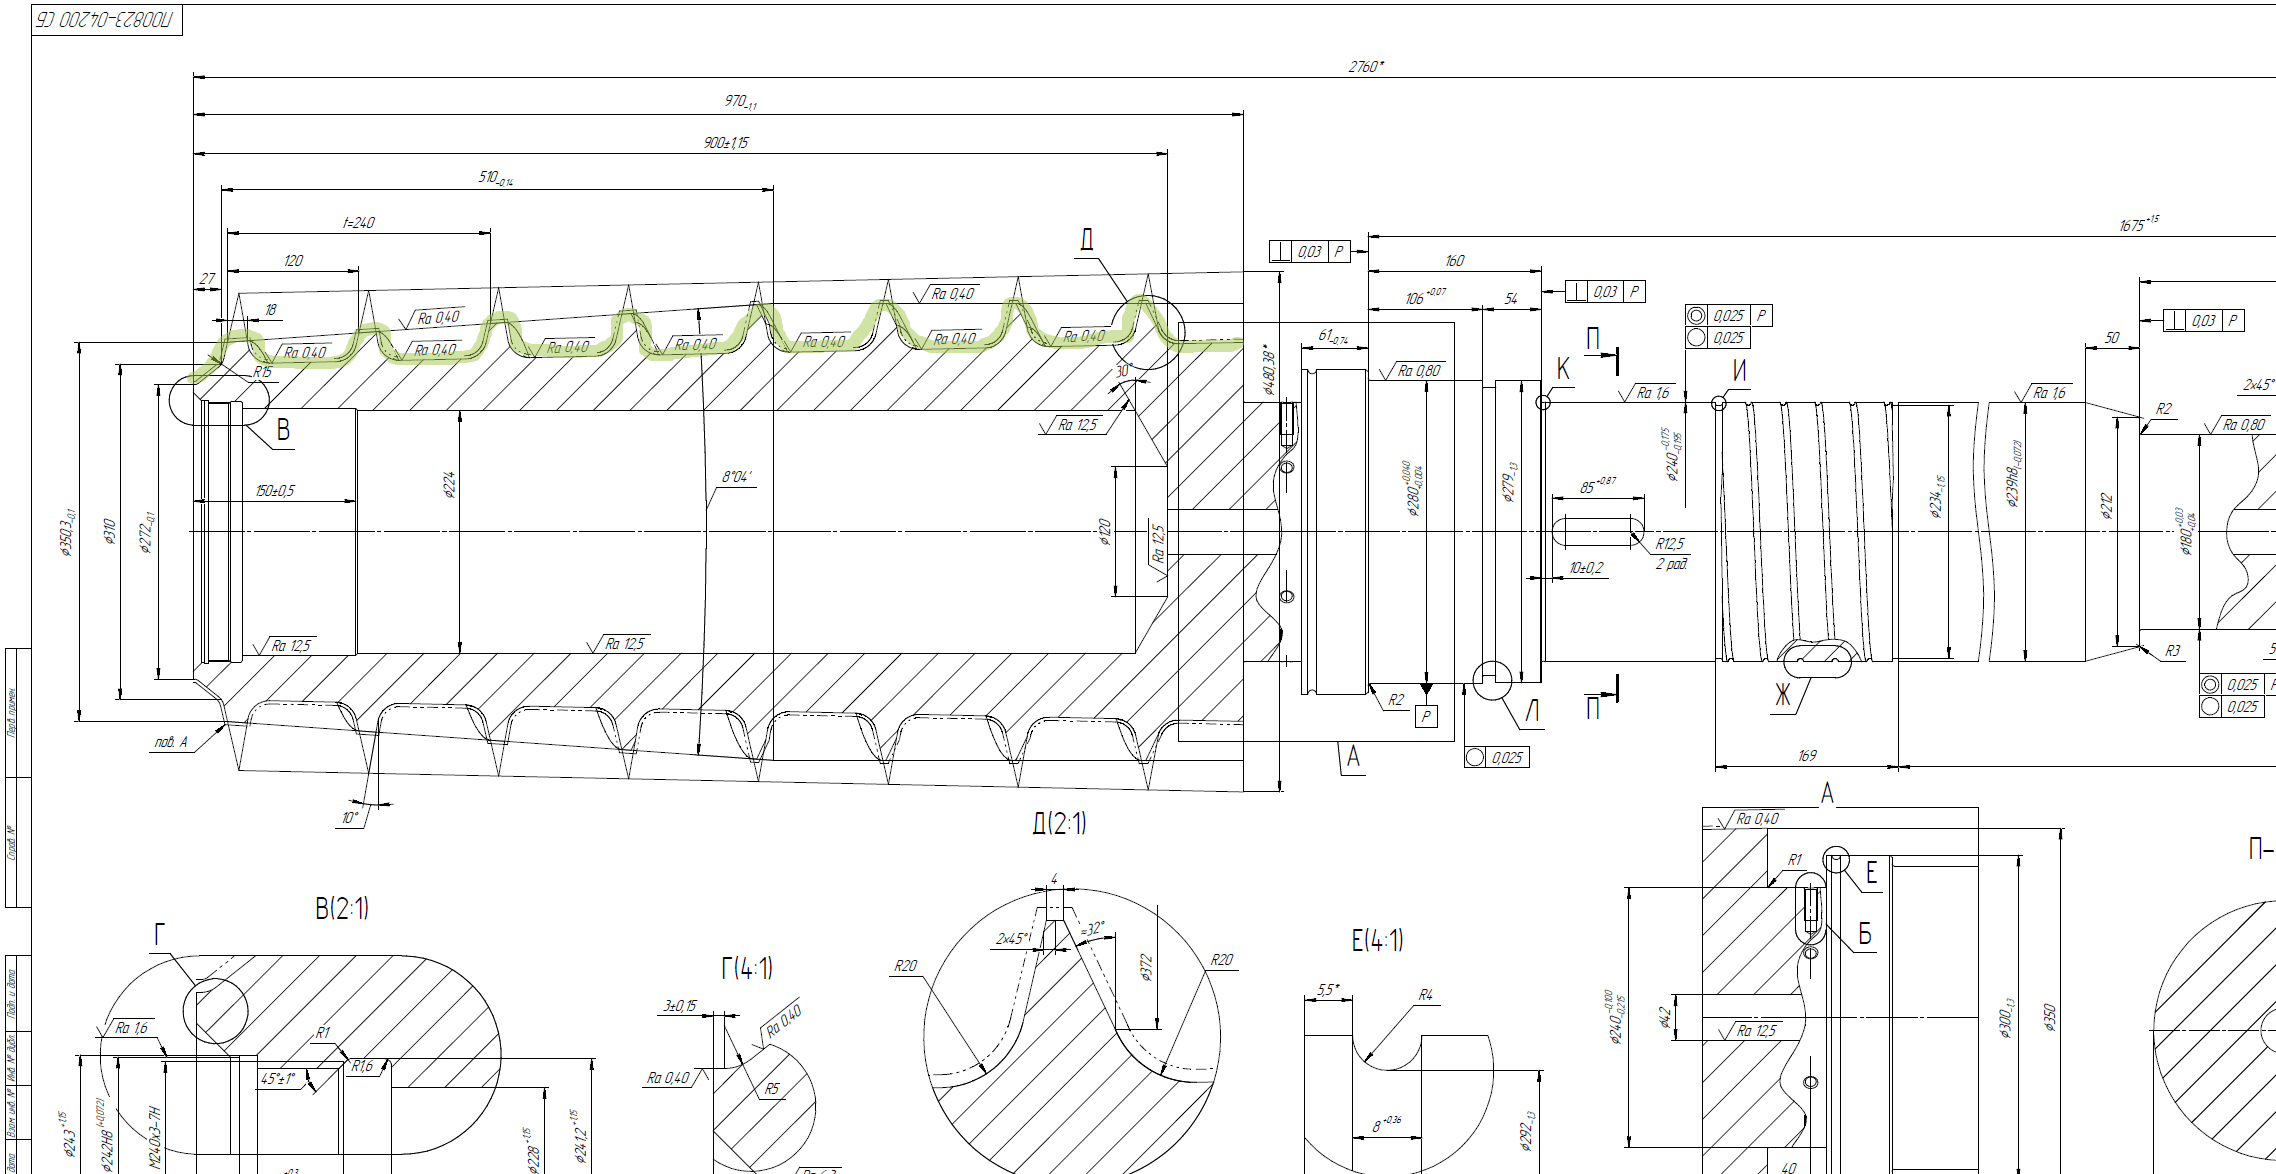
Винты, шнеки и экструдеры — рабочие органы и узлы оборудования для переработки полимеров. Изготавливаем шнеки и материальные цилиндры для грануляторов, одно- и двухшнековых экструдеров и машин литья под давлением, включая биметаллические исполнения для абразивных и наполненных материалов. Каждая шнековая пара проектируется под перерабатываемый полимер, изделие и режим работы по чертежам или образцам заказчика. Помимо изготовления выполняем восстановление и модернизацию изношенных шнеков и цилиндров с возвратом исходных параметров пластикации.
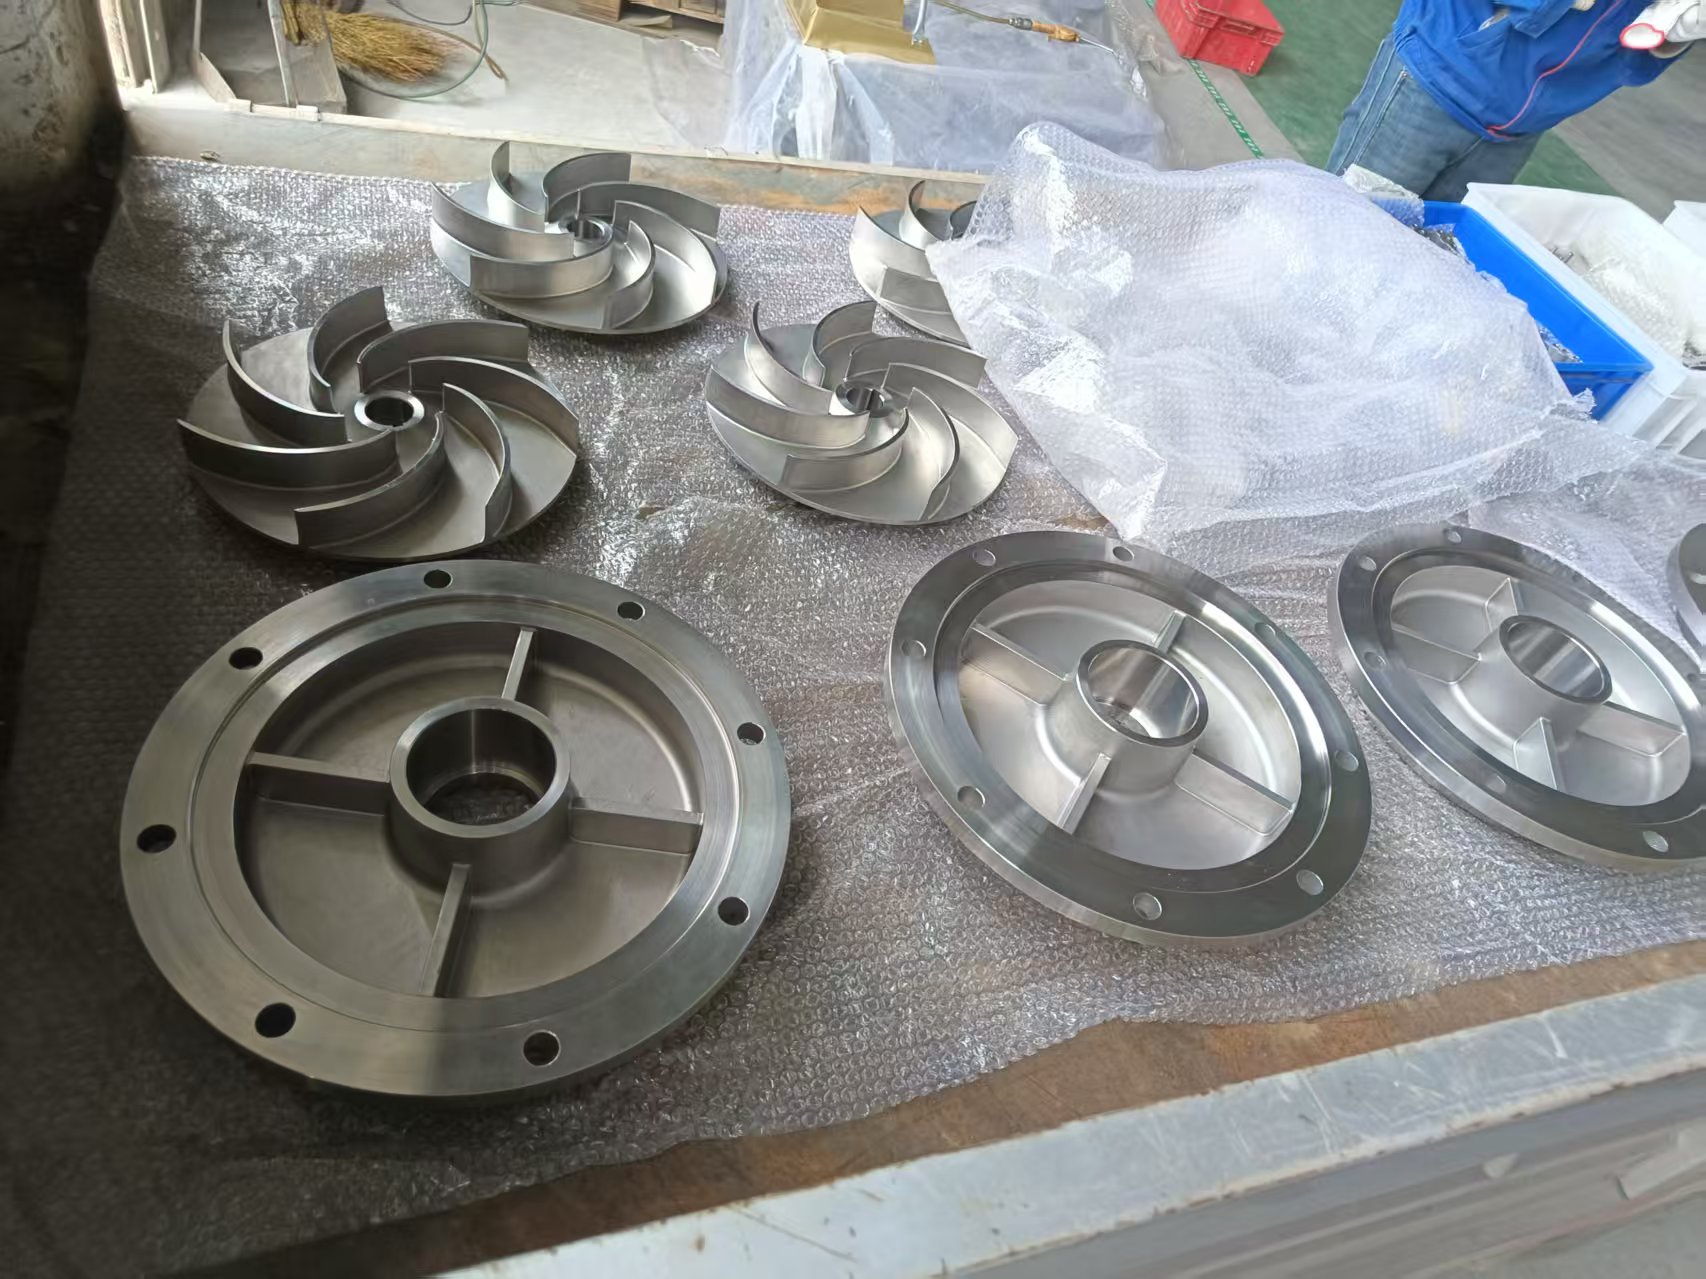
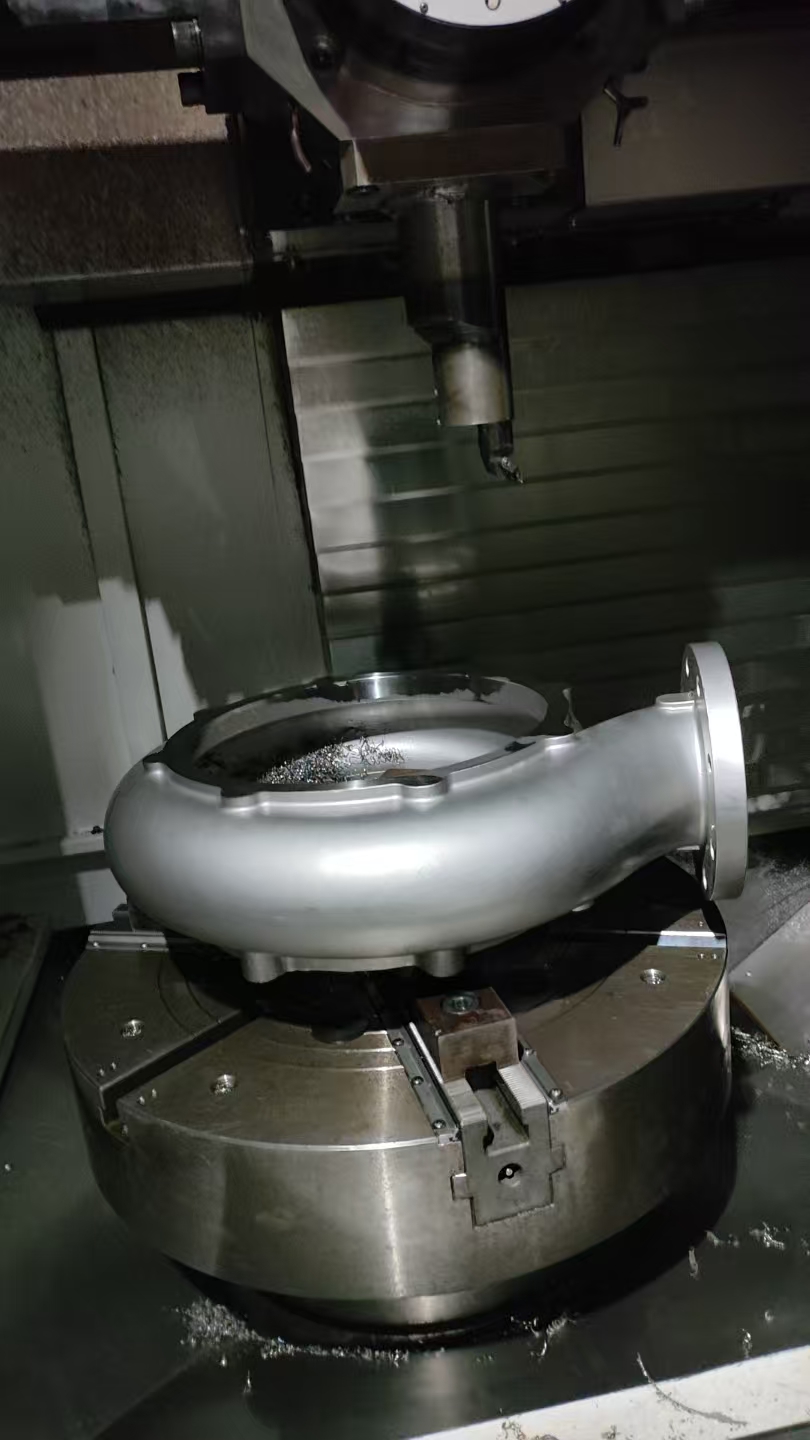
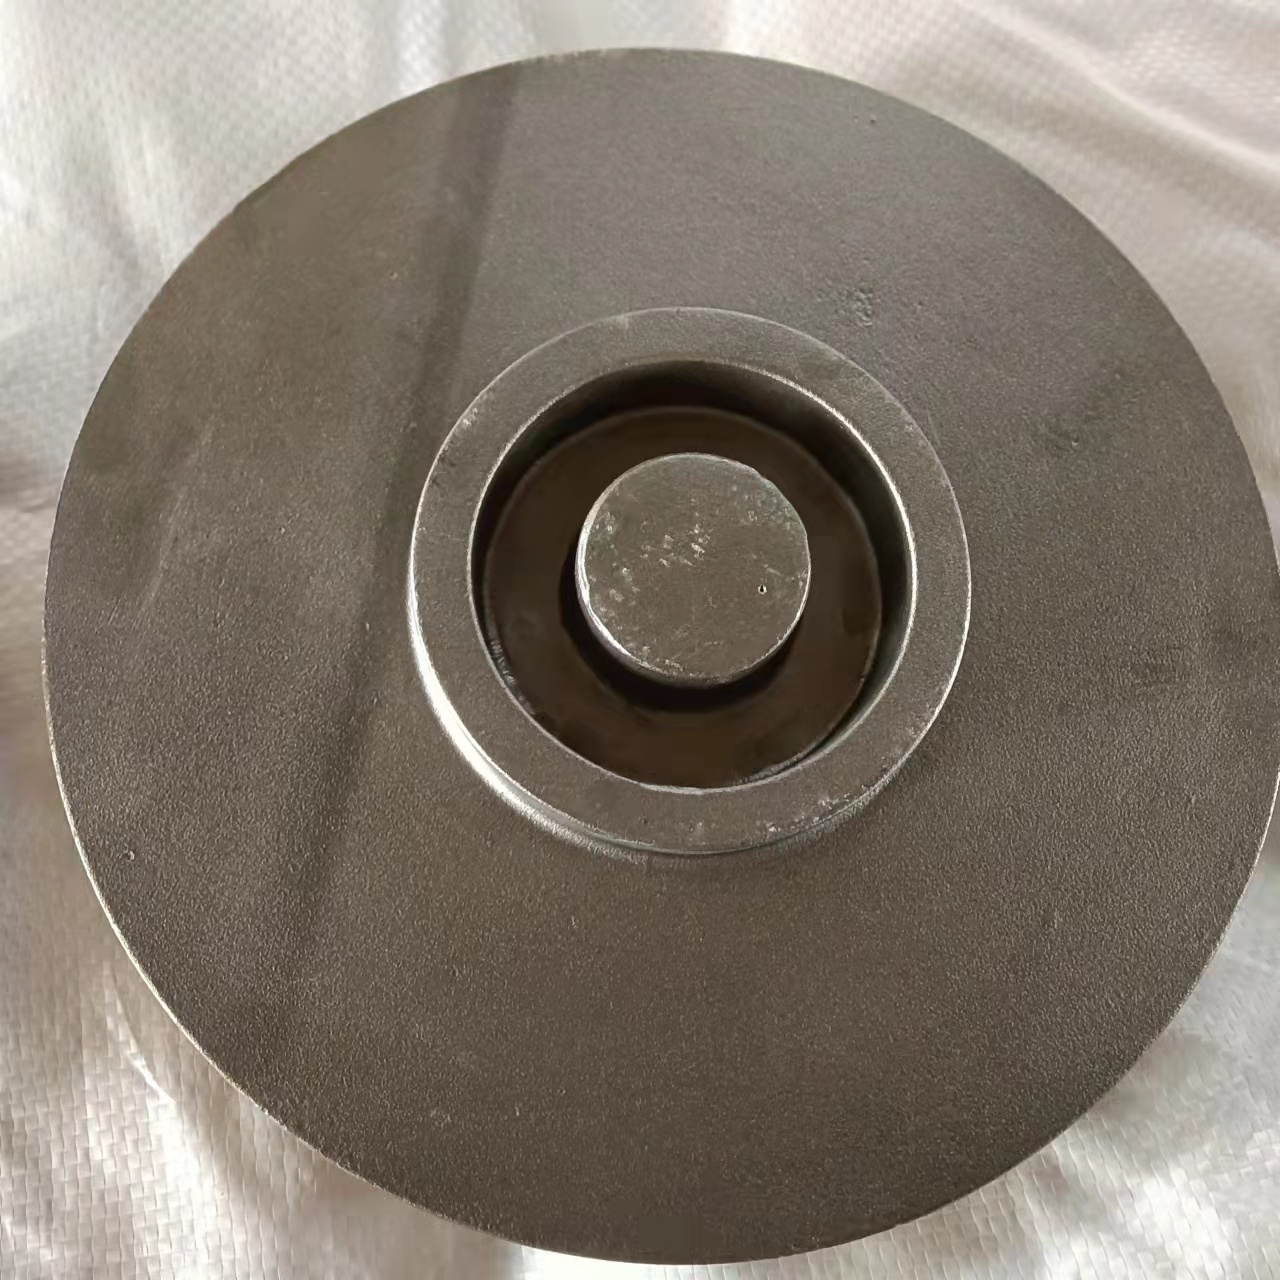
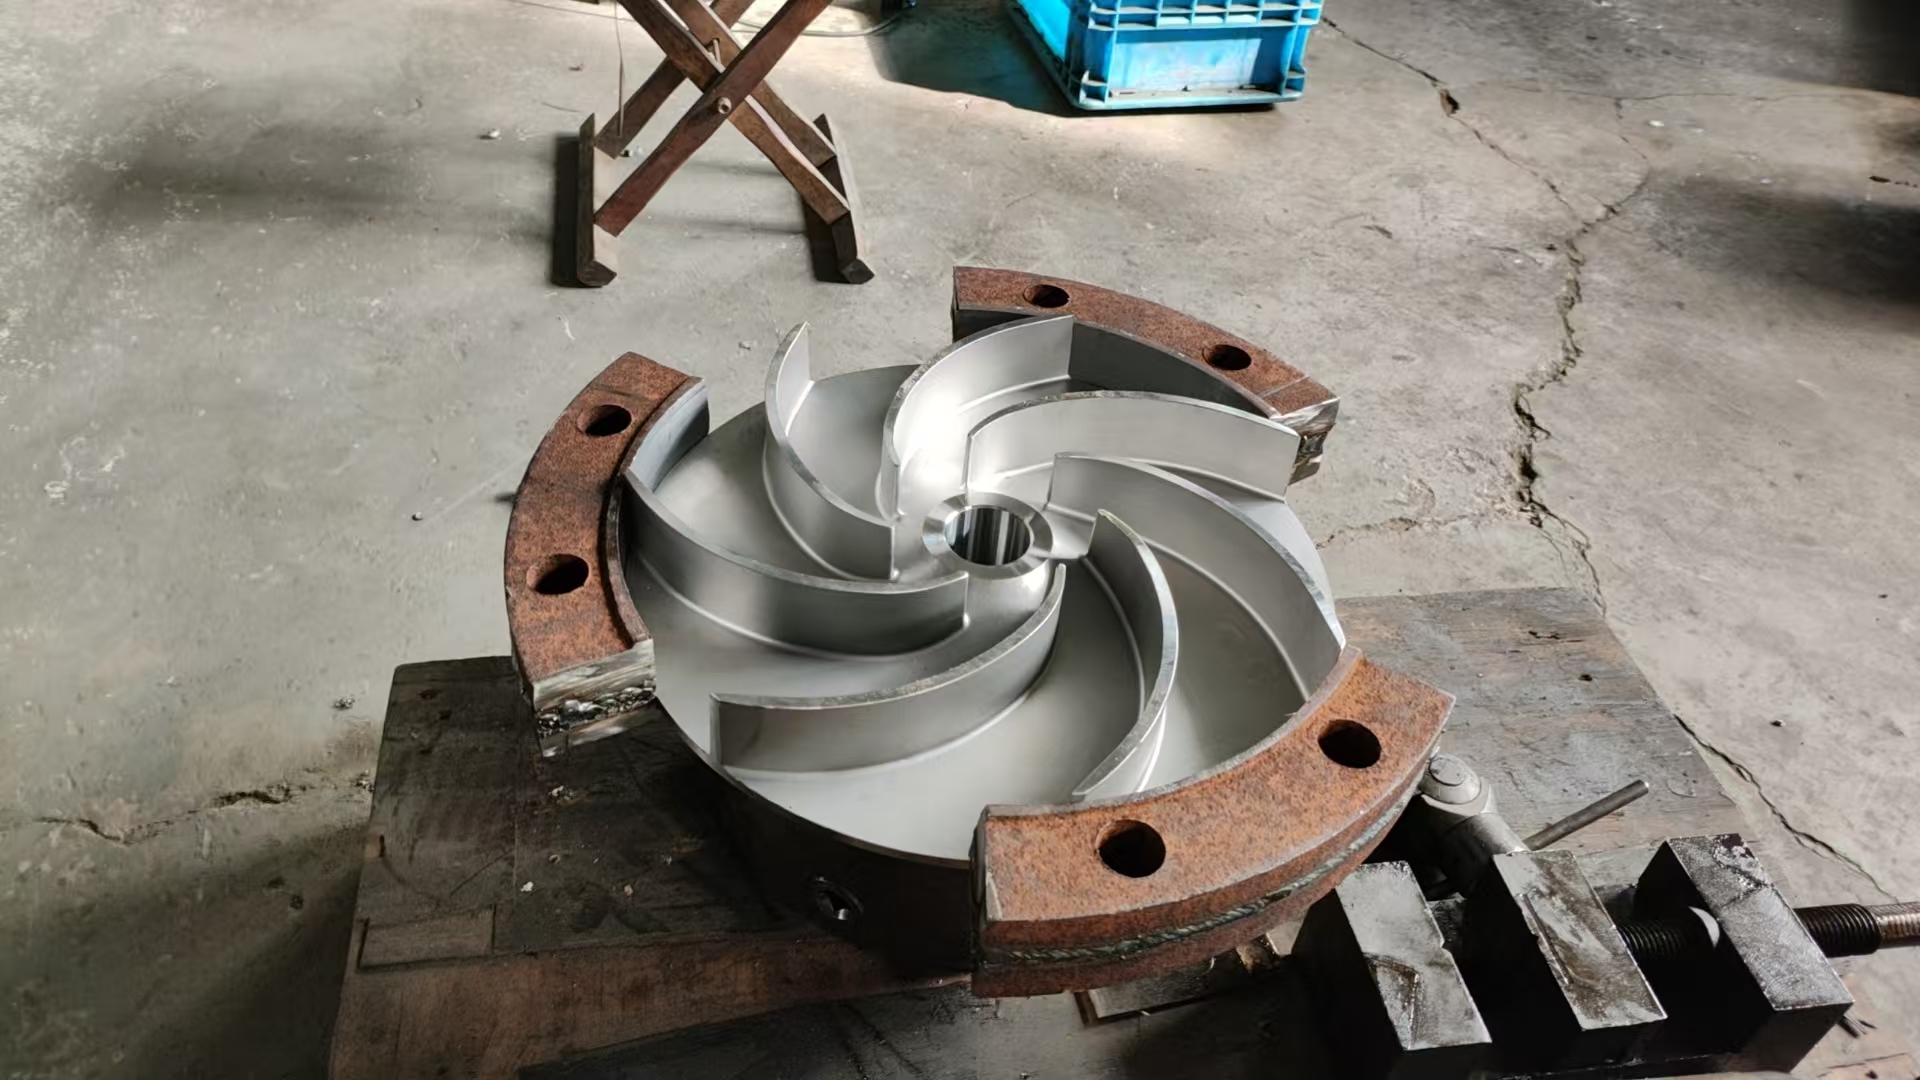
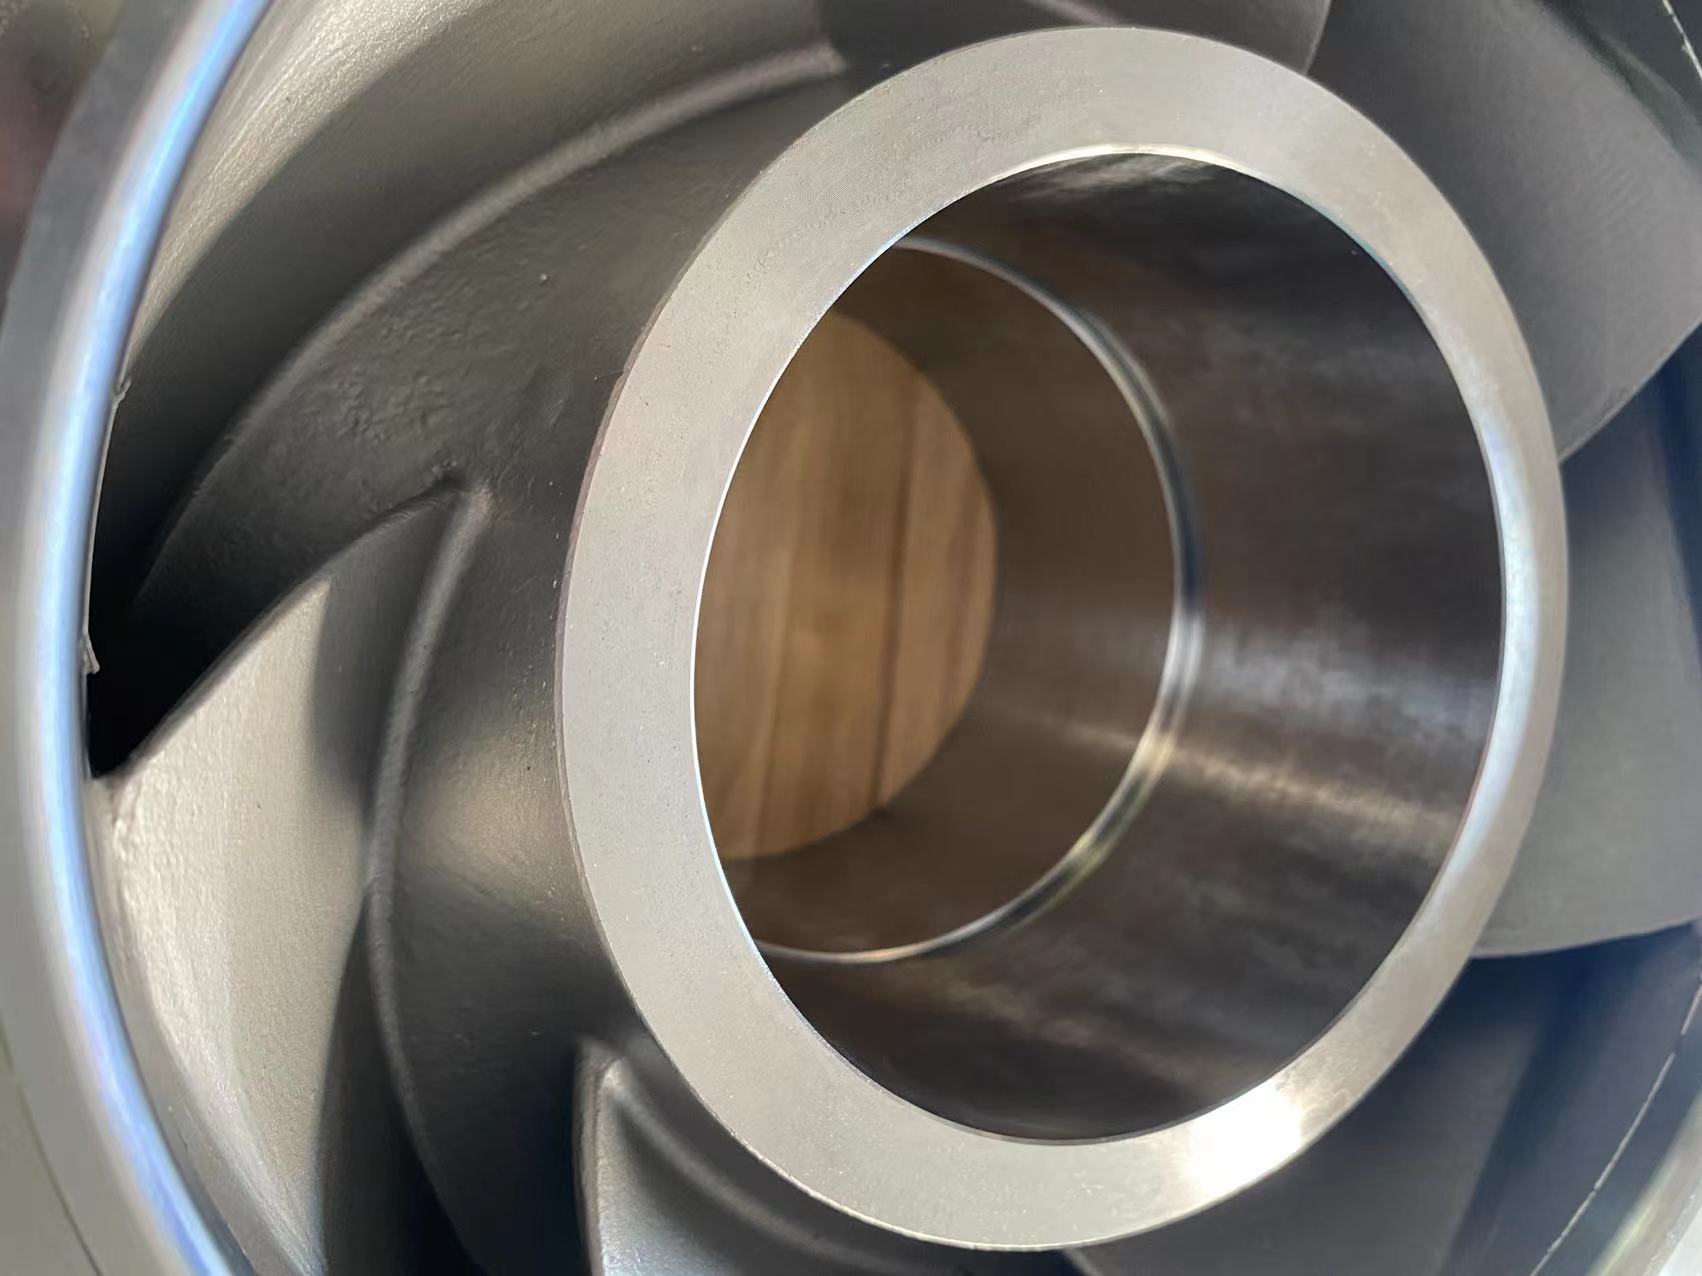
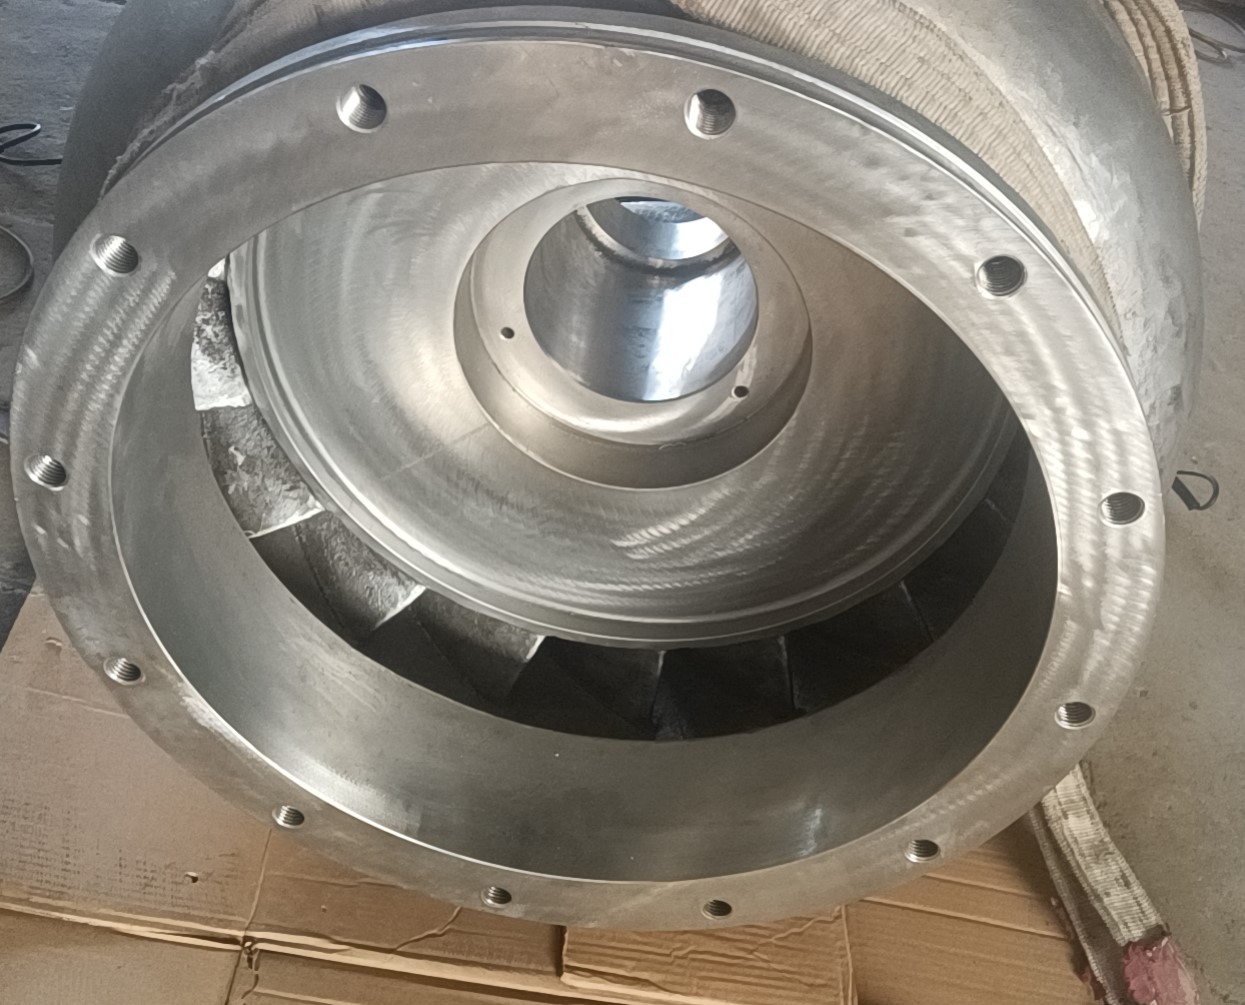
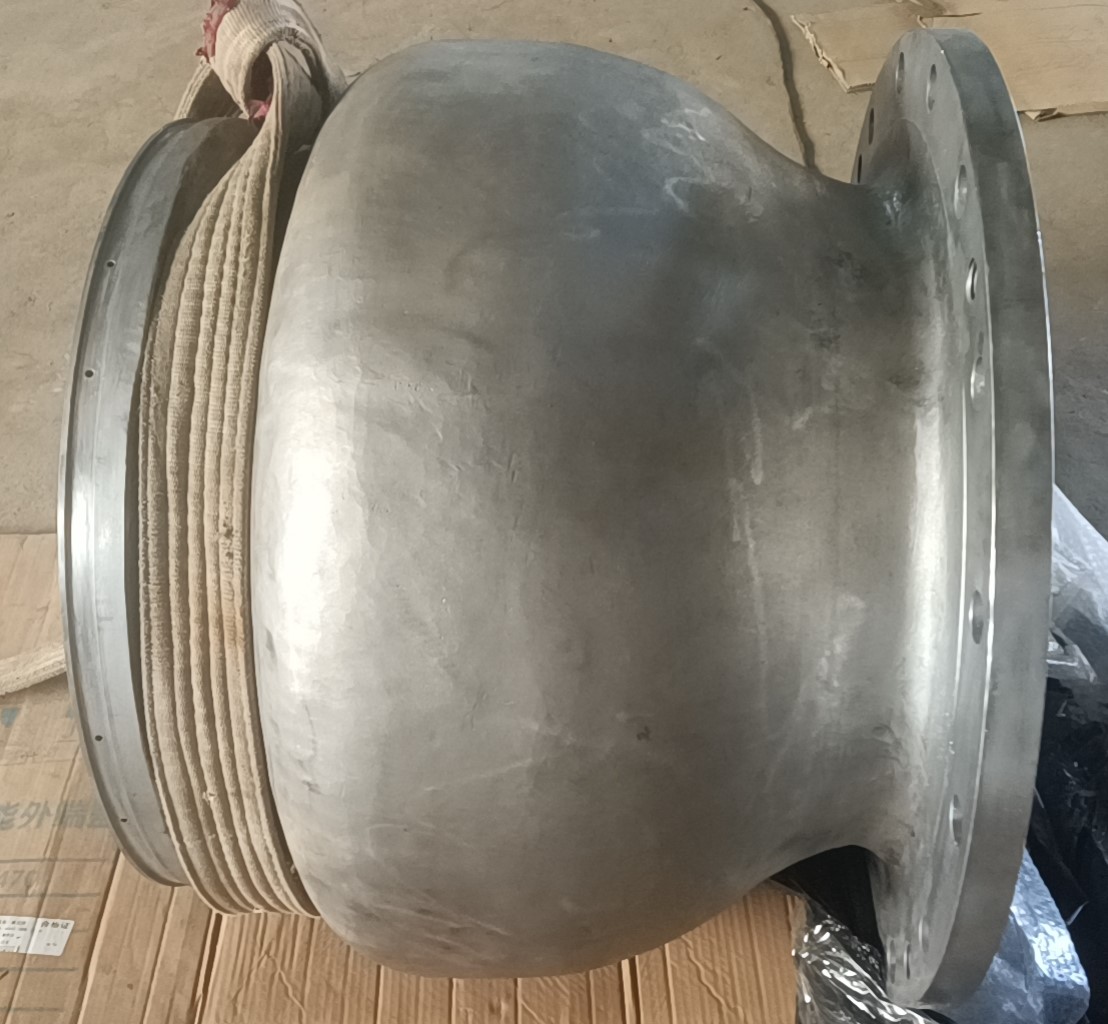
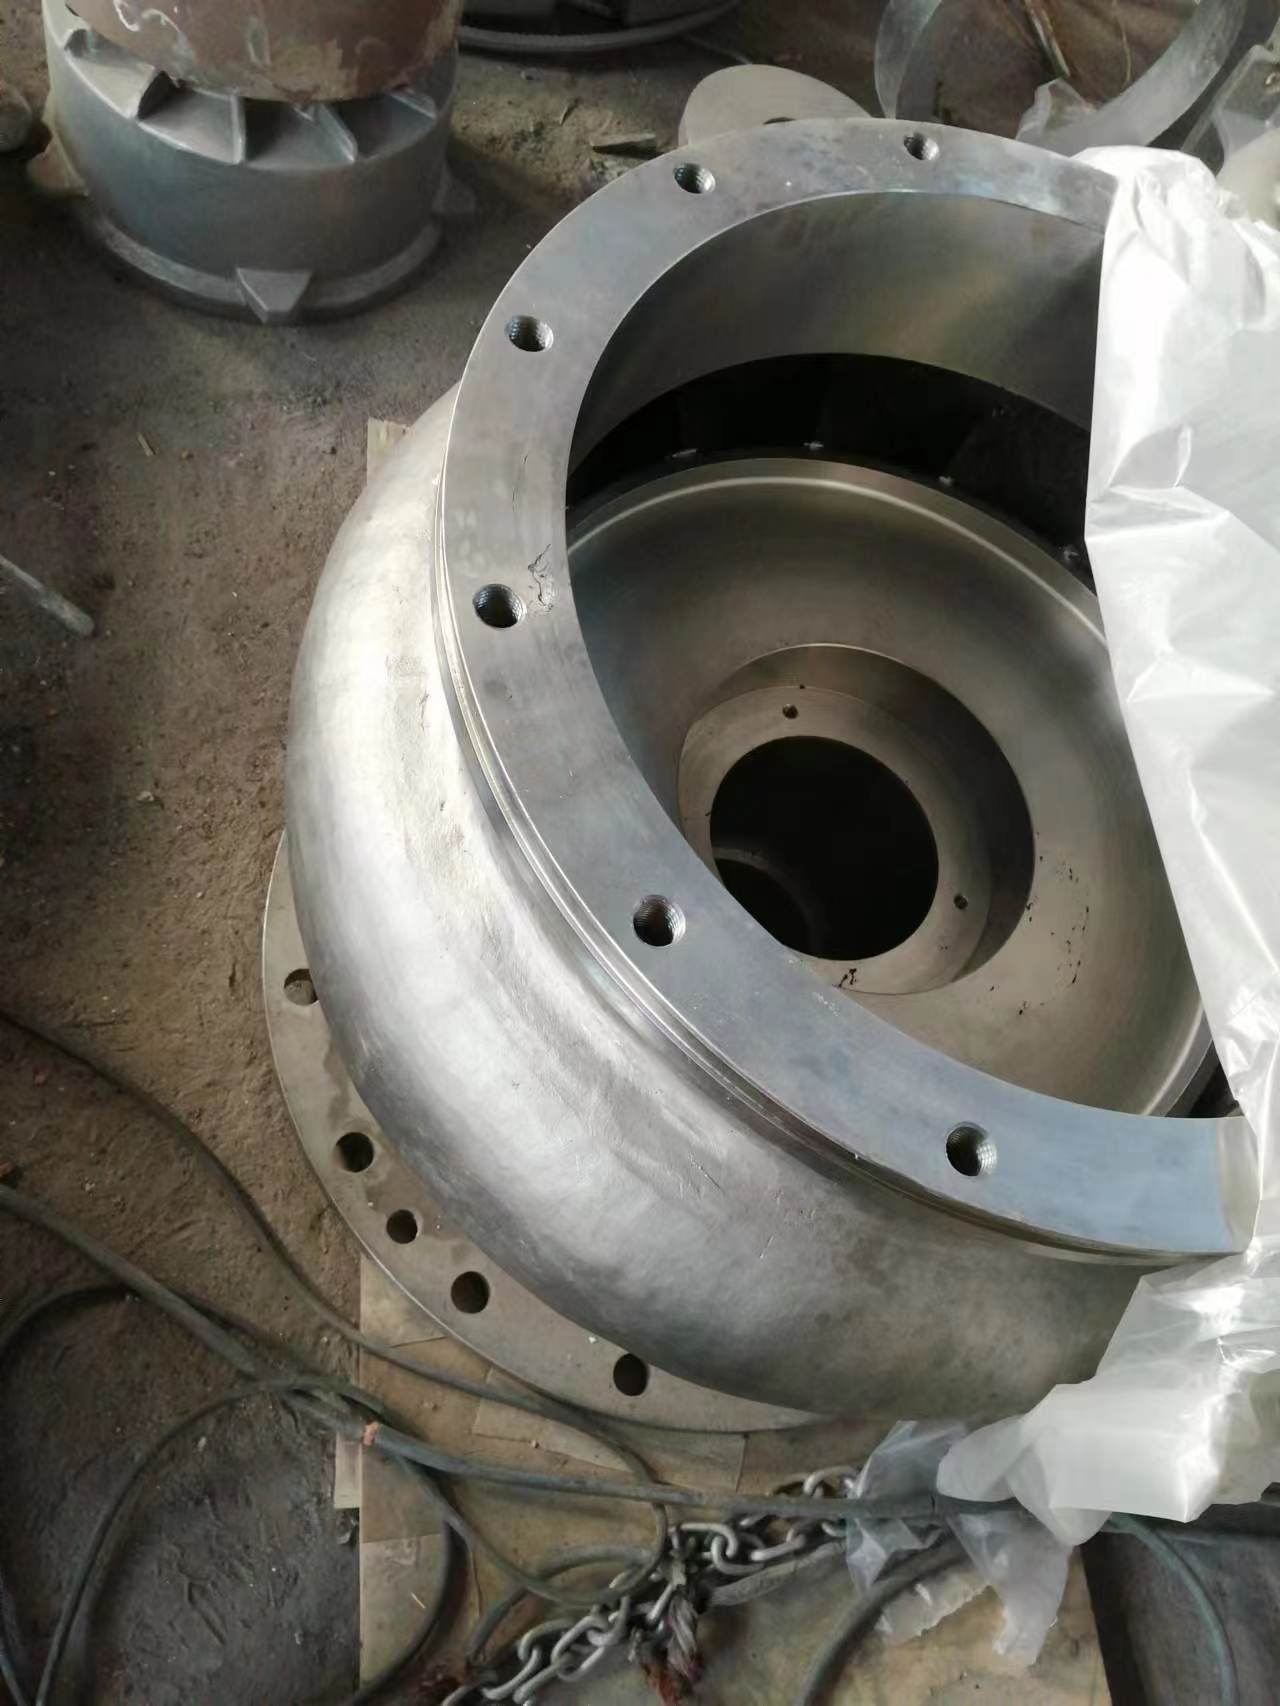
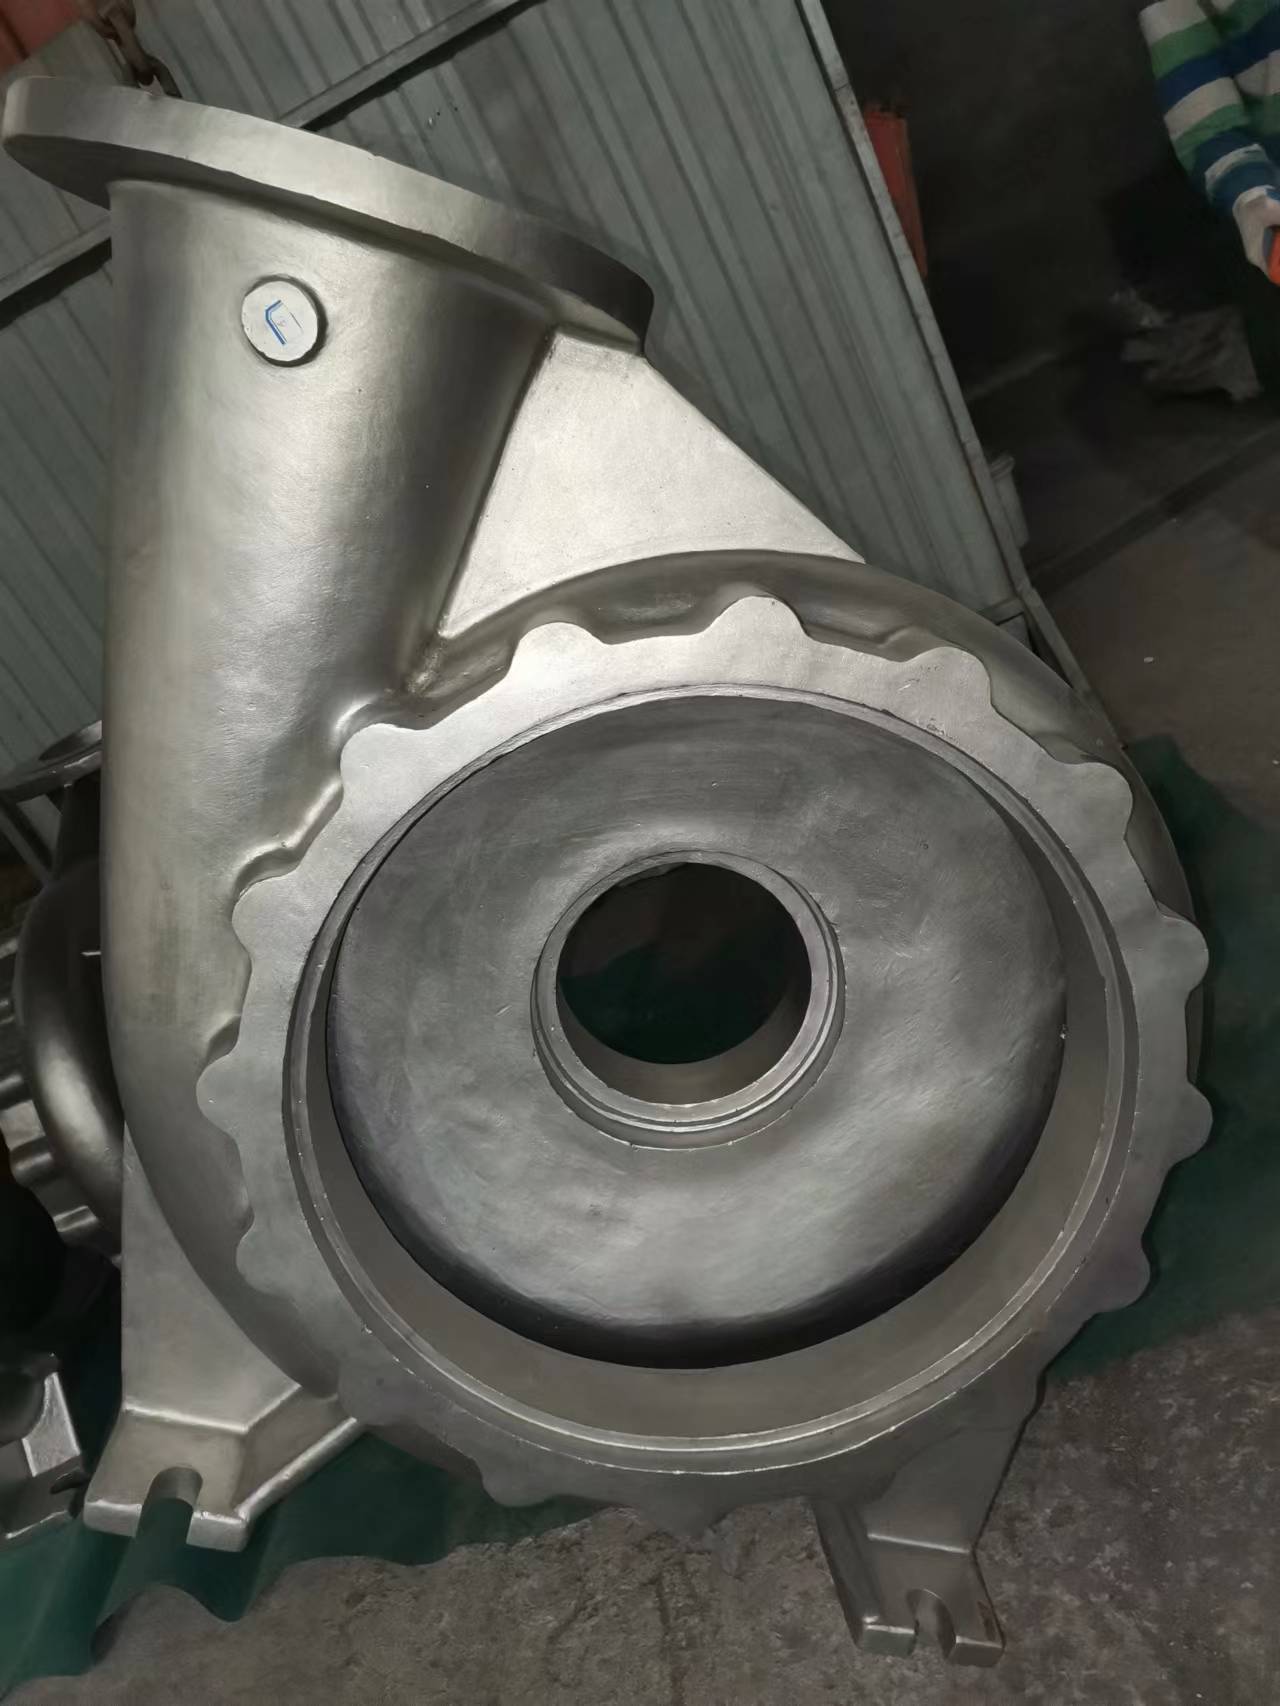
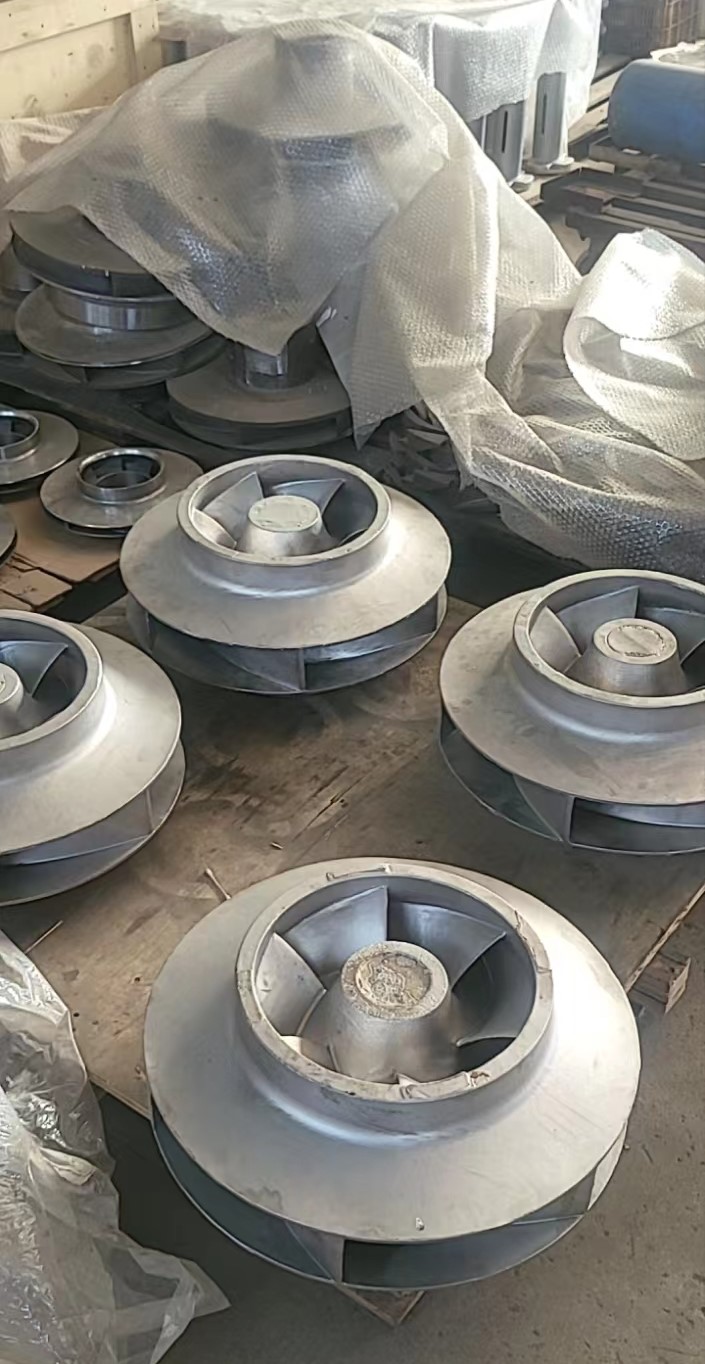
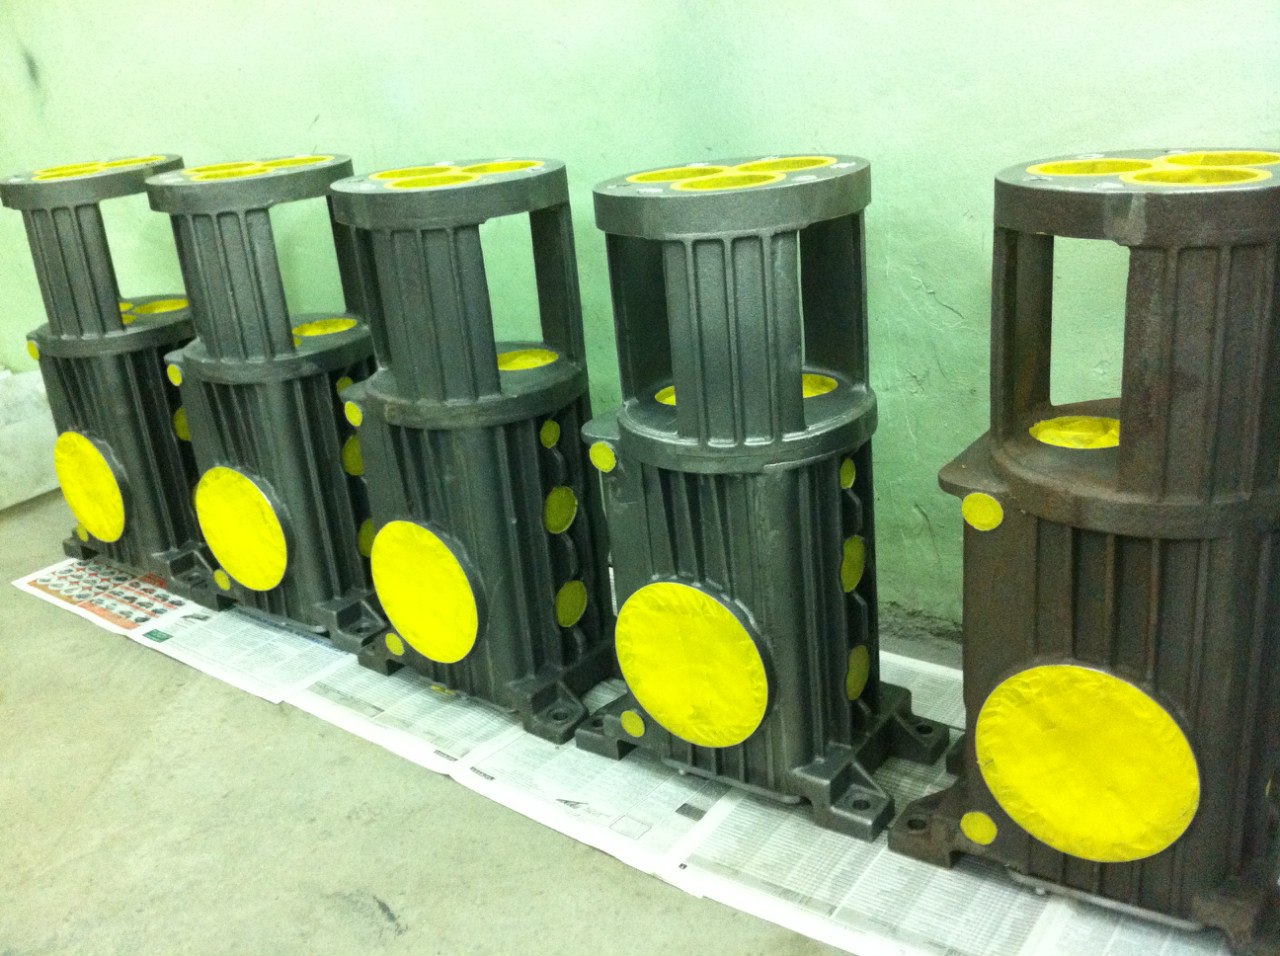
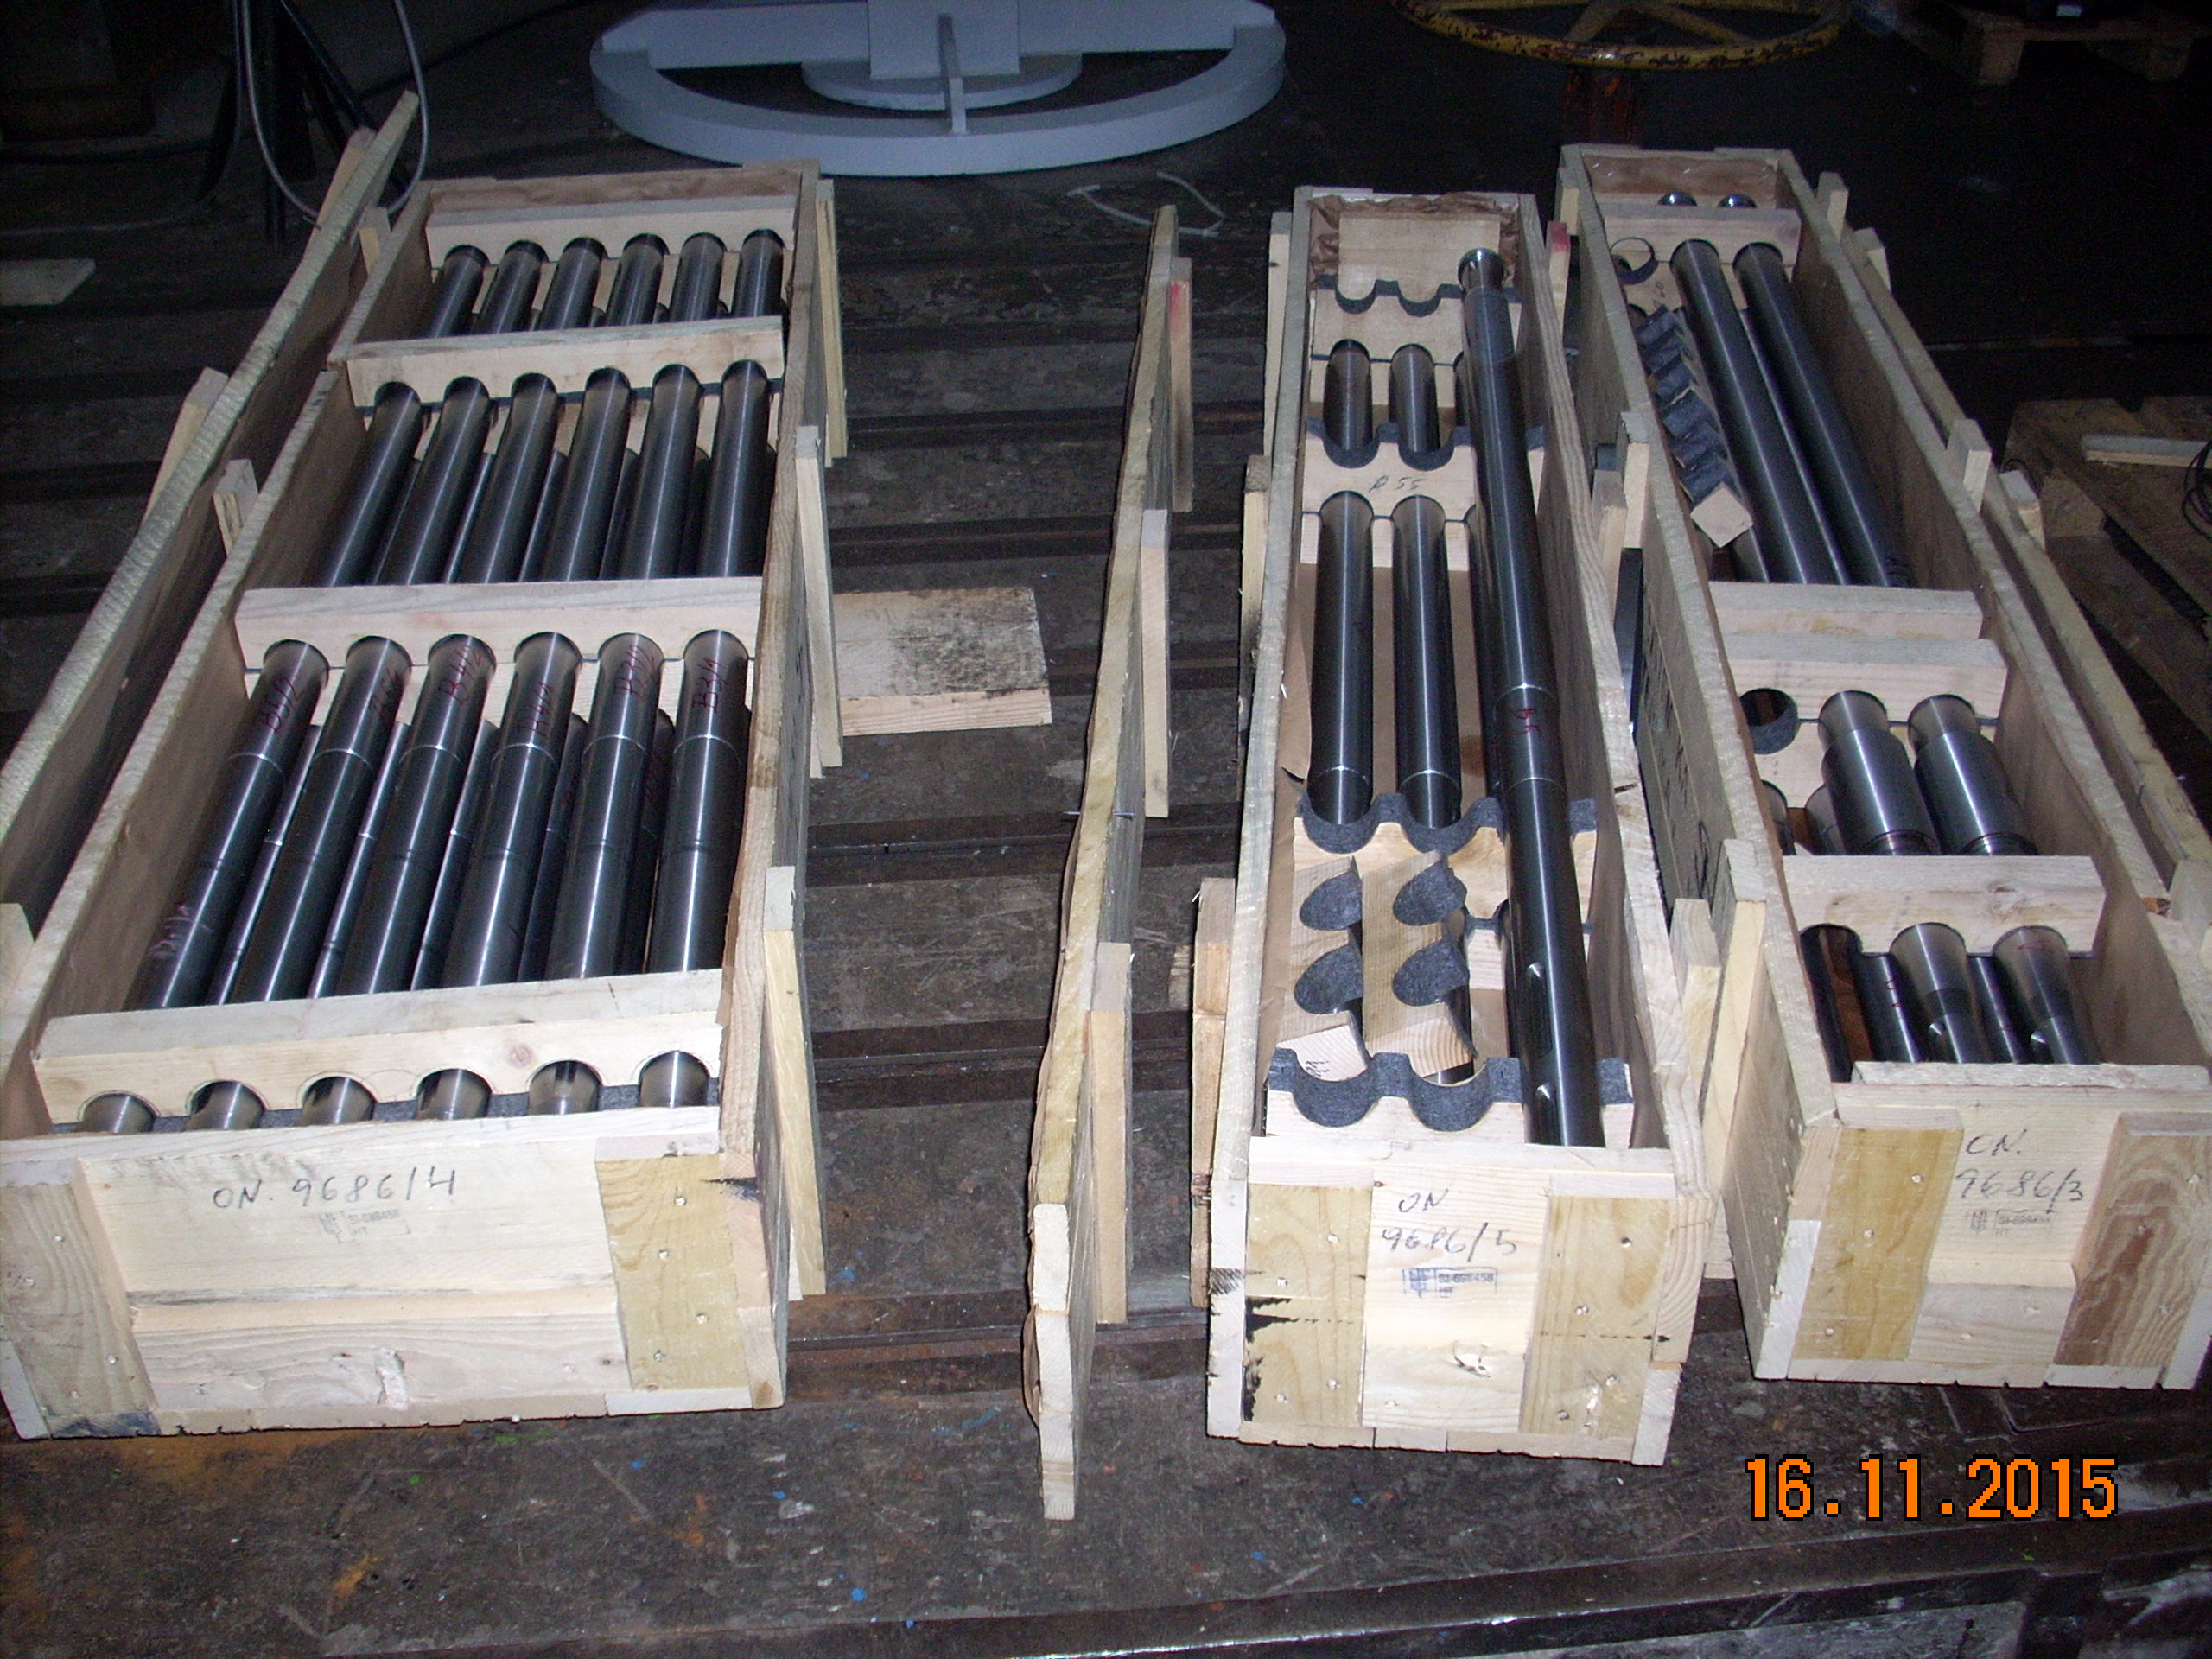
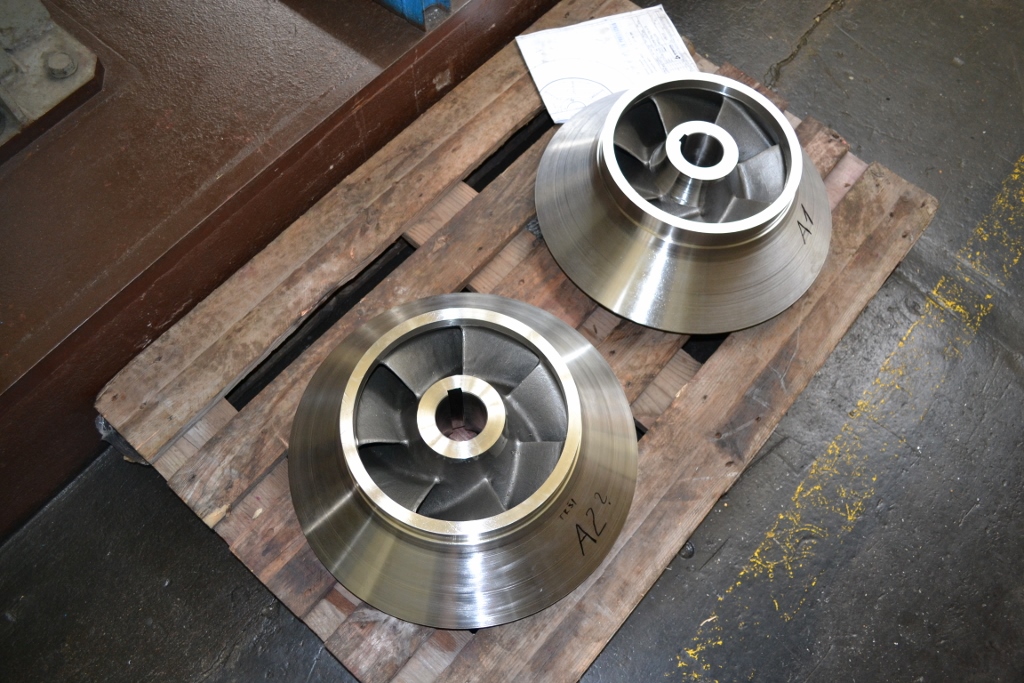
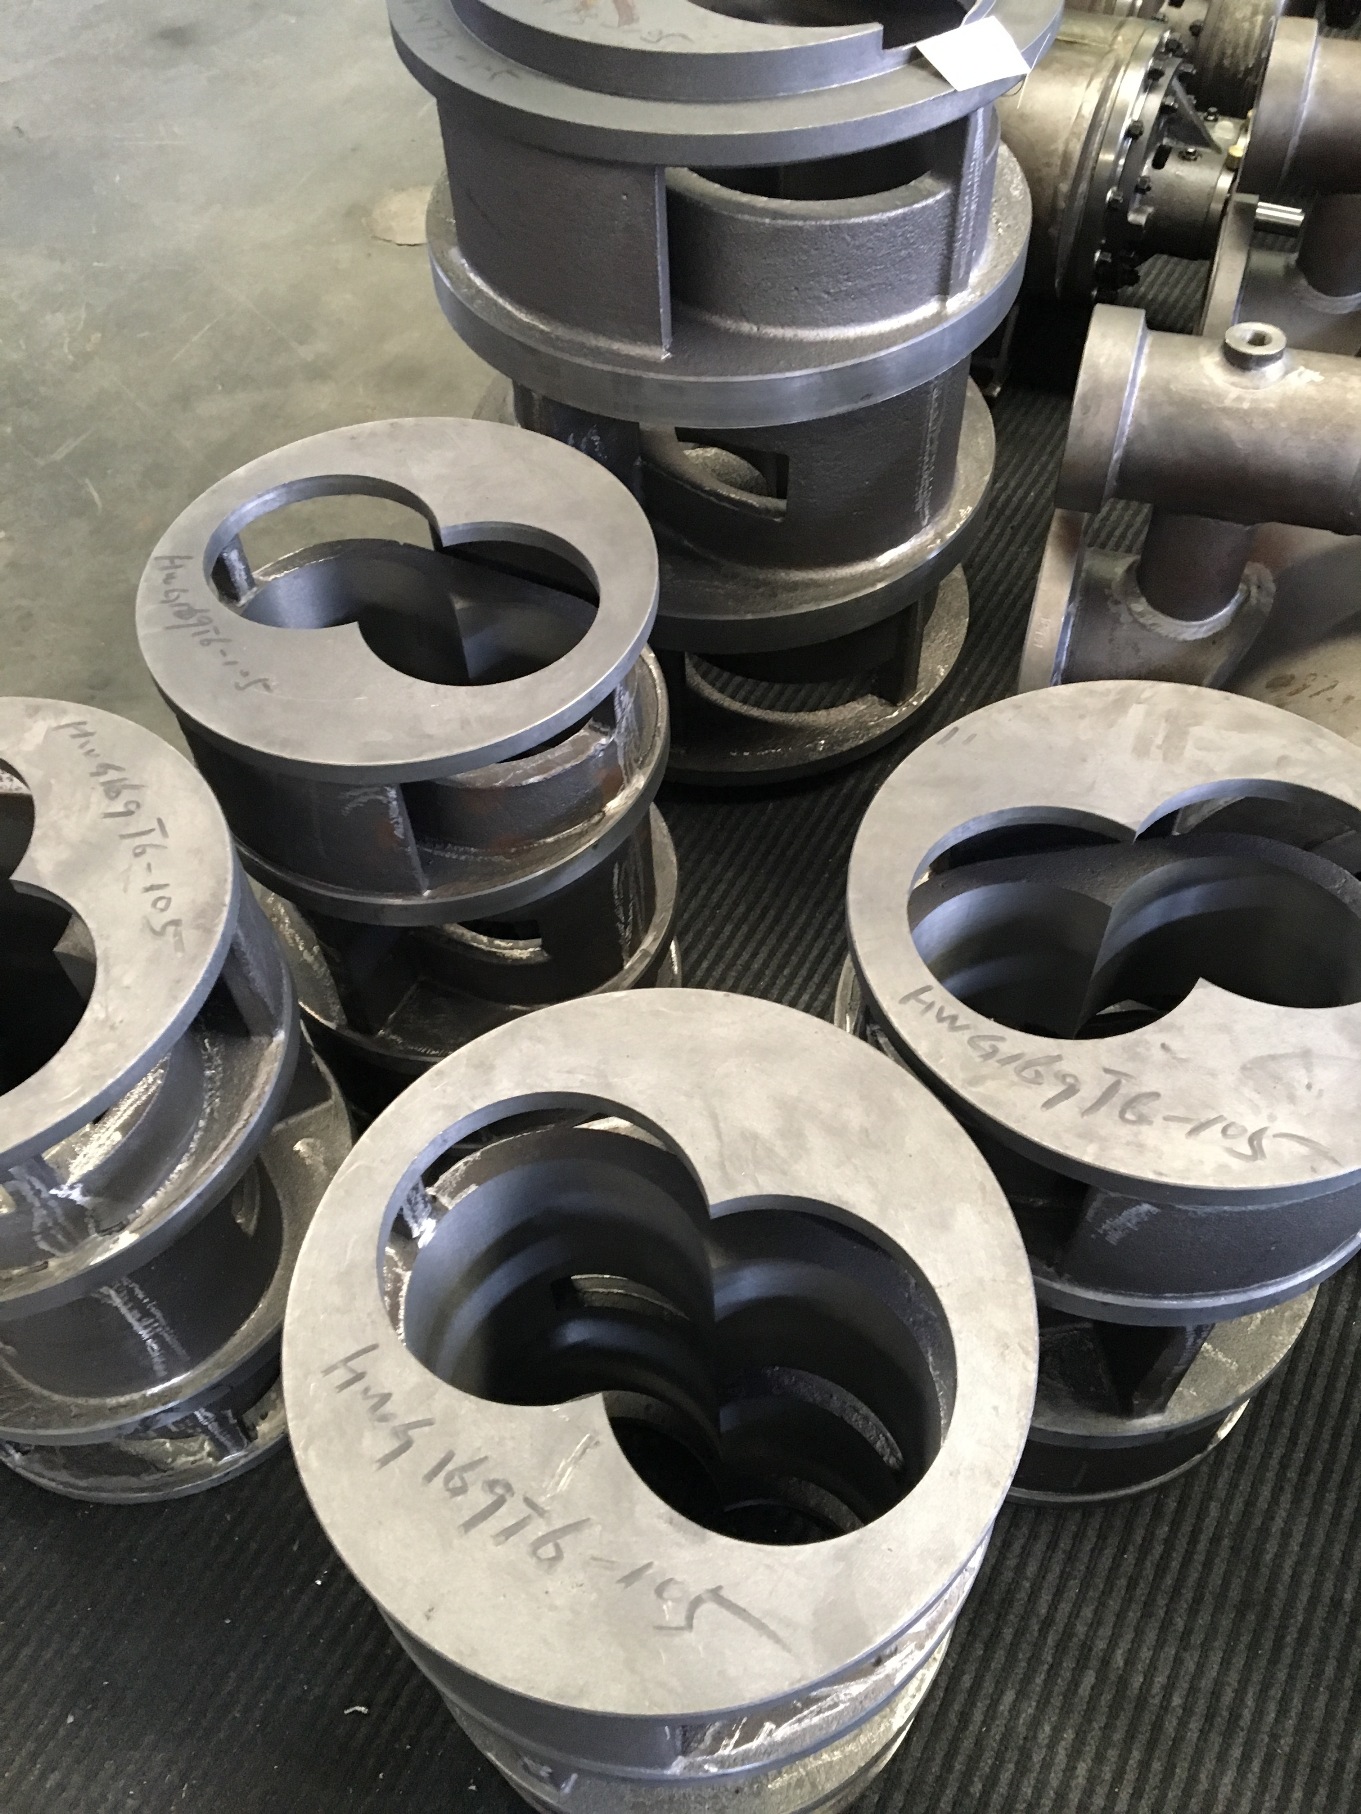
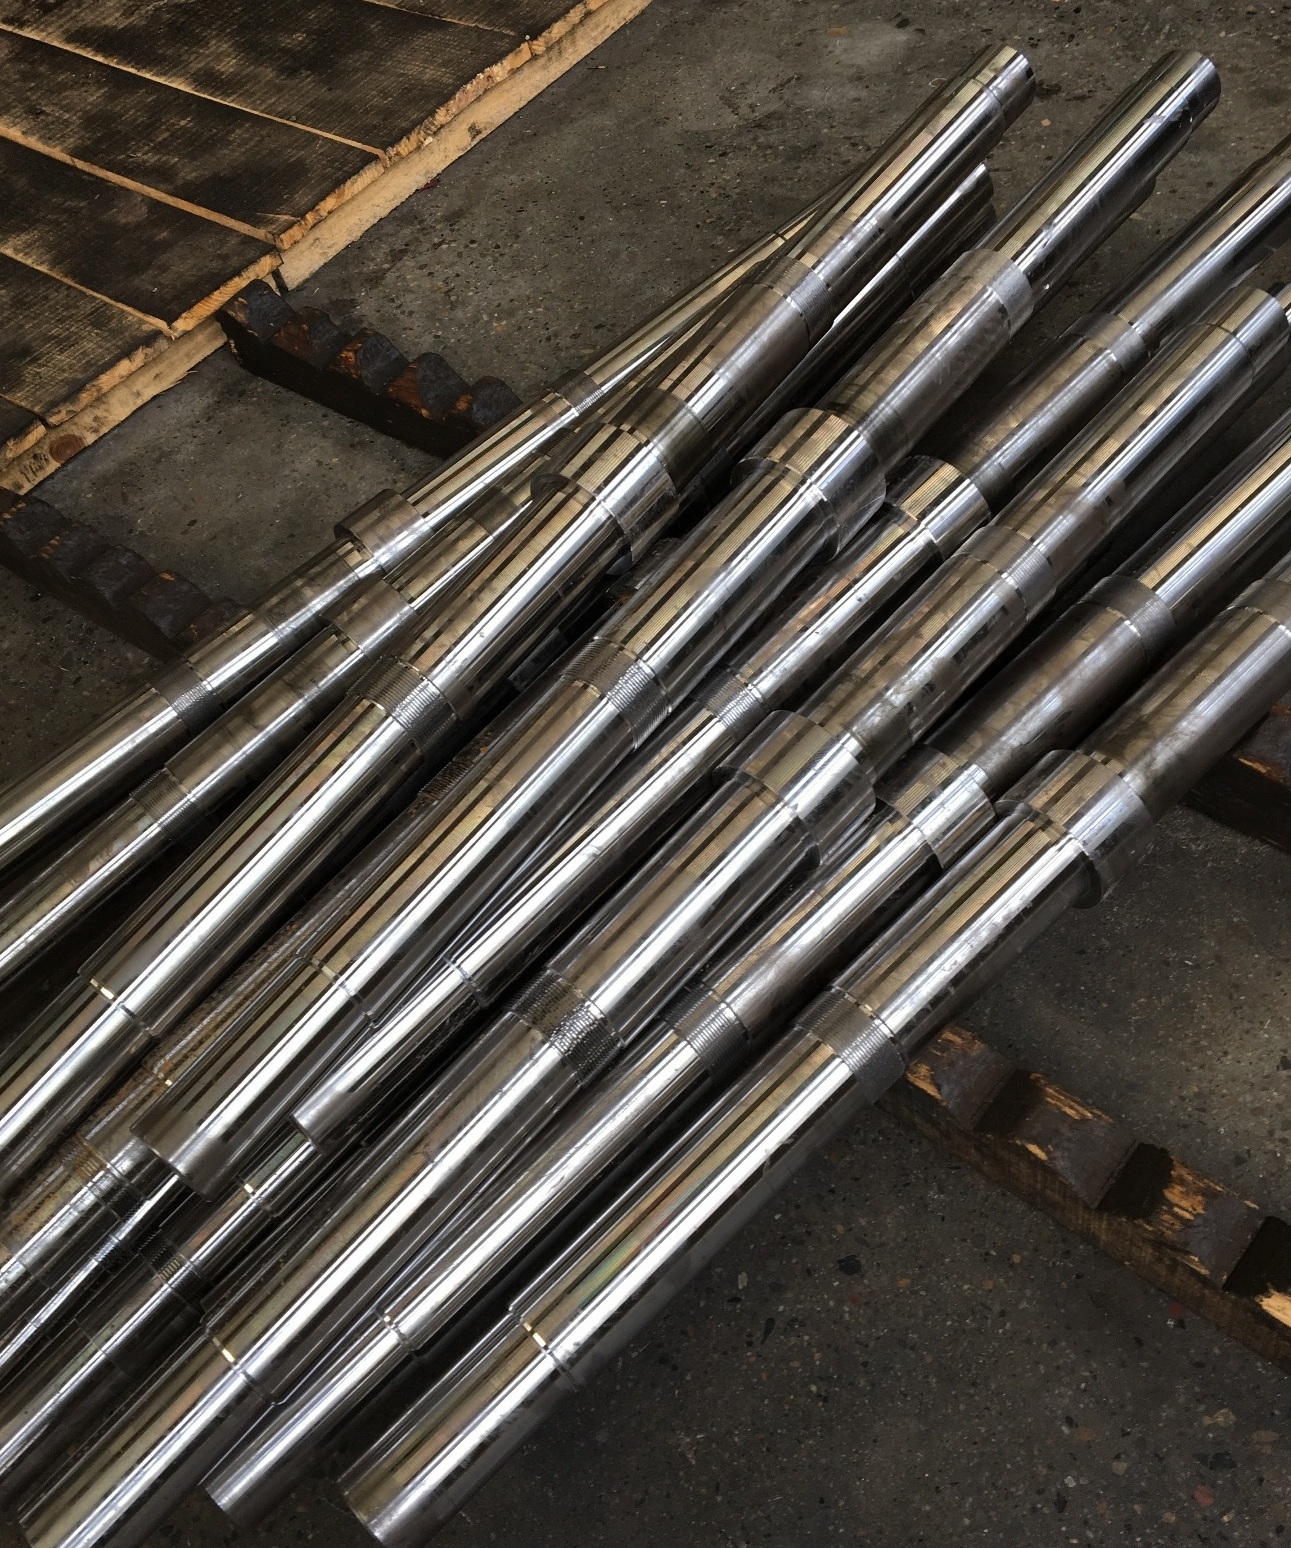
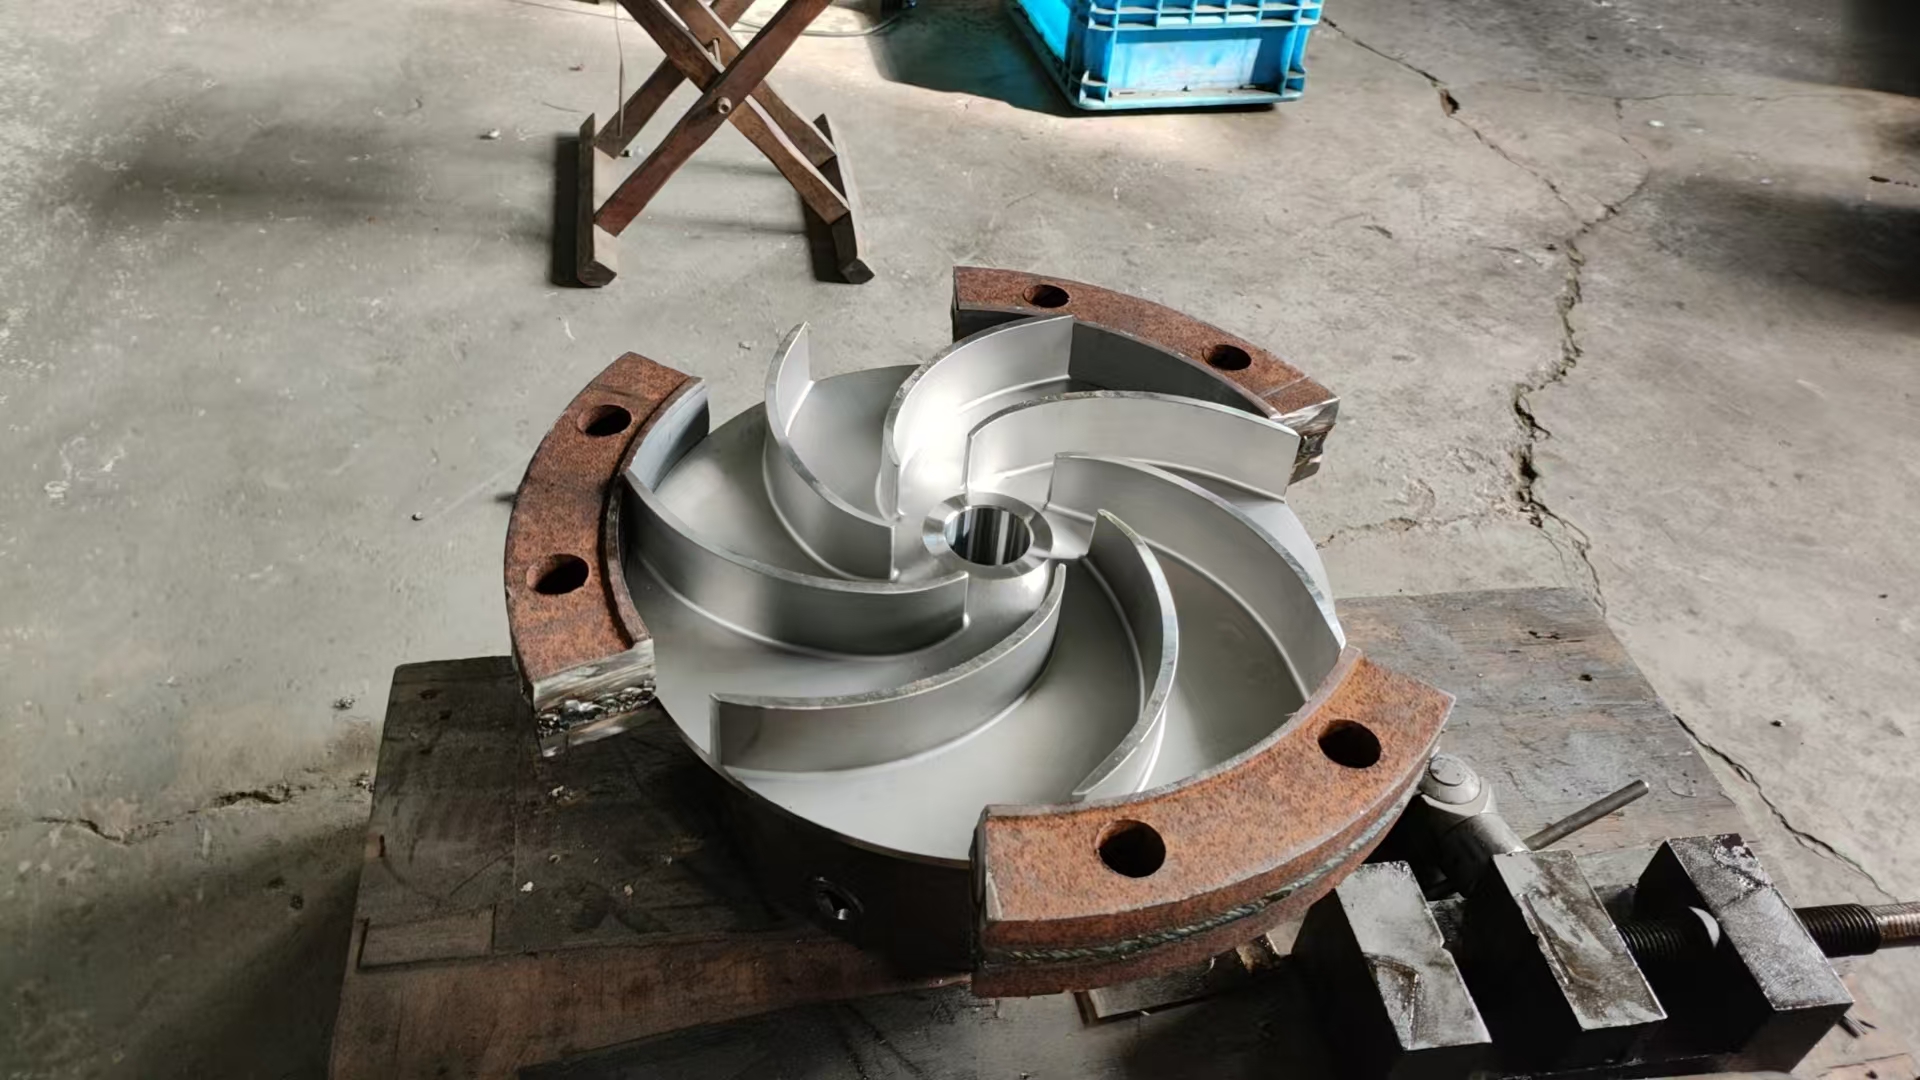
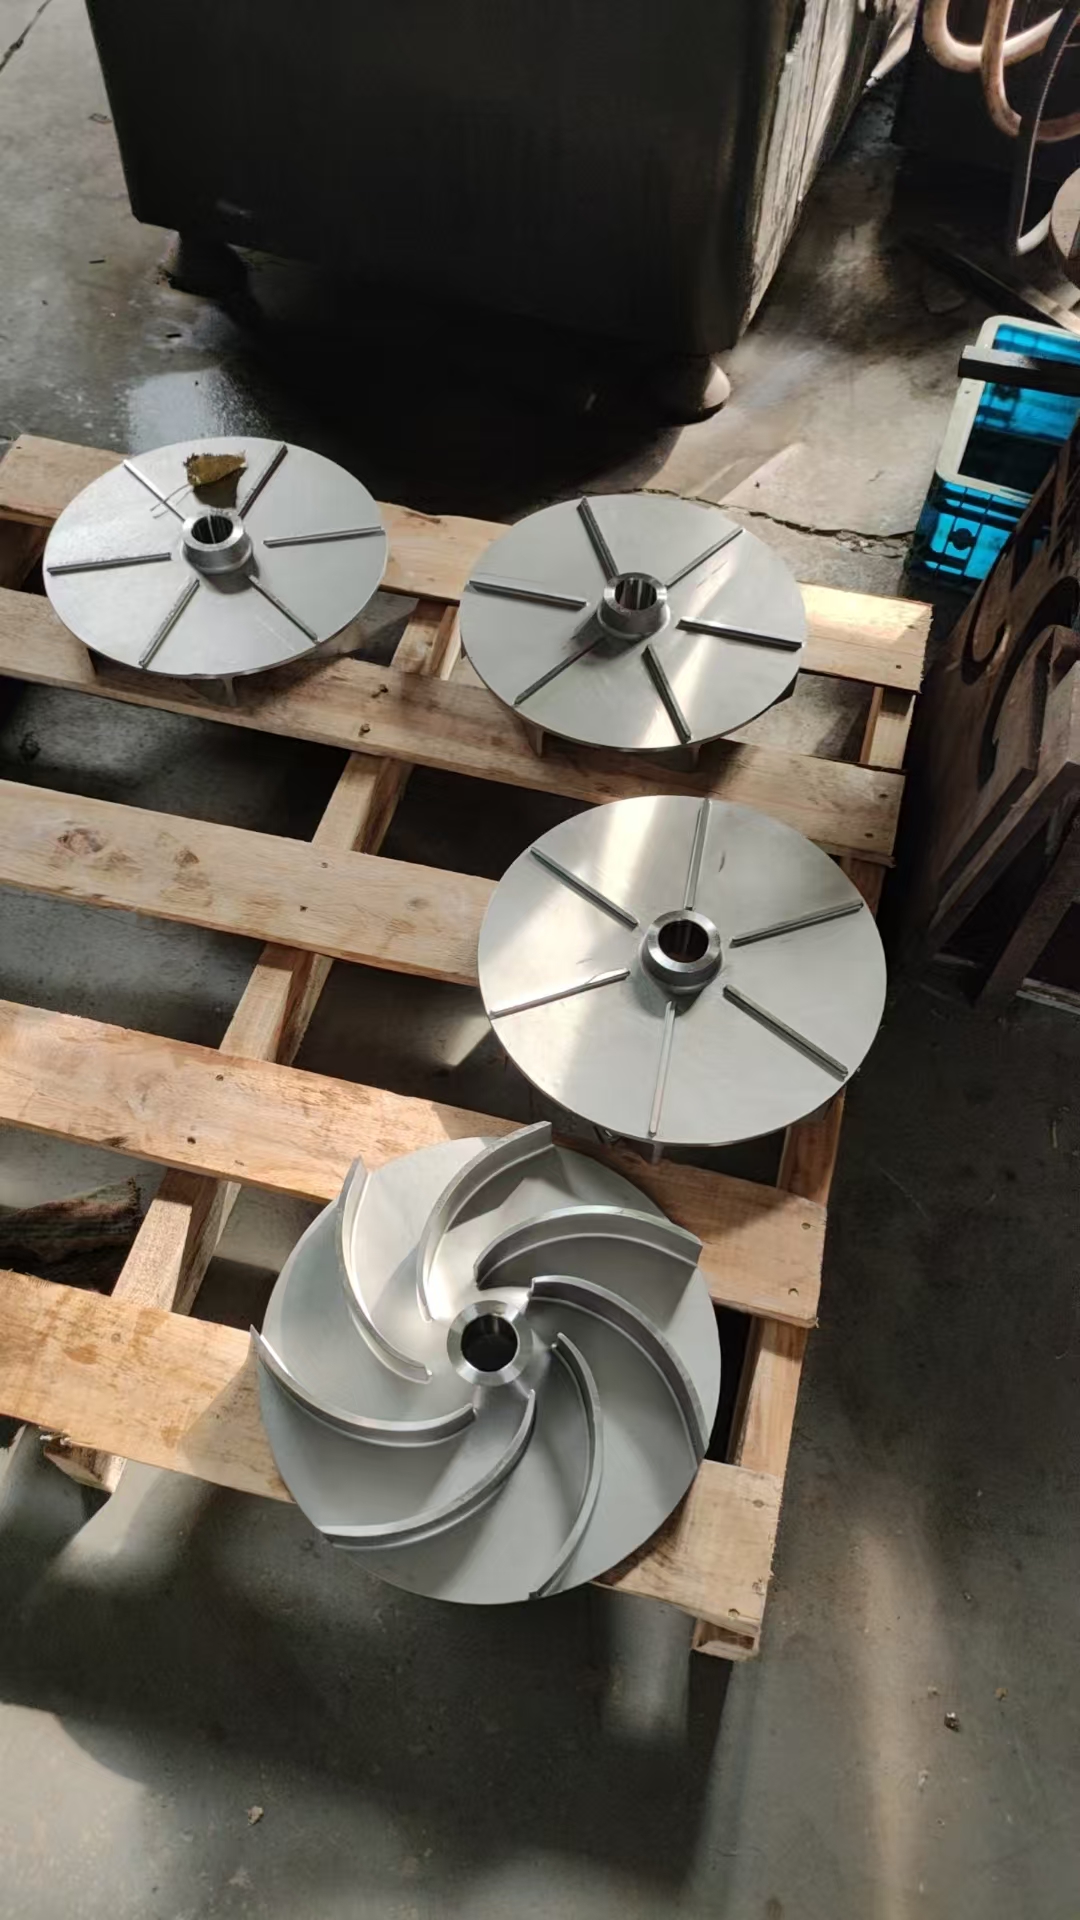
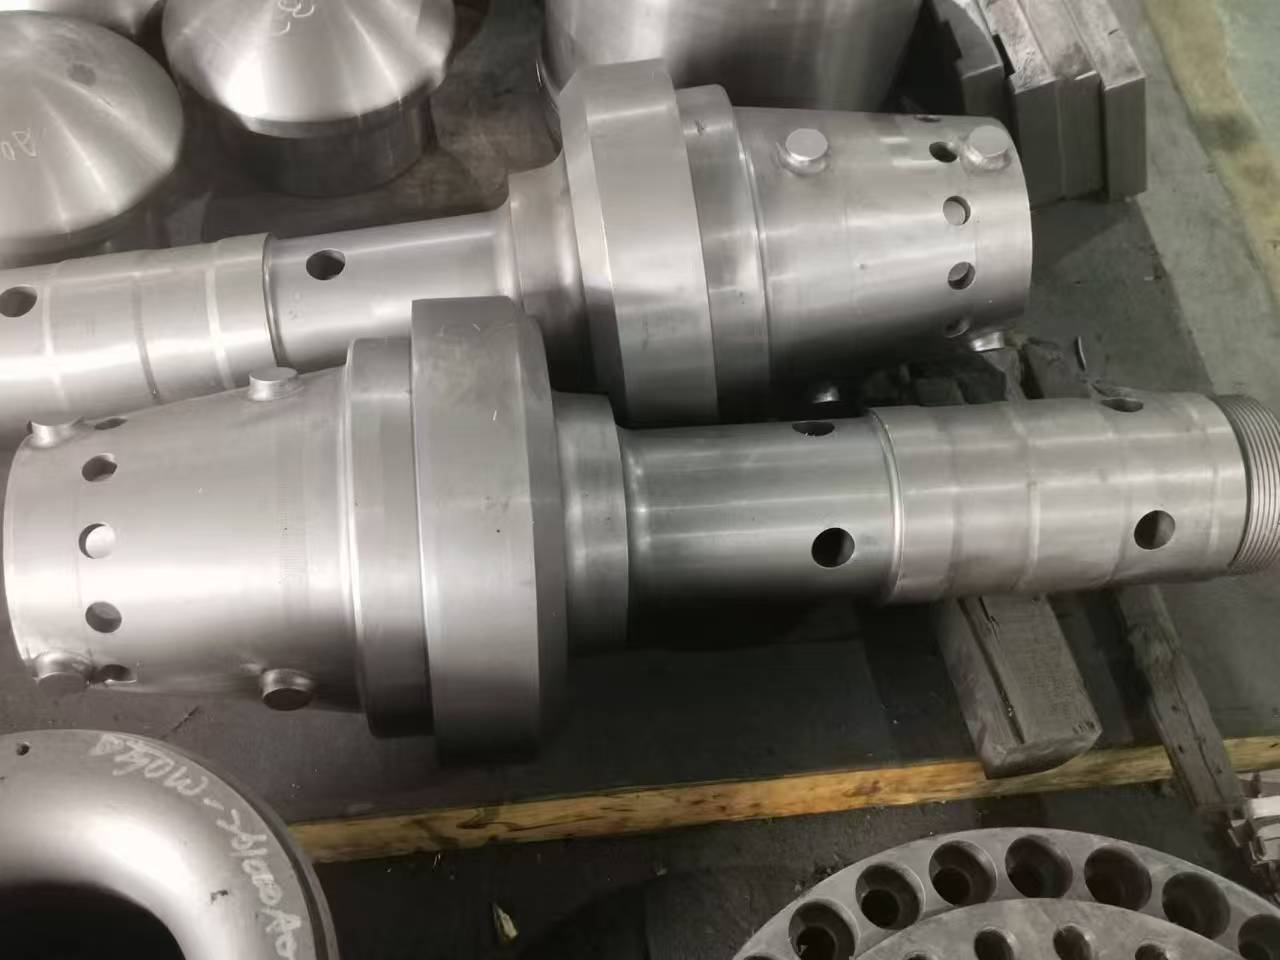
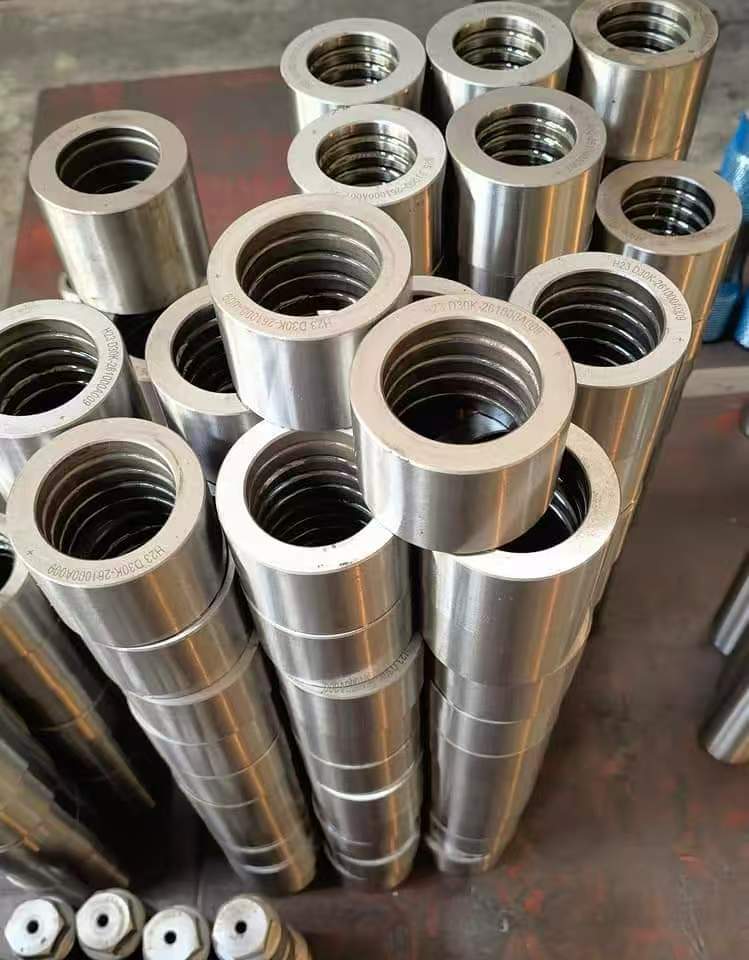
Детали насосов — изготовление узлов и комплектующих для центробежных, винтовых, плунжерных и вертикальных насосов промышленного назначения. Производим корпуса, рабочие колёса, валы, плунжеры, втулки, подшипниковые опоры и муфты по чертежам и образцам заказчика. Детали изготавливаются с высокой точностью обработки и проходят контроль на каждом этапе. В разделе представлены комплектующие для насосов нефтегазовой, энергетической и атомной отраслей.
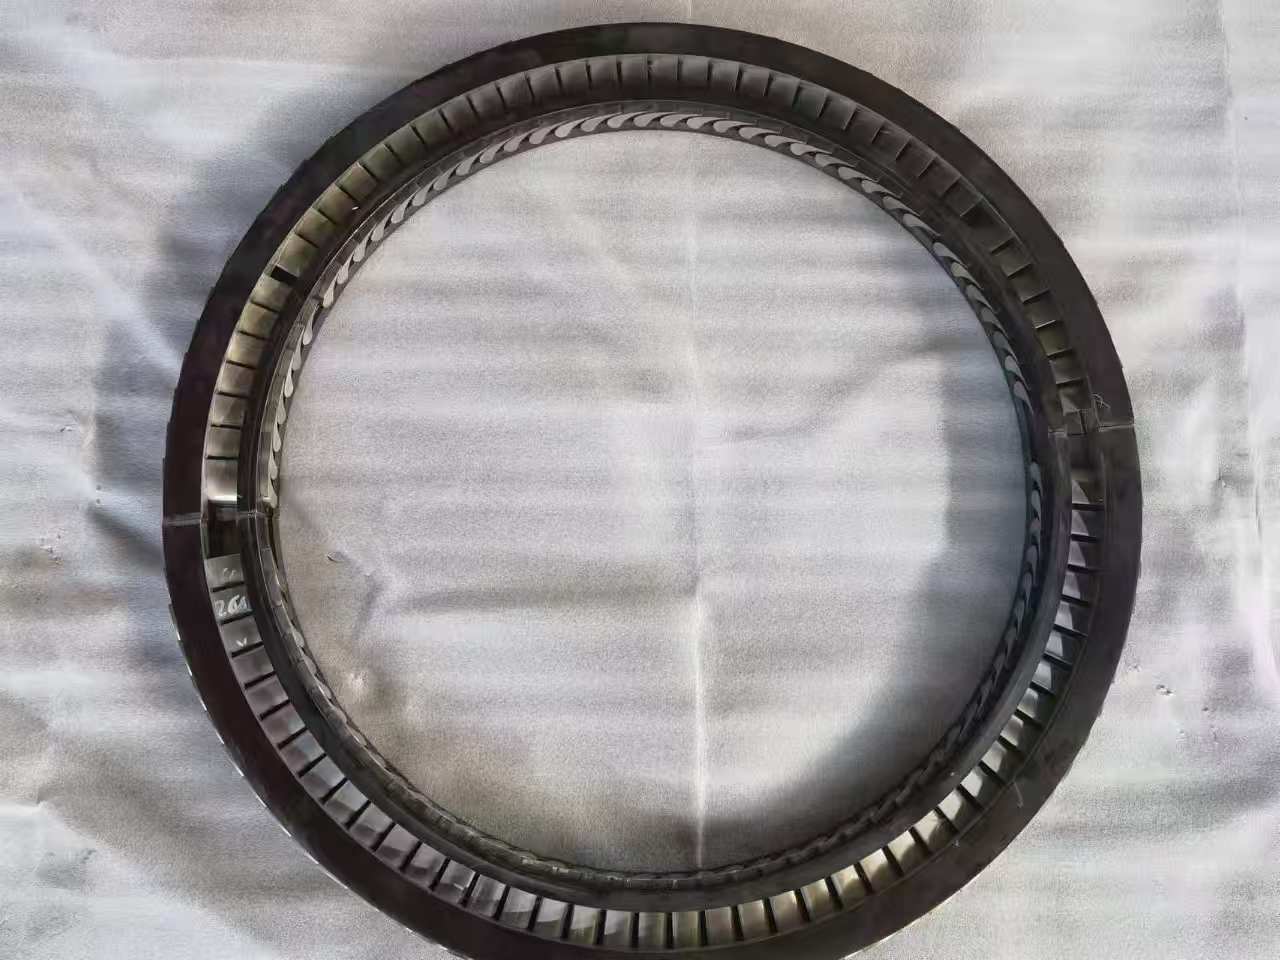
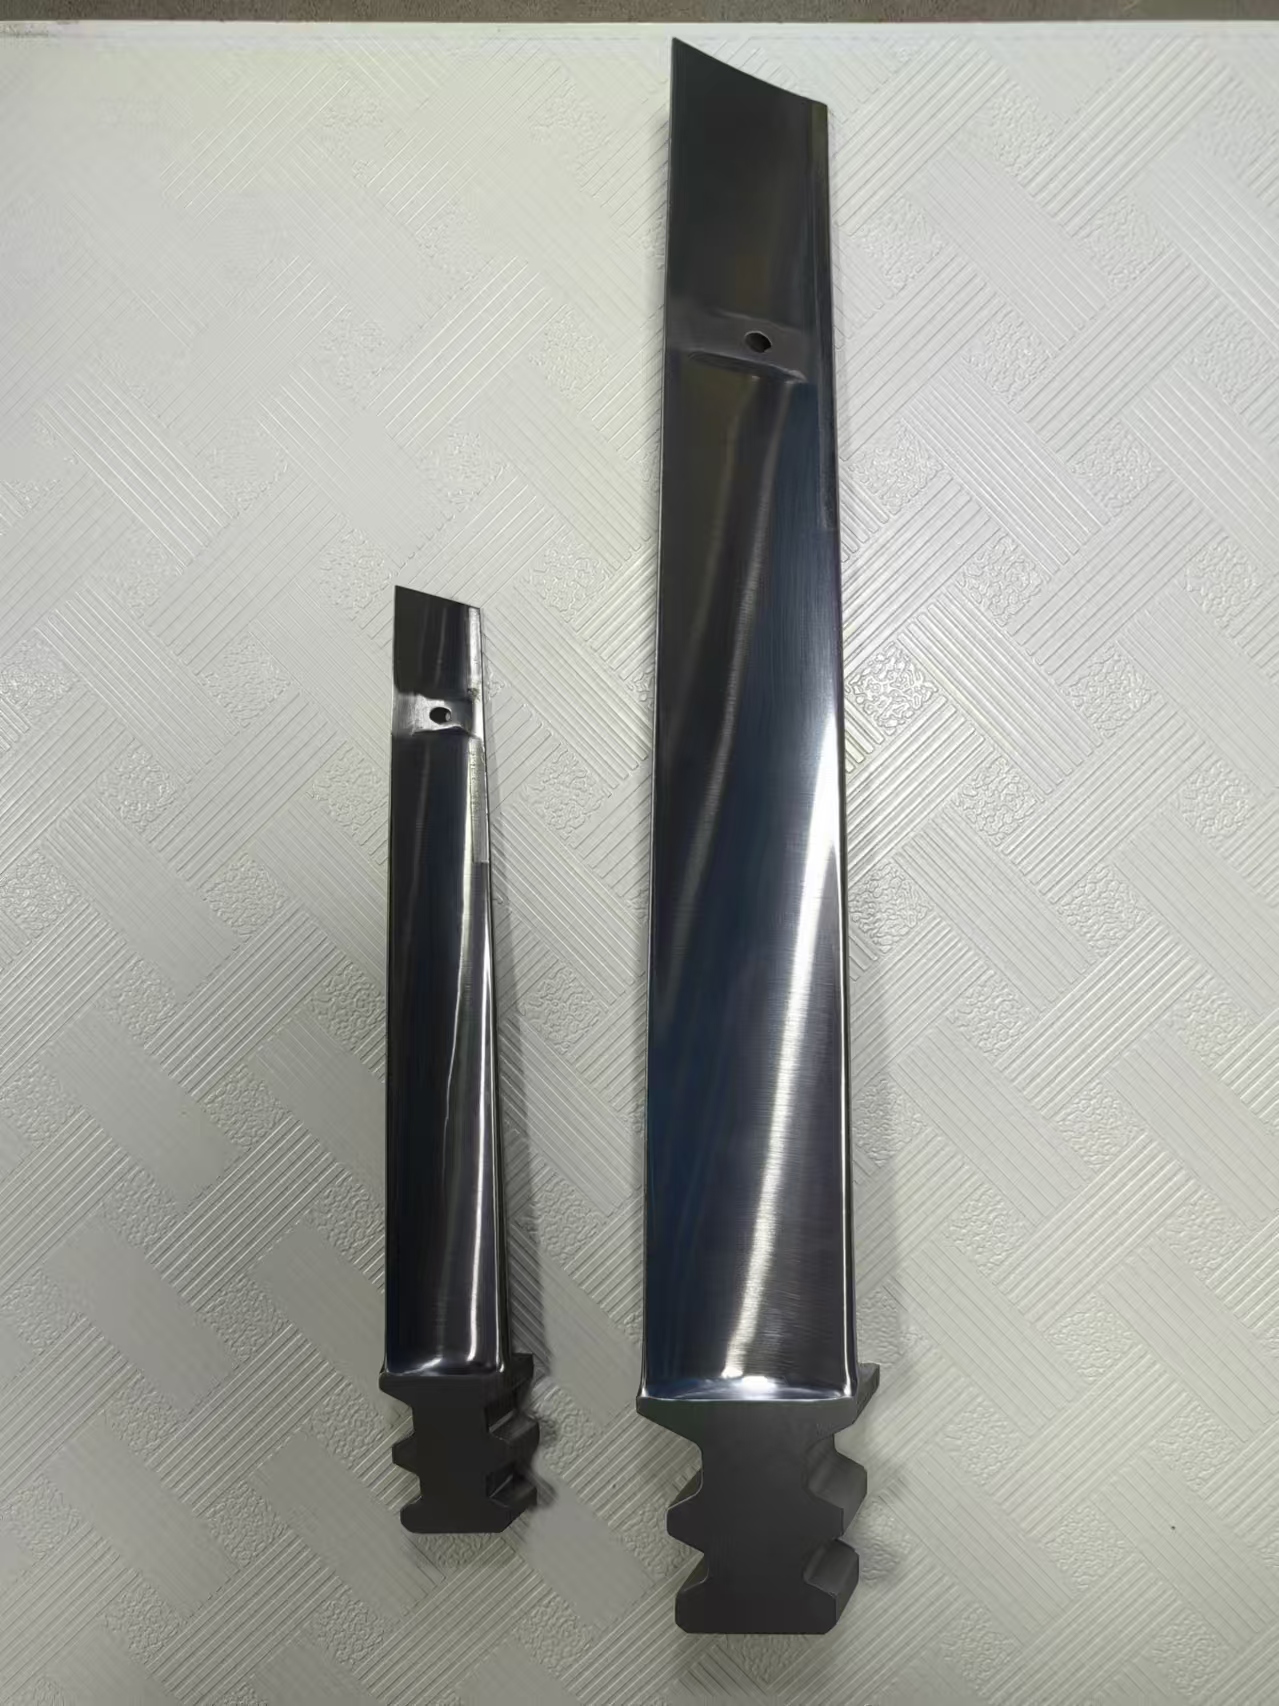
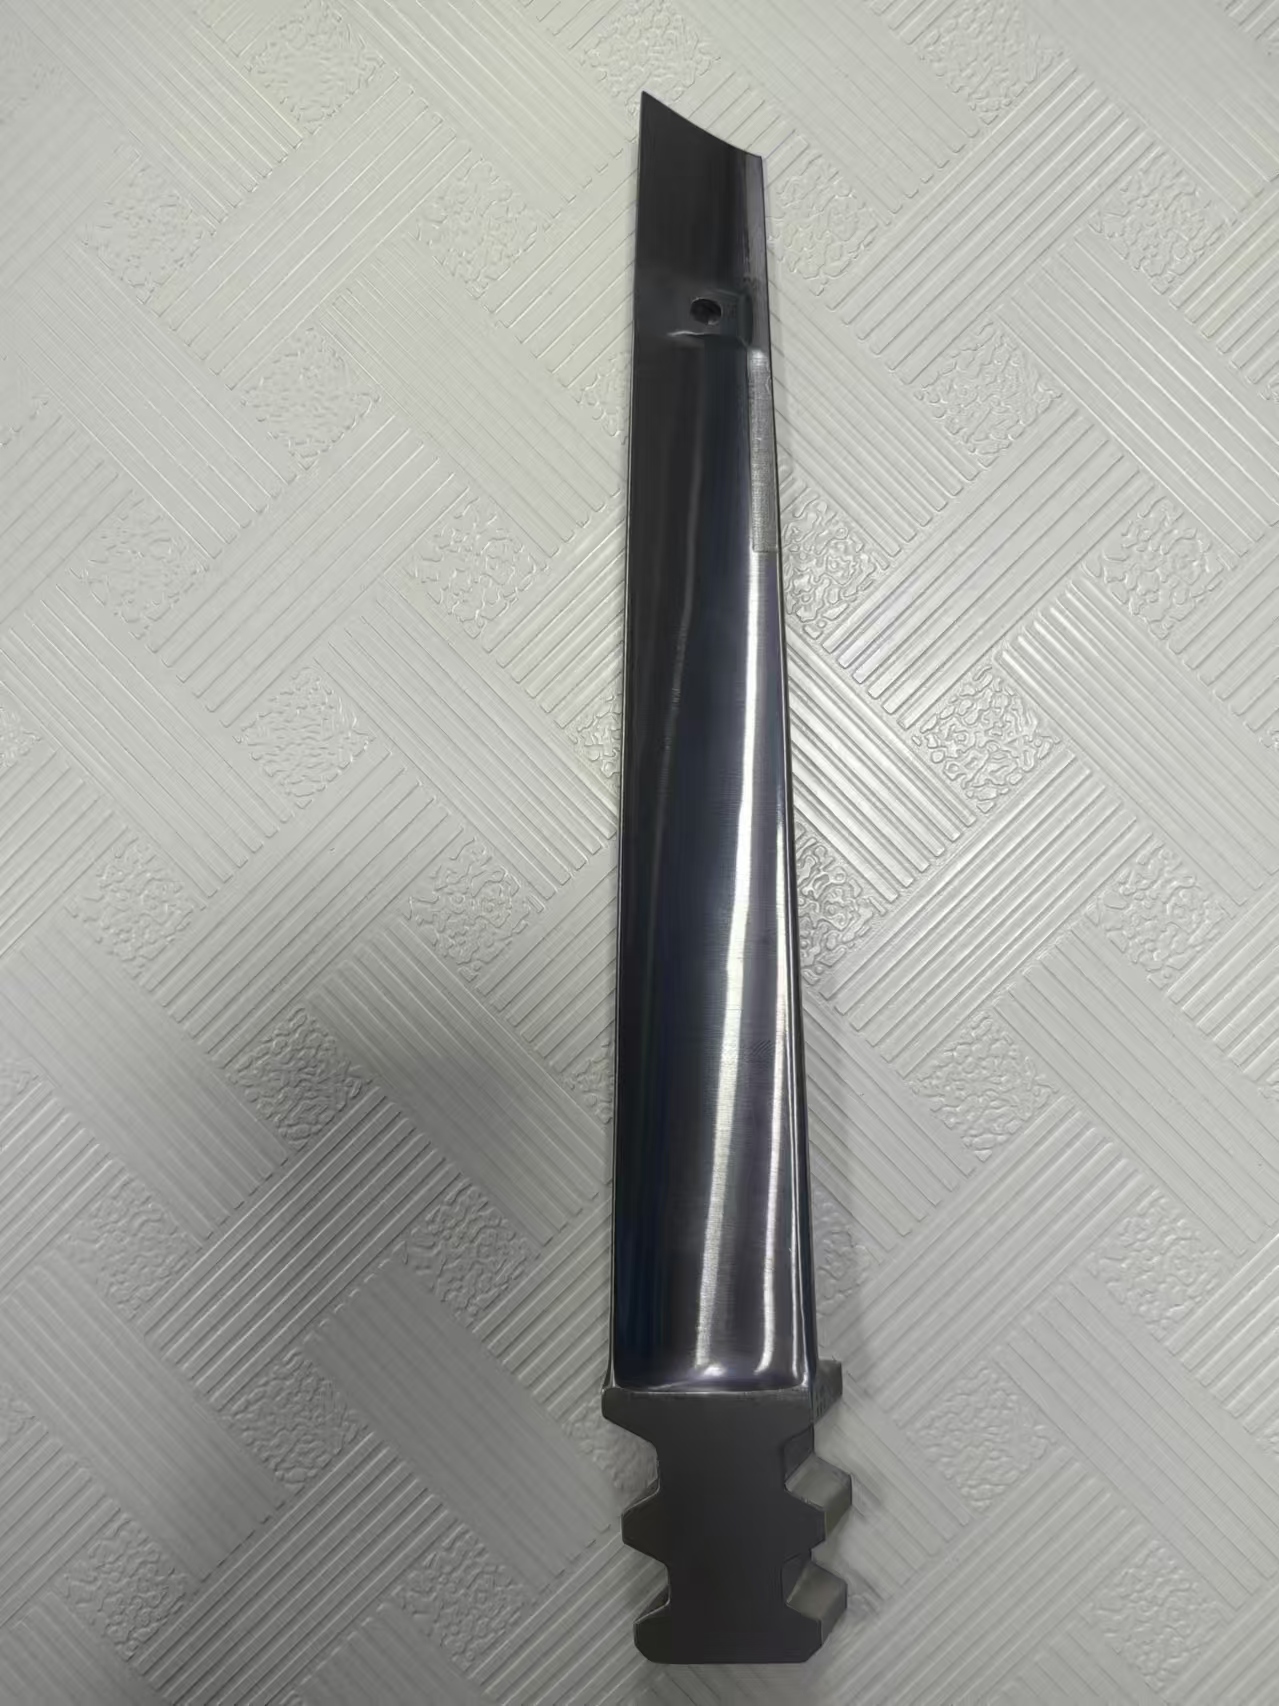
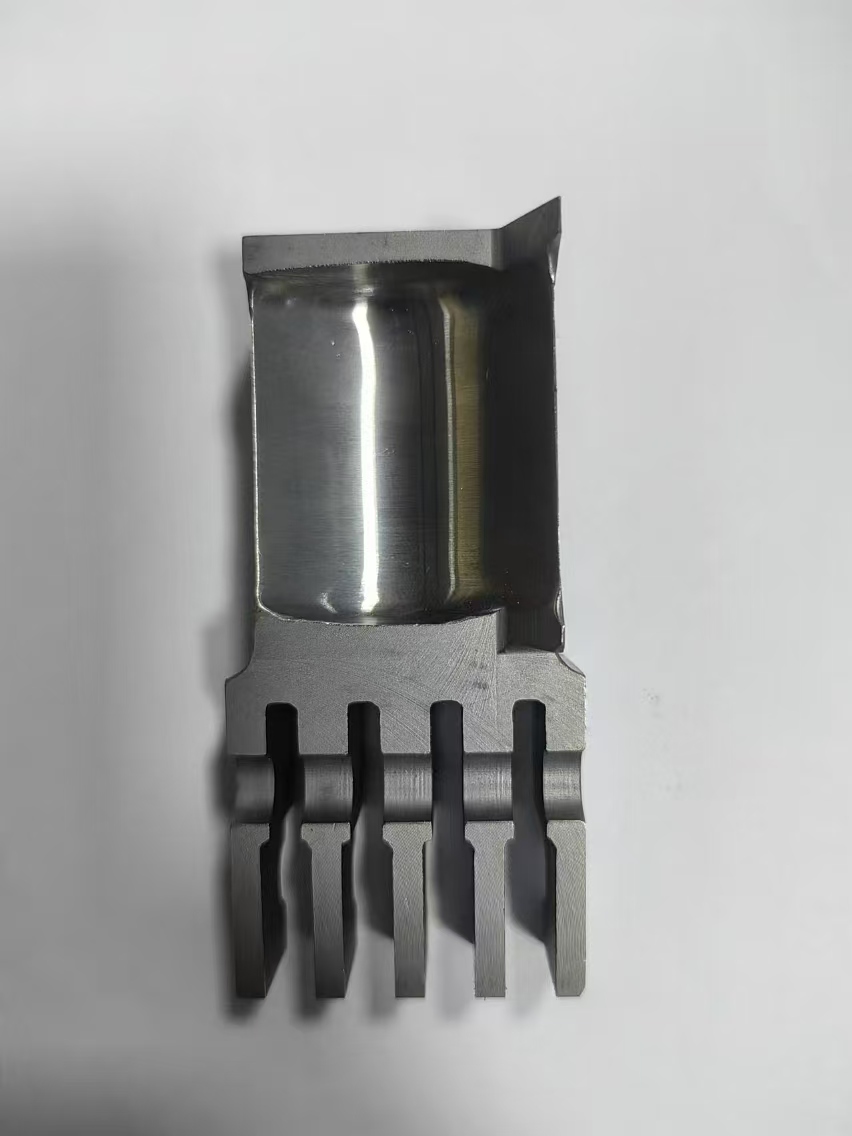
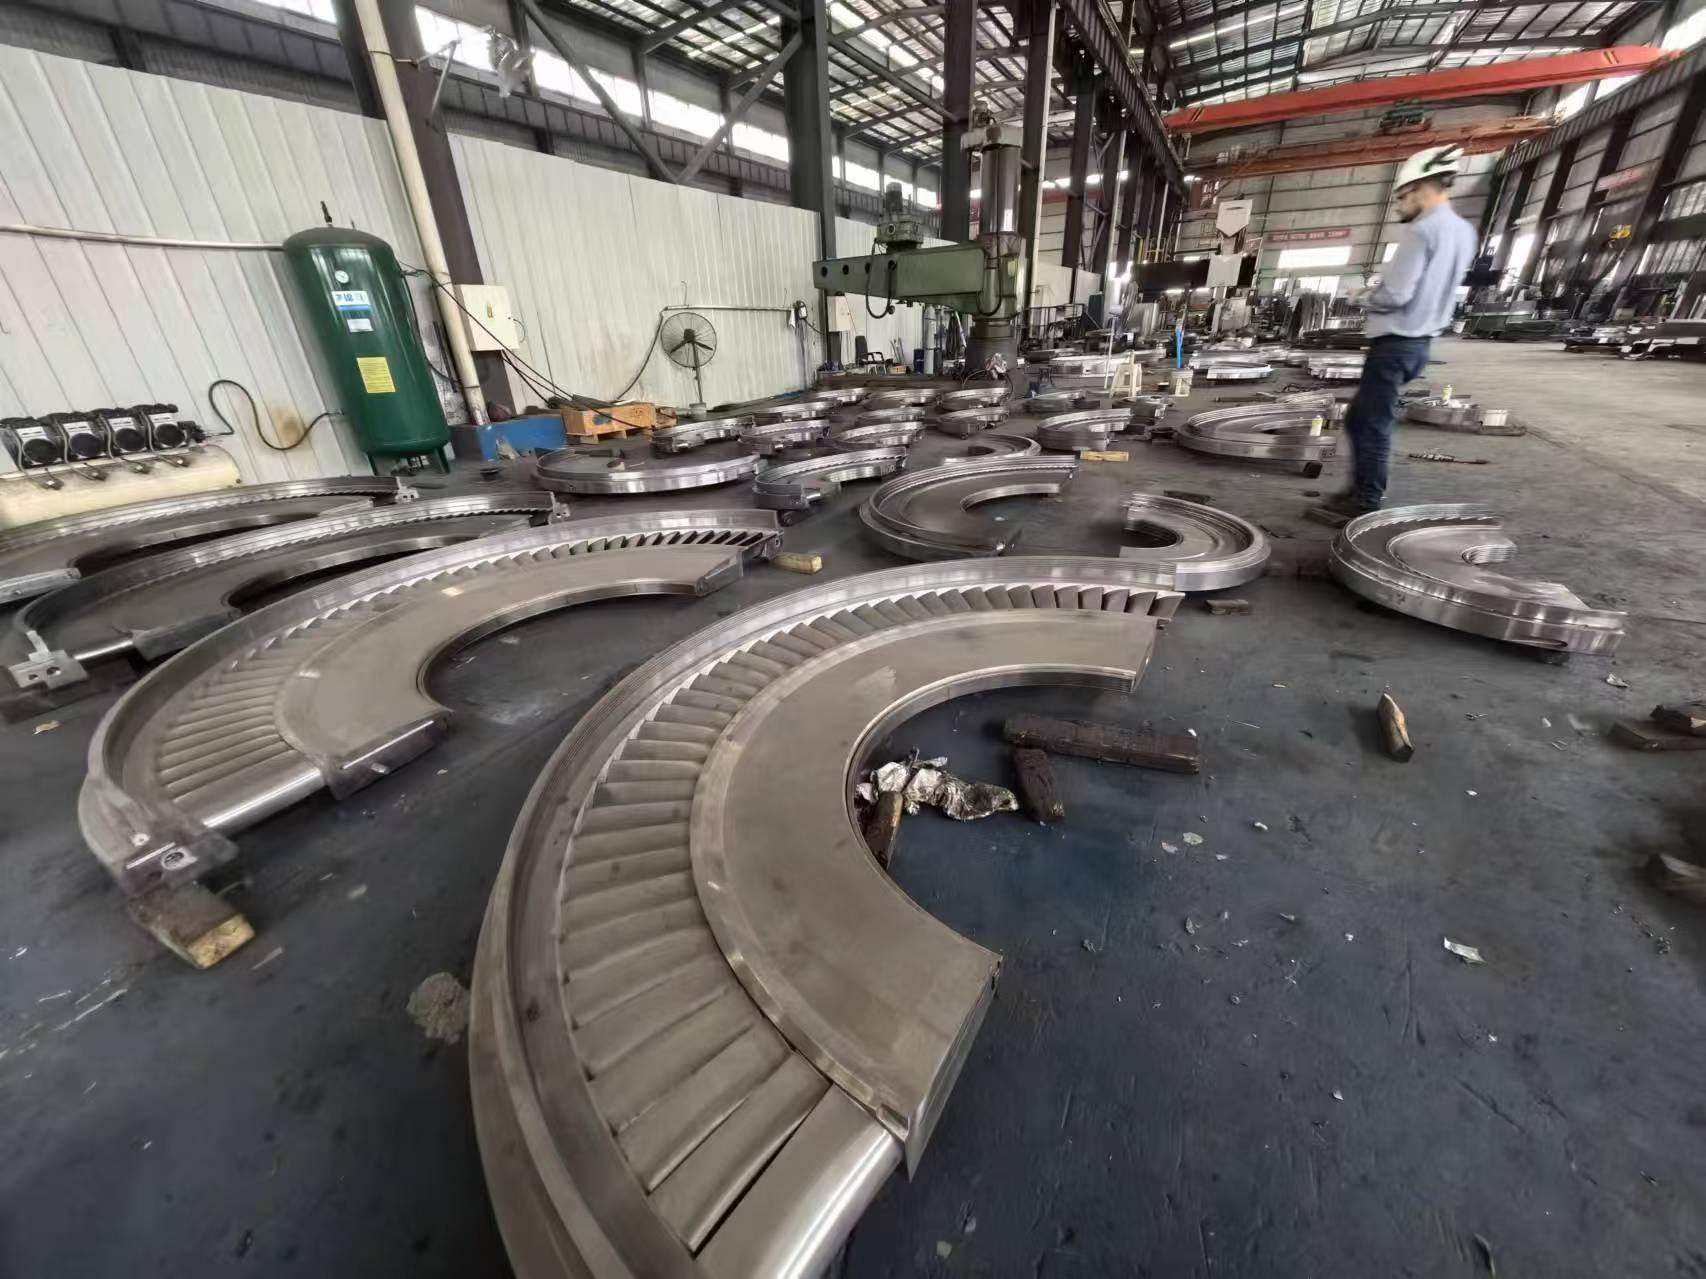
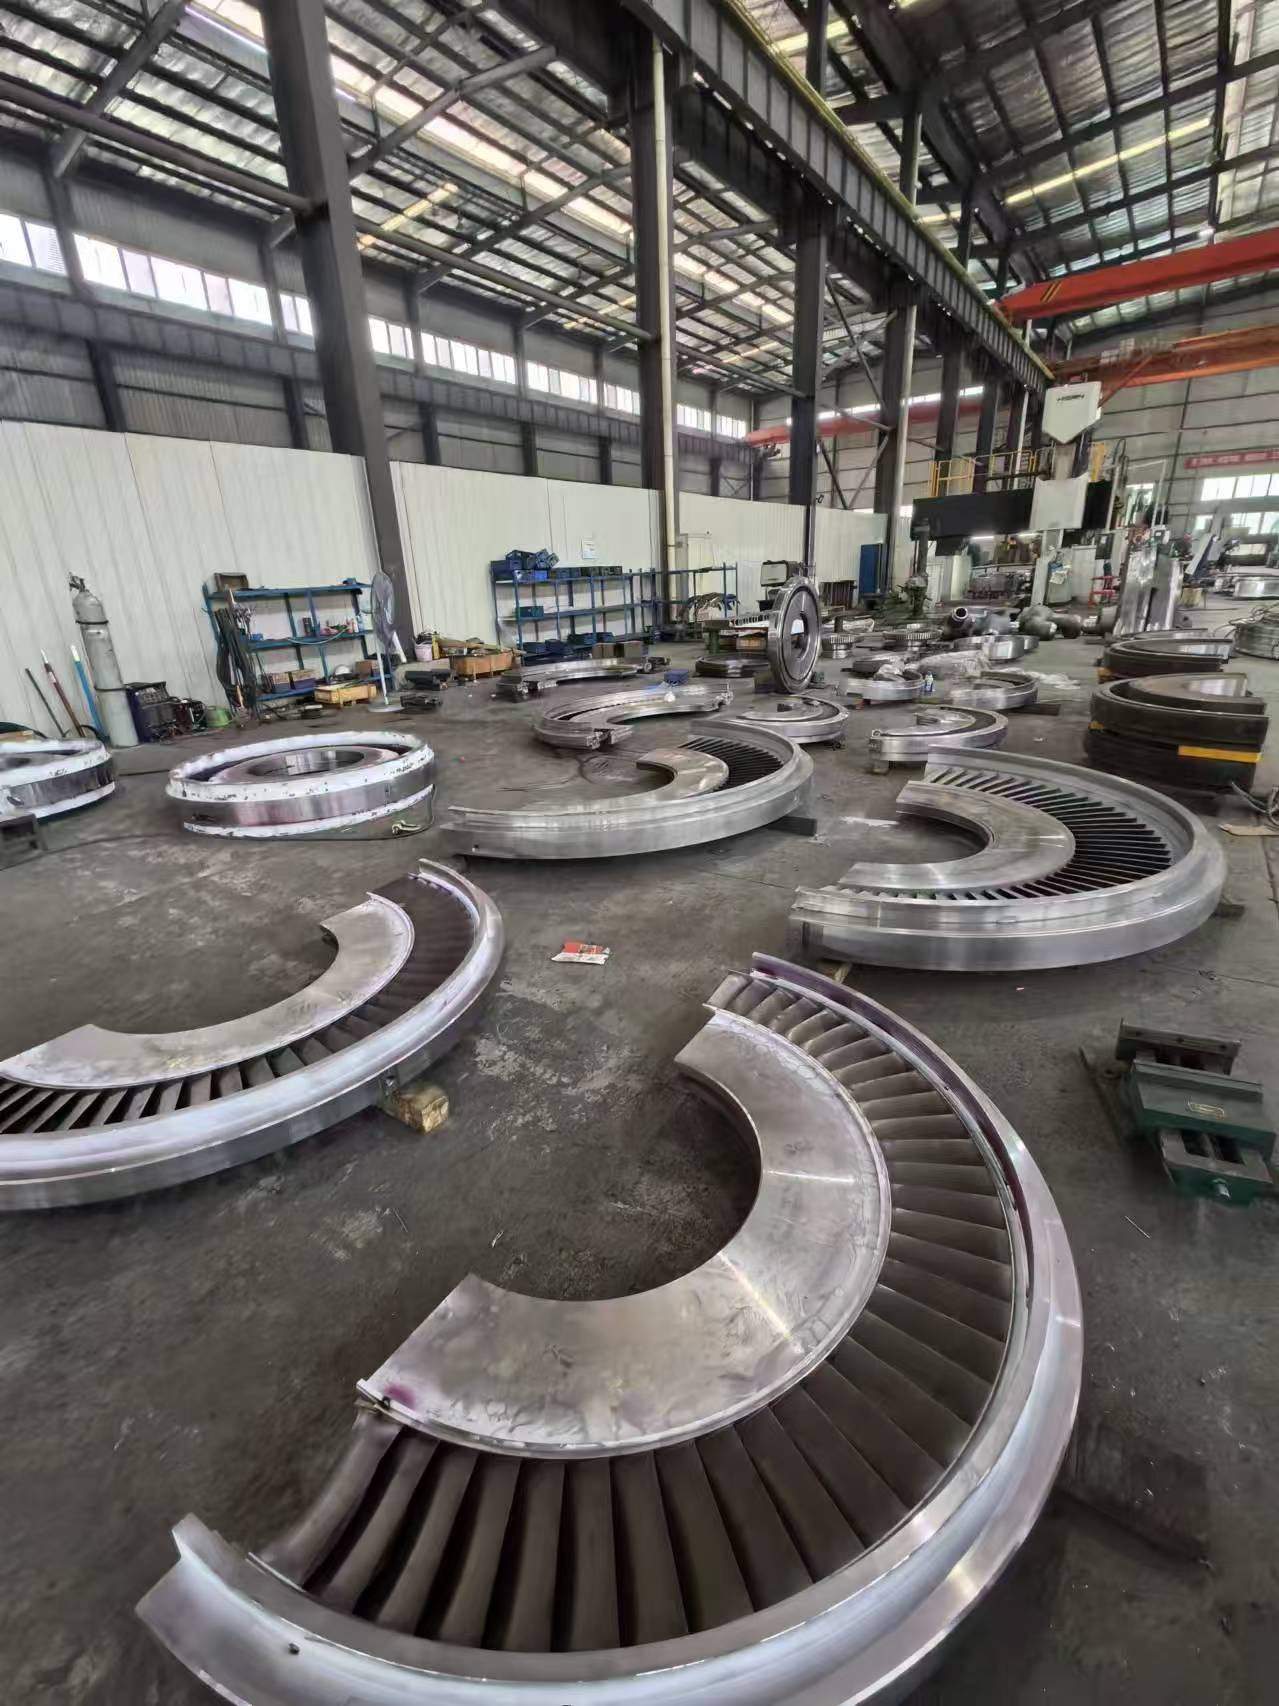
Компания РКМК изготавливает и восстанавливает детали проточной части паровых и газовых турбин для тепловой и атомной энергетики, а также для приводных турбин промышленных установок. В номенклатуру входят рабочие и направляющие лопатки, диафрагмы и сопловые аппараты, роторы, диски и валы, лабиринтные уплотнения и уплотнительные кольца, обоймы, корпусные детали и элементы проточной части. Изготовление ведётся по чертежам заказчика, по образцу или по результатам обмера — в том числе как аналоги и замена деталей турбин импортного производства, снятых с поставки.
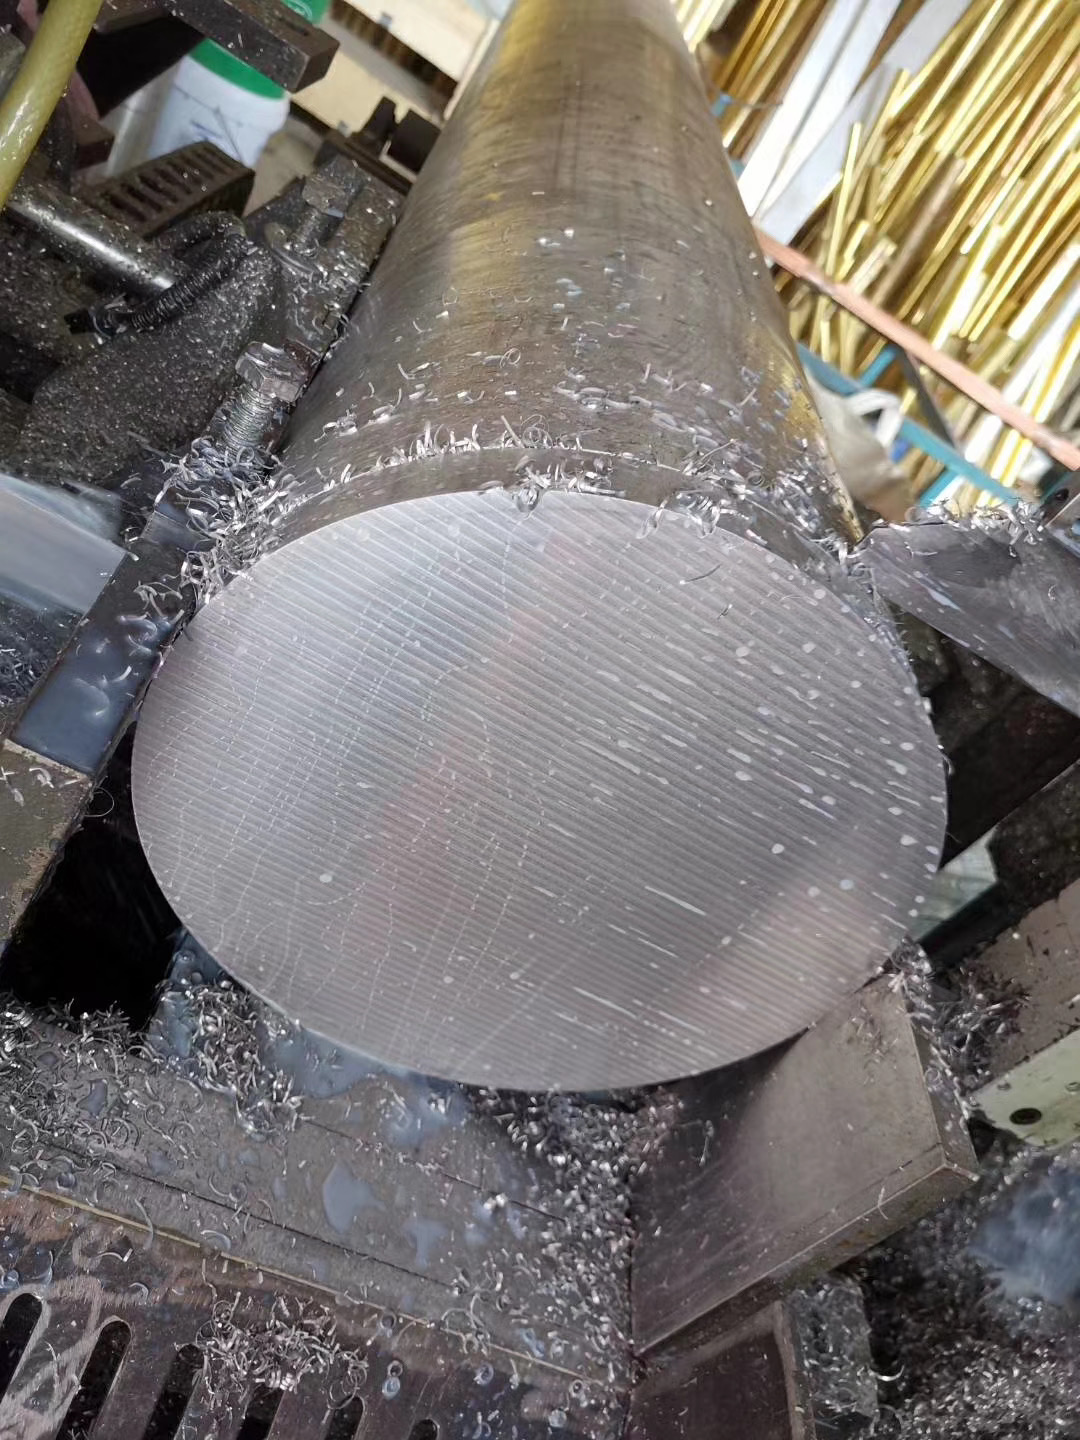
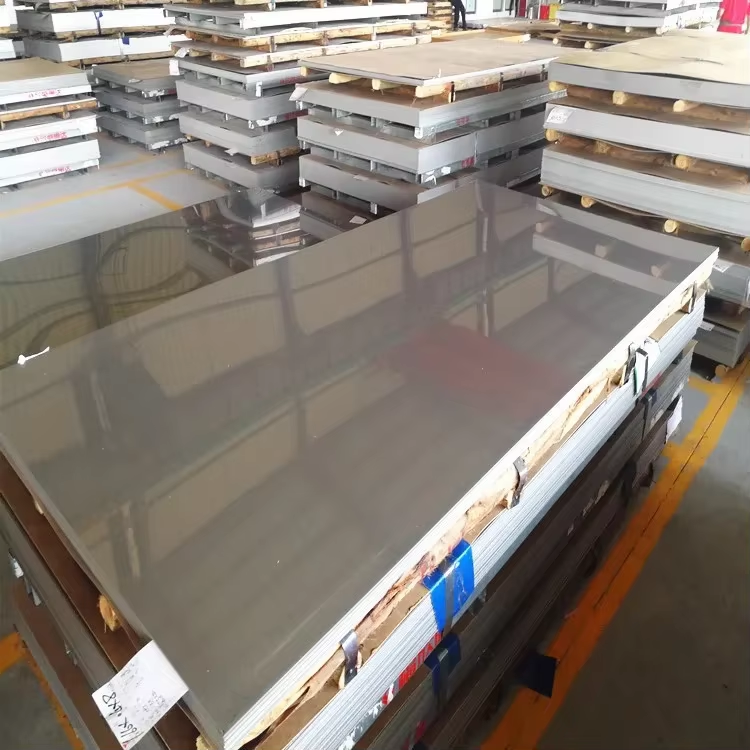
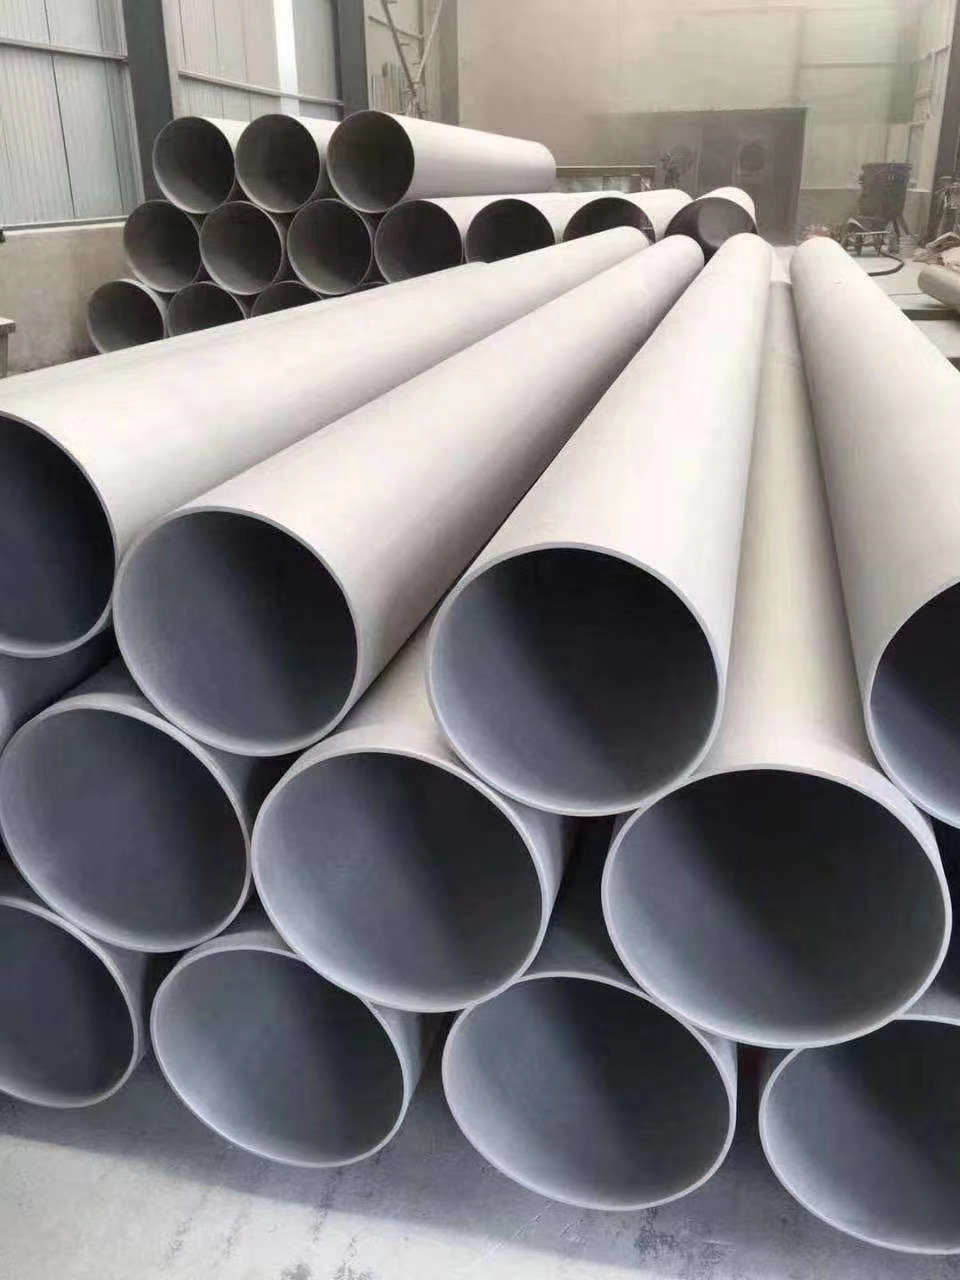
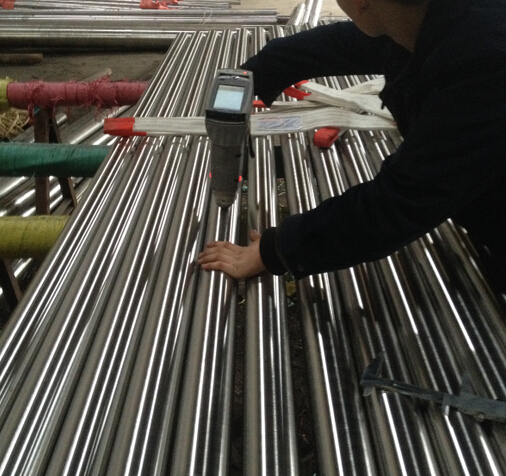
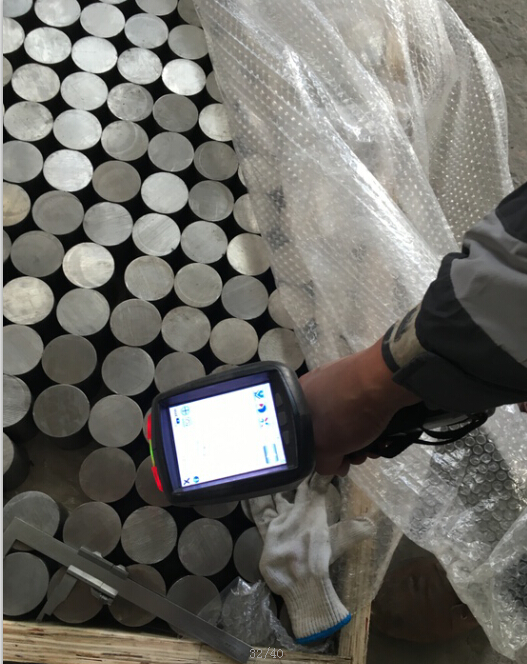
Нержавеющий прокат — круг, лист и труба из нержавеющих, дуплексных и никелевых сплавов для машиностроения, нефтегаза, химии и морских систем. Поставляем прокат по международным стандартам ASTM A240 / ASME SA240 и EN 10088, выполняем порезку в размер и механическую обработку под заказ. Работаем со стандартными аустенитными, ферритными и мартенситными марками, дуплексом и супердуплексом, инконелем, инколоем, монелем и другими никелевыми сплавами. Каждая партия сопровождается сертификатом с химическим составом и механическими свойствами.
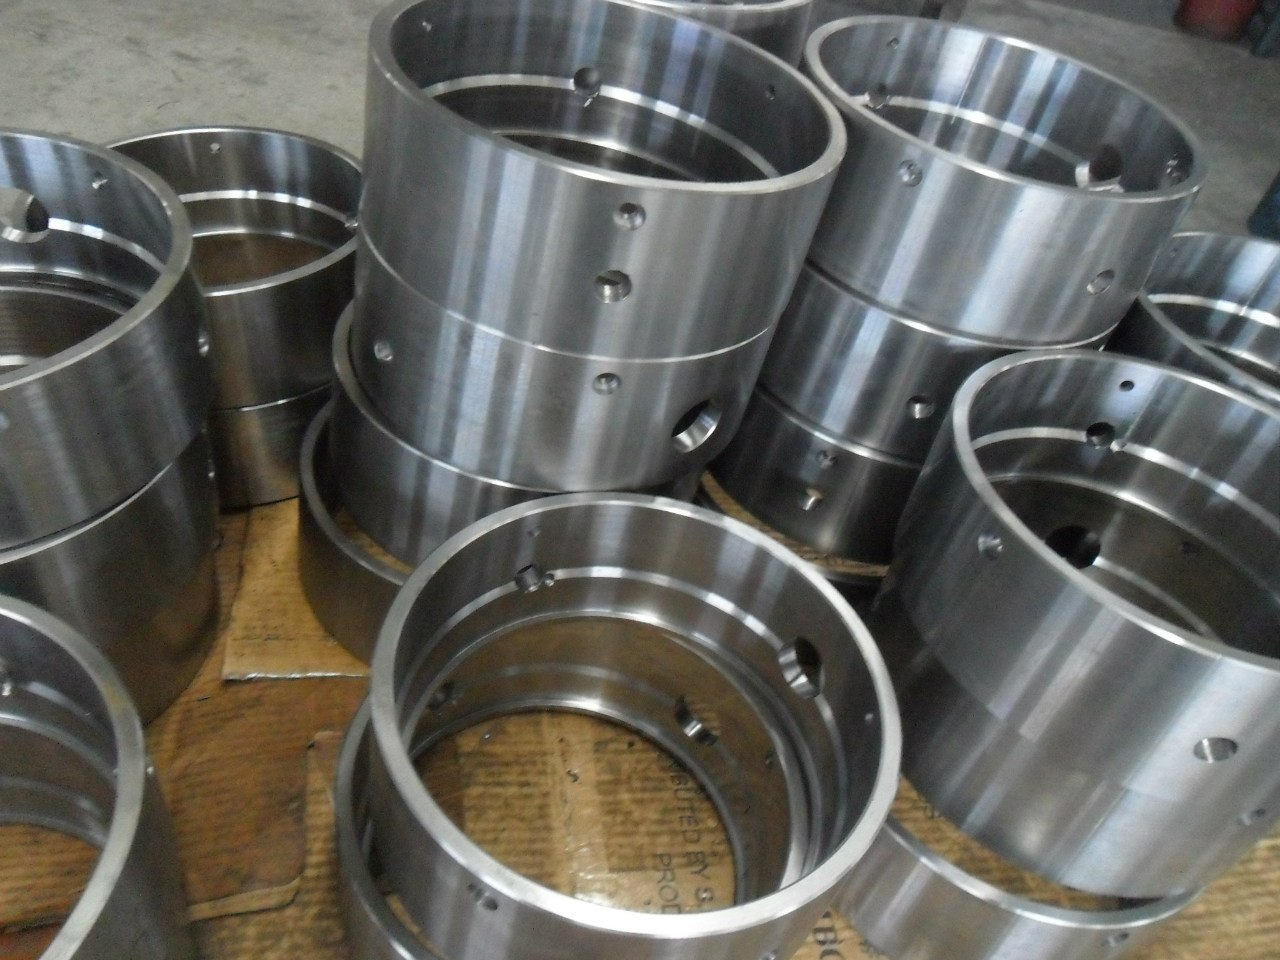
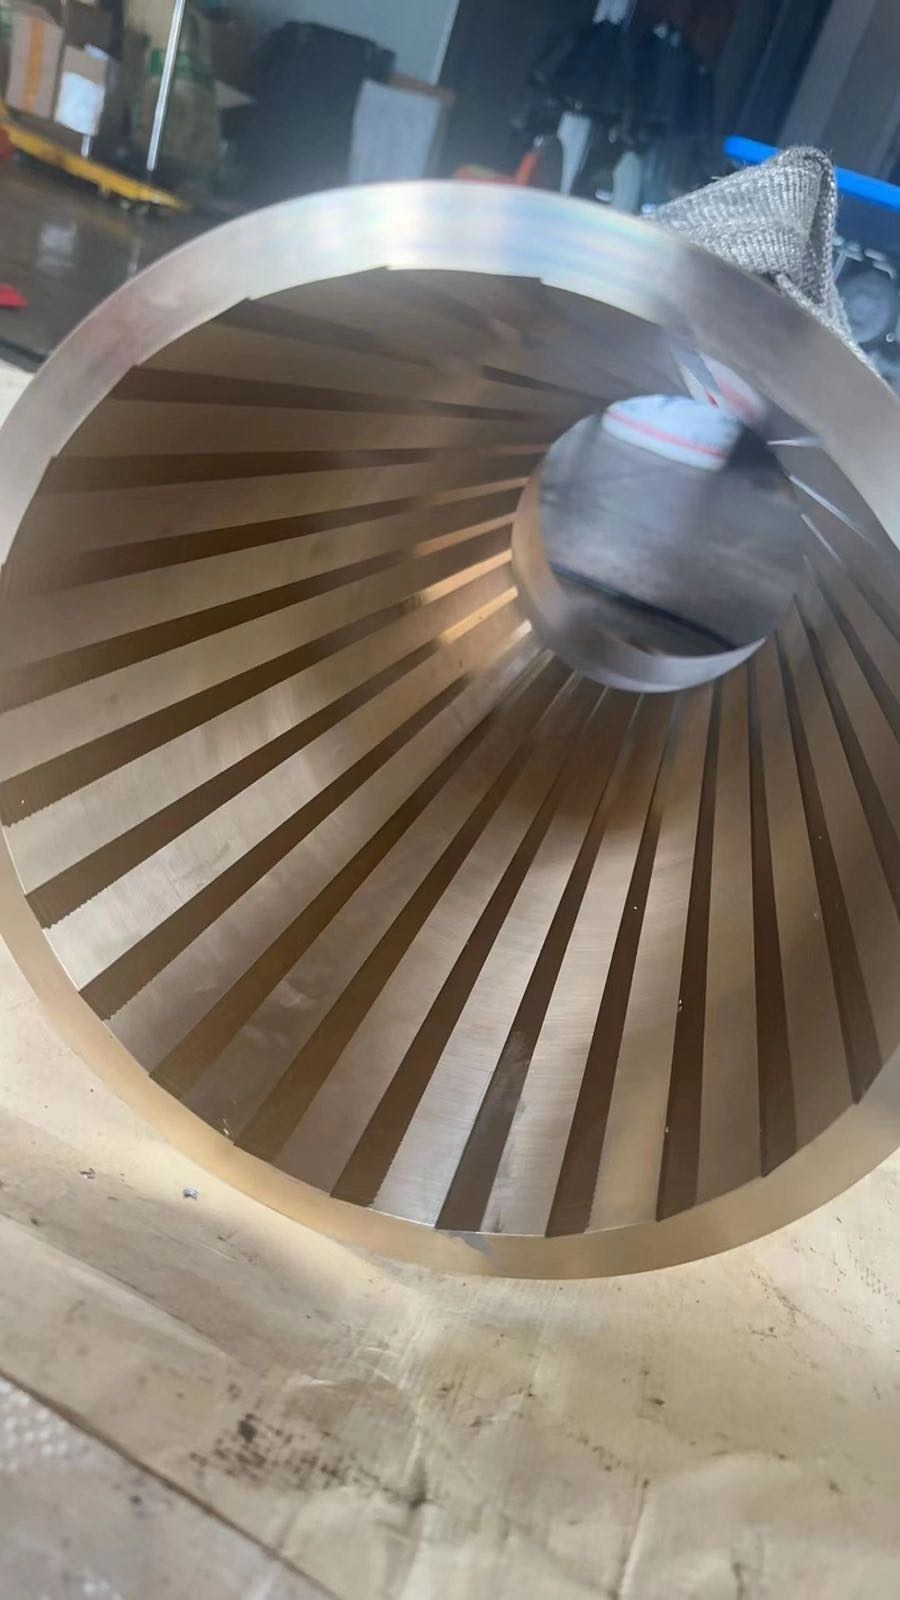
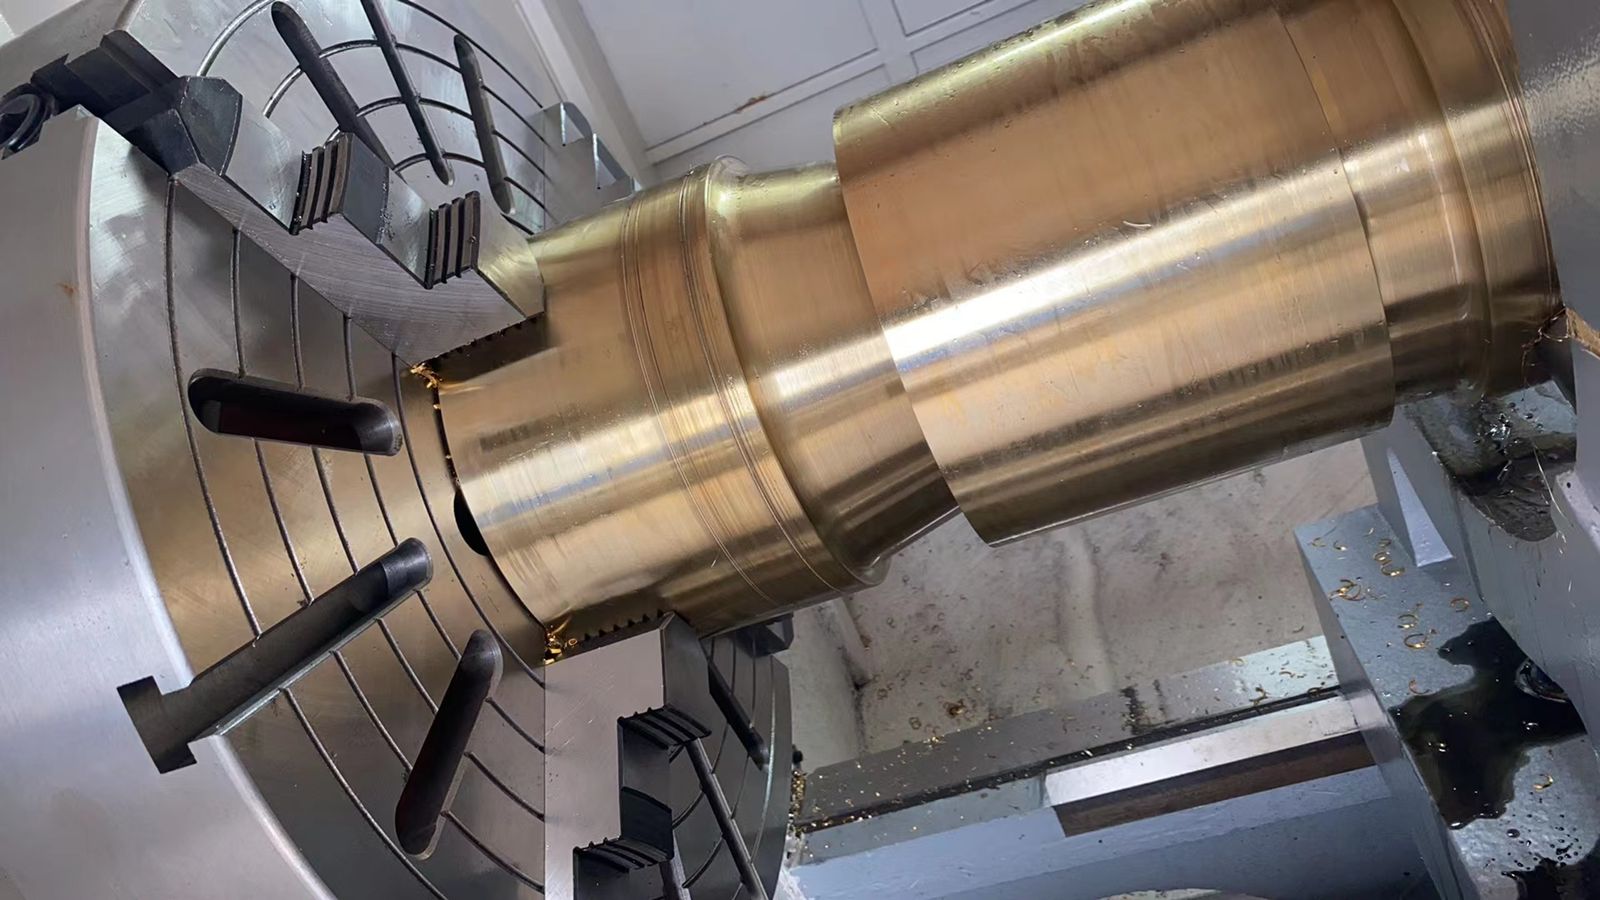
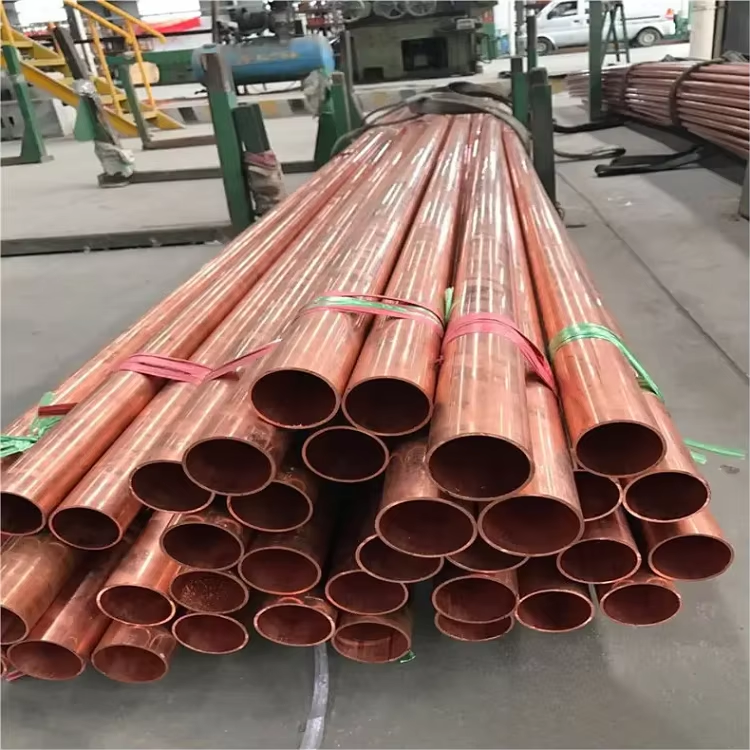
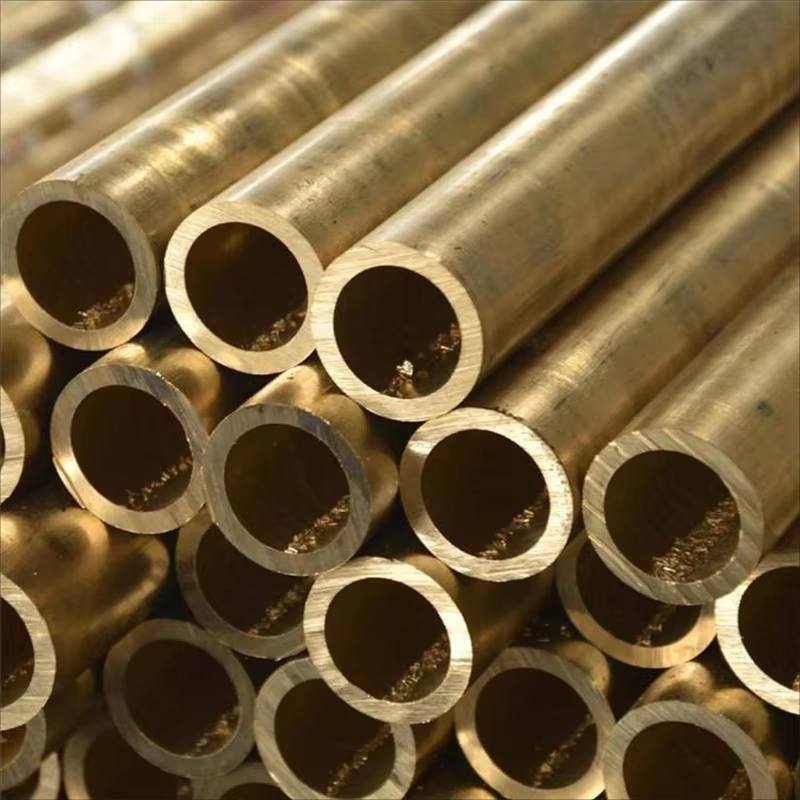
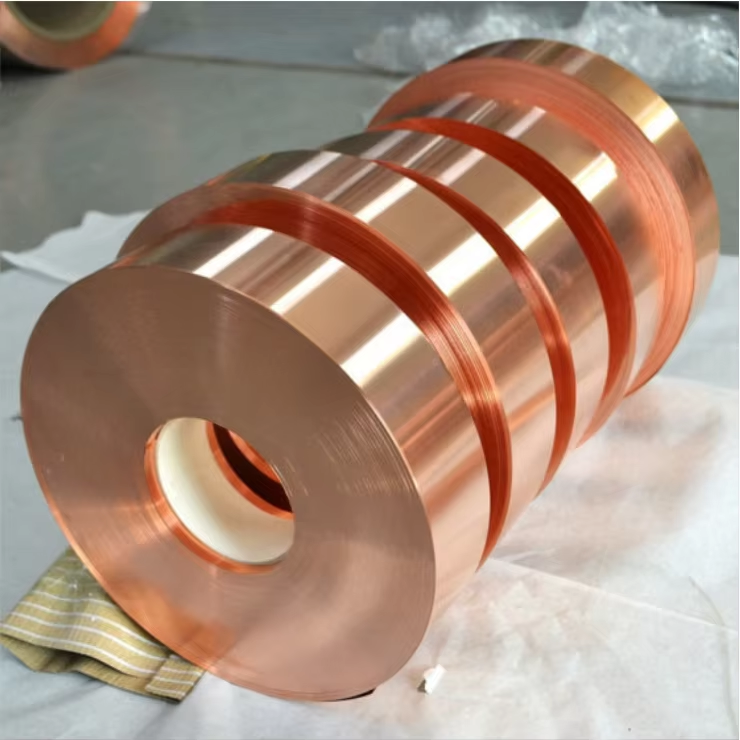
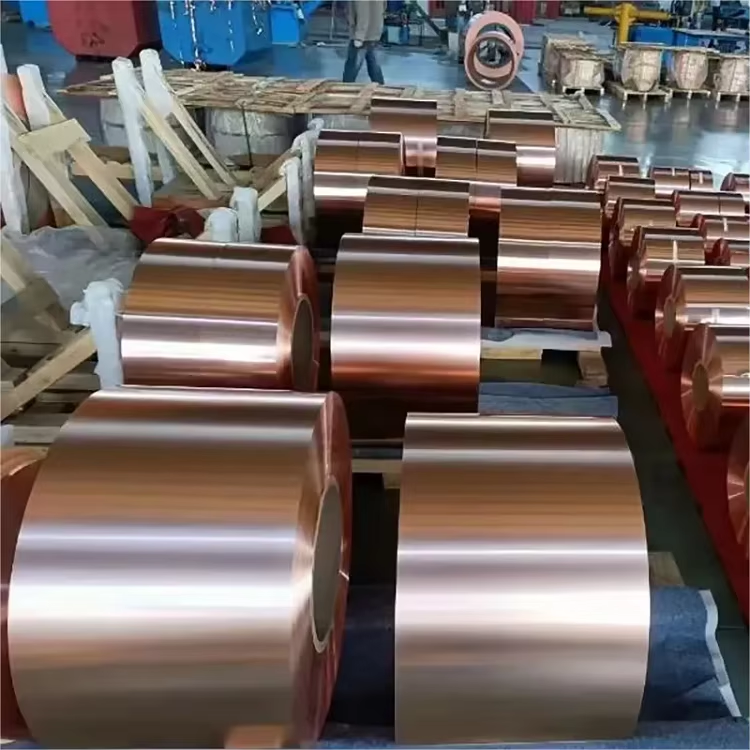
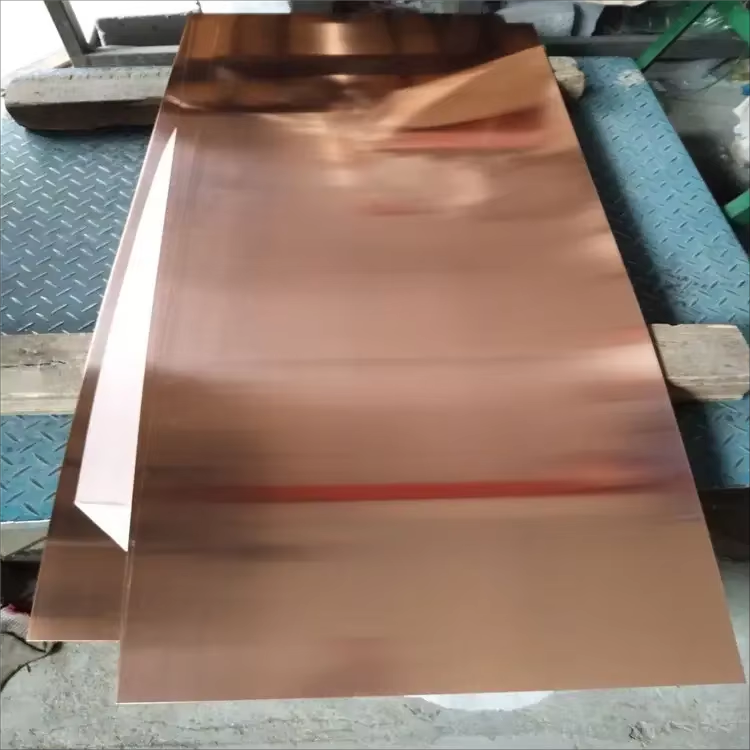
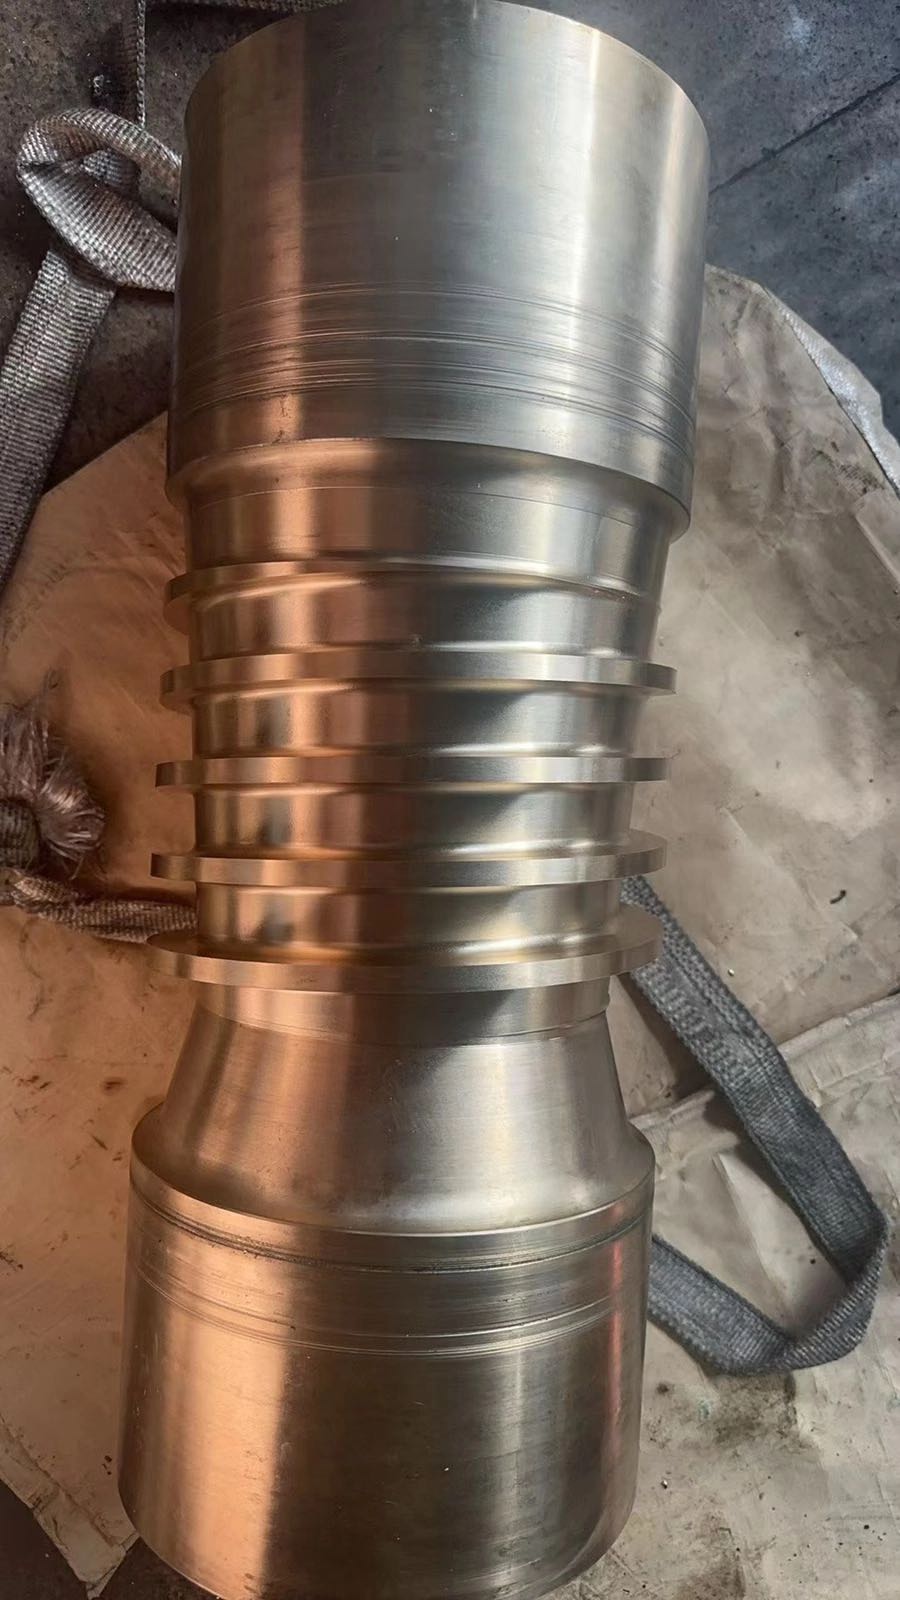
Бронза и сплавы из бронзы — прокат, литые заготовки и готовые детали из бронзы, латуни и меди для машиностроения, судостроения и энергетики. Компания РКМК поставляет круг, трубу, лист и ленту, выполняет литьё заготовок, в том числе центробежное, и полную механическую обработку деталей по чертежу заказчика — втулок, венцов, направляющих и уплотнительных элементов. Медные сплавы сочетают антифрикционные свойства, коррозионную стойкость и электро- и теплопроводность. Каждая партия сопровождается сертификатом с химическим составом, материал прослеживается по марке и номеру плавки.
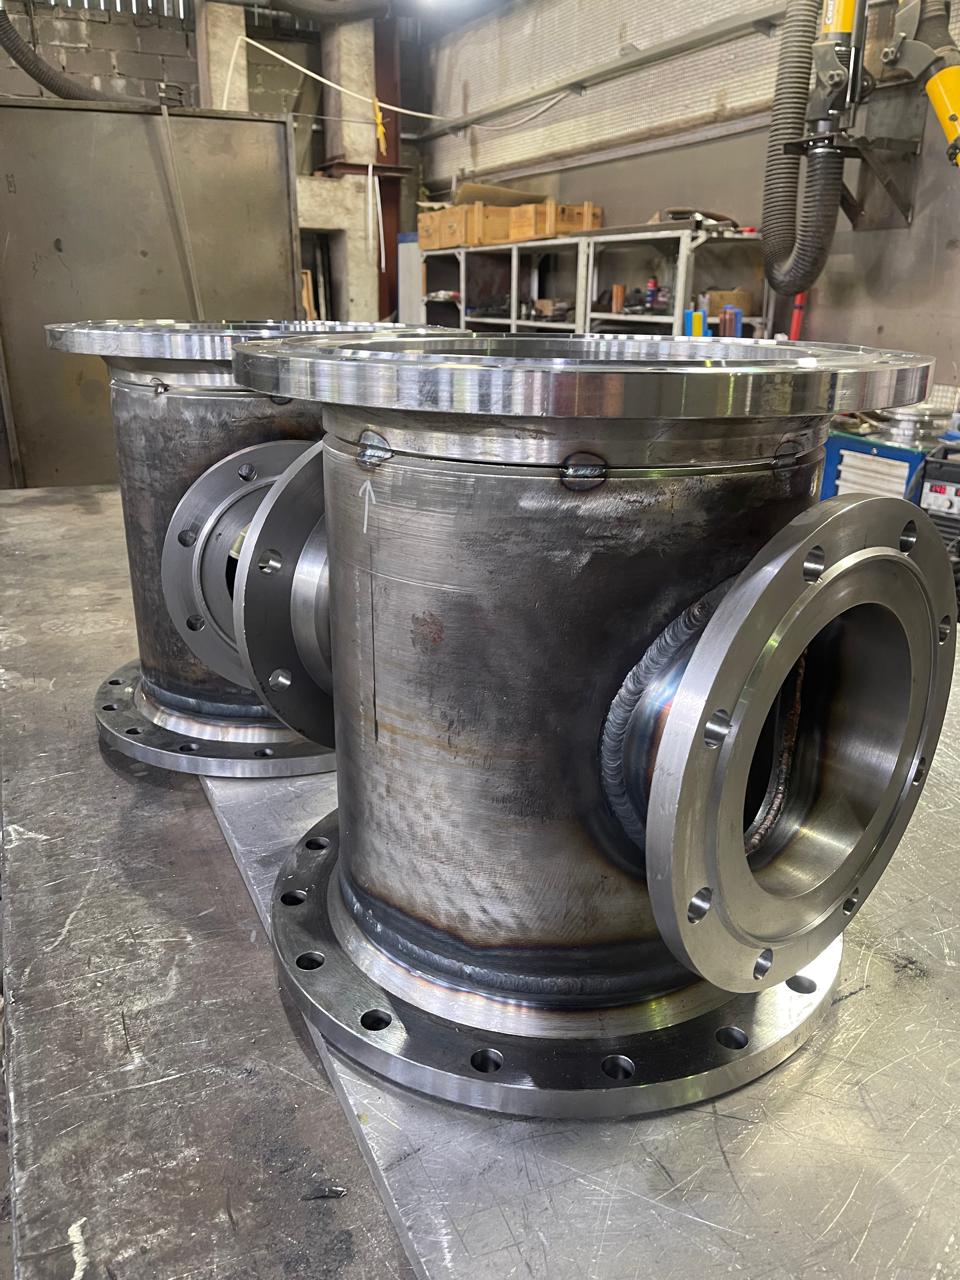
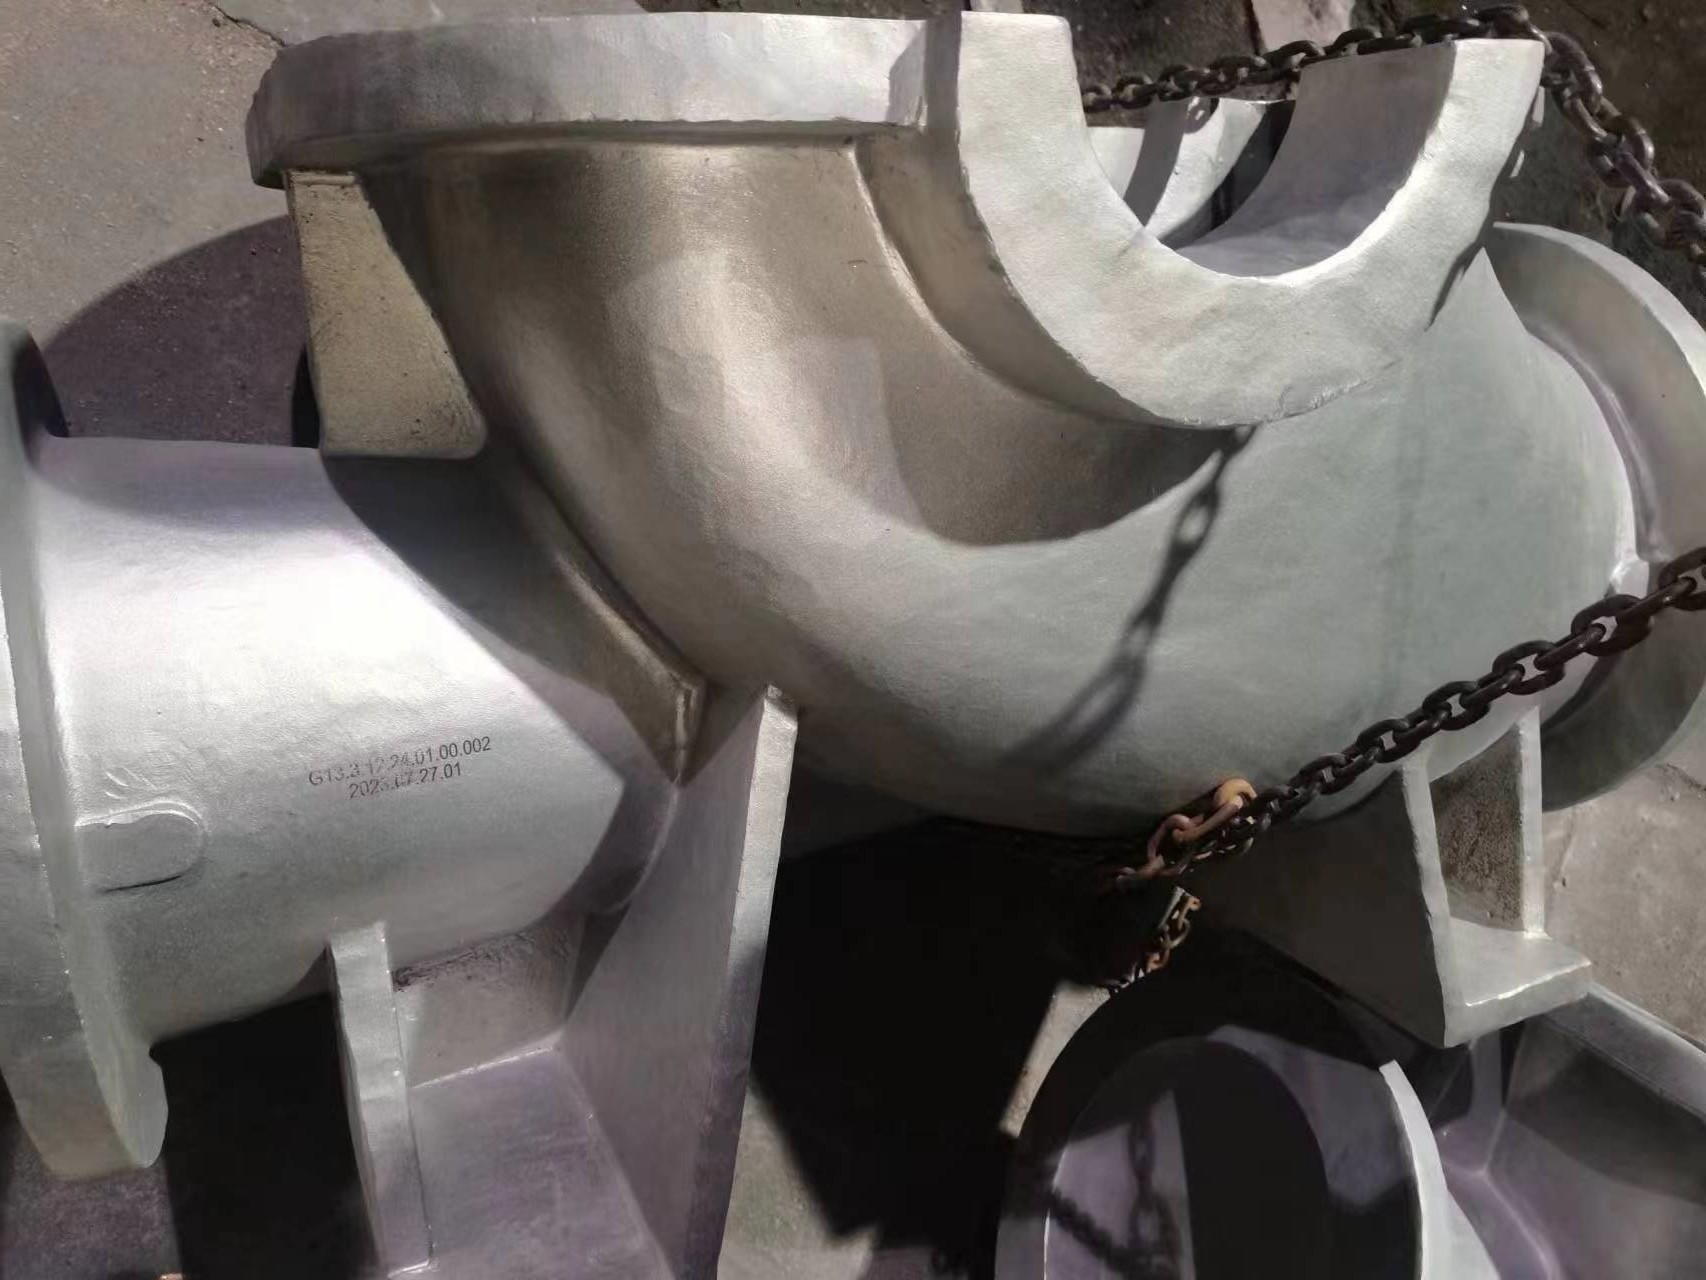
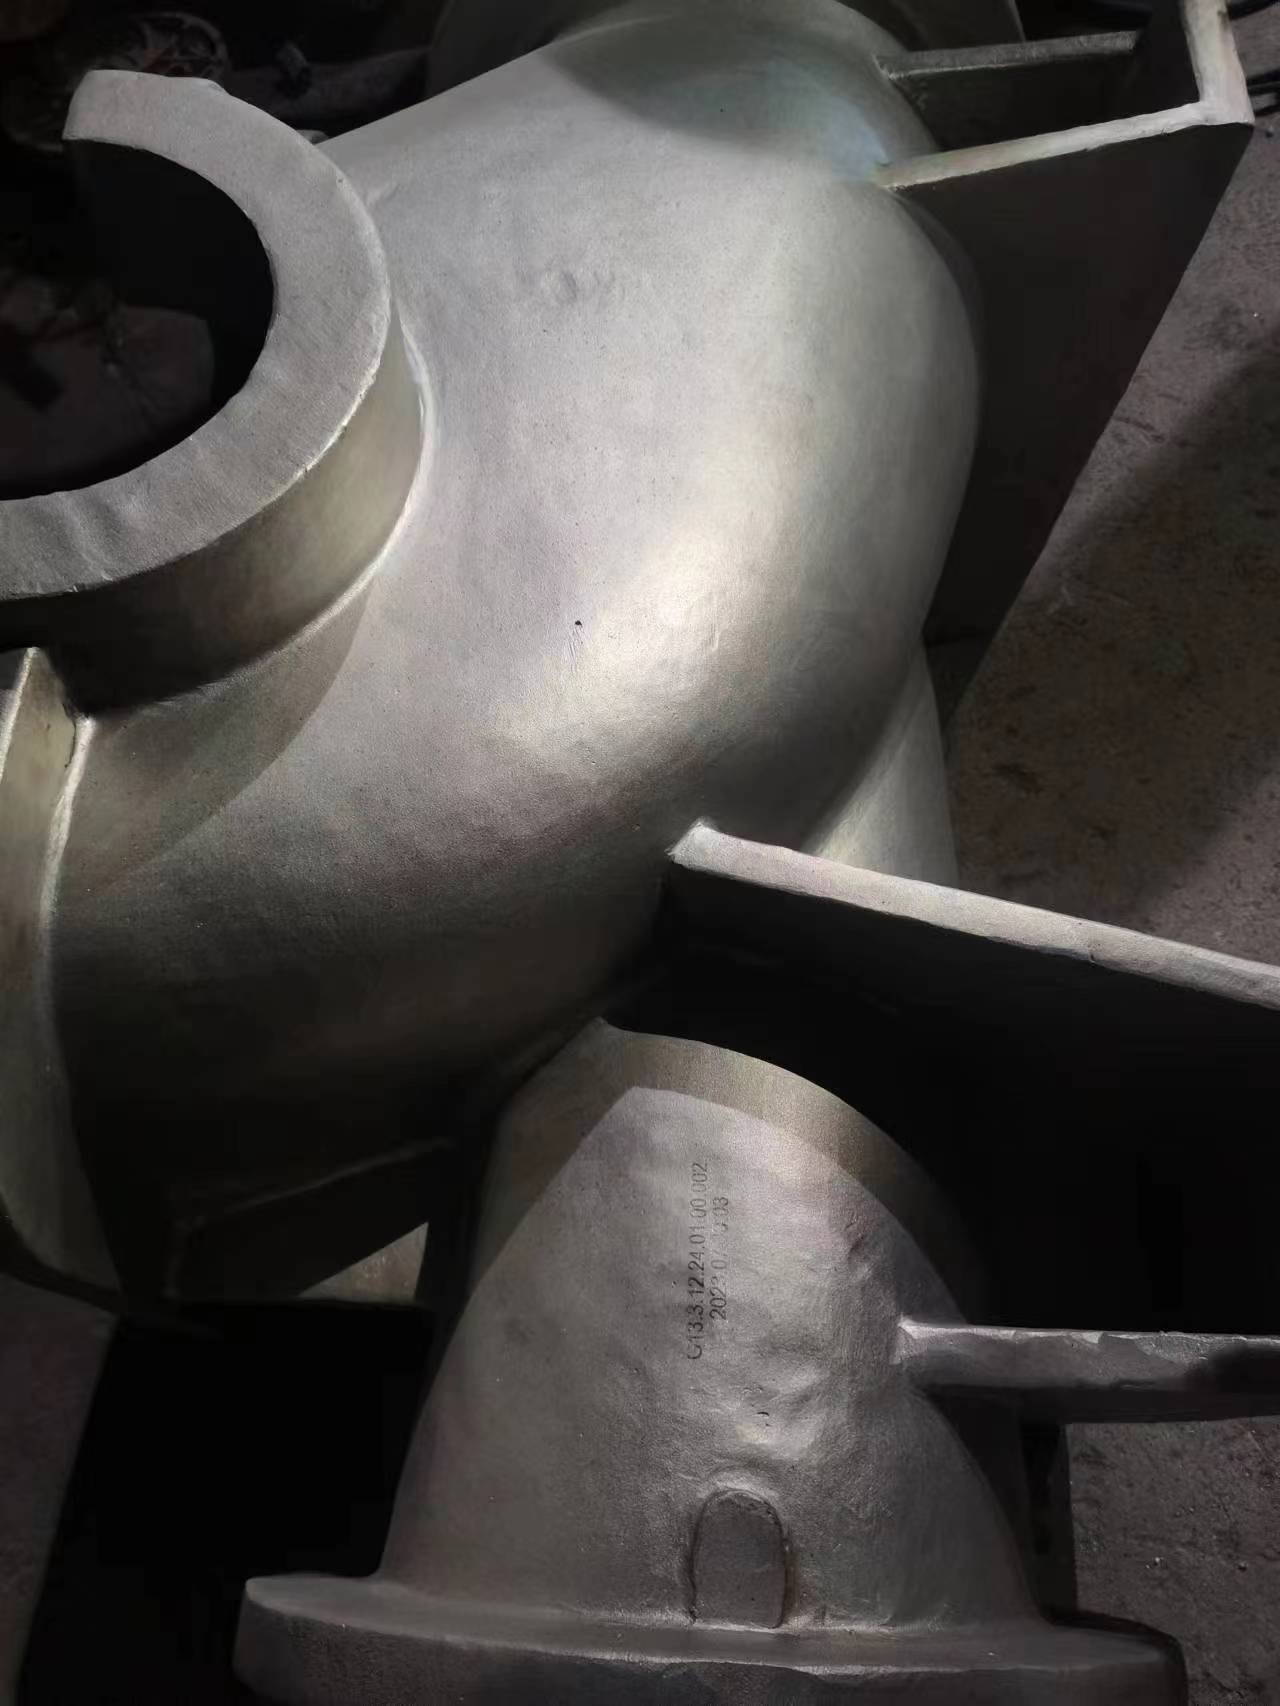
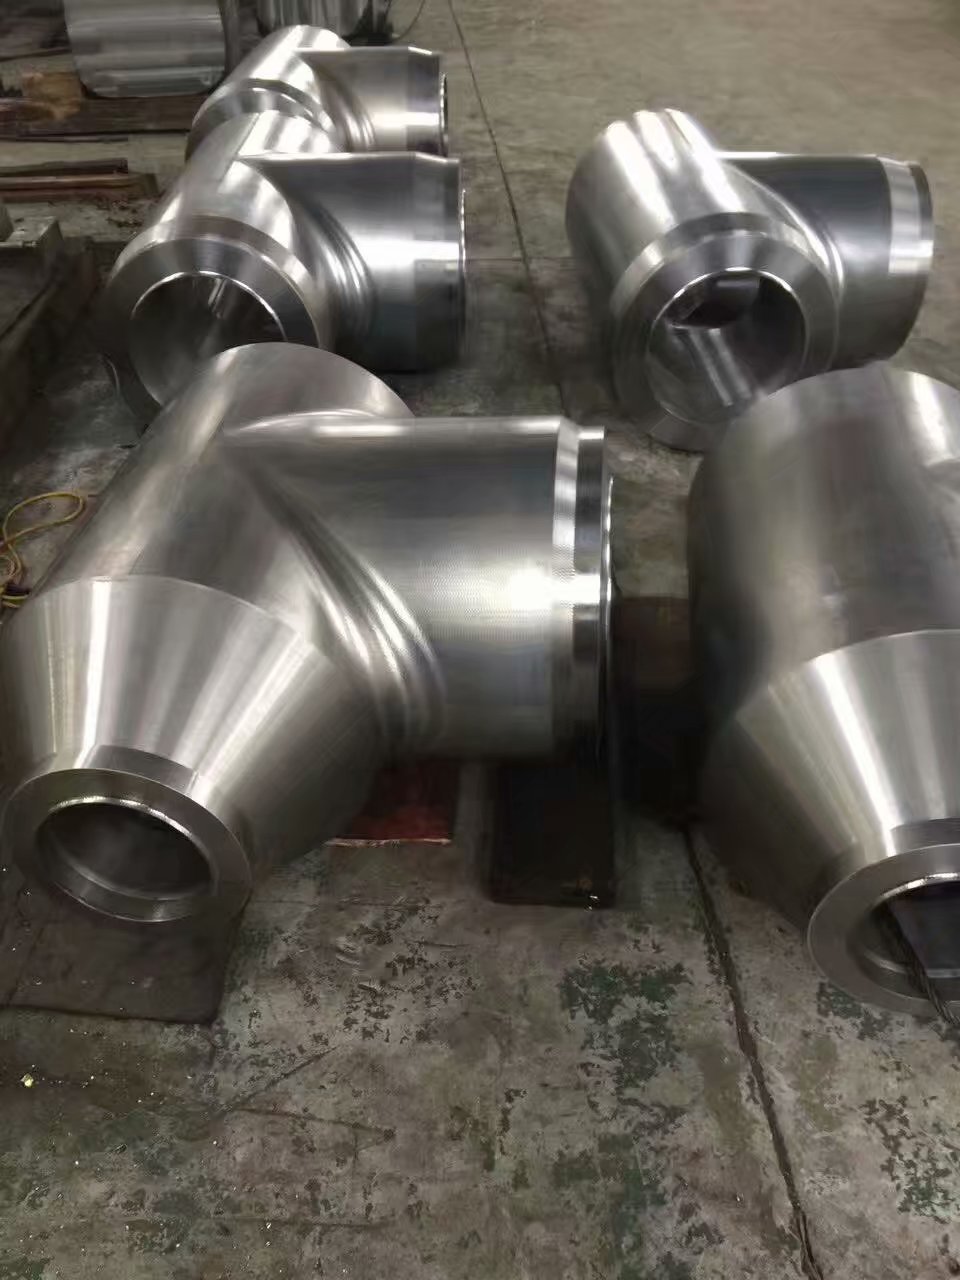
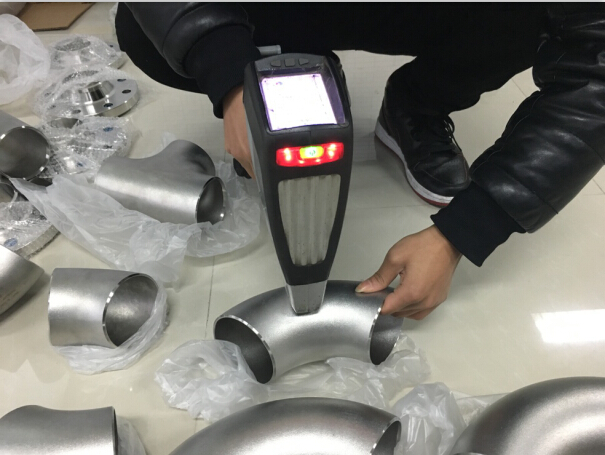
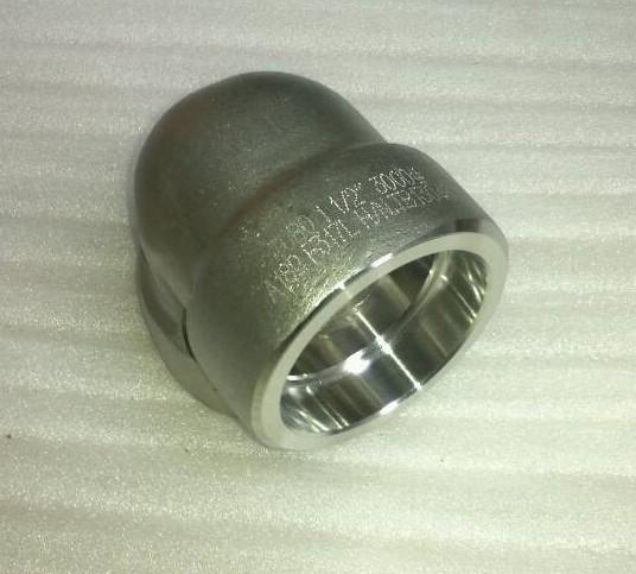
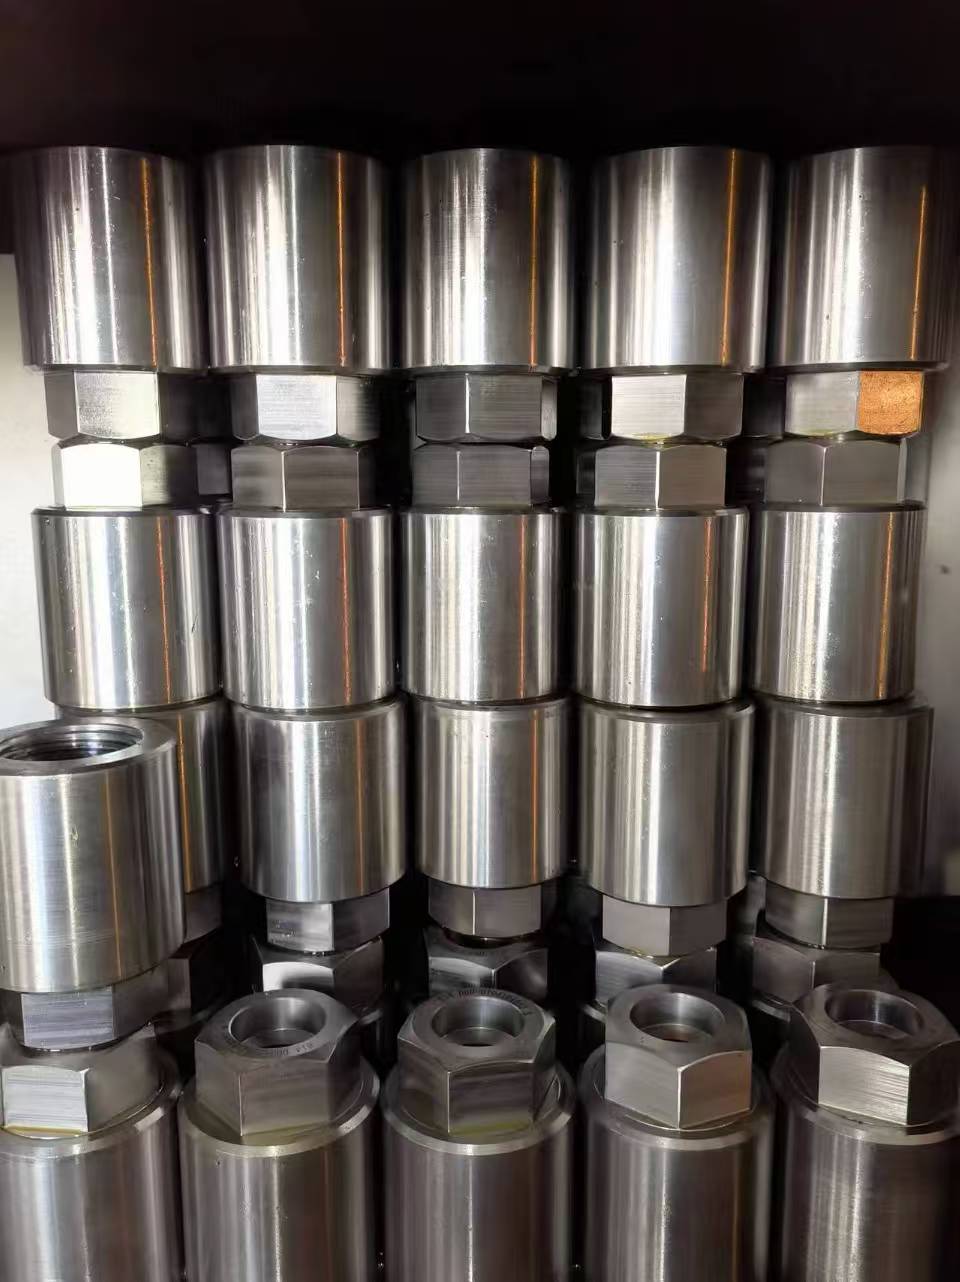
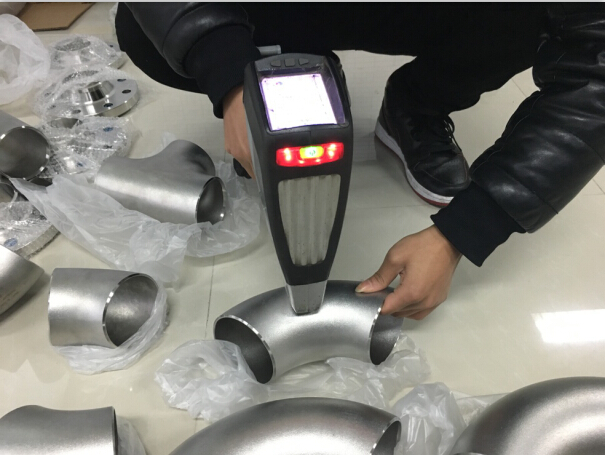
Трубные фитинги — приварные соединительные элементы трубопровода для поворота, разветвления, изменения диаметра и закрытия магистрали. Изготавливаем крутоизогнутые и гнутые отводы, тройники, переходы и заглушки, в том числе из коррозионностойких сплавов. Производим из углеродистых, легированных и нержавеющих сталей, дуплексных и никелевых сплавов по международным стандартам ASME B16.9 и MSS-SP75. Помимо приварных фитингов изготавливаем обжимные двухферрульные фитинги для безсварного соединения трубок малого диаметра в системах КИПиА, гидравлики и пробоотбора. Каждое изделие маркируется маркой материала и номером плавки.
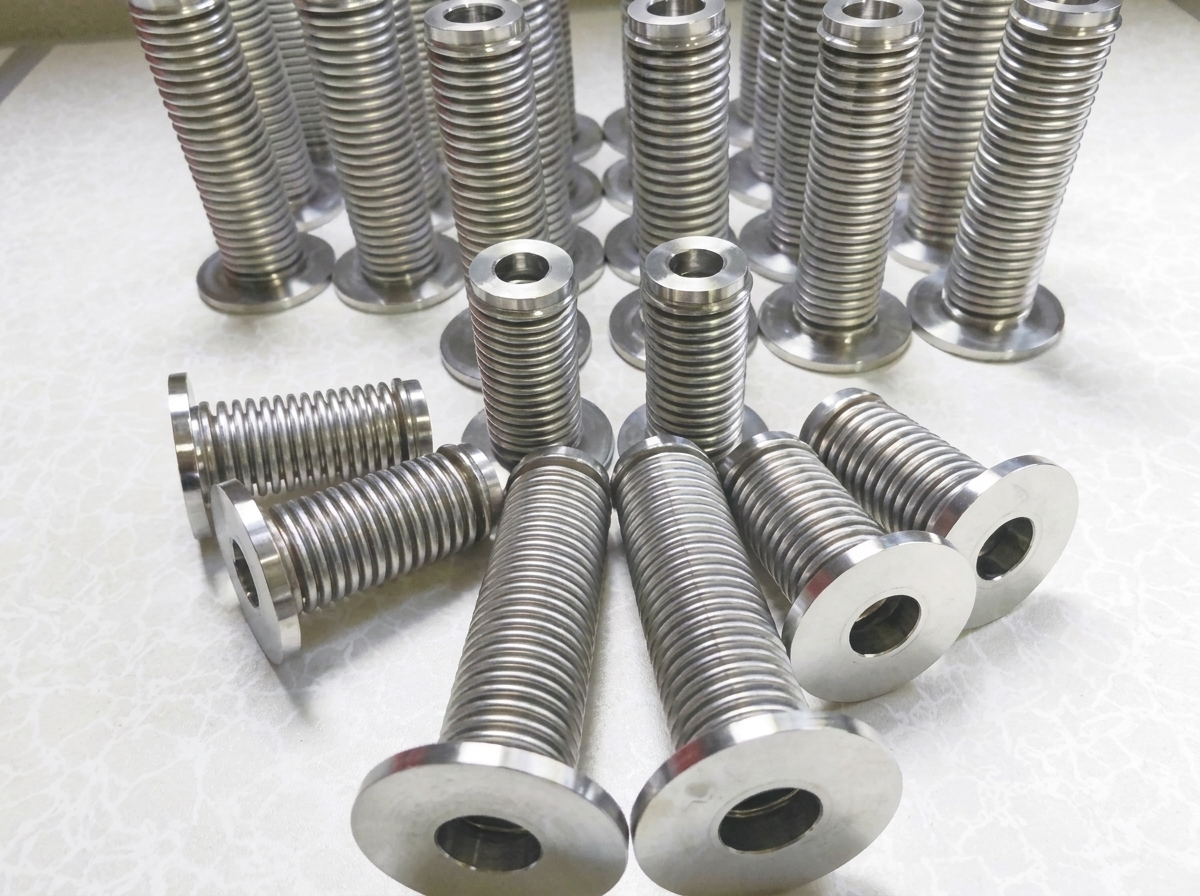
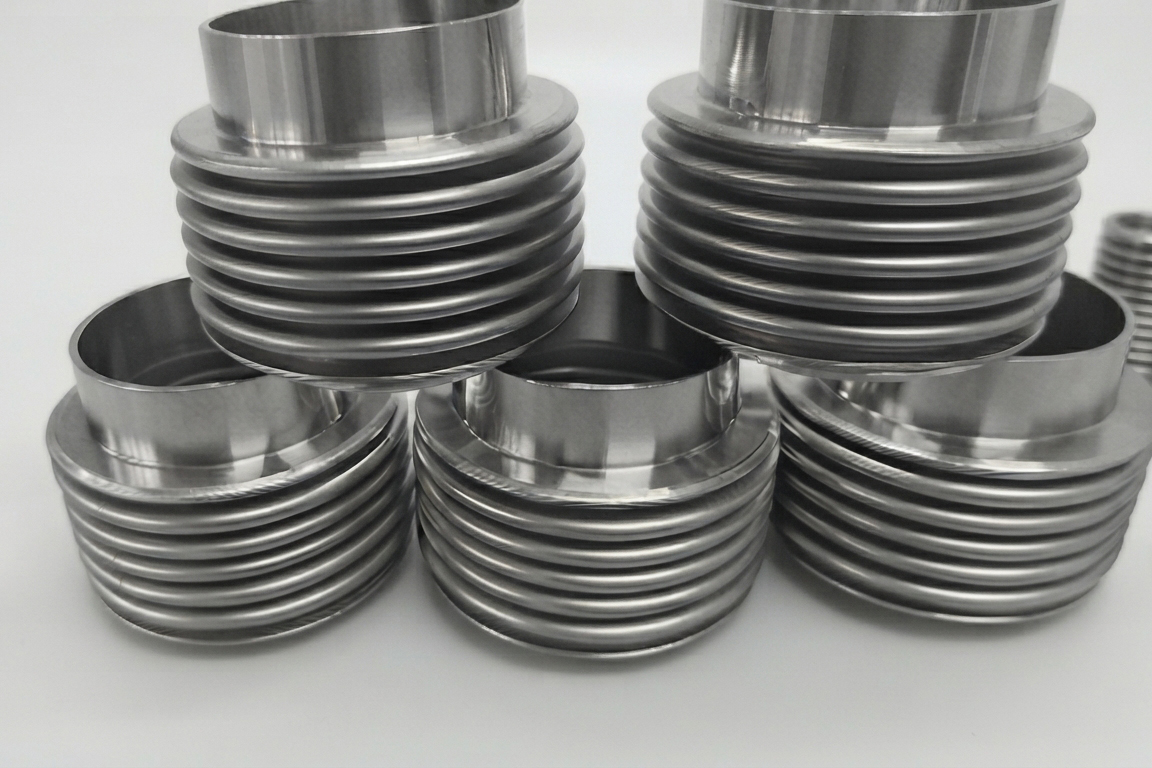
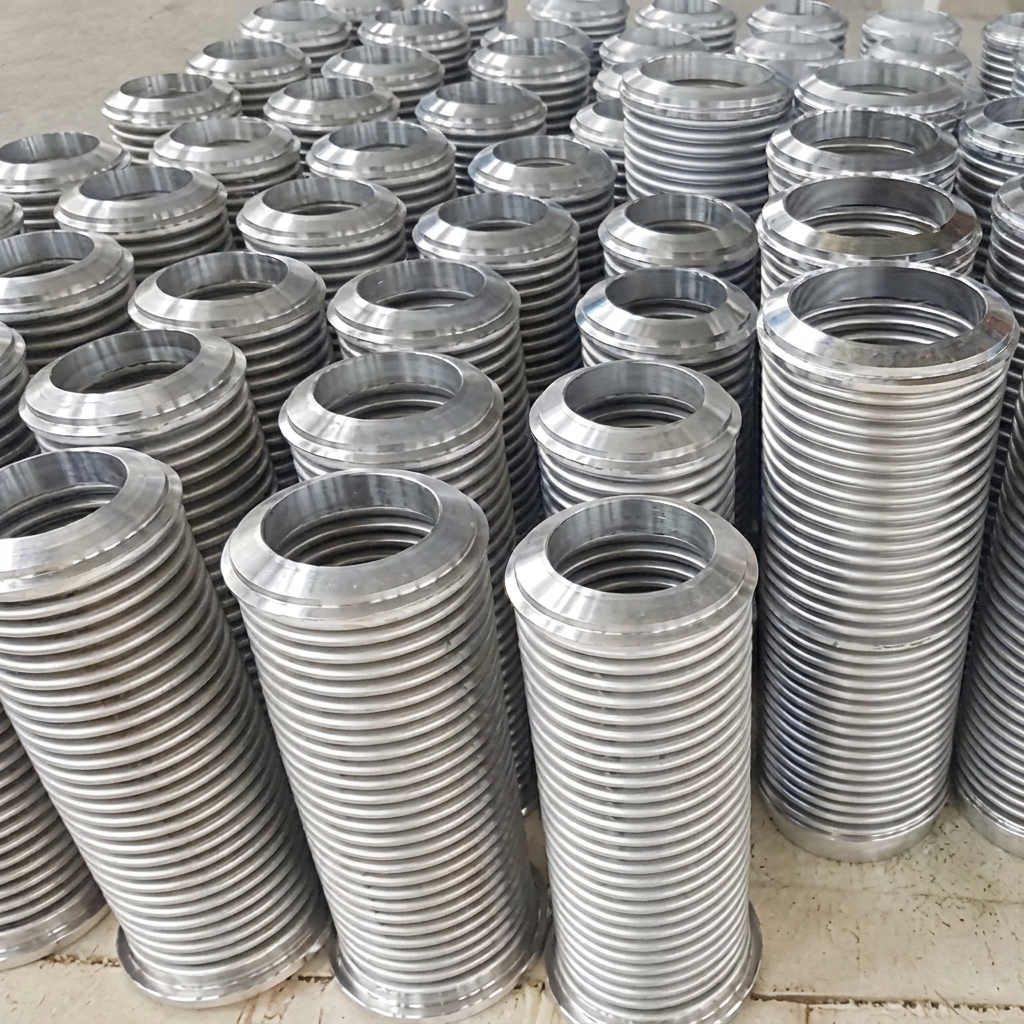
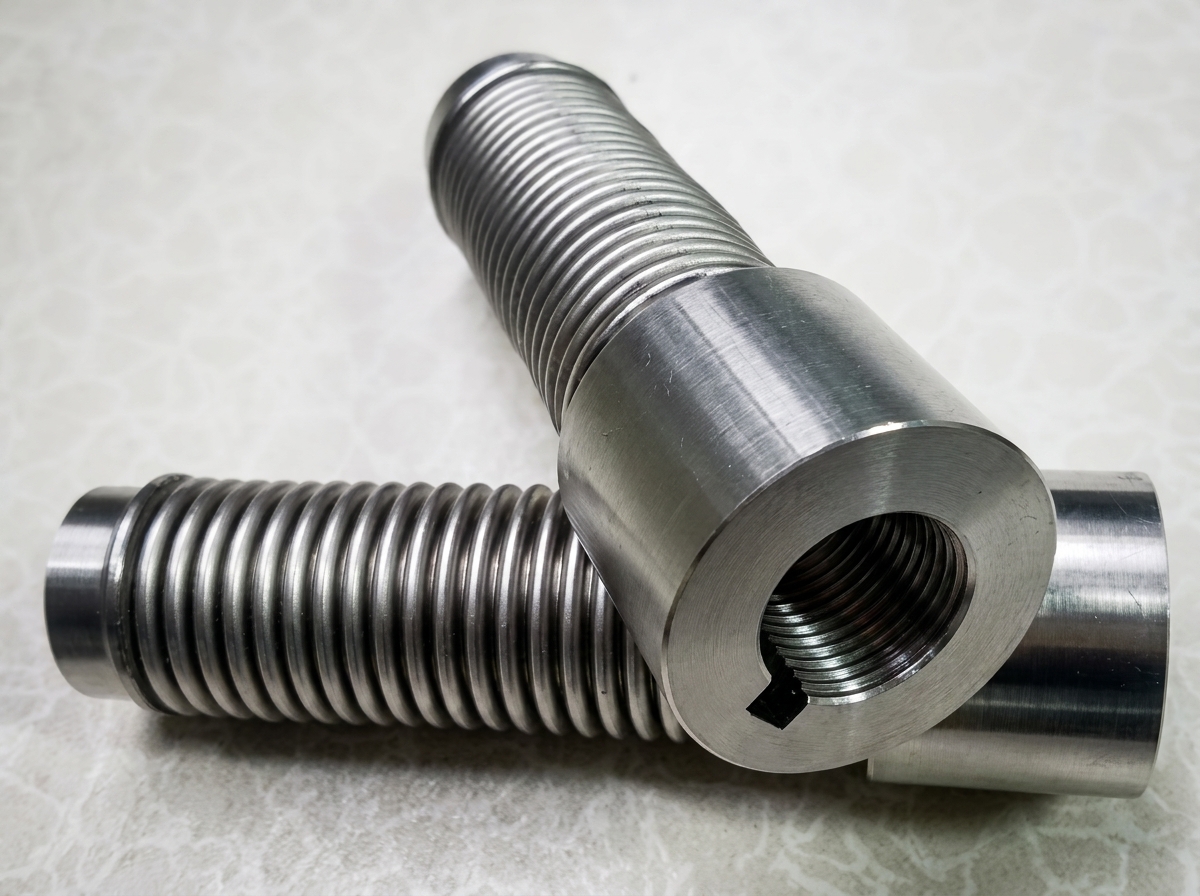
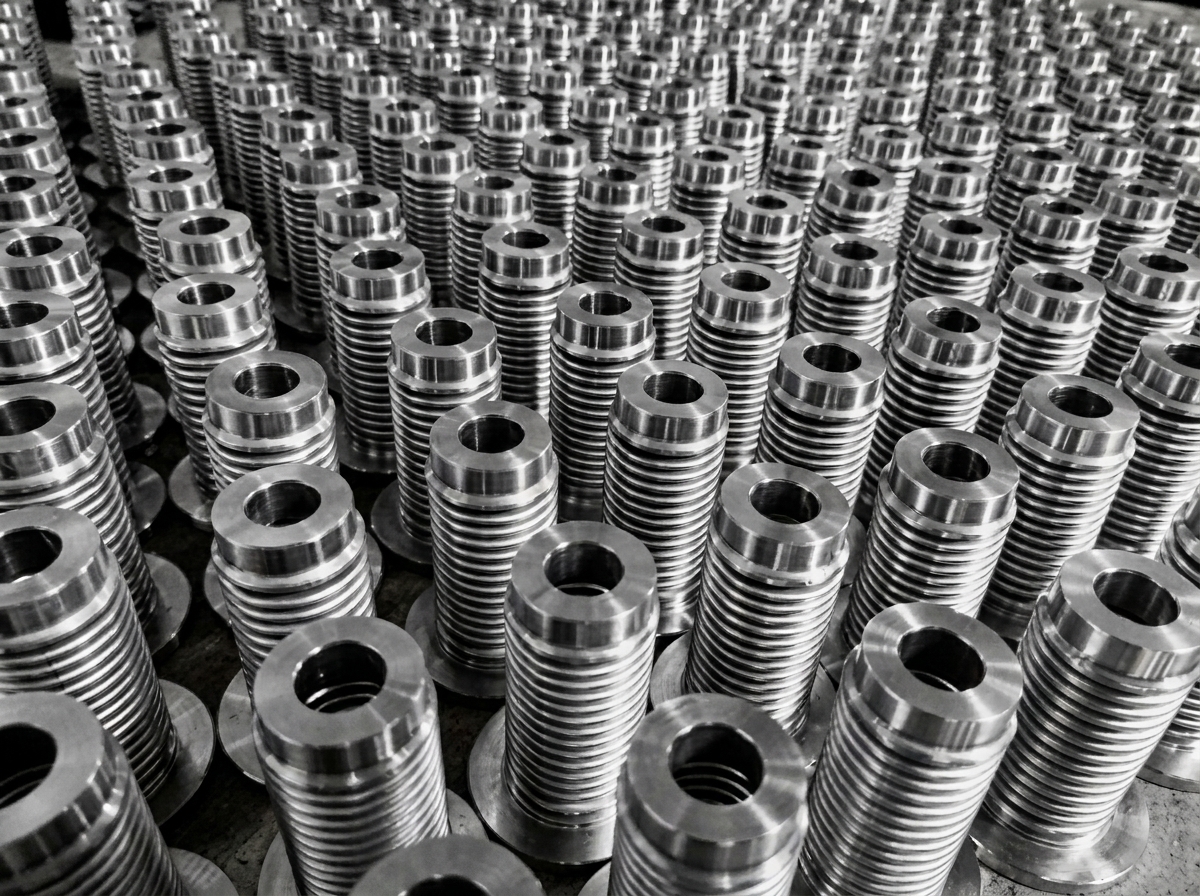
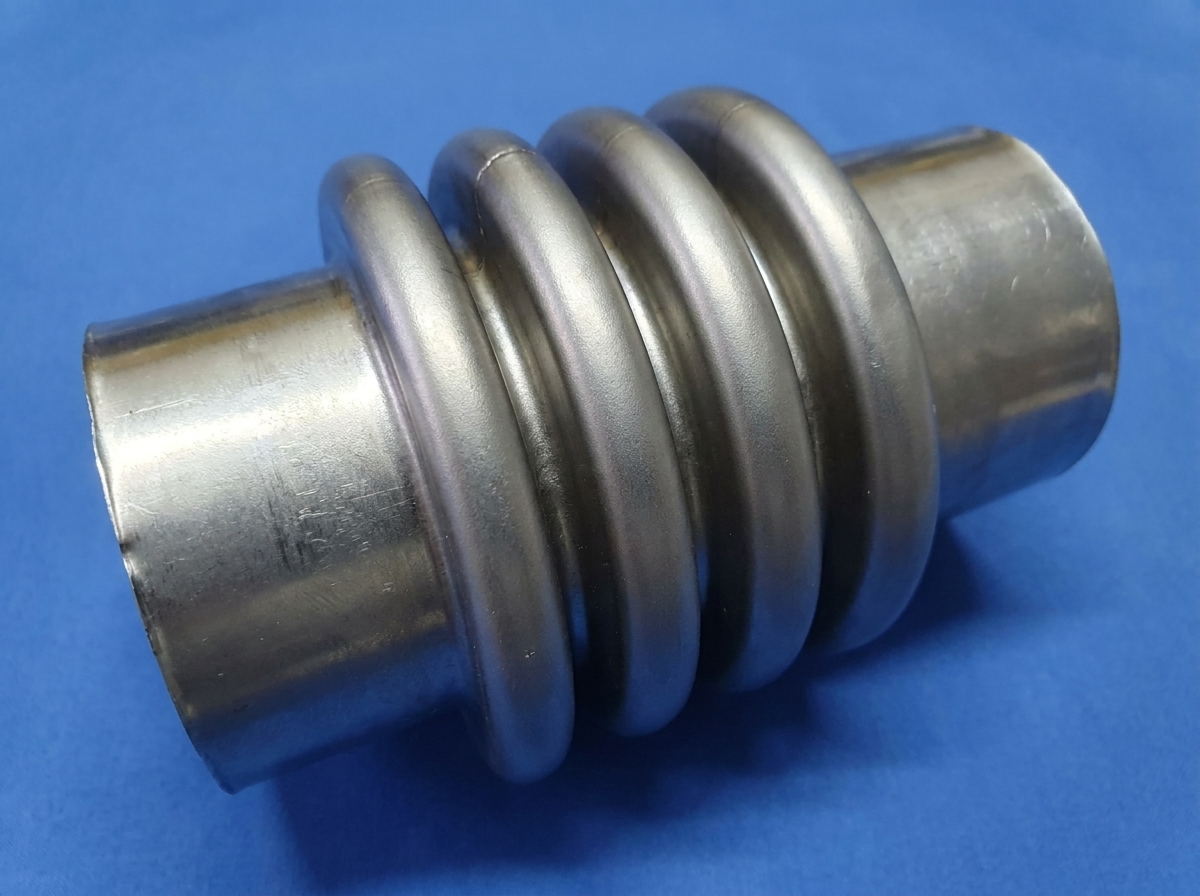
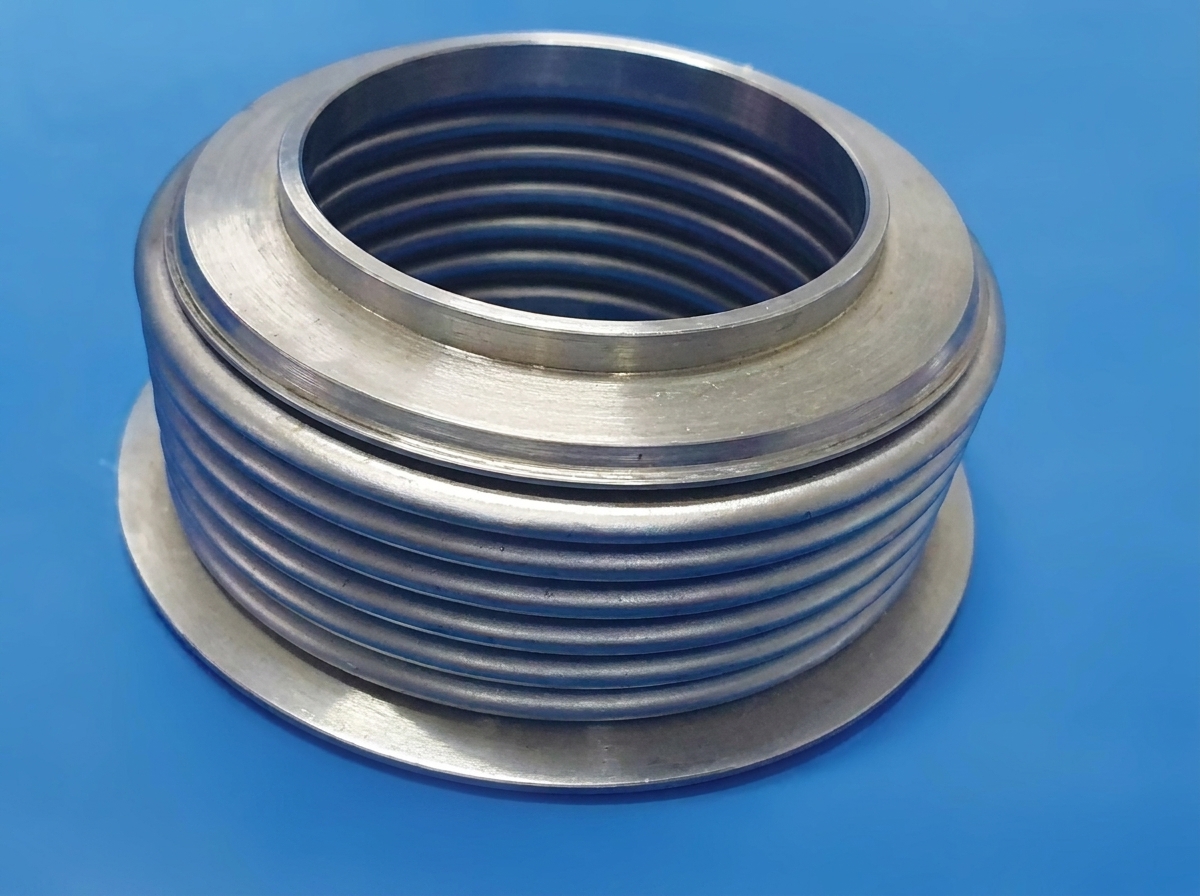
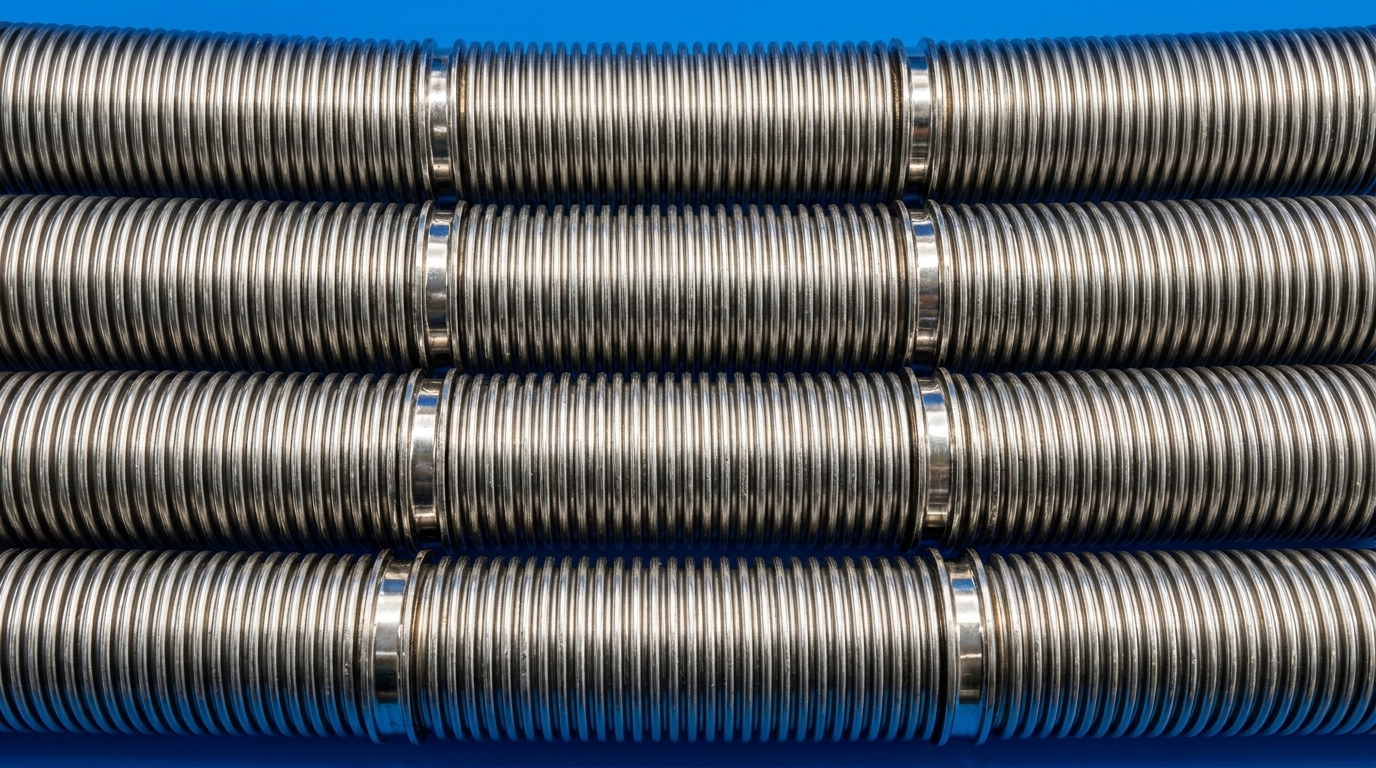
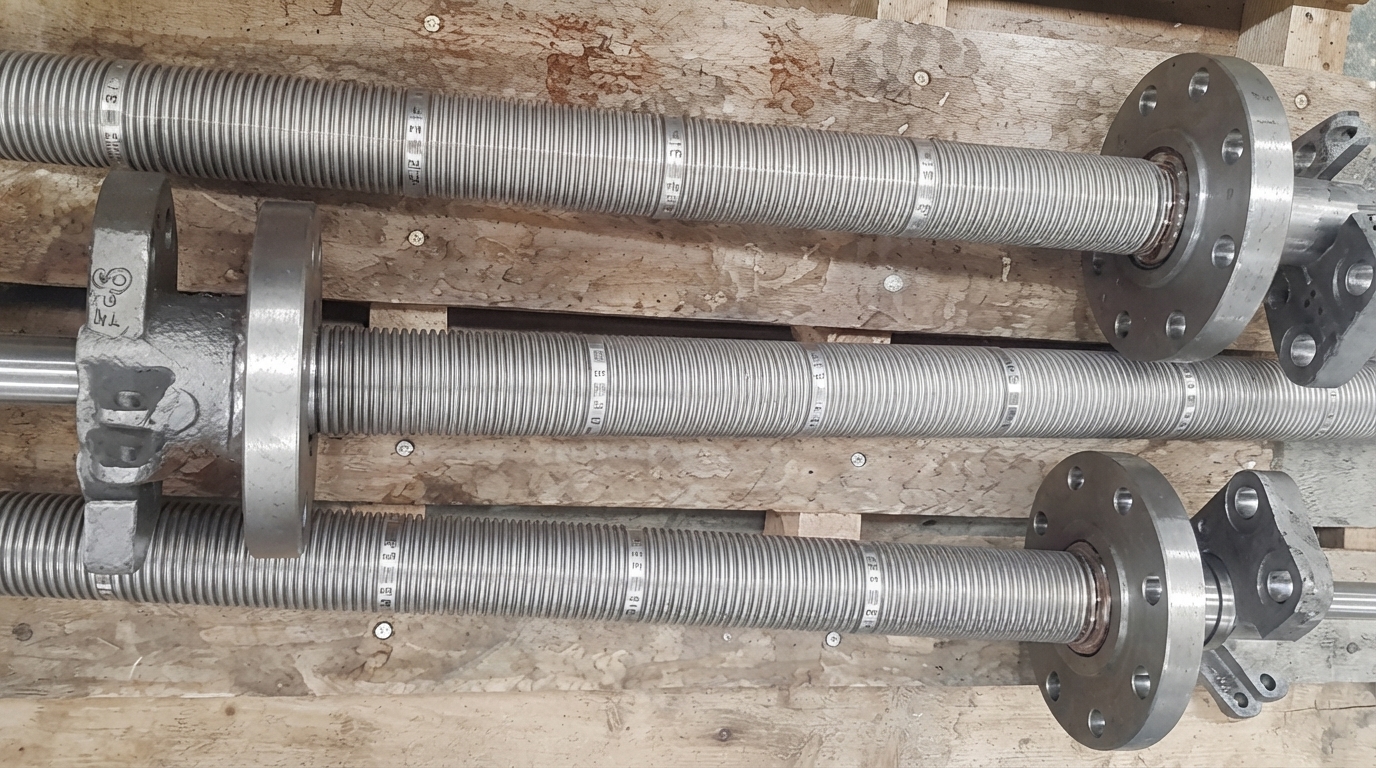
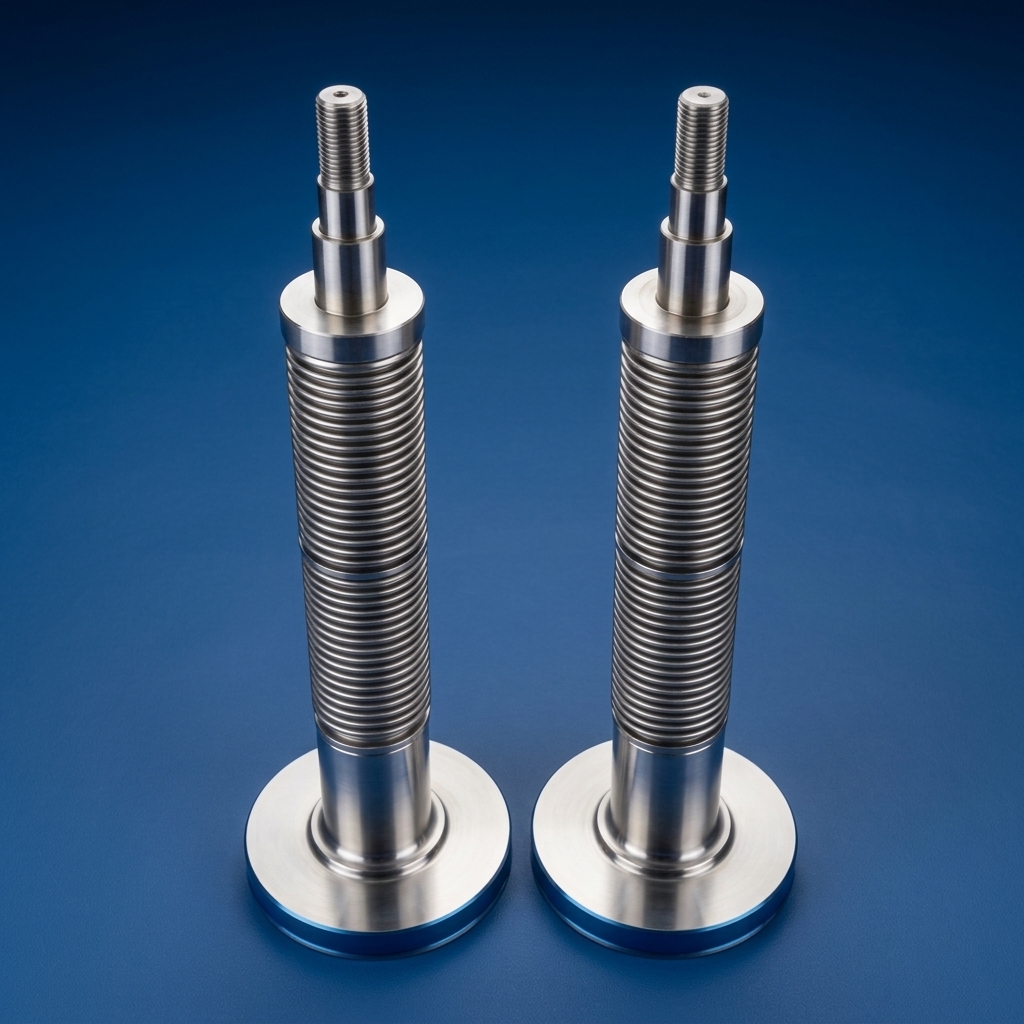
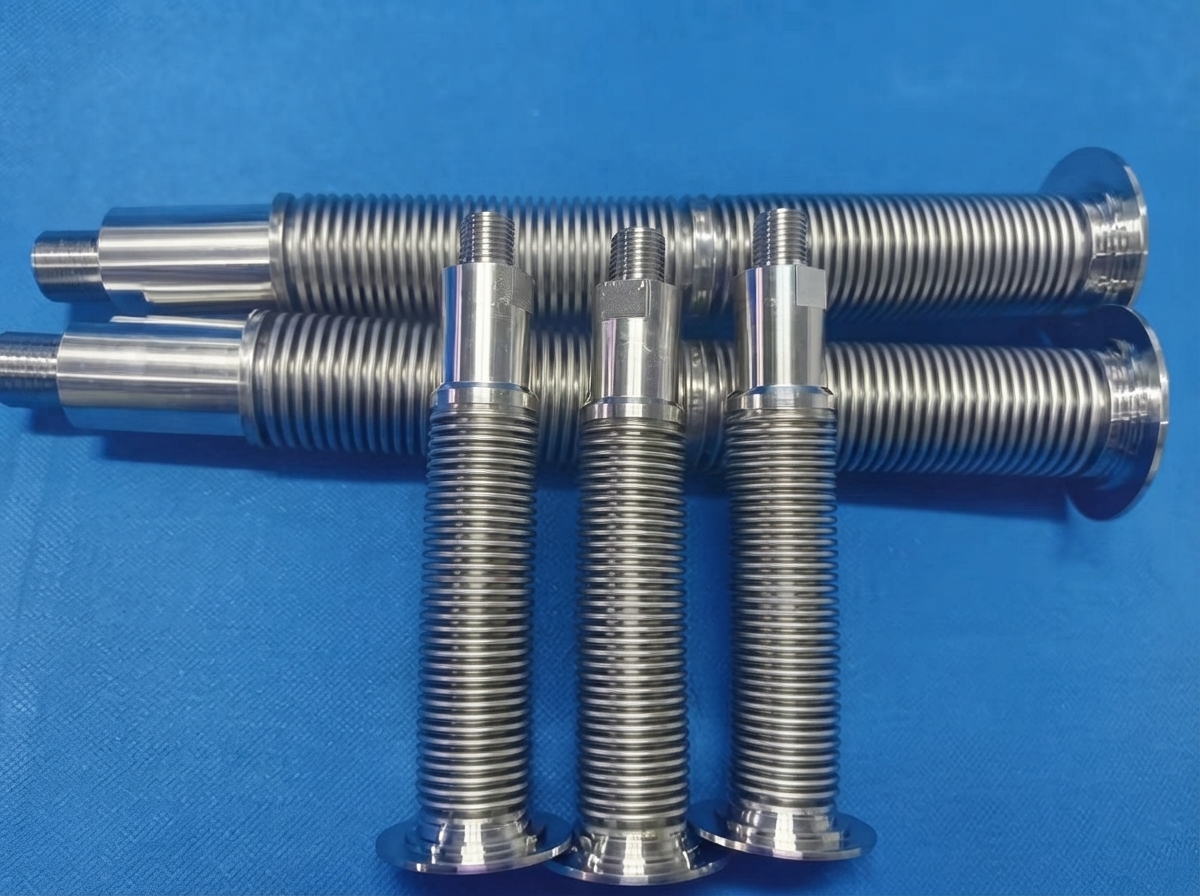
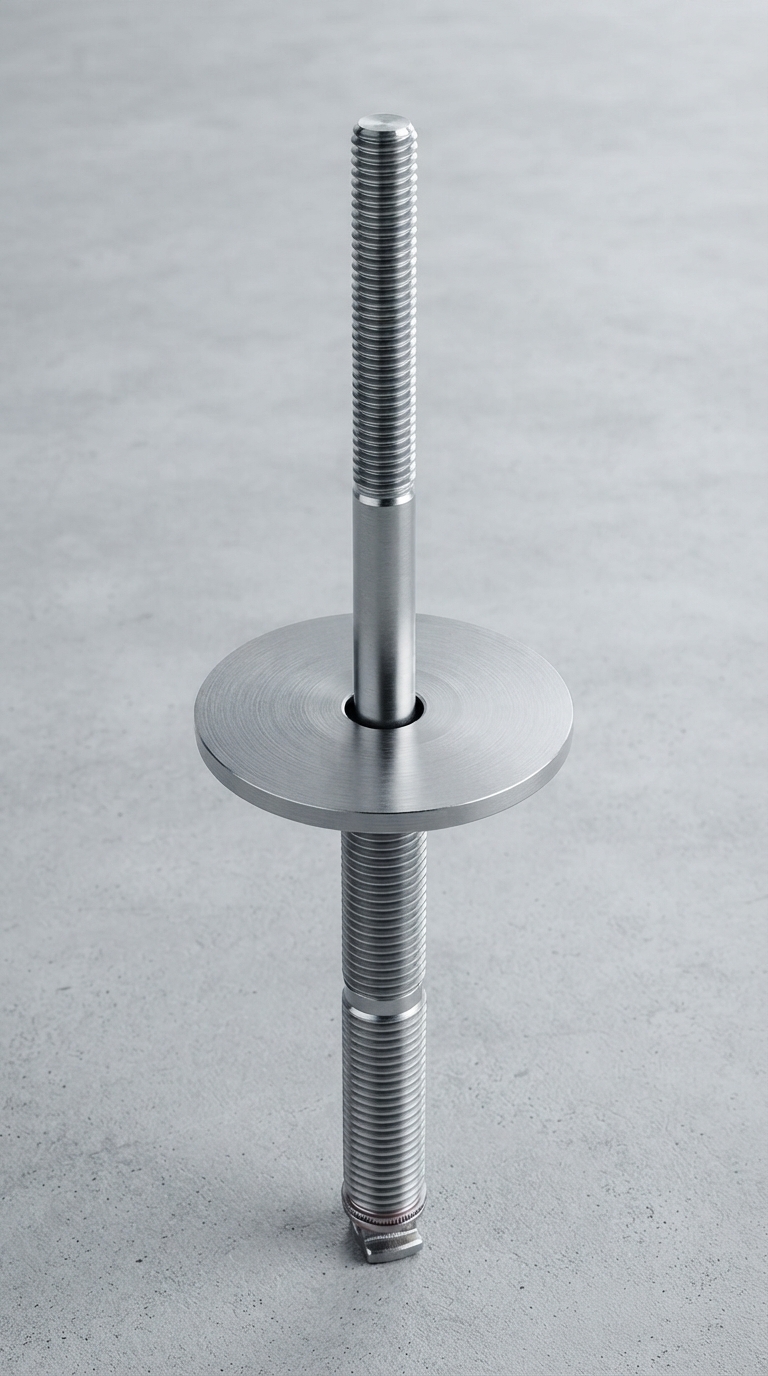
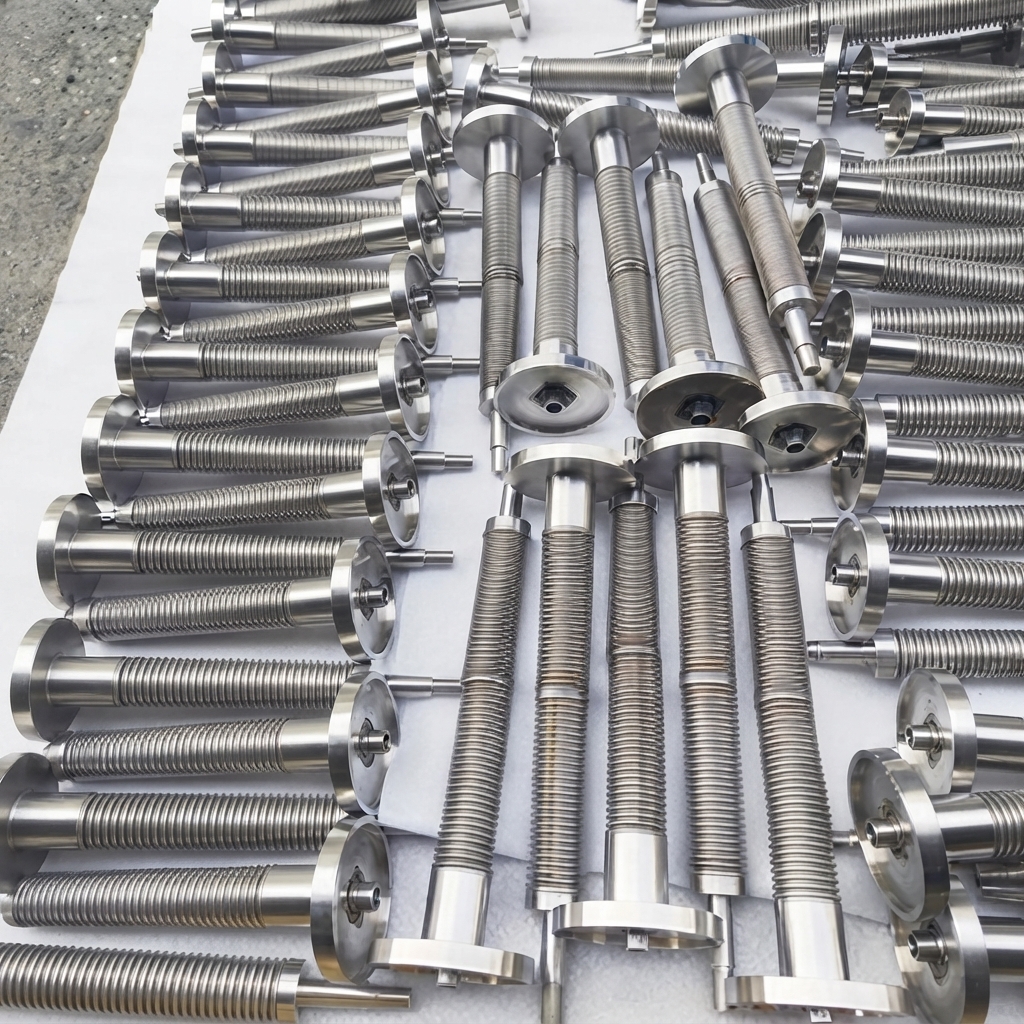
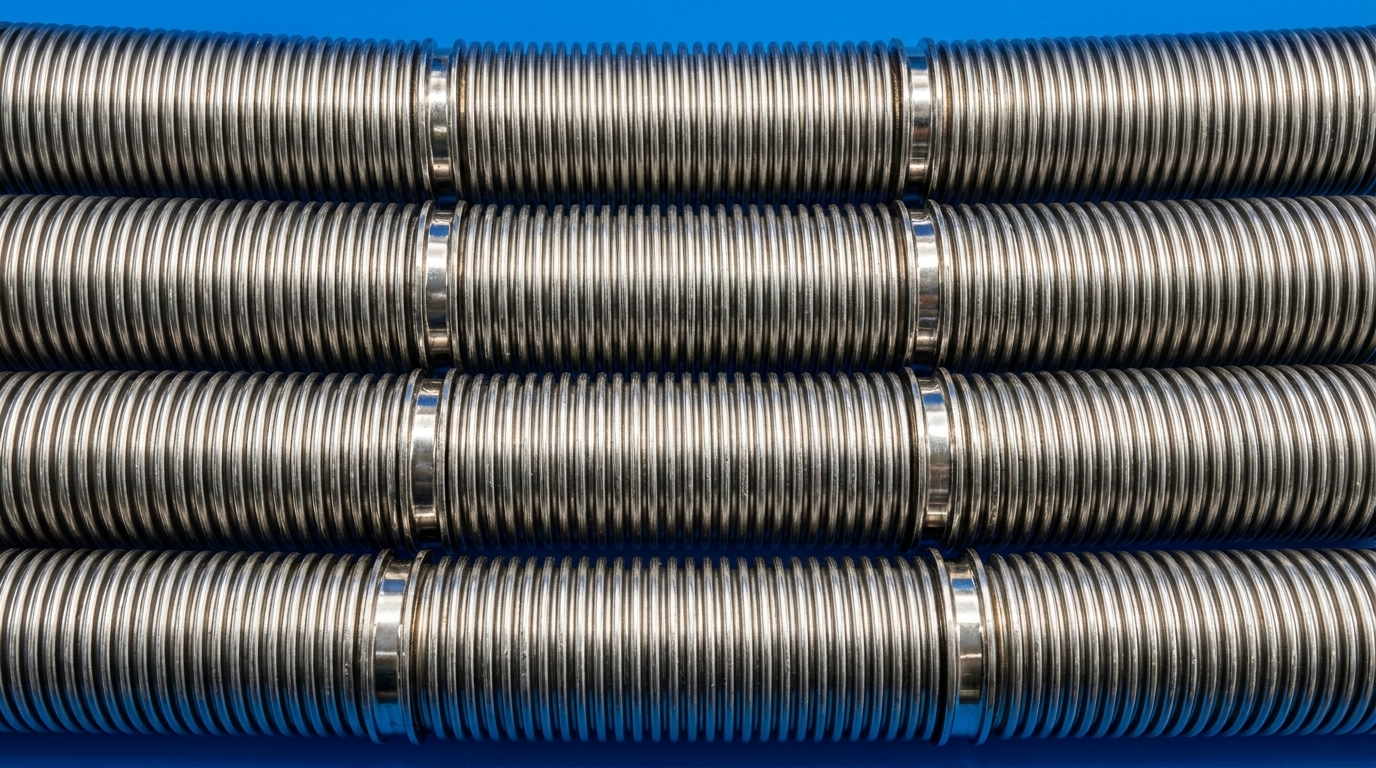
Компенсаторы — гибкие элементы трубопровода, которые поглощают температурные удлинения, вибрацию и смещения, разгружая трубопровод и оборудование от напряжений. Изготавливаем сильфонные компенсаторы для осевых, сдвиговых и угловых перемещений, линзовые компенсаторы и сильфонные сборки для уплотнения штока арматуры. Сильфоны формуем из тонкостенной нержавеющей стали, патрубки и фланцы — под приварку, фланцевое или резьбовое присоединение. Каждое изделие проходит испытания на давление и герметичность.
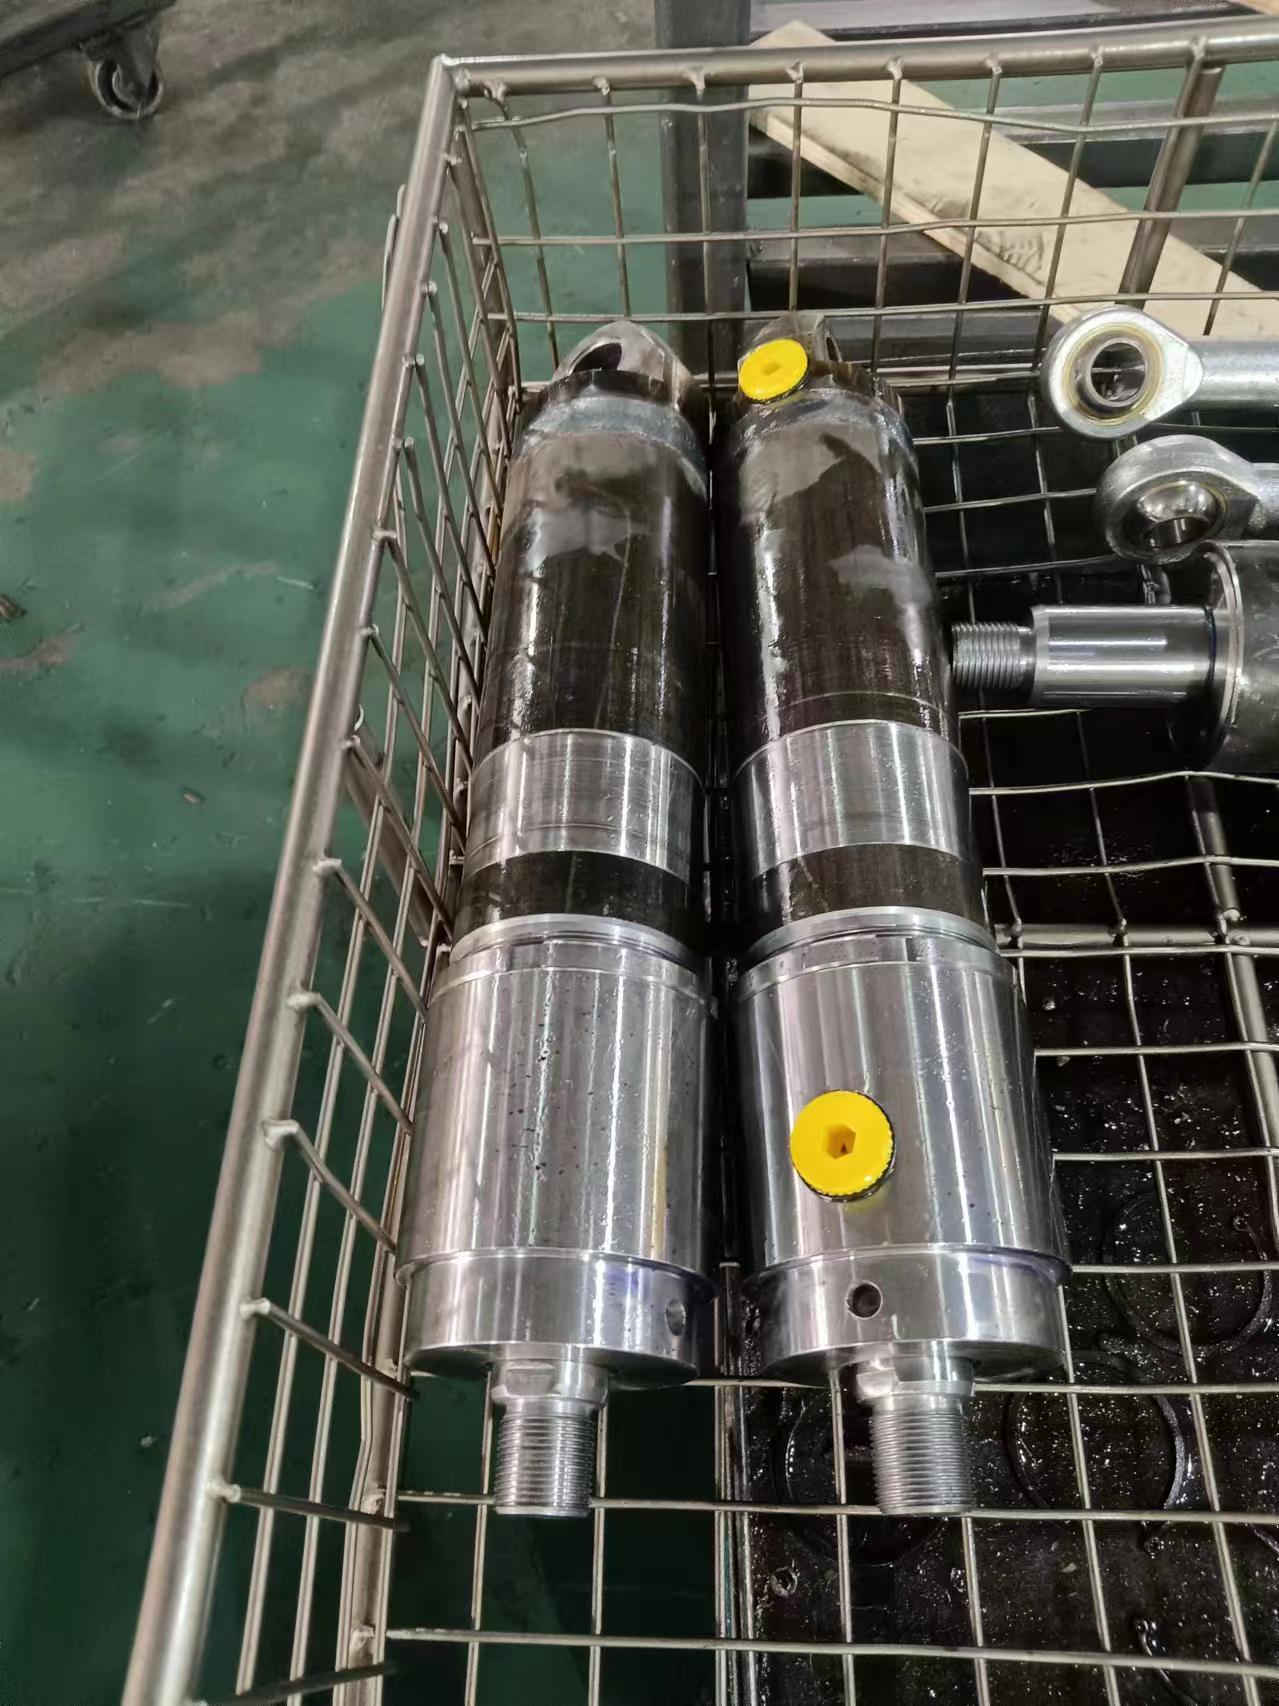
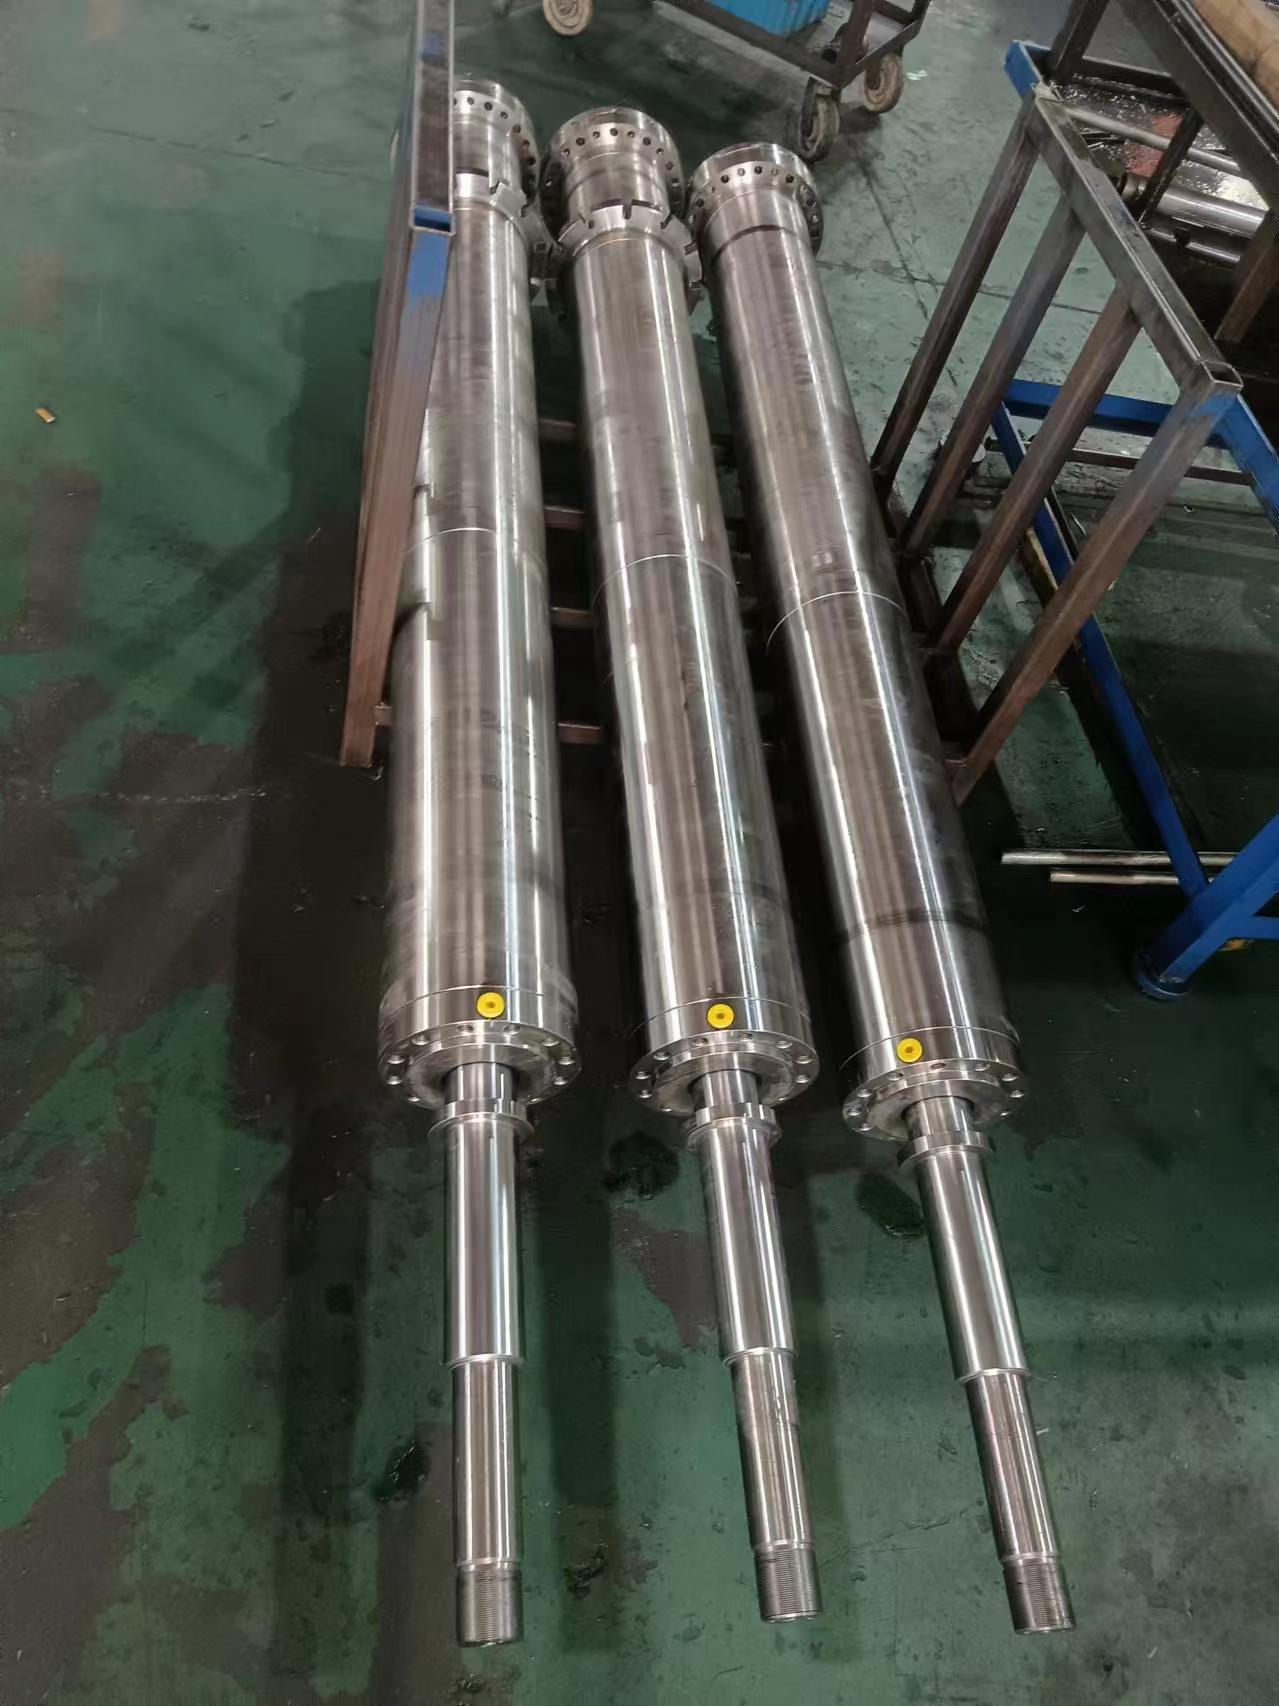
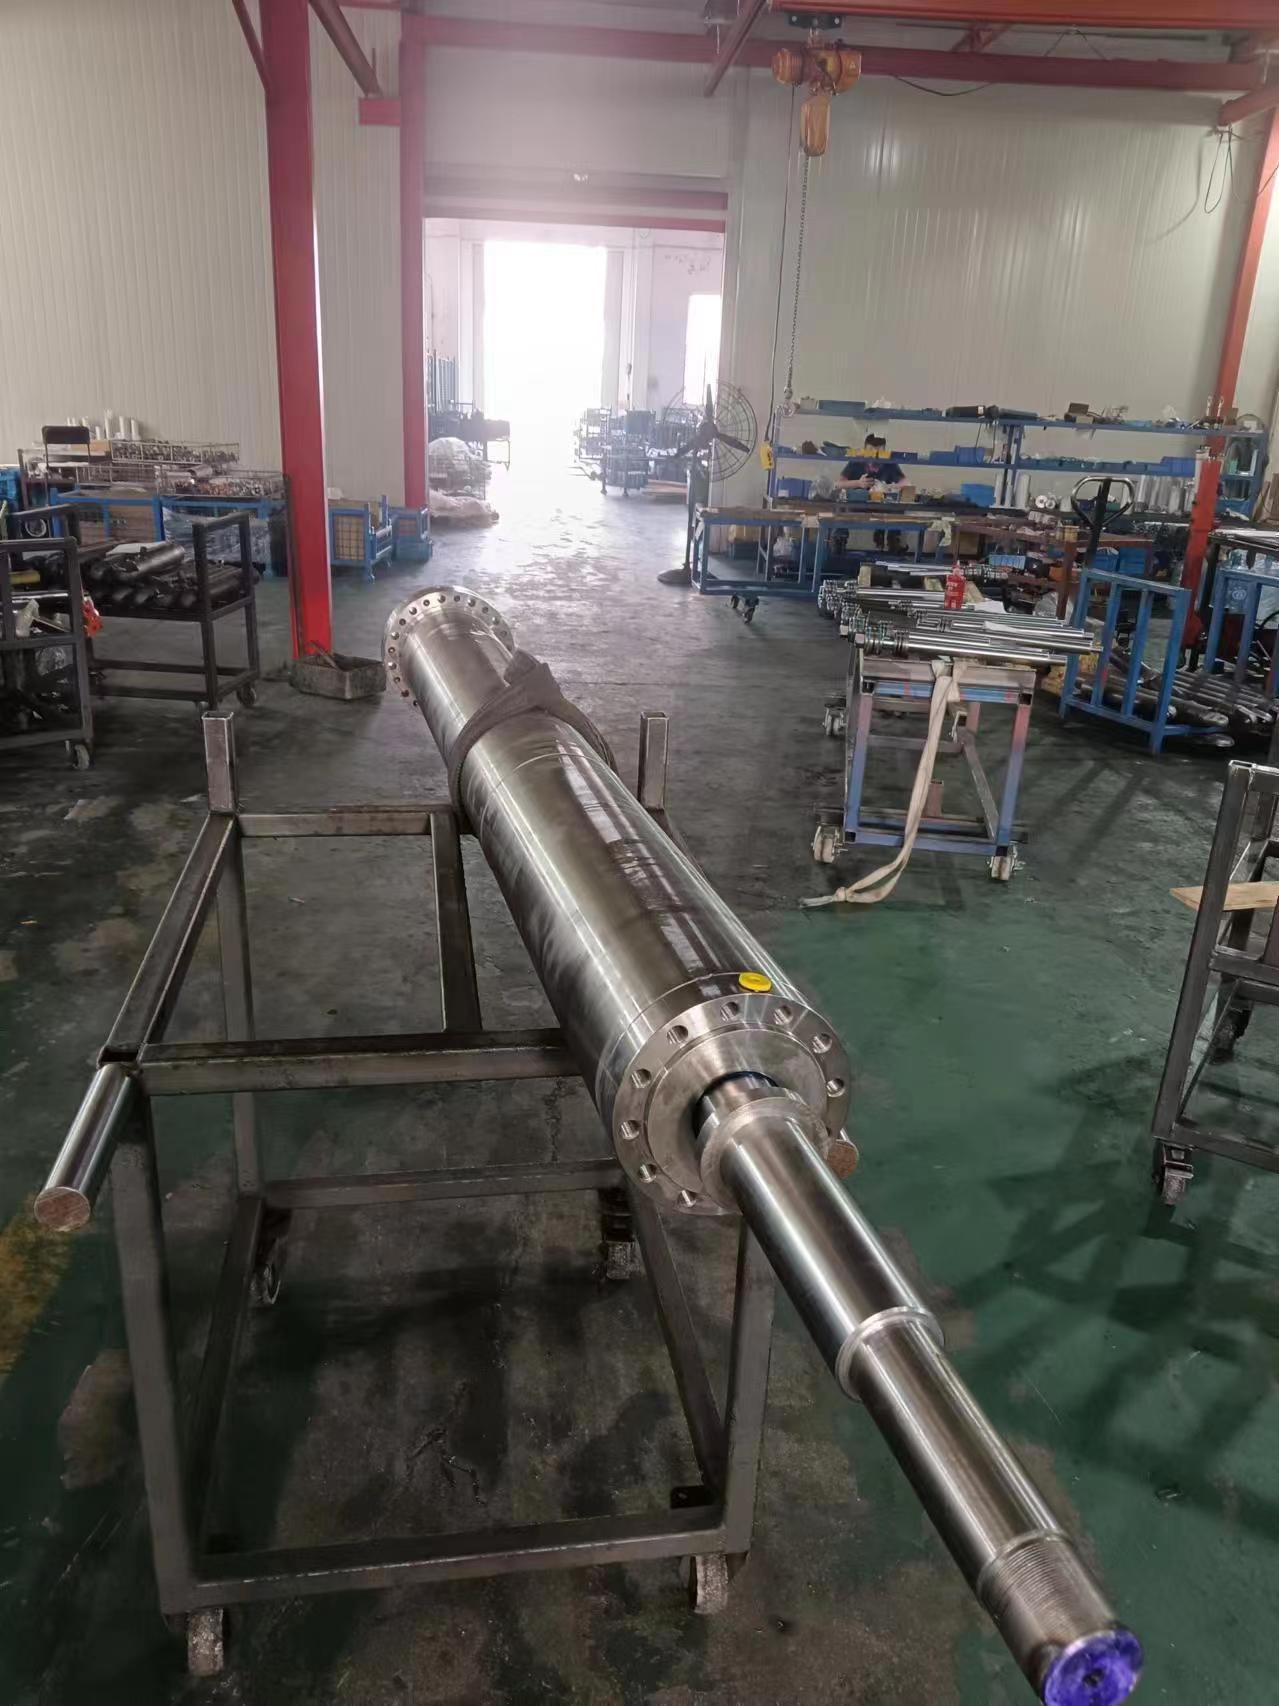
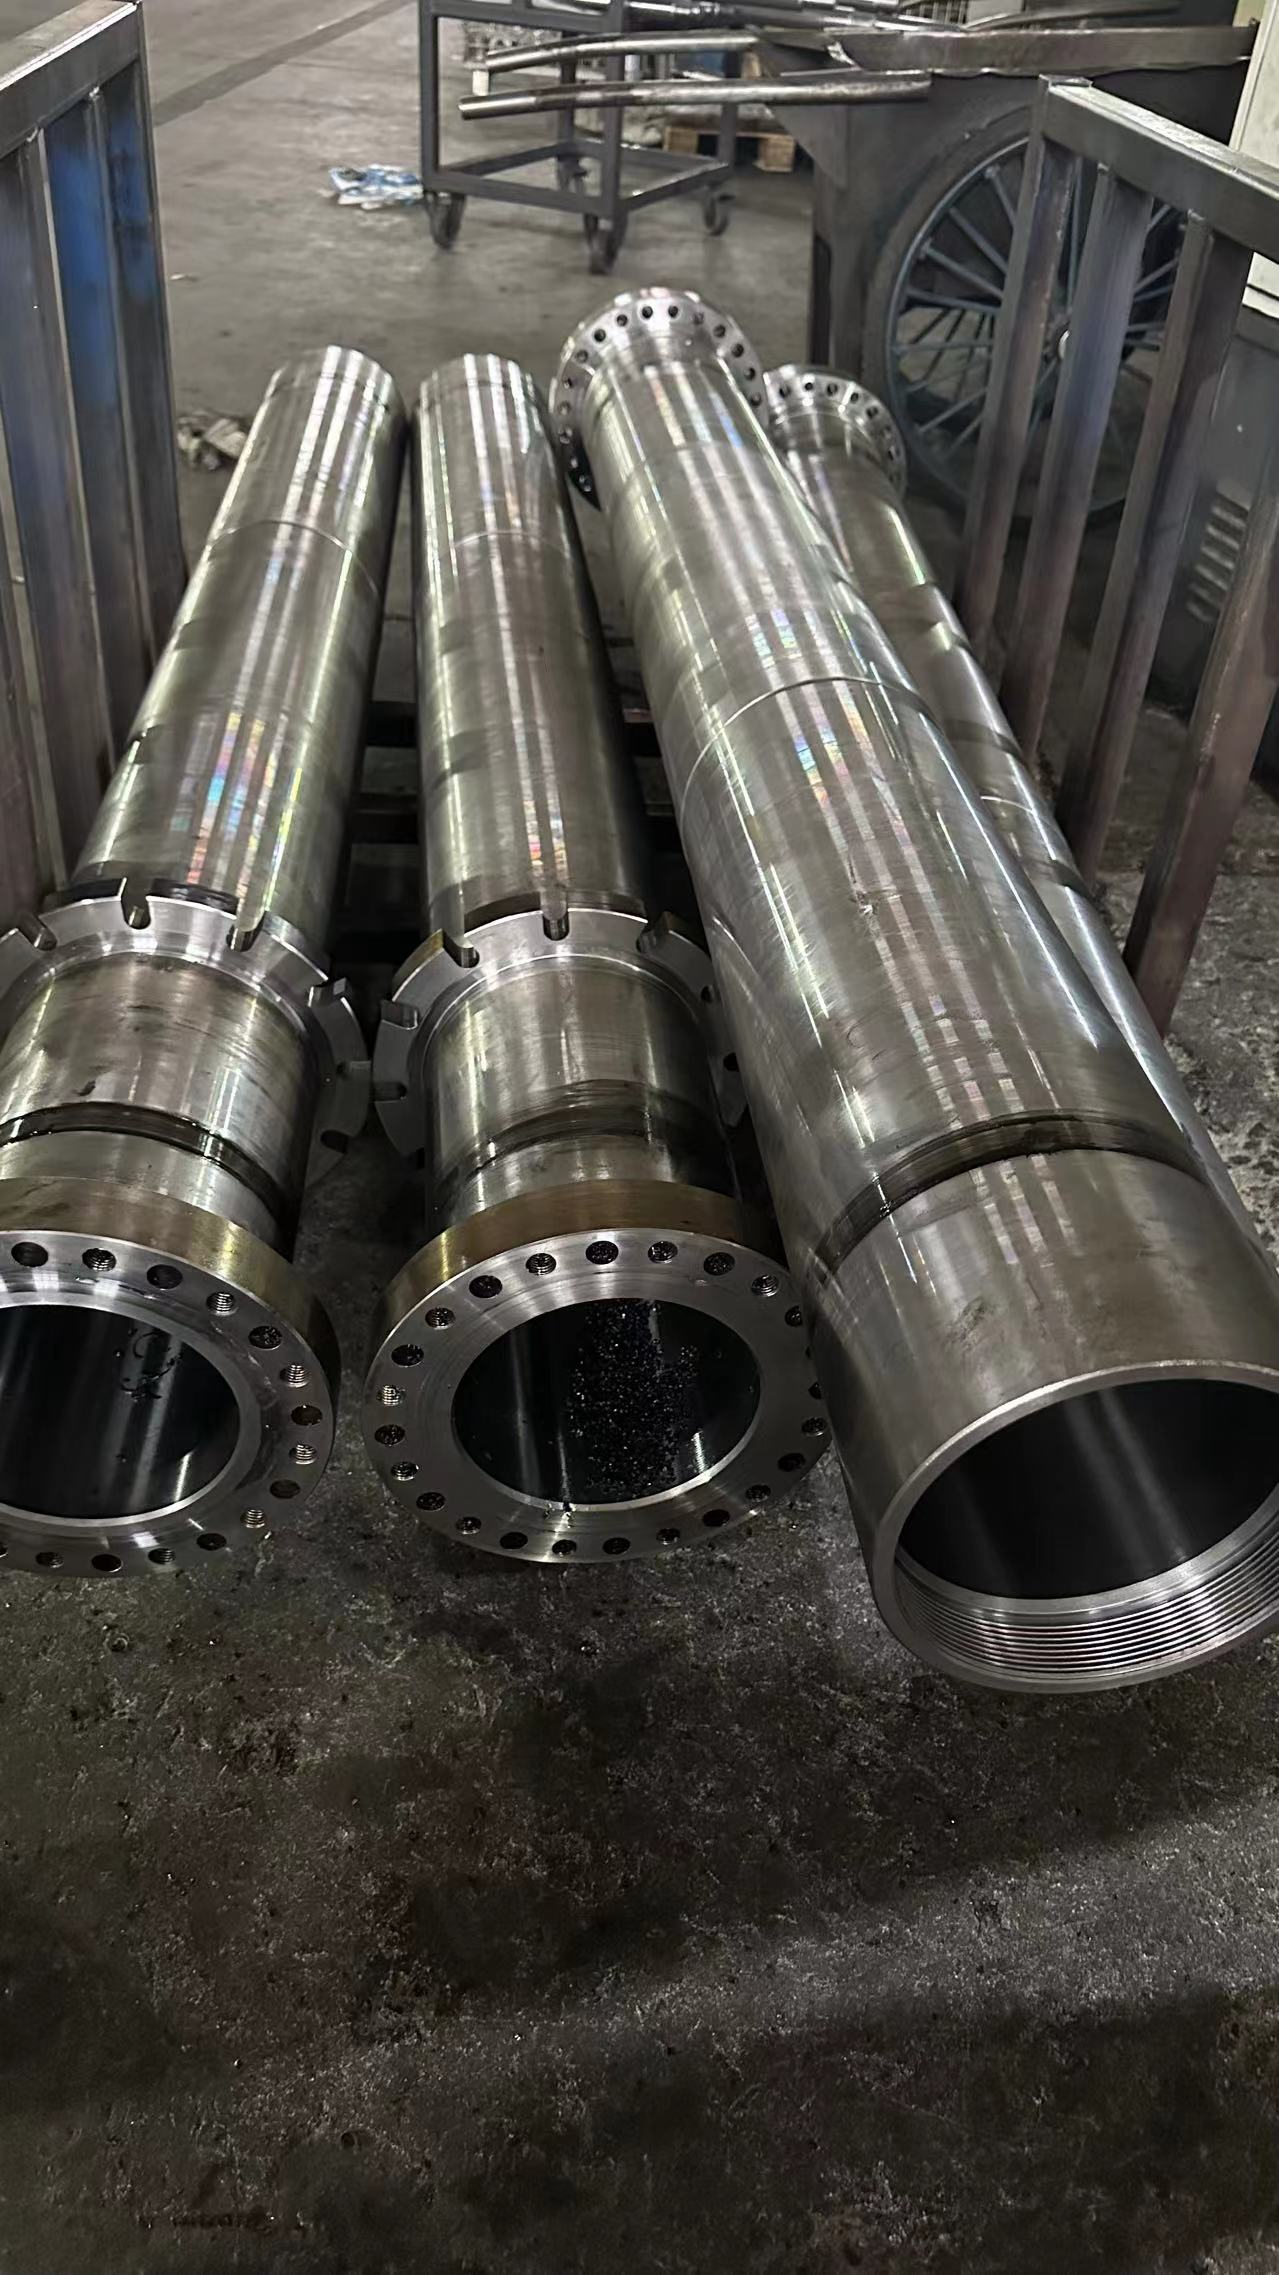
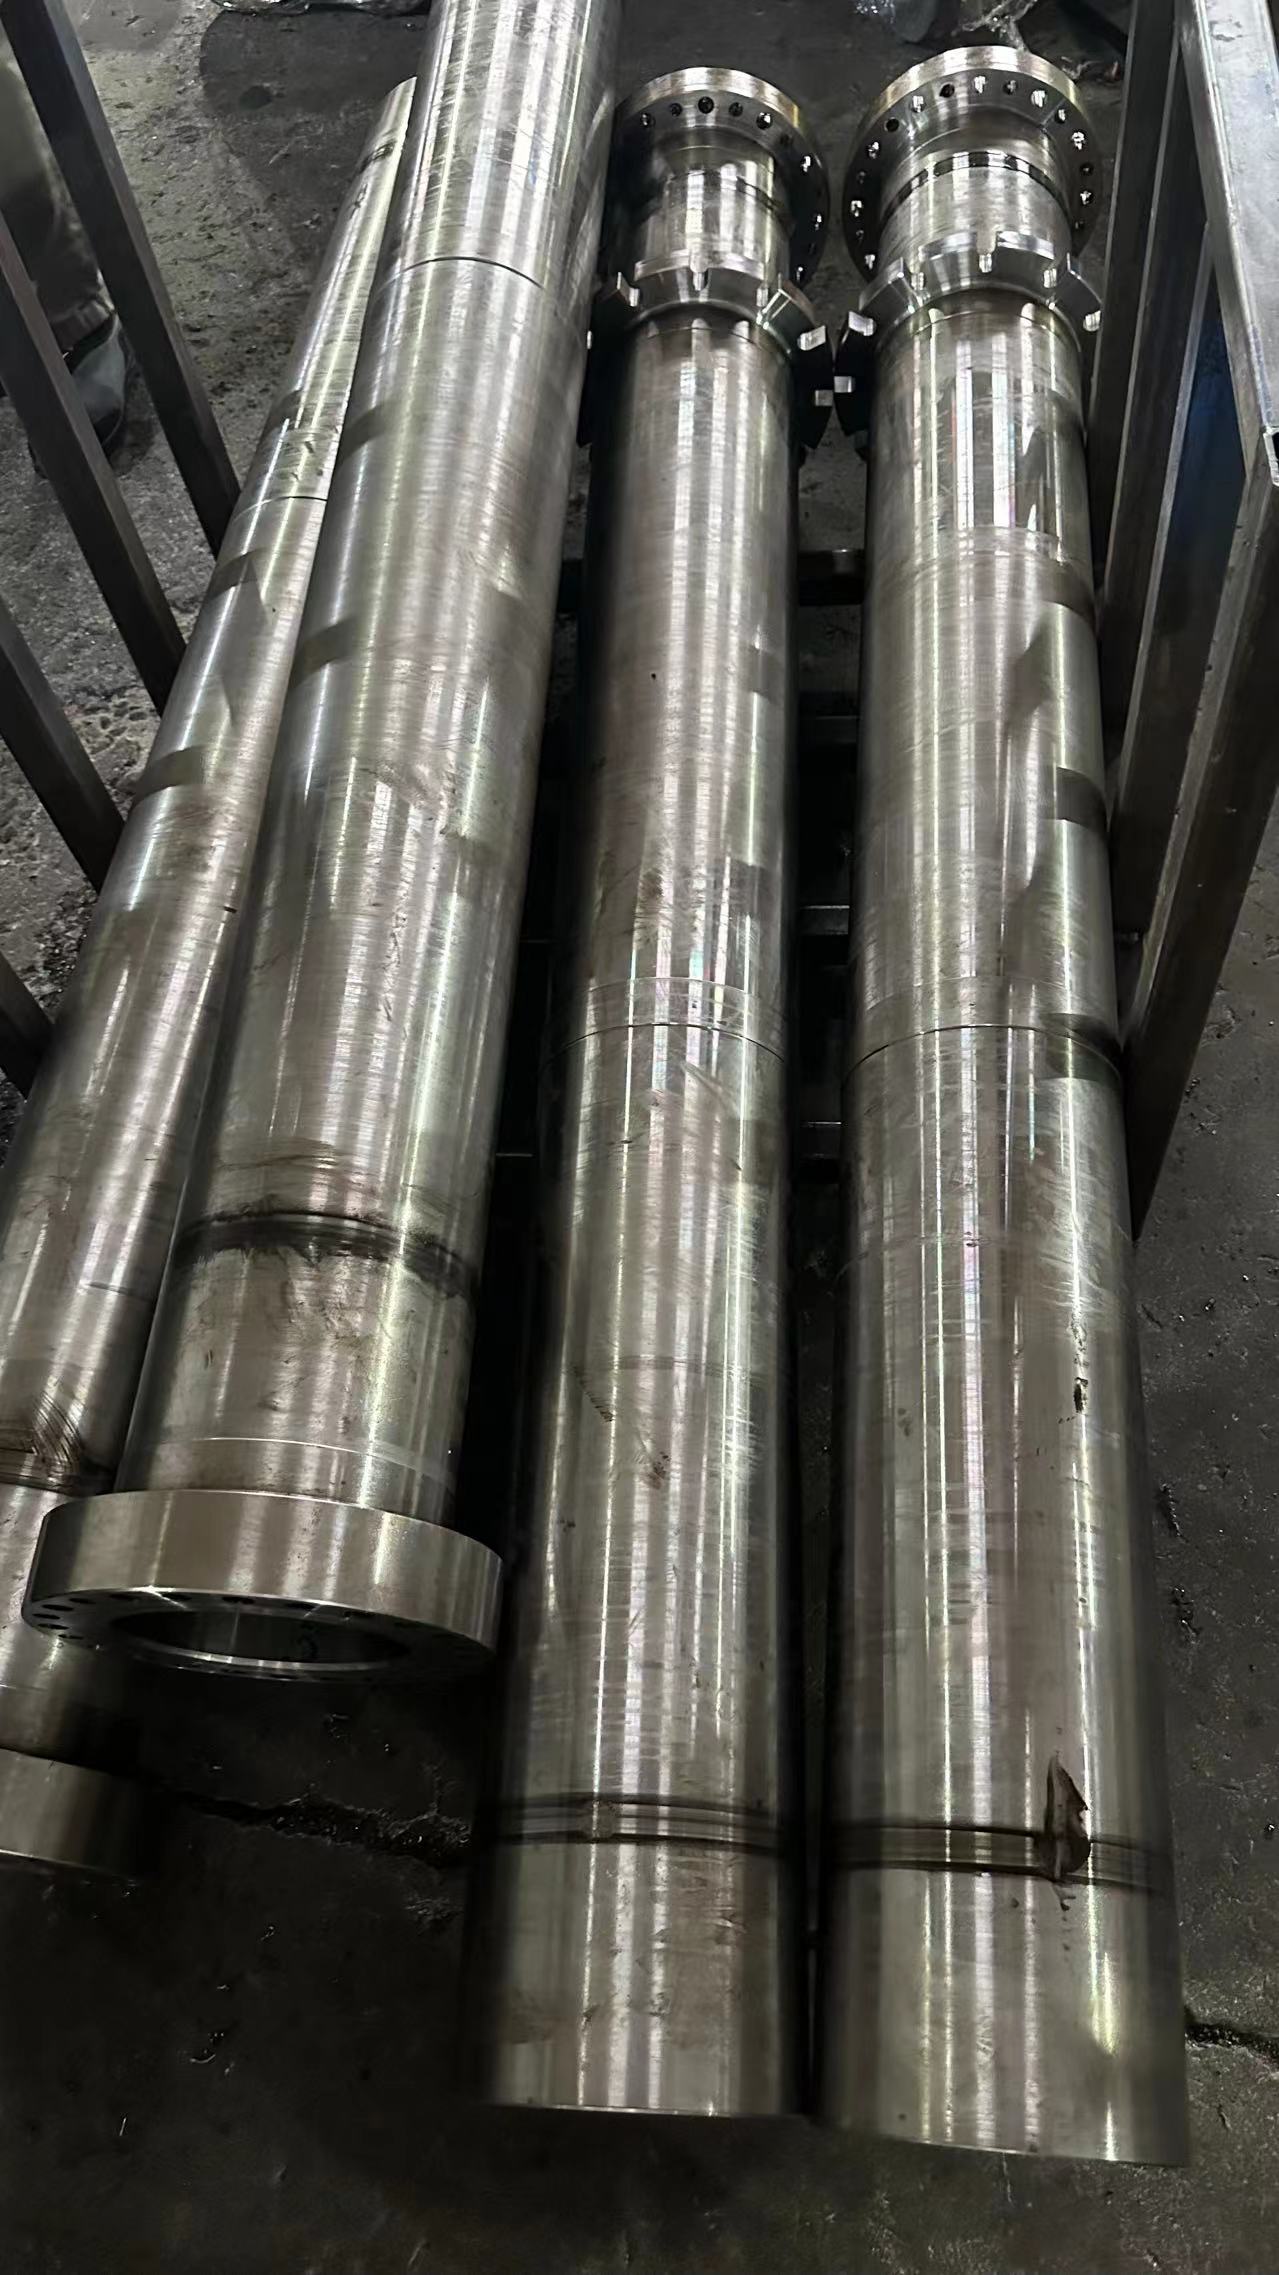
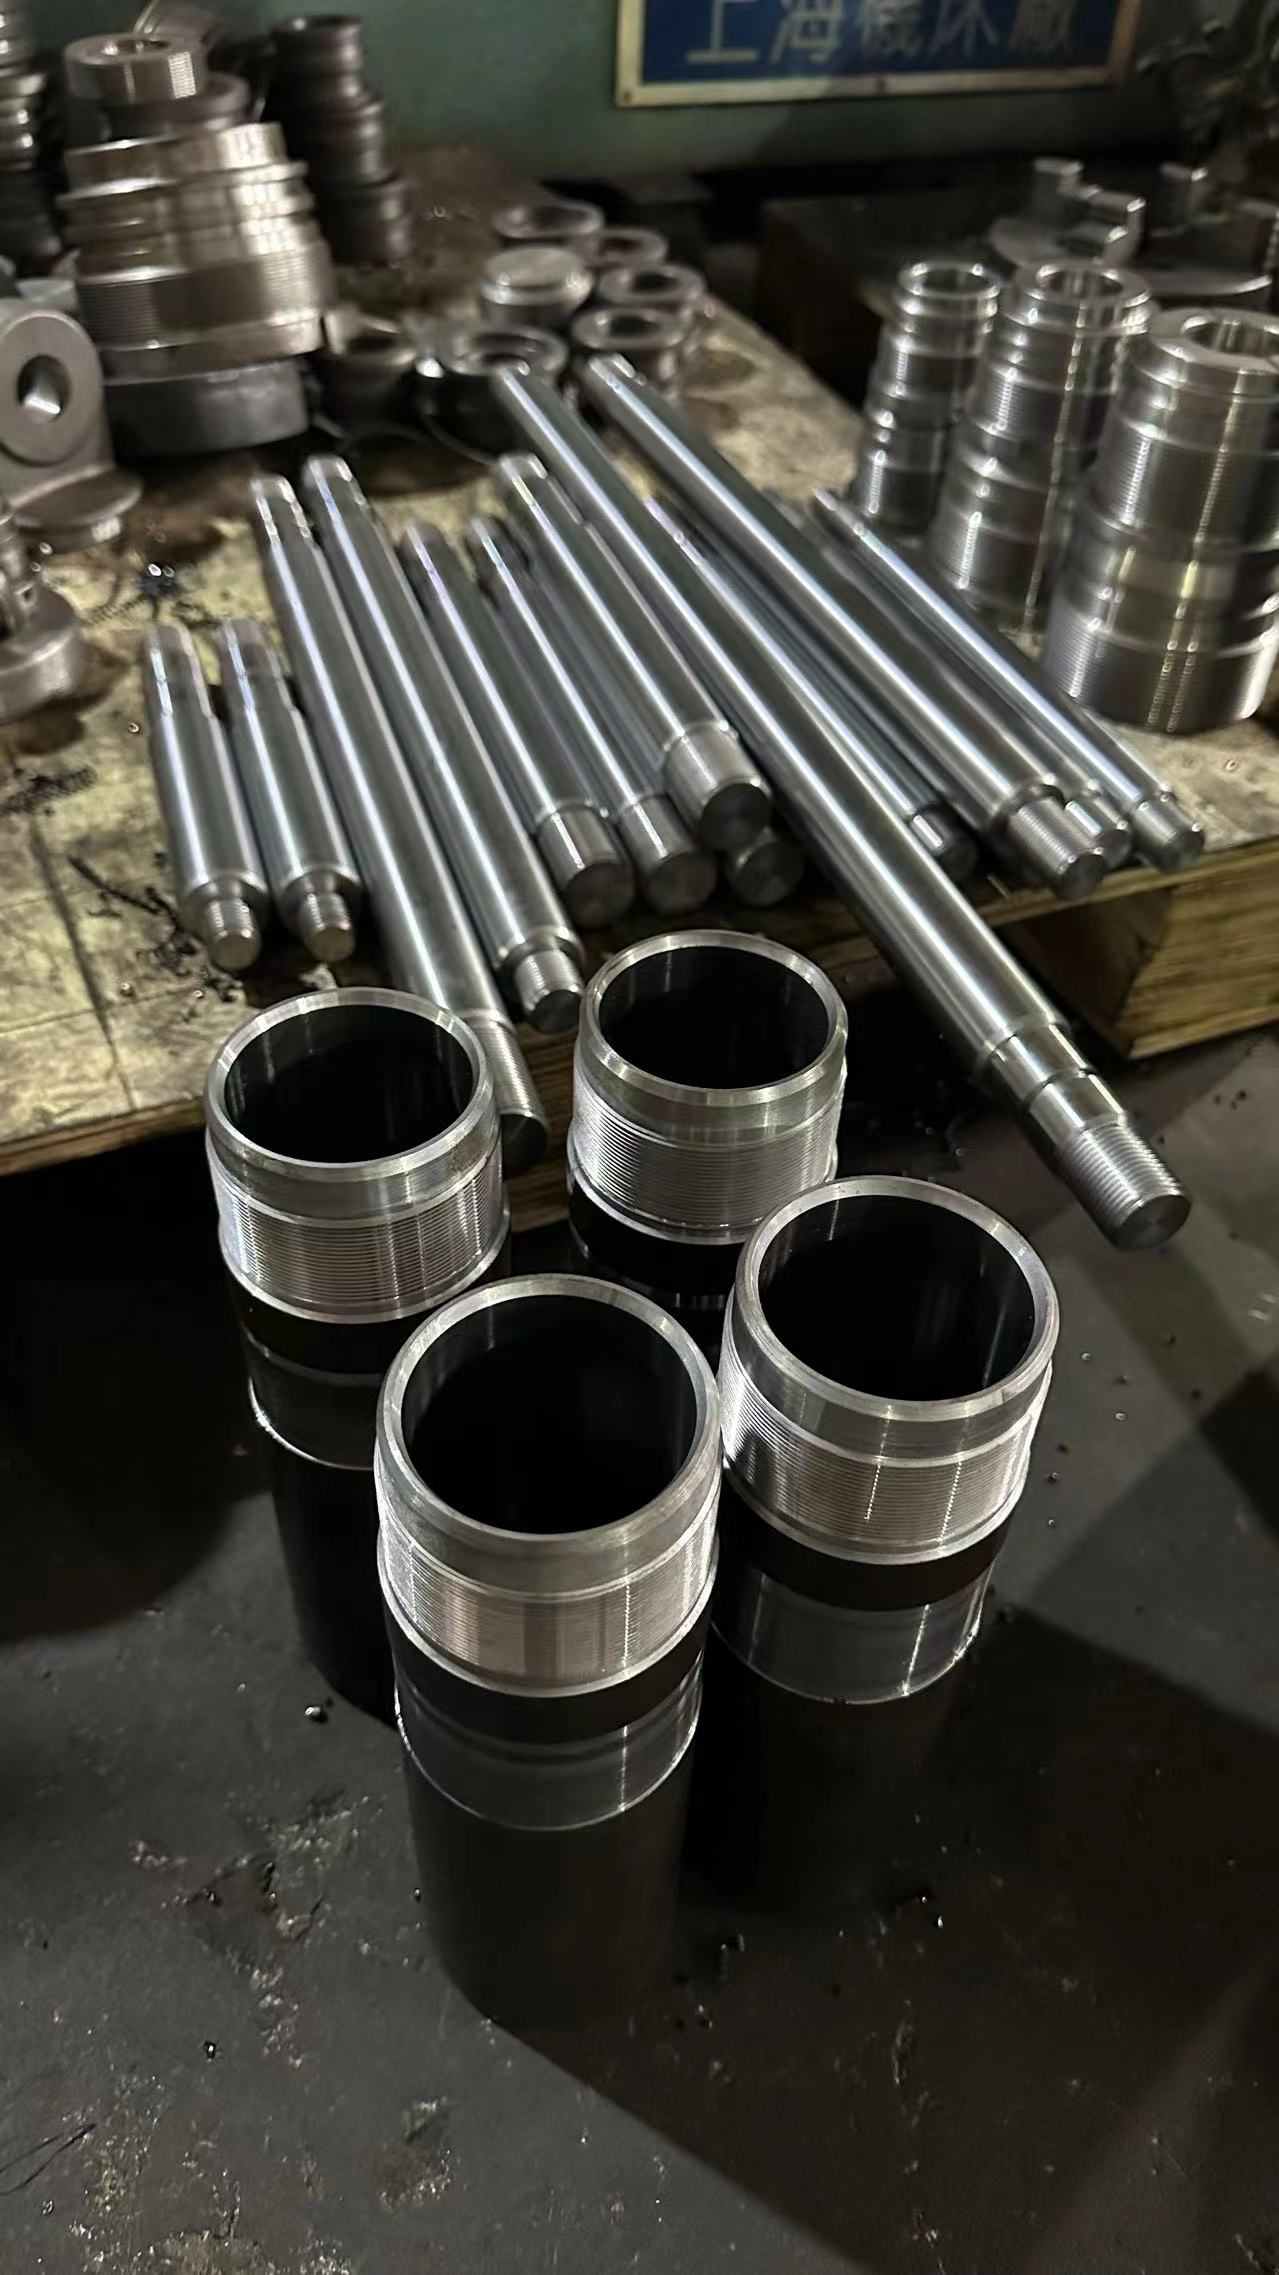
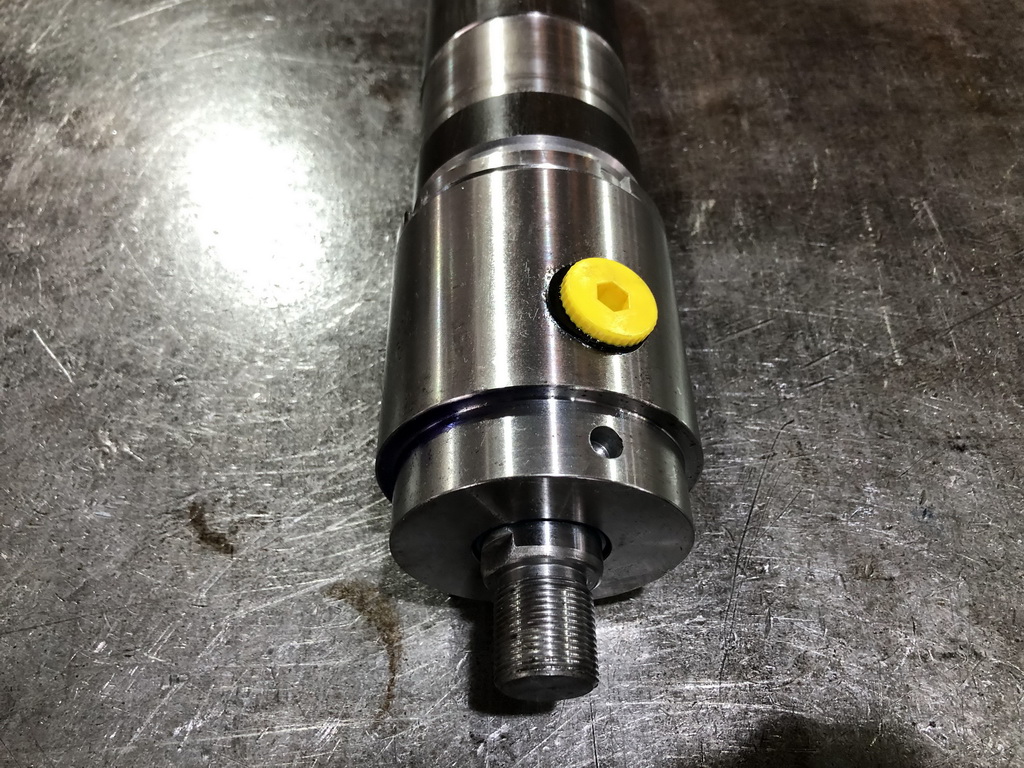
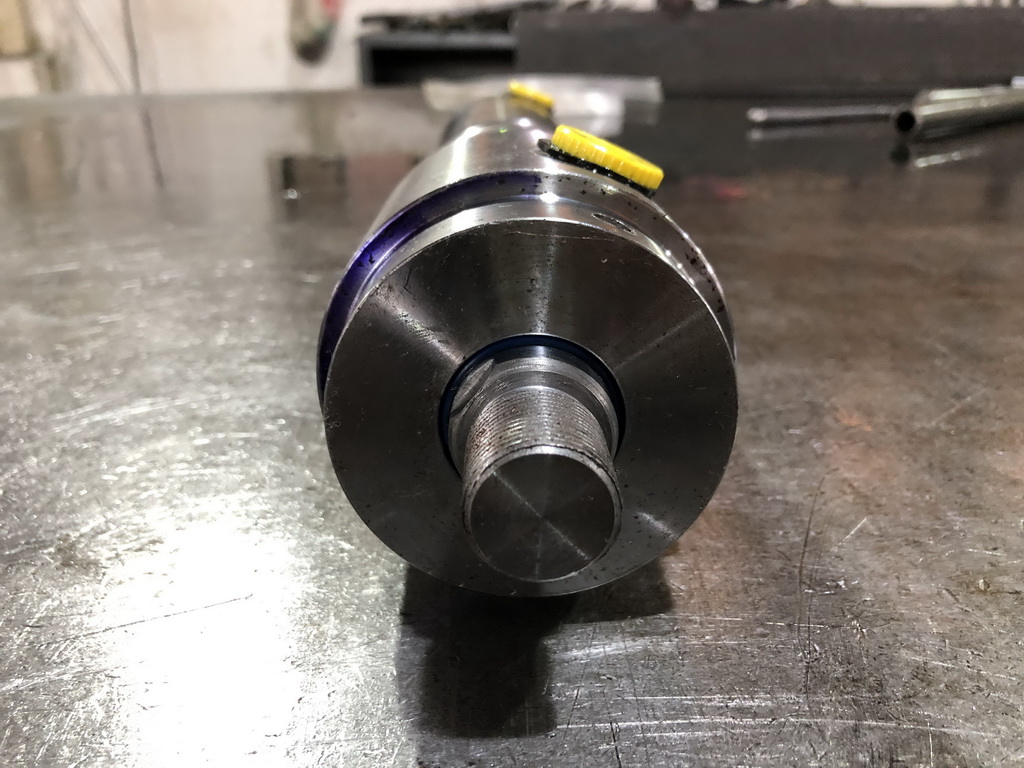
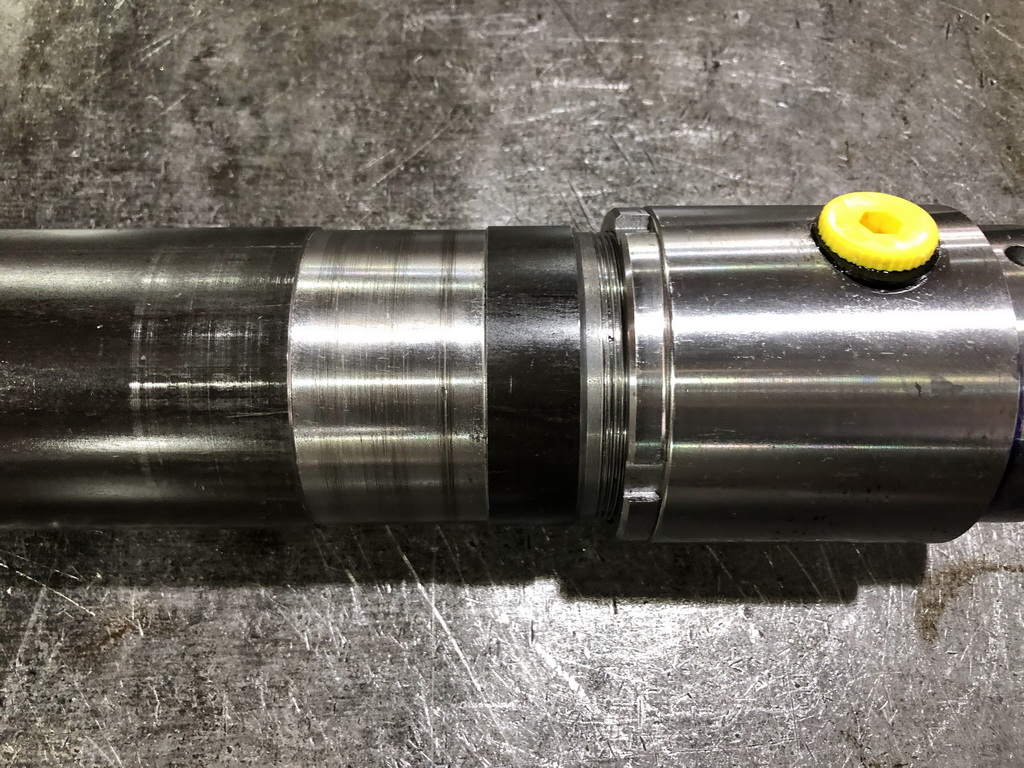
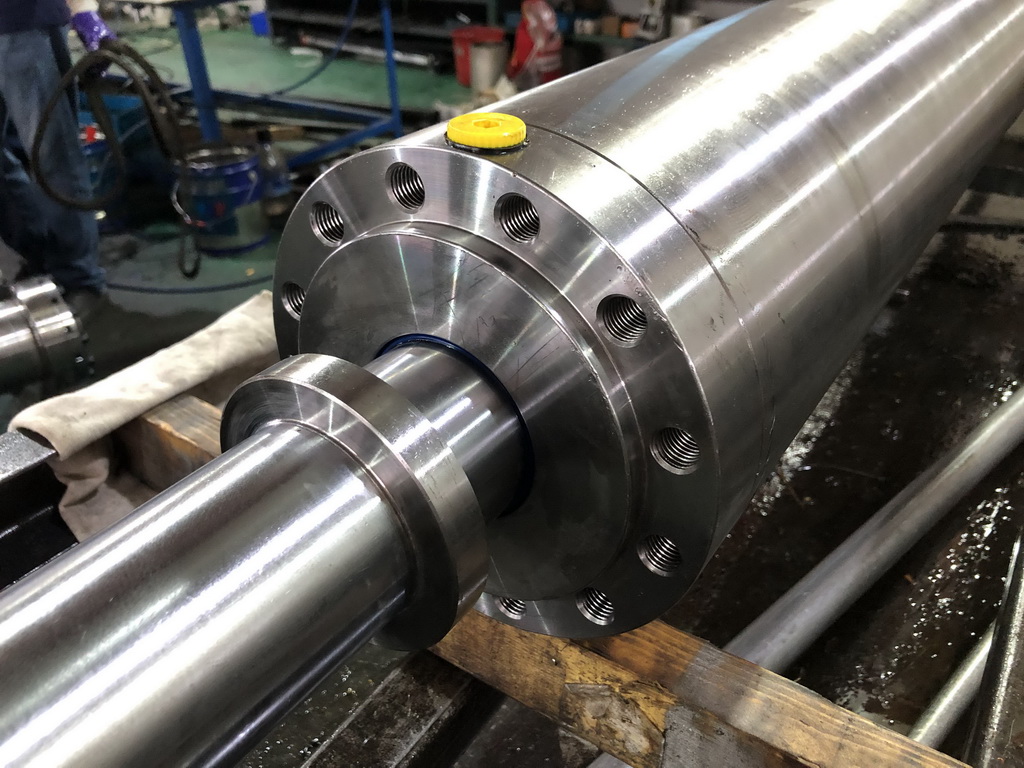
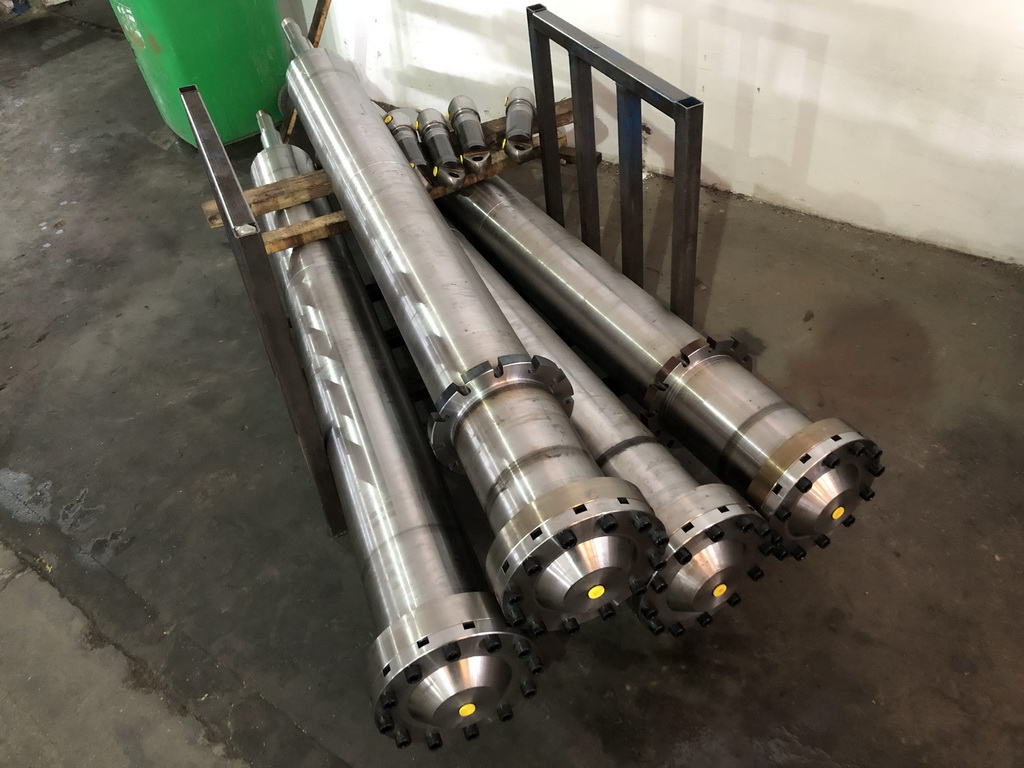
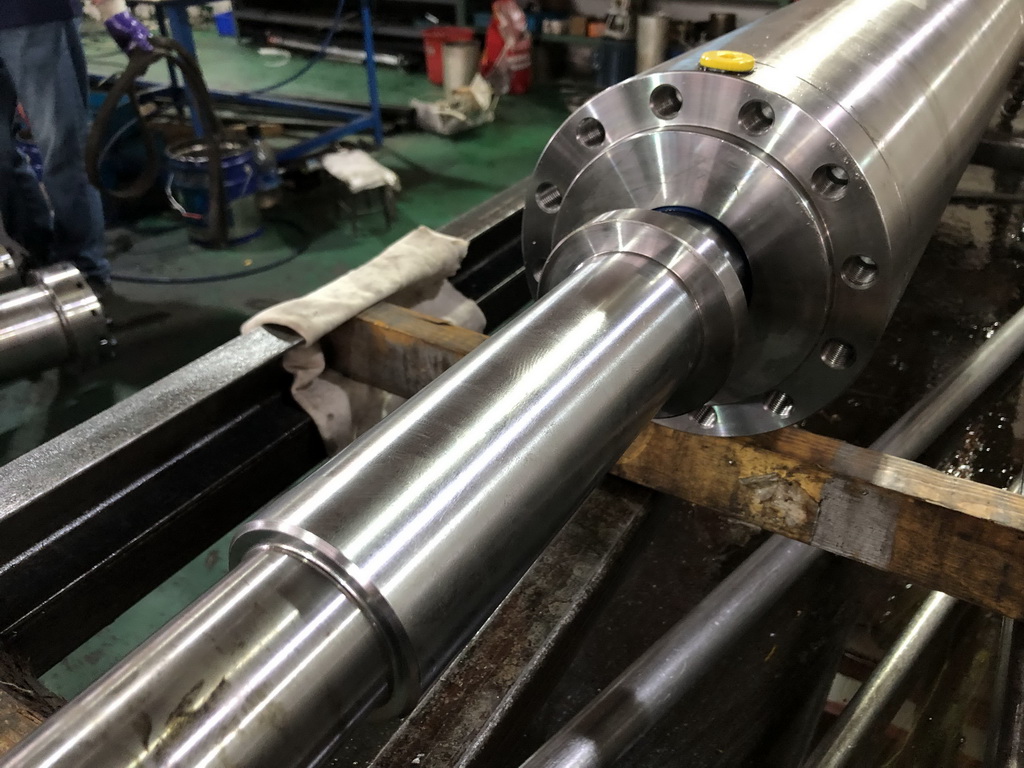
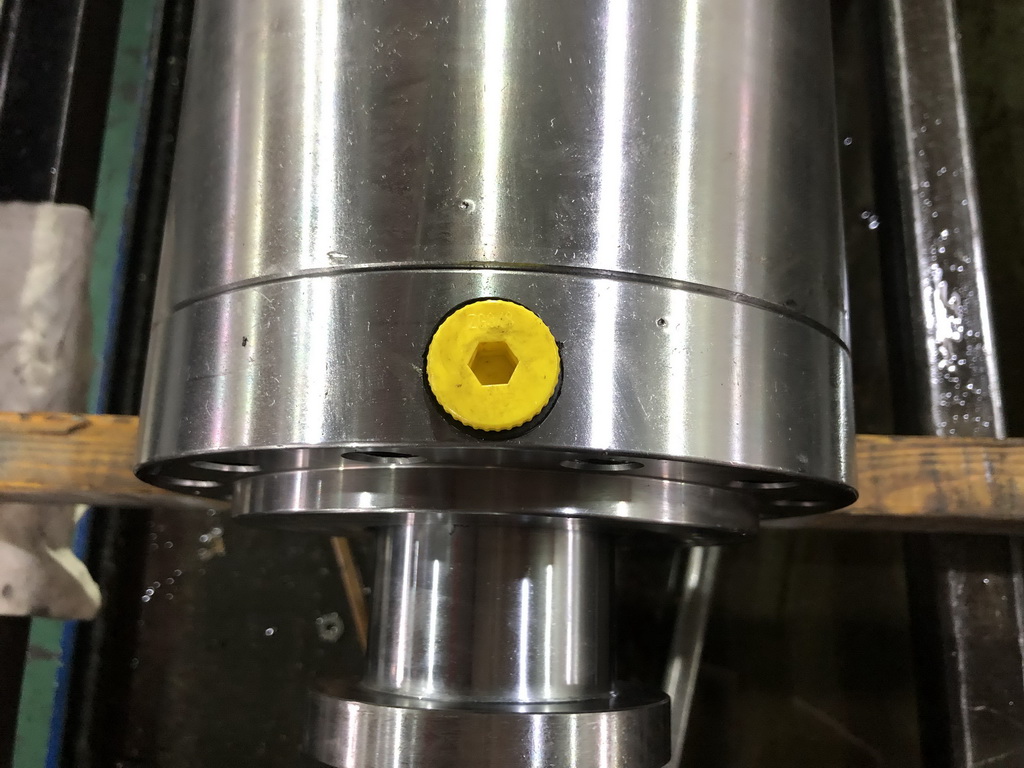
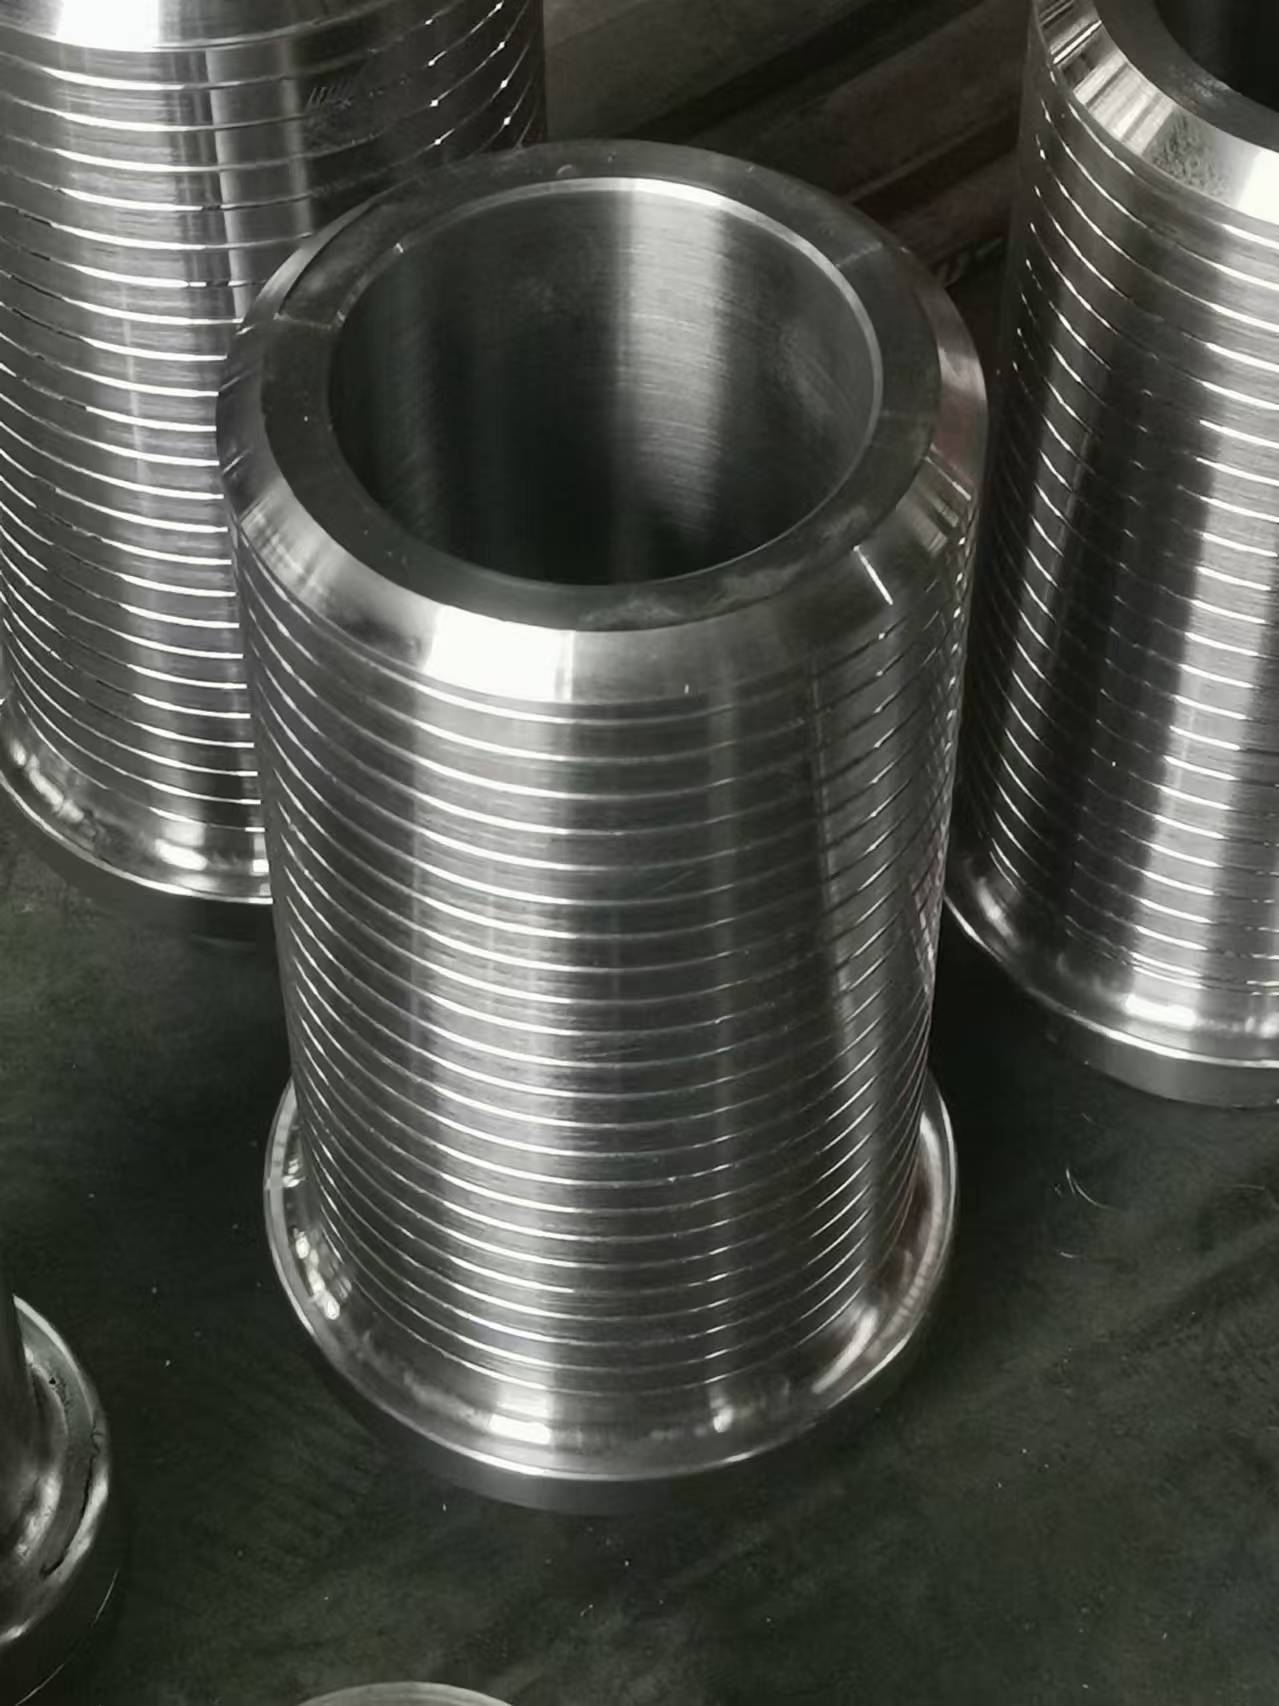
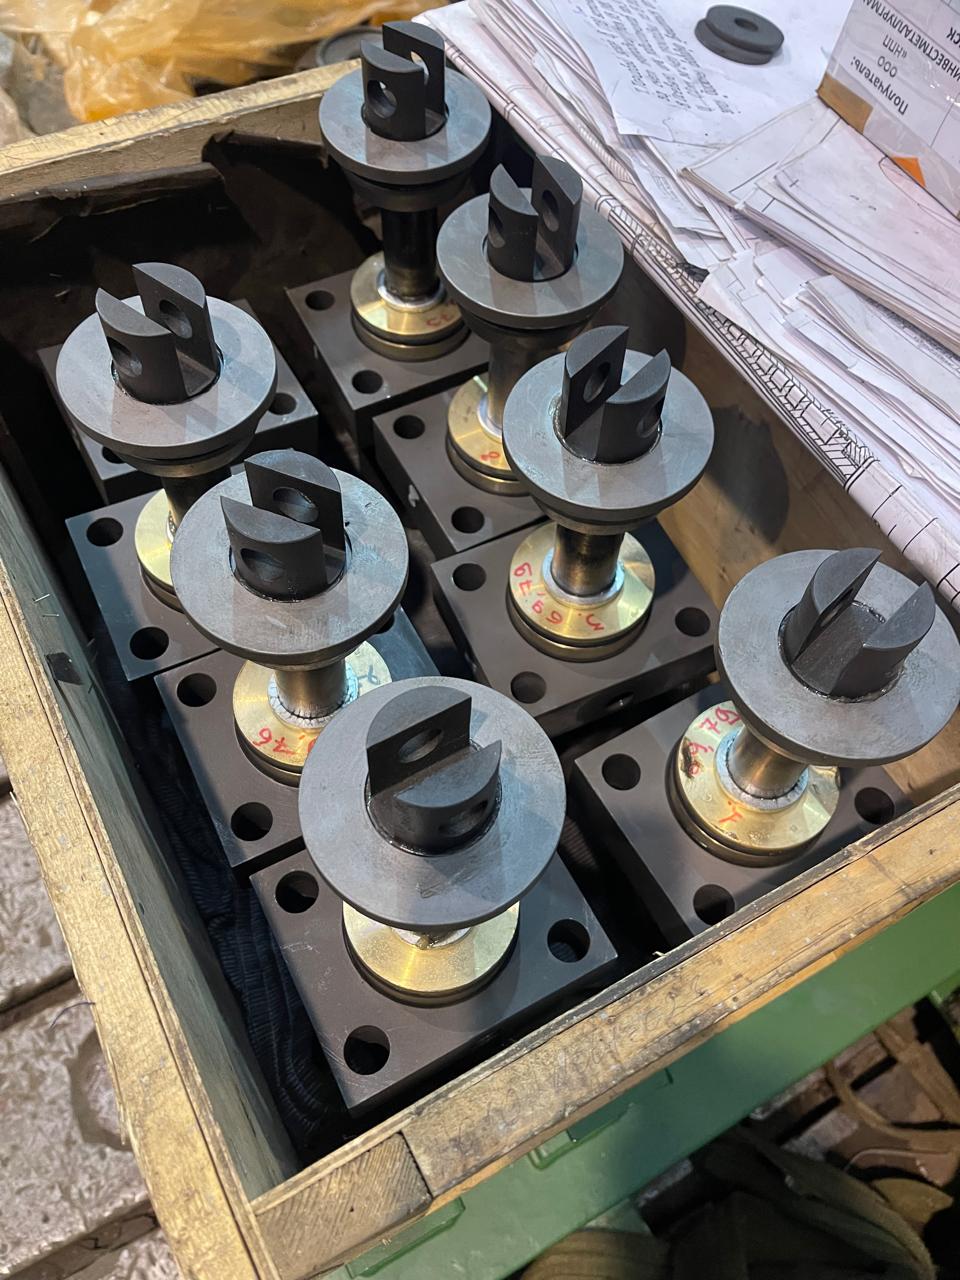
Компания РКМК изготавливает гидроцилиндры и их комплектующие для нефтегазовой отрасли, энергетики, тяжёлого машиностроения и подъёмно-транспортной техники. Производятся гидроцилиндры в сборе по чертежам заказчика, а также отдельные узлы и детали: гильзы и корпуса с хонингованной внутренней поверхностью, штоки и плунжеры с прецизионной обработкой, крышки, поршни и присоединительные элементы. Производственные площадки группы оснащены оборудованием для глубокого сверления, хонингования и финишной обработки, что позволяет выпускать изделия с высокими требованиями к геометрии и чистоте поверхности — от единичных позиций до серийных партий.
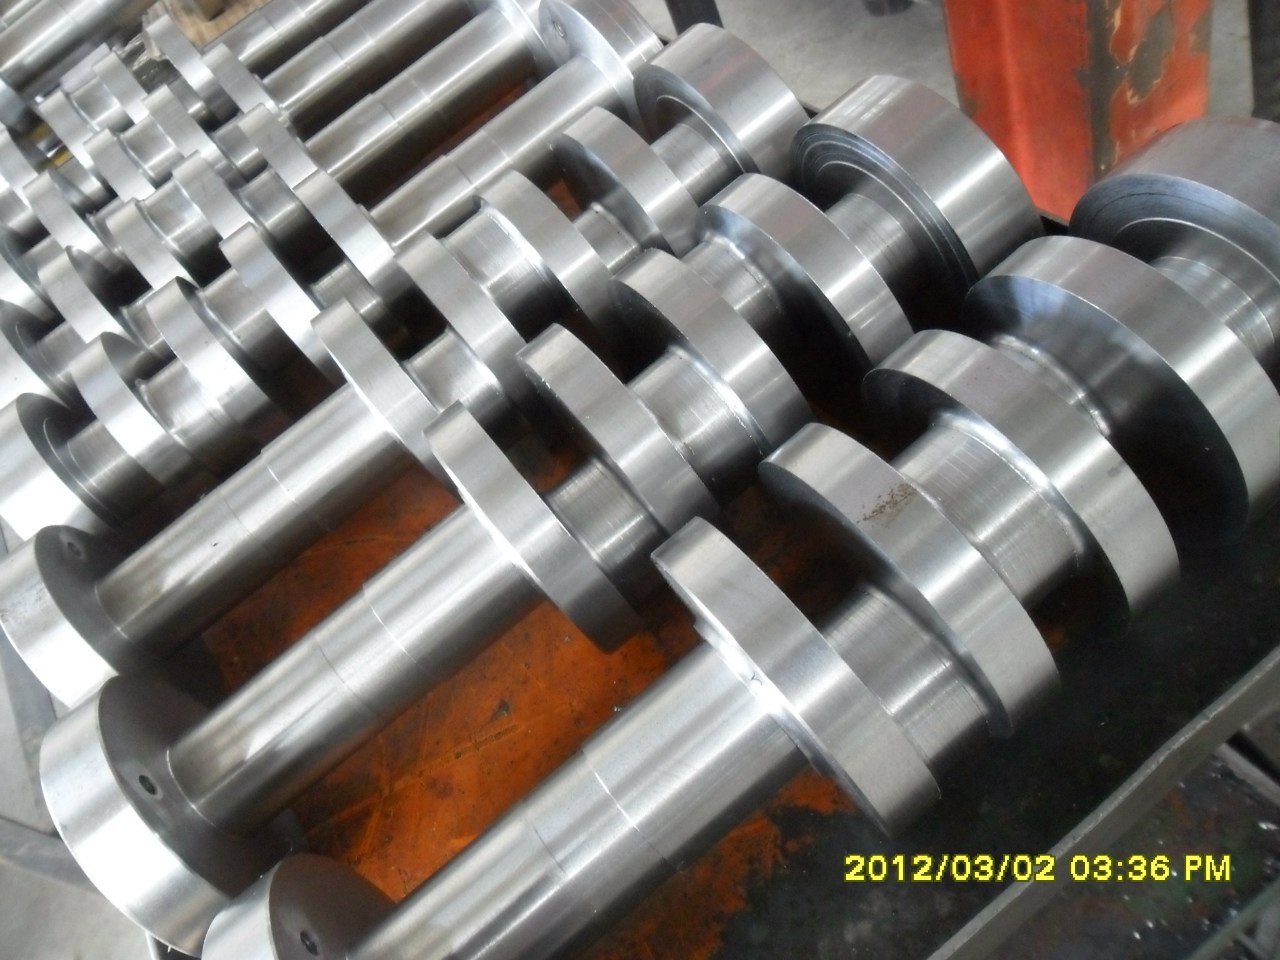
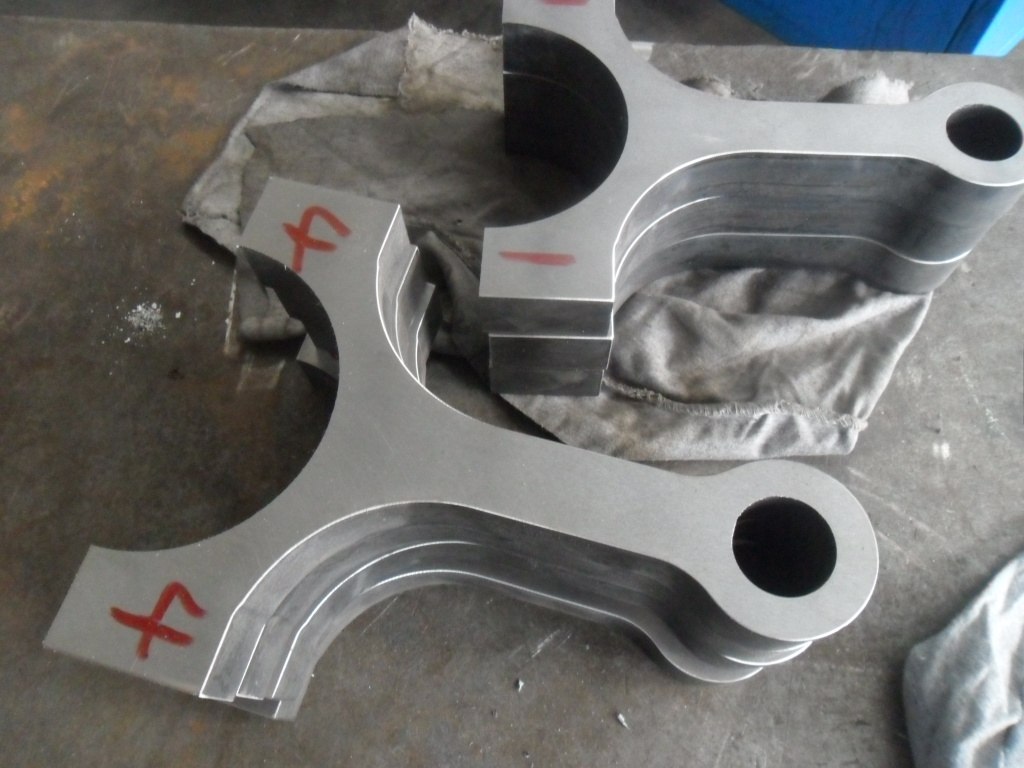
Коленчатые валы и шатуны — детали, преобразующие возвратно-поступательное движение поршней во вращательное. От точности их изготовления зависят ресурс и надёжность всего двигателя или компрессора. Изготавливаем коленчатые валы для двигателей внутреннего сгорания, компрессоров, насосов высокого давления, строительной и специальной техники — из чугуна и кованой стали, по чертежам или образцам заказчика.
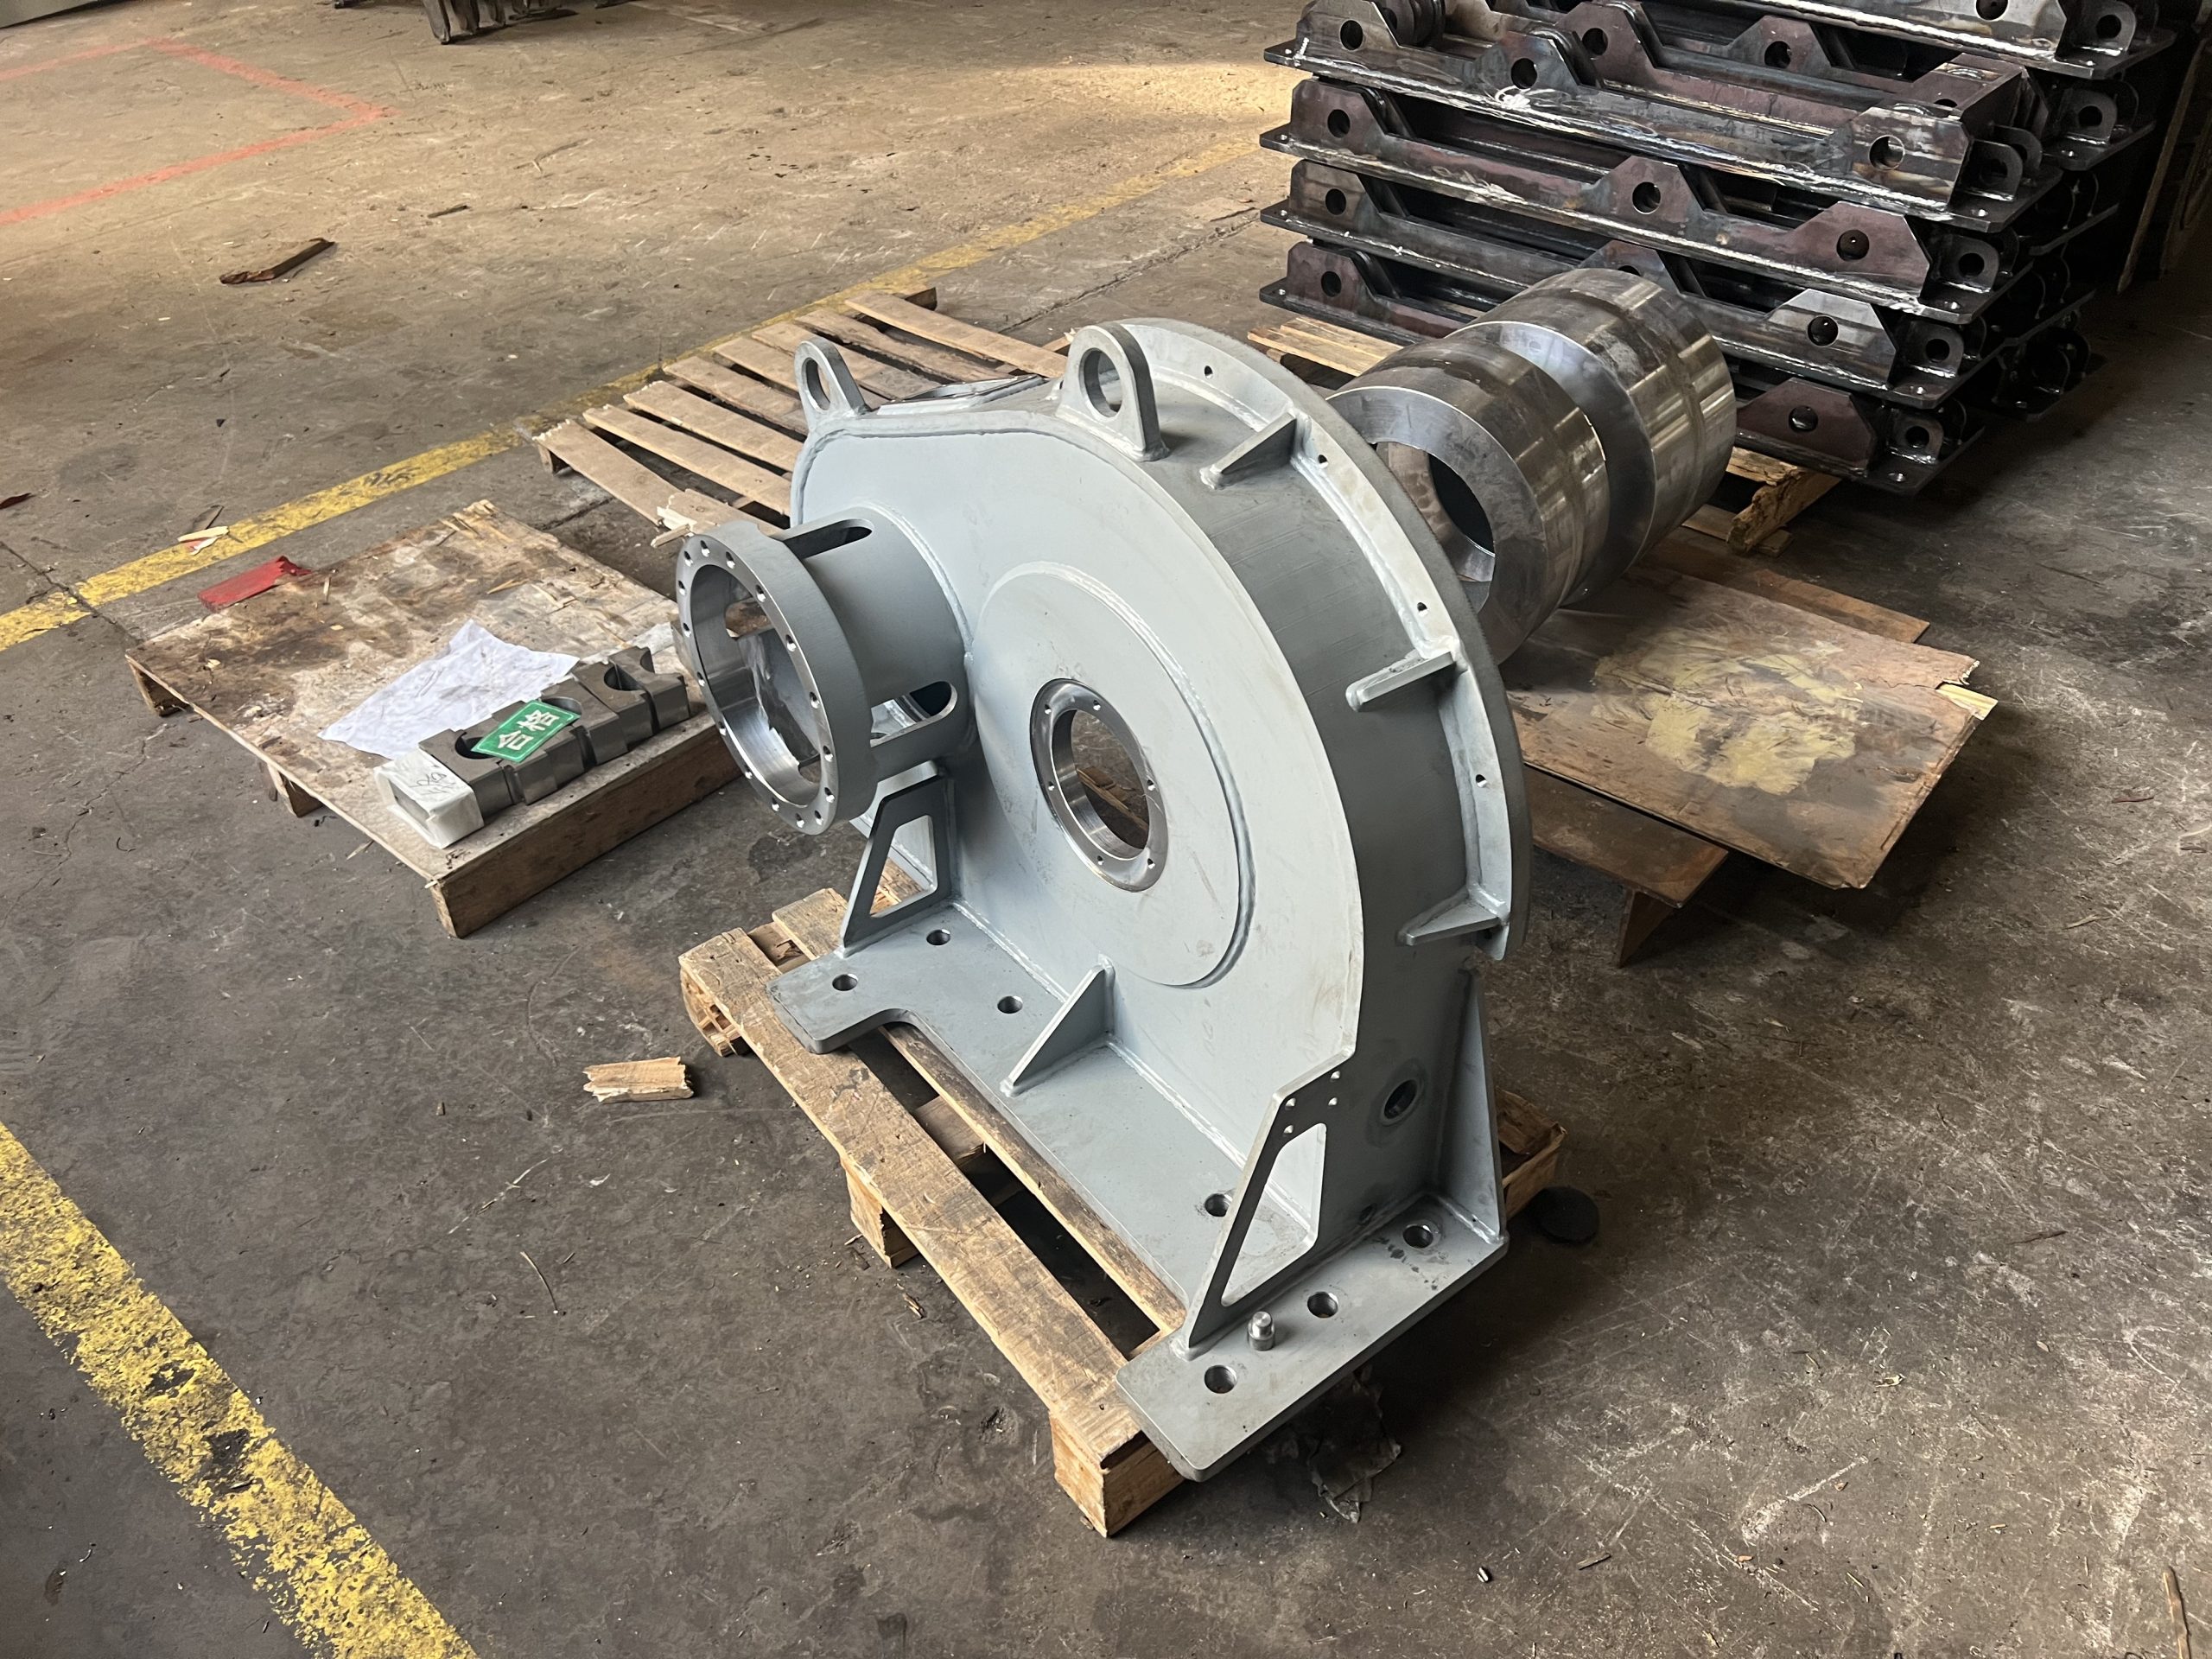
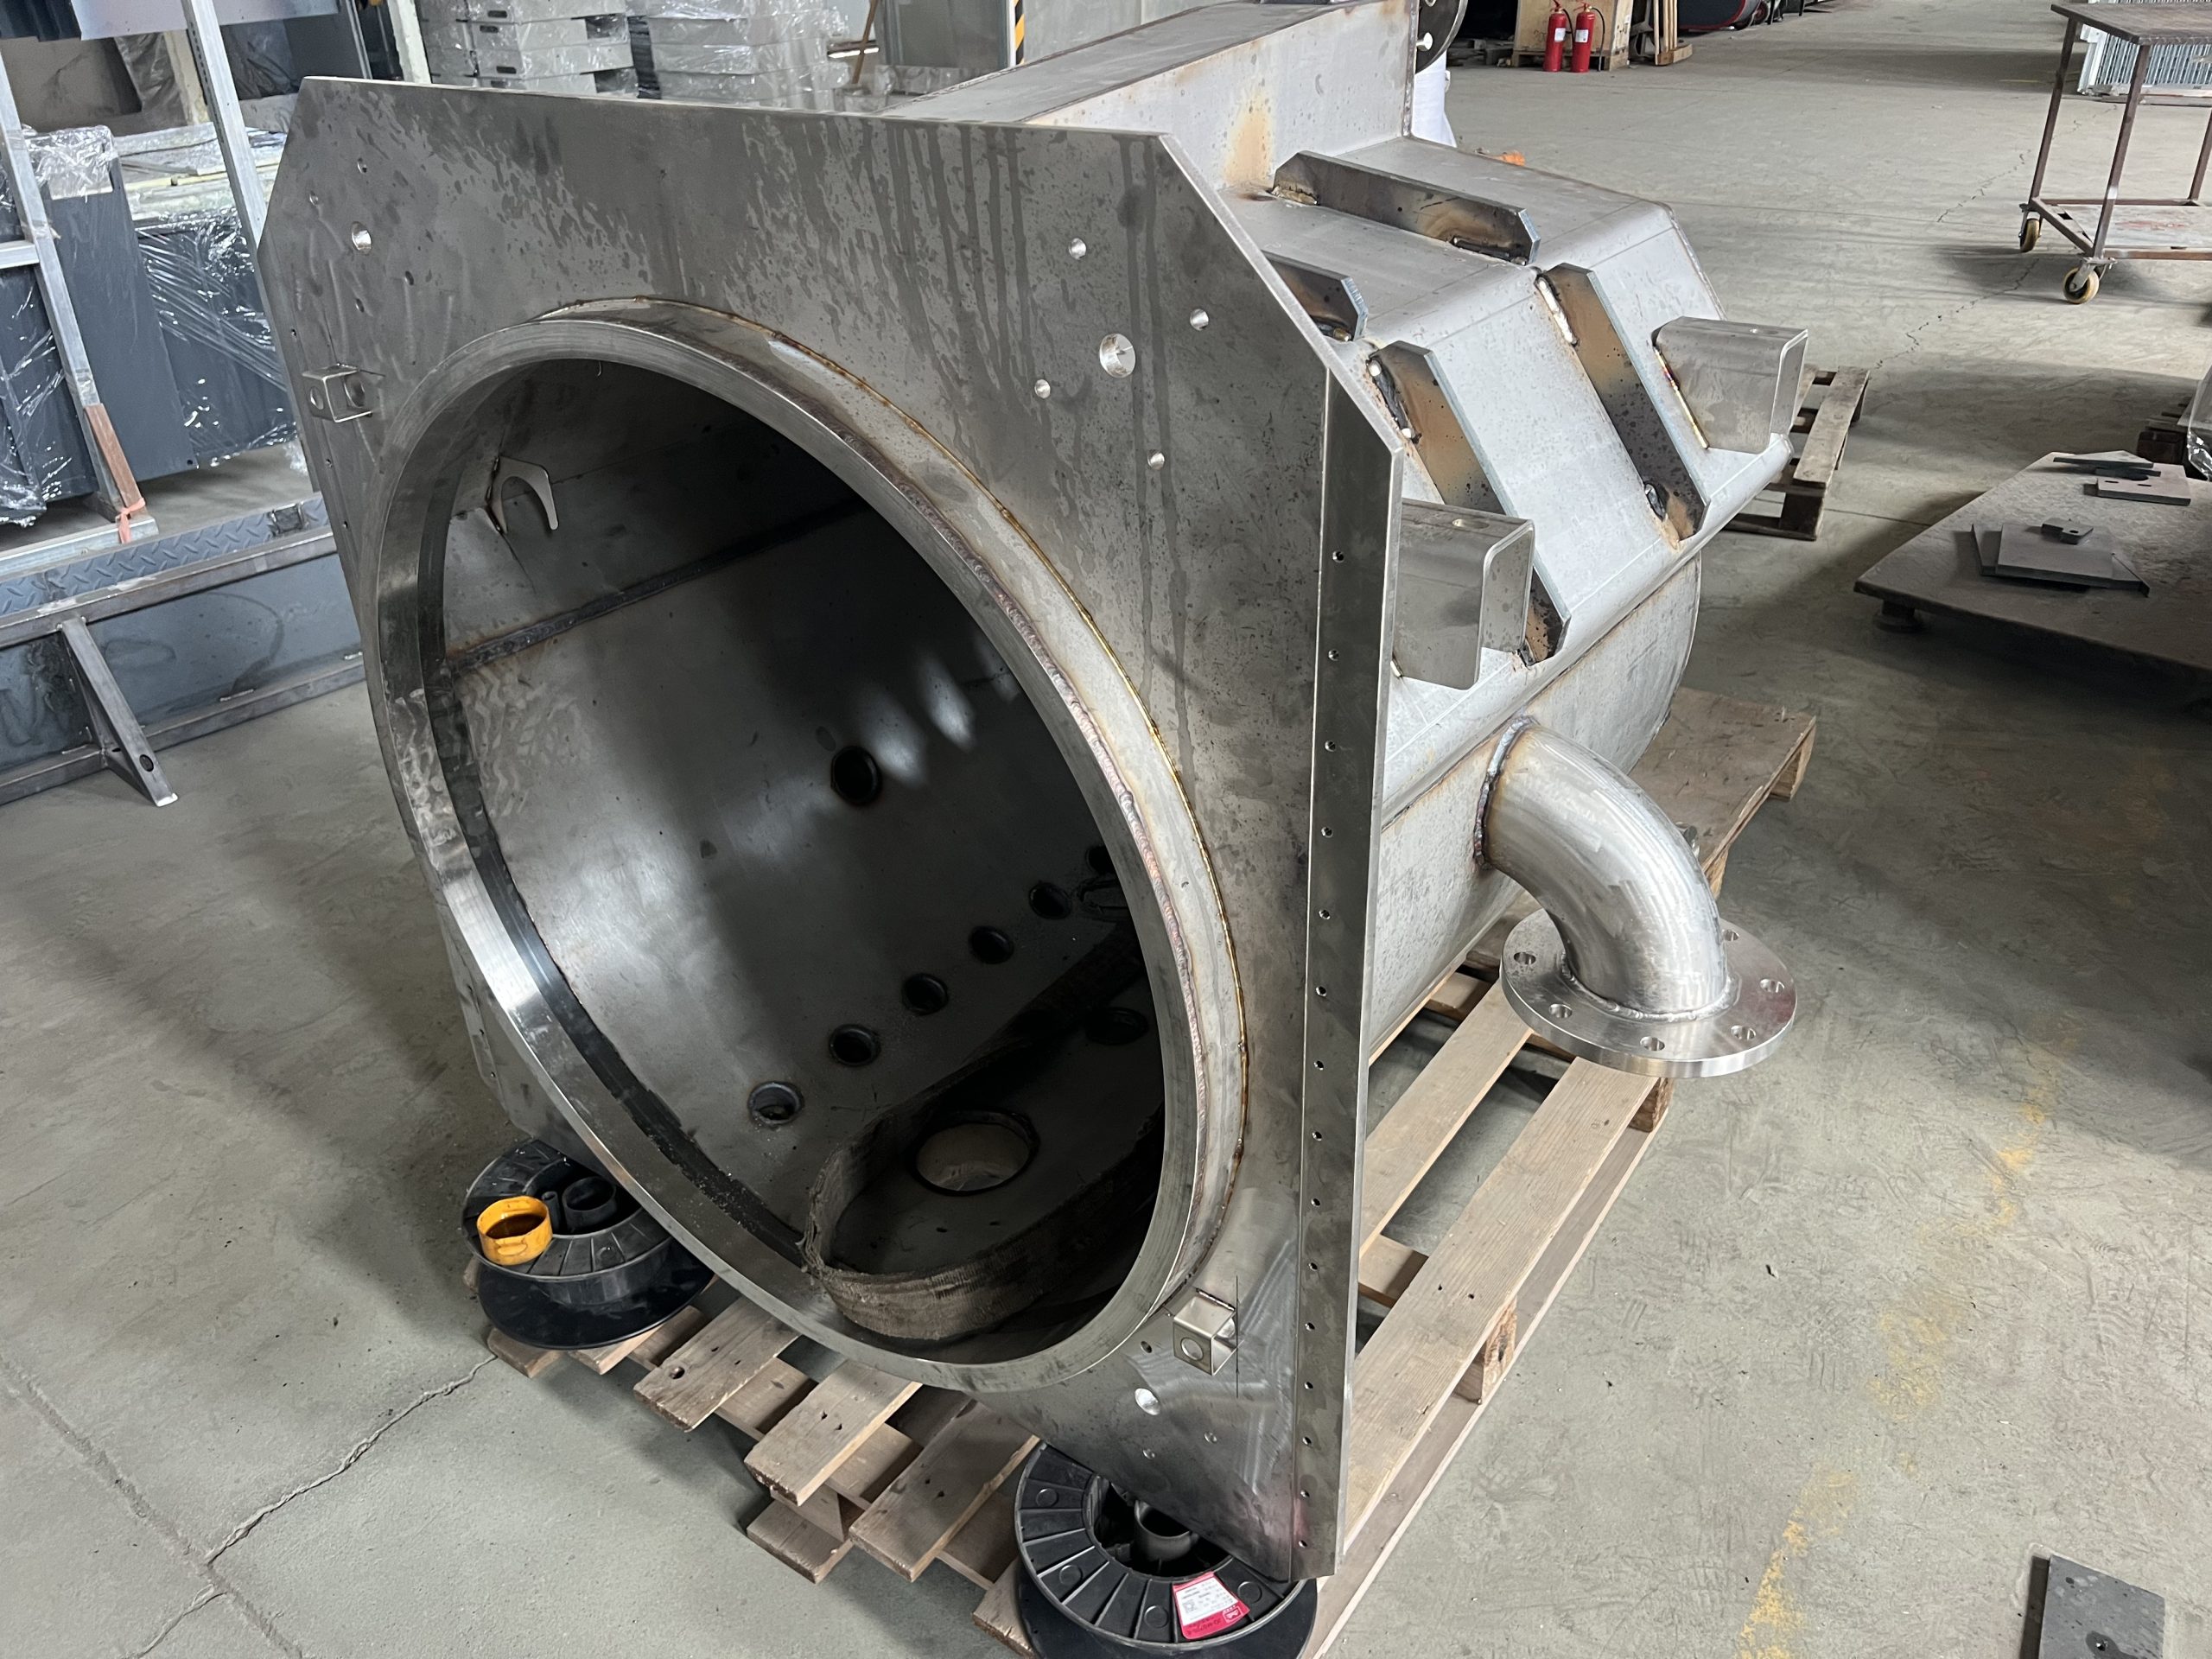
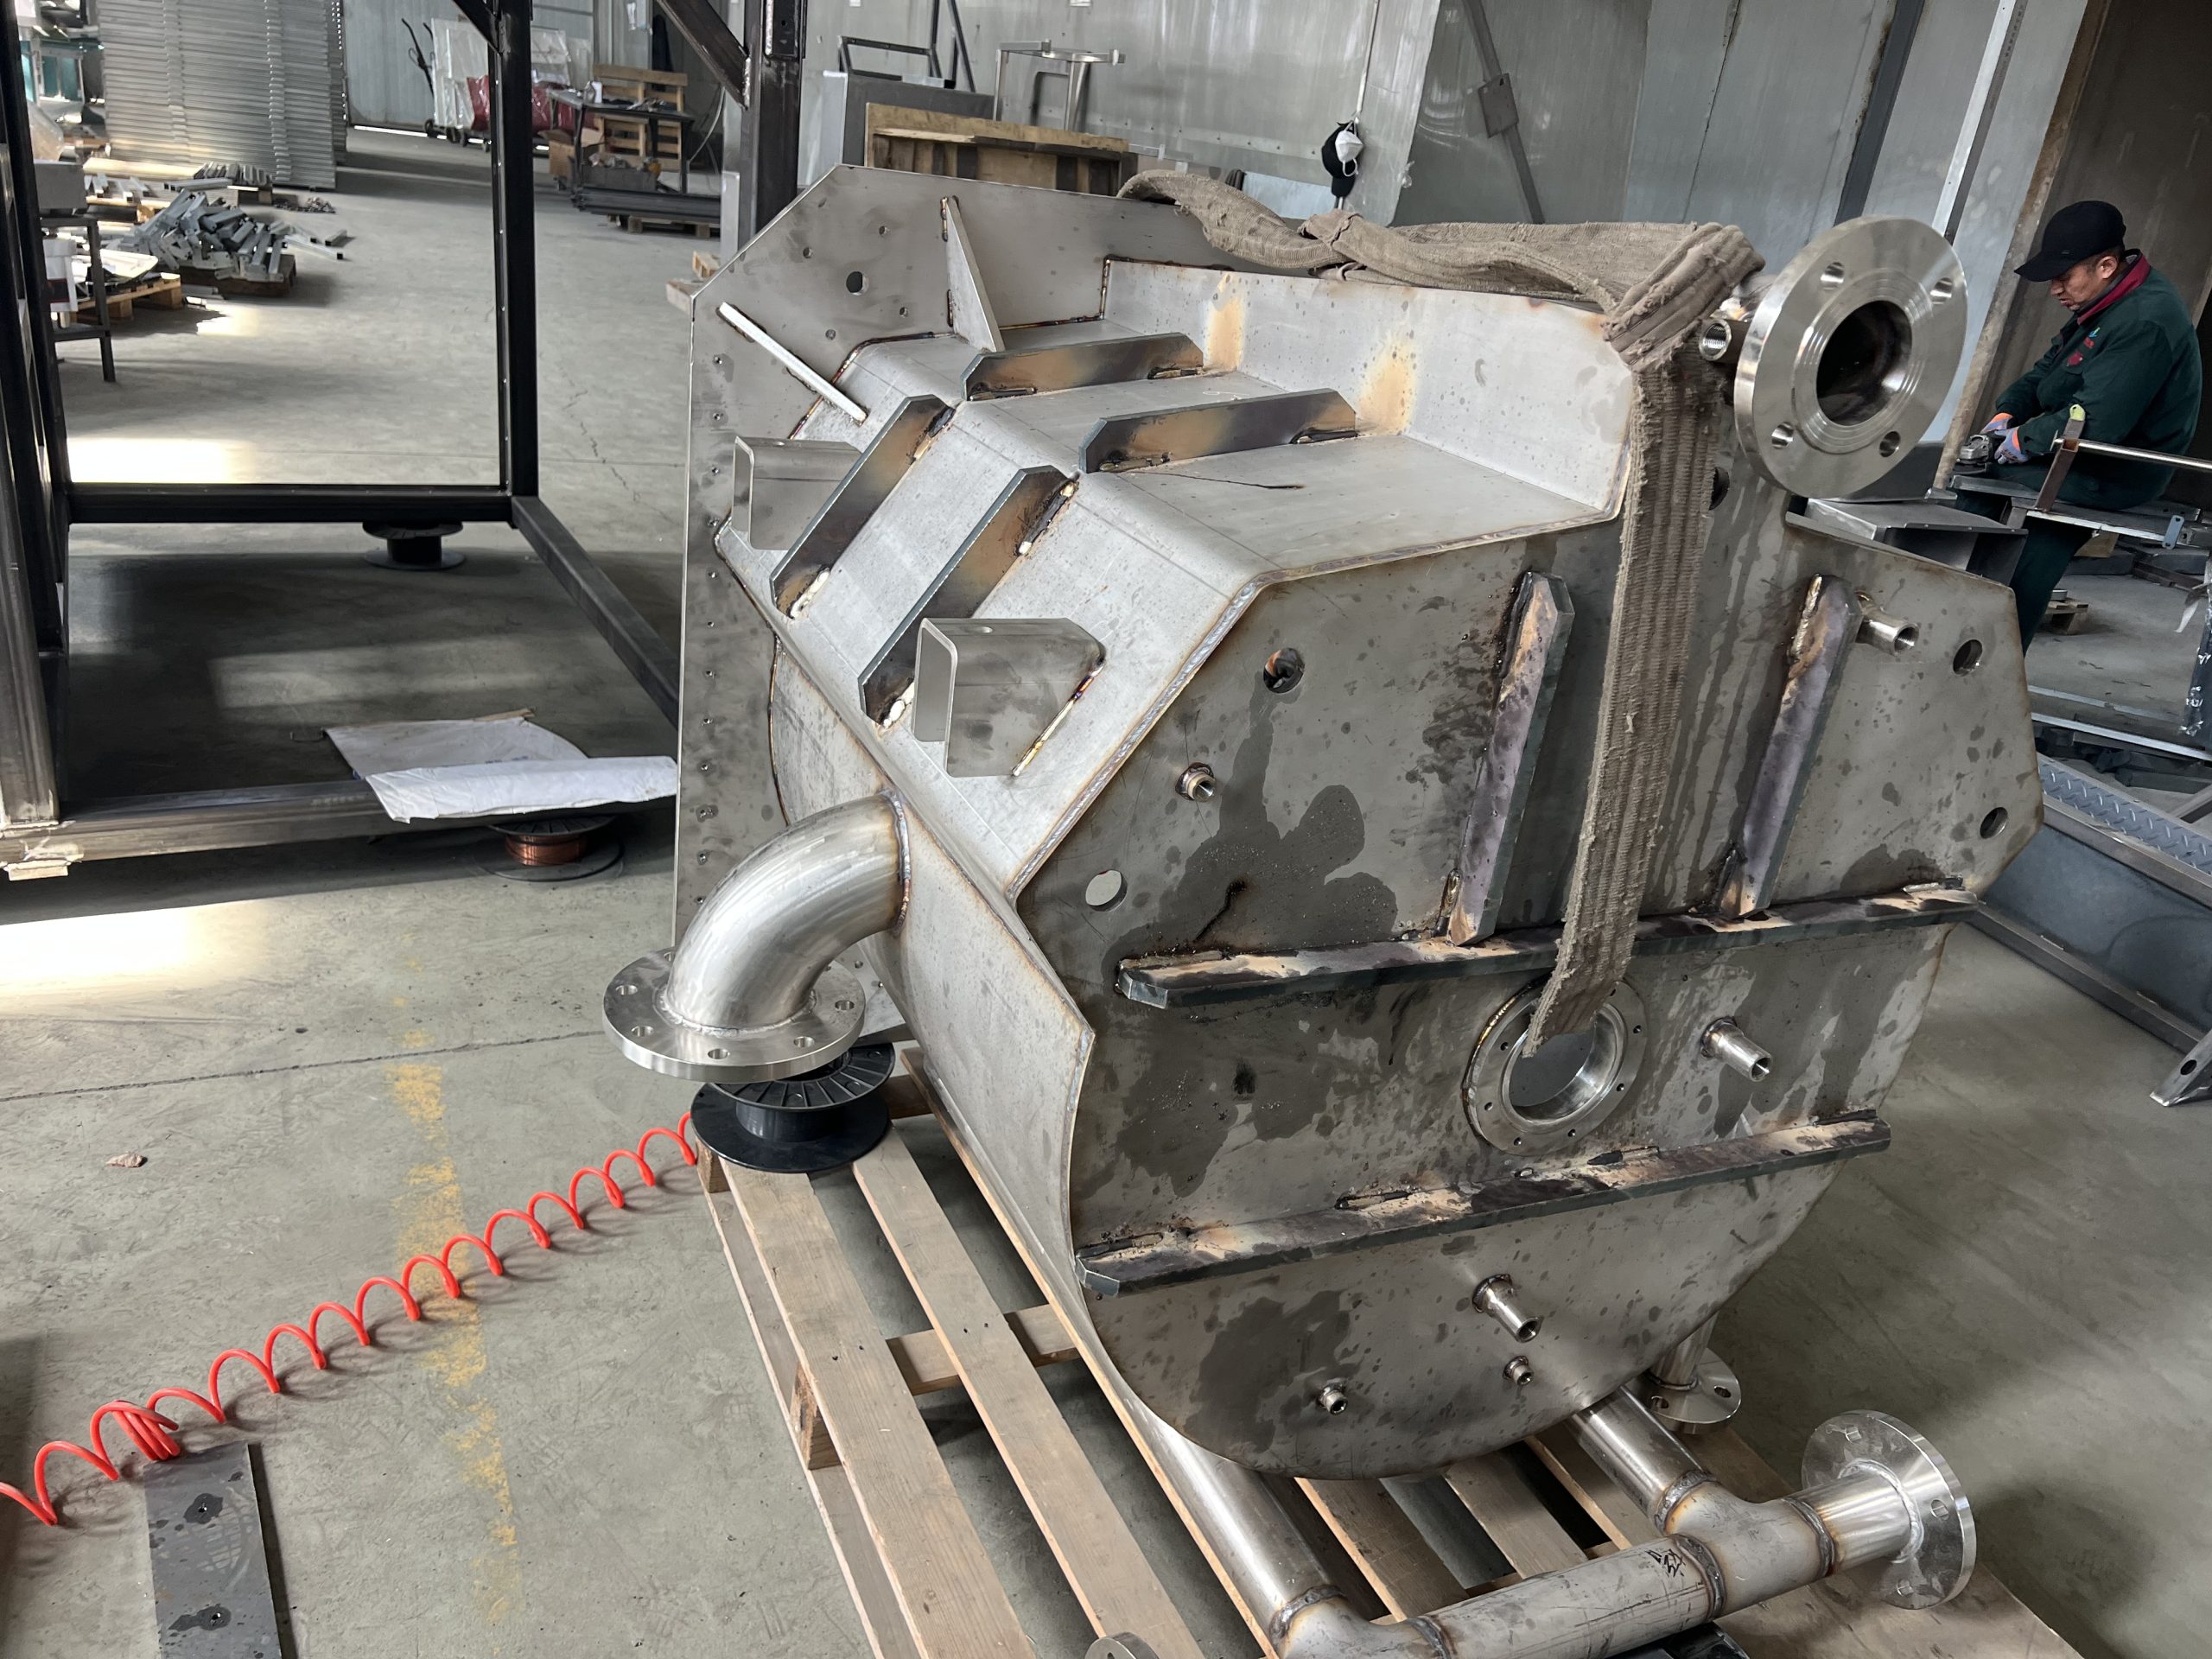
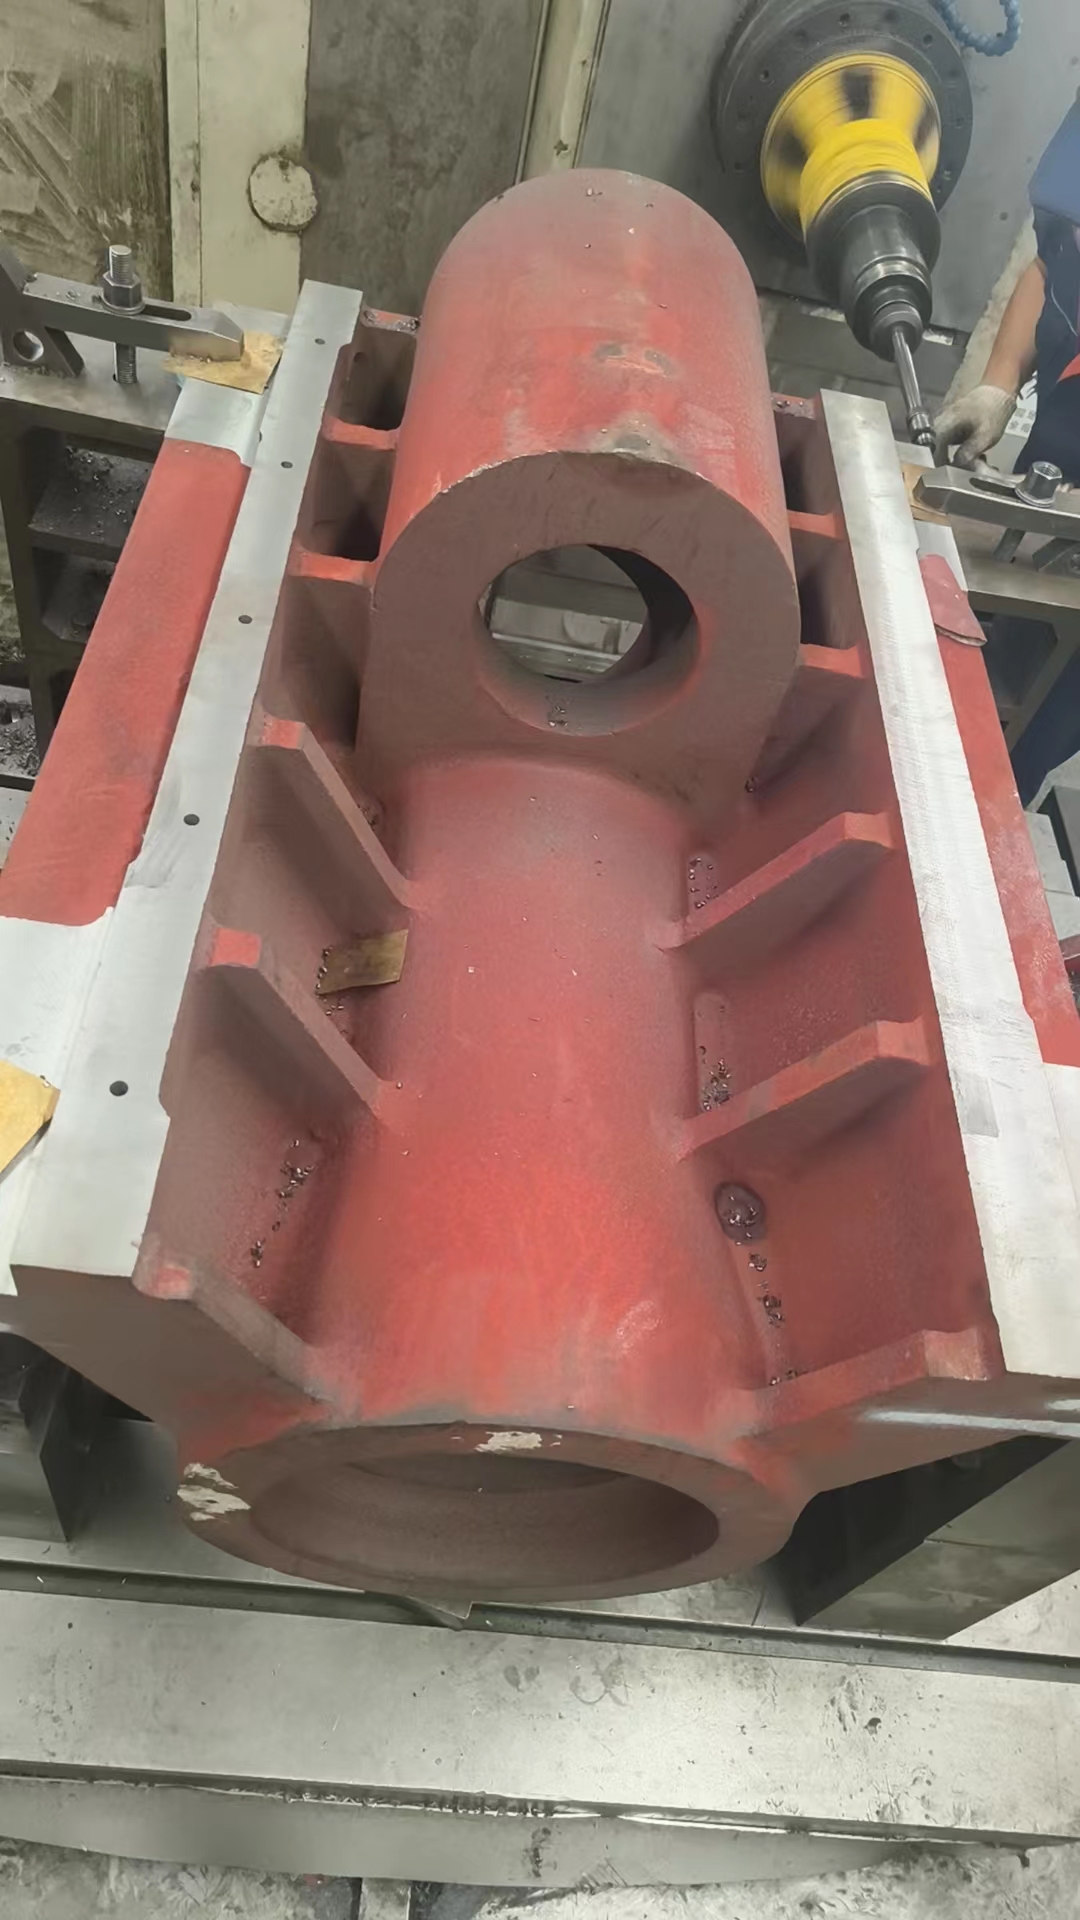
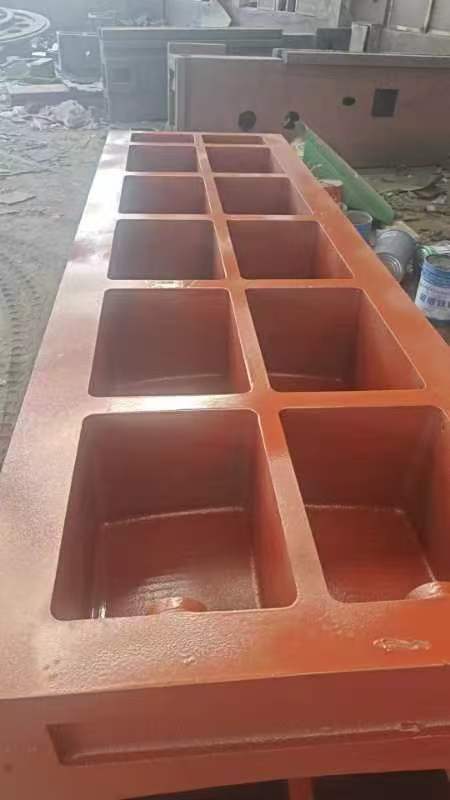
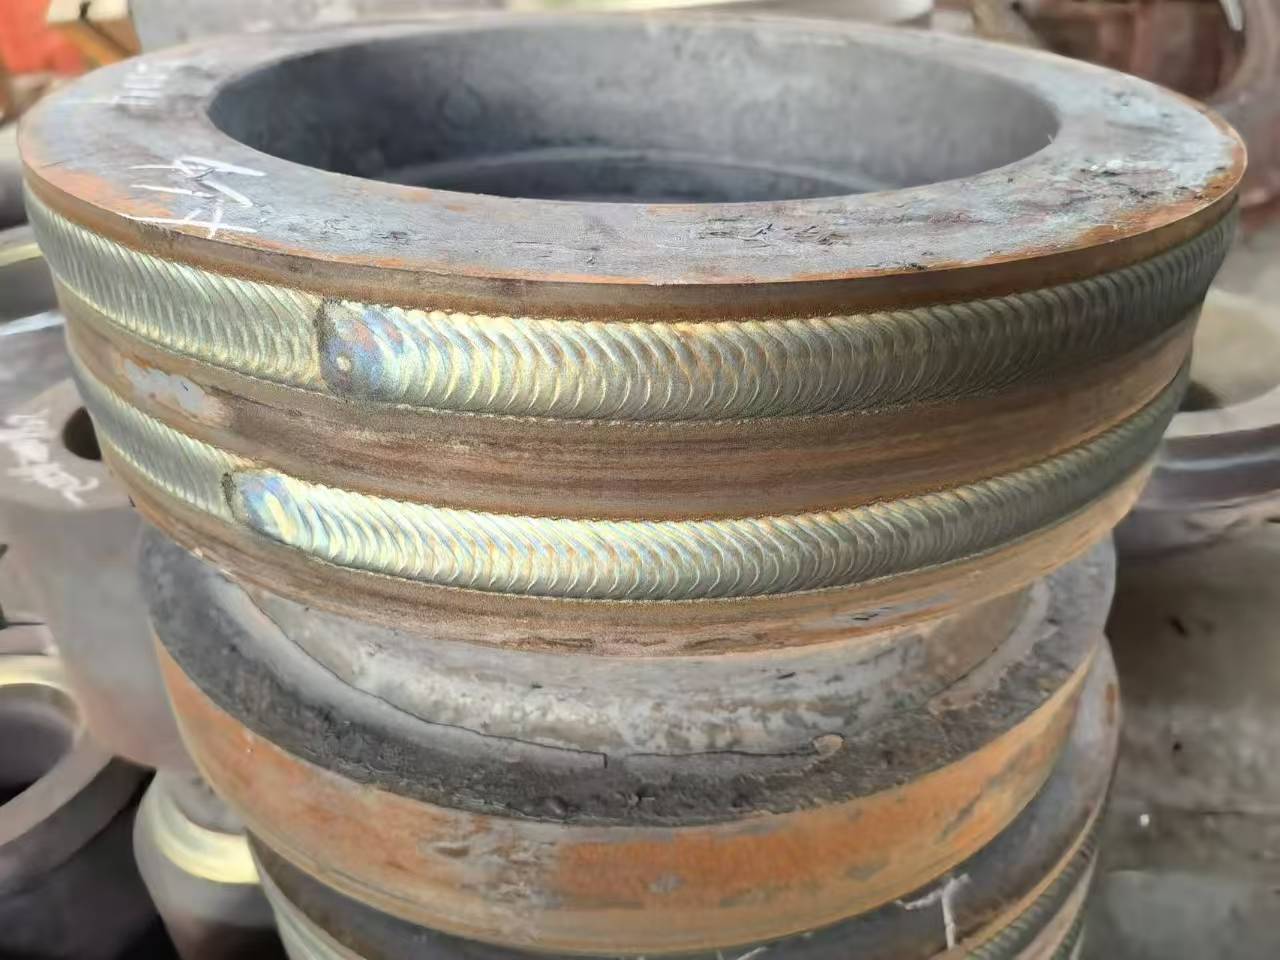
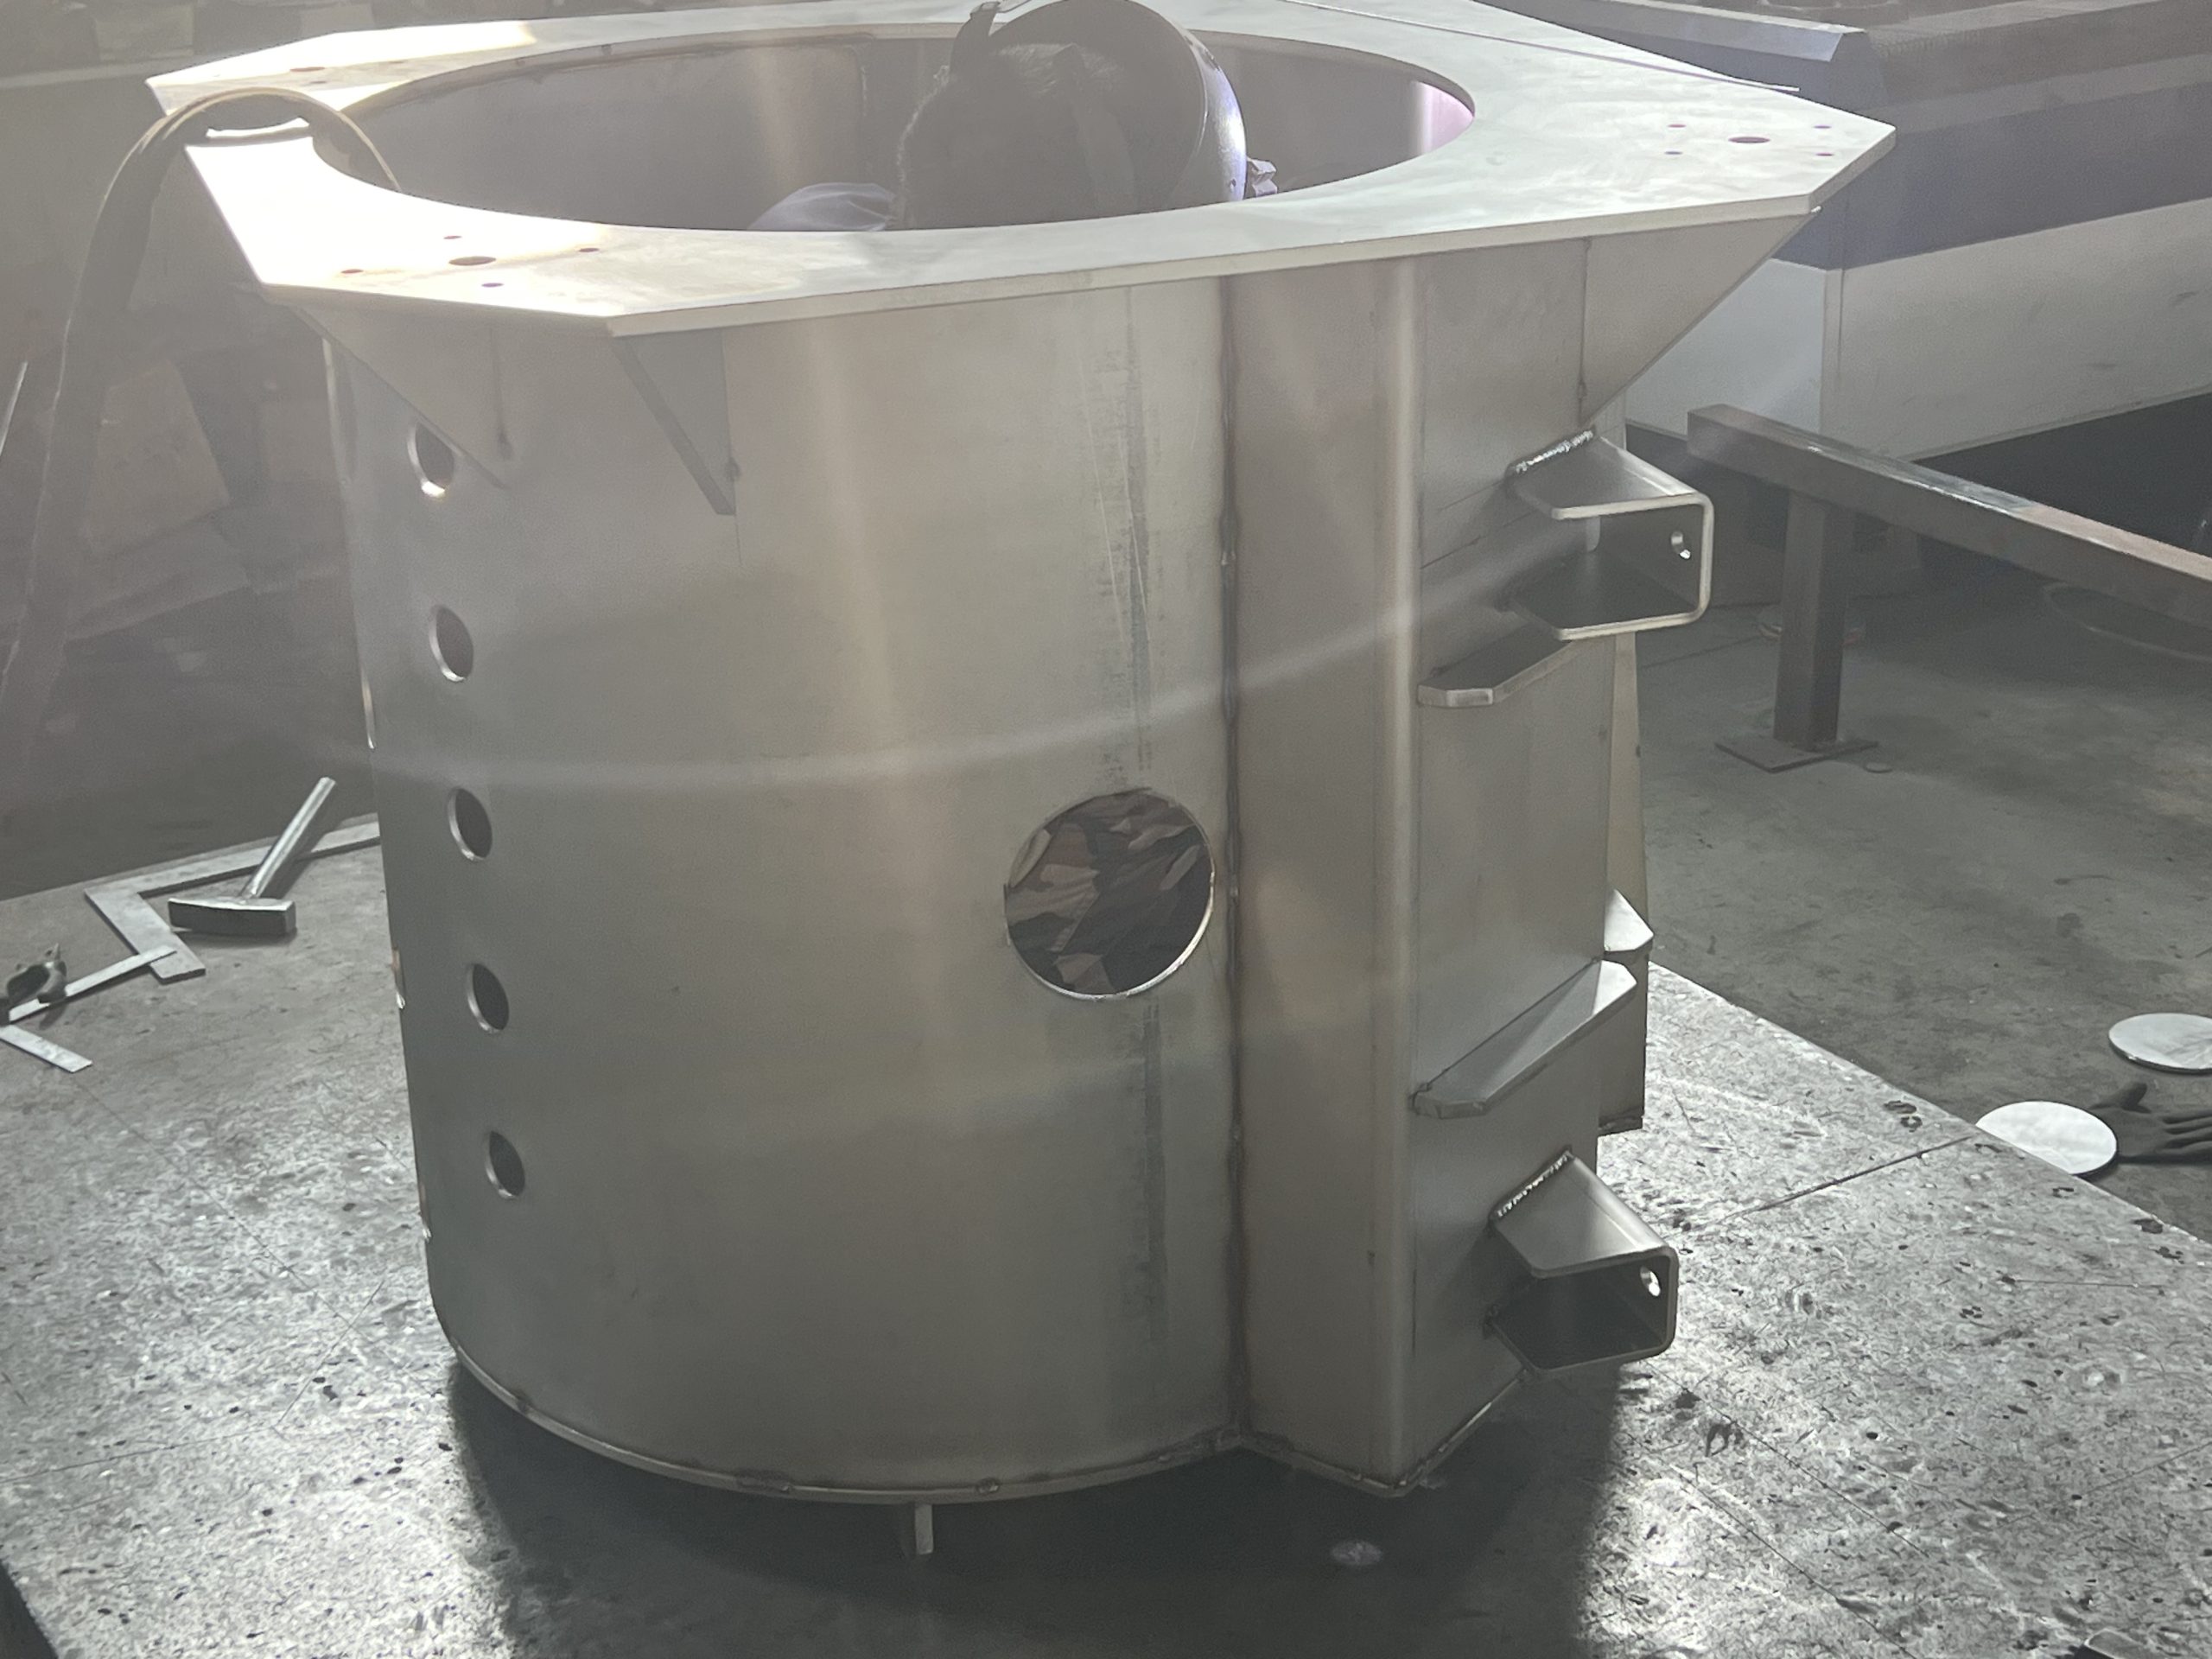
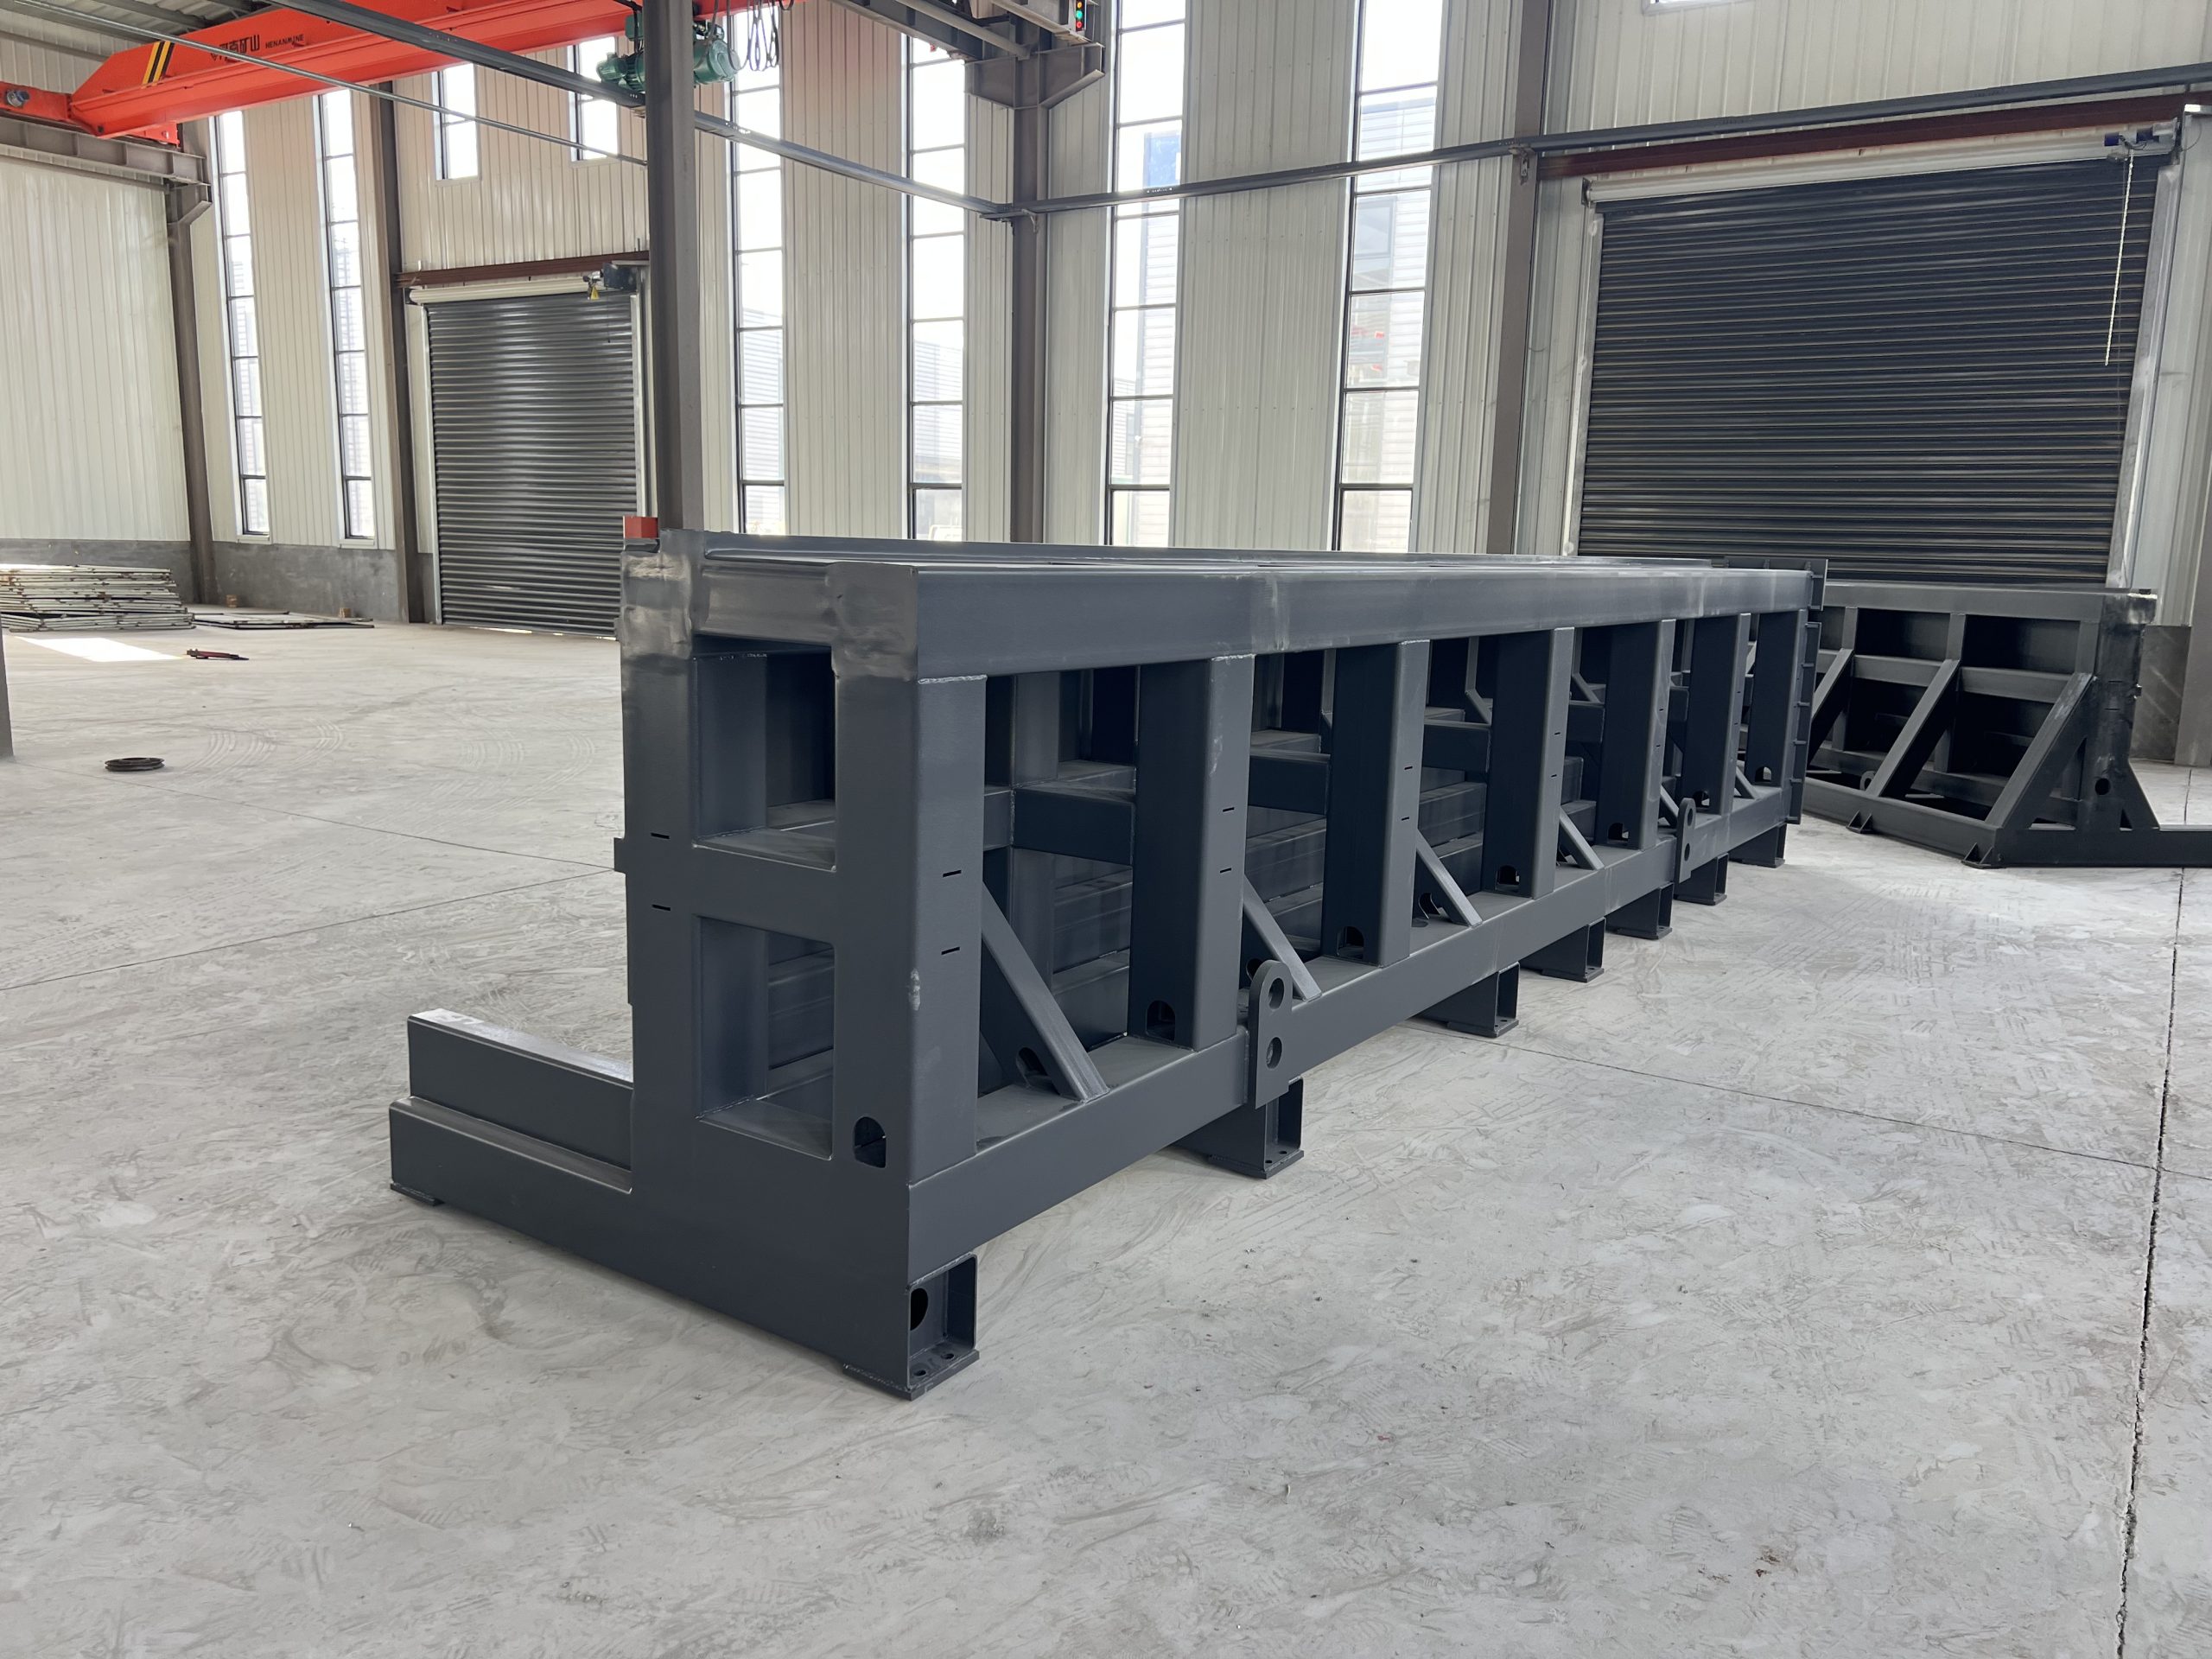
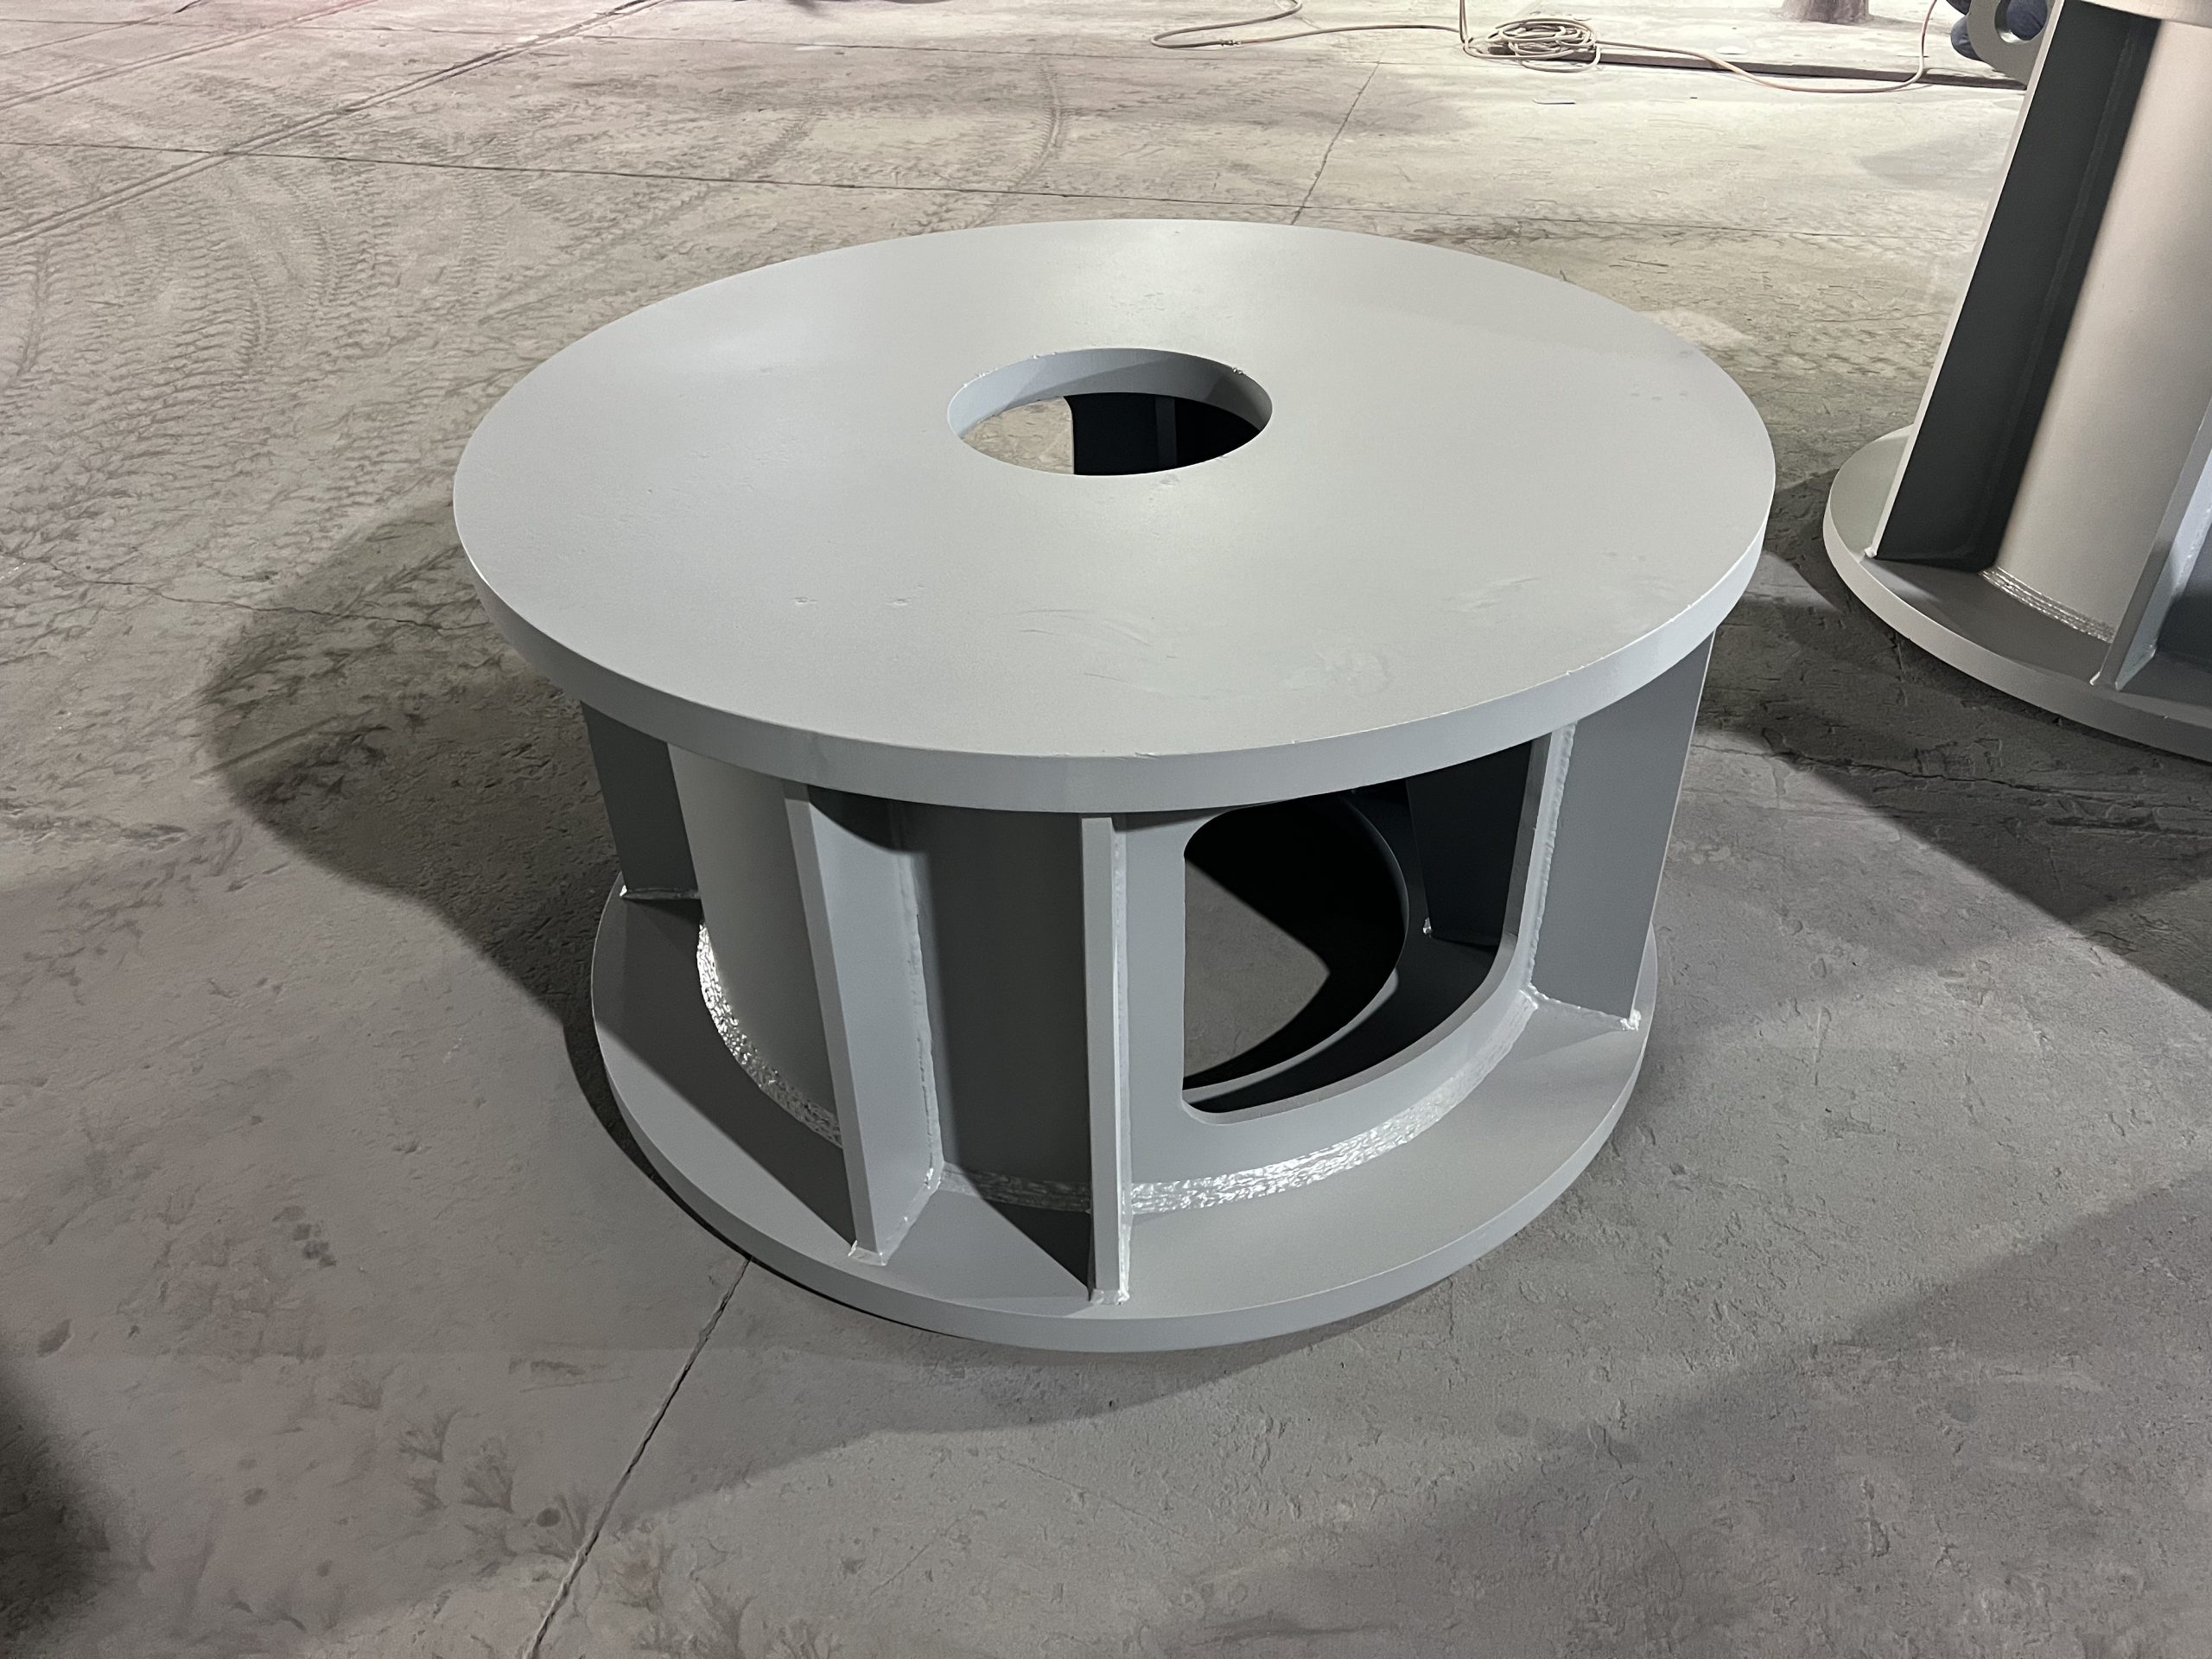
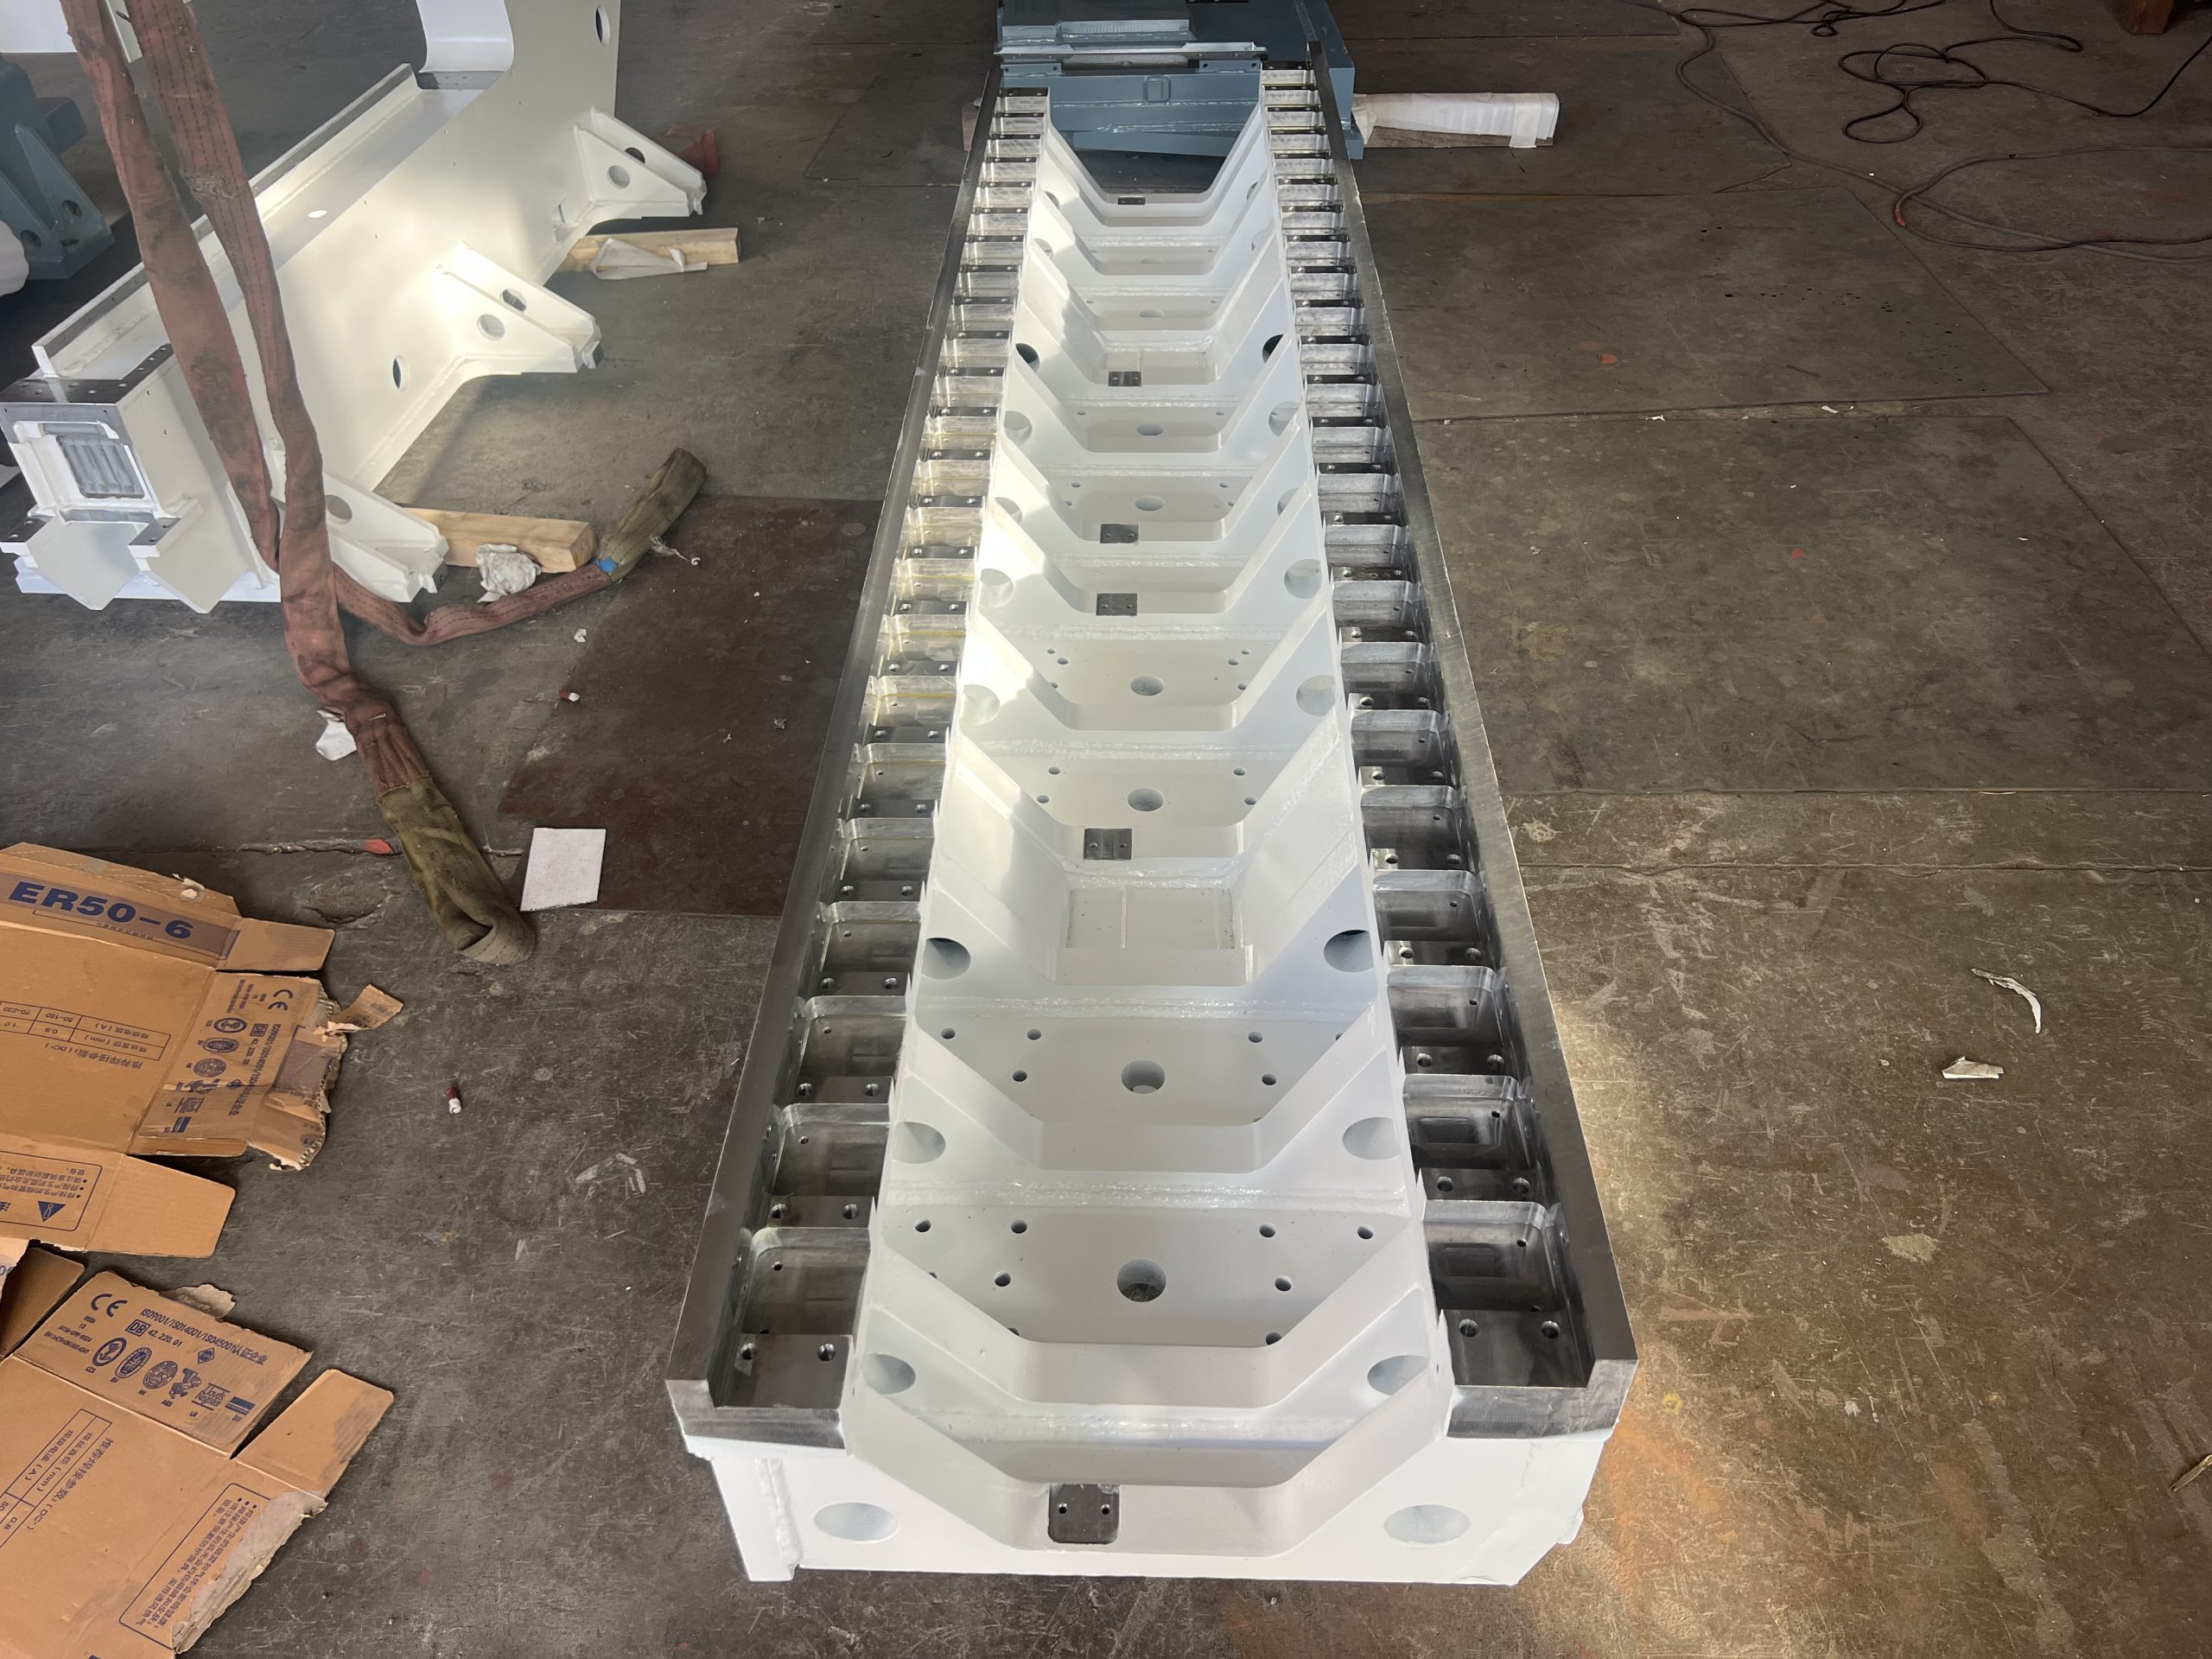
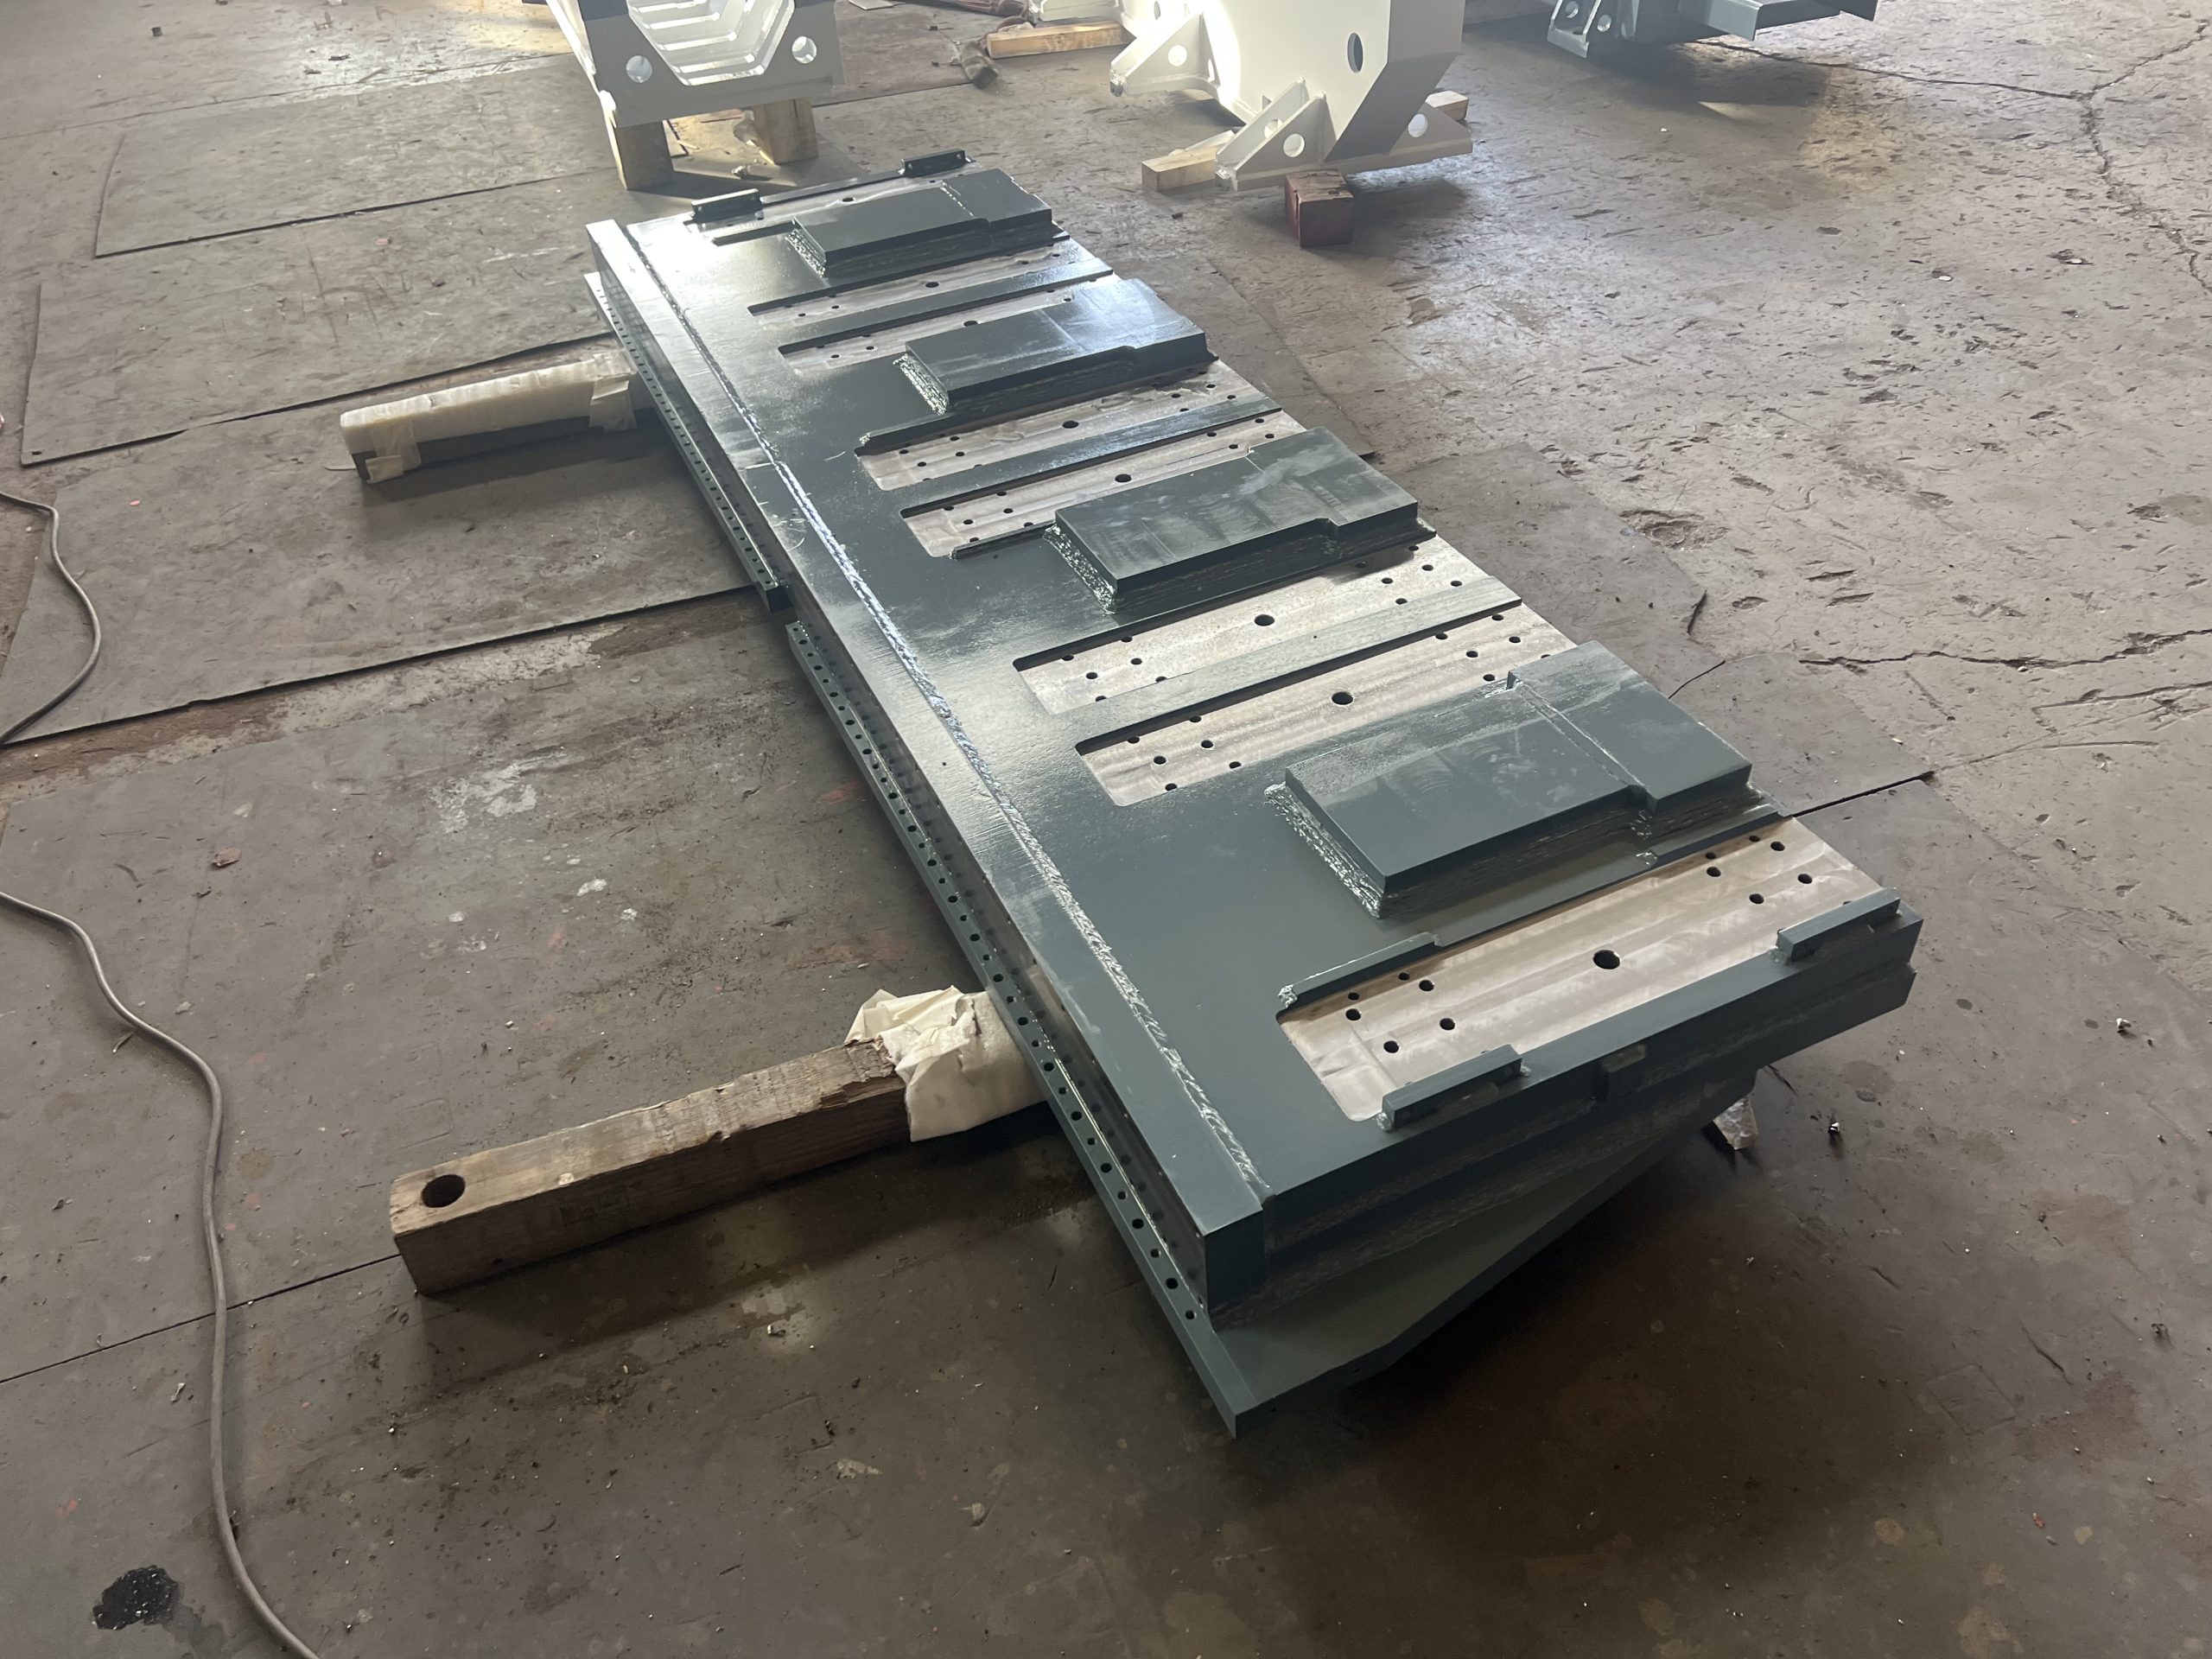
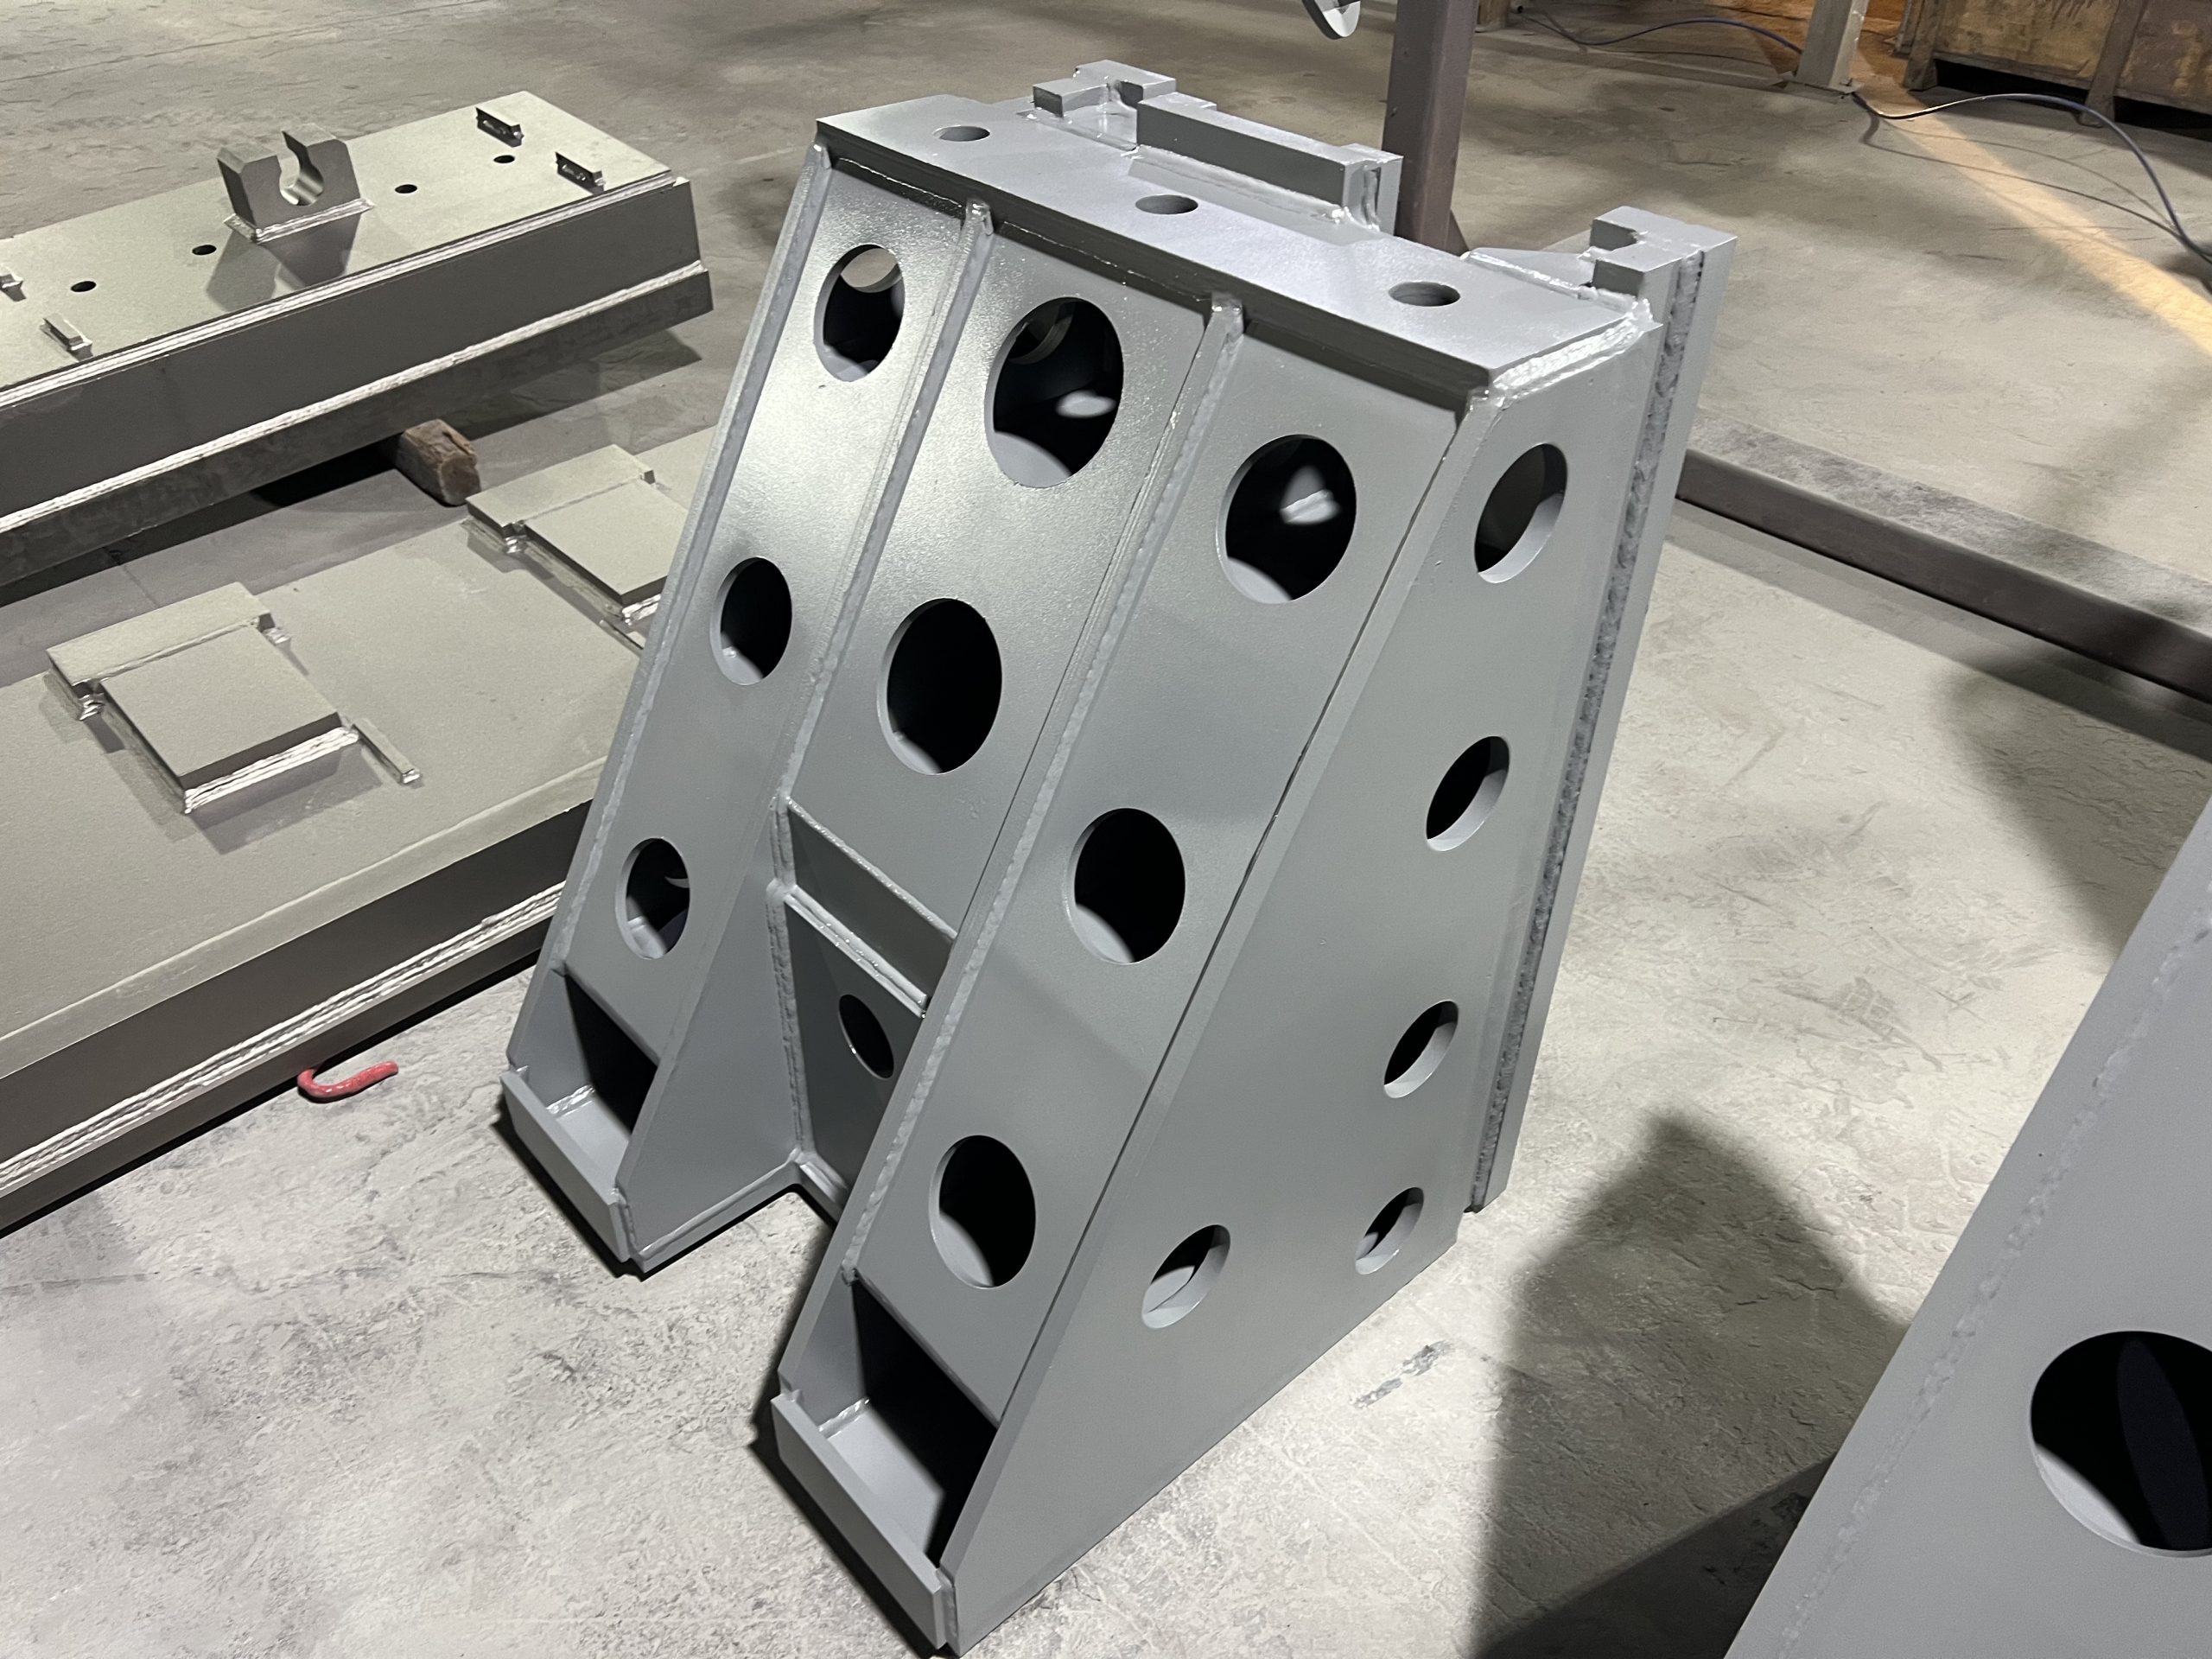
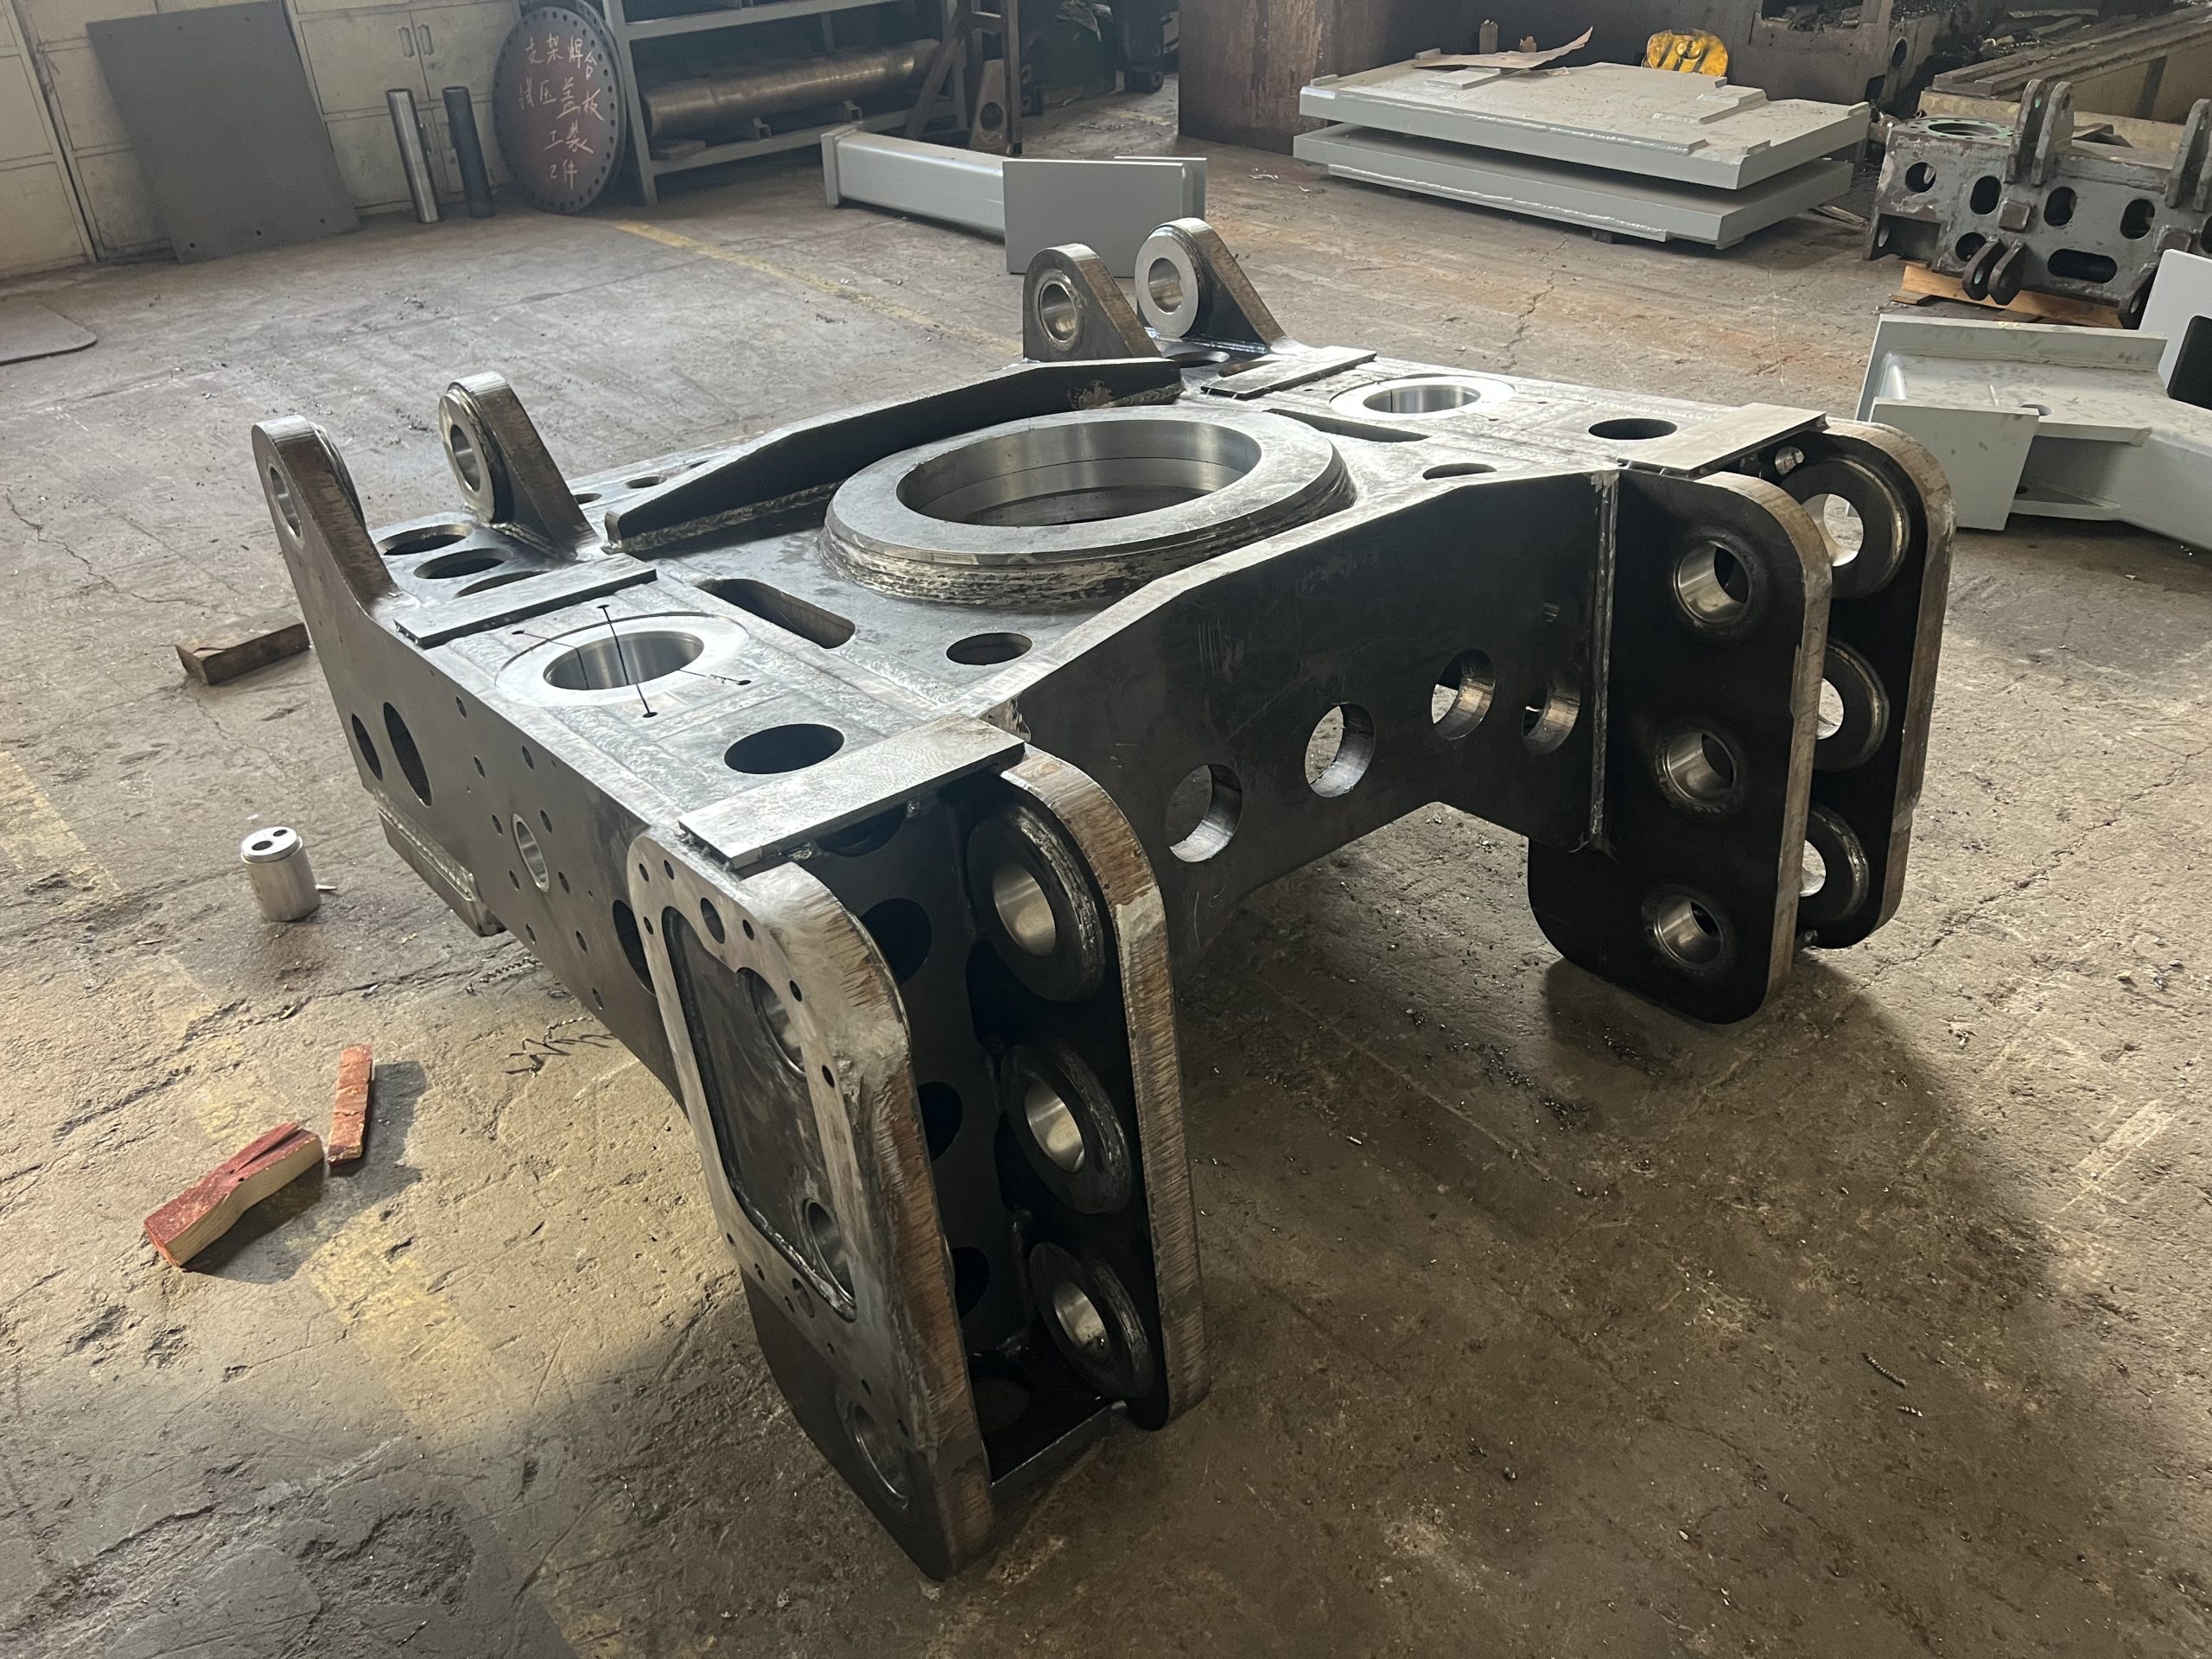
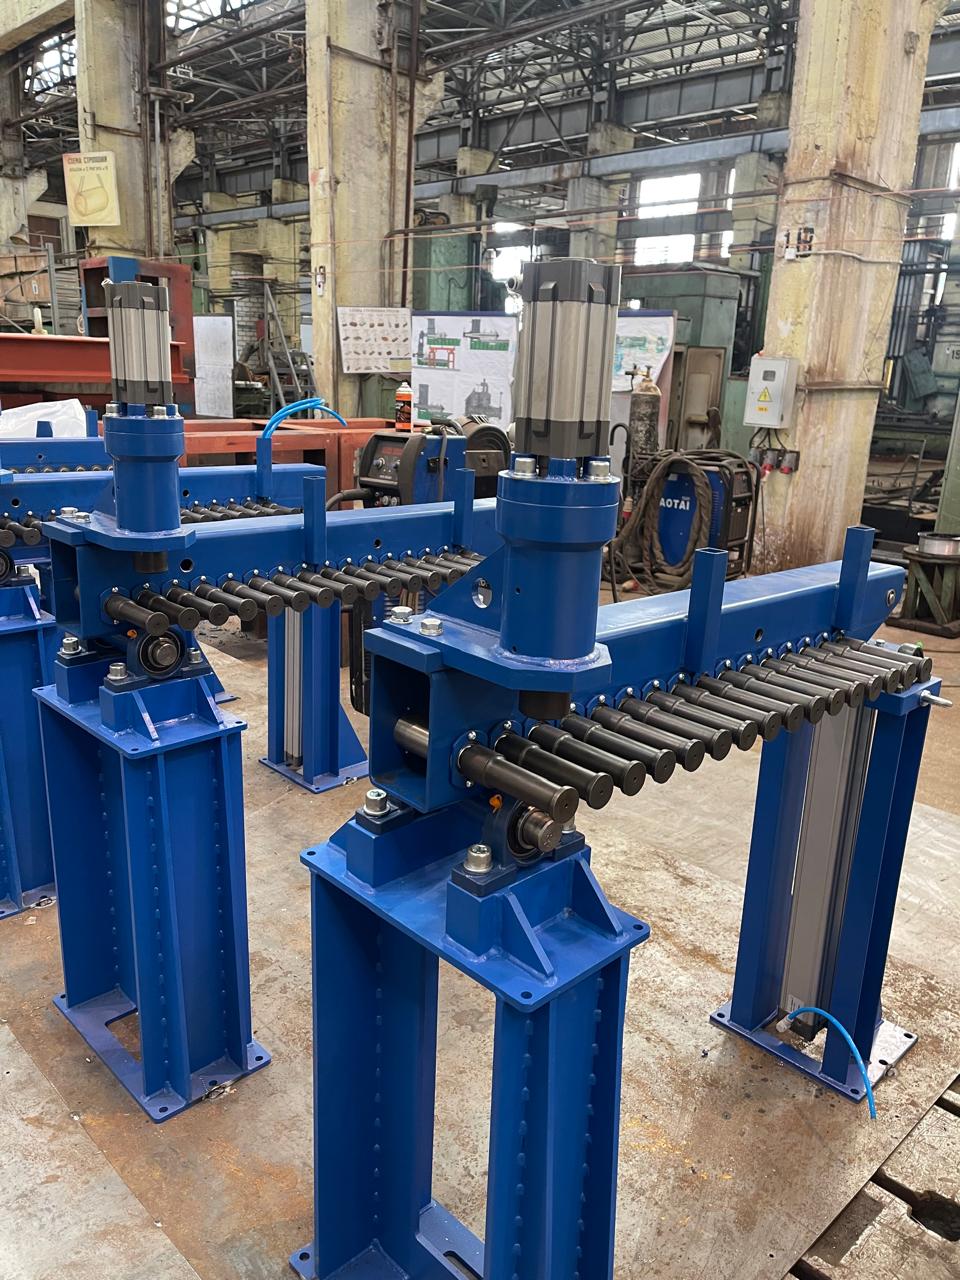
Сварные изделия и металлоконструкции — несущие и корпусные конструкции, изготовленные сваркой по чертежам заказчика. Выполняем полный цикл: раскрой листа, гибку и вальцовку, сборку под сварку, сварку и контроль качества швов. В разделе представлены рамы и основания оборудования, обечайки и сварные корпуса, опорные металлоконструкции, а также нестандартные сварные конструкции под проект.
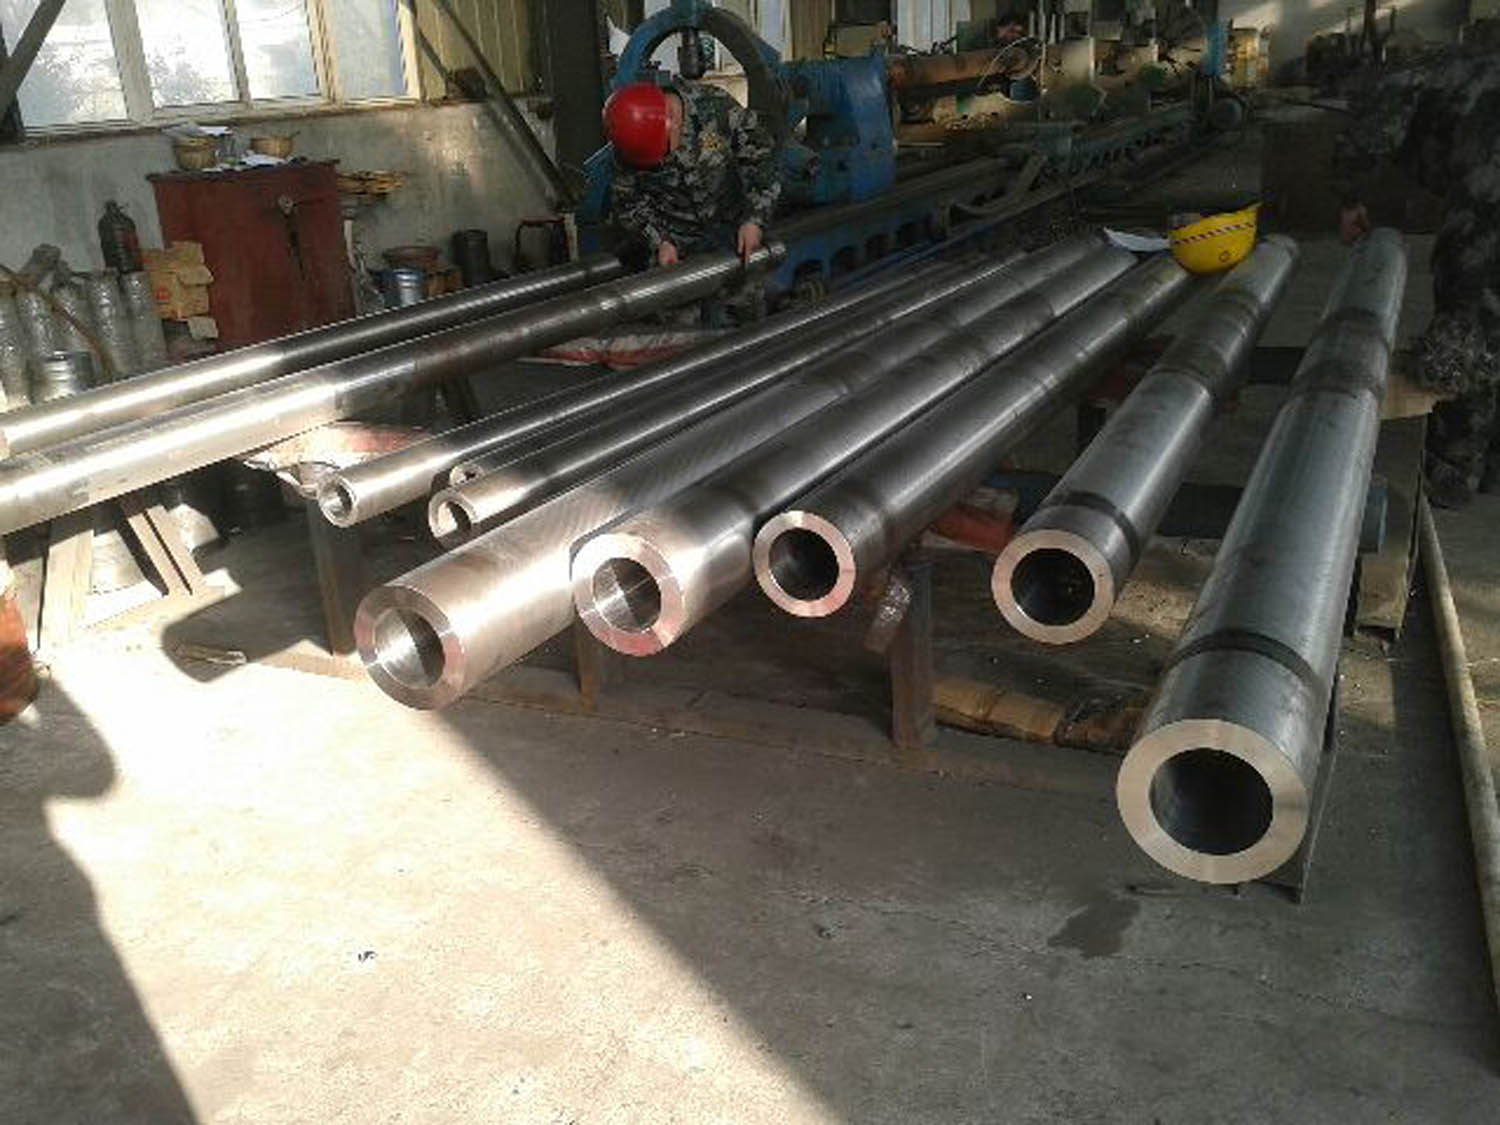
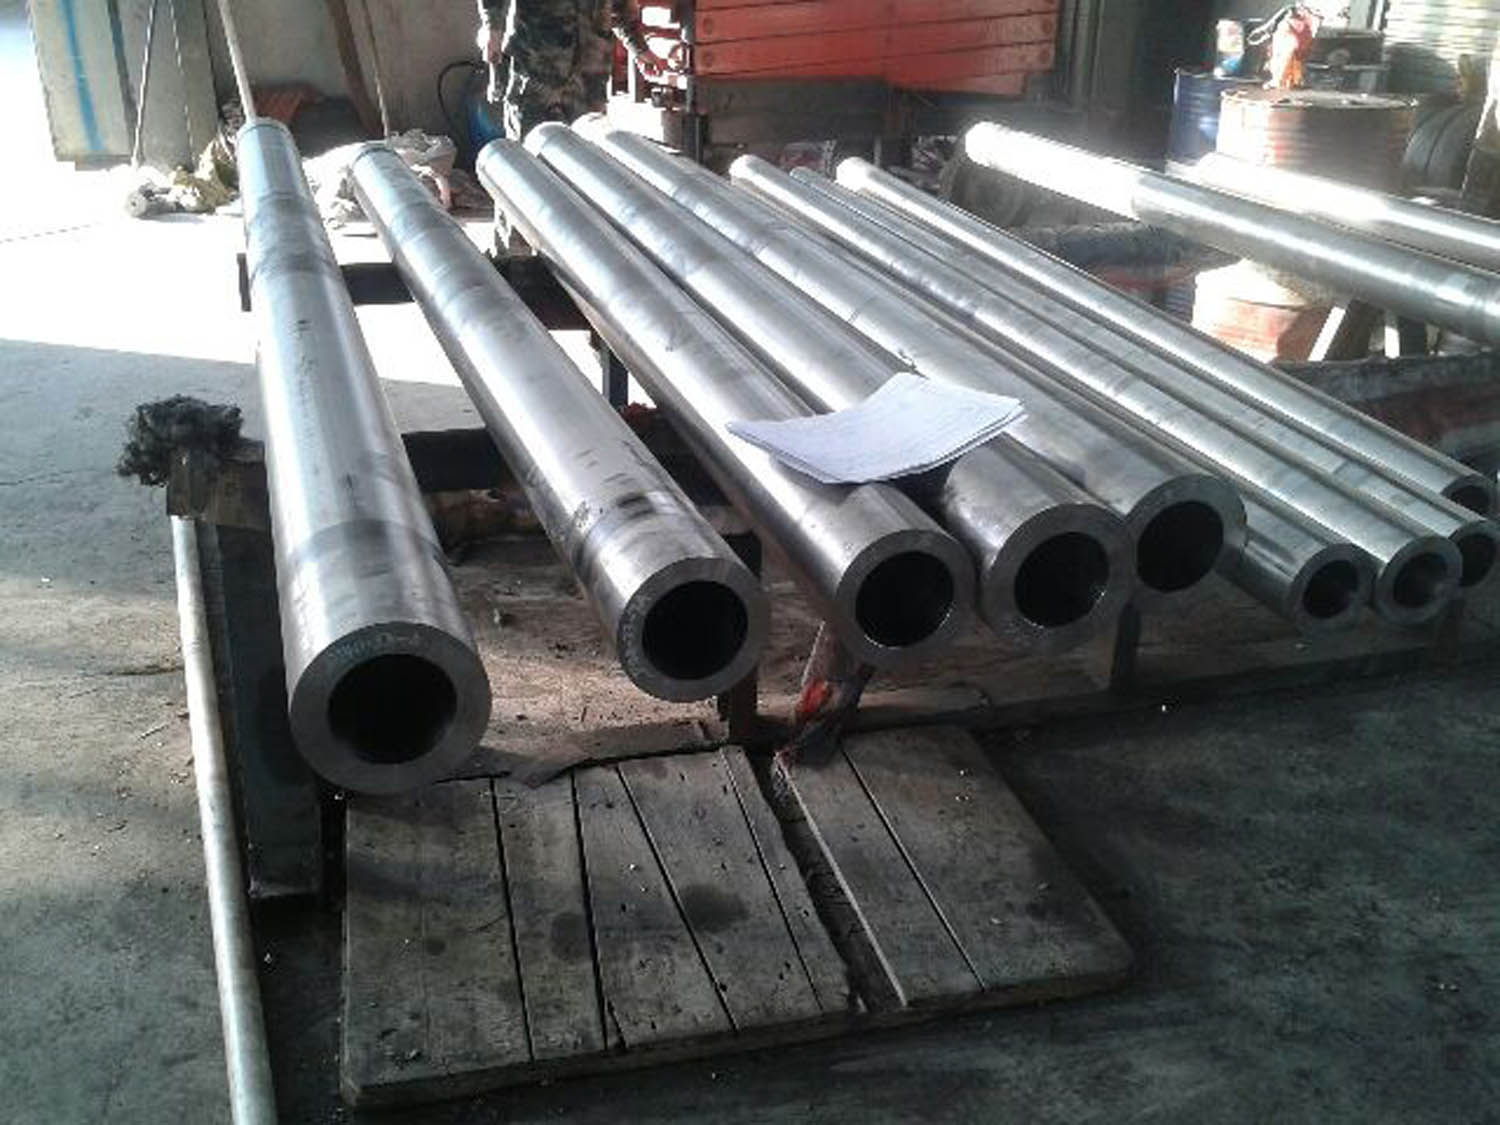
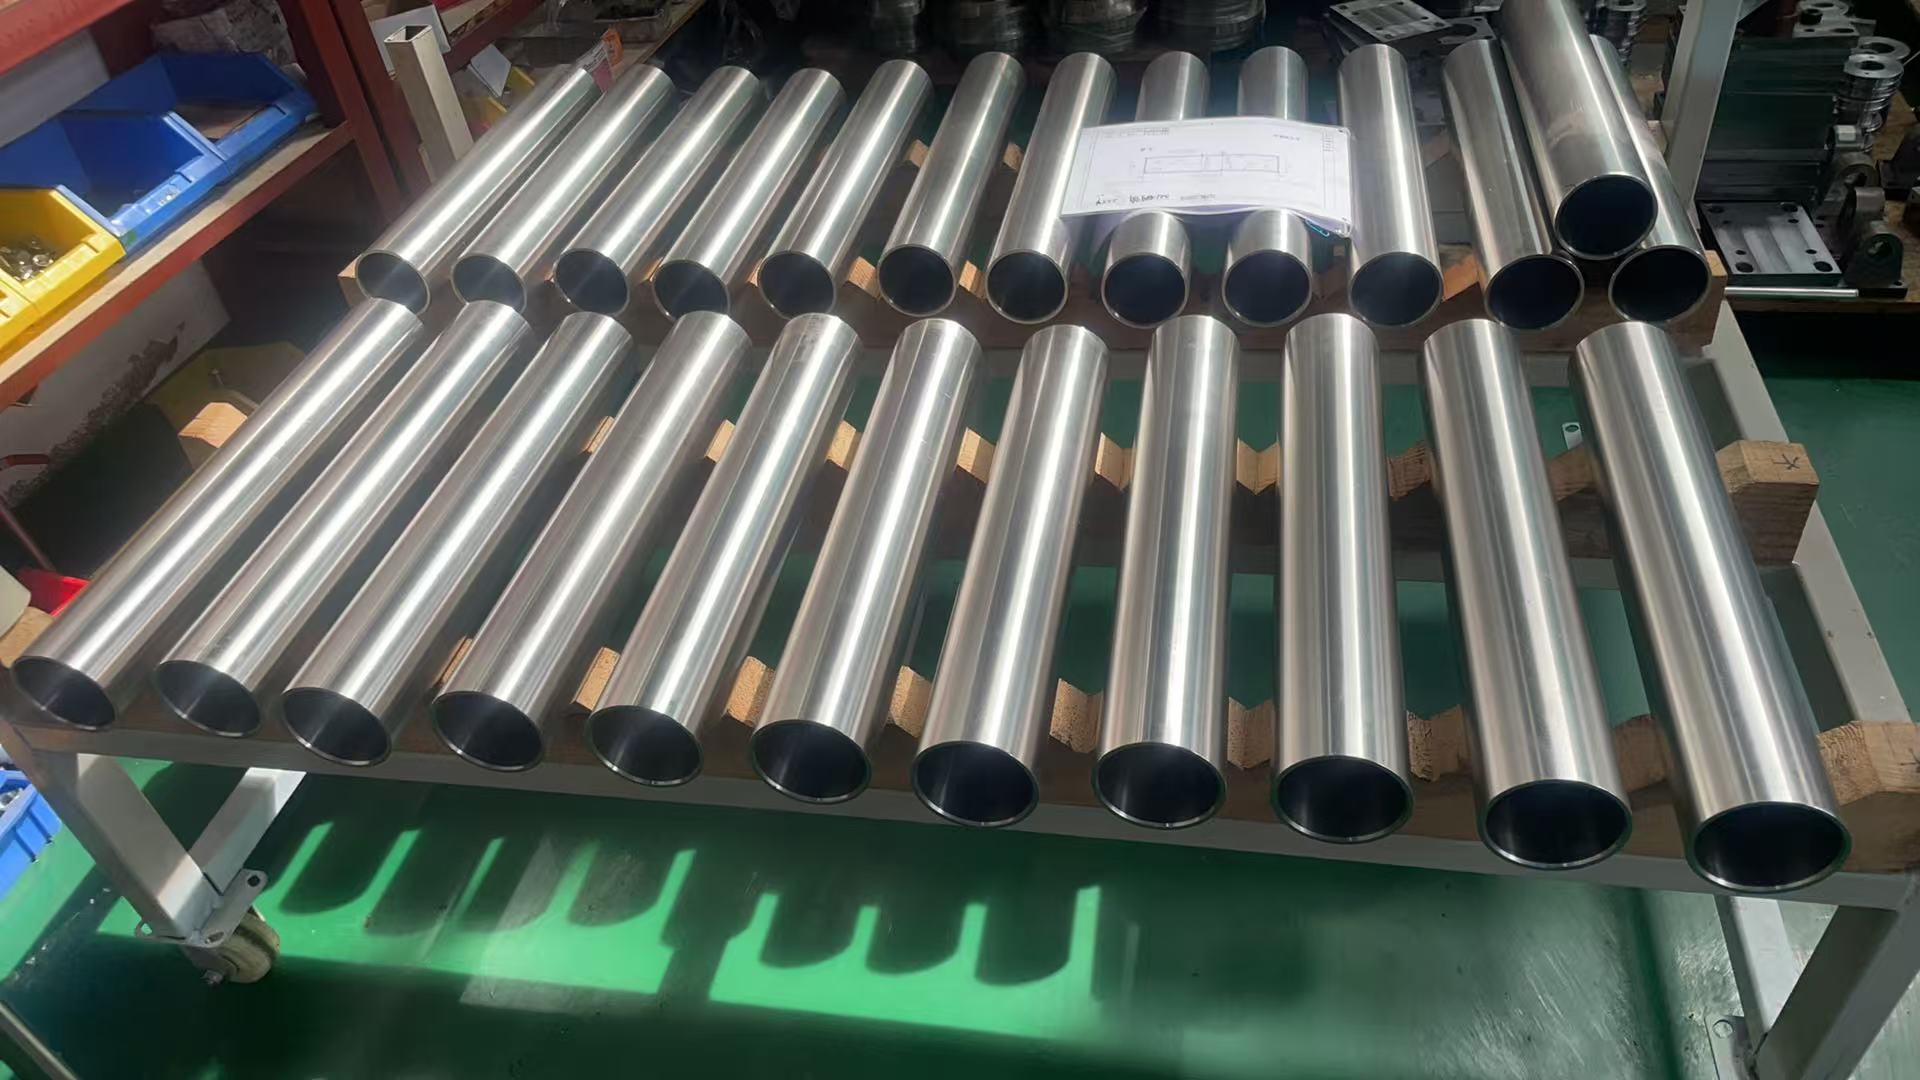
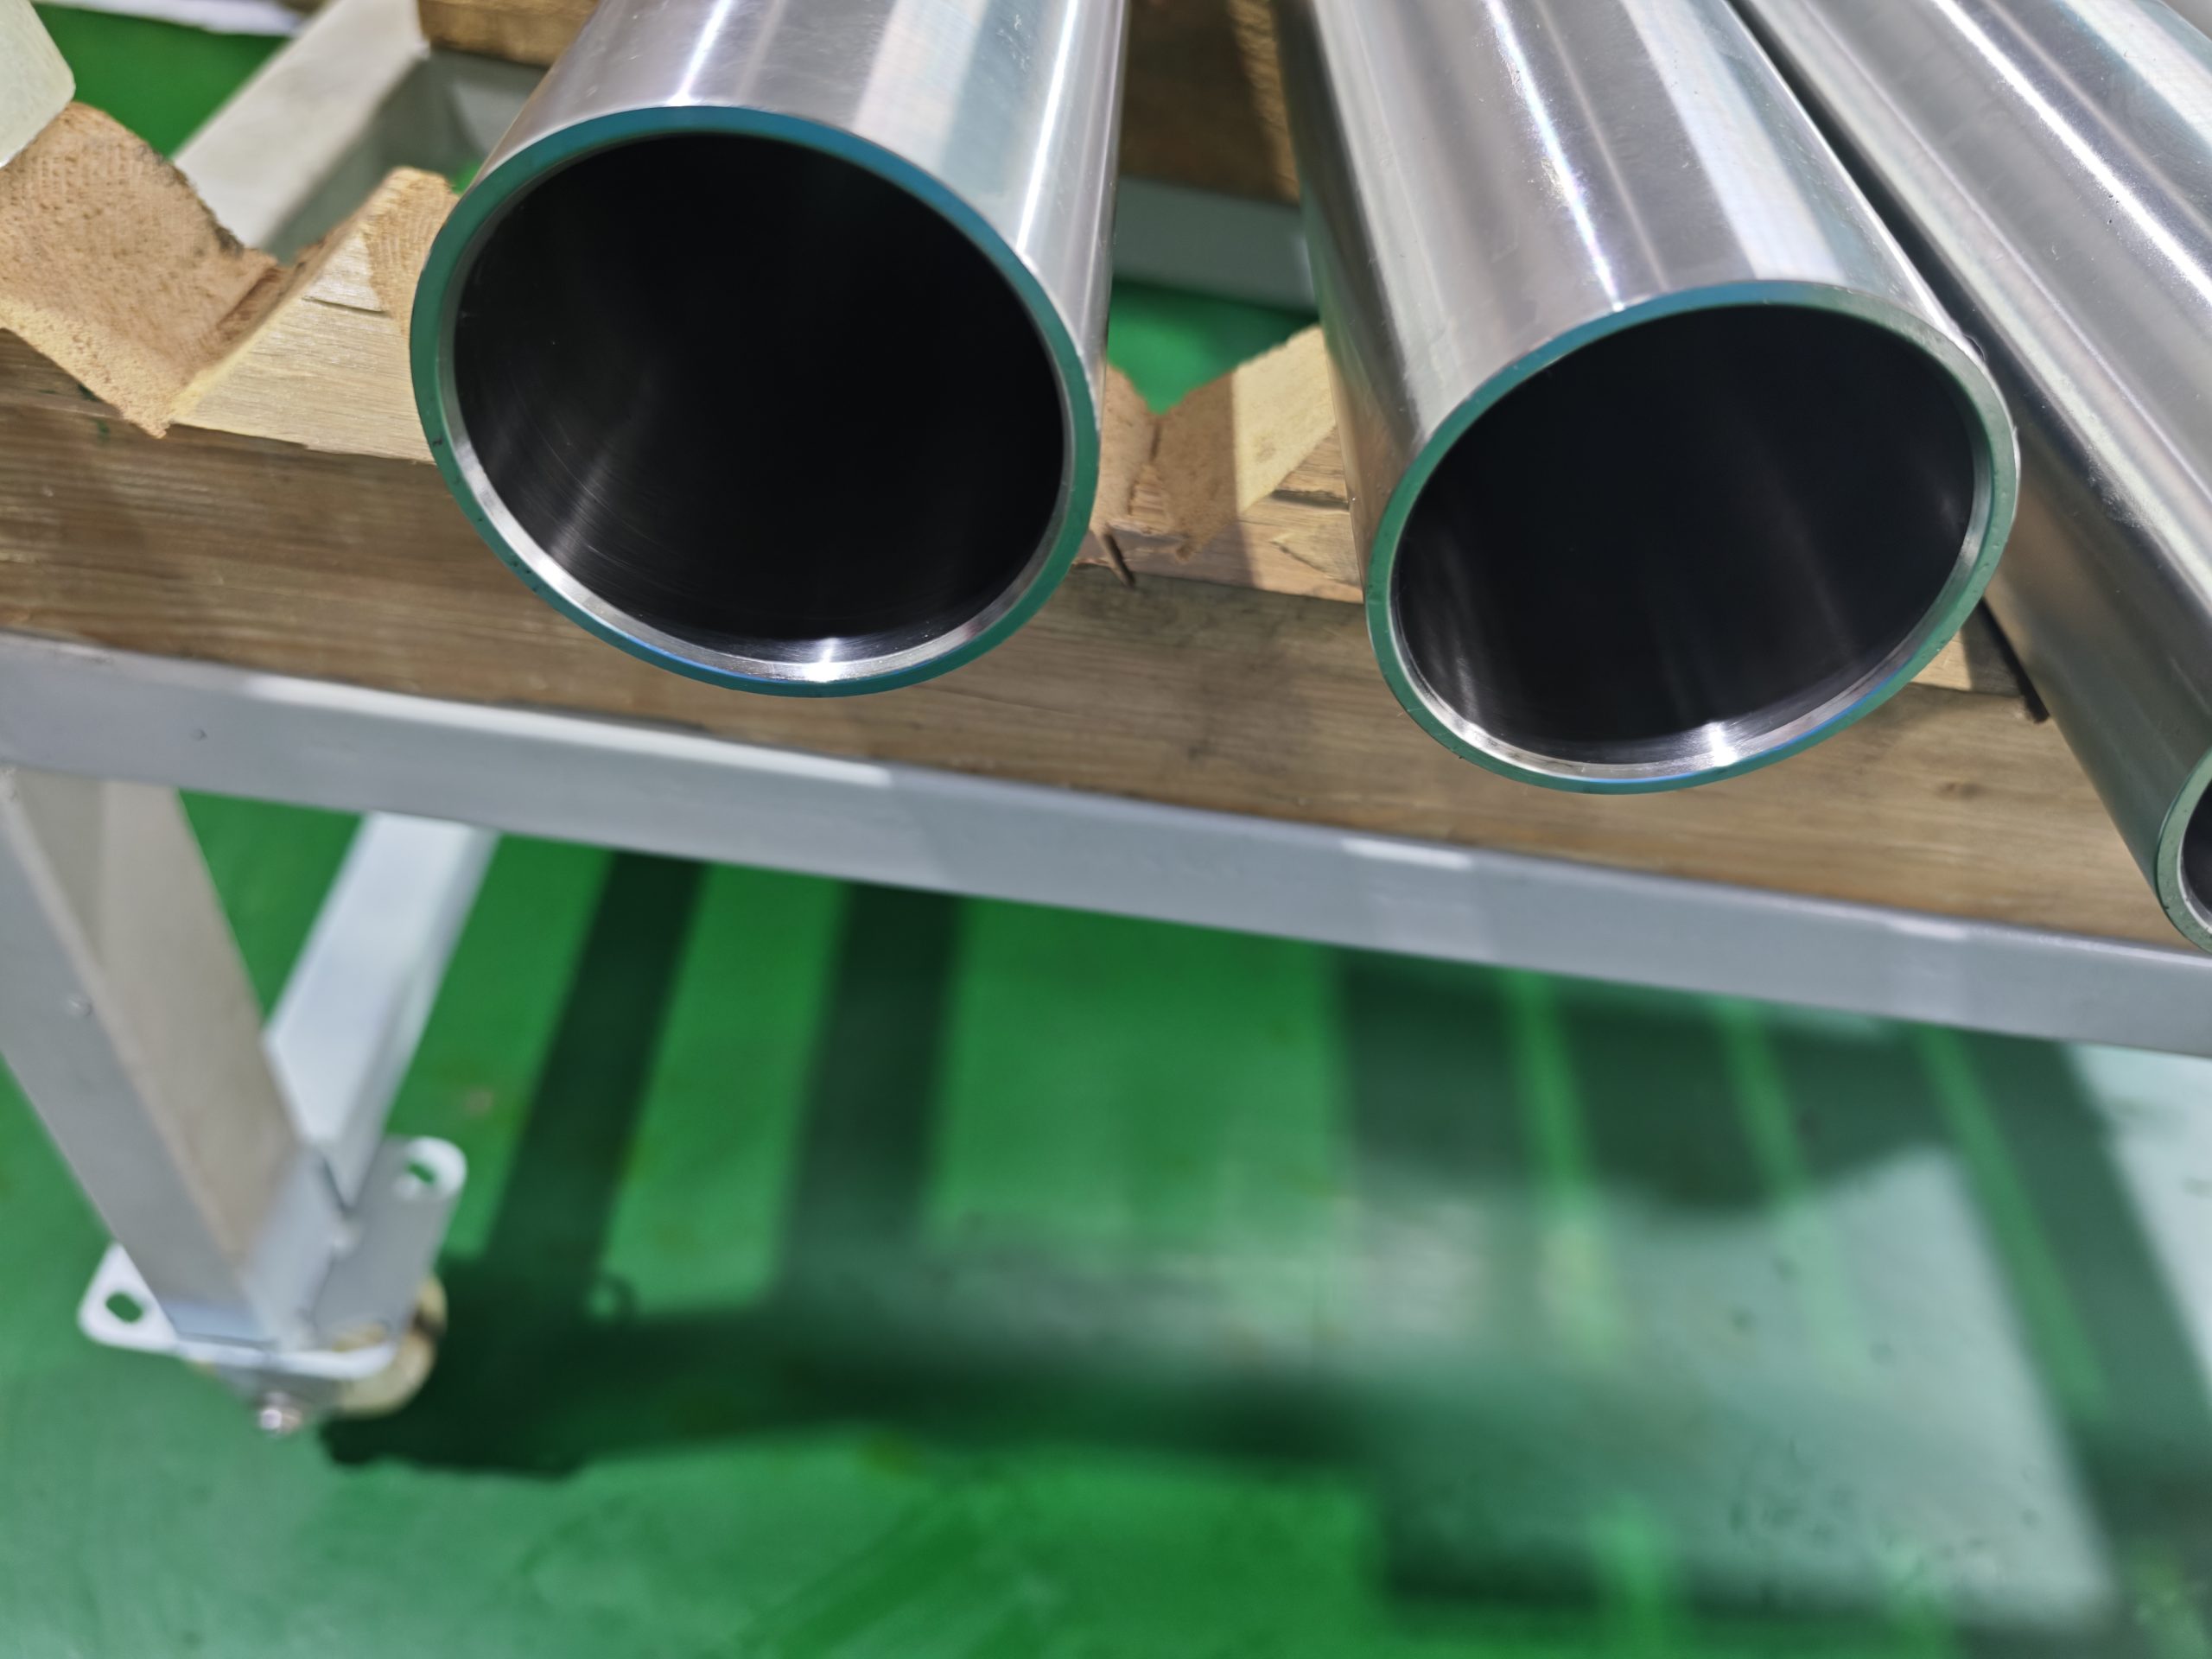
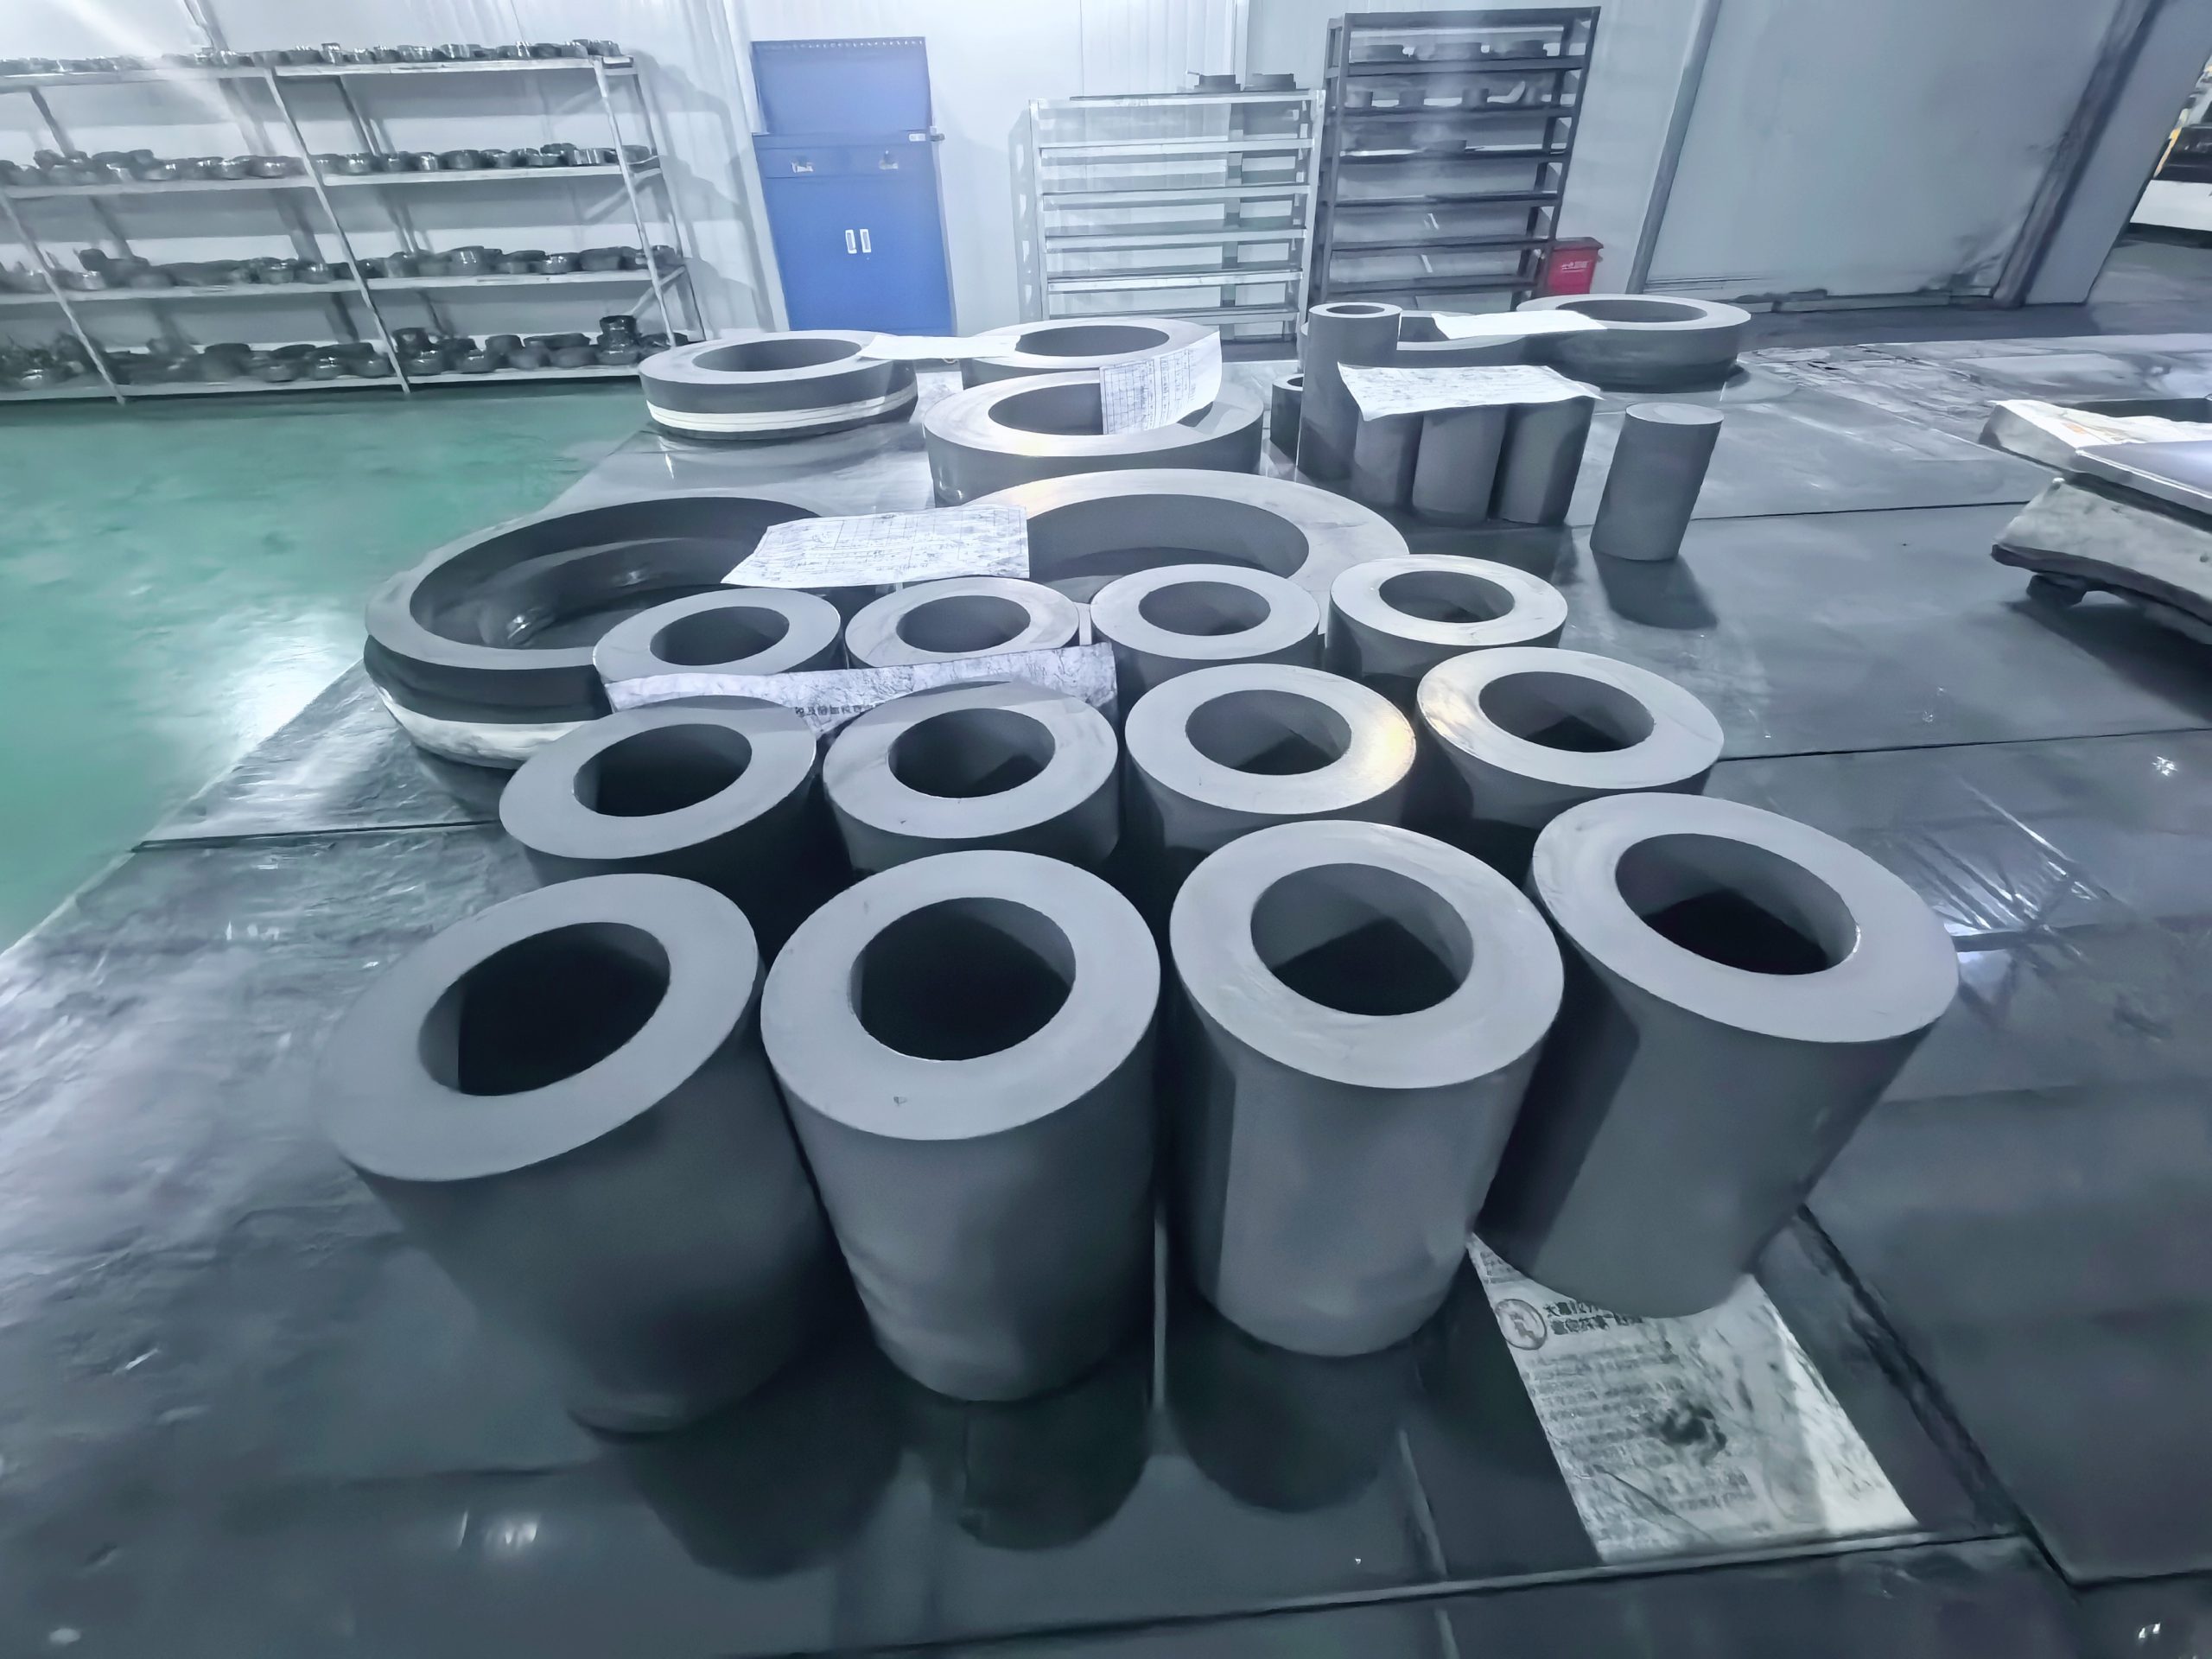
Компания РКМК поставляет стальные трубы для машиностроения, нефтегазовой отрасли и энергетики: бесшовные горячедеформированные и толстостенные трубы под механическую обработку, прецизионные холоднотянутые трубы, хонингованные трубы для гидроцилиндров, хромированные прутки для штоков, а также трубы специальных сечений. Поставка сопровождается порезкой в размер и механической обработкой на площадках группы: торцовка, снятие фаски, расточка, обработка концов под требования заказчика. Диапазон размеров — от малых диаметров до труб с наружным диаметром свыше 500 мм и толщиной стенки до 120 мм; марки стали — углеродистые, низколегированные и легированные по международным стандартам ASTM, EN, DIN, JIS.
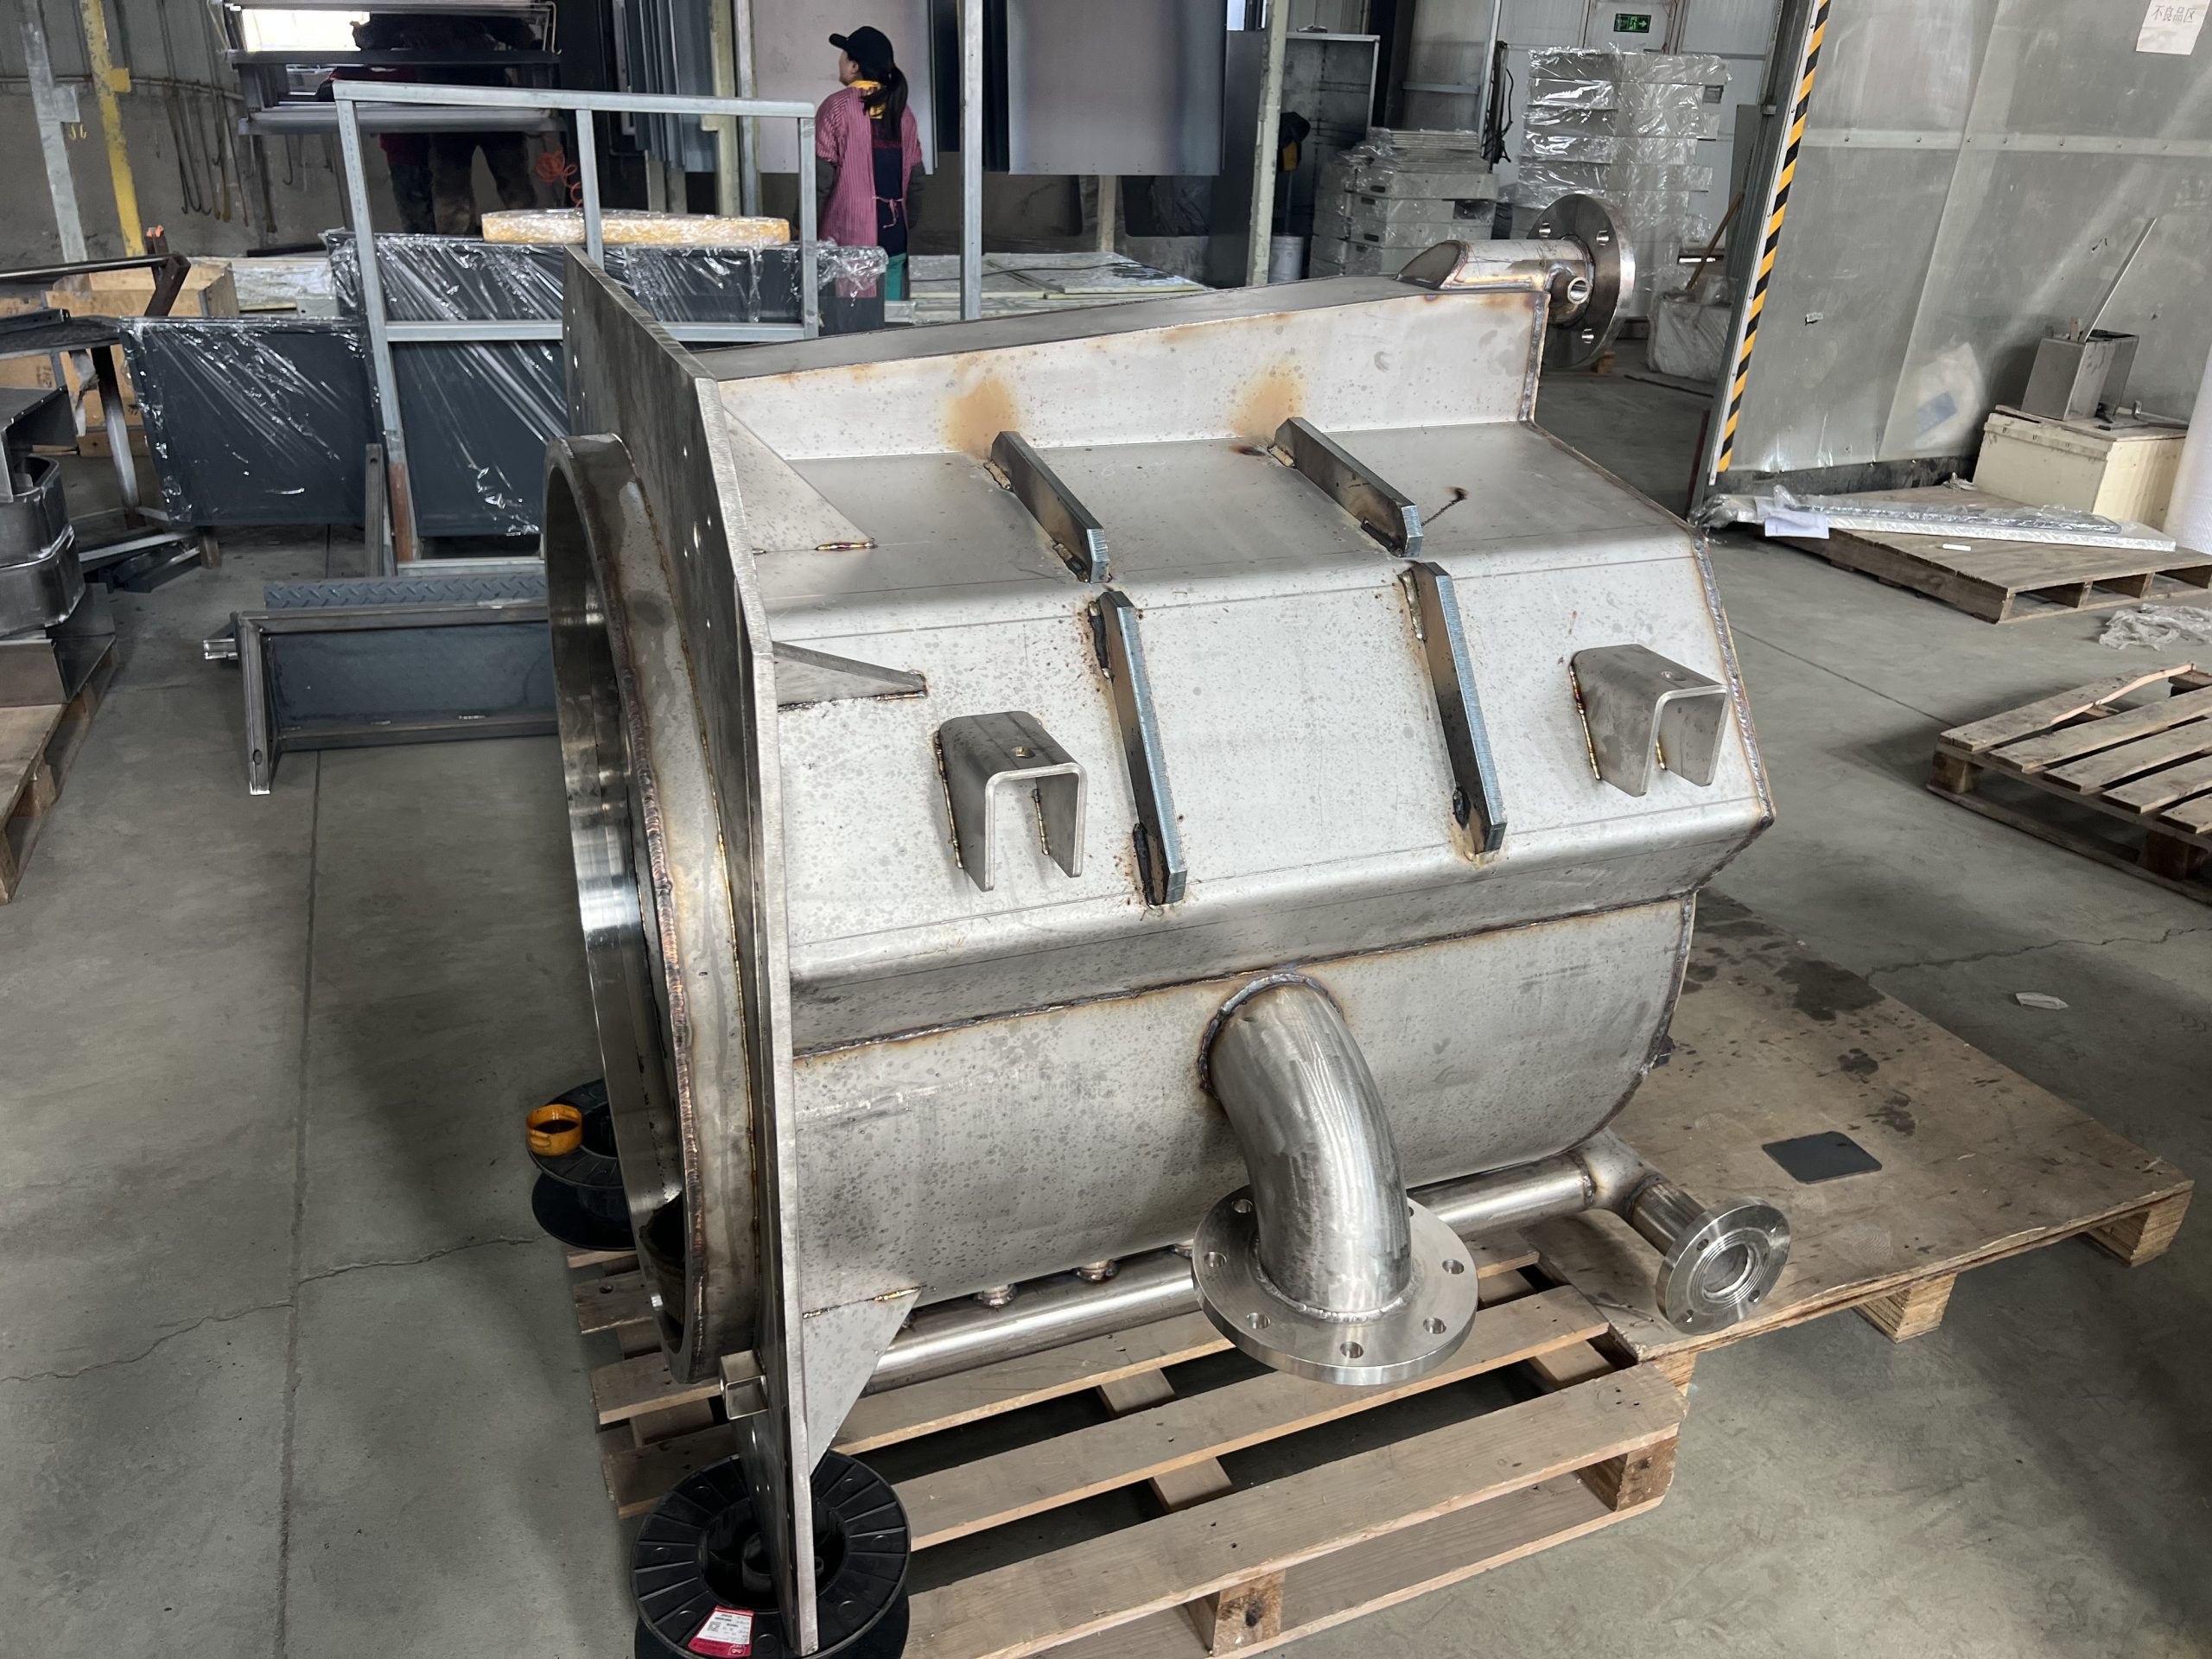
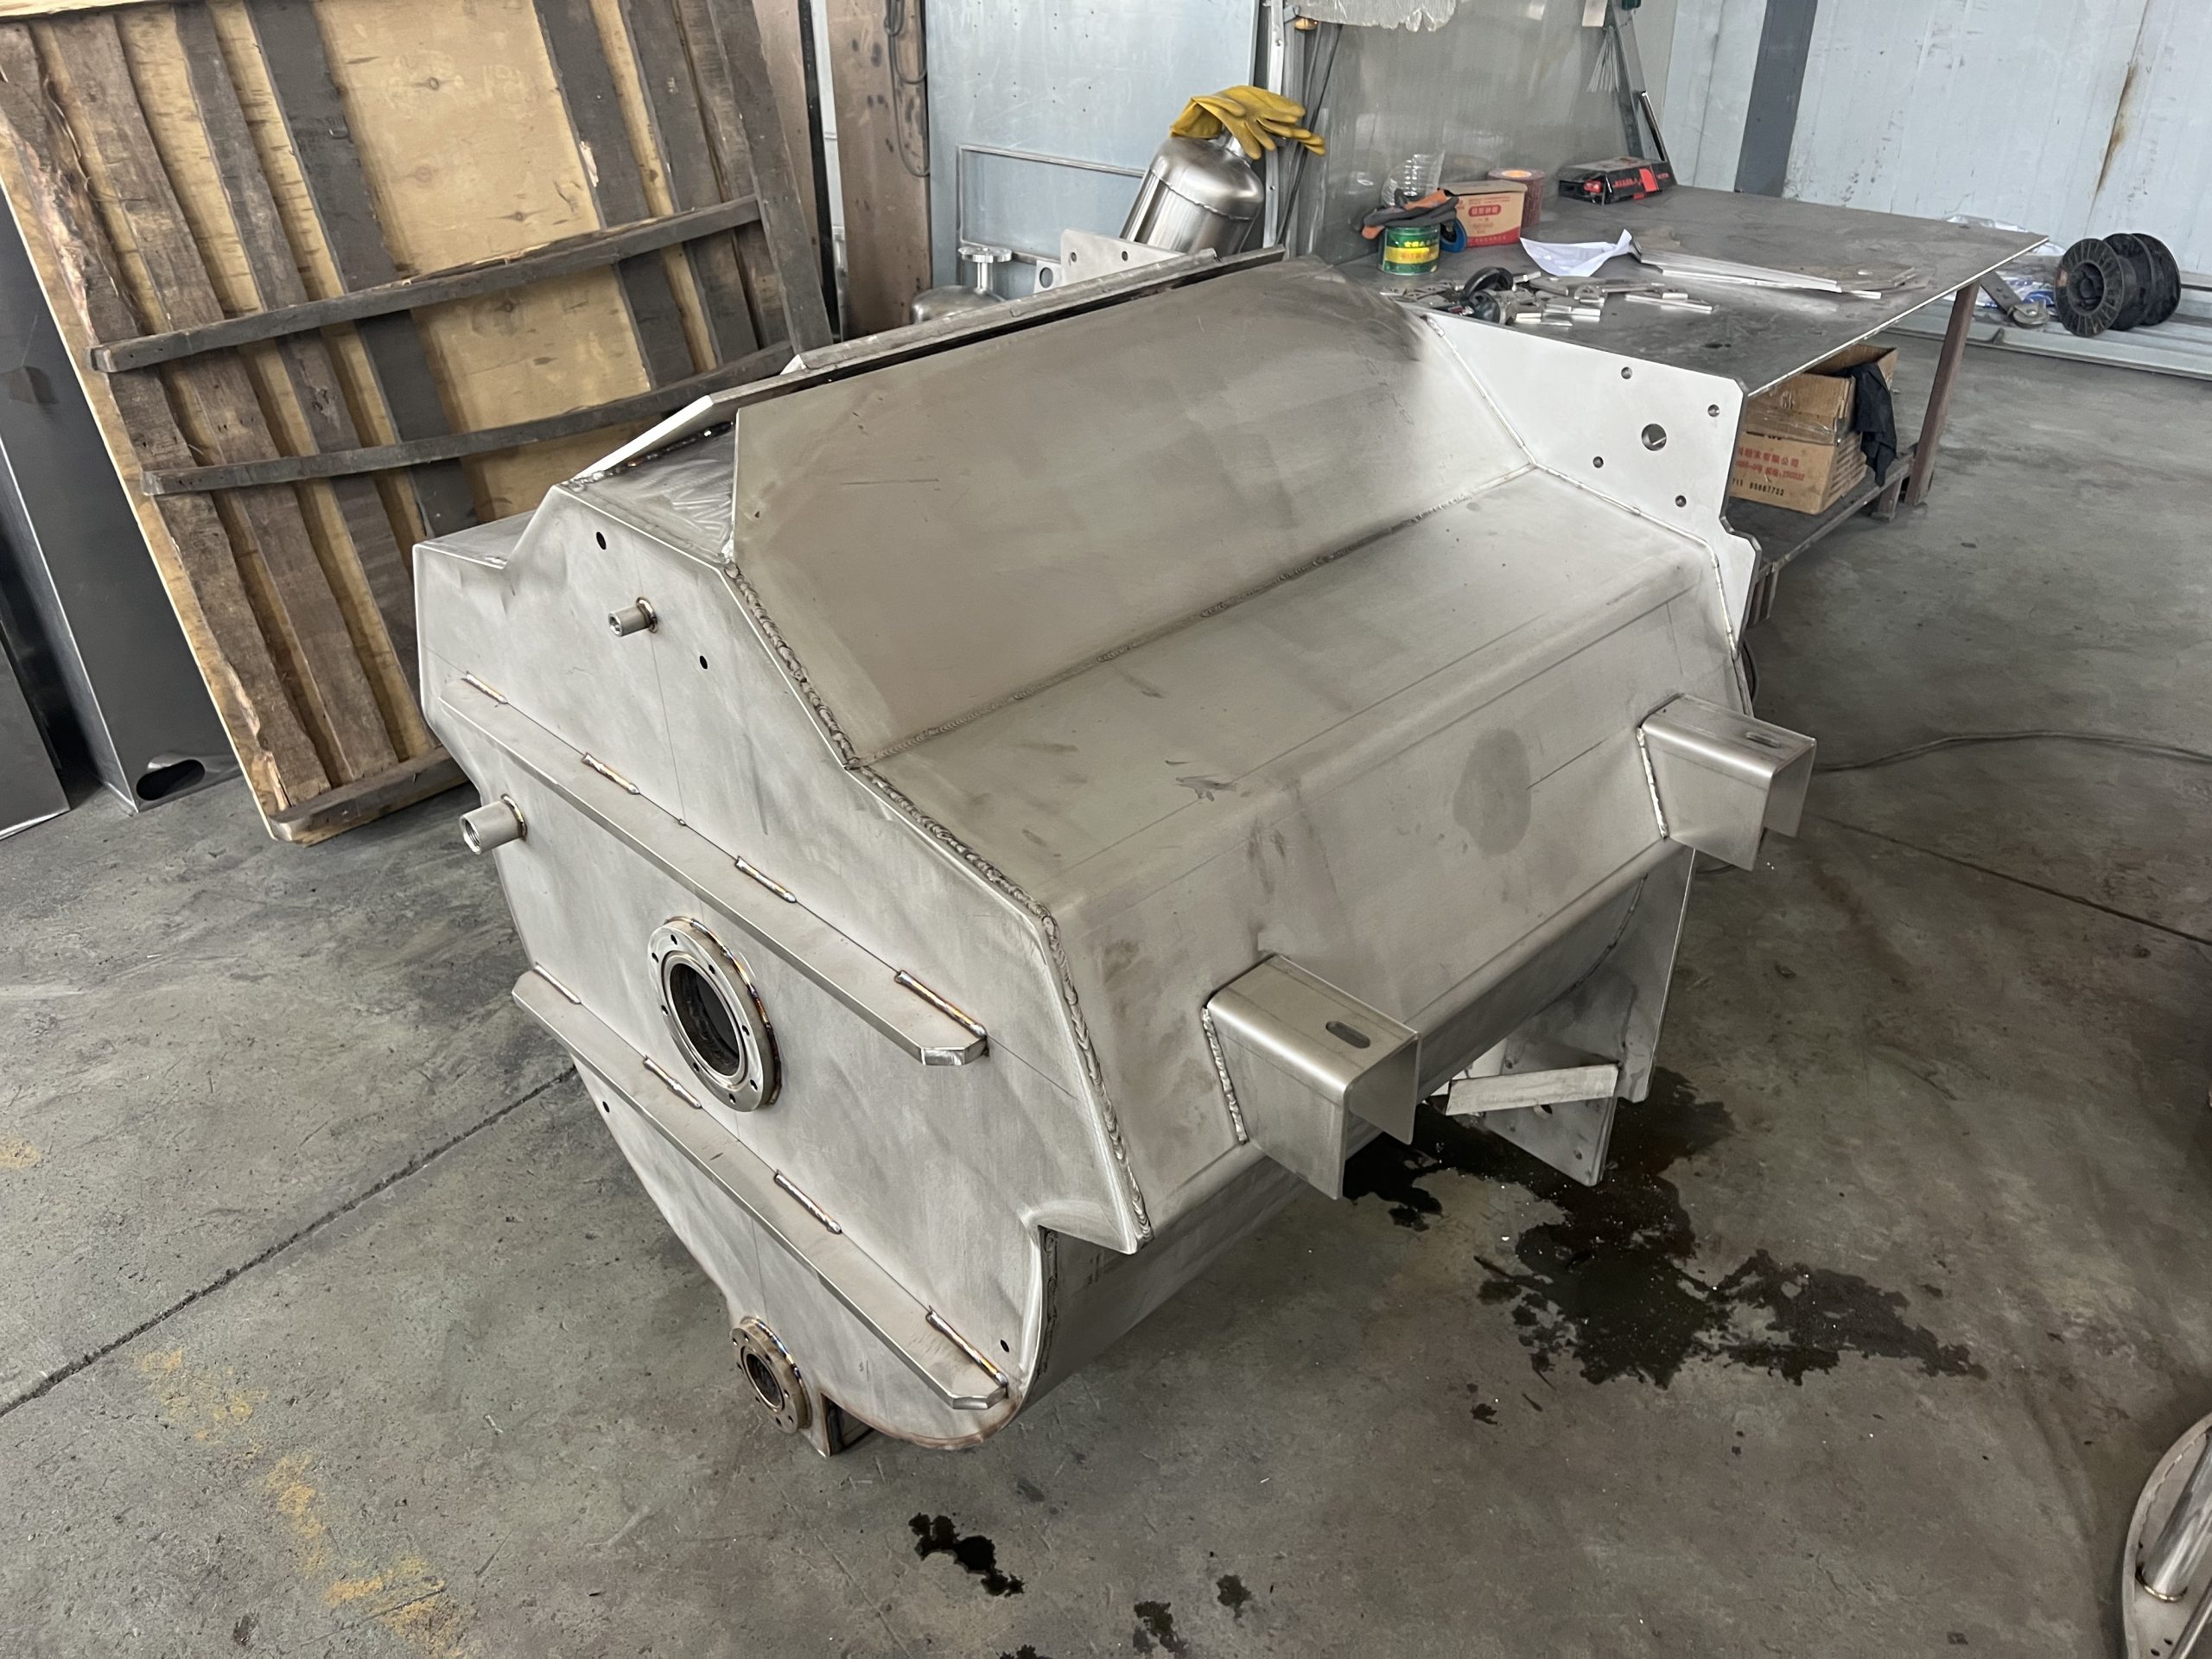
Сосуды и ёмкости под давлением — герметичные аппараты, работающие под внутренним или наружным избыточным давлением. Изготавливаем реакторы, сепарационные и колонные аппараты, кожухотрубные теплообменники, резервуары и ёмкости для хранения, а также крупногабаритные автоклавы. Каждый аппарат проектируется и производится под рабочее давление, температуру и характер среды по чертежам или образцам заказчика. В разделе представлено оборудование для нефтегазовой, химической, энергетической и атомной отраслей.
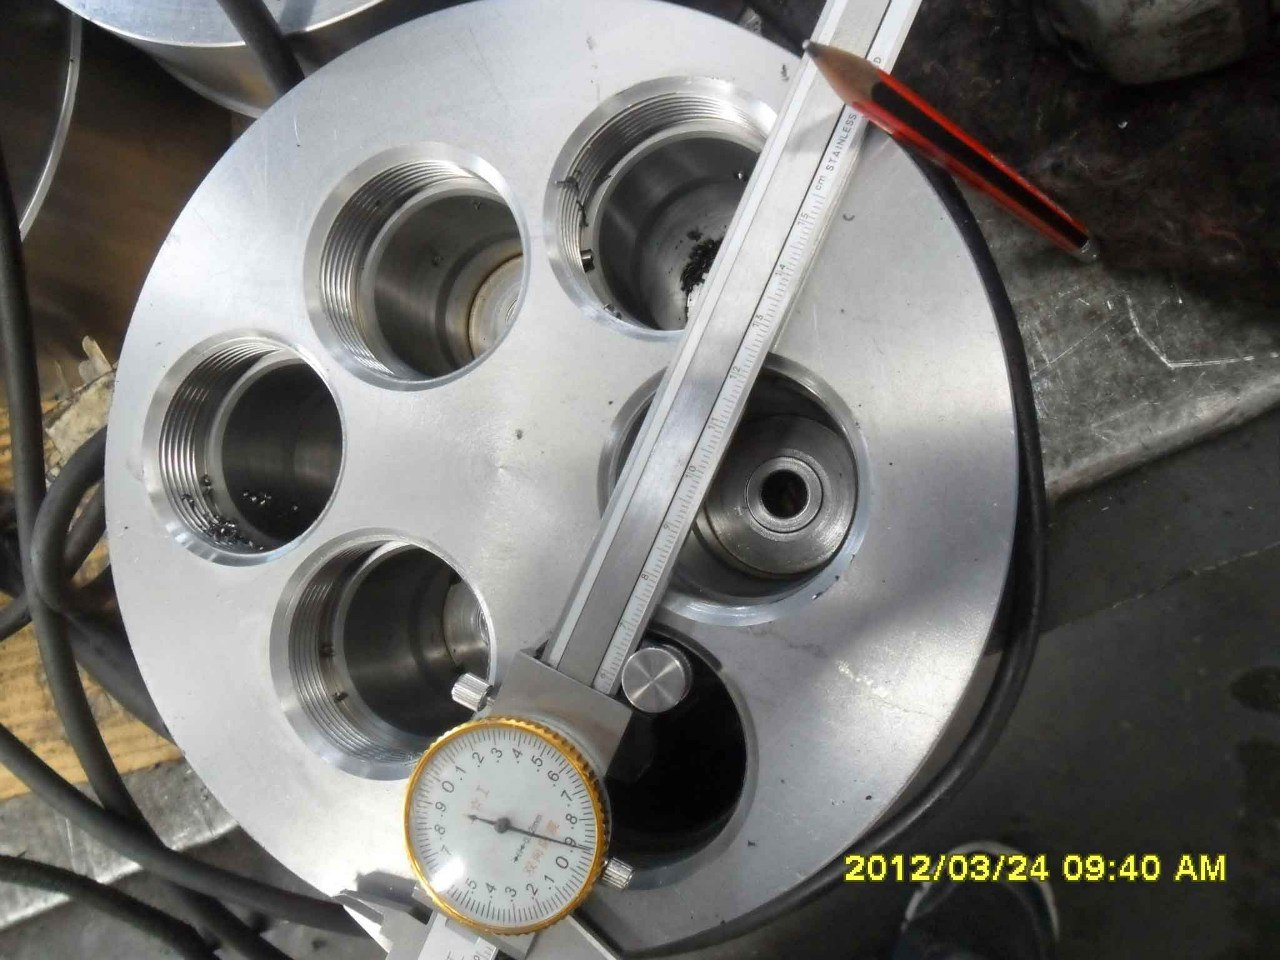
Вентили газовые и баллоны для хранения газов — запорная арматура и сосуды высокого давления для технических, специальных и особо чистых газов. Компания РКМК изготавливает баллонные вентили из латуни и нержавеющей стали на рабочее давление до 20 МПа с присоединительными резьбами W21,8×14 LH и G3/4, баллоны высокого давления, а также шпиндели, маховики и комплектующие вентилей. Каждое изделие проходит испытания на прочность и герметичность и маркируется с указанием резьбы, условного прохода и рабочего давления.
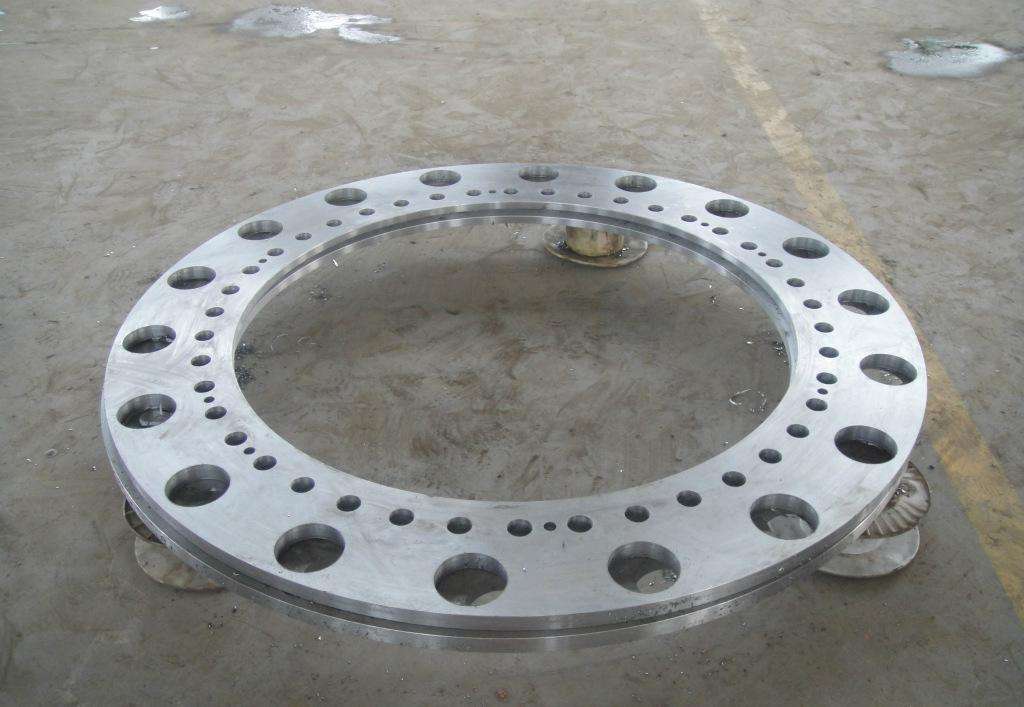
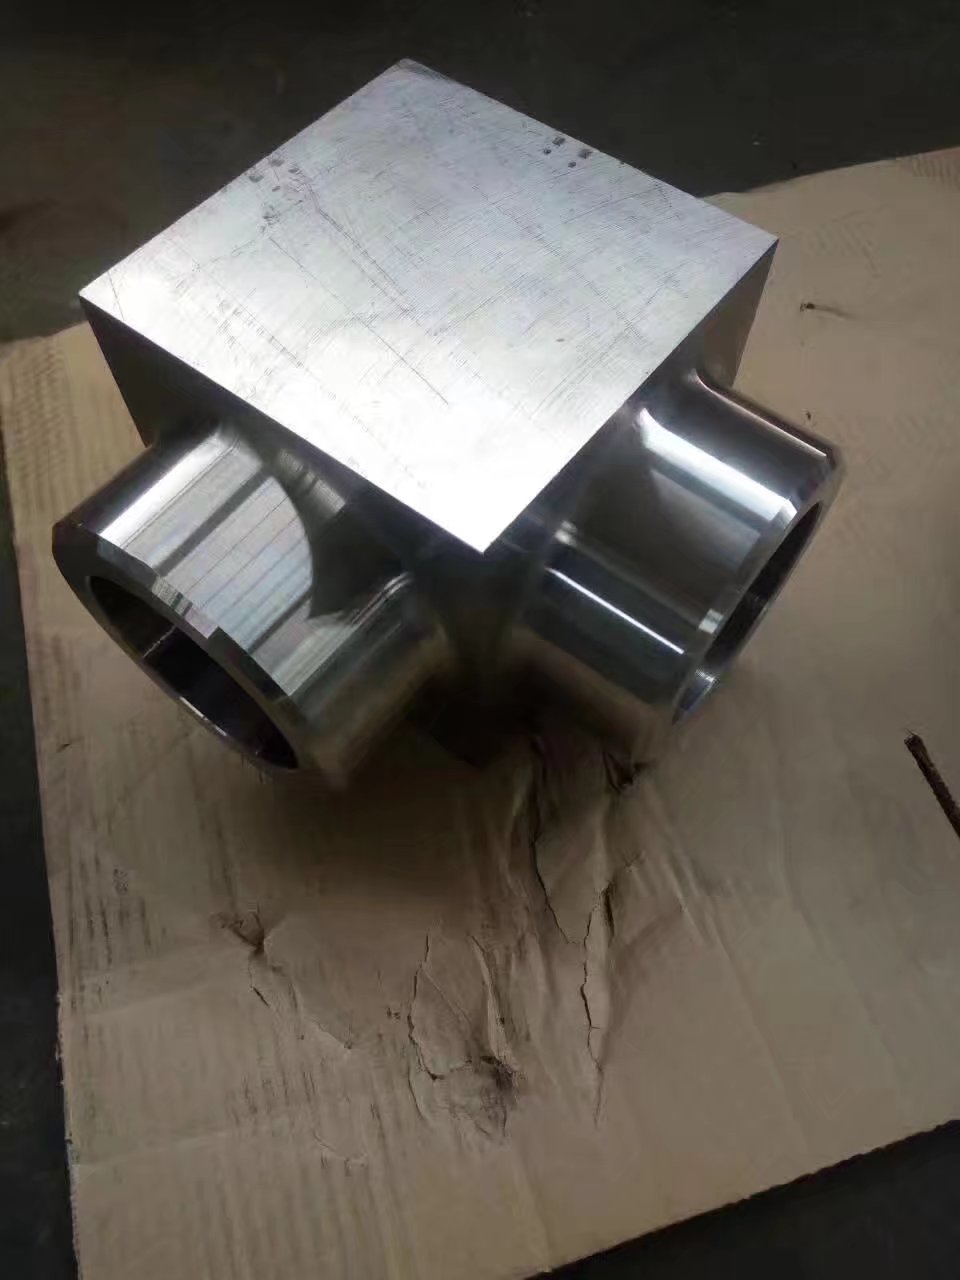
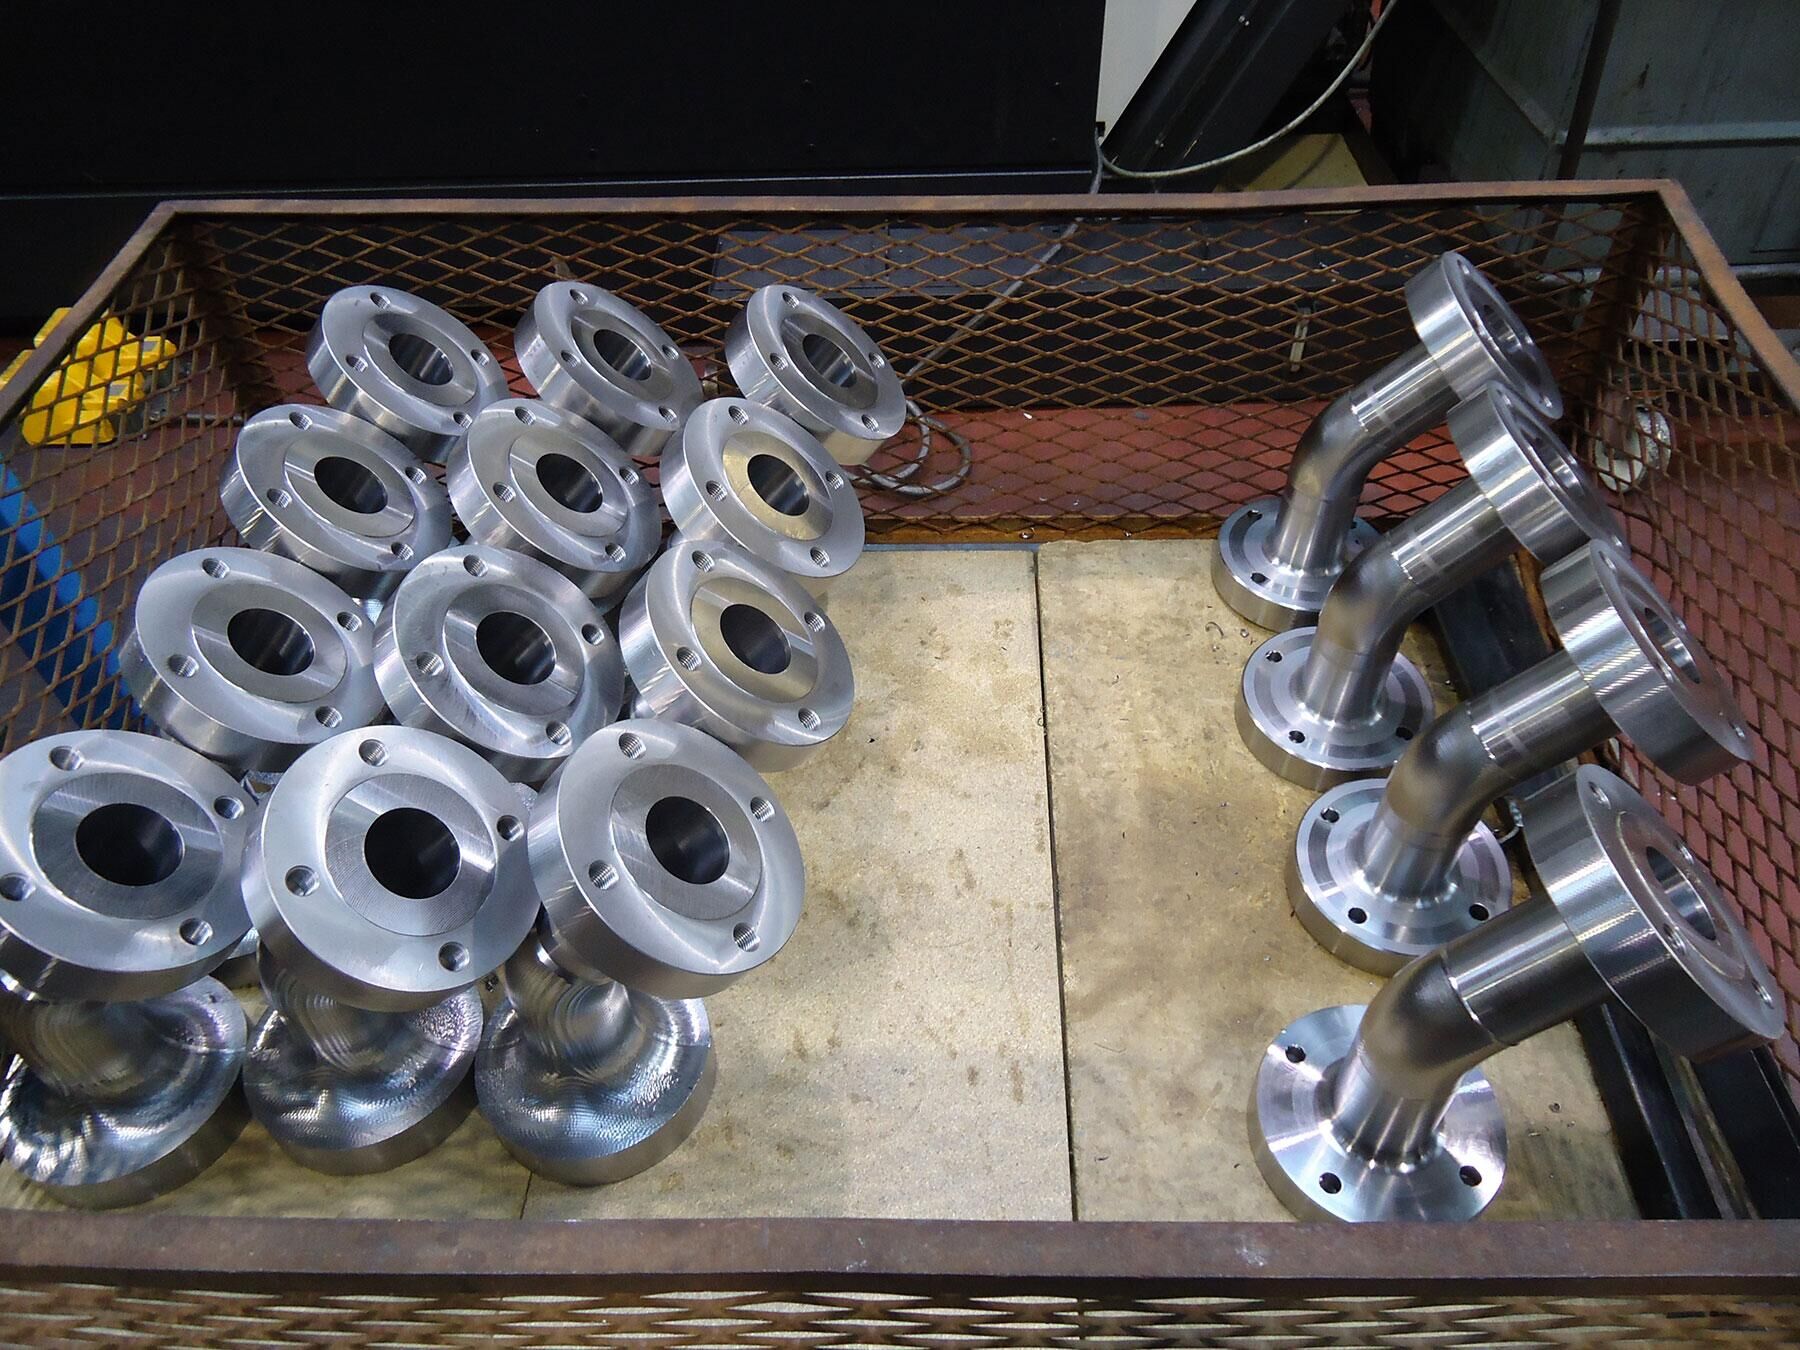
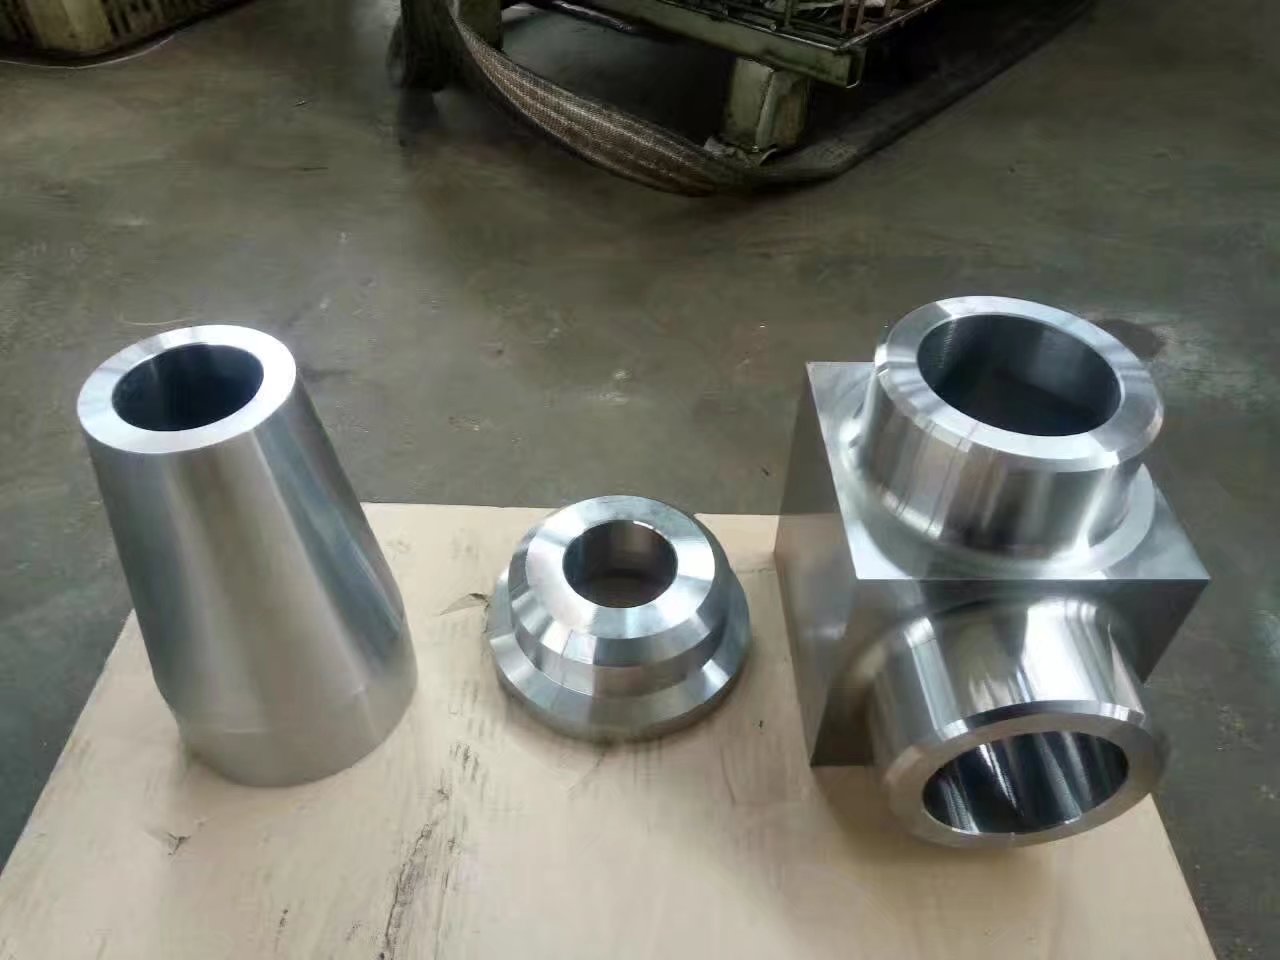
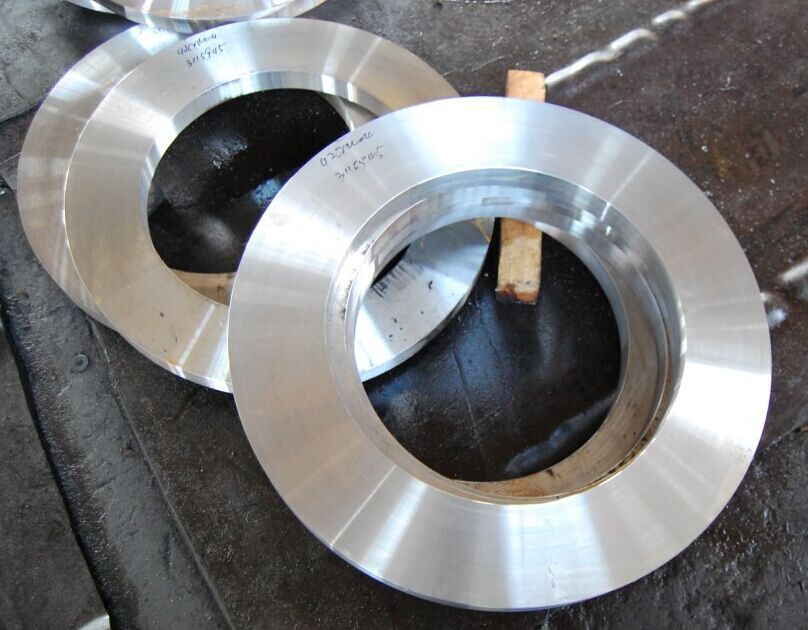
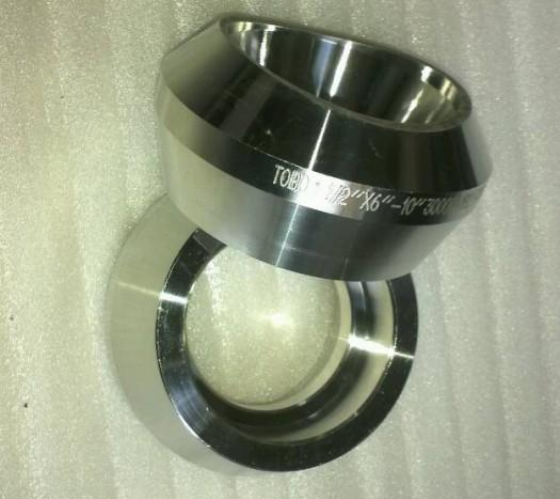
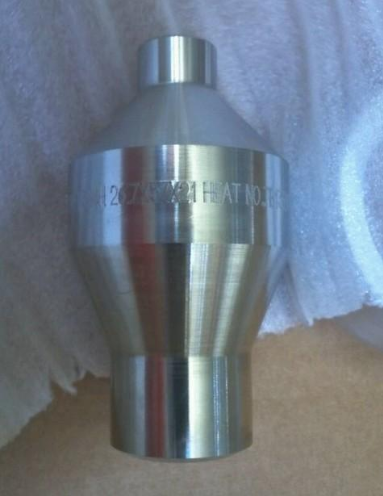
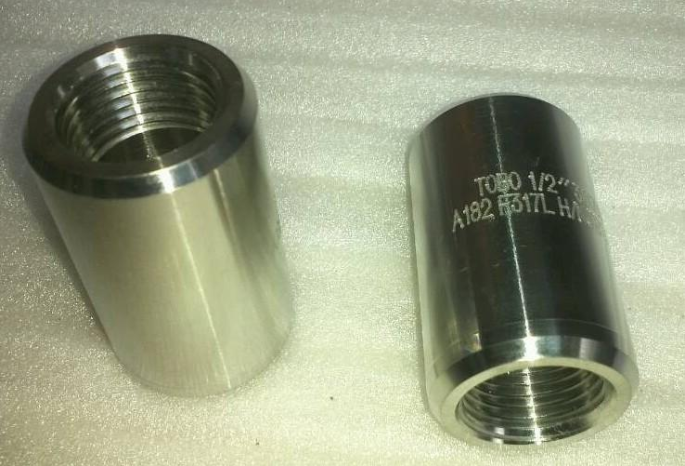
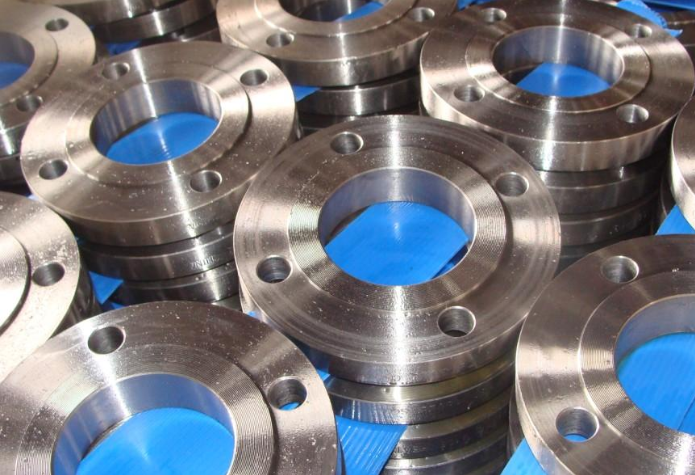
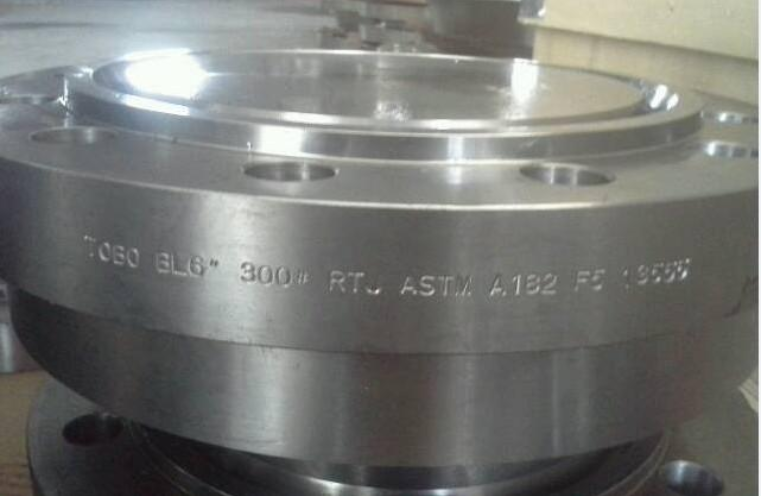
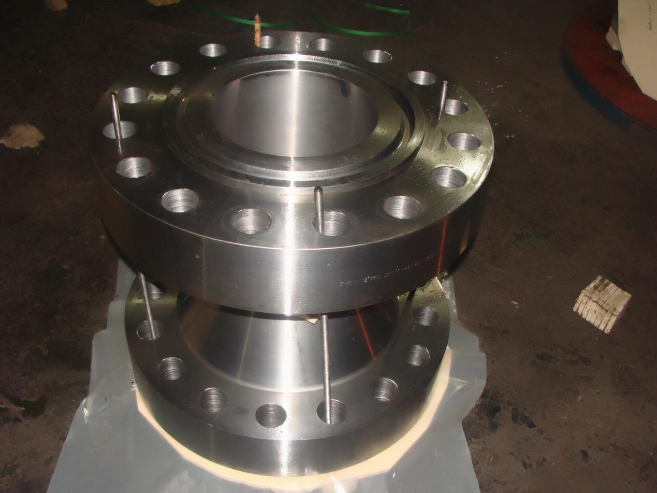
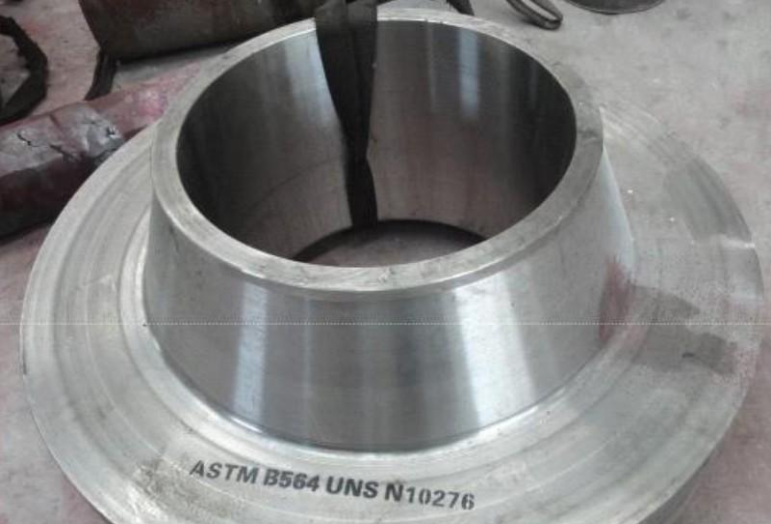
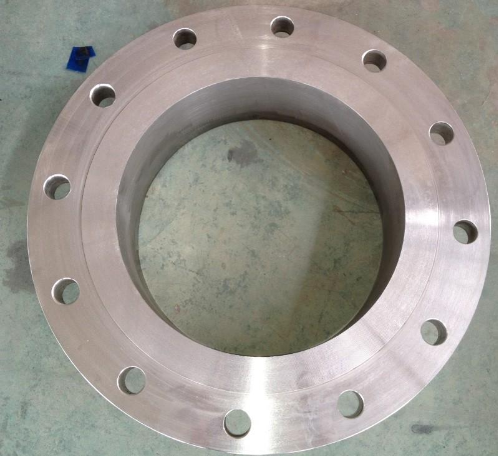
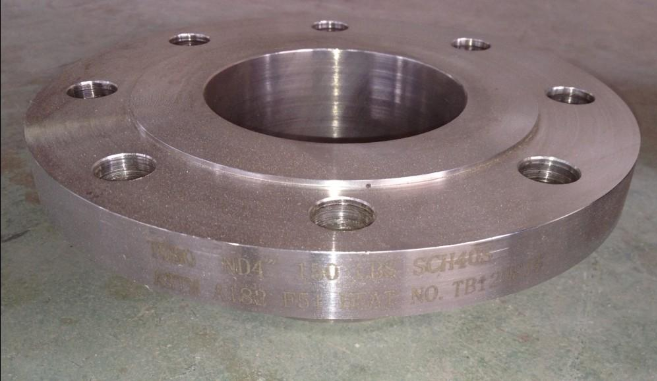
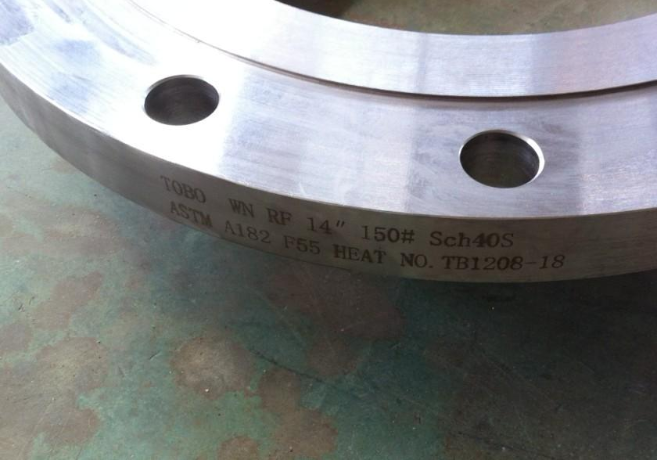
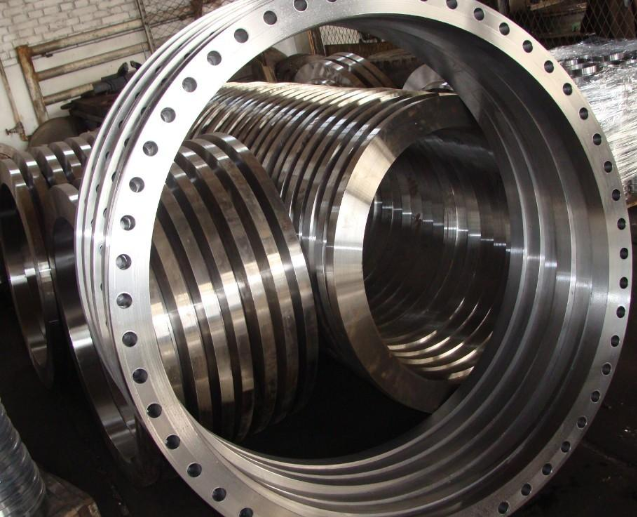
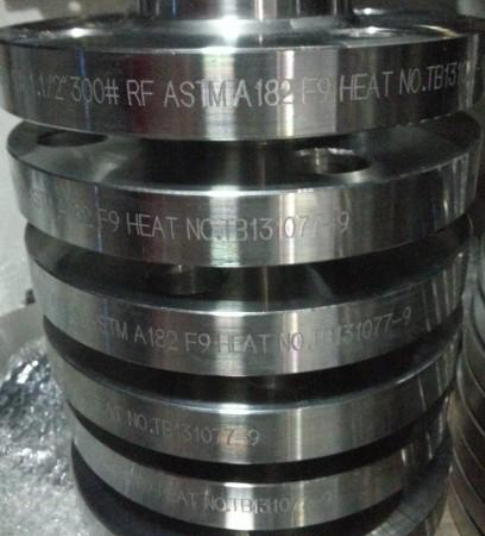
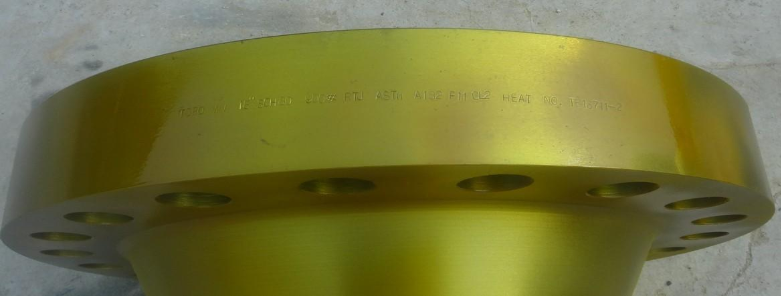
Фланцы и фитинги — соединительные элементы трубопроводов и оборудования. Изготавливаем фланцы всех типов из углеродистой, легированной и нержавеющей стали, дуплекса и никелевых сплавов, кованые фитинги высокого давления и фланцевые адаптеры с цельнокованым корпусом. Производим по международным стандартам ASME и ANSI с уплотнительными поверхностями под прокладку. Каждое изделие маркируется маркой материала и номером плавки.
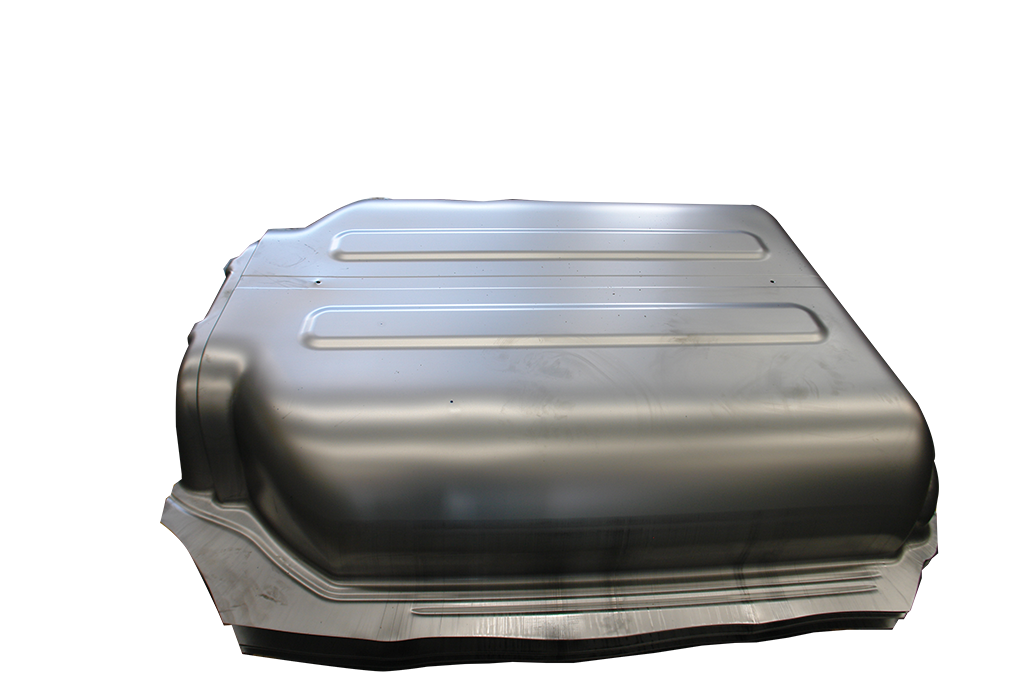
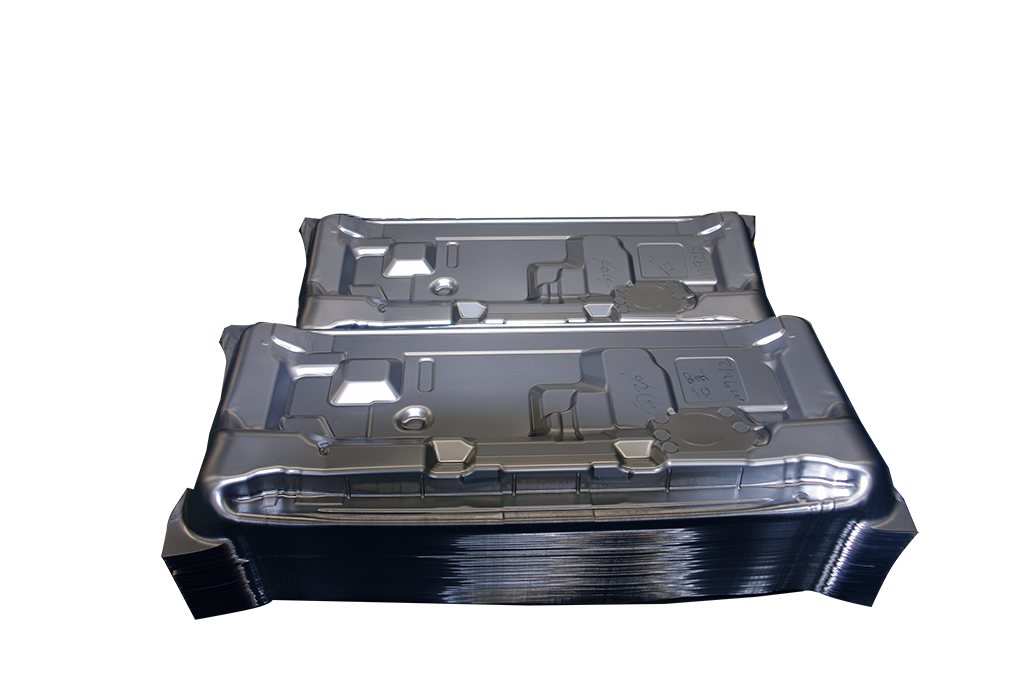
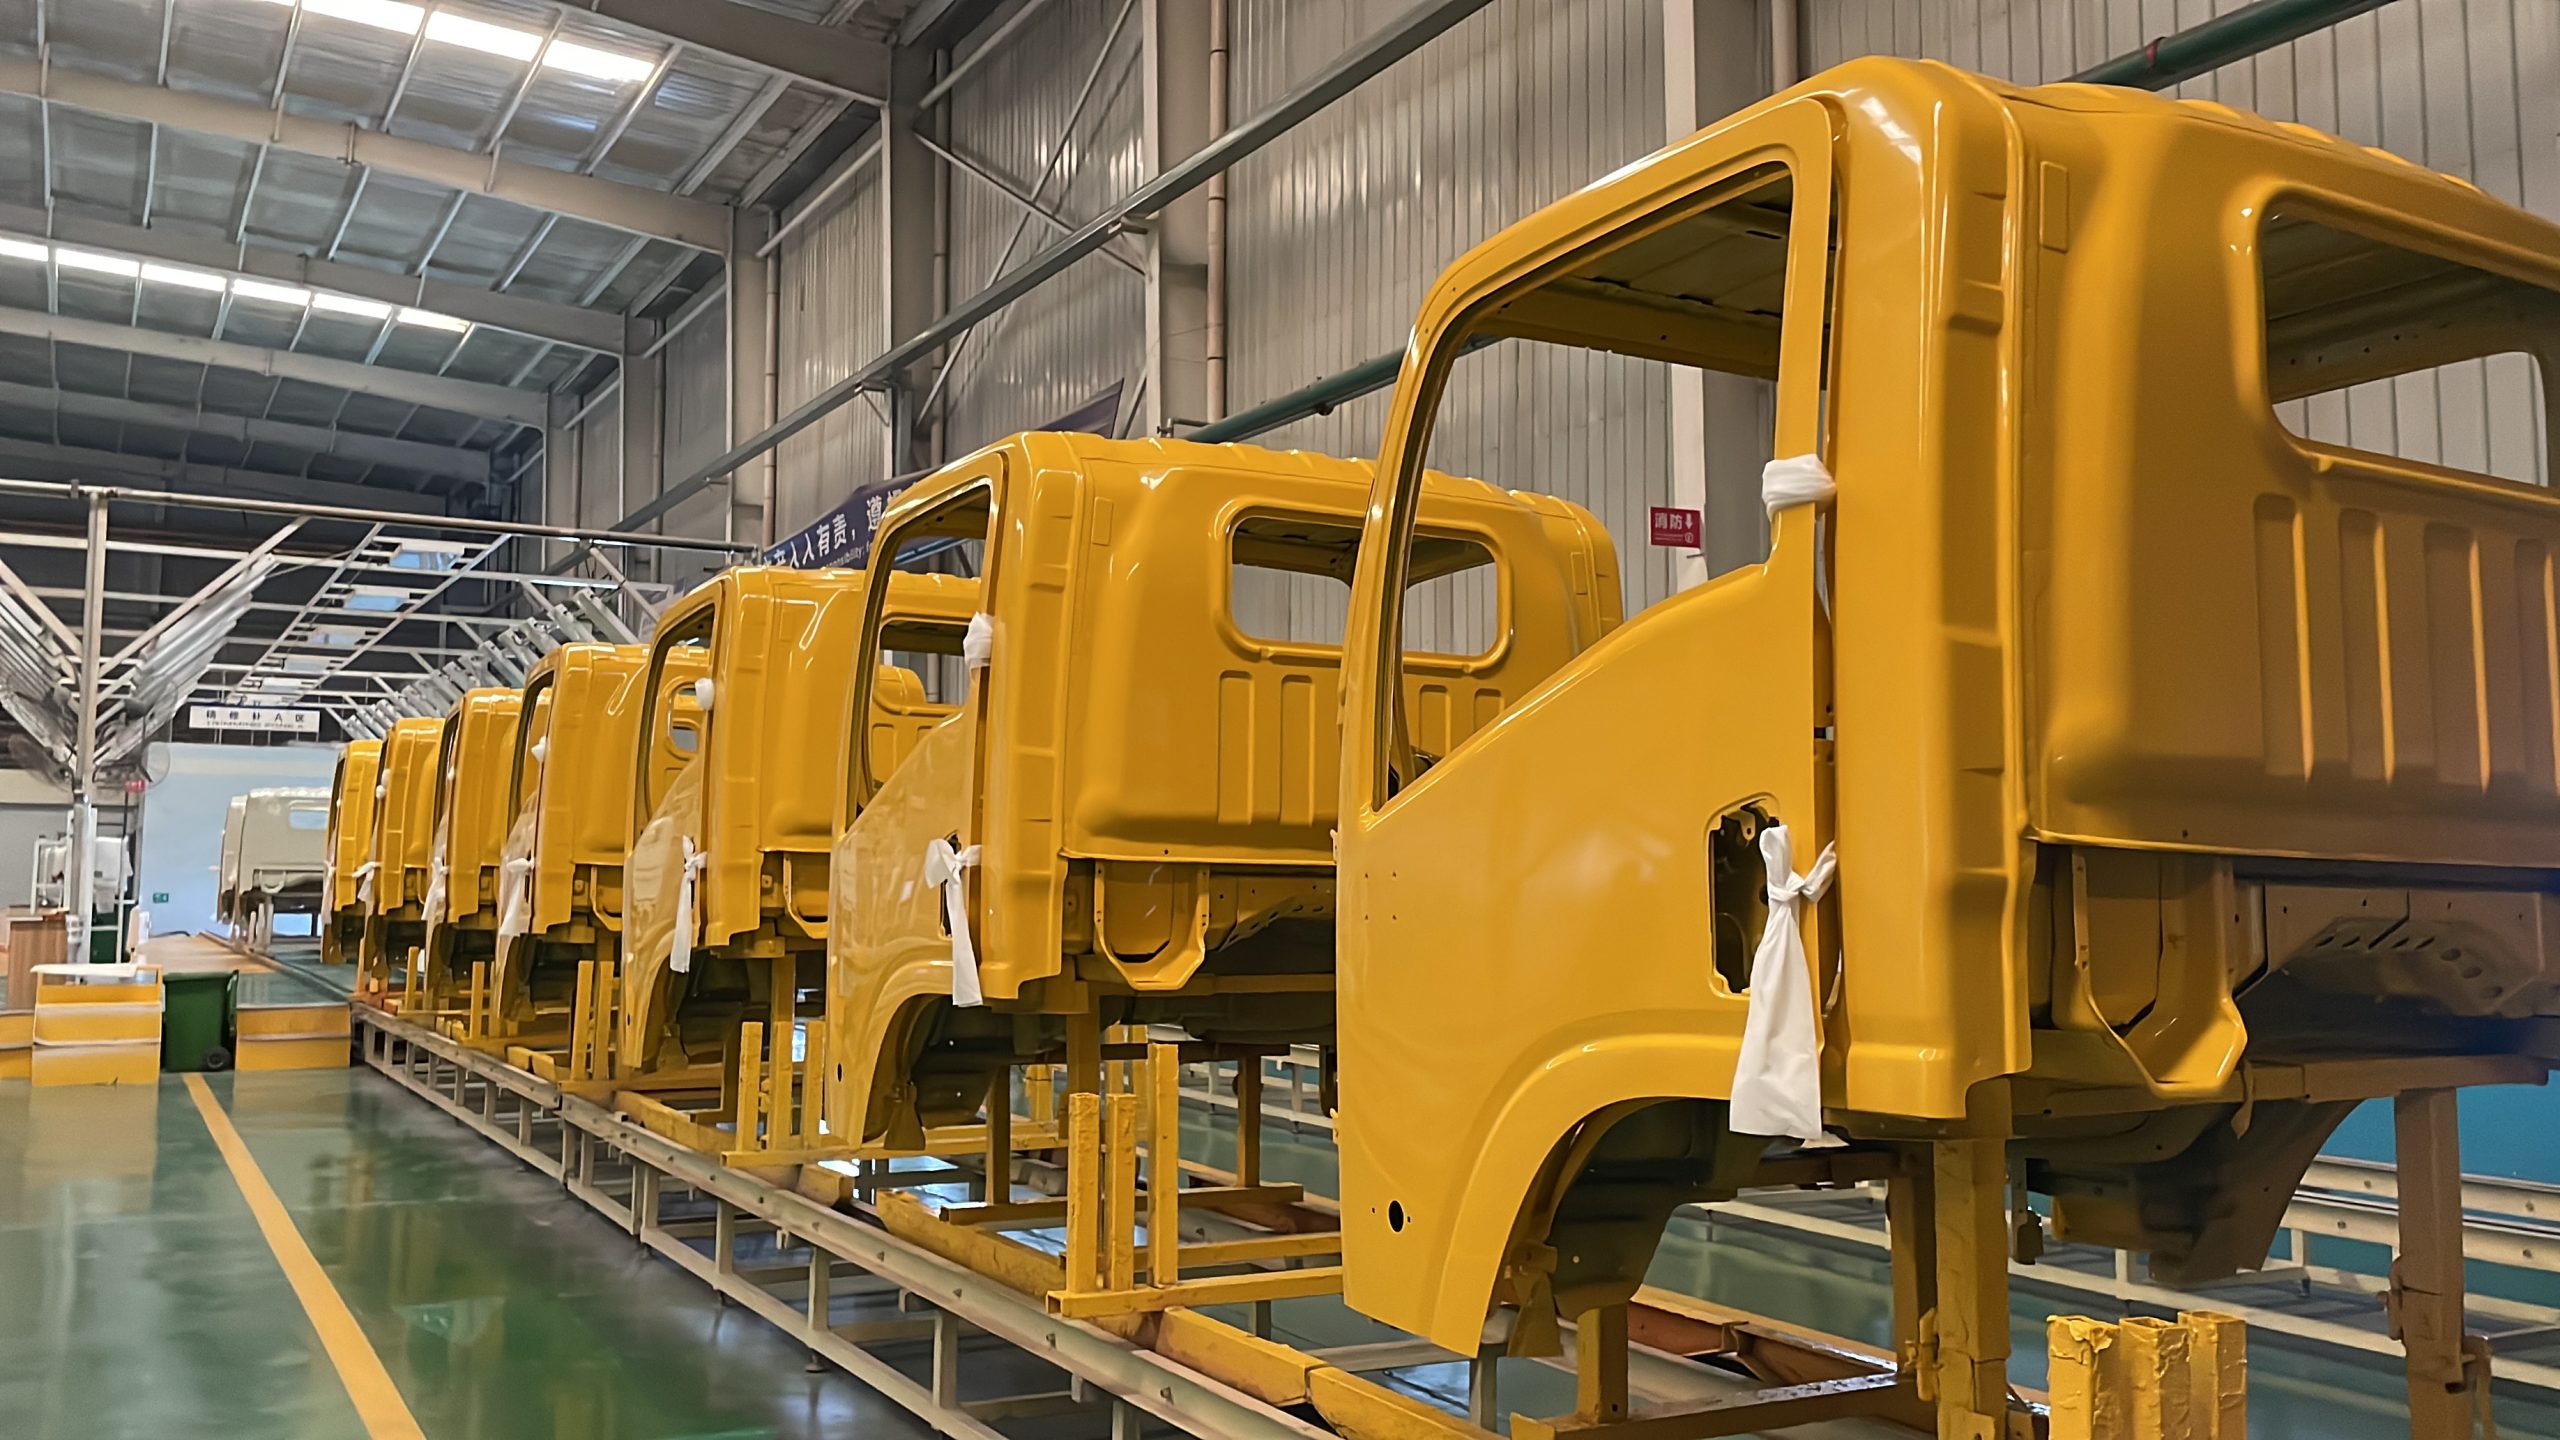
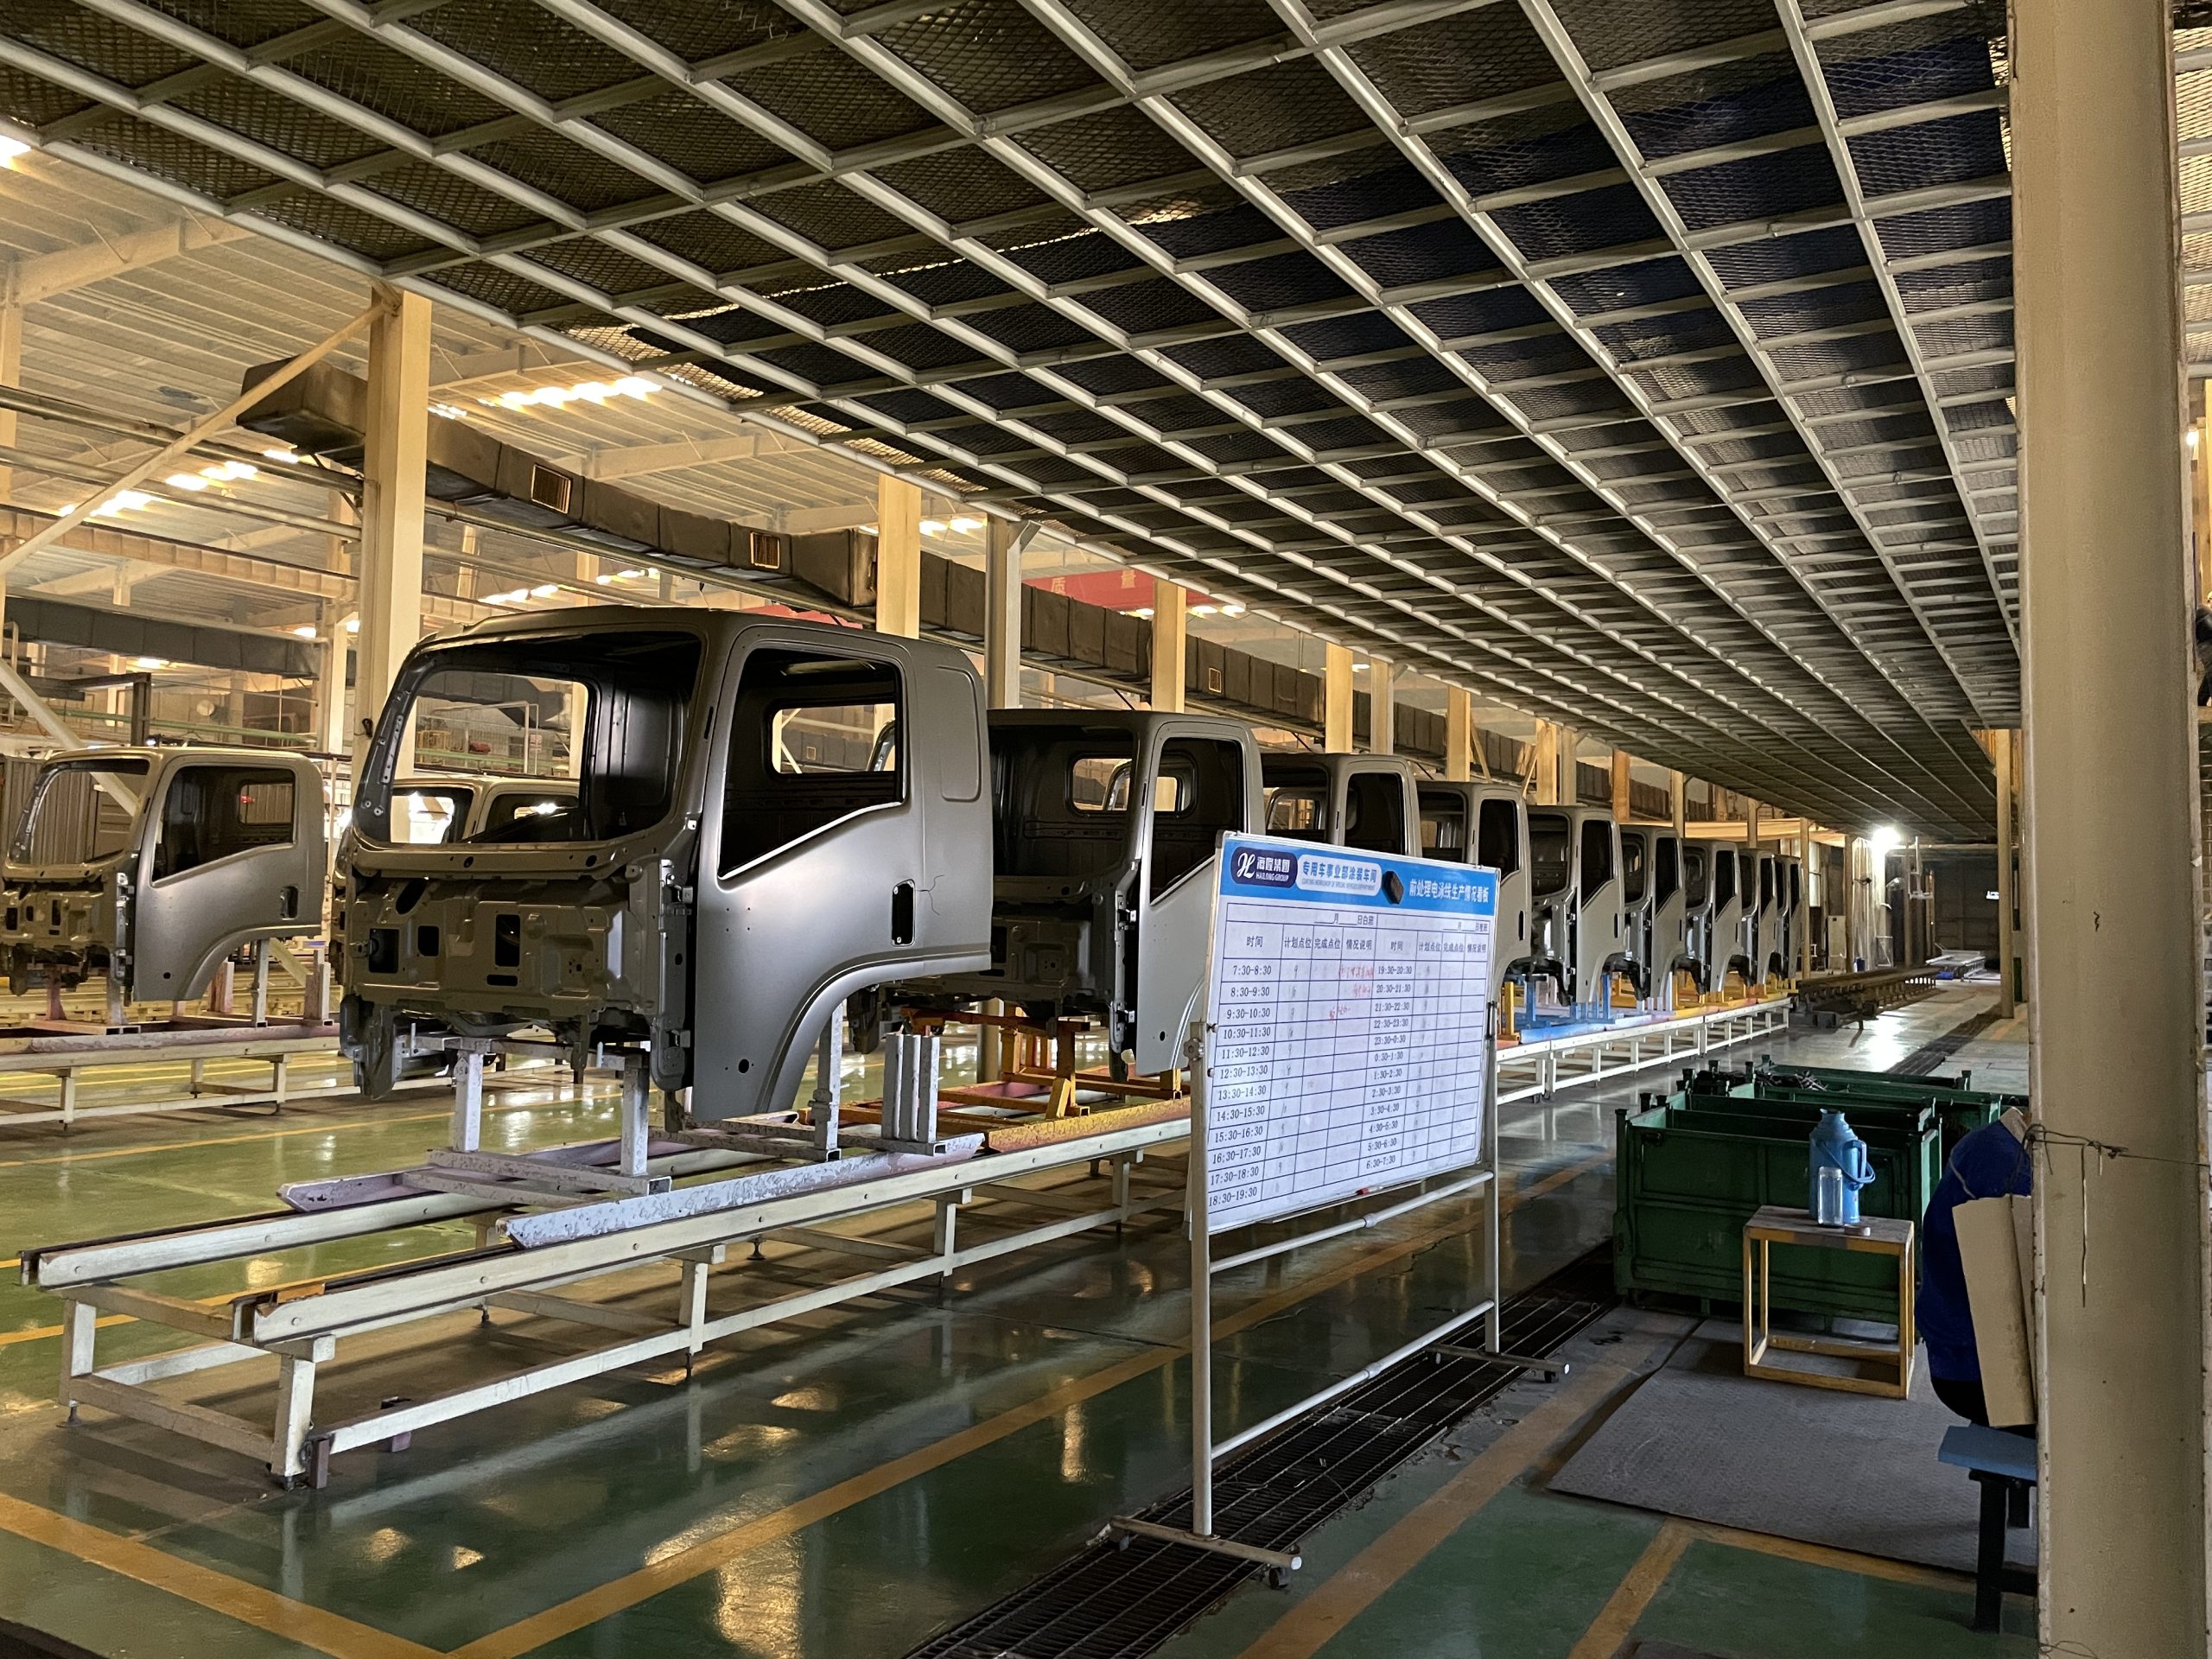
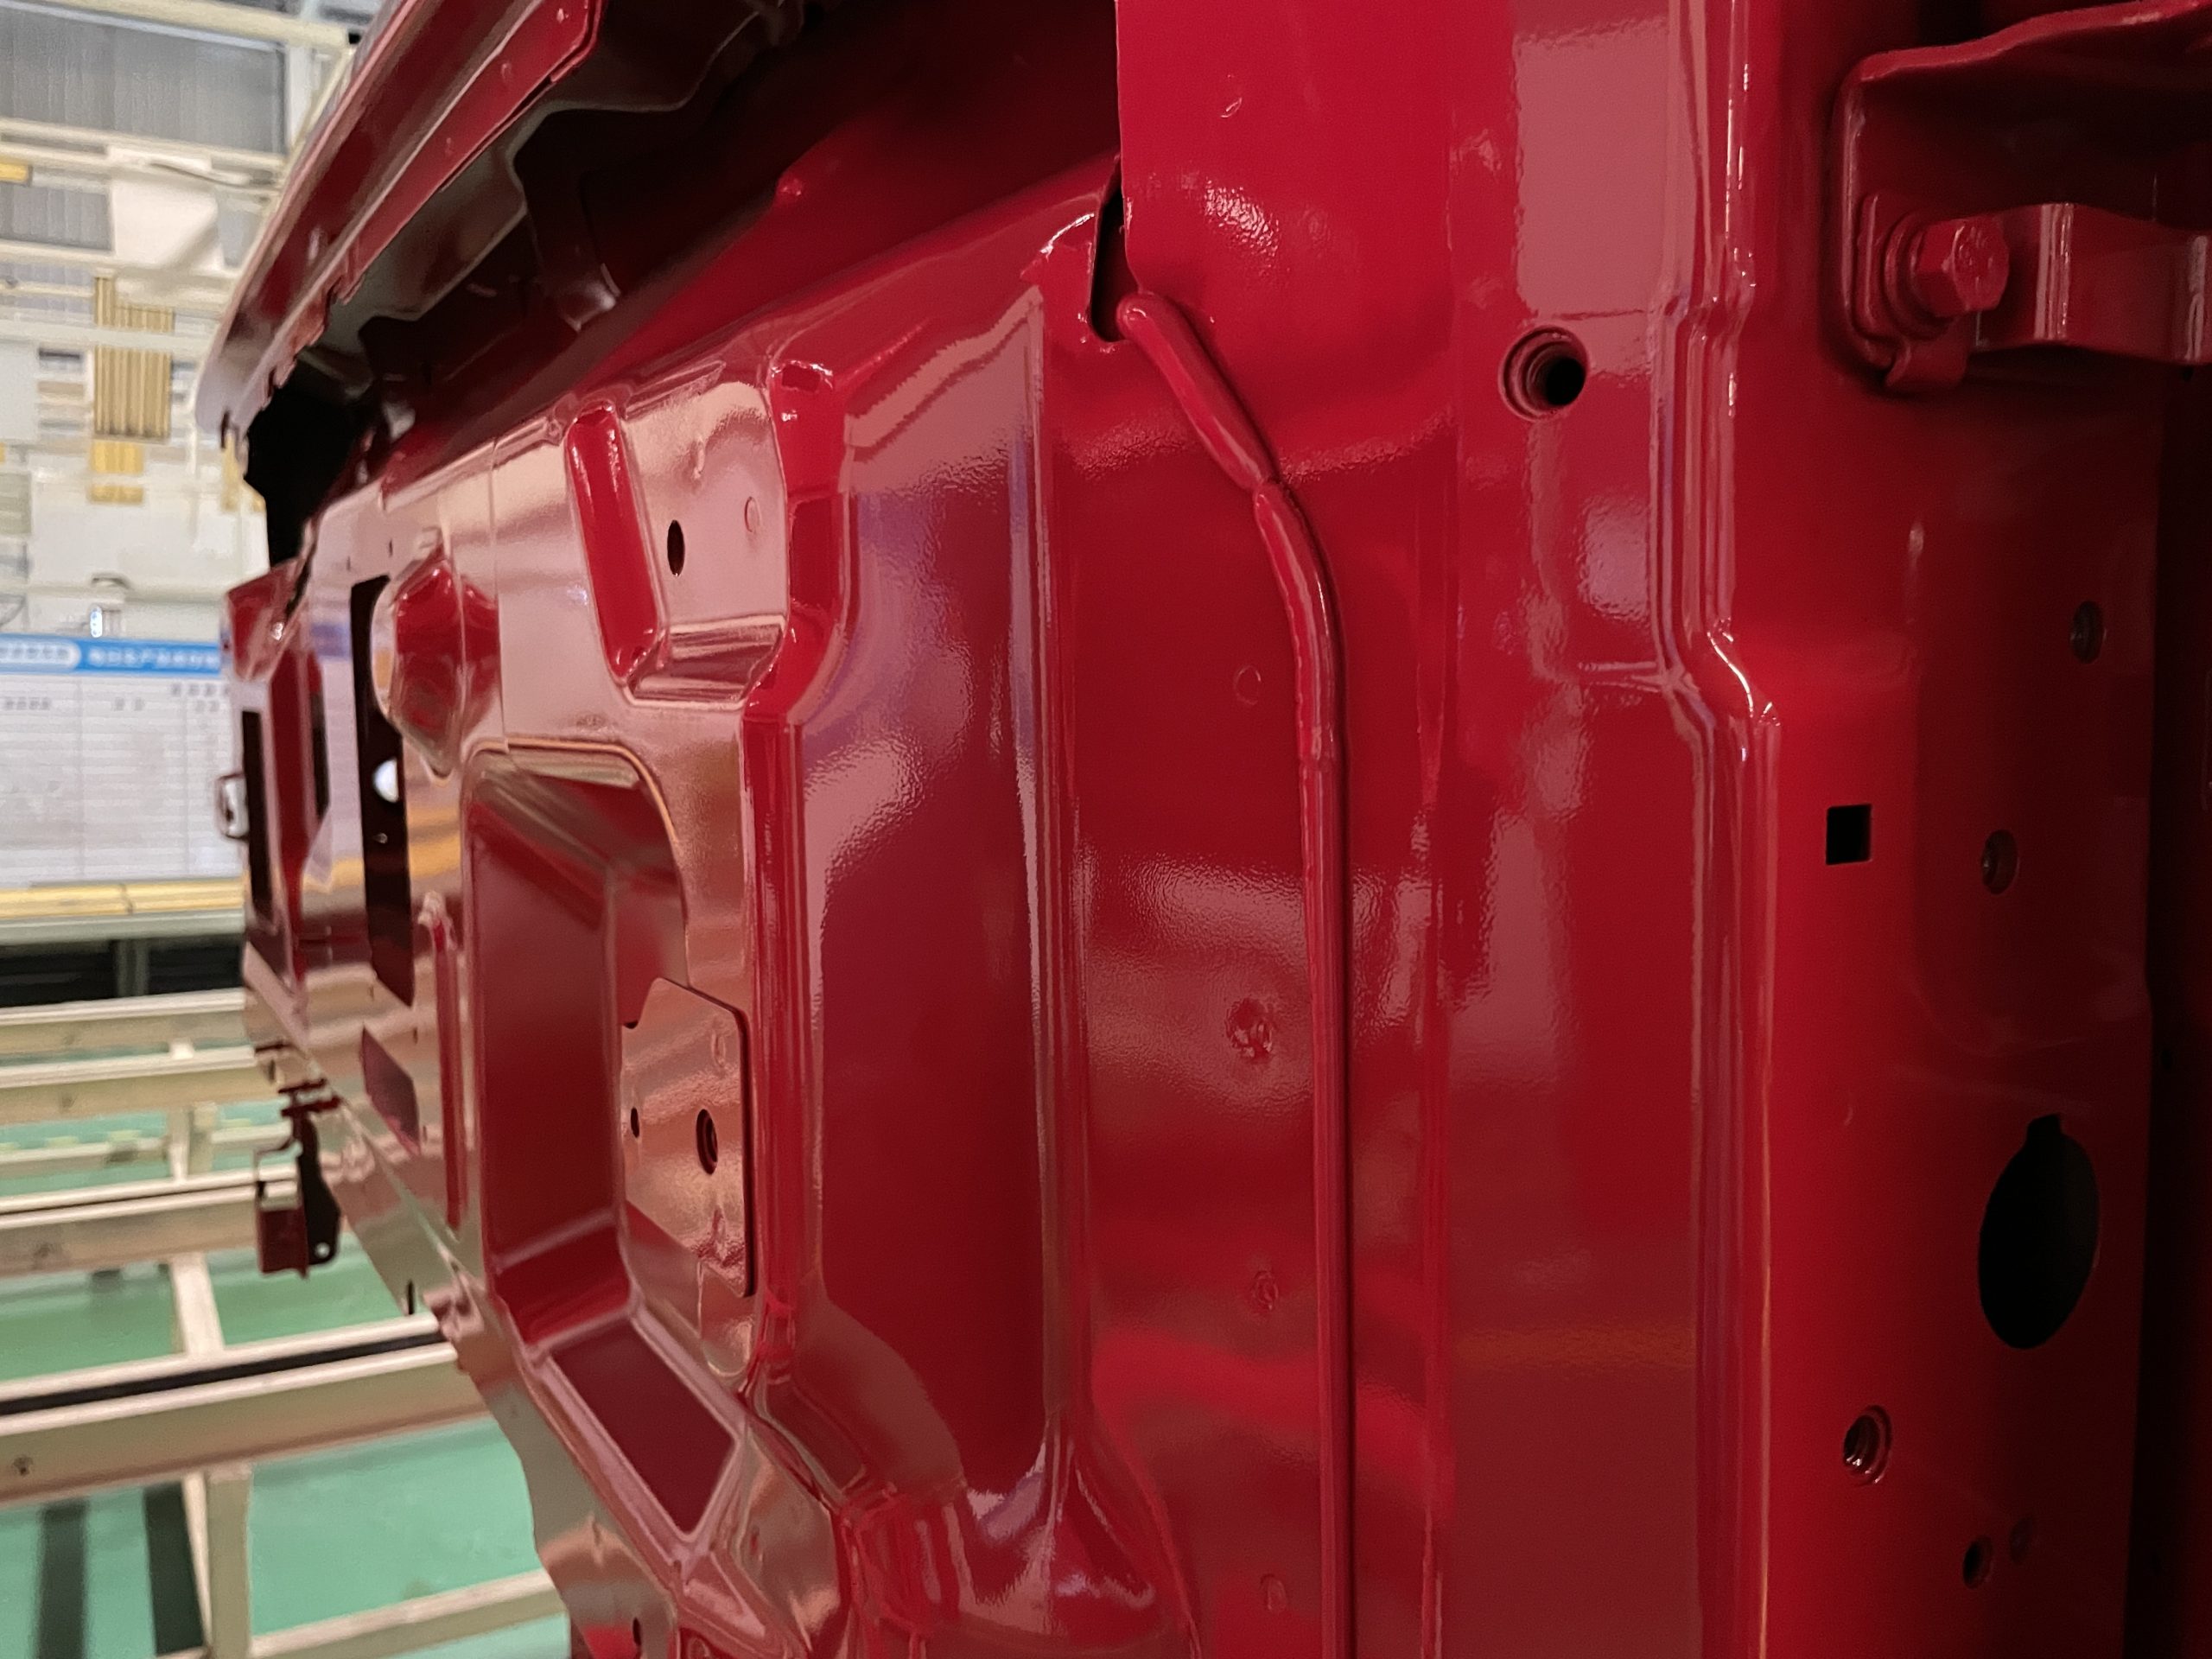
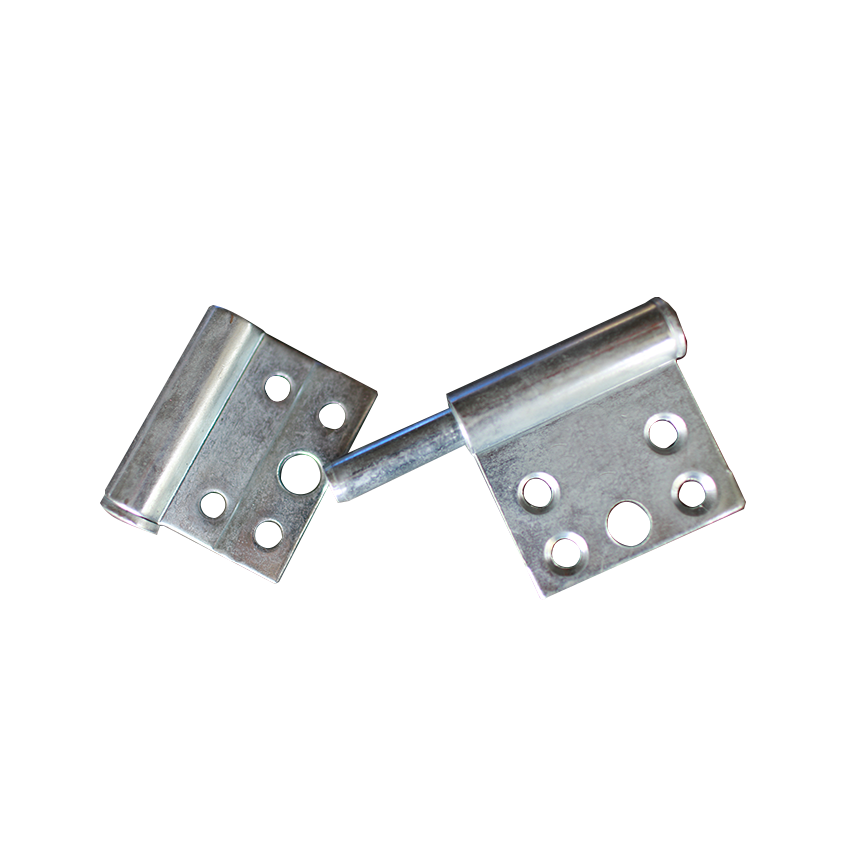
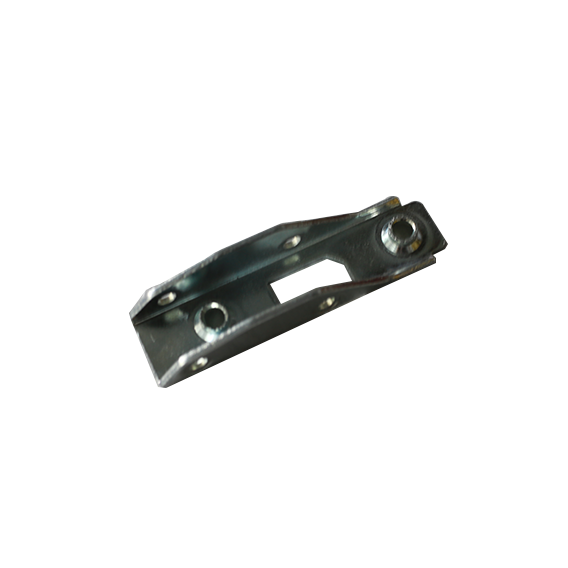
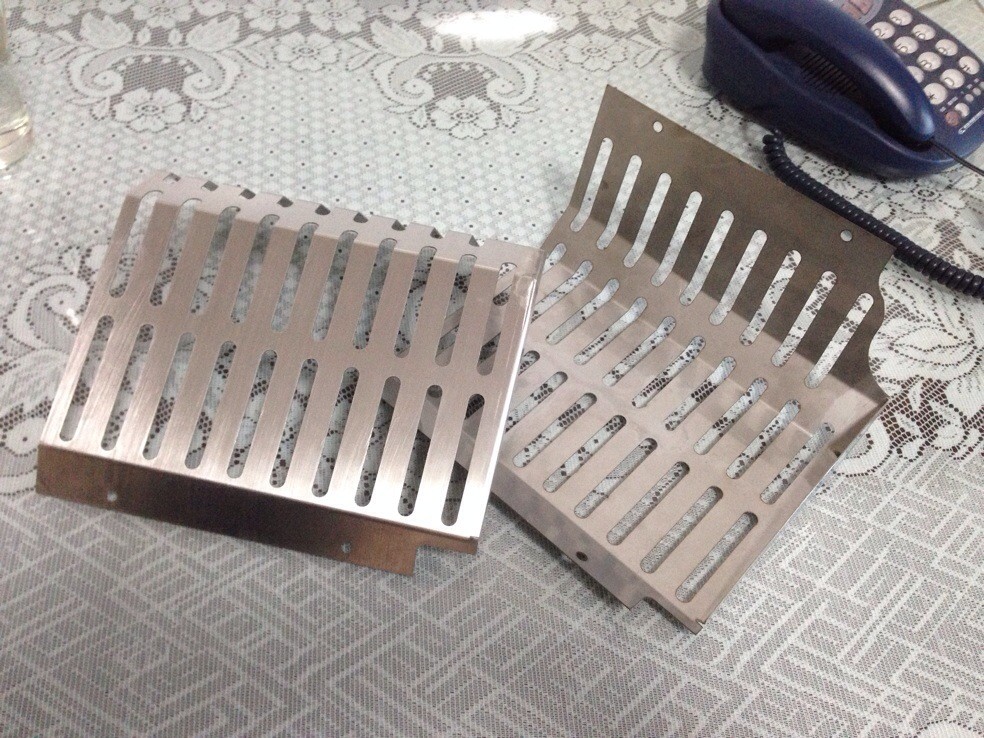
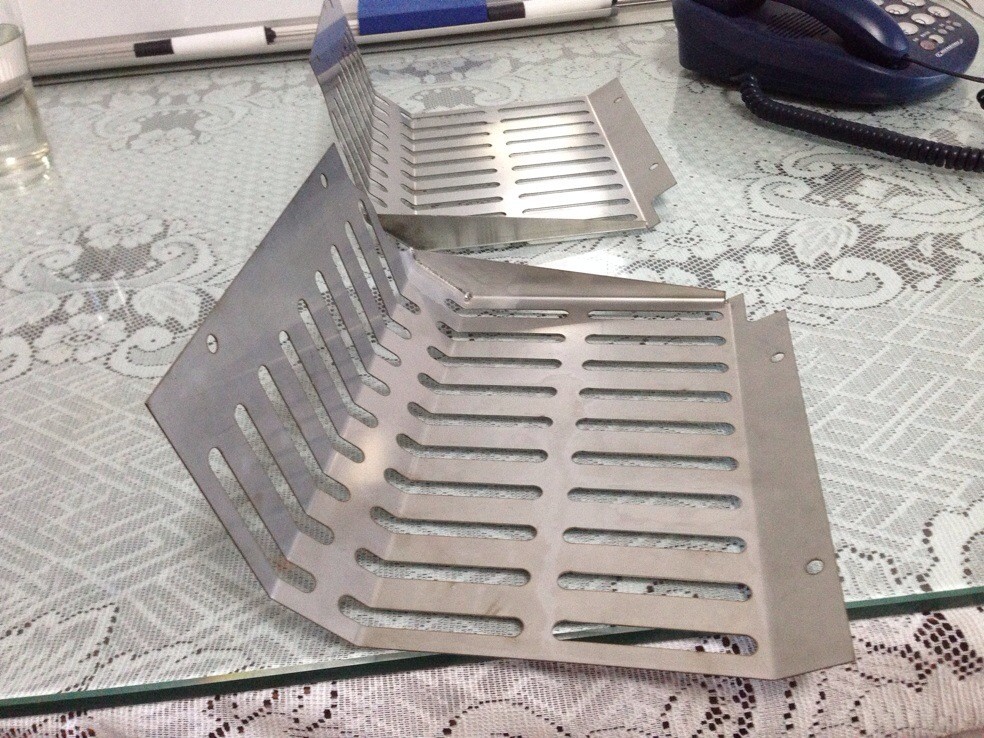
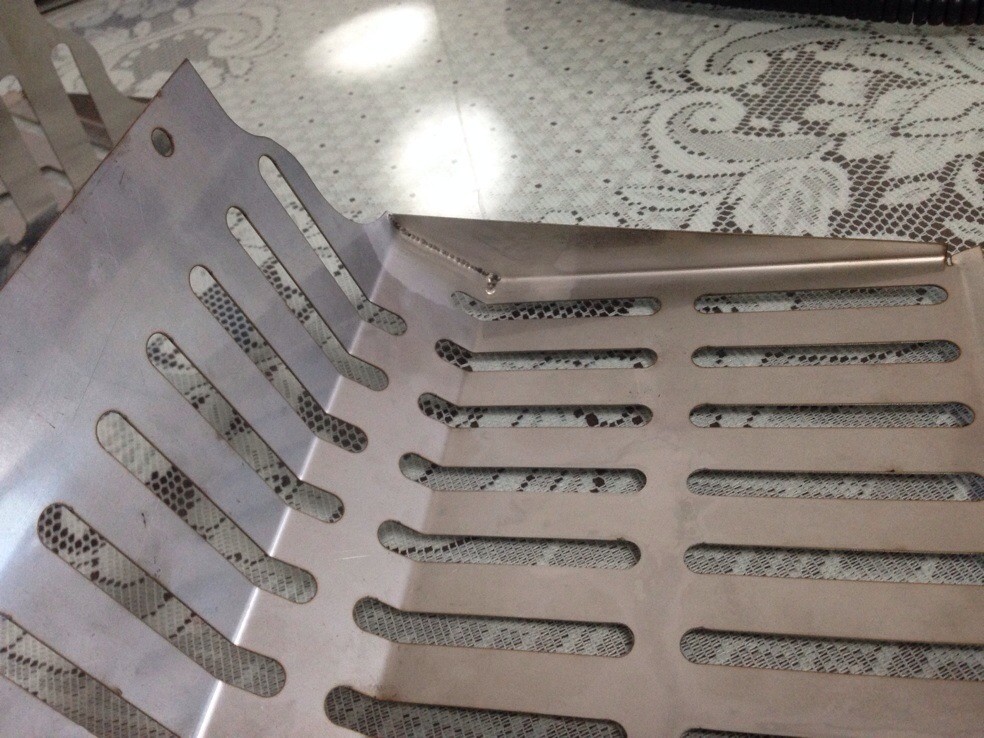
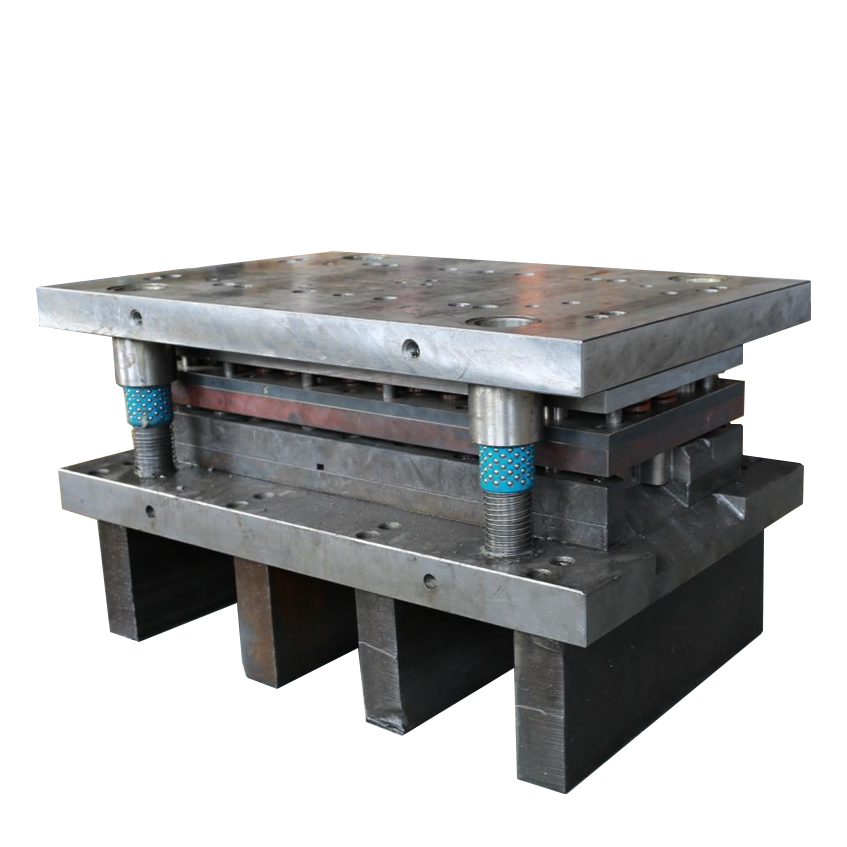
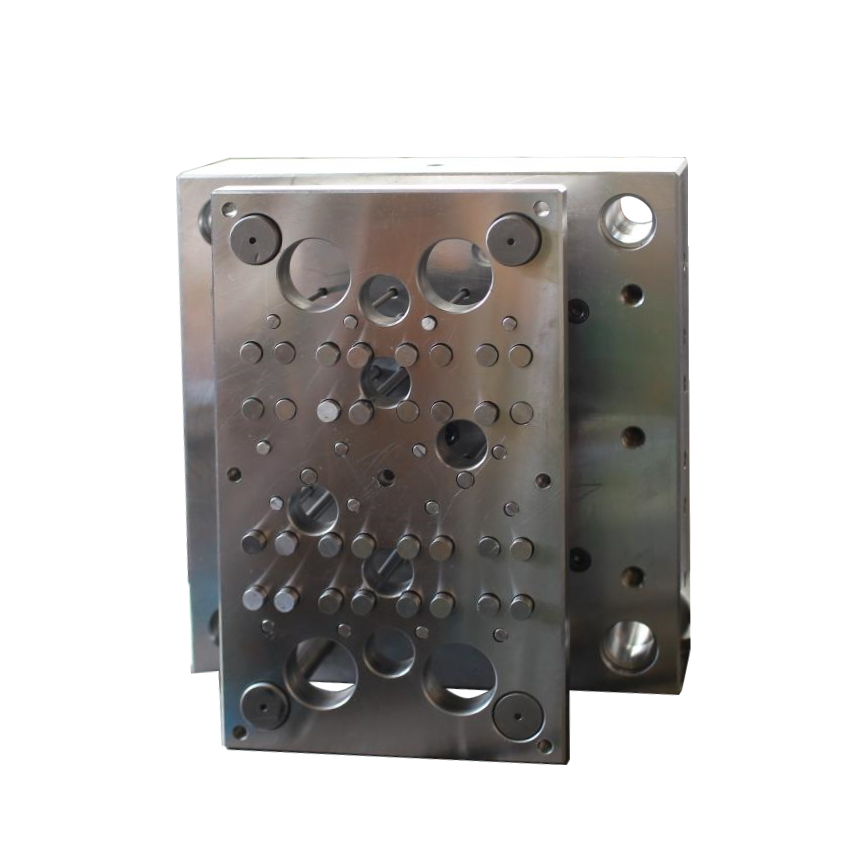
Штамповка — изготовление деталей из листового металла методом холодной листовой штамповки. Производим штампованные детали и готовые узлы — панели и детали кабин, баки, кронштейны, корпусные, перфорированные и гнутые элементы, — а также штампы и штамповую оснастку под них. Каждая деталь изготавливается под чертёж или образец заказчика, с собственным проектированием оснастки, сборкой и окраской. Работаем с углеродистой, легированной и нержавеющей листовой сталью.
Разработка и конструирование — инженерные услуги полного цикла: от технического задания и расчётов до конструкторской документации, опытного образца и серийного изготовления. Компания РКМК выполняет разработку чертежей и 3D-моделей, восстановление документации по образцу, подбор материала и технологии, создание аналогов импортных деталей и узлов. Ключевое отличие — разработка и производство сосредоточены на одной базе, что исключает разрыв между конструкторским бюро и заводом. Каждый проект сопровождается контролем качества на всех этапах — от идеи до готового изделия.
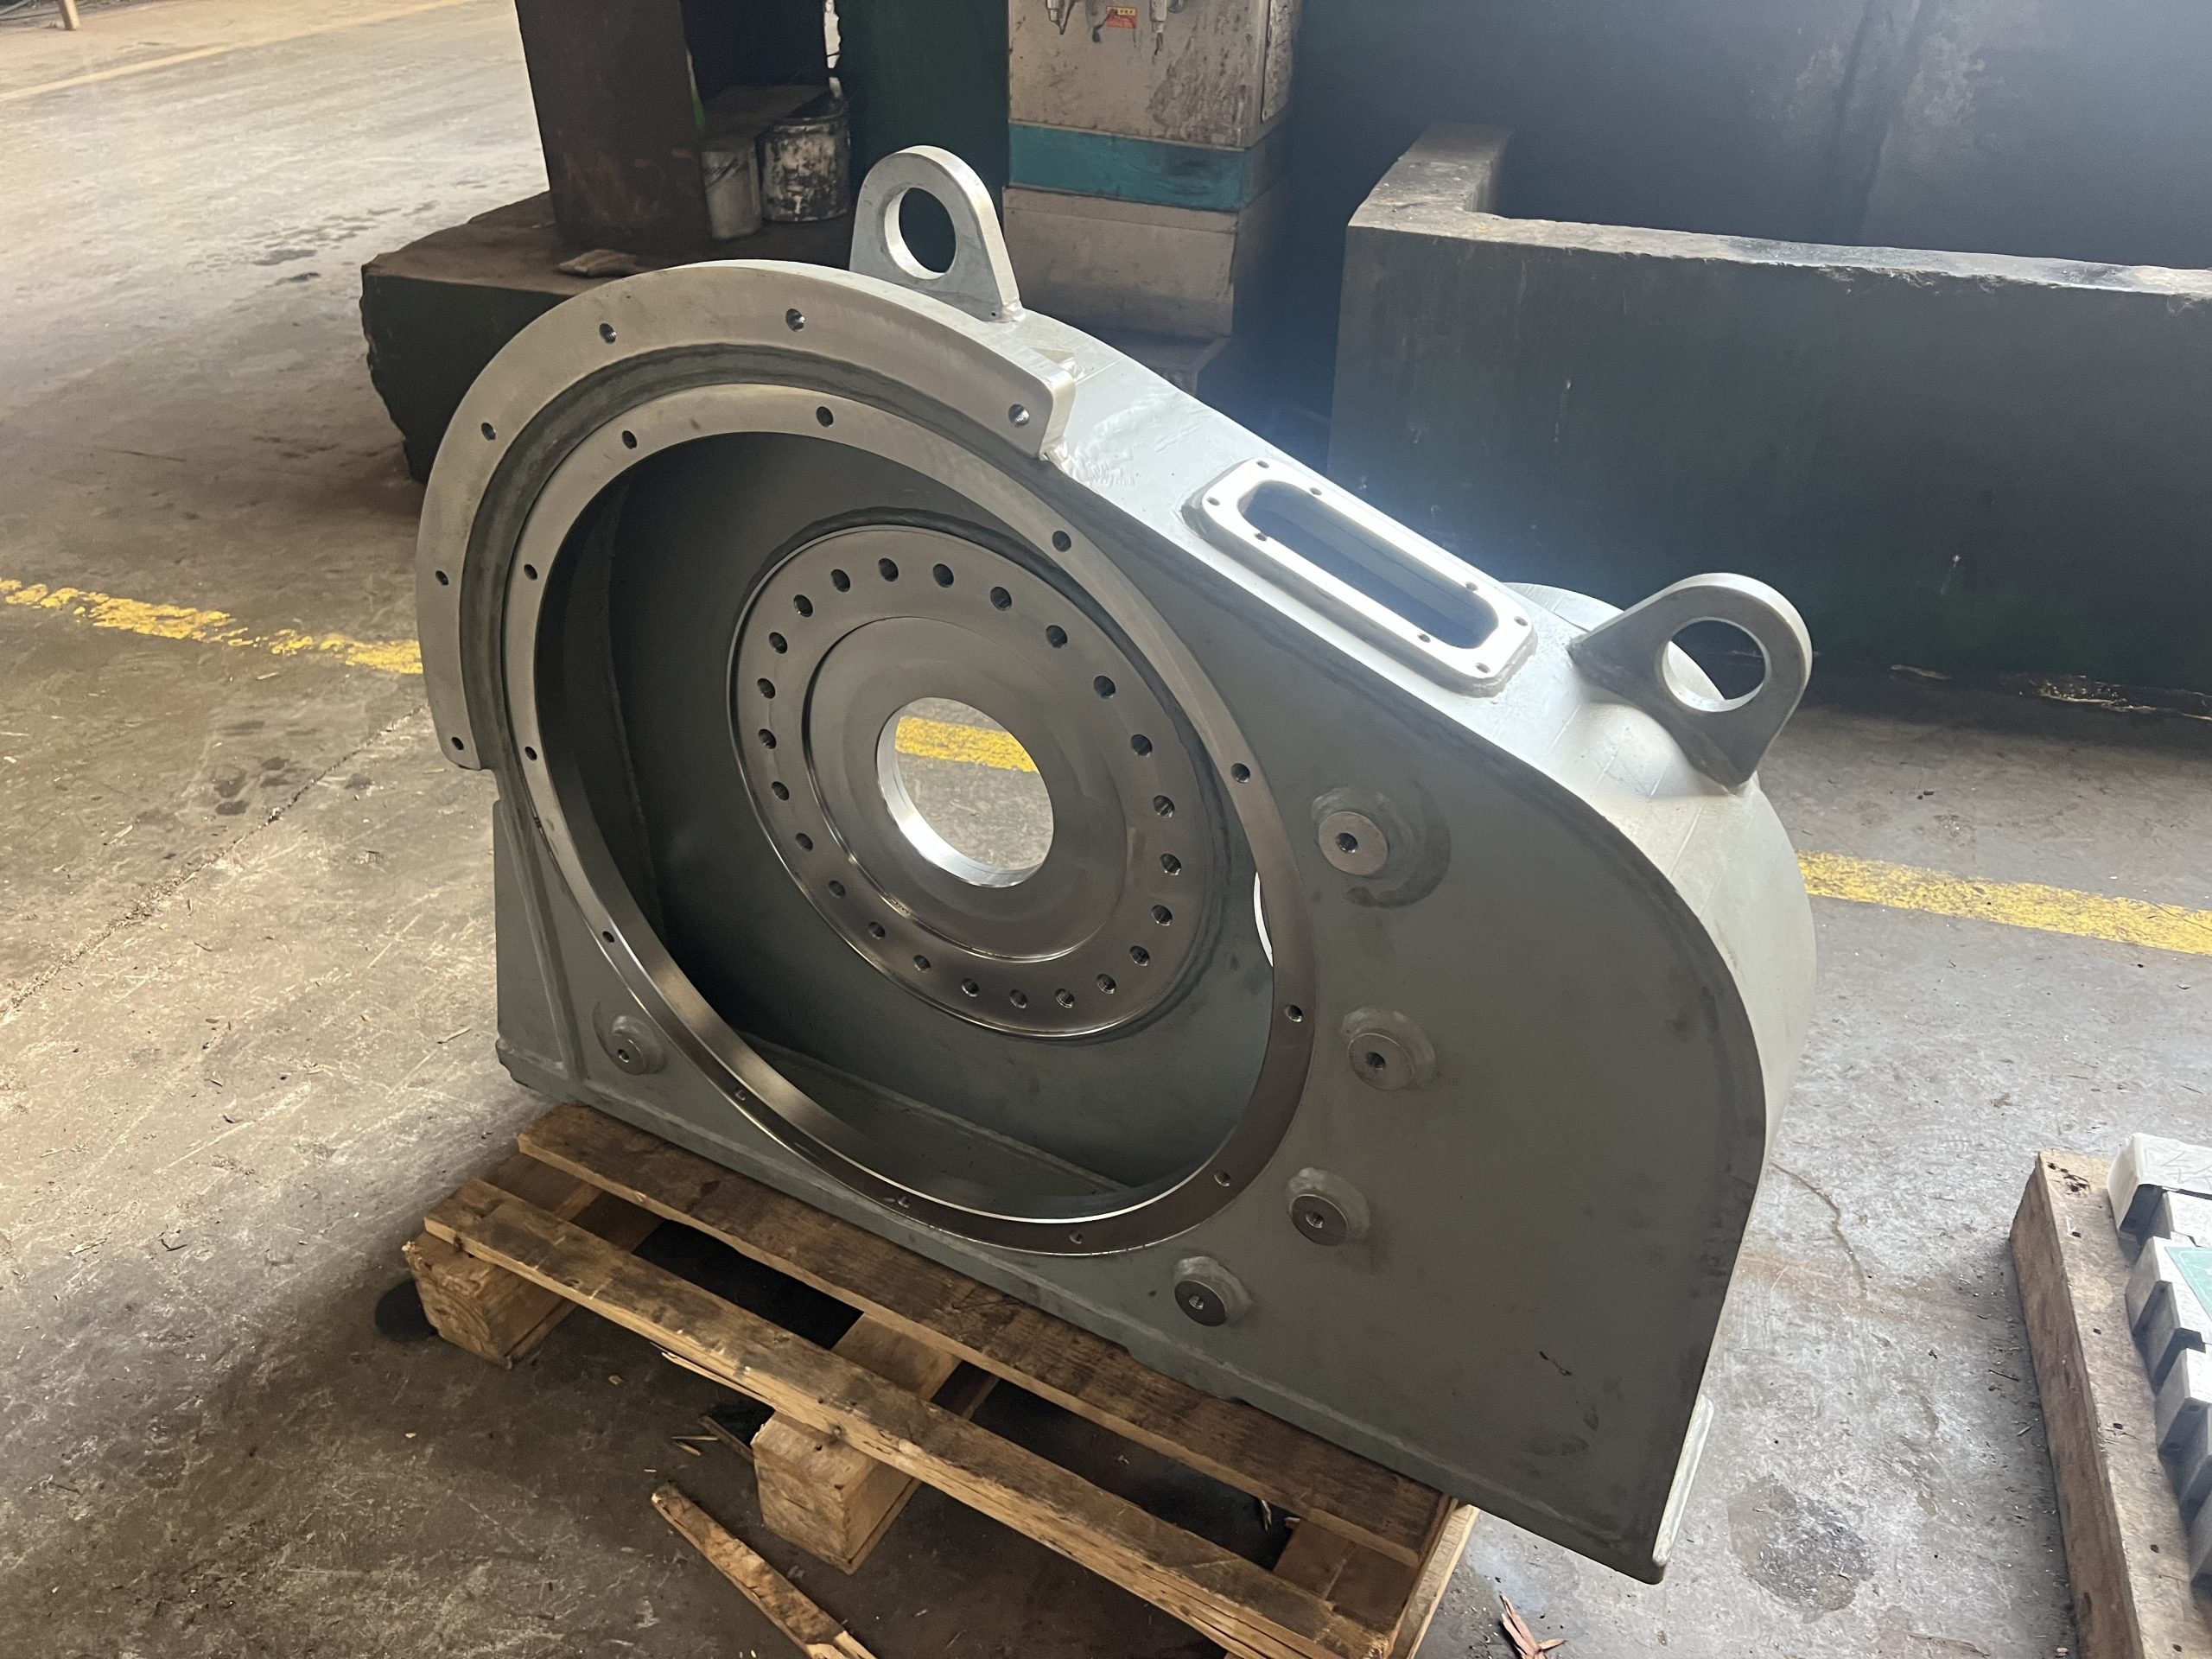
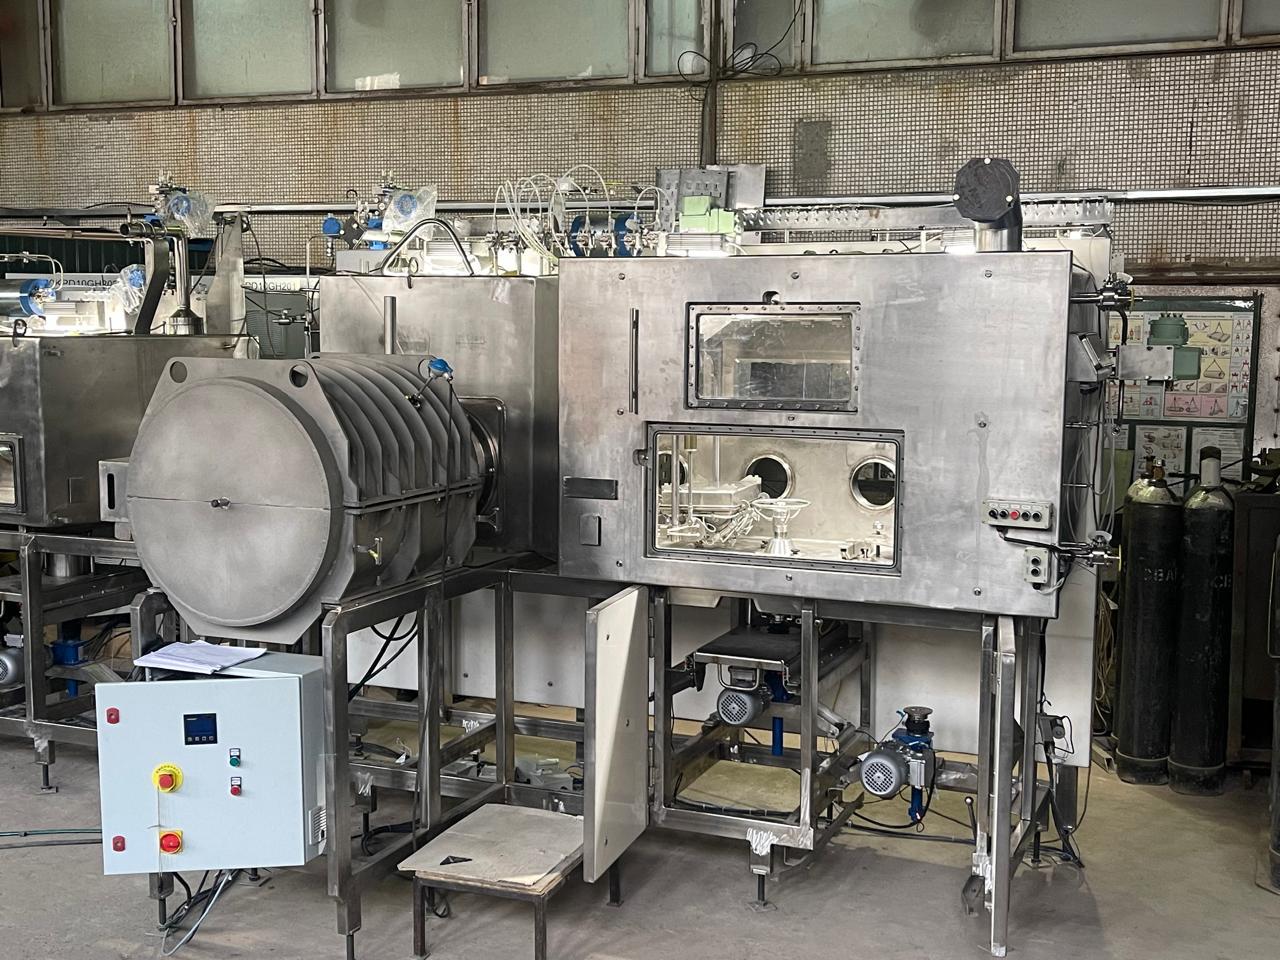
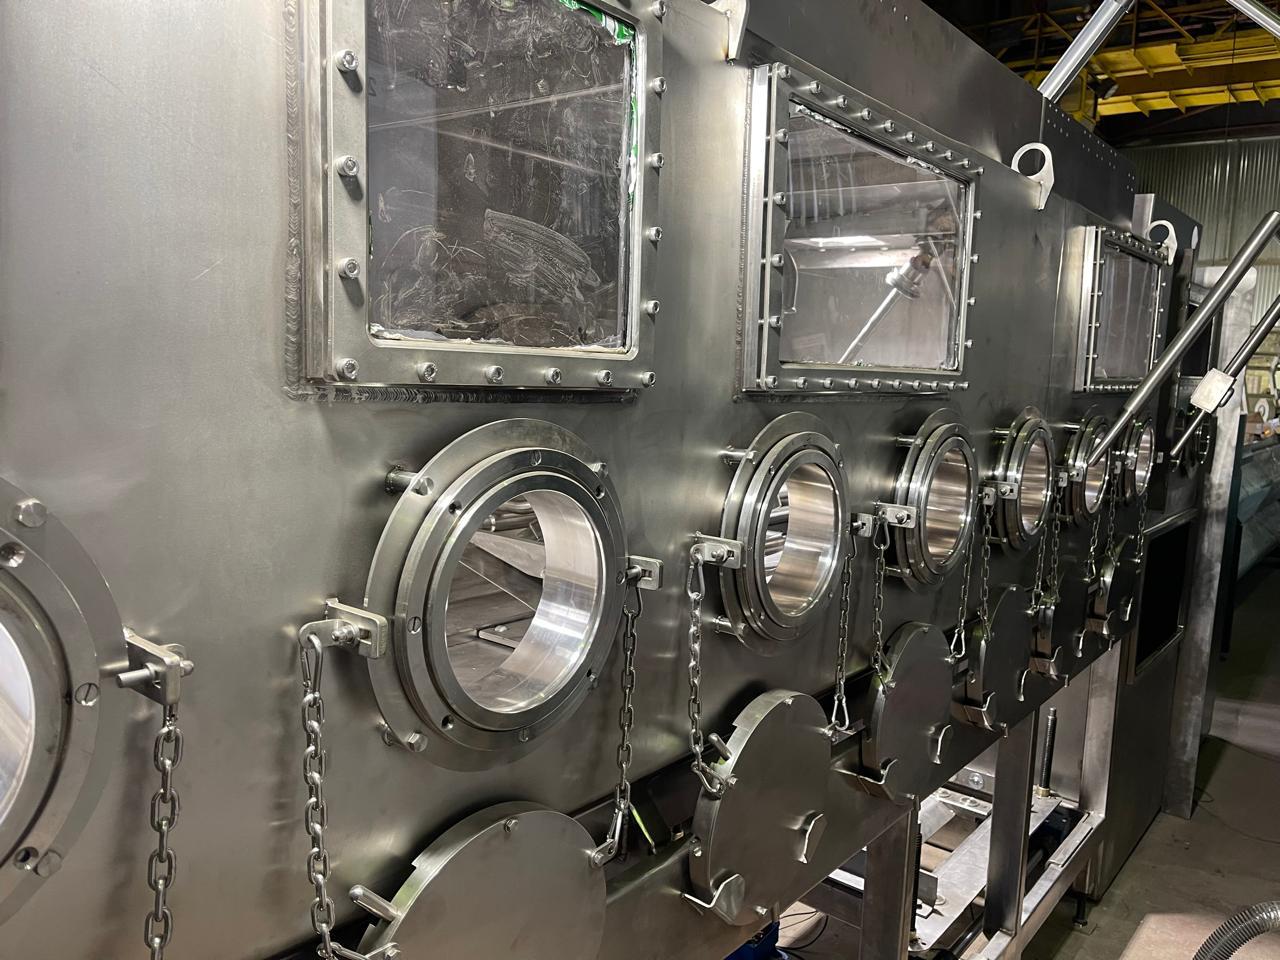
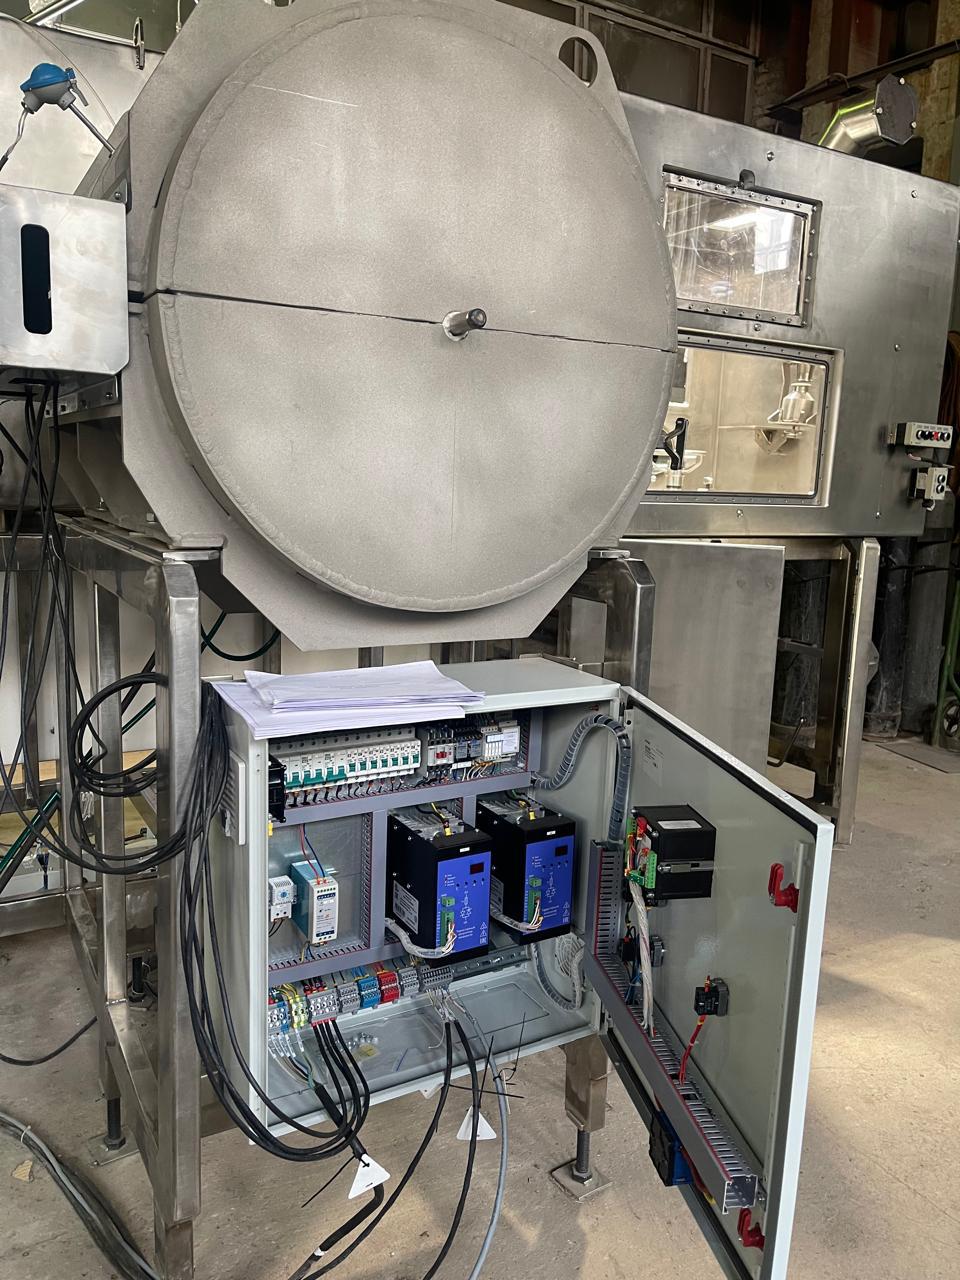
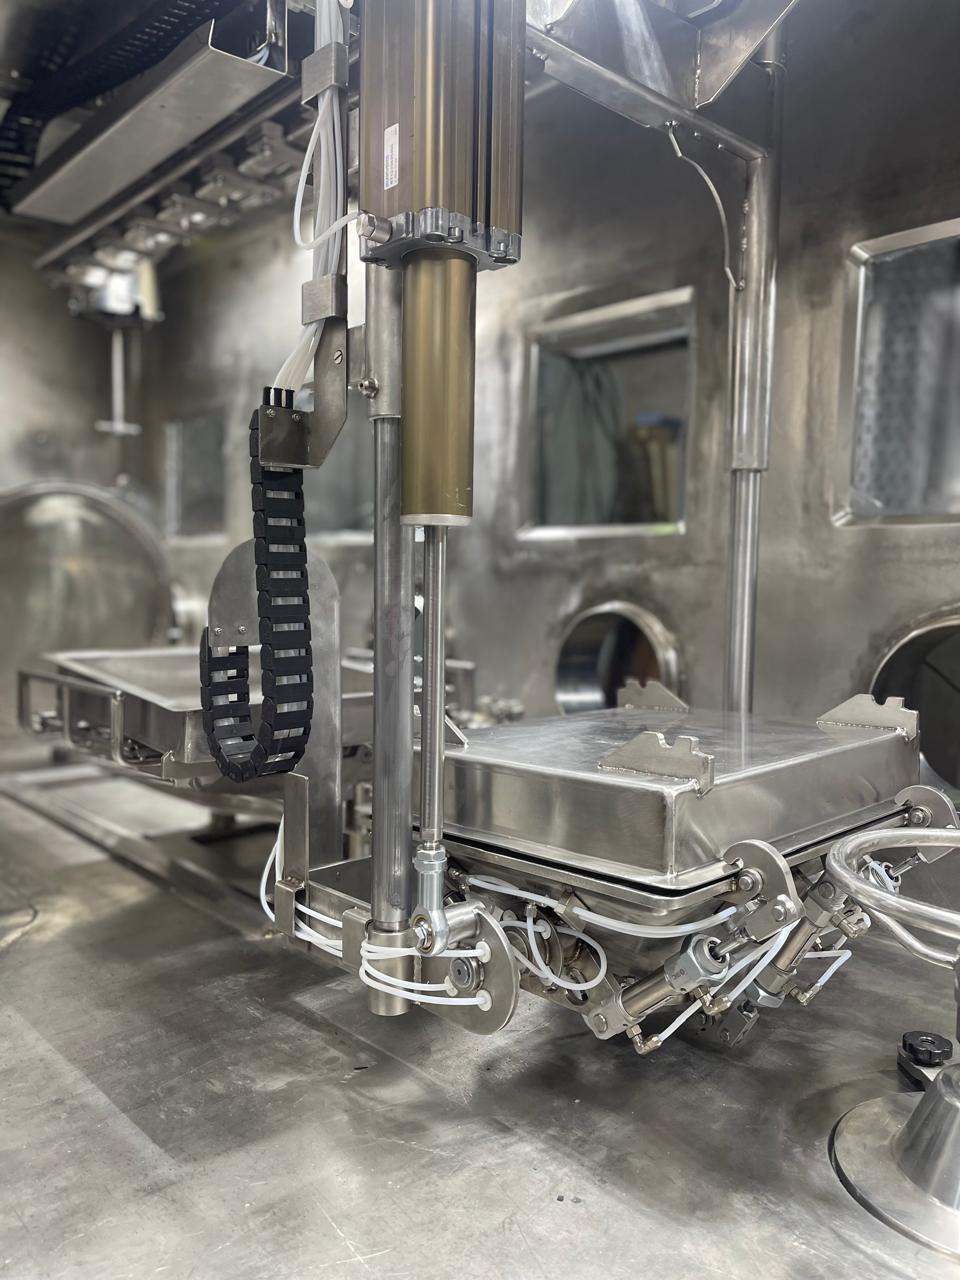
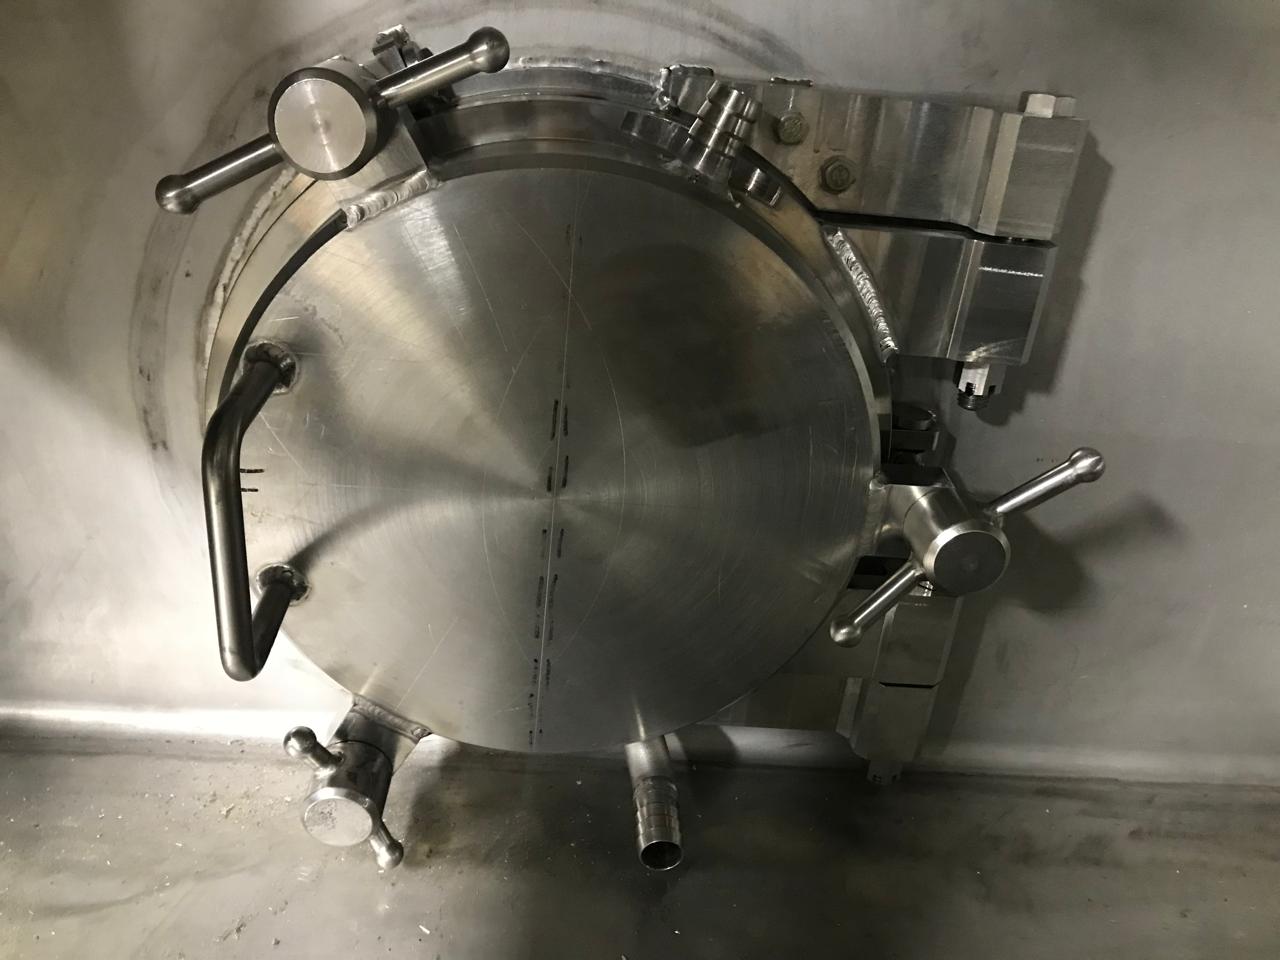
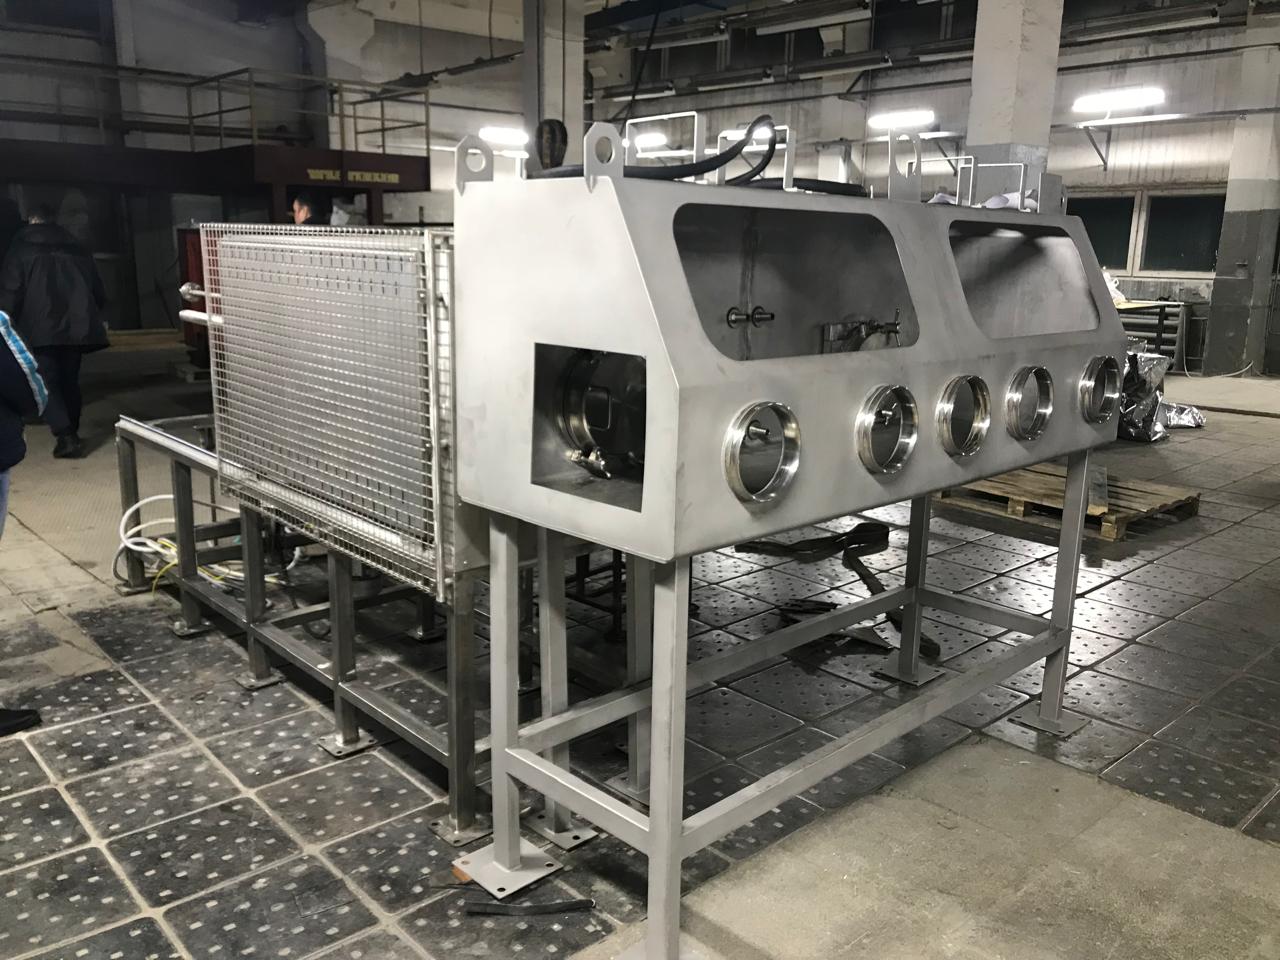
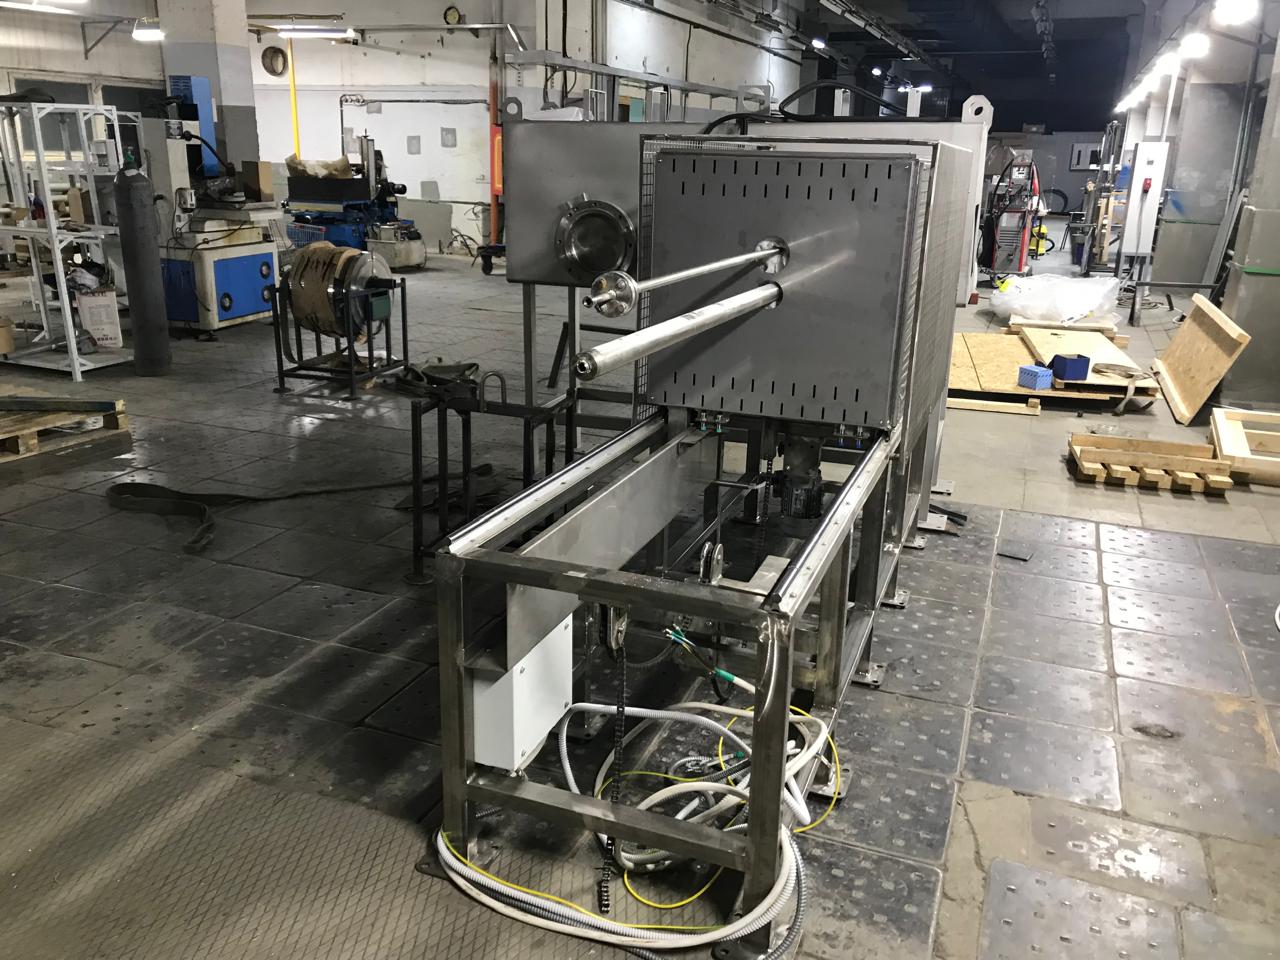
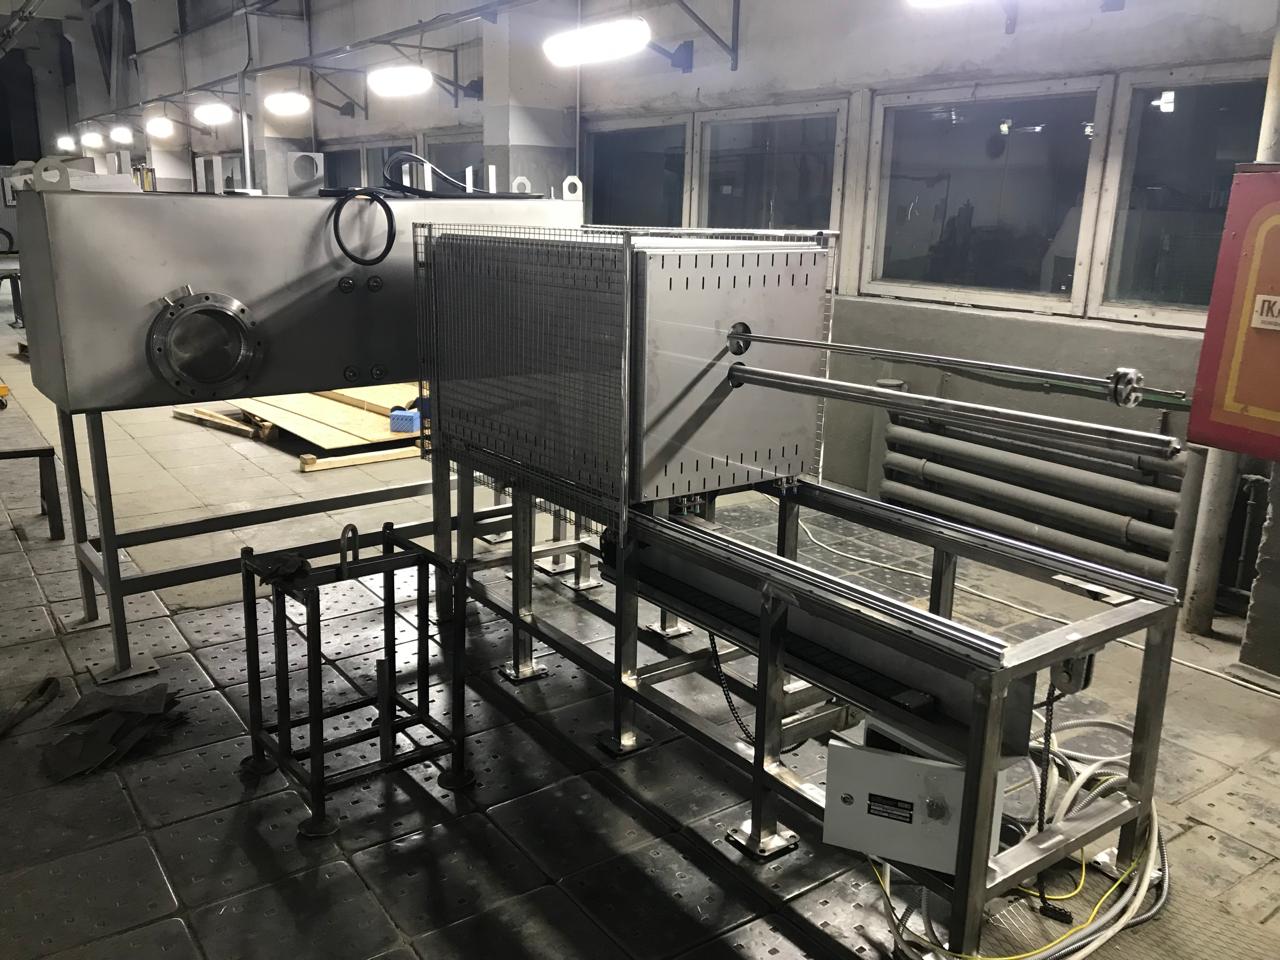
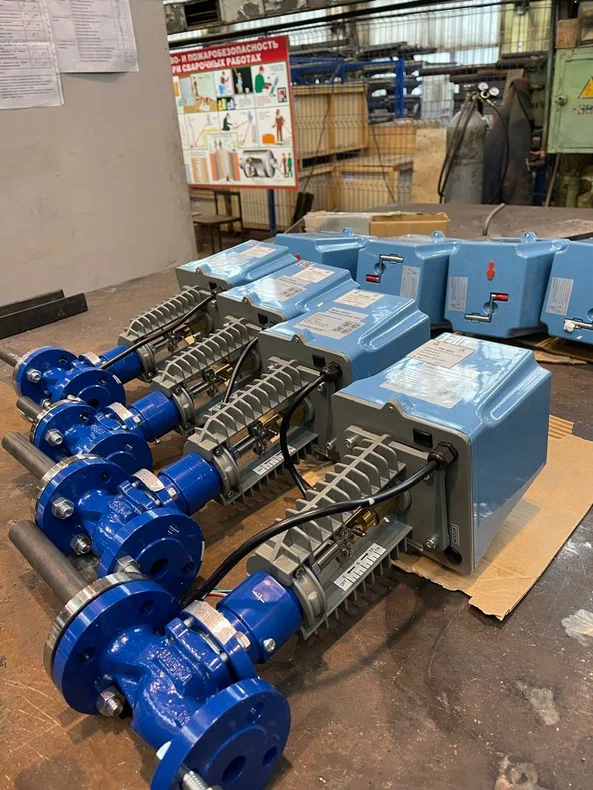
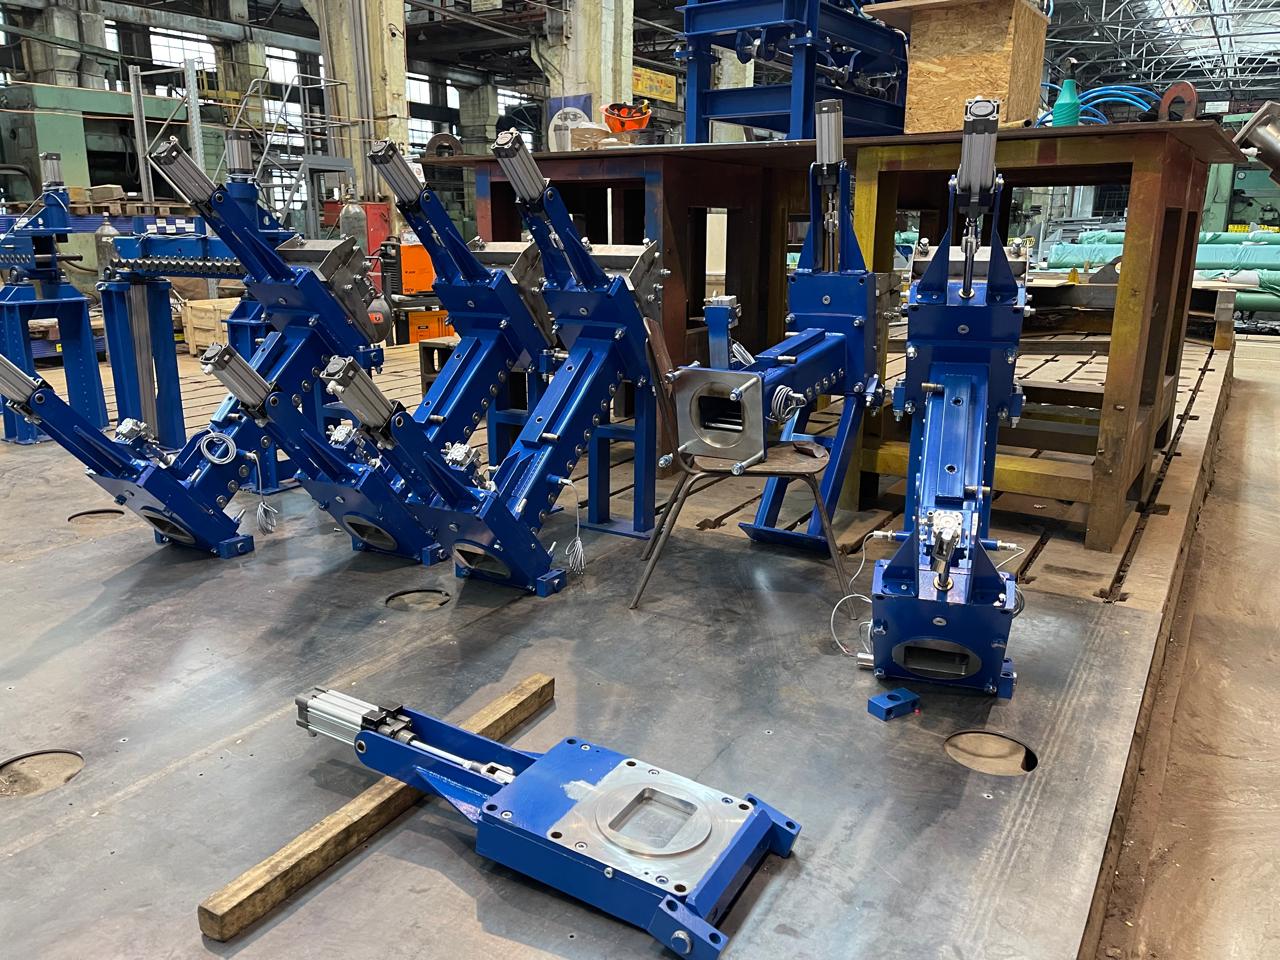
Сборка и испытания крупноузлового оборудования — изготовление готовых агрегатов и узлов под задачу заказчика. Выполняем полный цикл: конструкторская проработка, производство деталей, сборка и приёмочные испытания. В разделе представлены клапаны с приводом, вакуумные камеры, камеры с ретортой, задвижки и нестандартное оборудование.
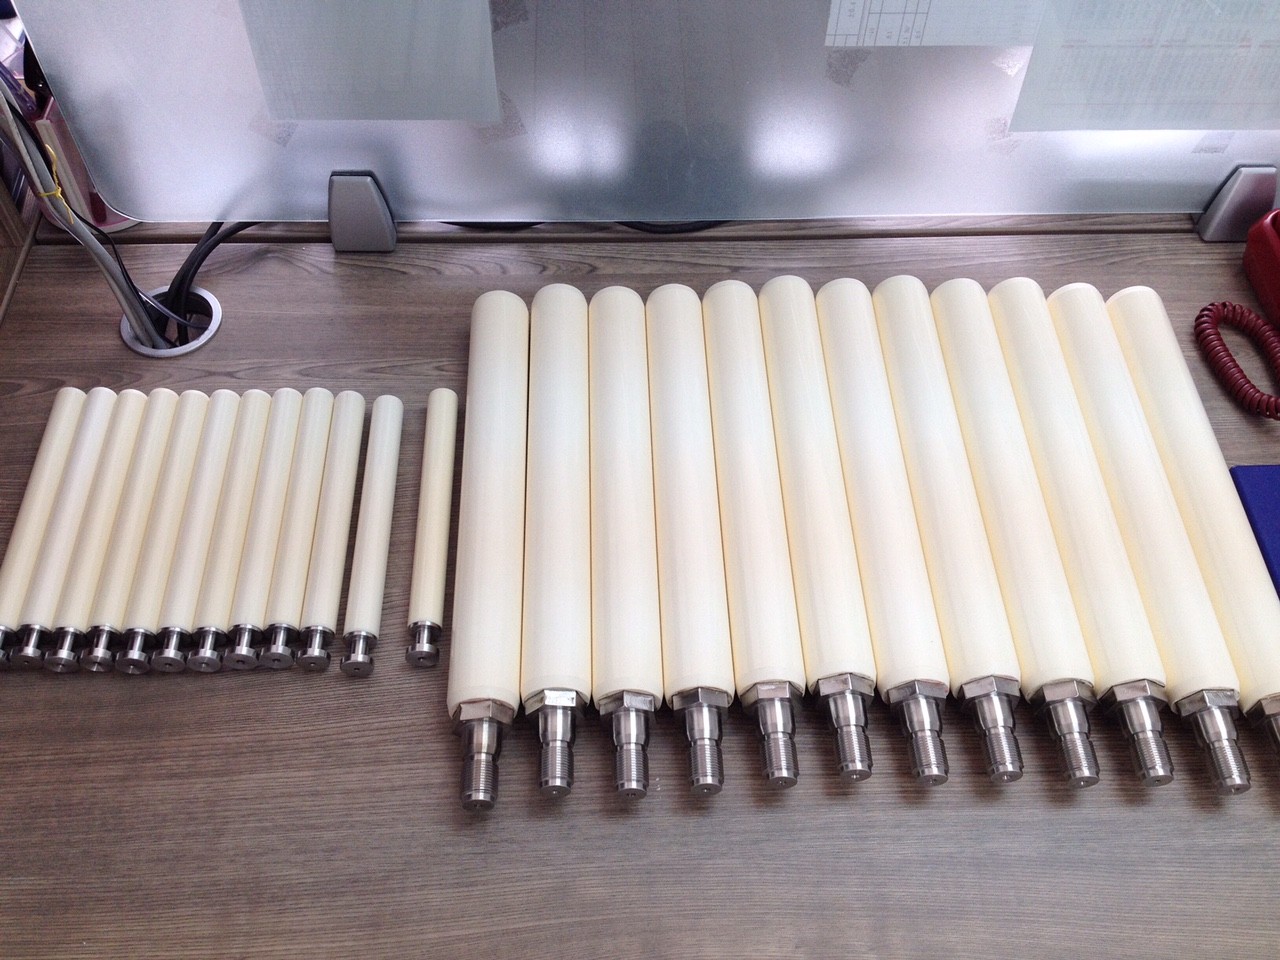
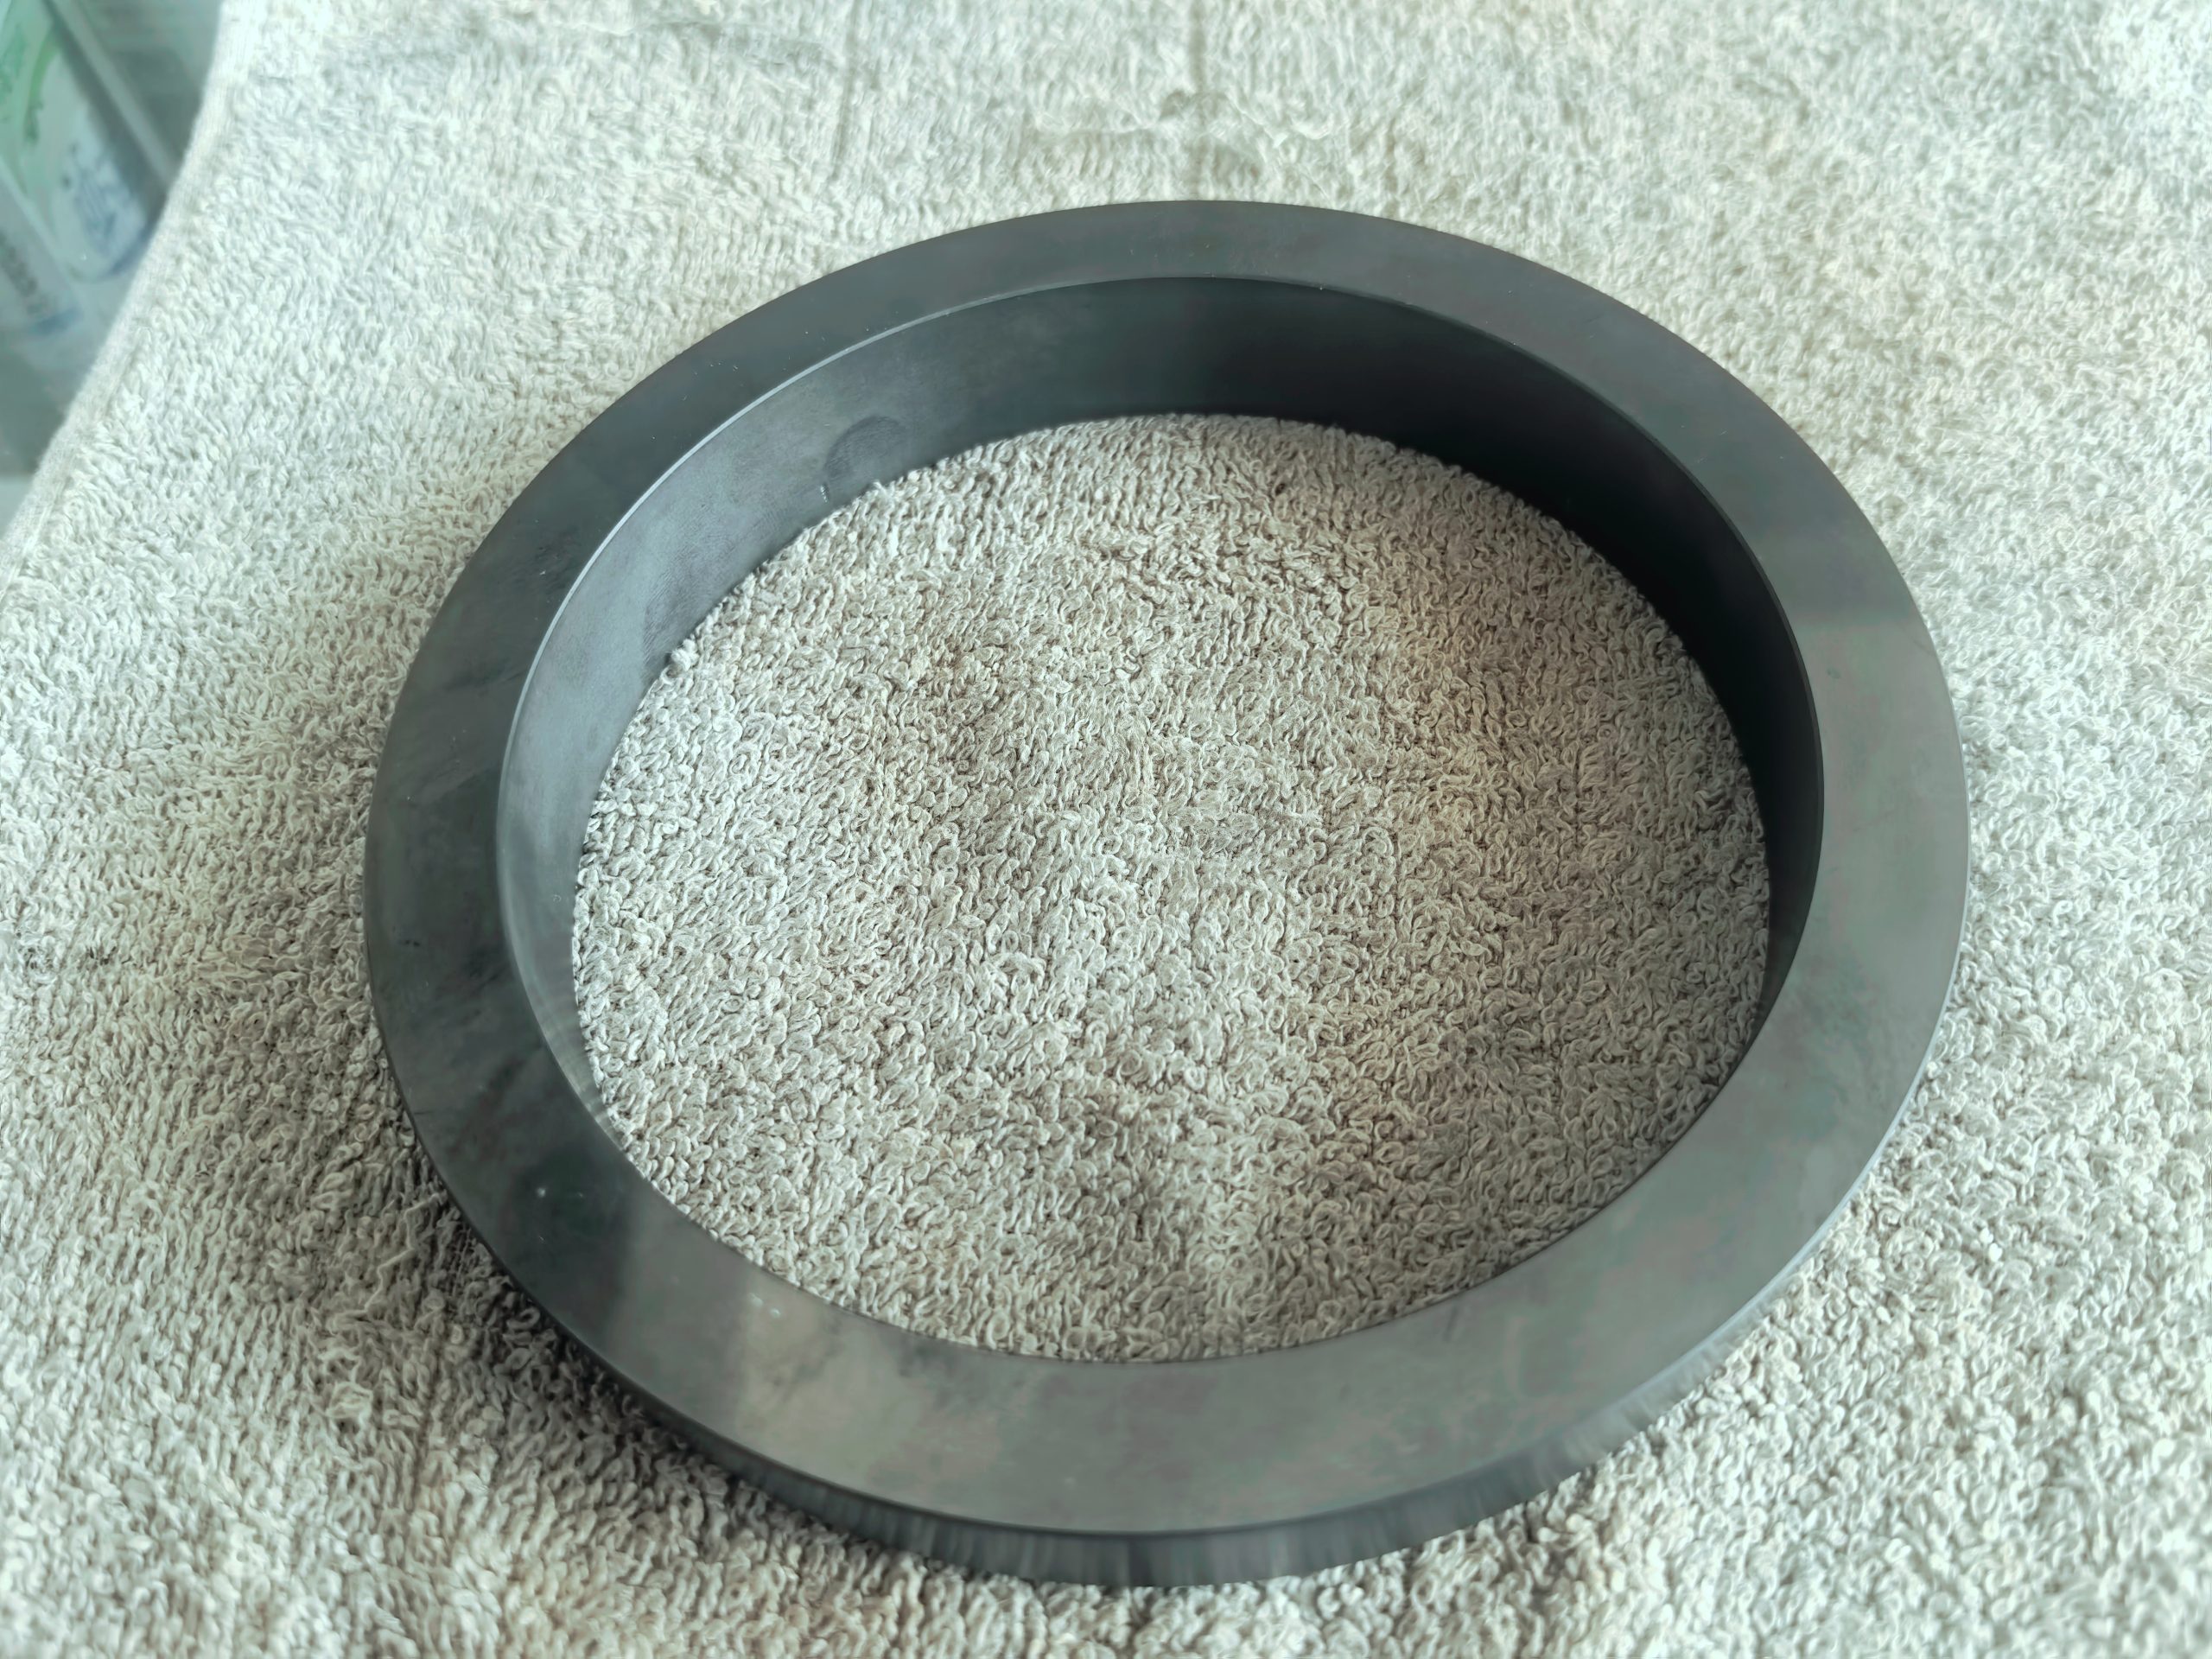
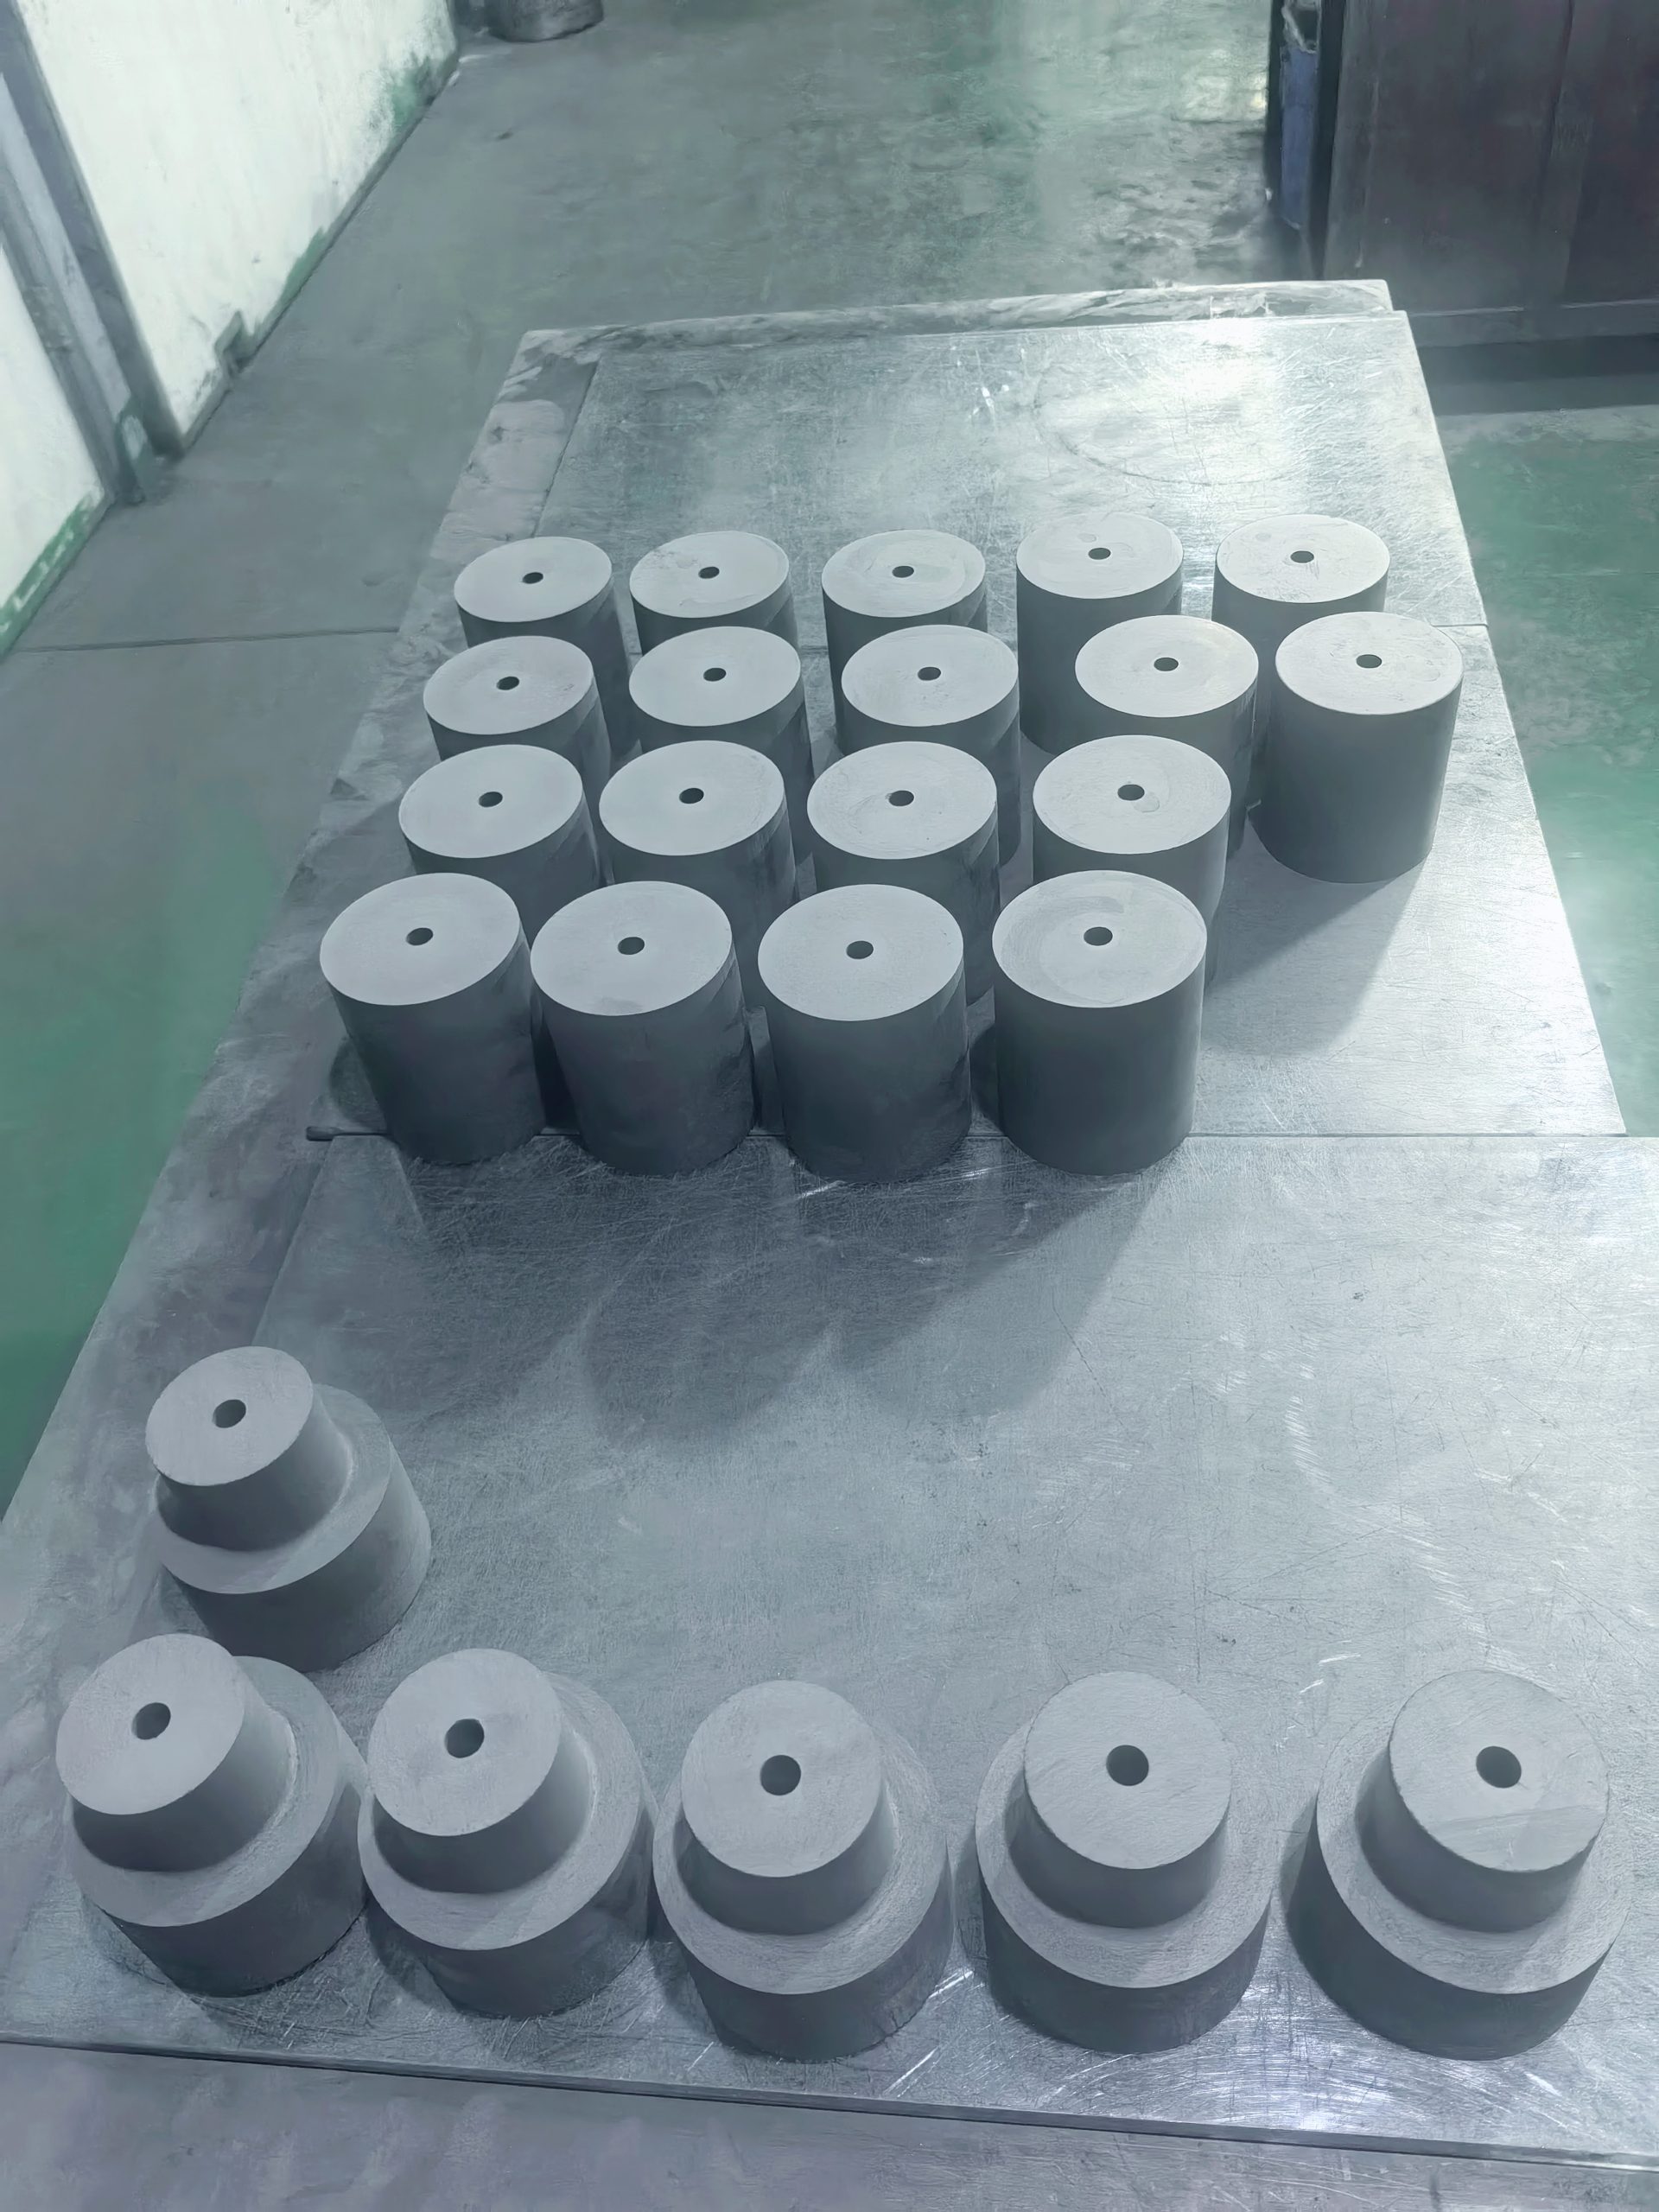
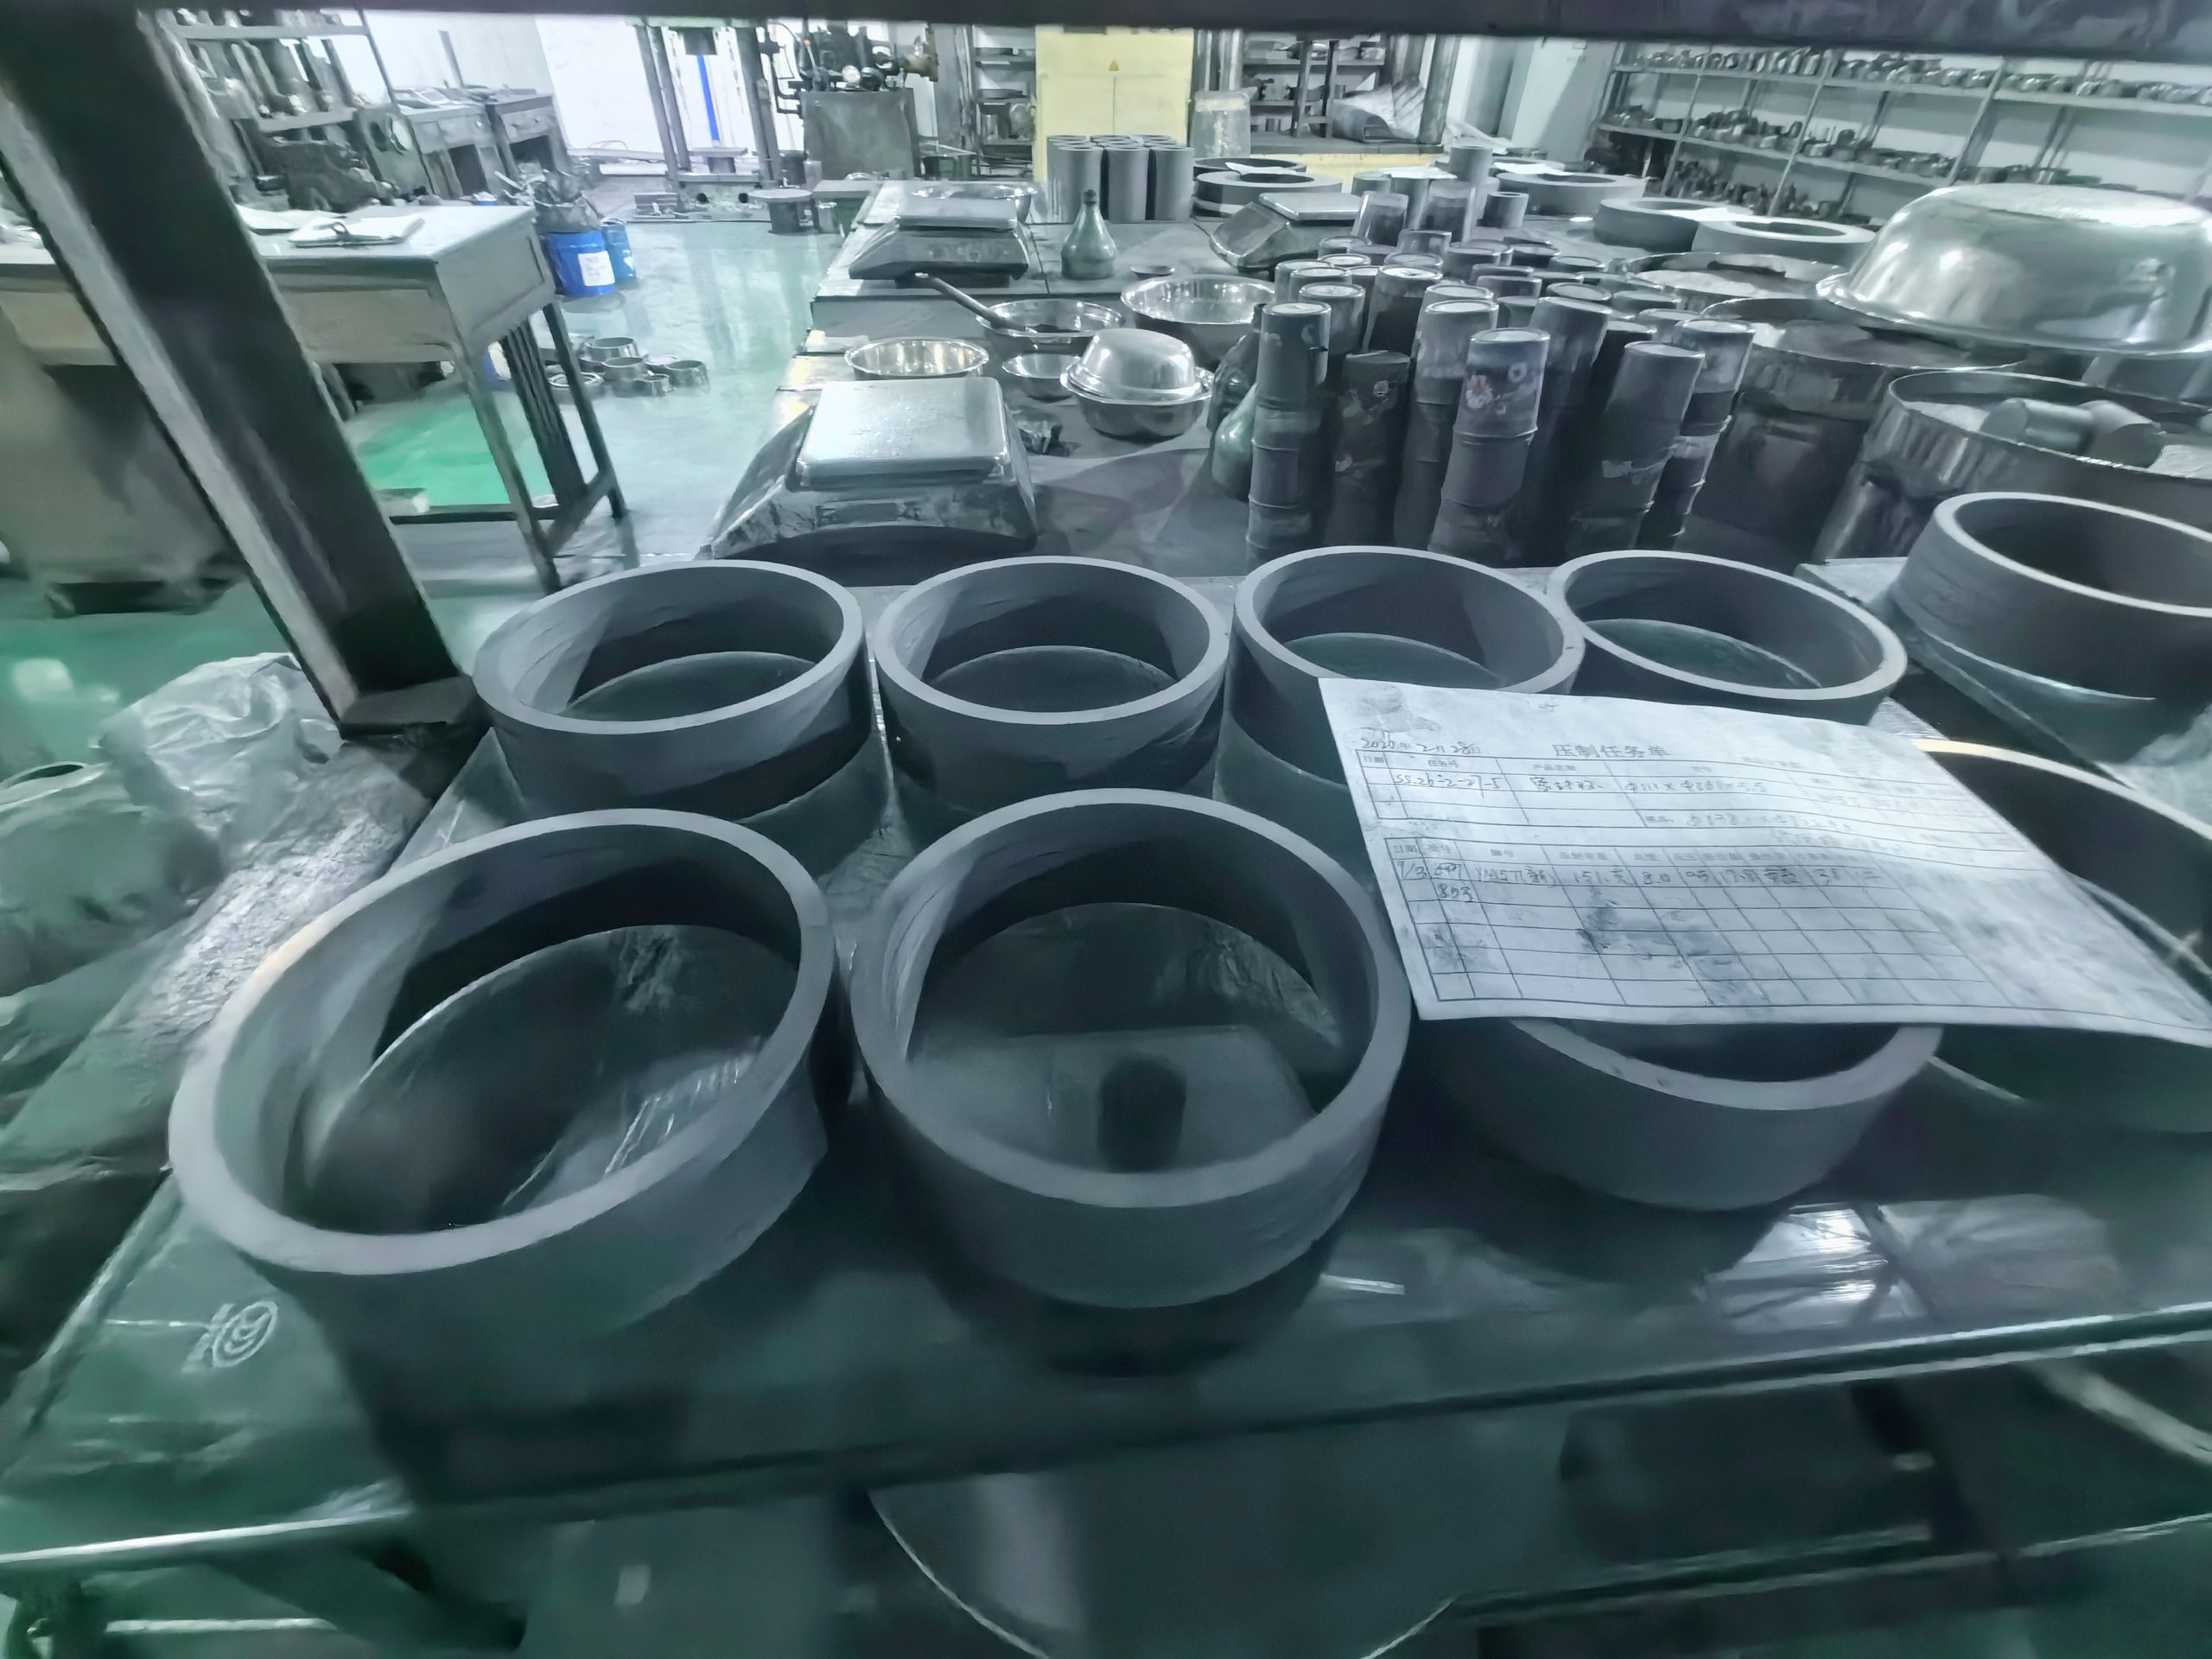
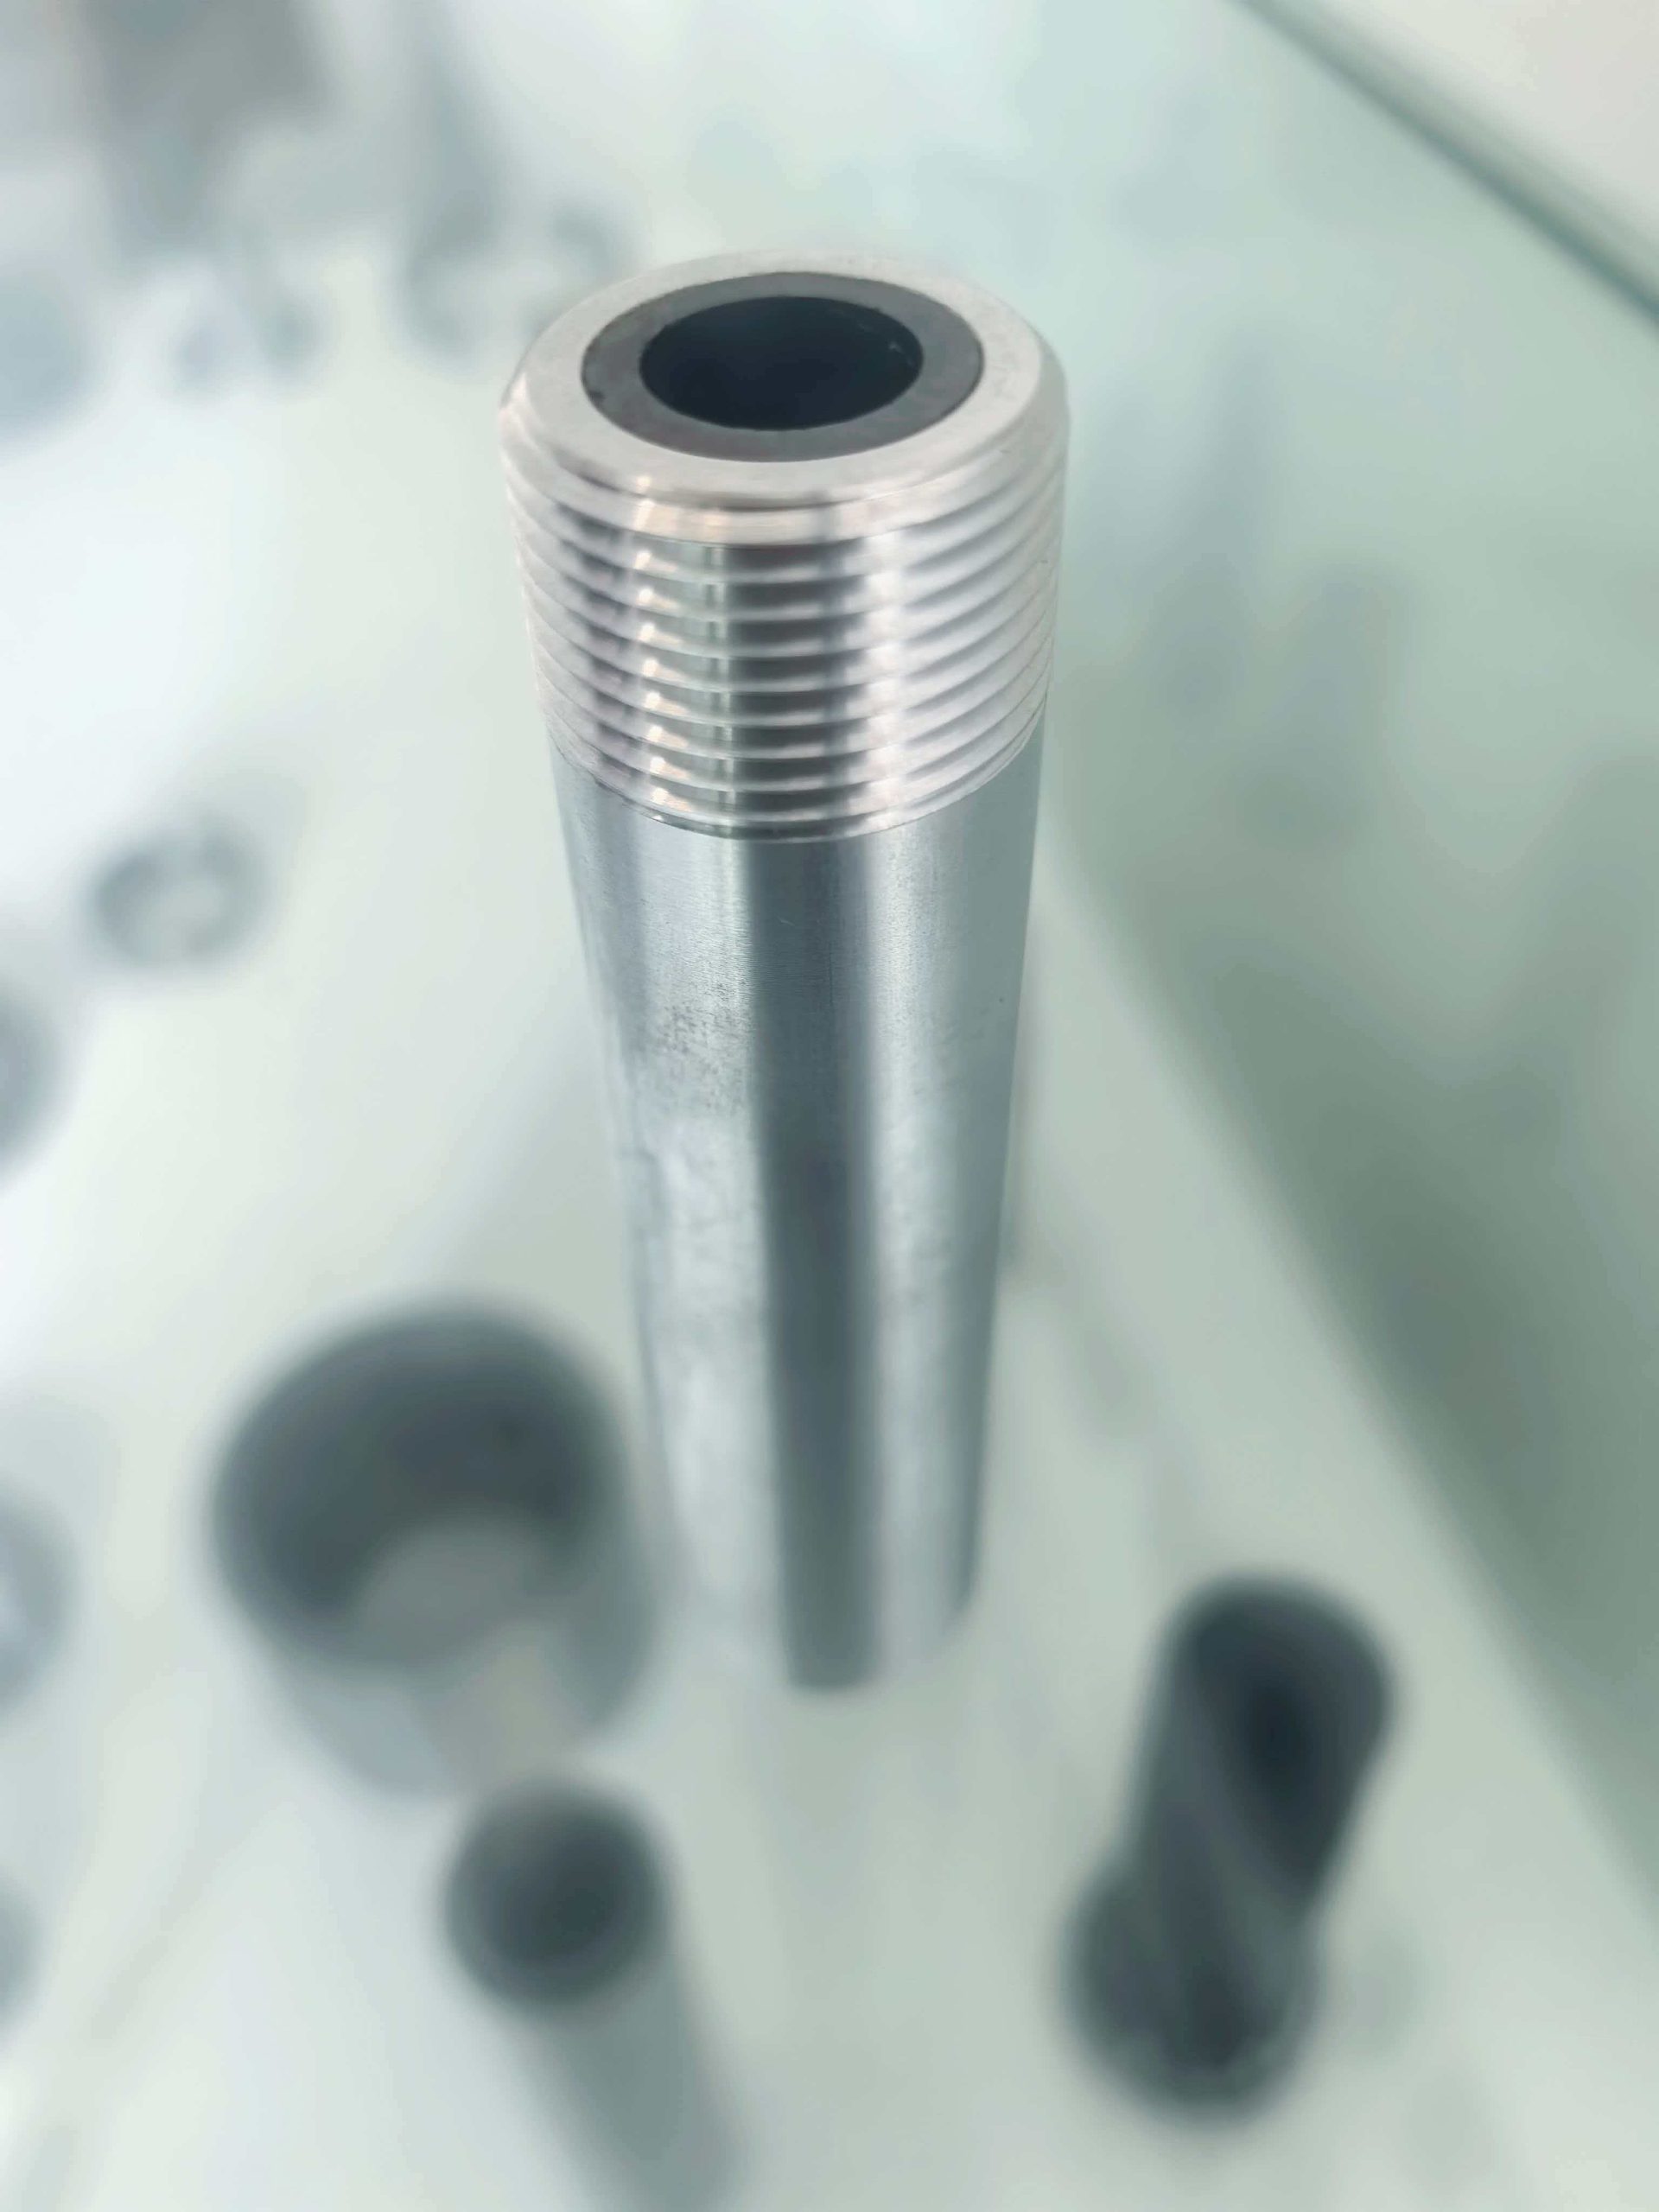
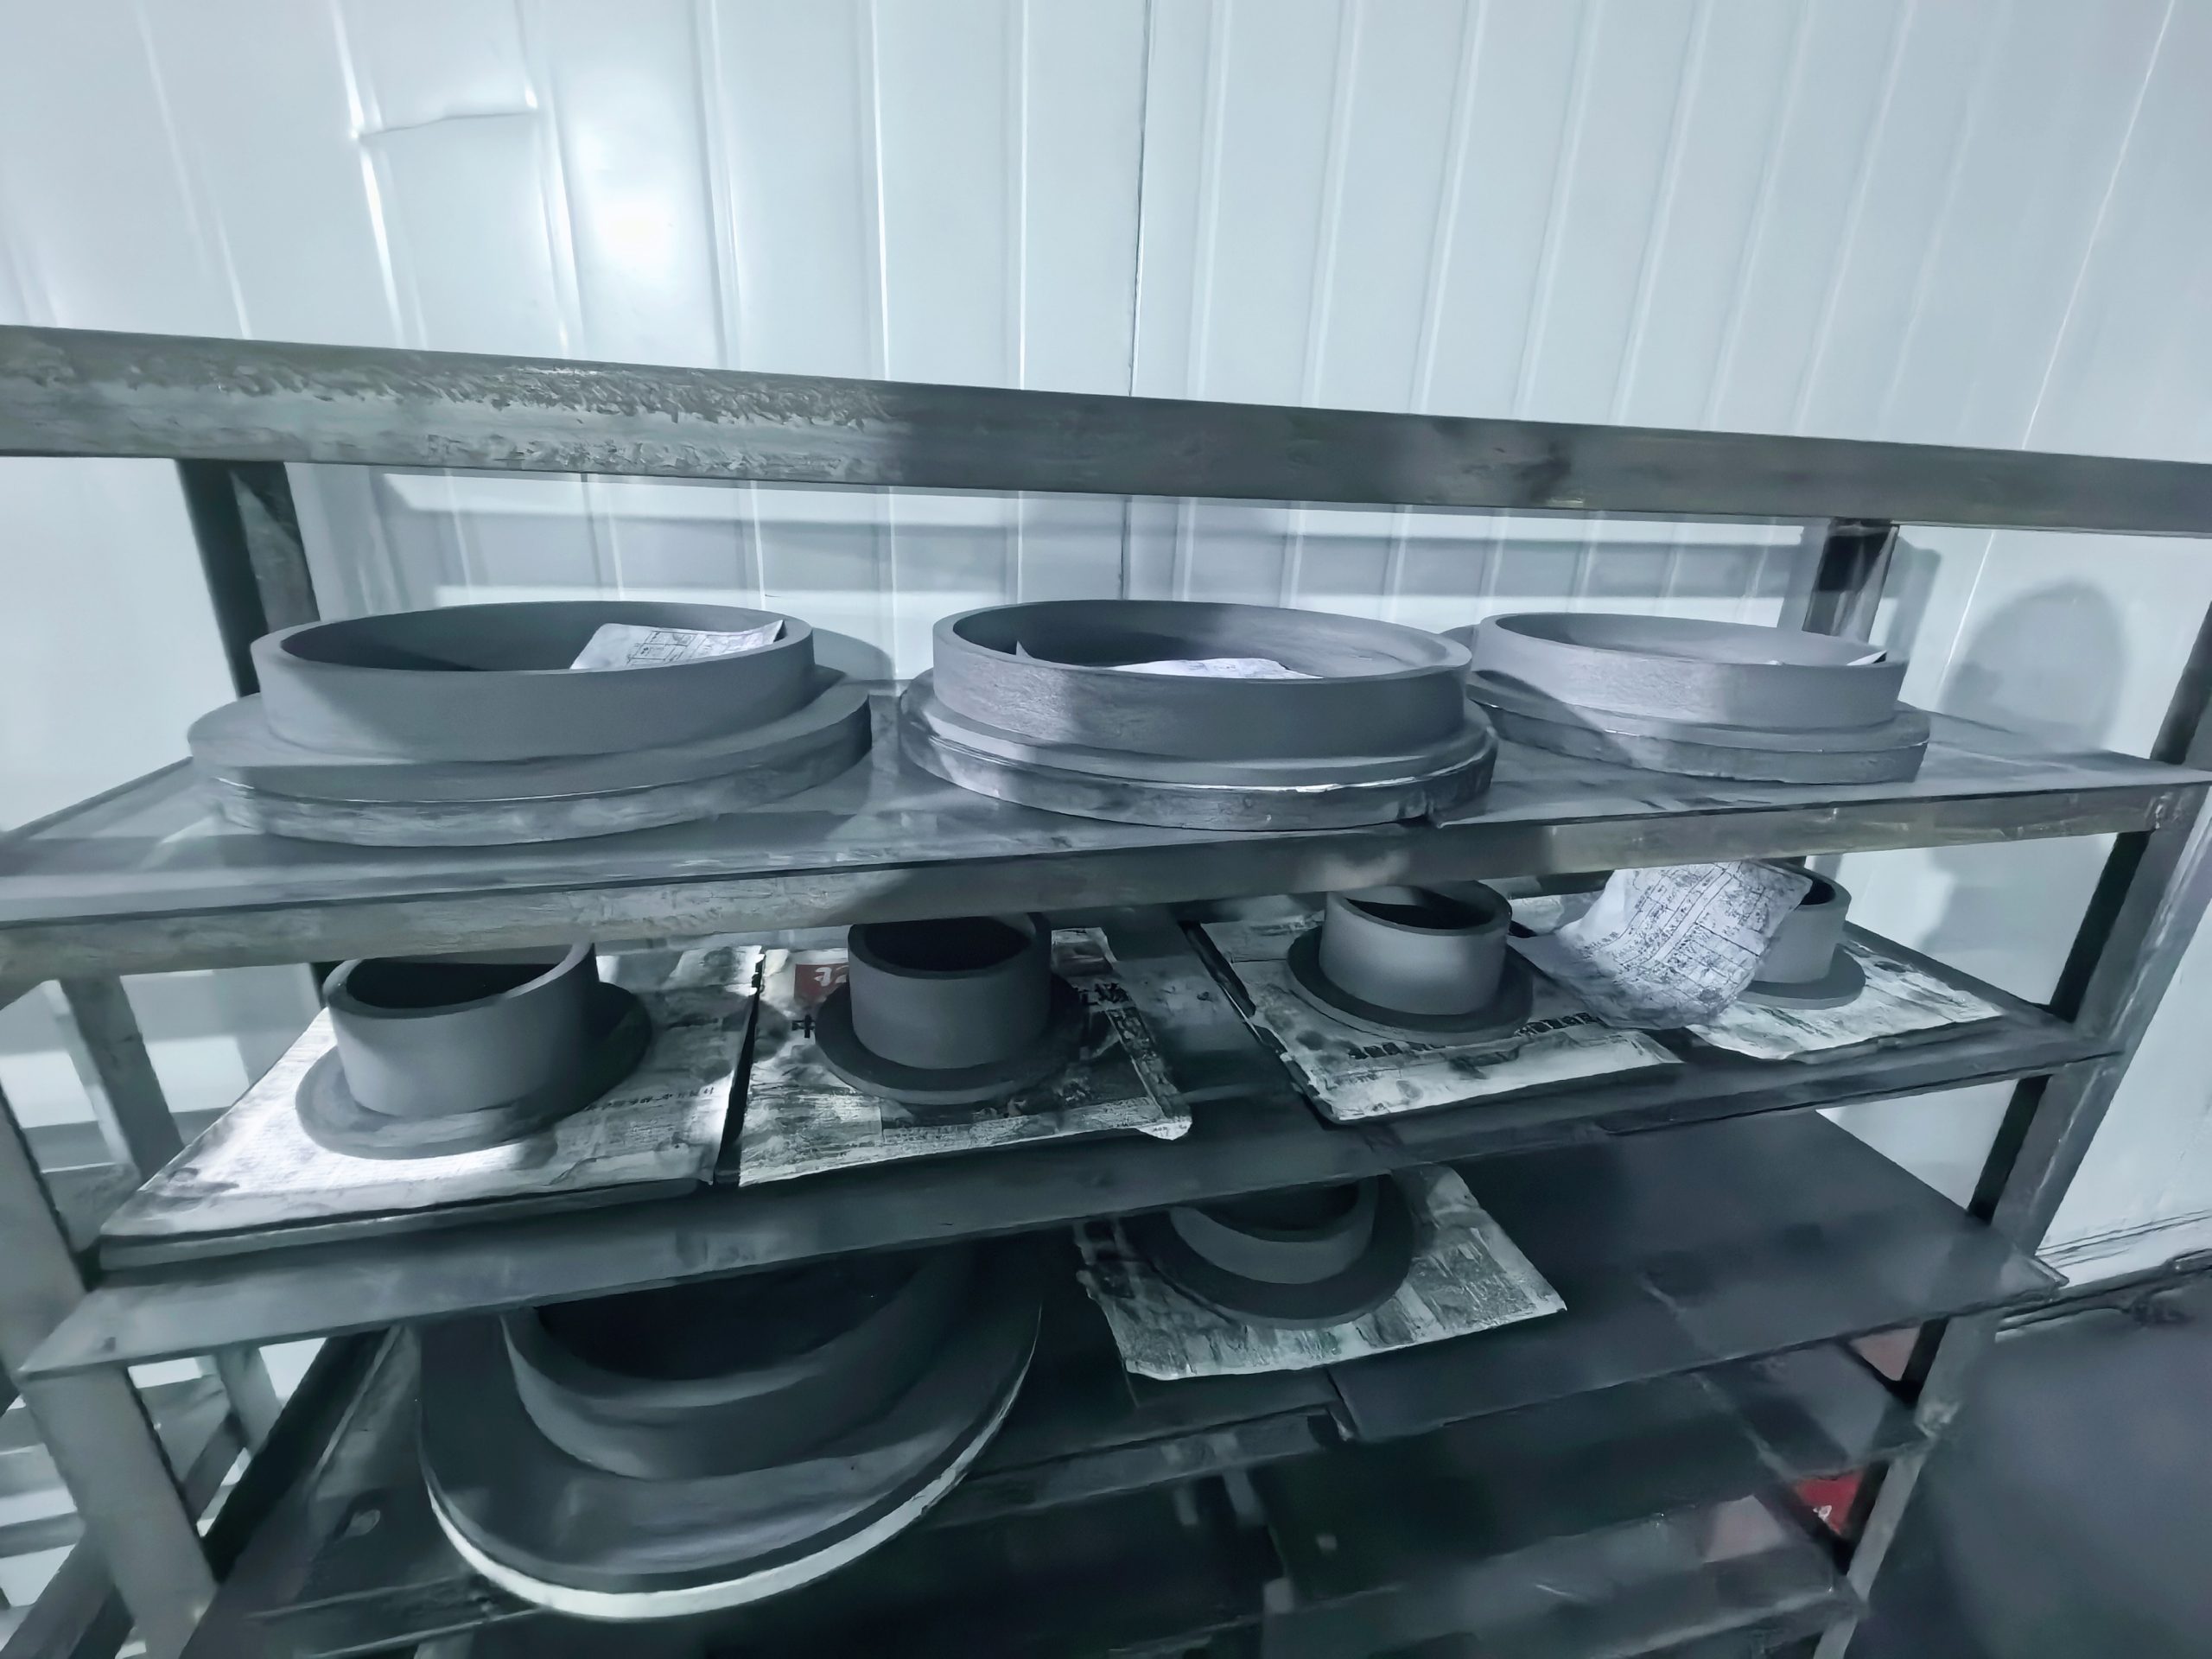
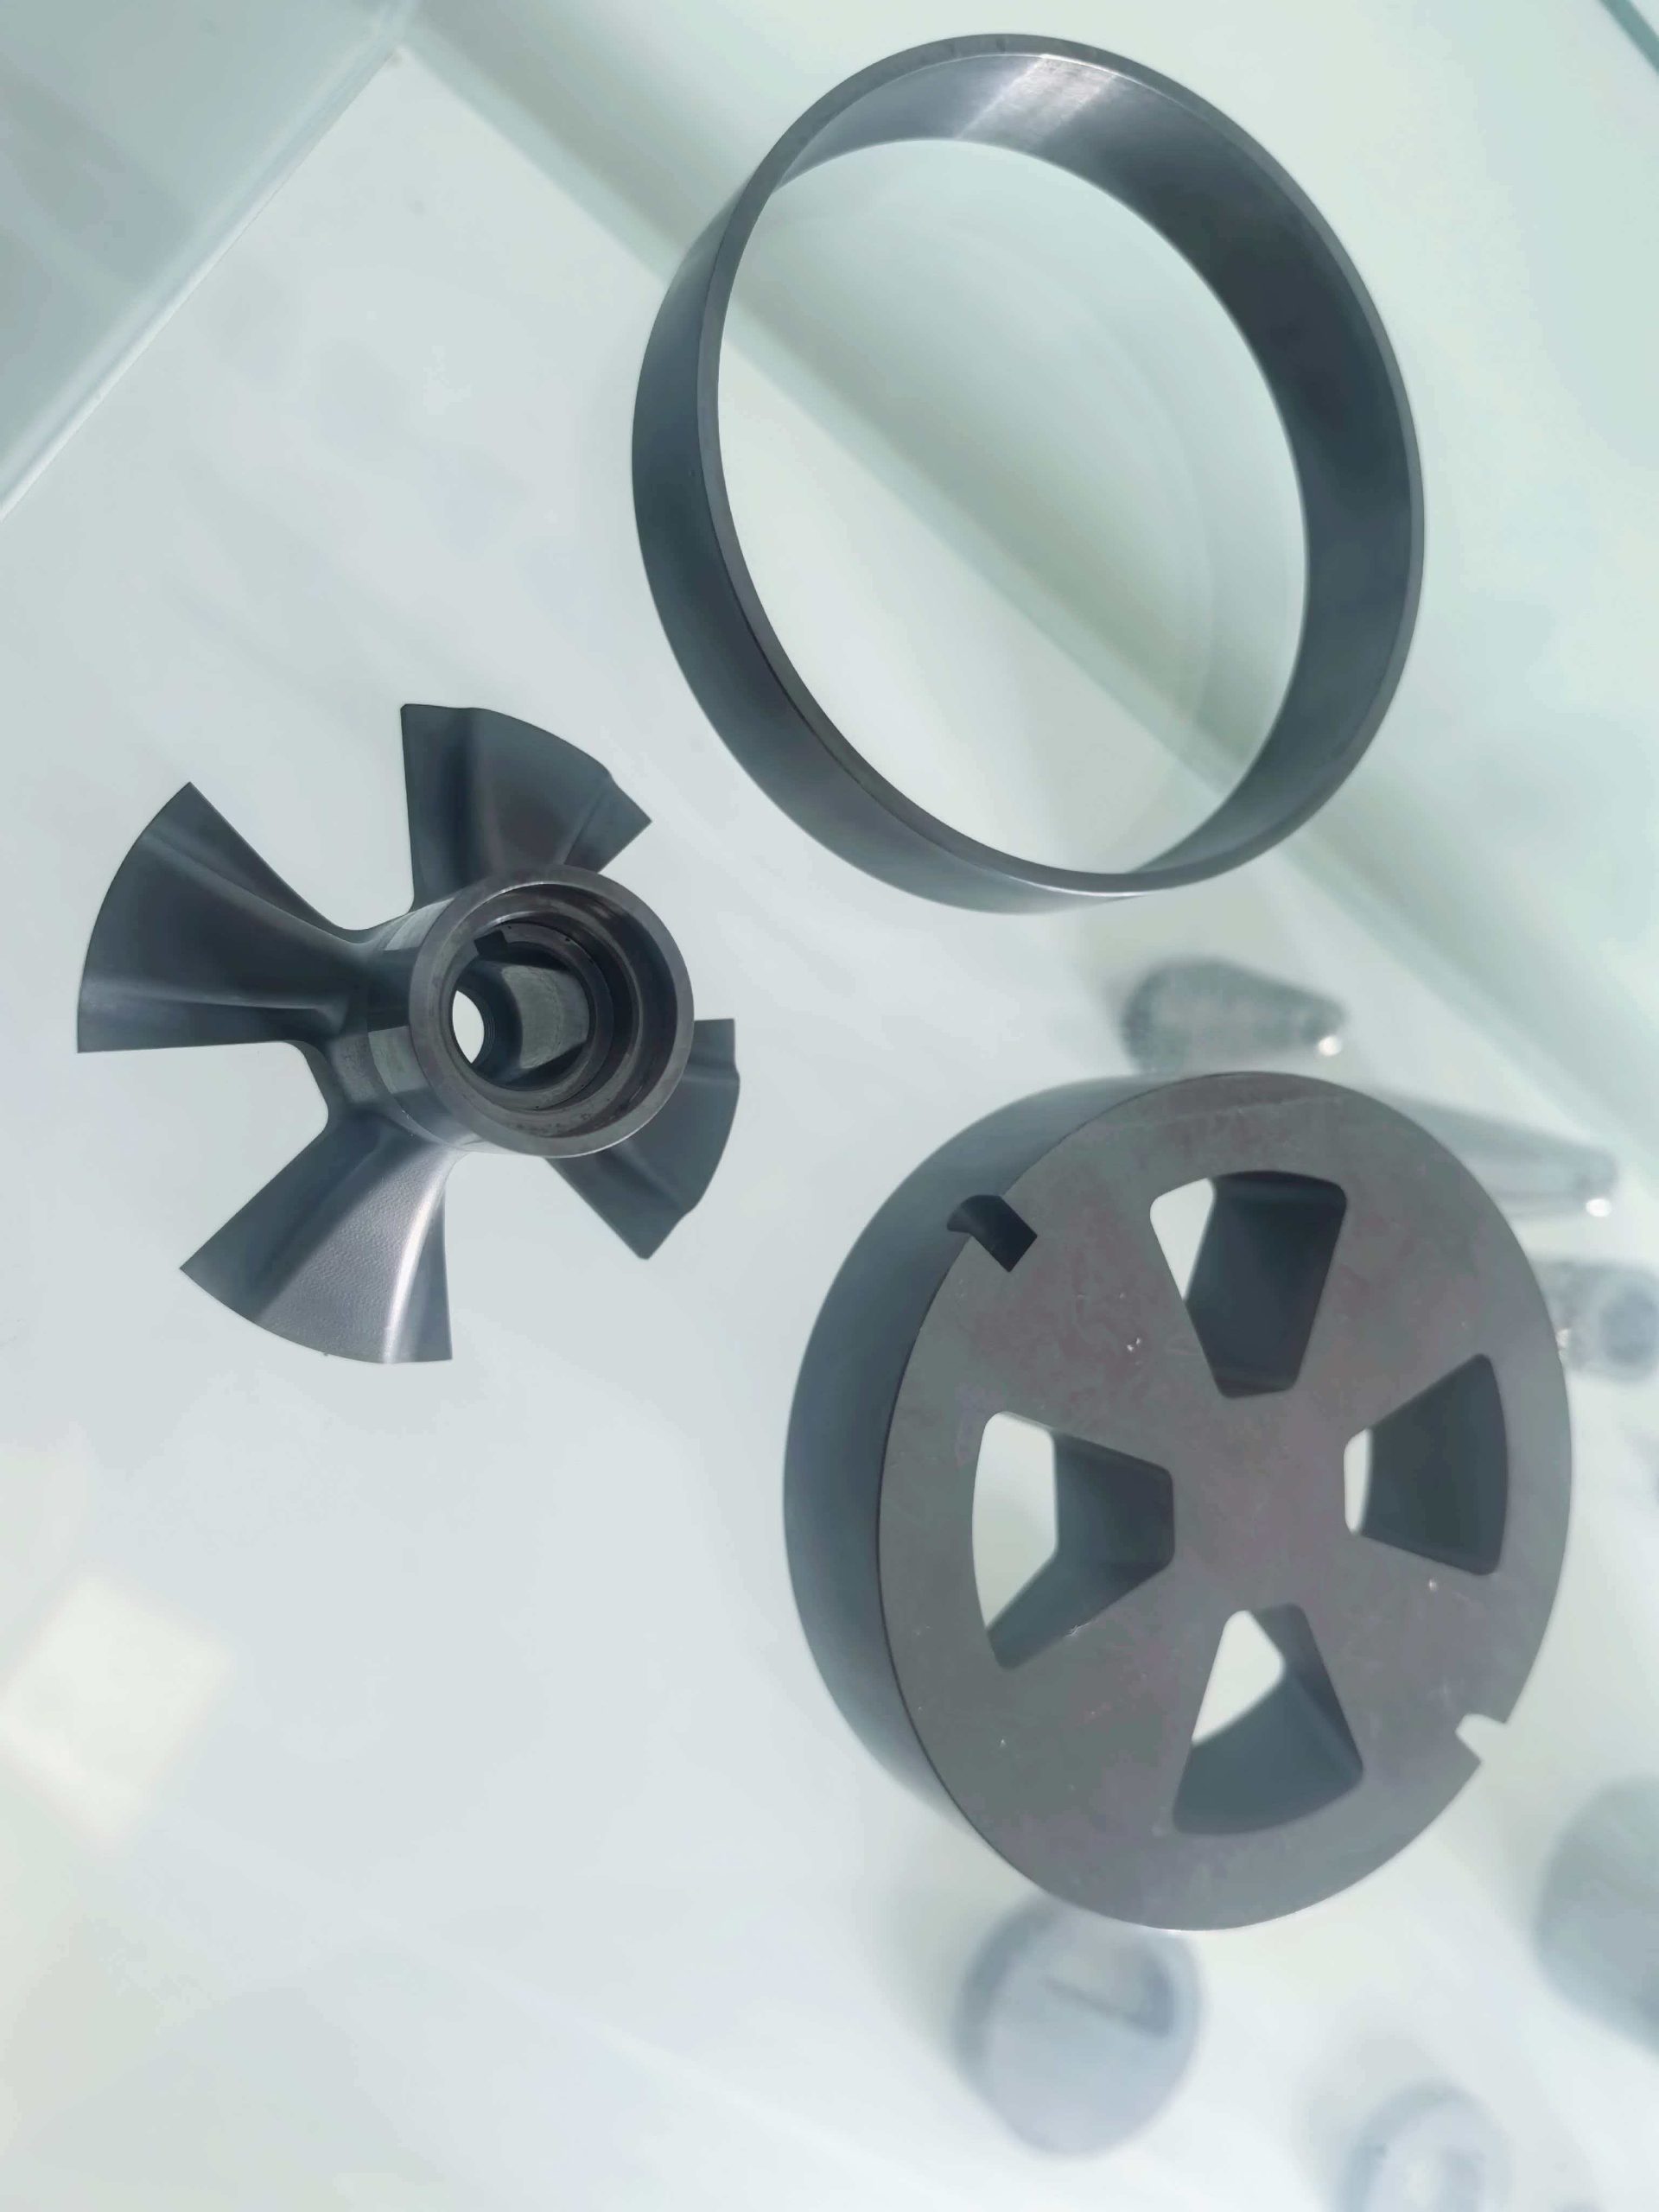
Компания РКМК изготавливает детали из износостойких карбидных материалов для узлов, работающих в условиях интенсивного абразивного износа, агрессивных сред и трения без смазки: кольца торцевых уплотнений, втулки и подшипники скольжения, плунжеры и гильзы, седла и уплотнительные элементы арматуры. Основные потребители — производители и ремонтные службы насосного оборудования, запорной арматуры и оборудования нефтегазовой отрасли. Производство охватывает полный цикл: прессование заготовок, спекание в вакуумных печах и финишную алмазную обработку до требуемой точности. Изготовление ведётся по чертежам заказчика — от единичных деталей до серийных партий.
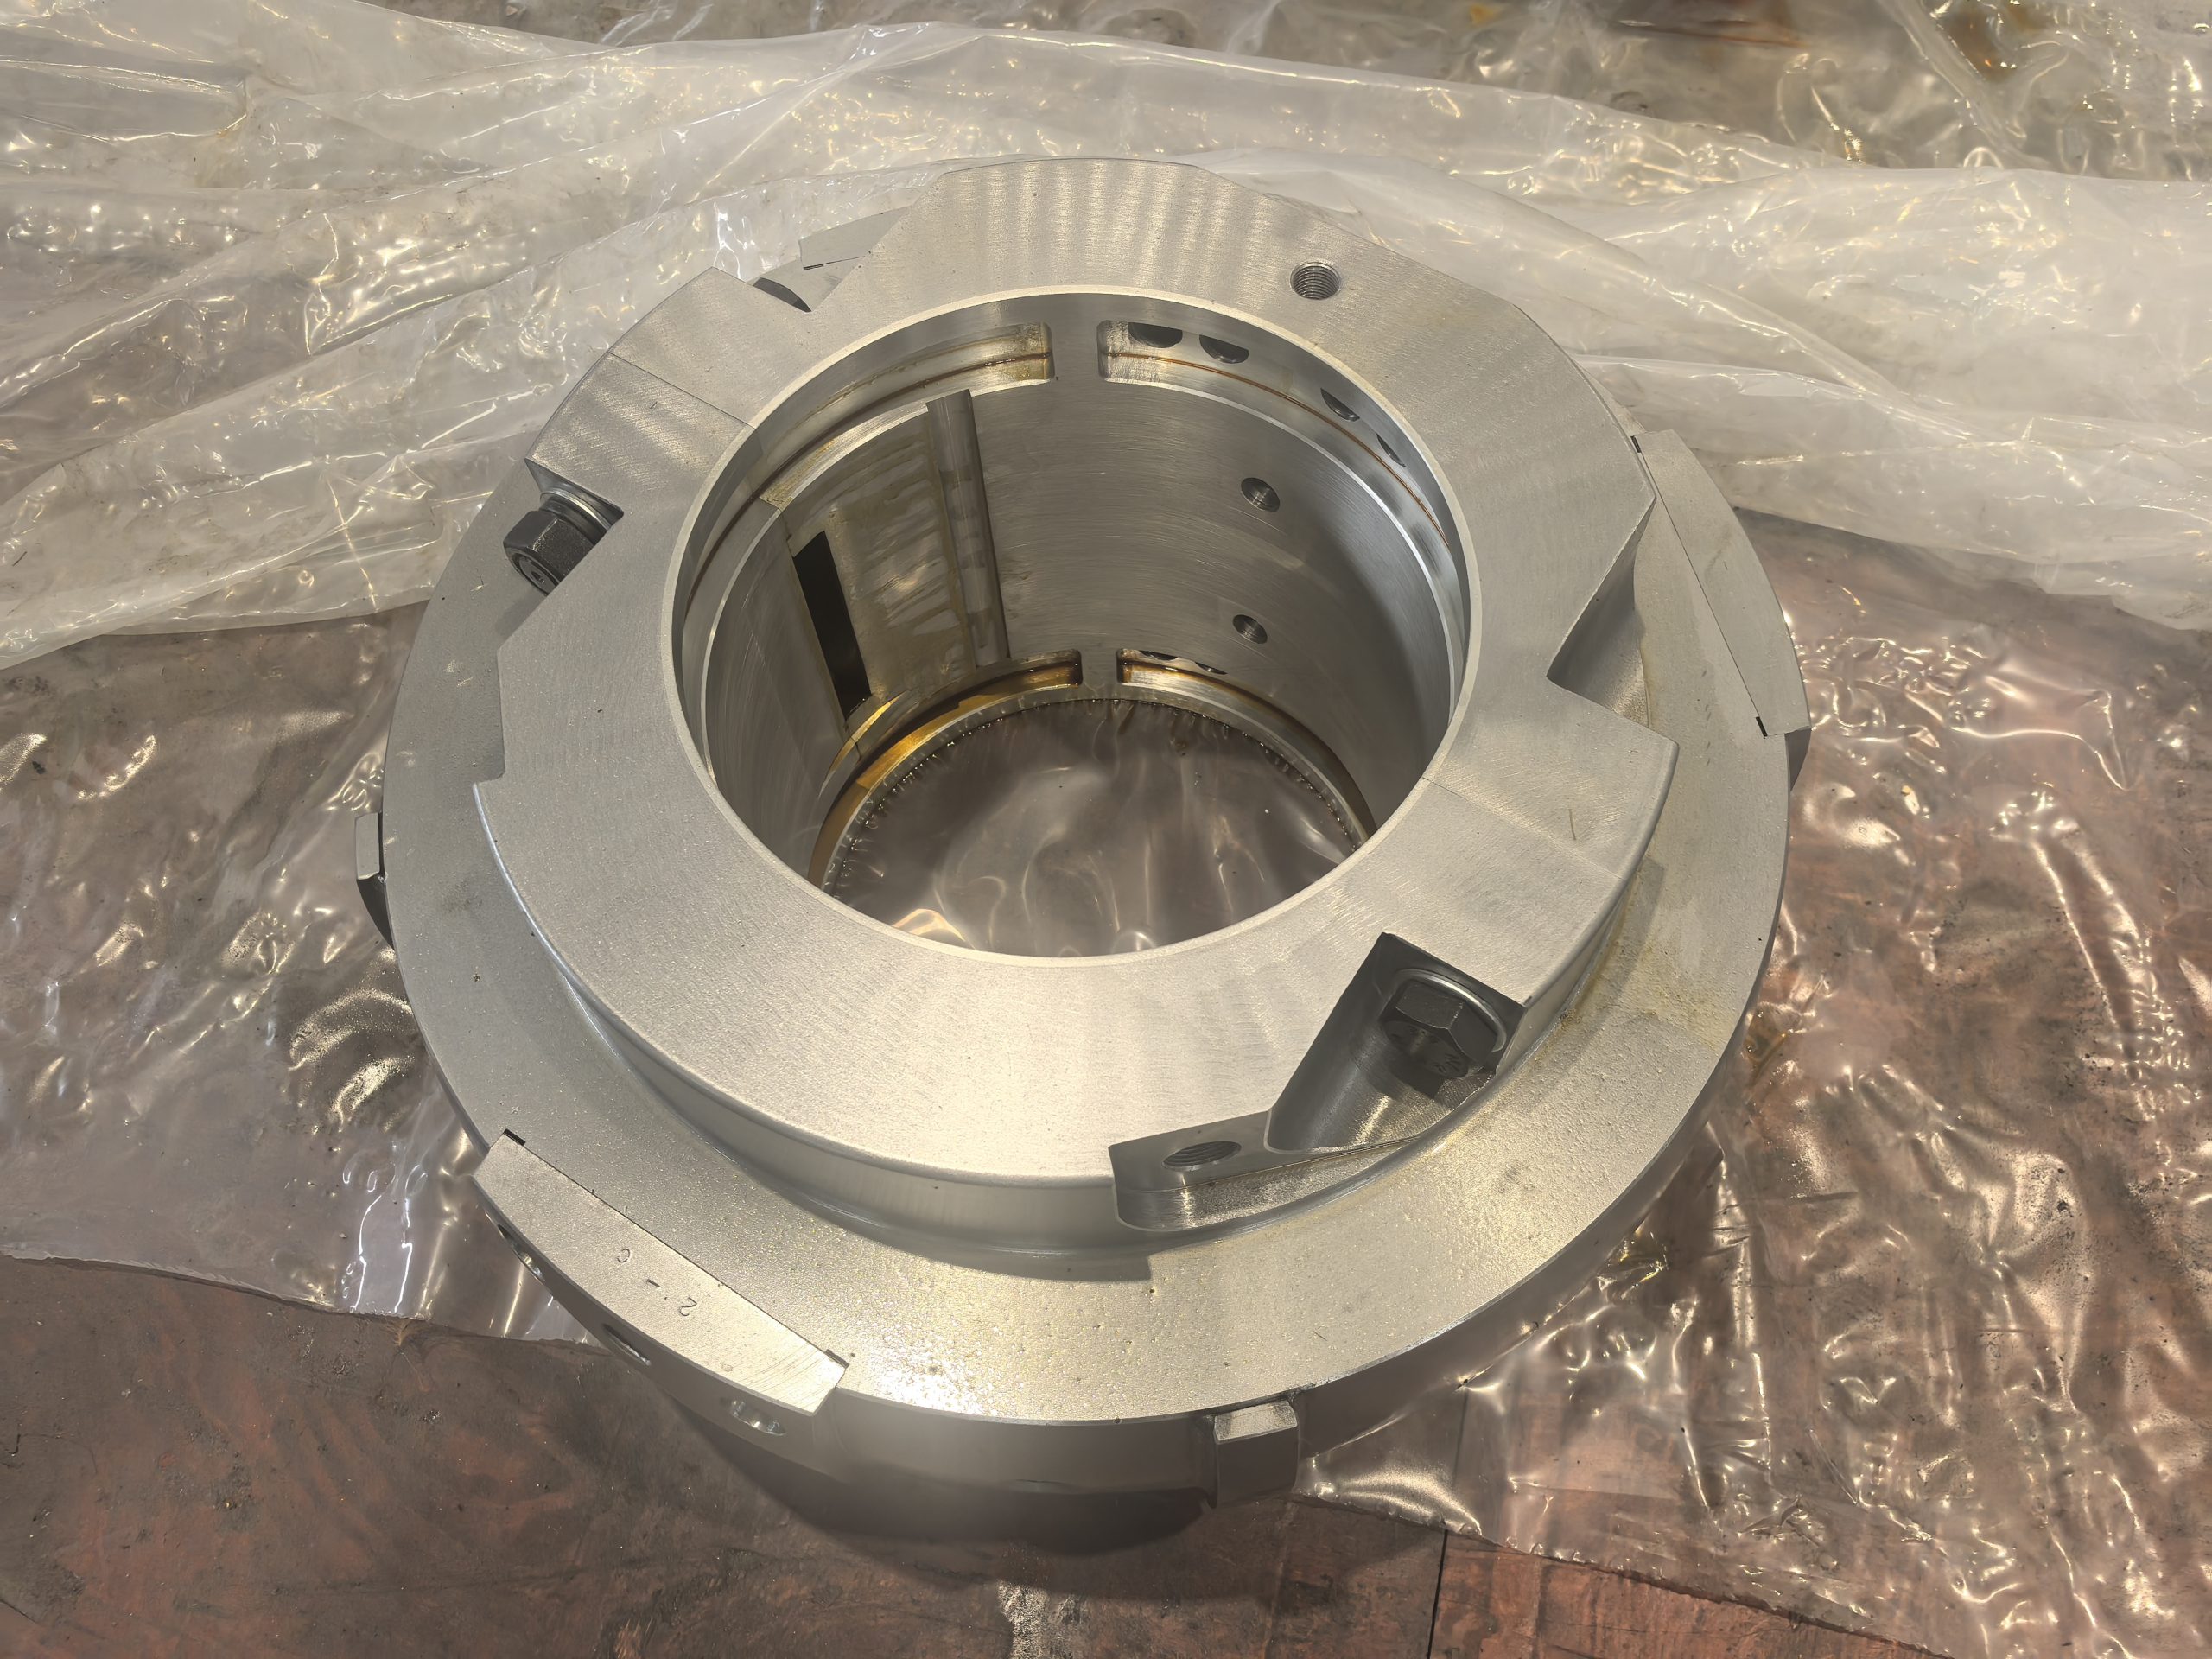
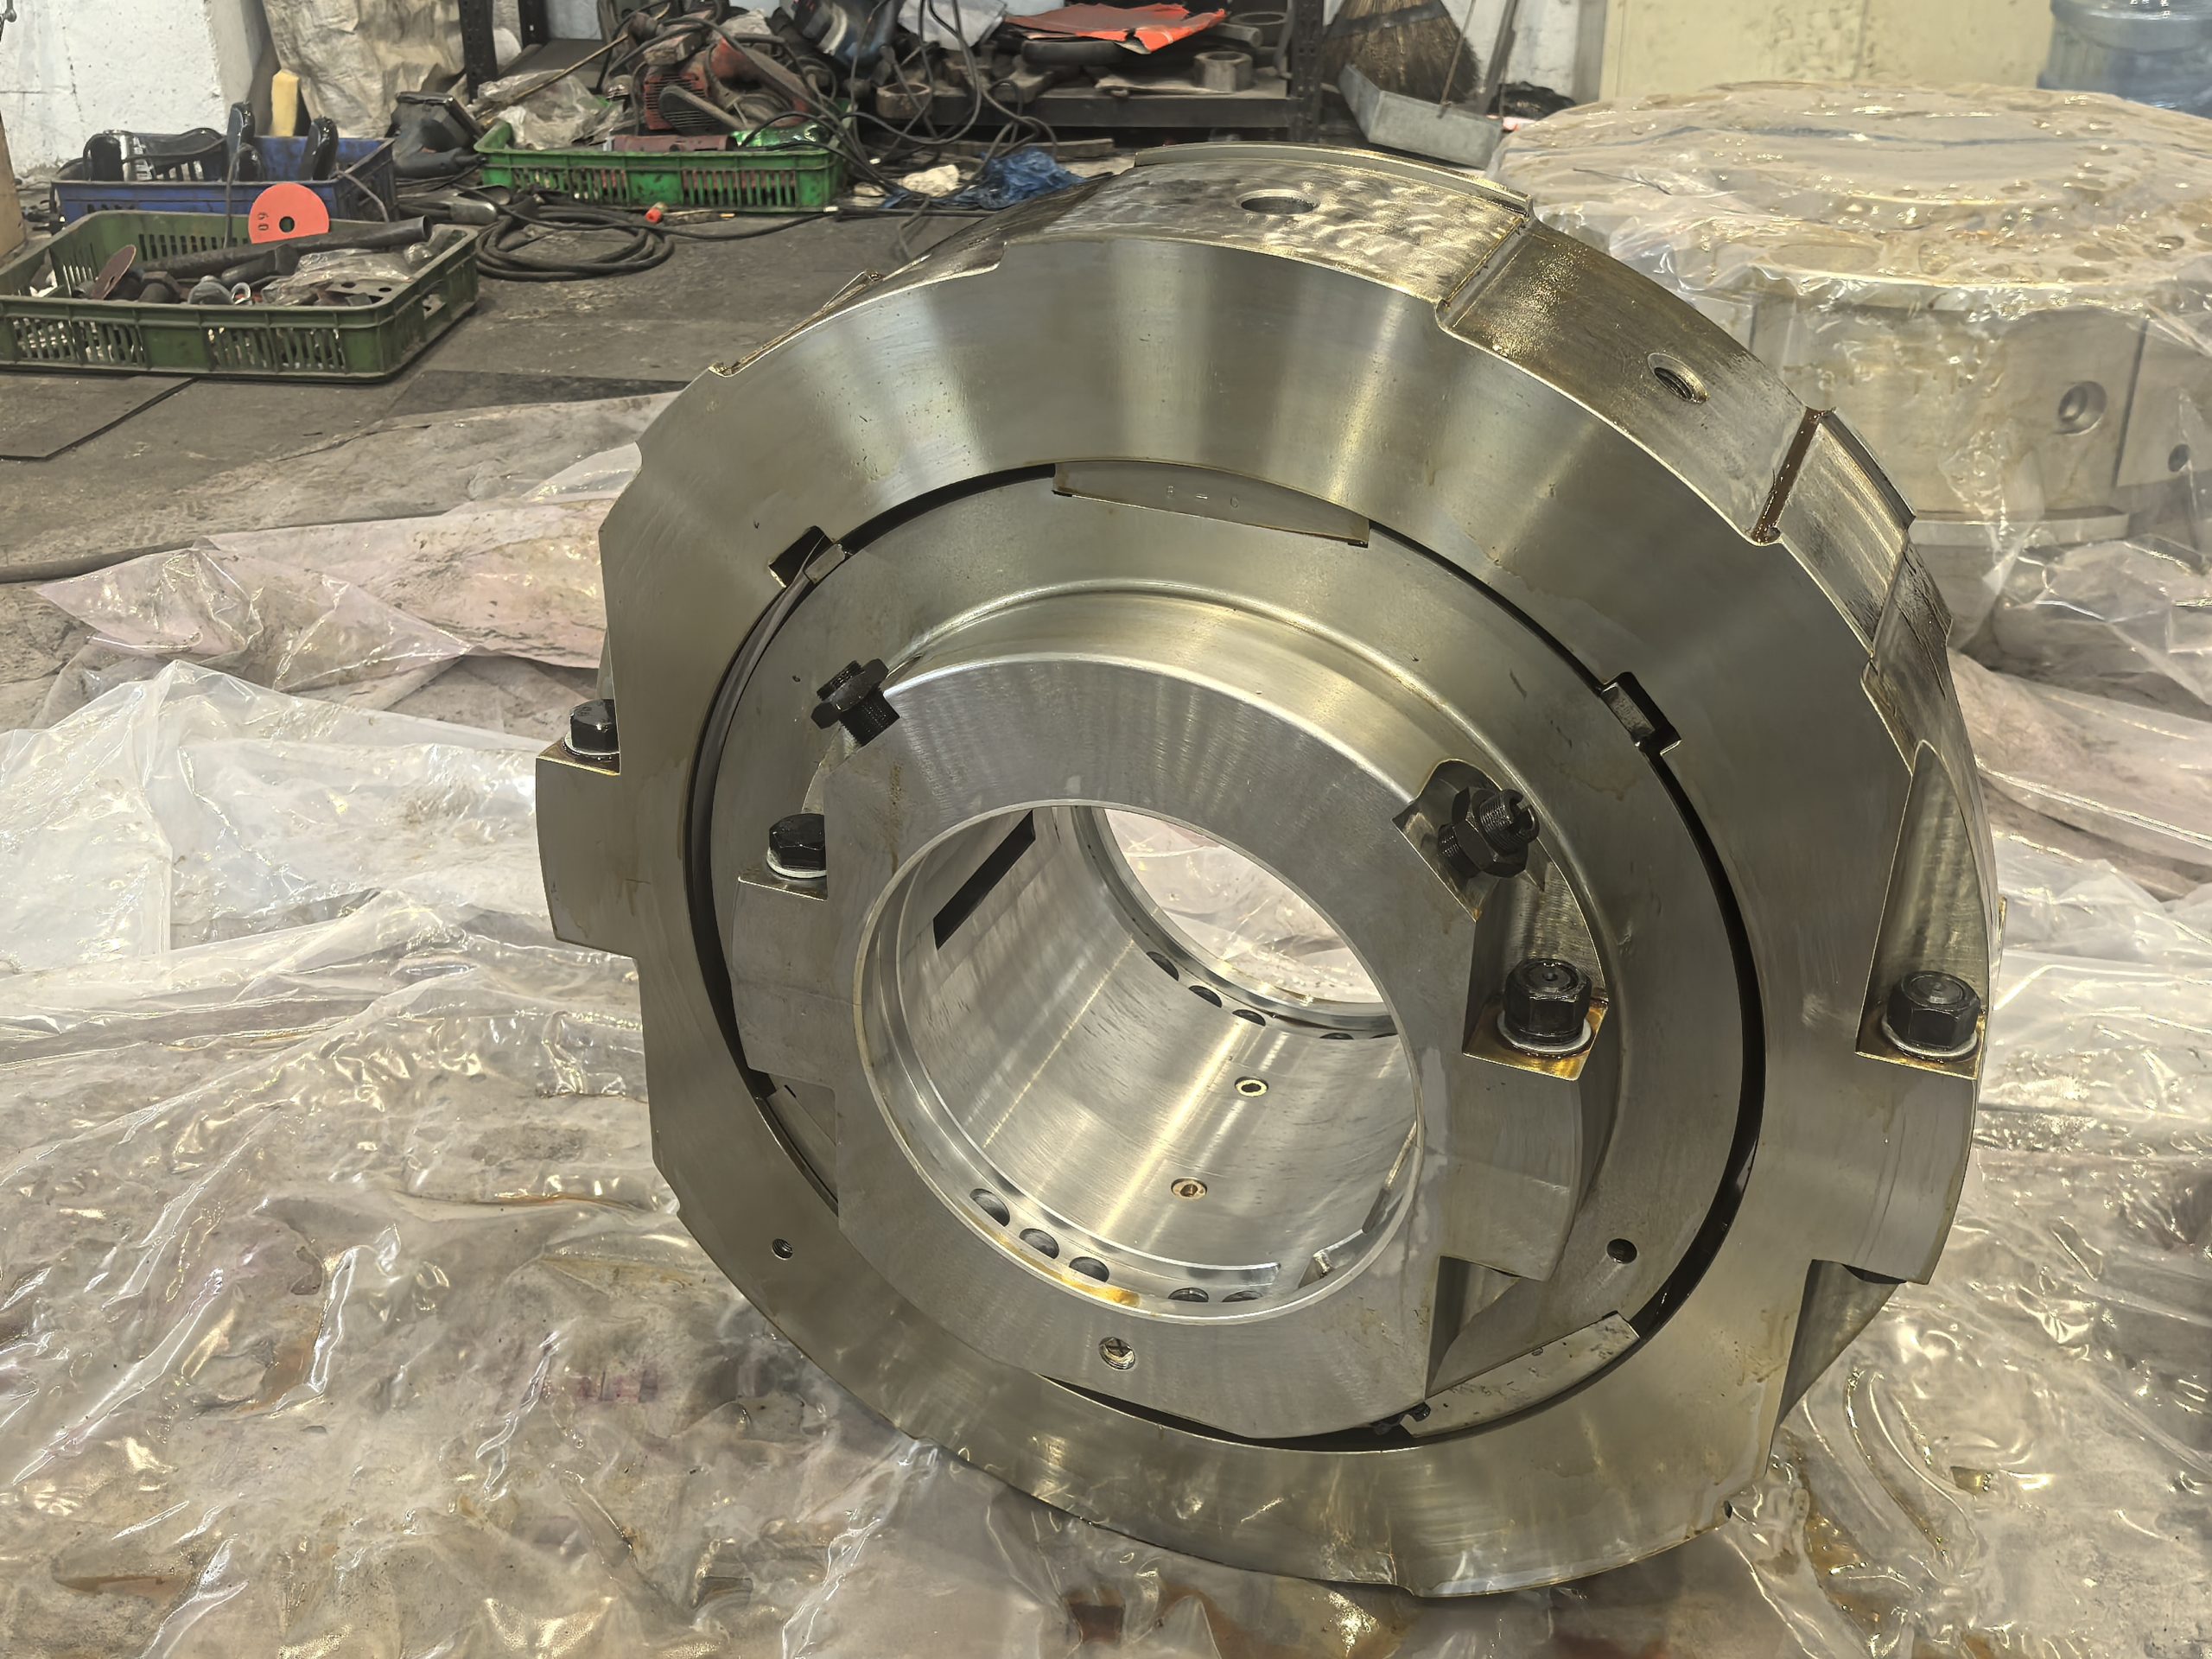
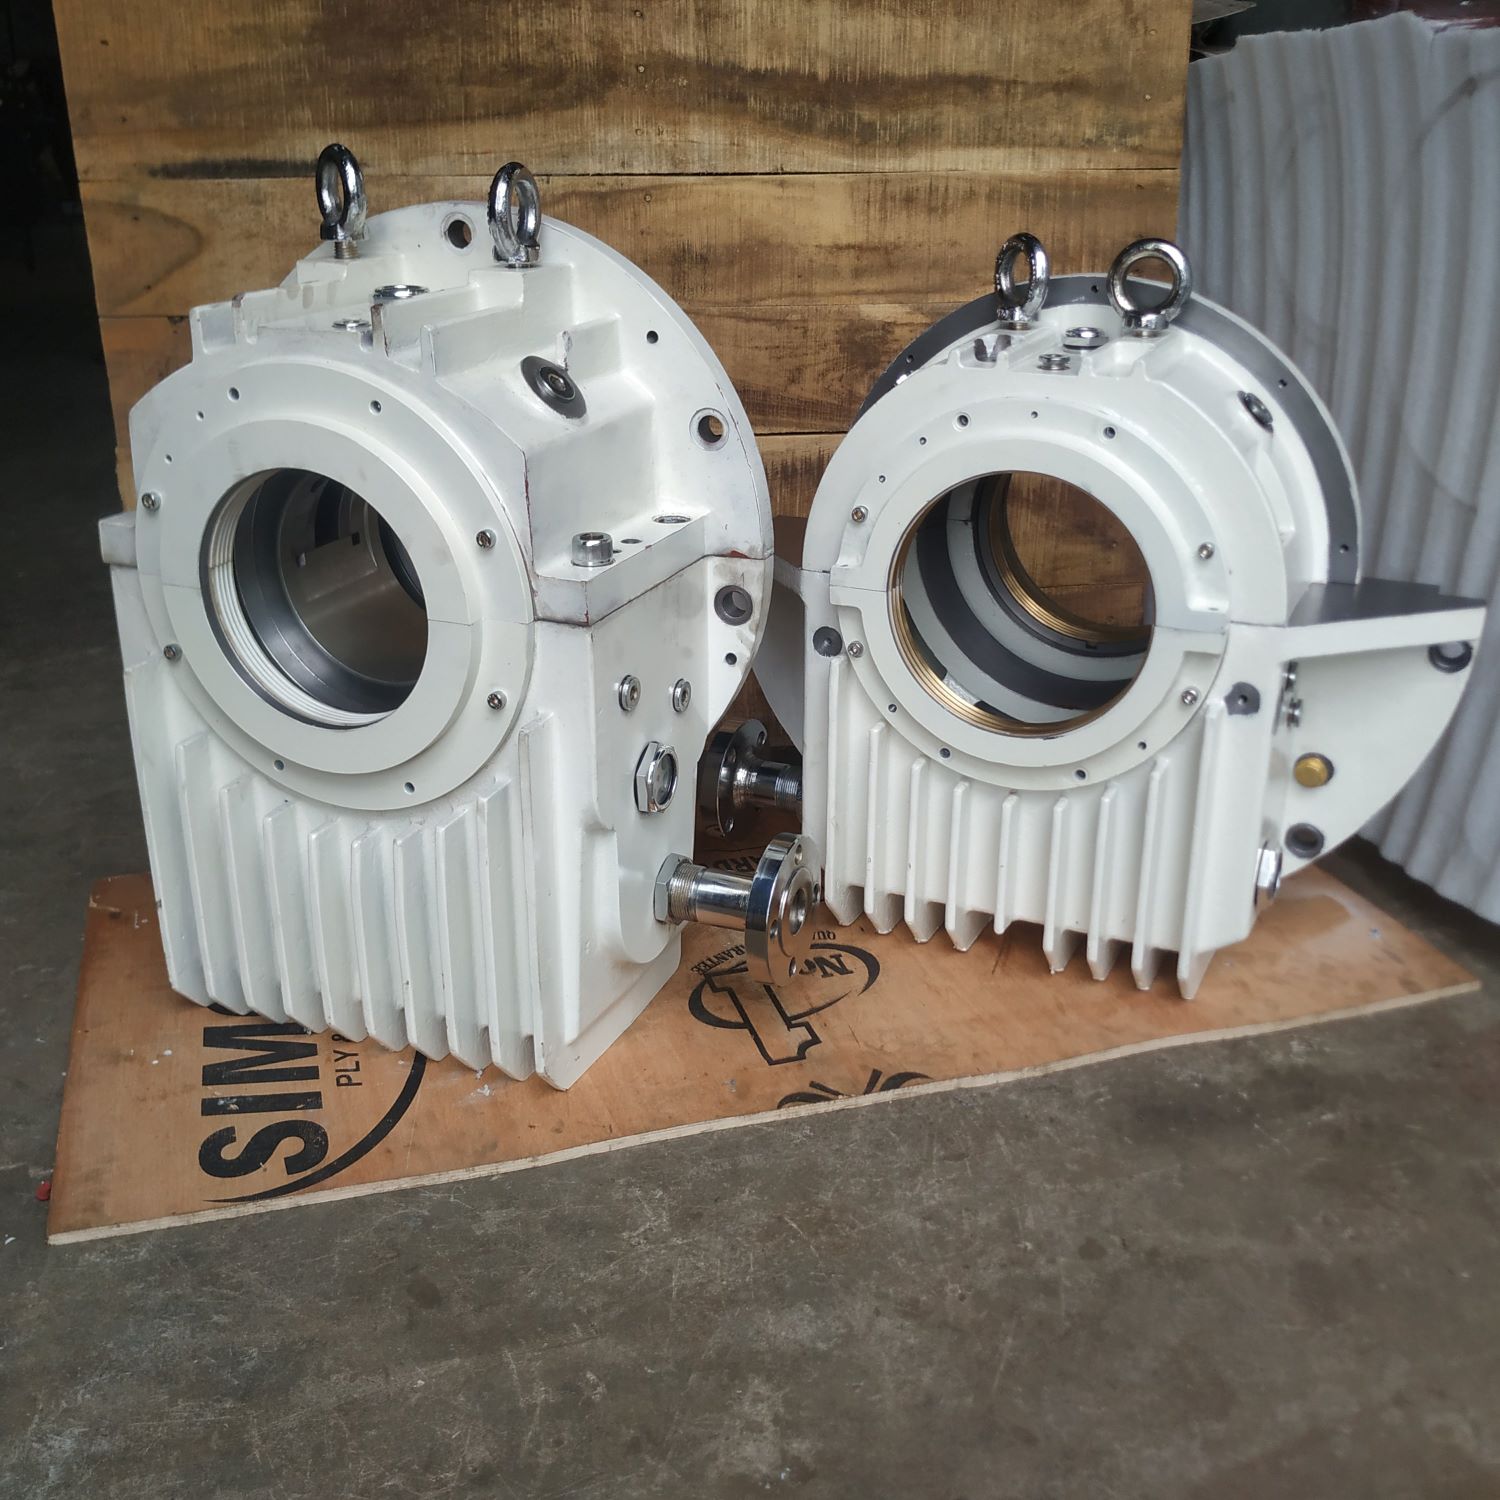
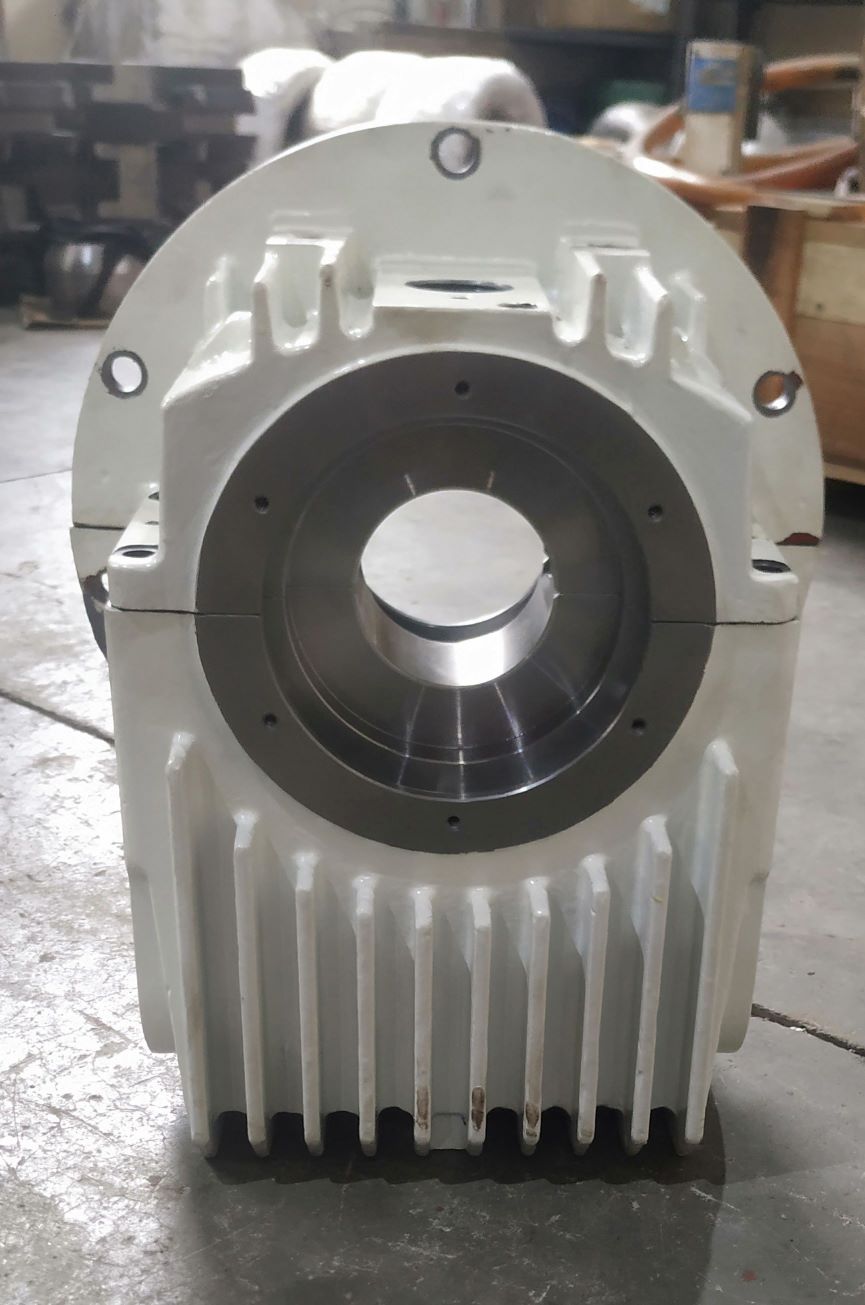
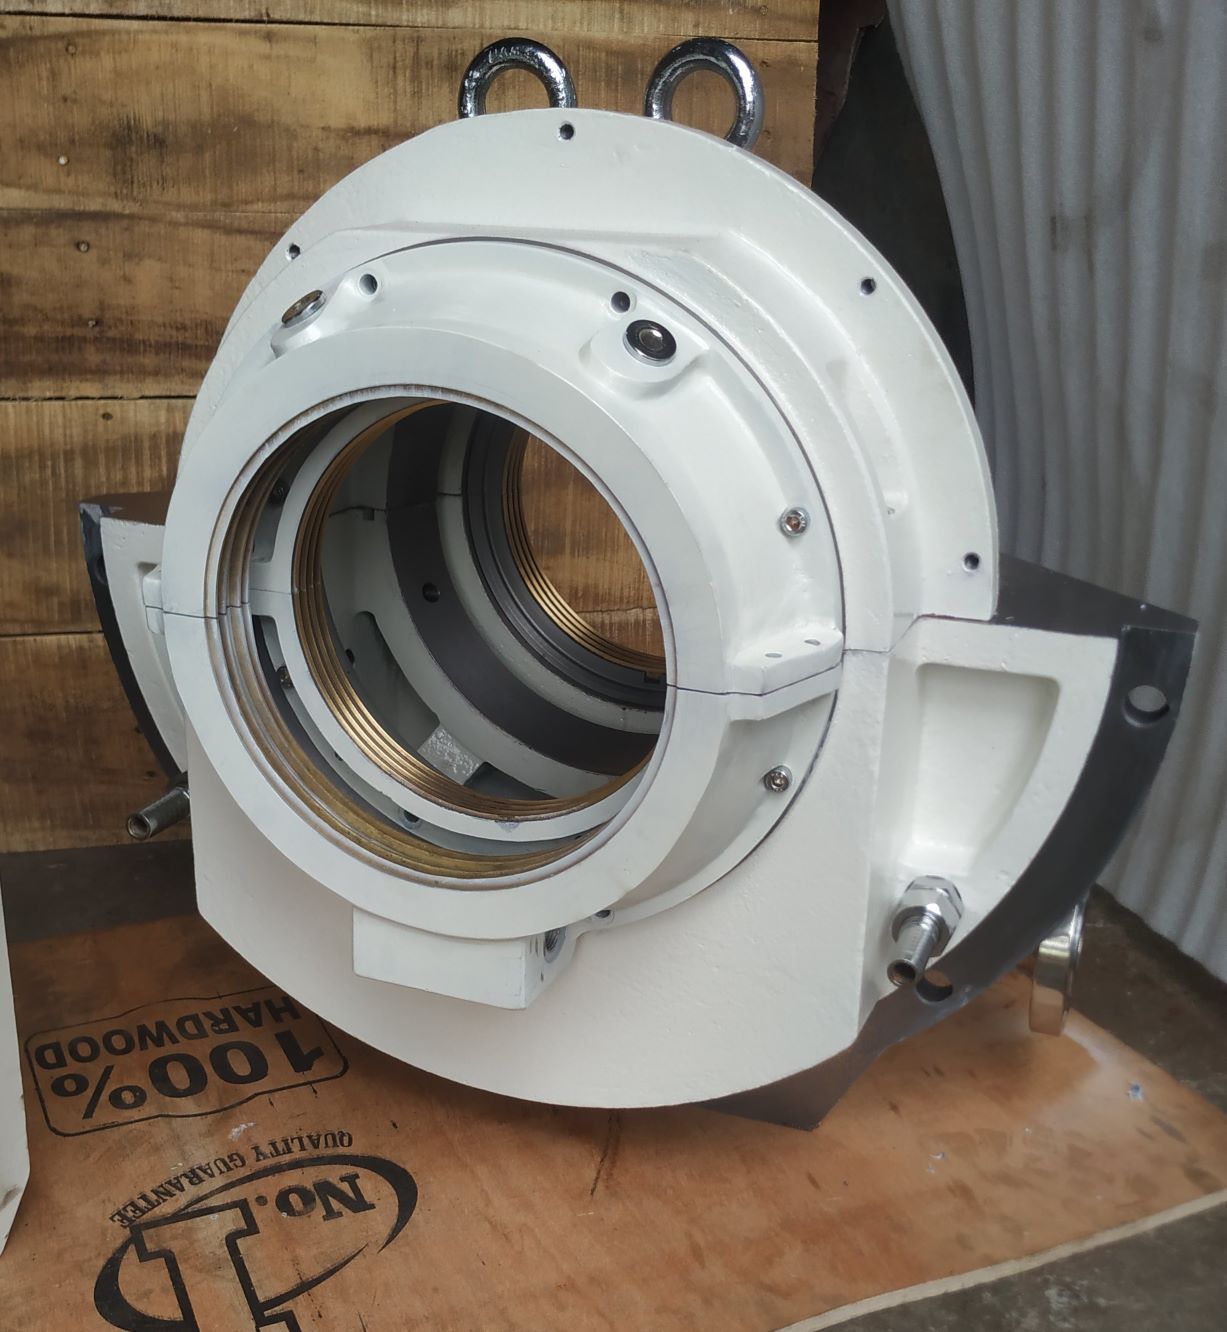
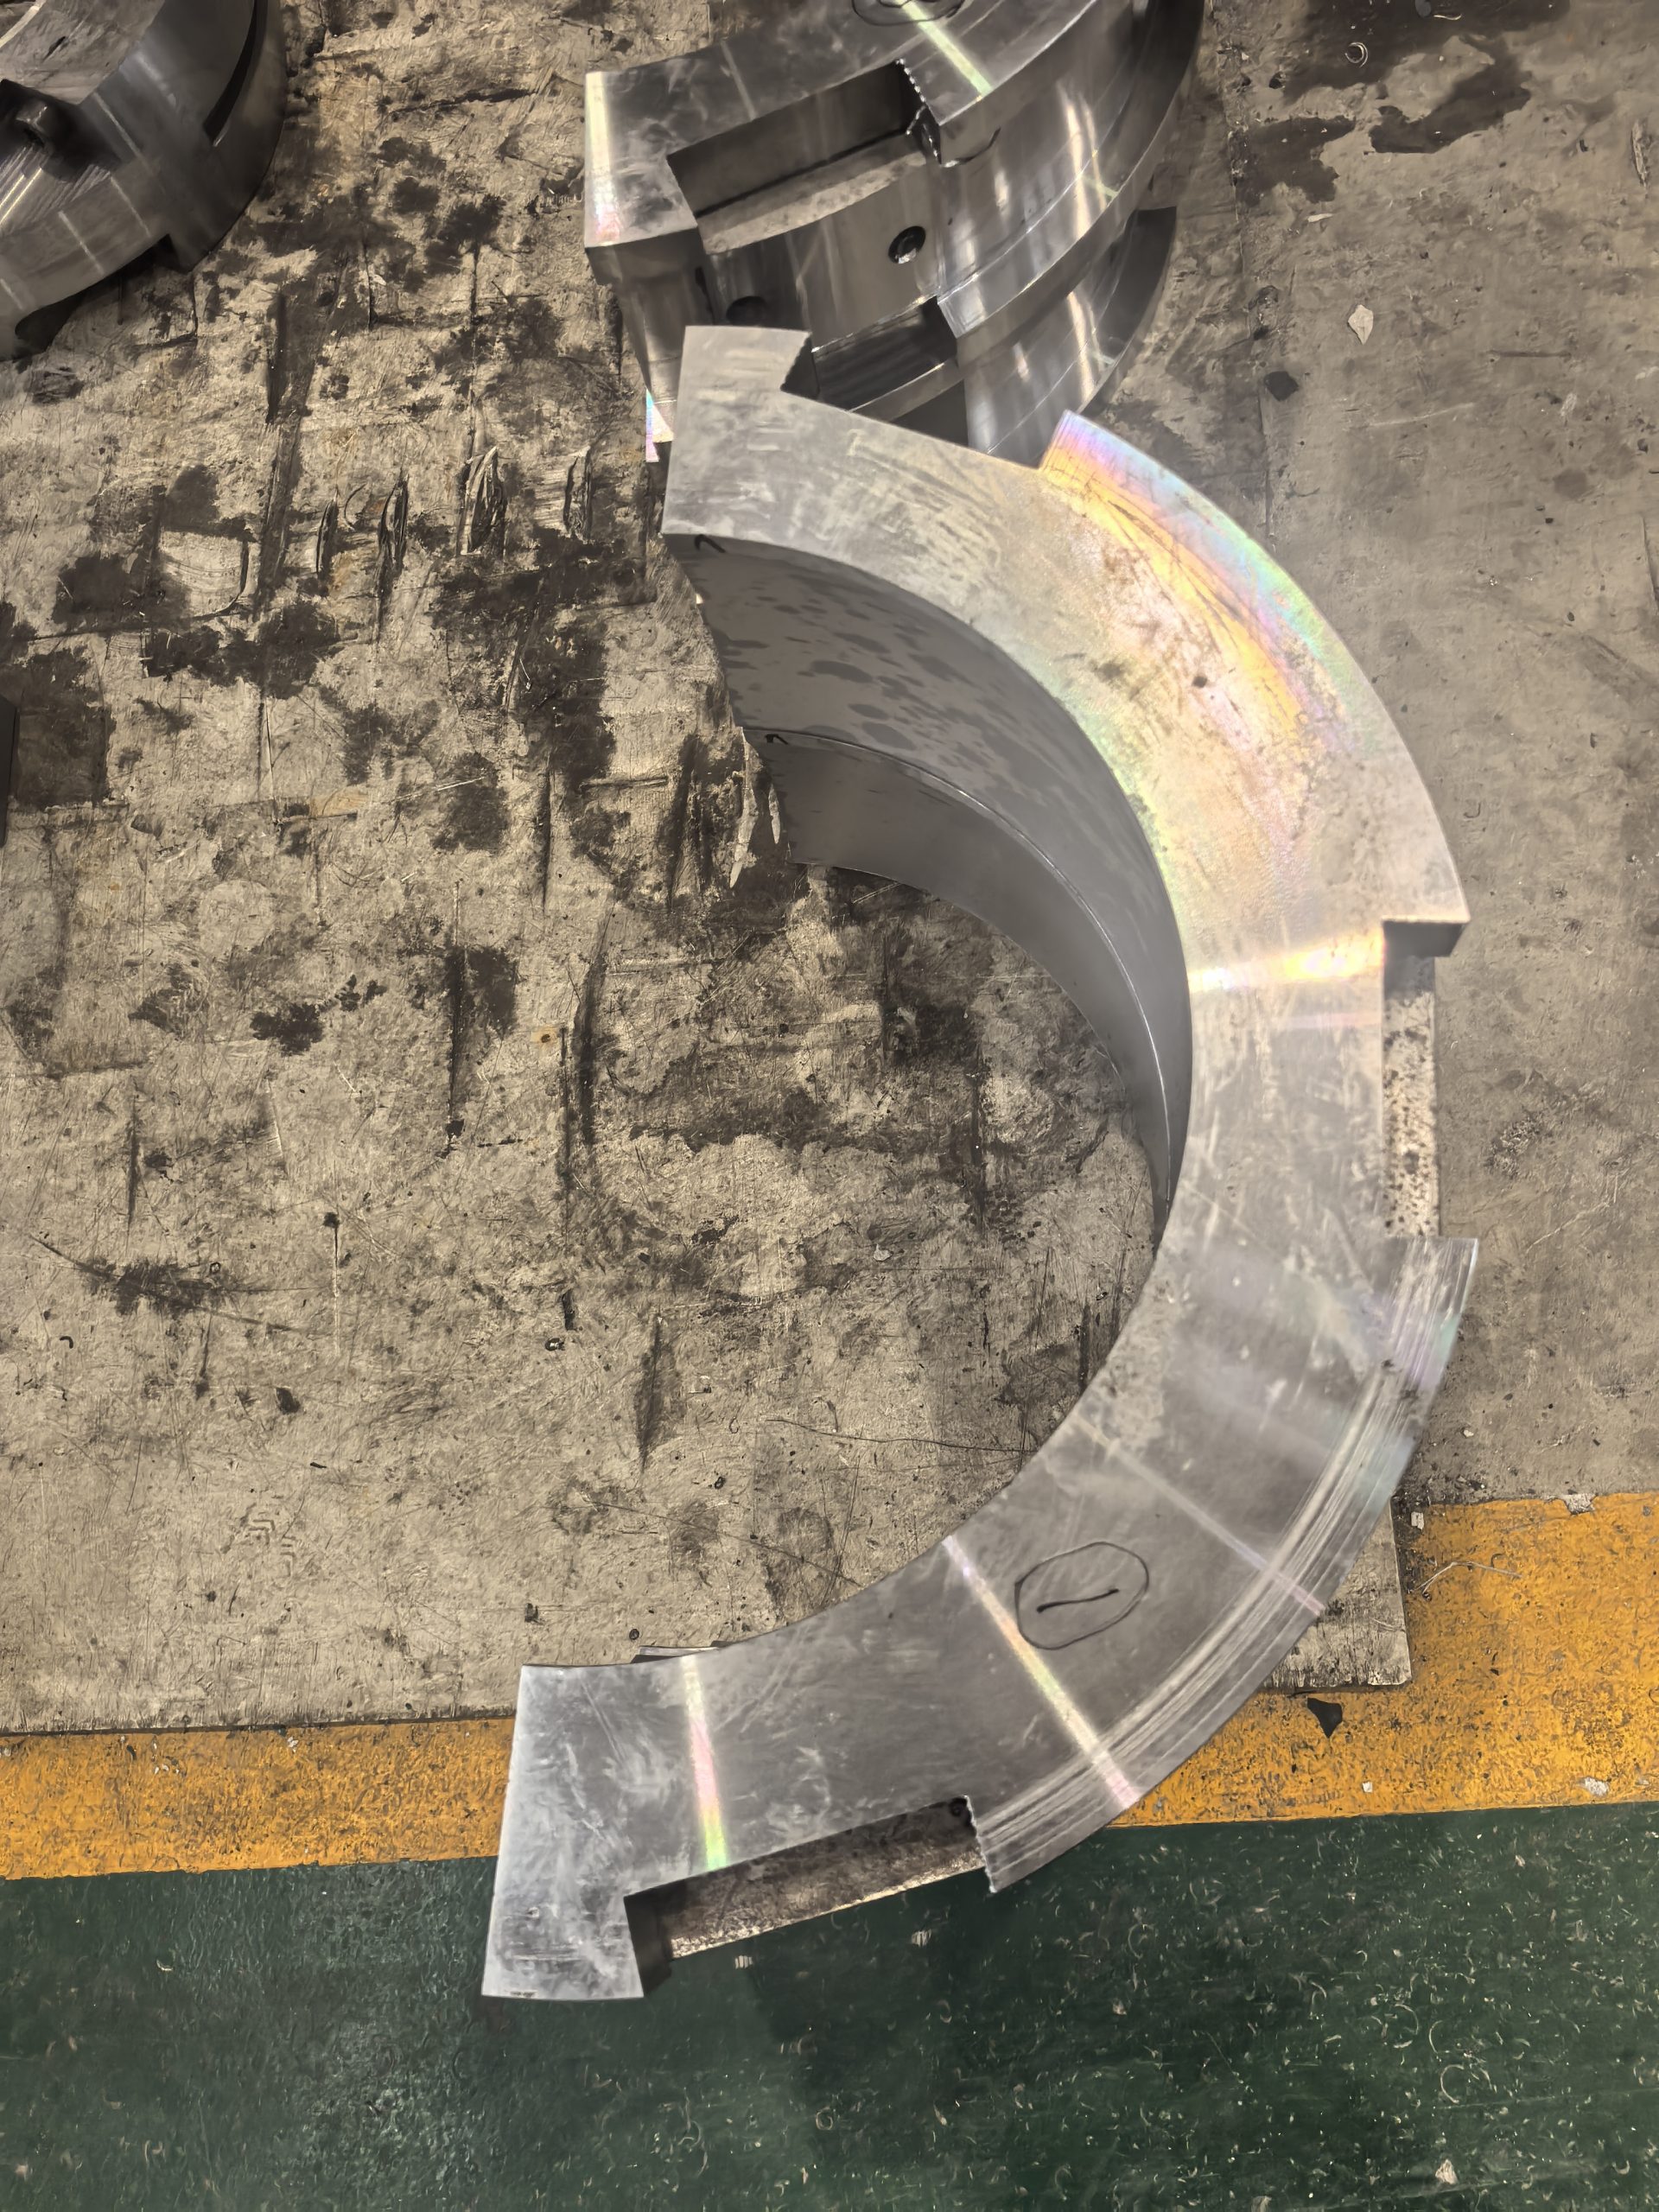
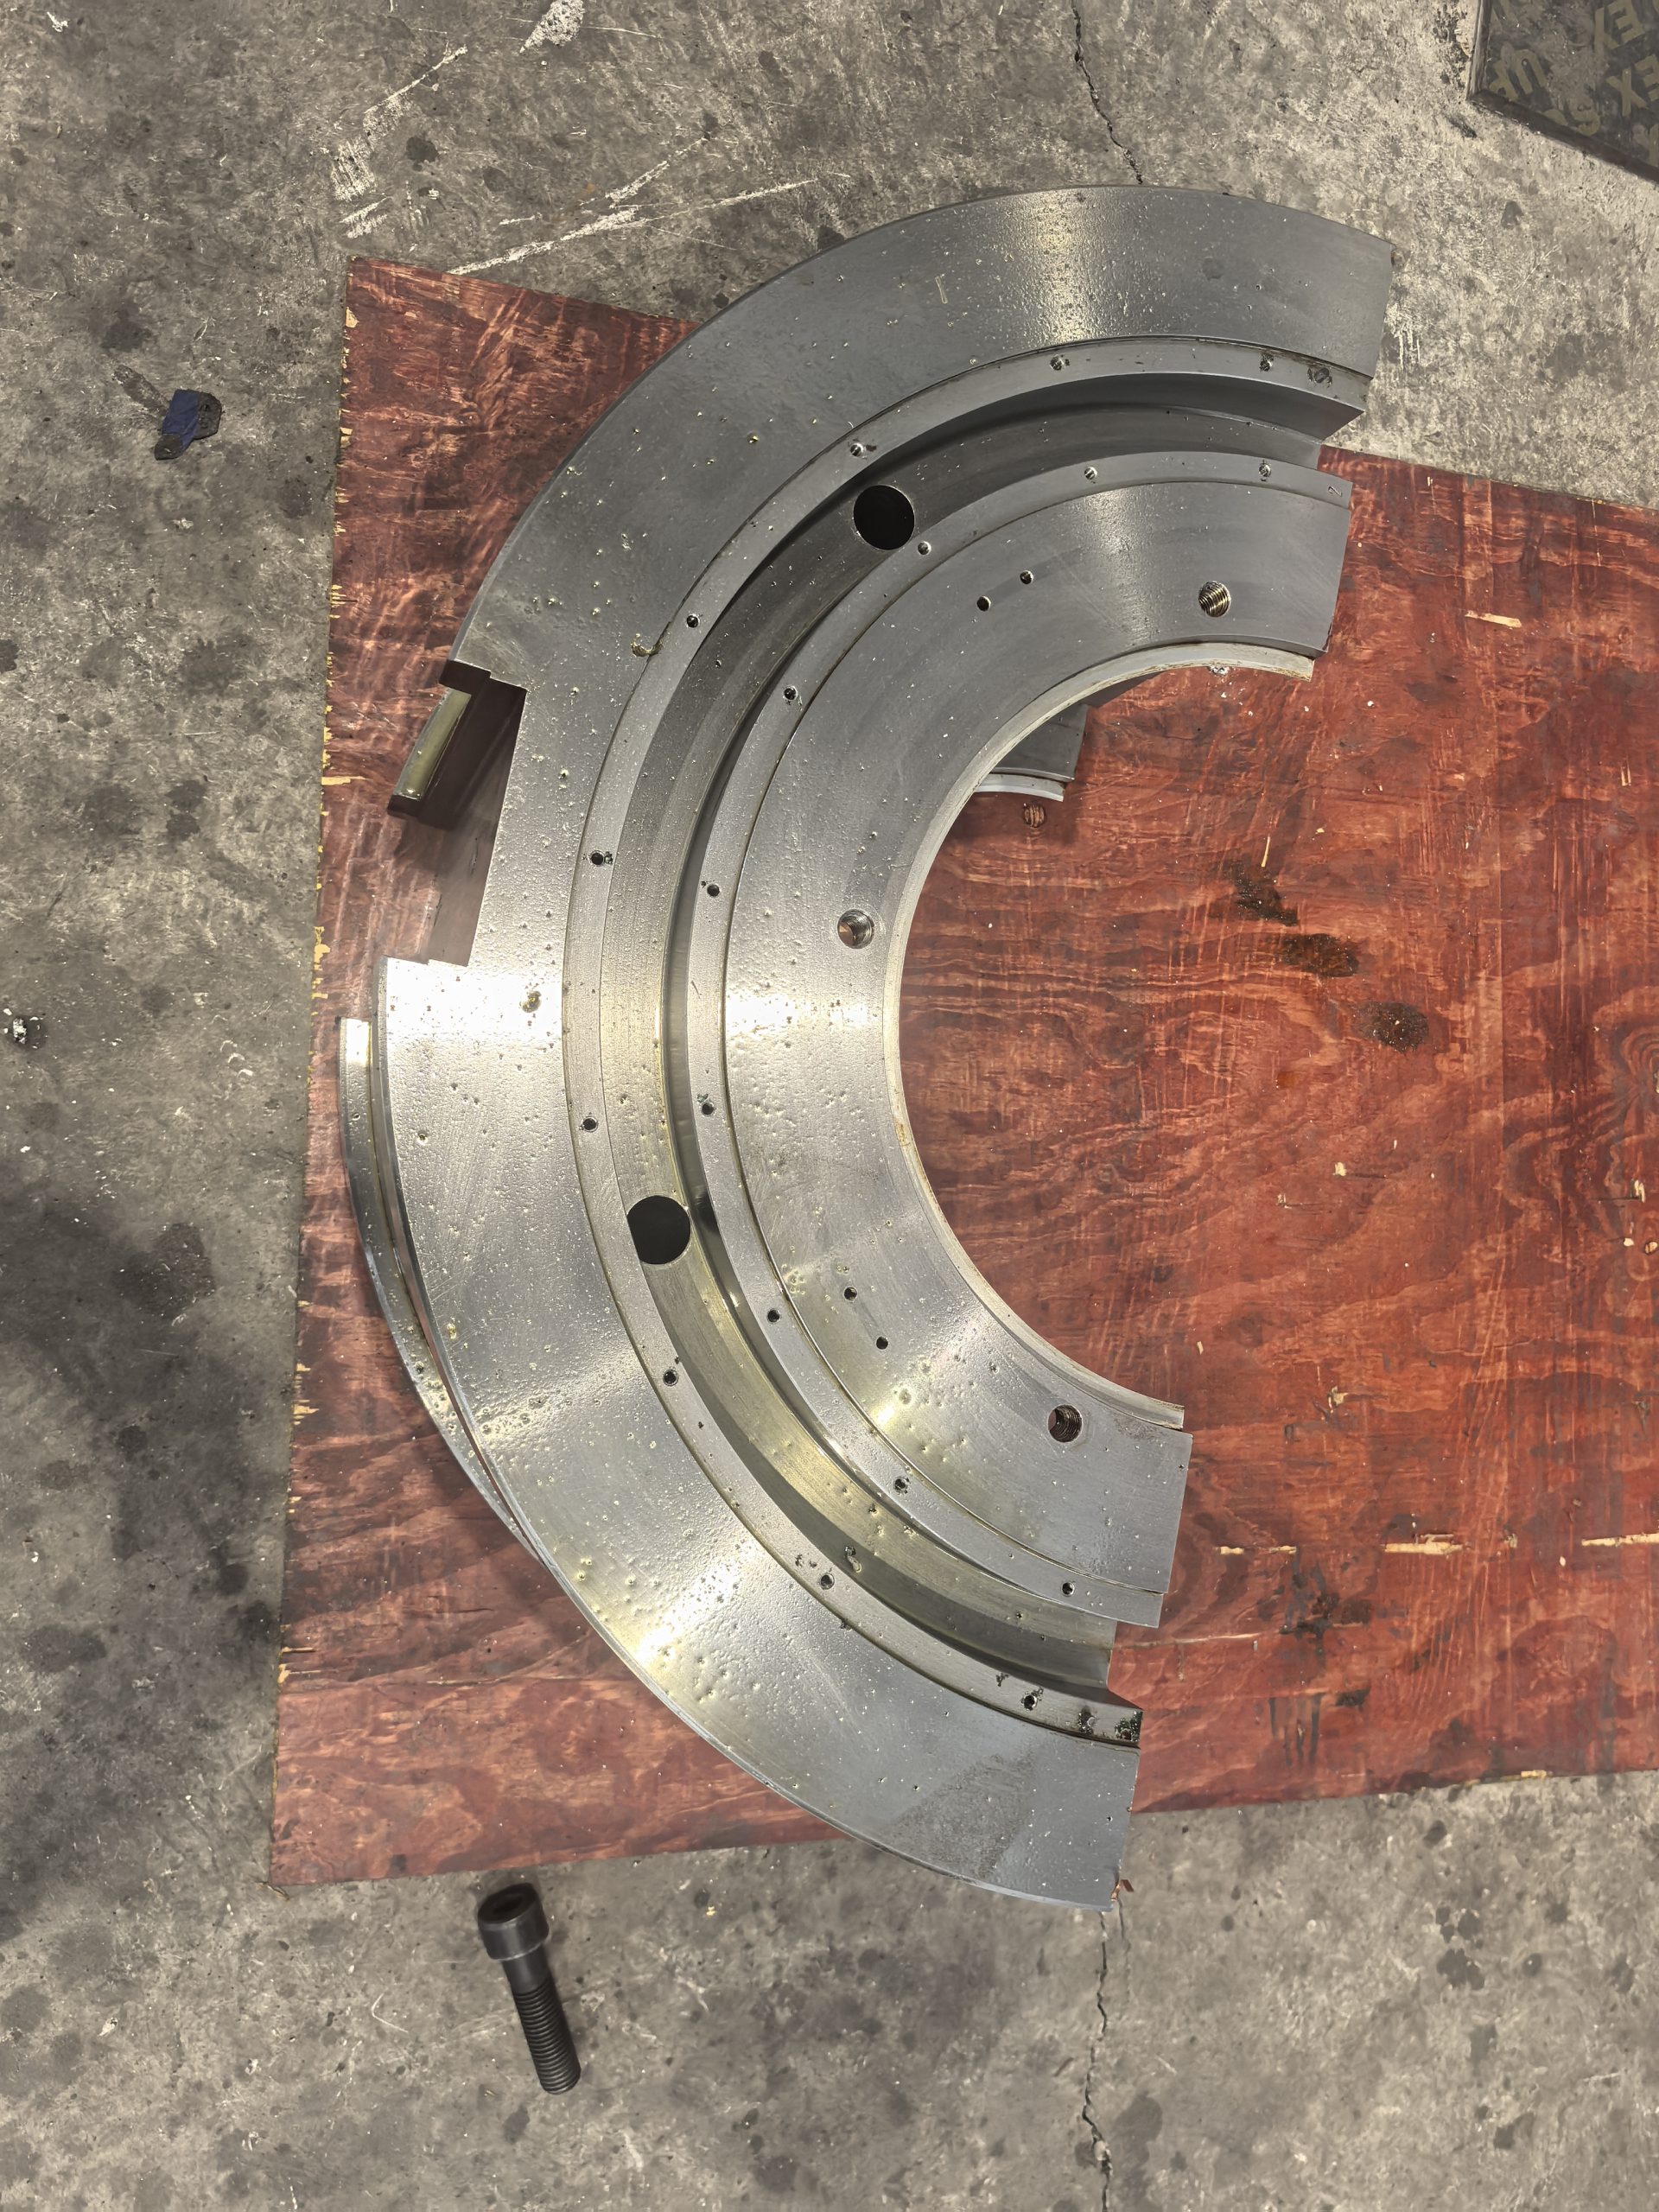
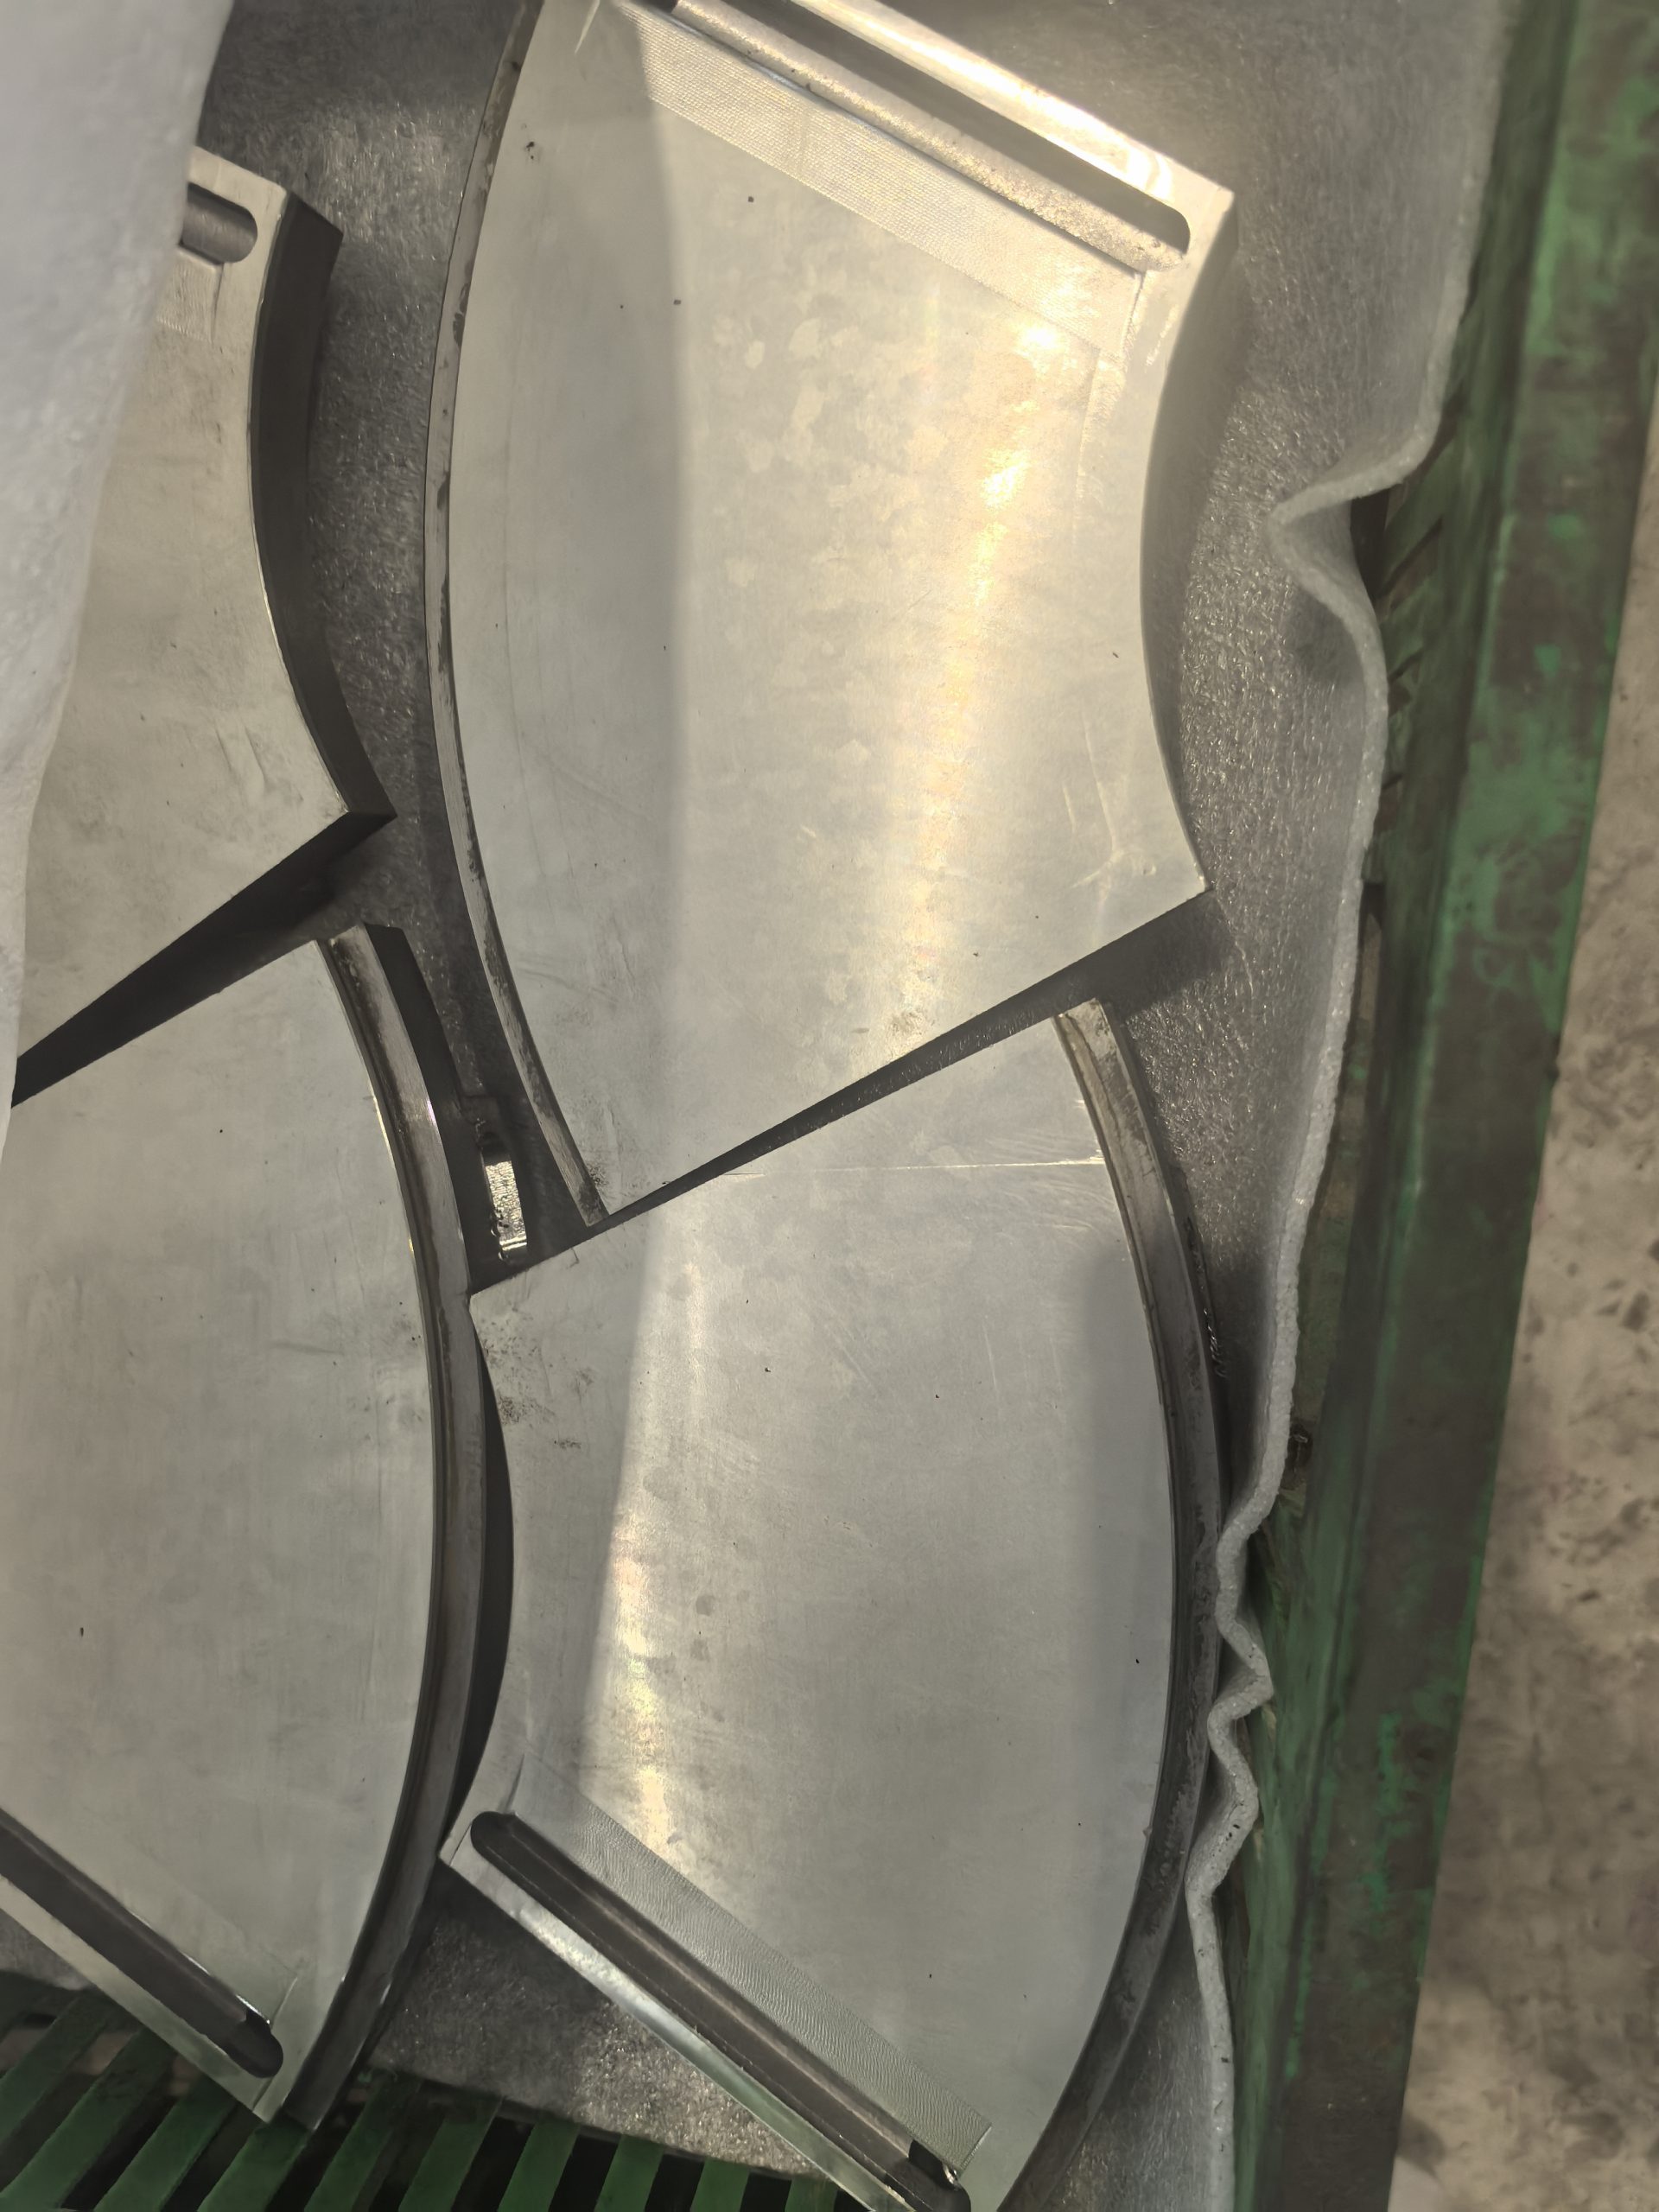
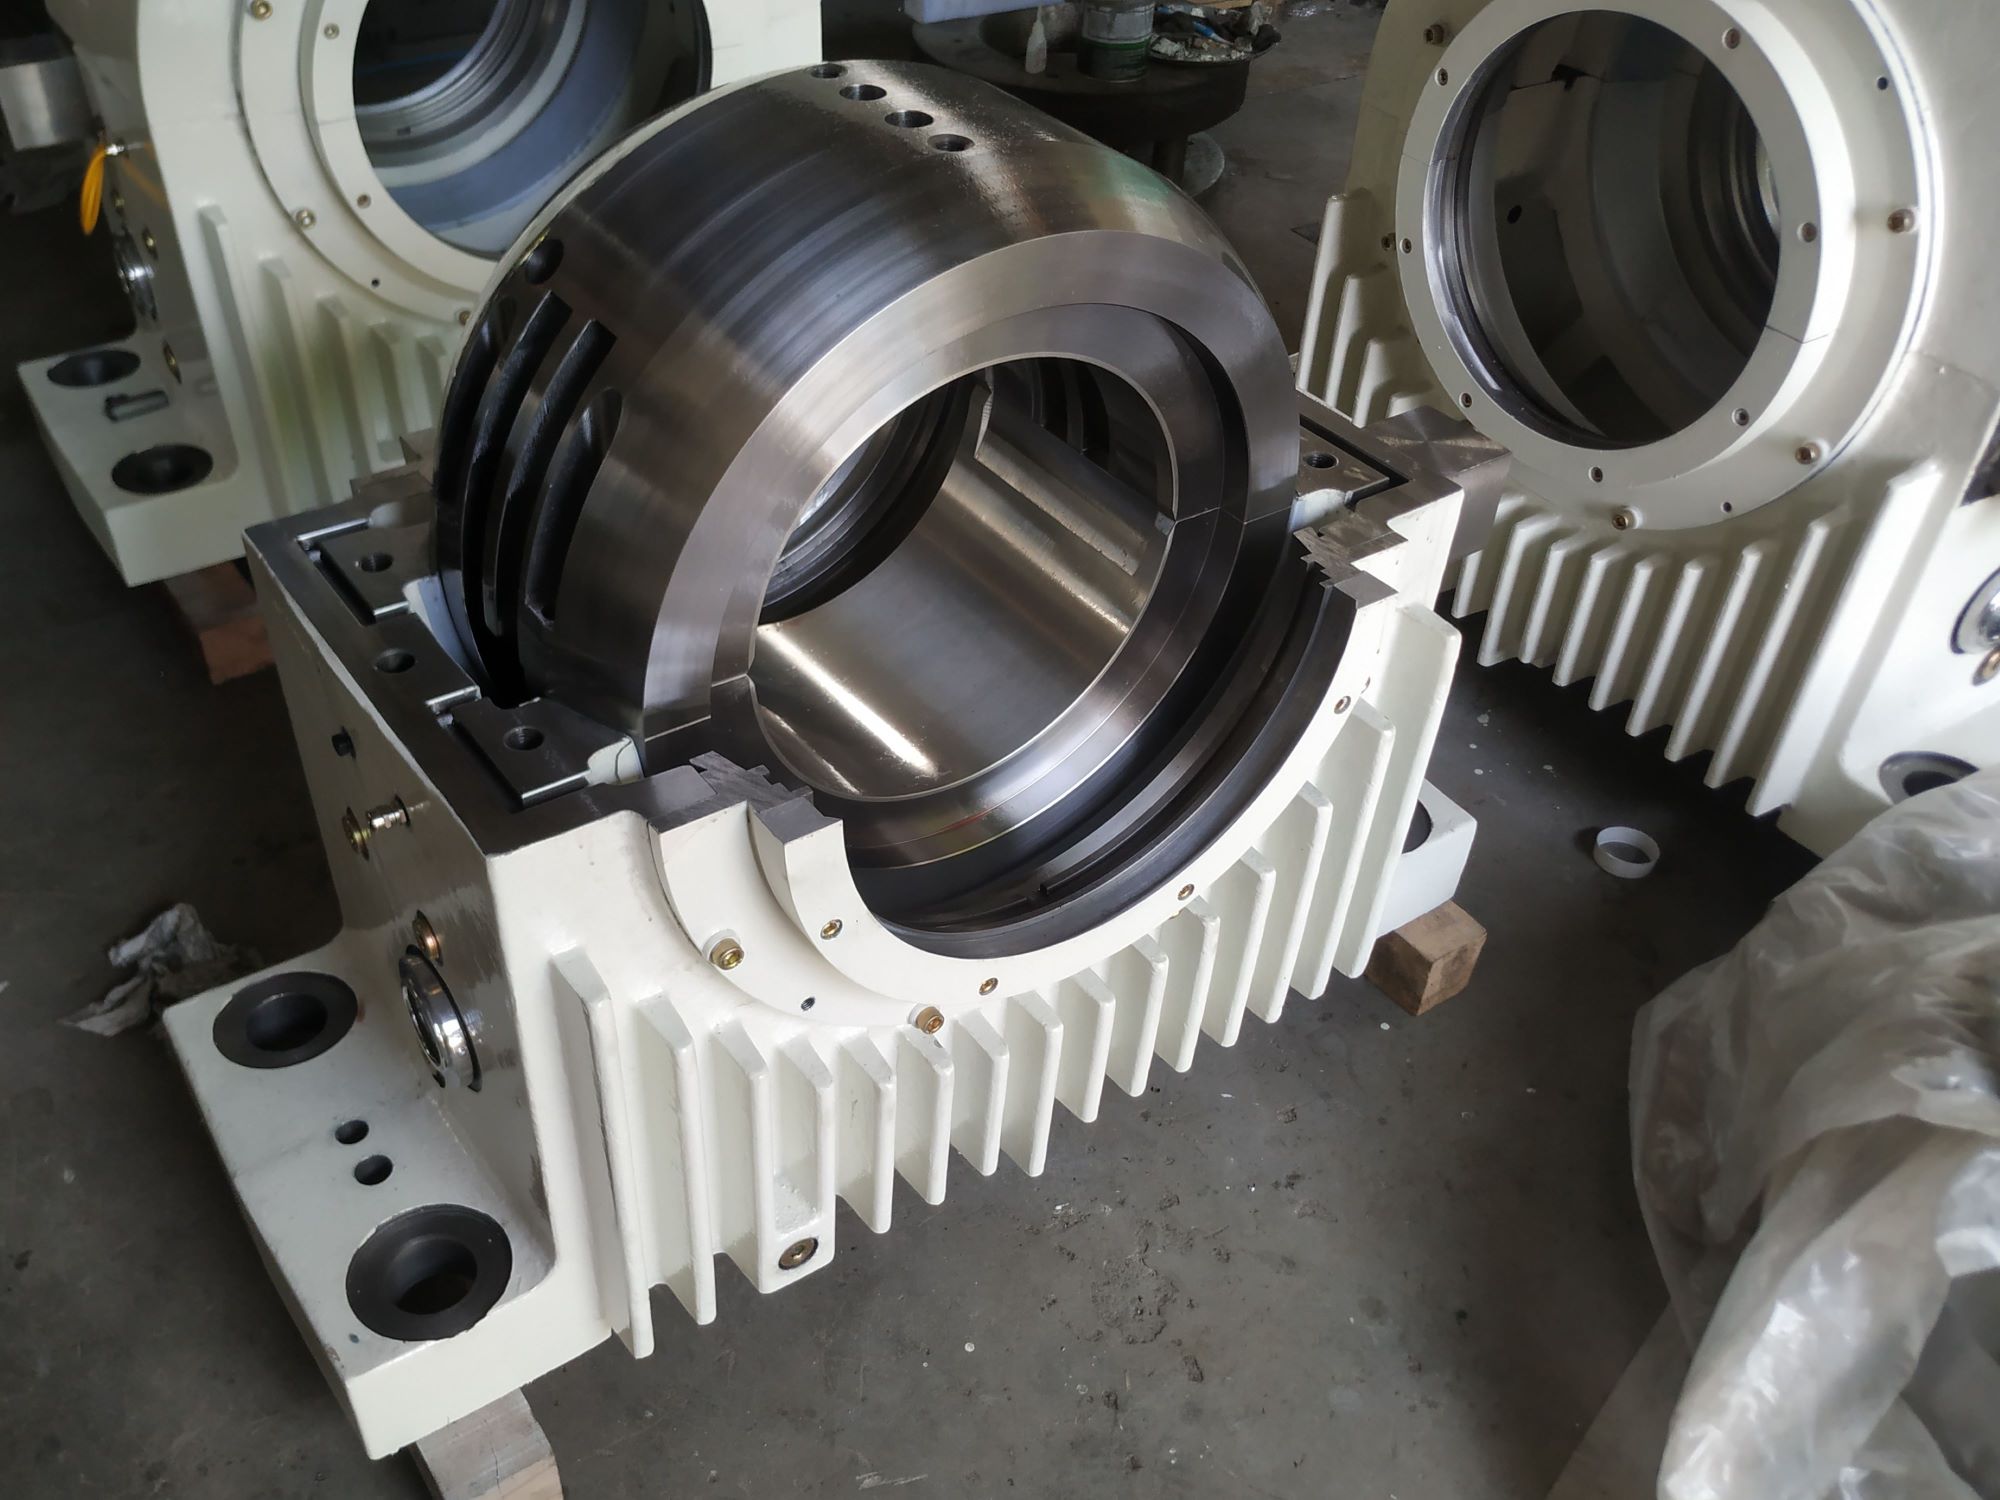
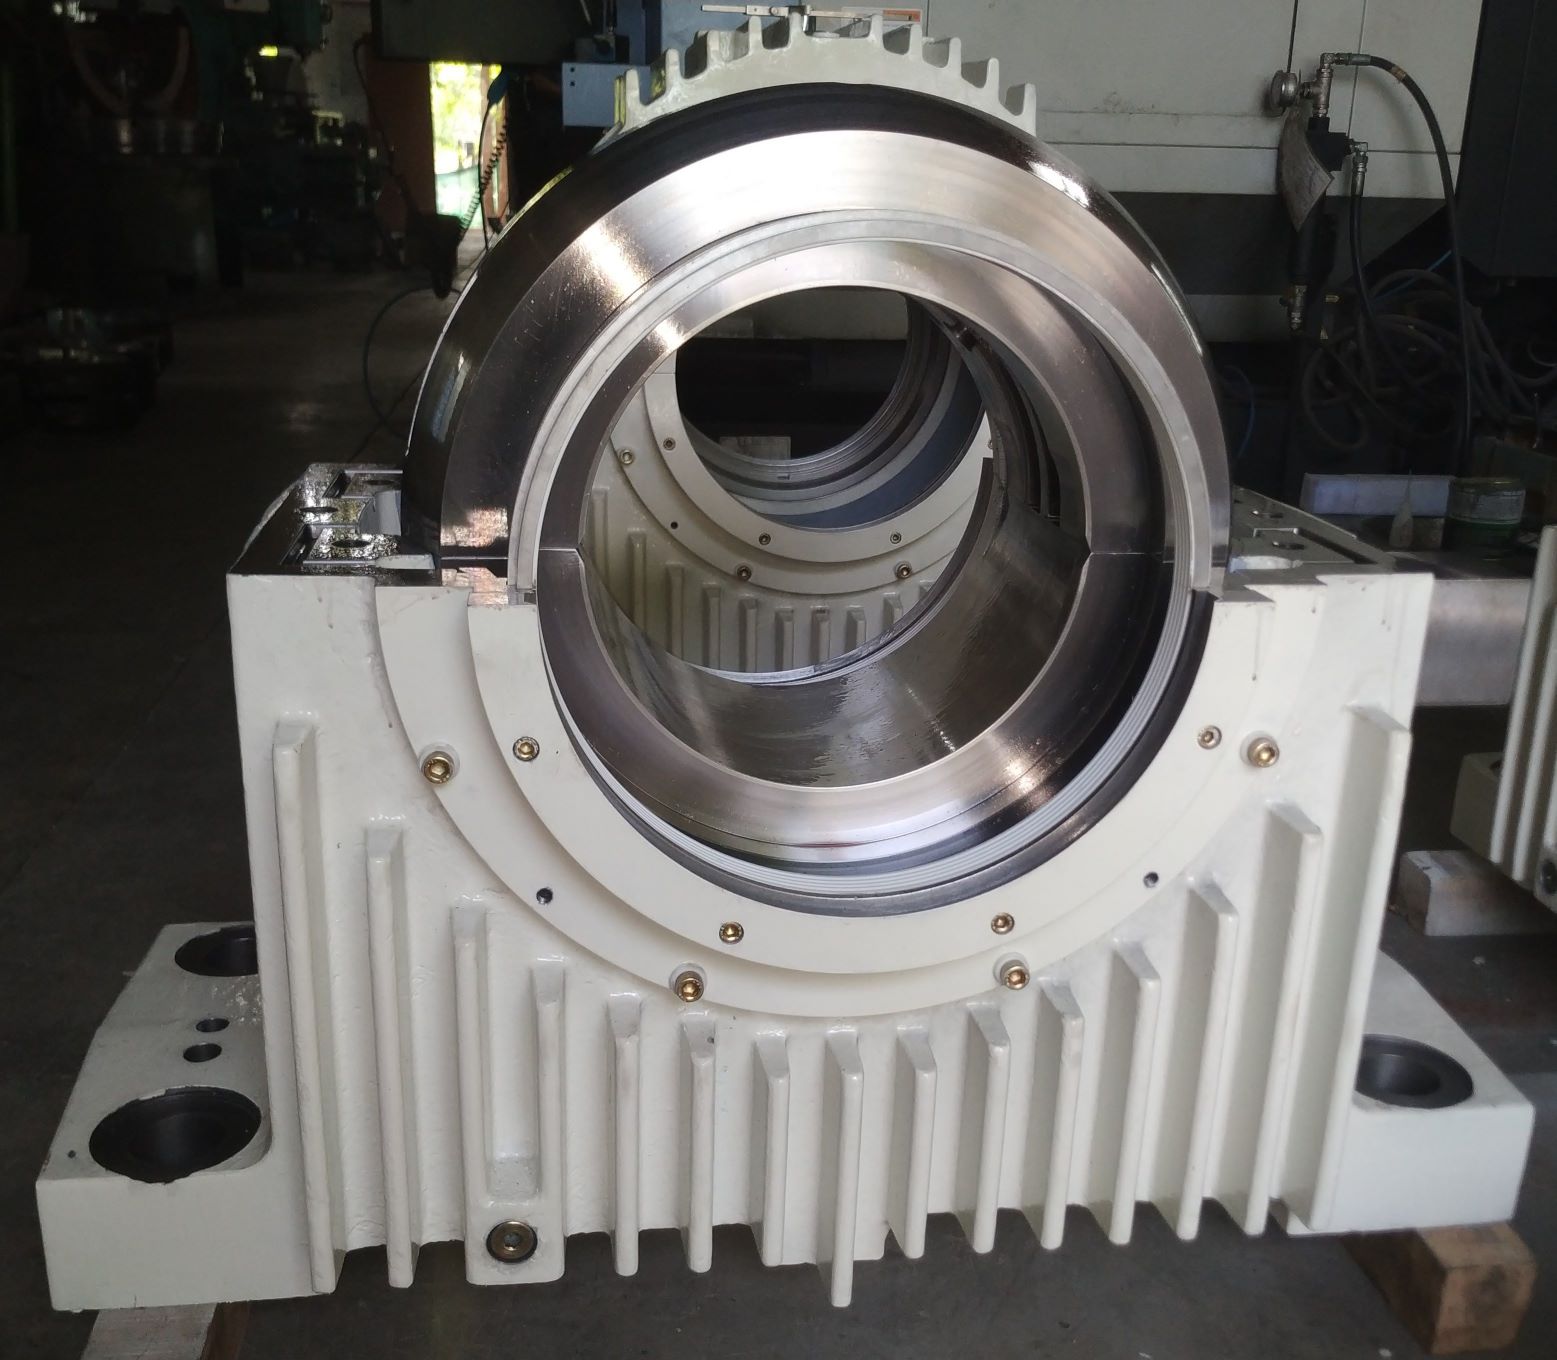
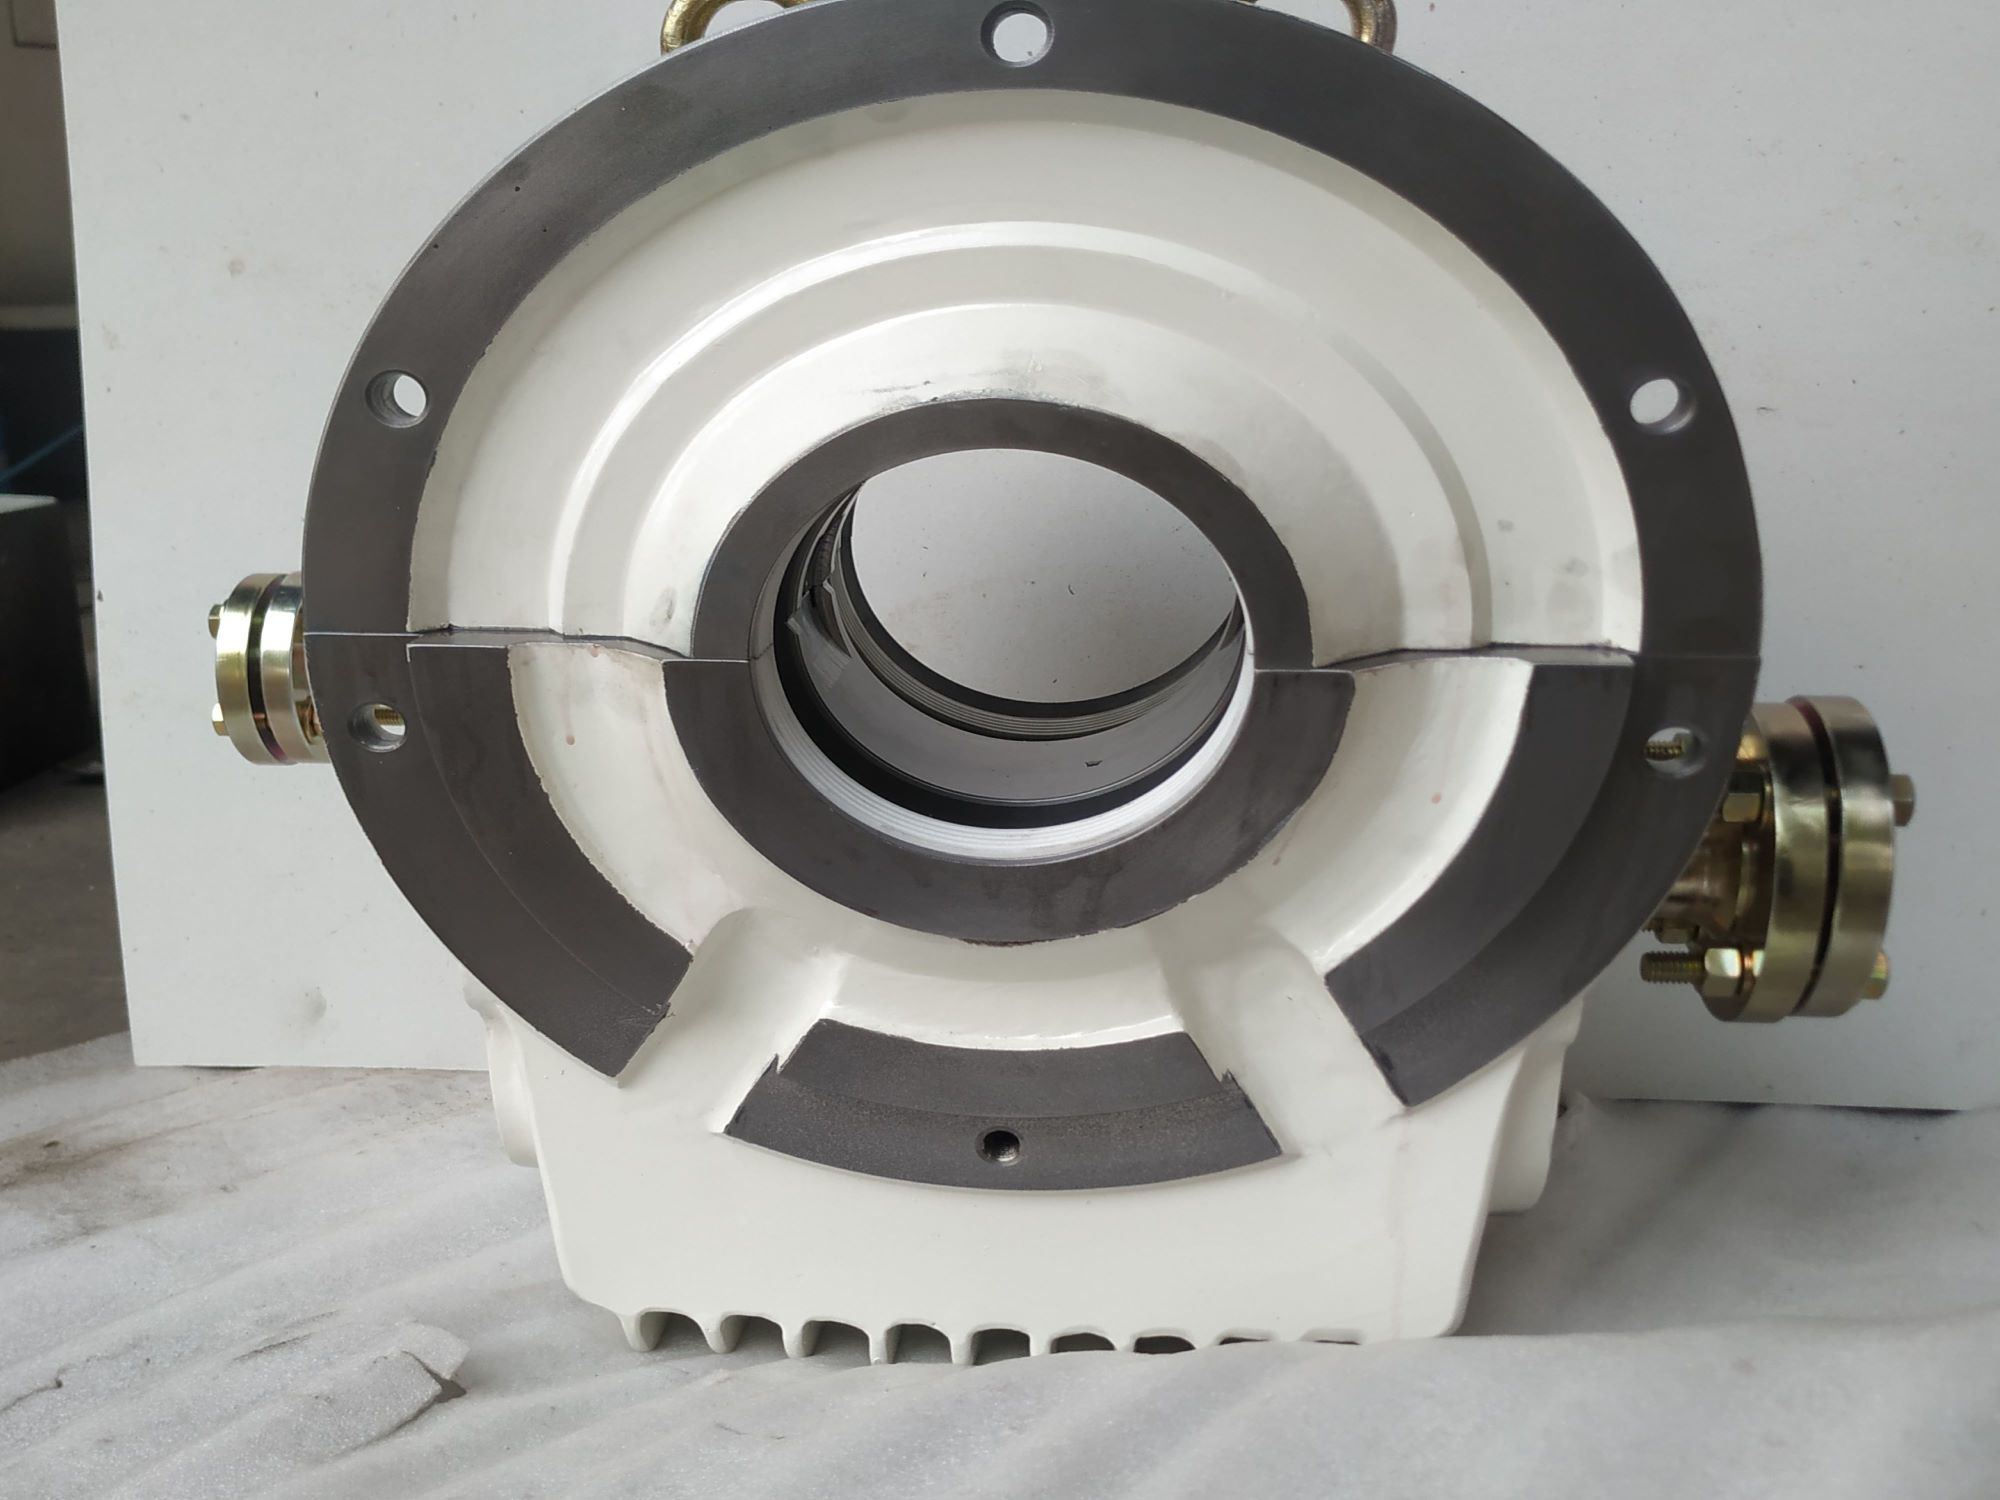
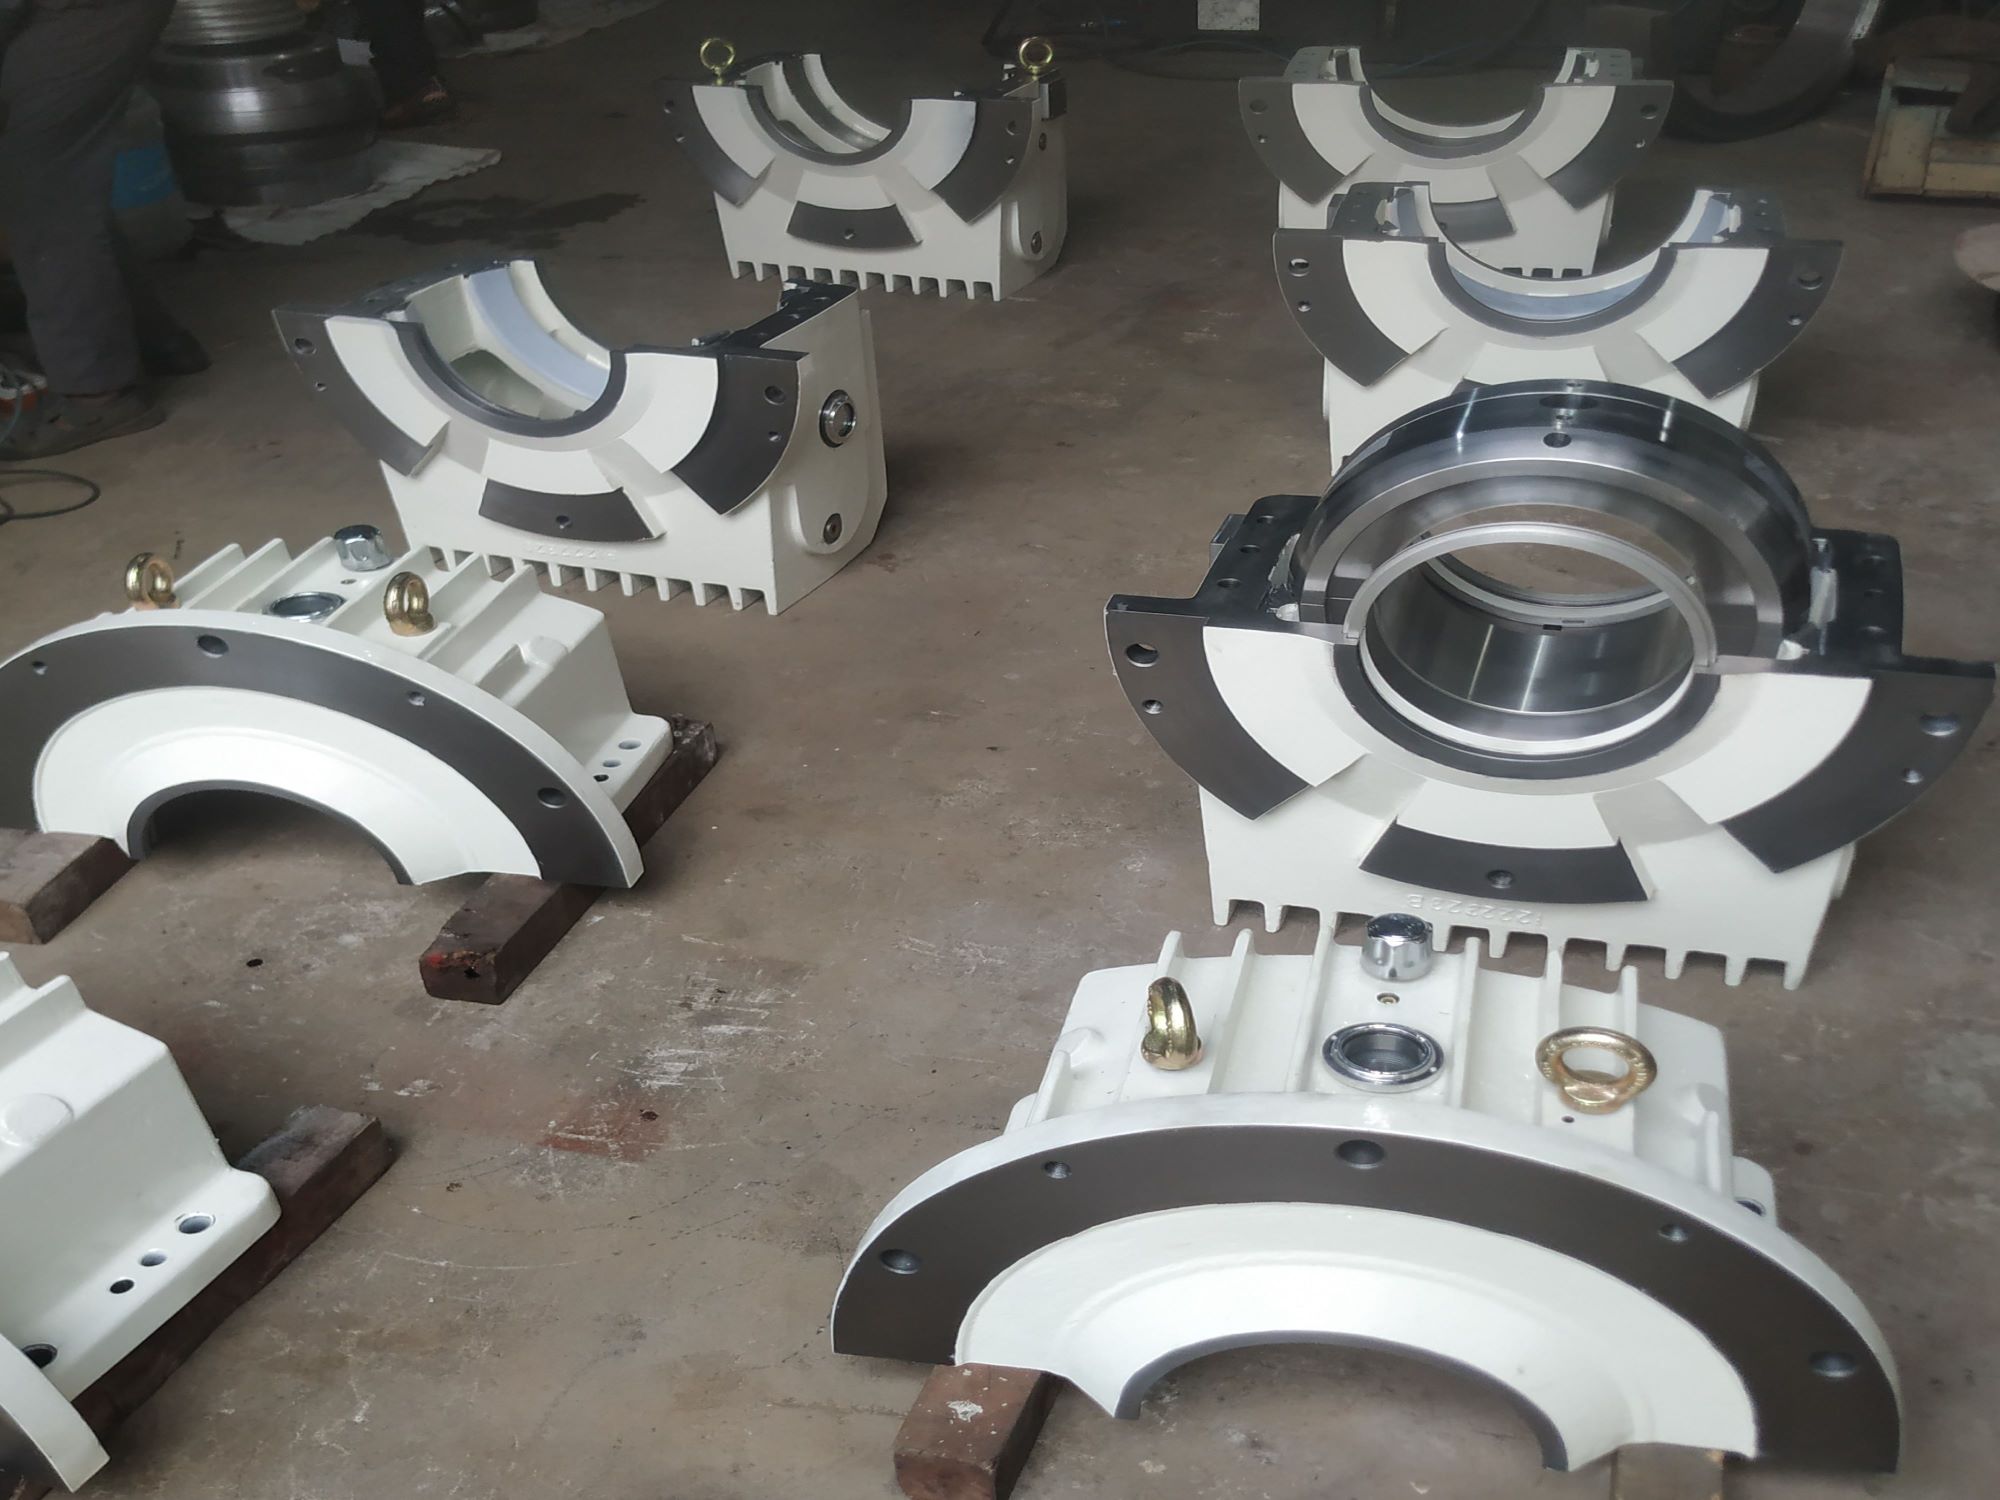
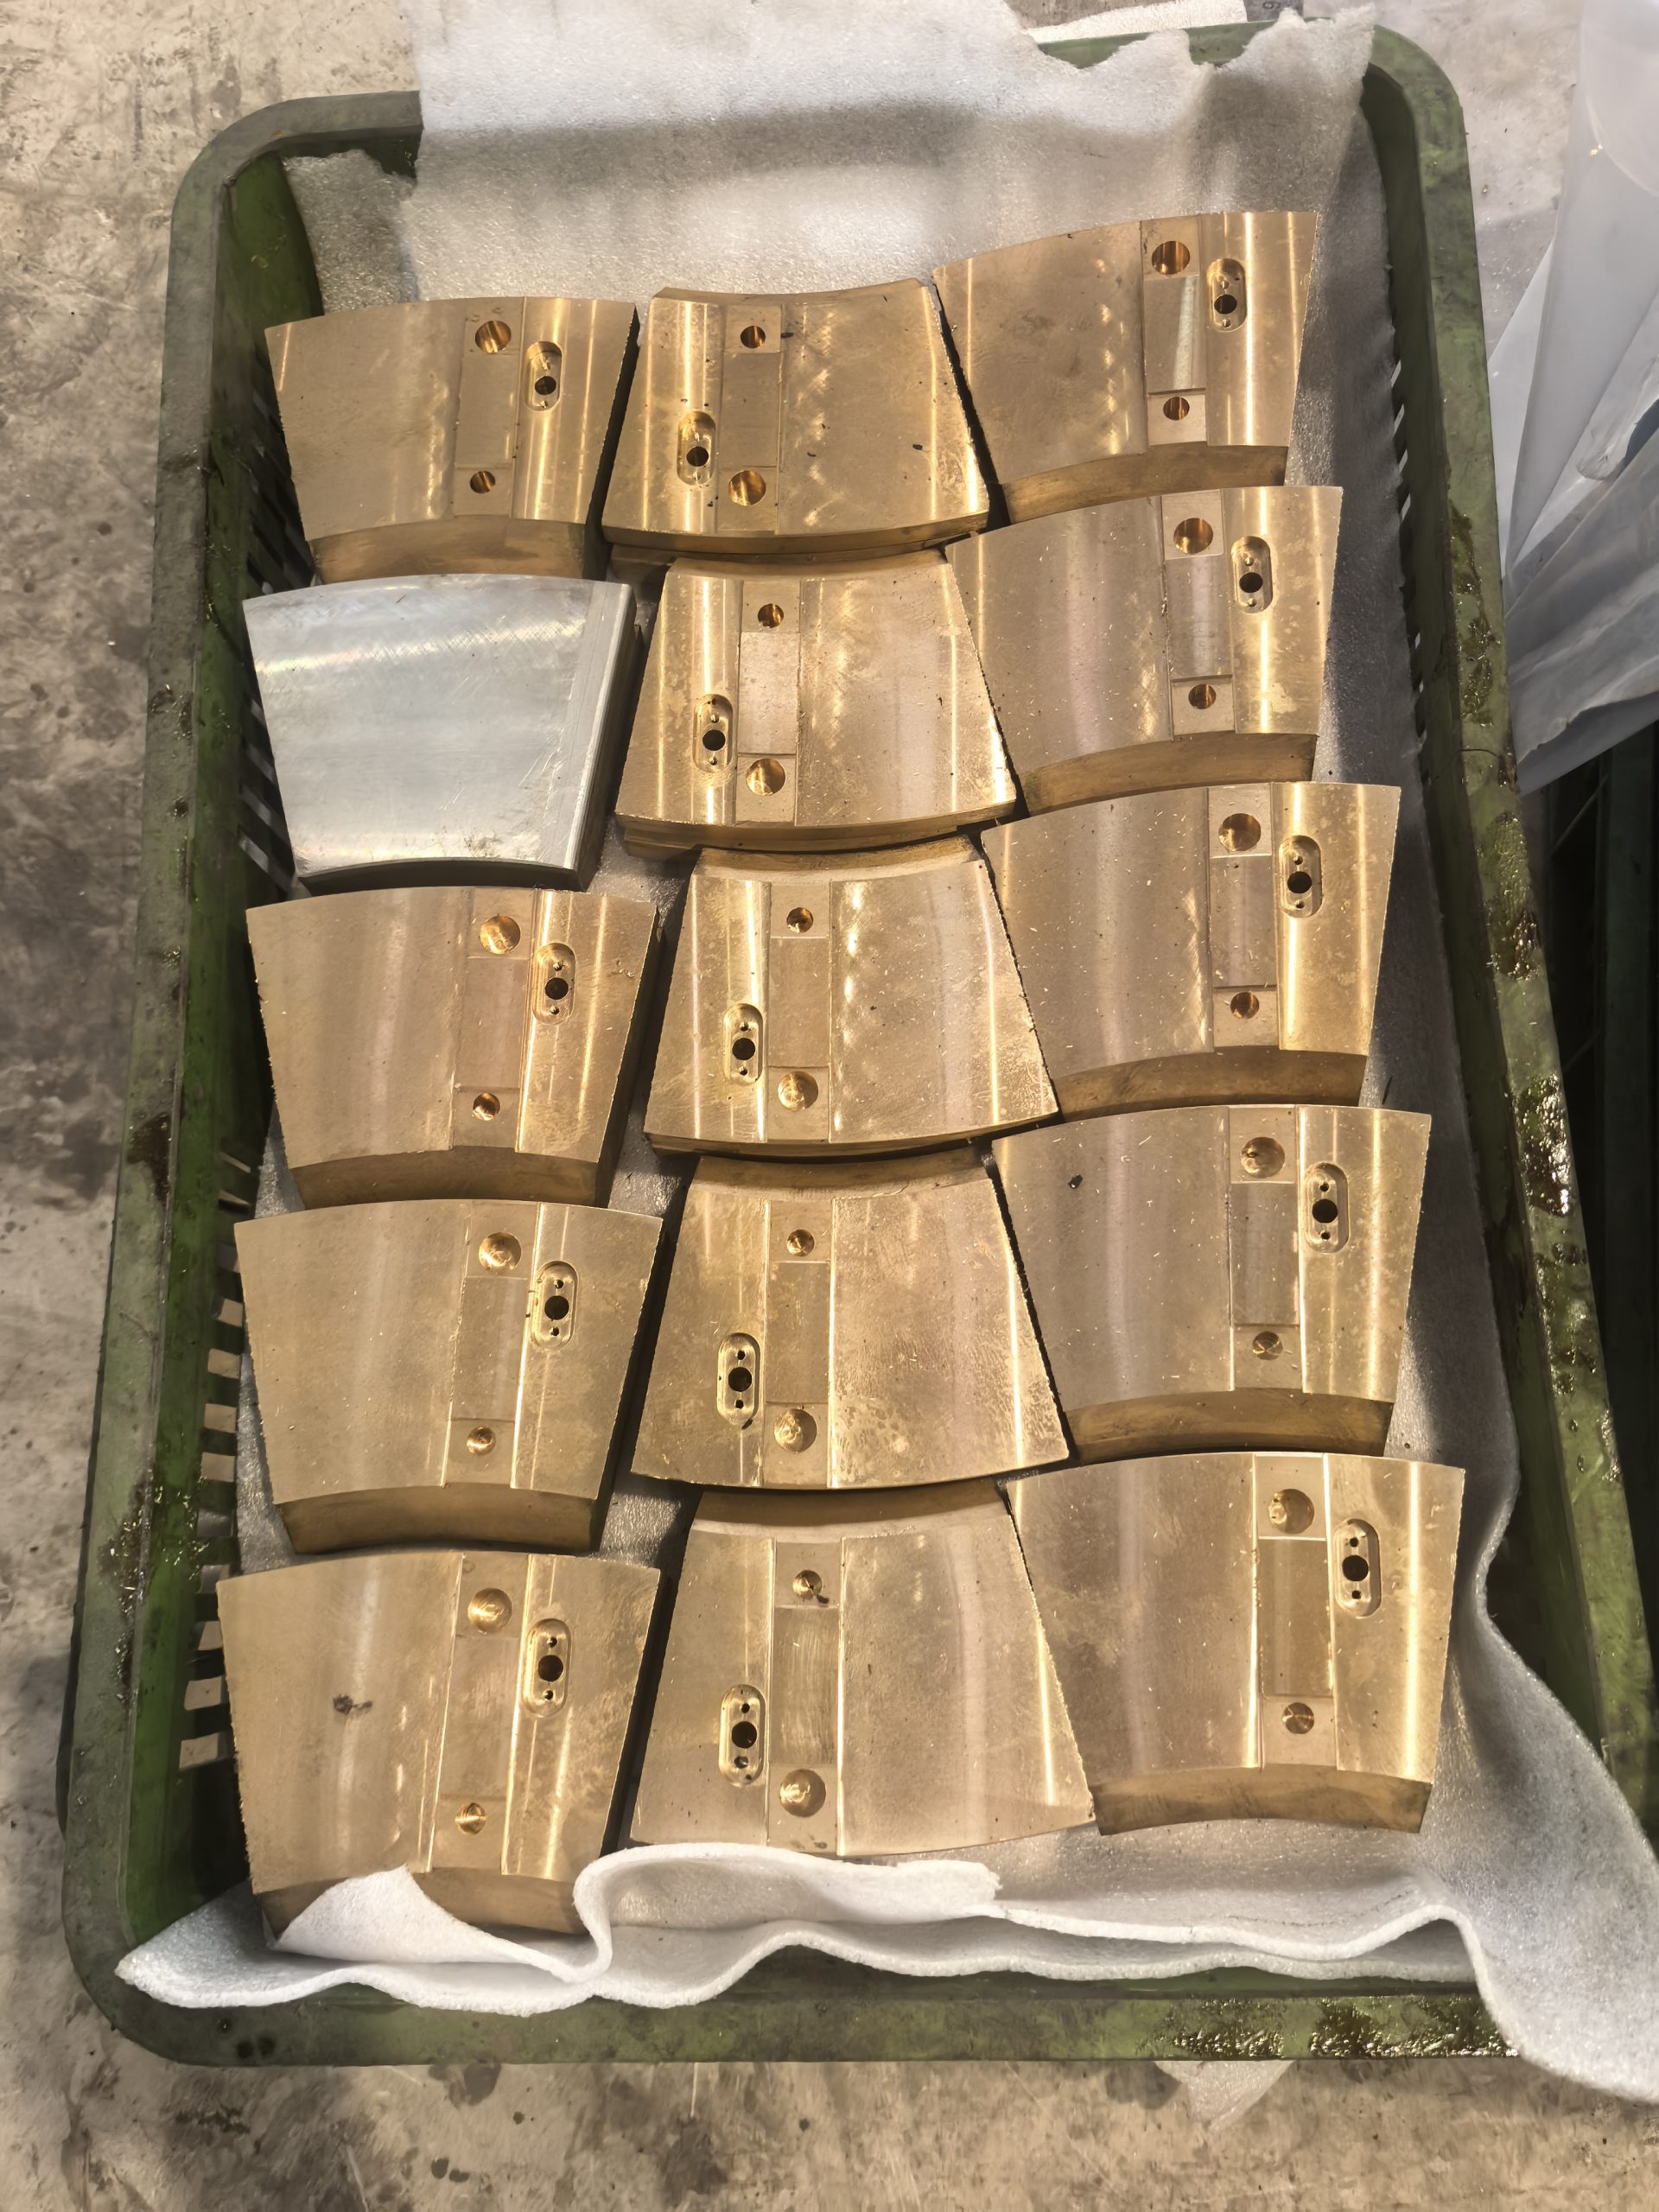
Компания РКМК изготавливает подшипники скольжения с баббитовой заливкой для электродвигателей, генераторов, турбин, насосов, компрессоров и прокатного оборудования. Производятся типовые корпусные подшипники по стандартам DIN в фланцевом и стояковом исполнении, вкладыши и втулки с баббитовым слоем диаметром от 50 до 600 мм и массой до 2000 кг, сегментные упорные подшипники, а также узлы по чертежам заказчика. Выполняется перезаливка и восстановление изношенных вкладышей, включая позиции к импортному оборудованию без документации. Качество баббитового слоя контролируется ультразвуковым и капиллярным методами по ISO 4386; расчёт гидродинамических подшипников выполняется по DIN 31652–31654.
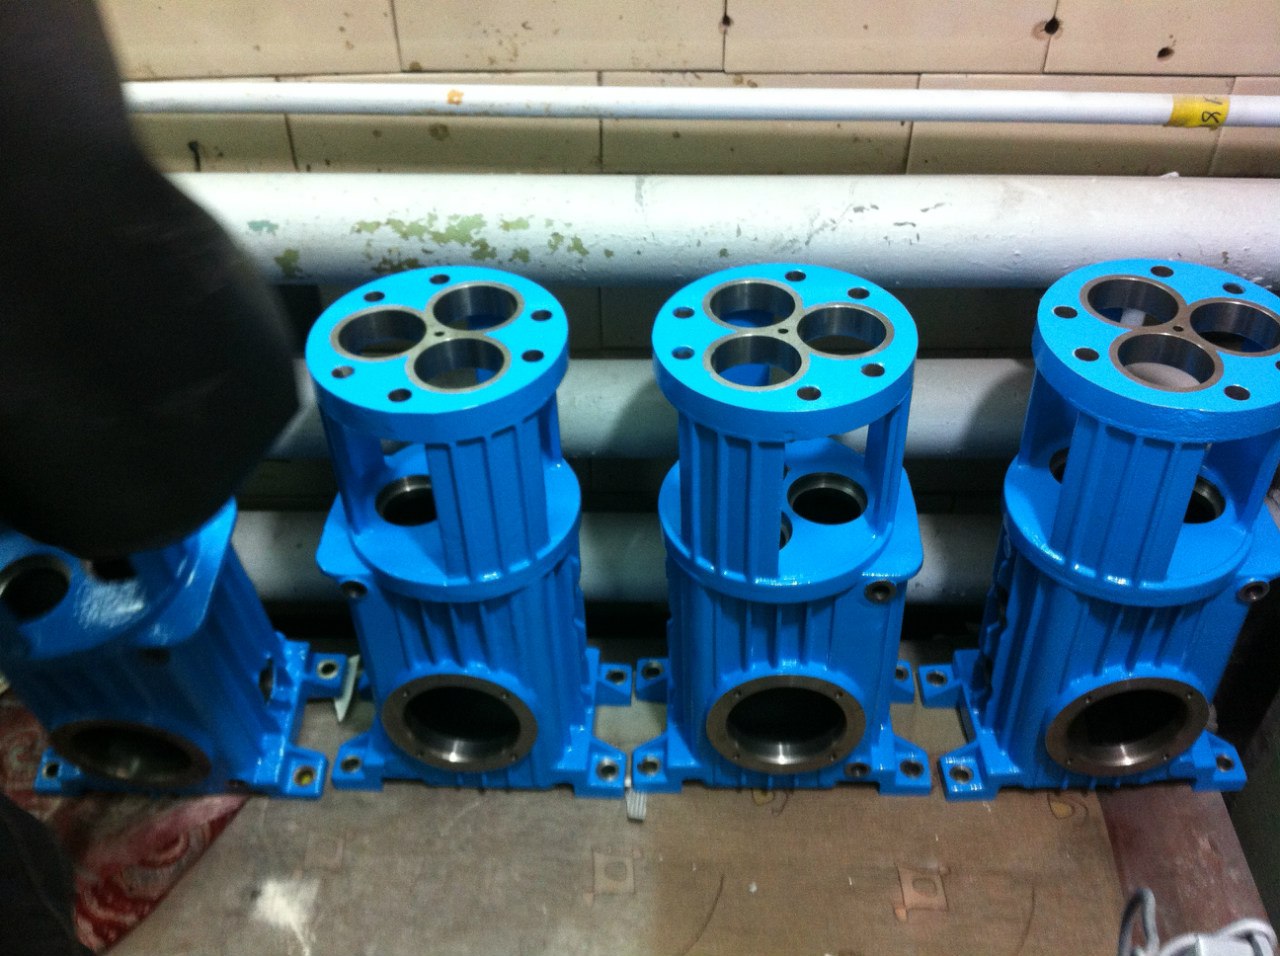
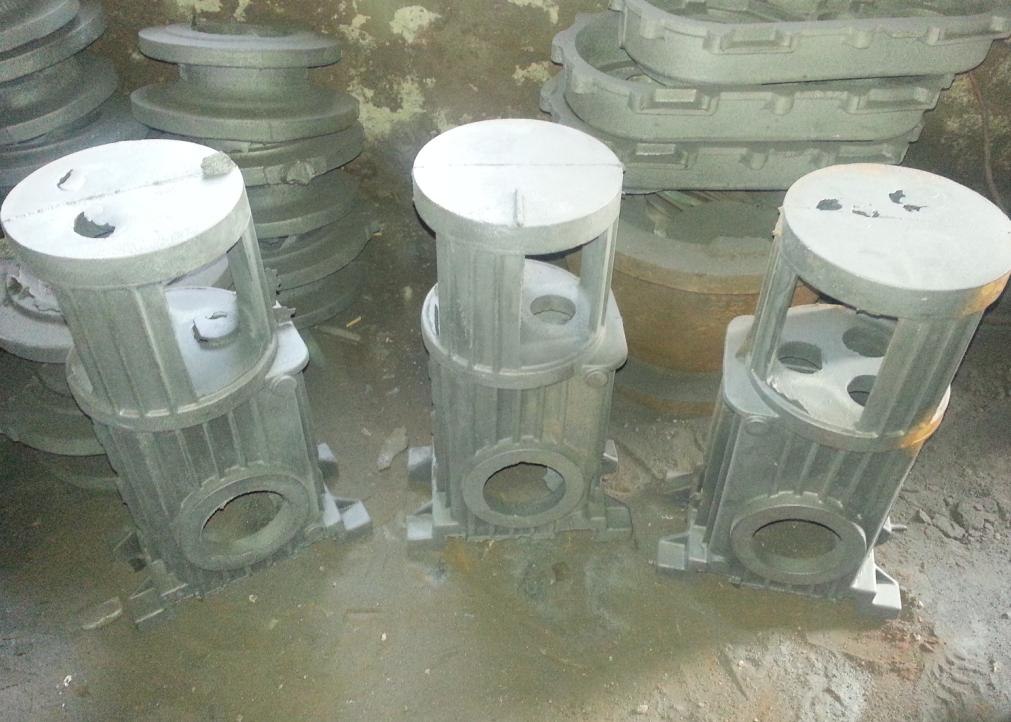
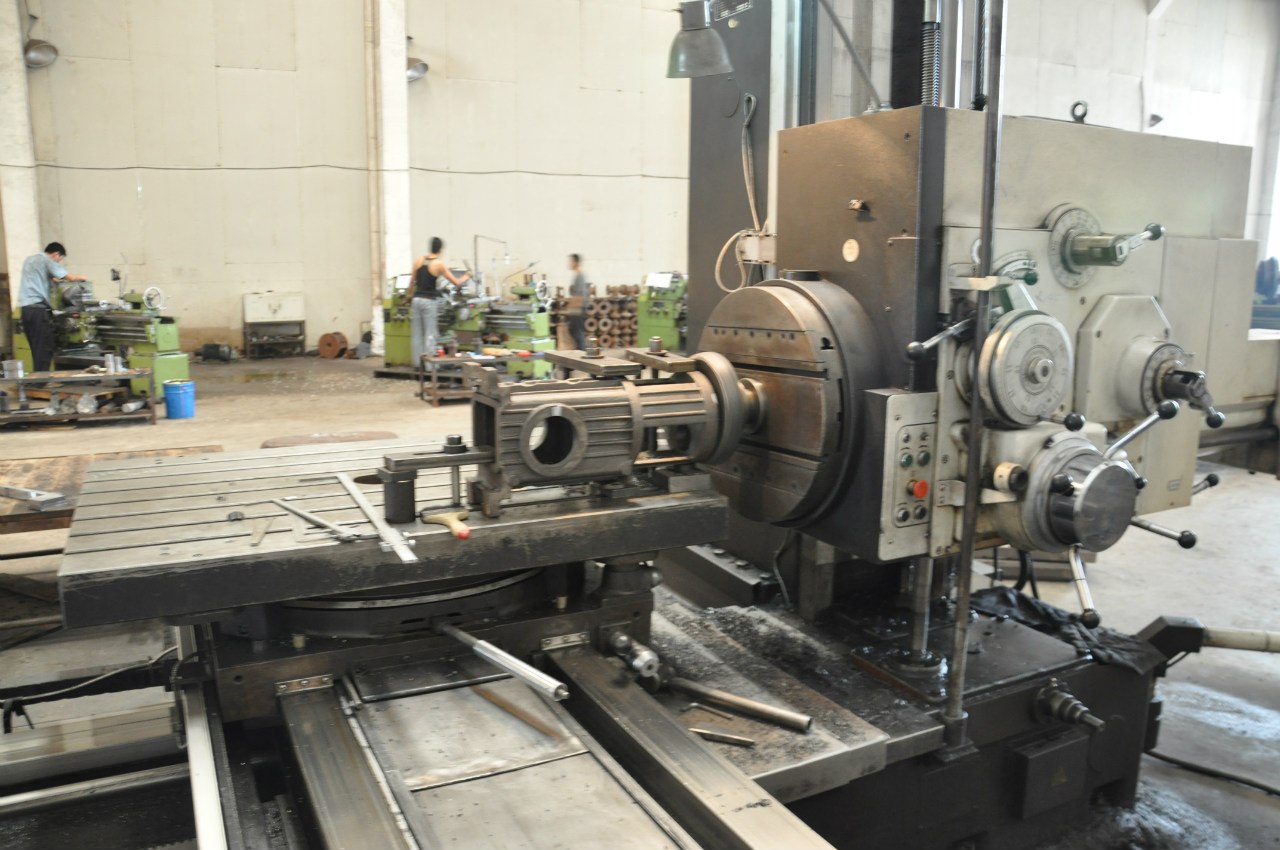
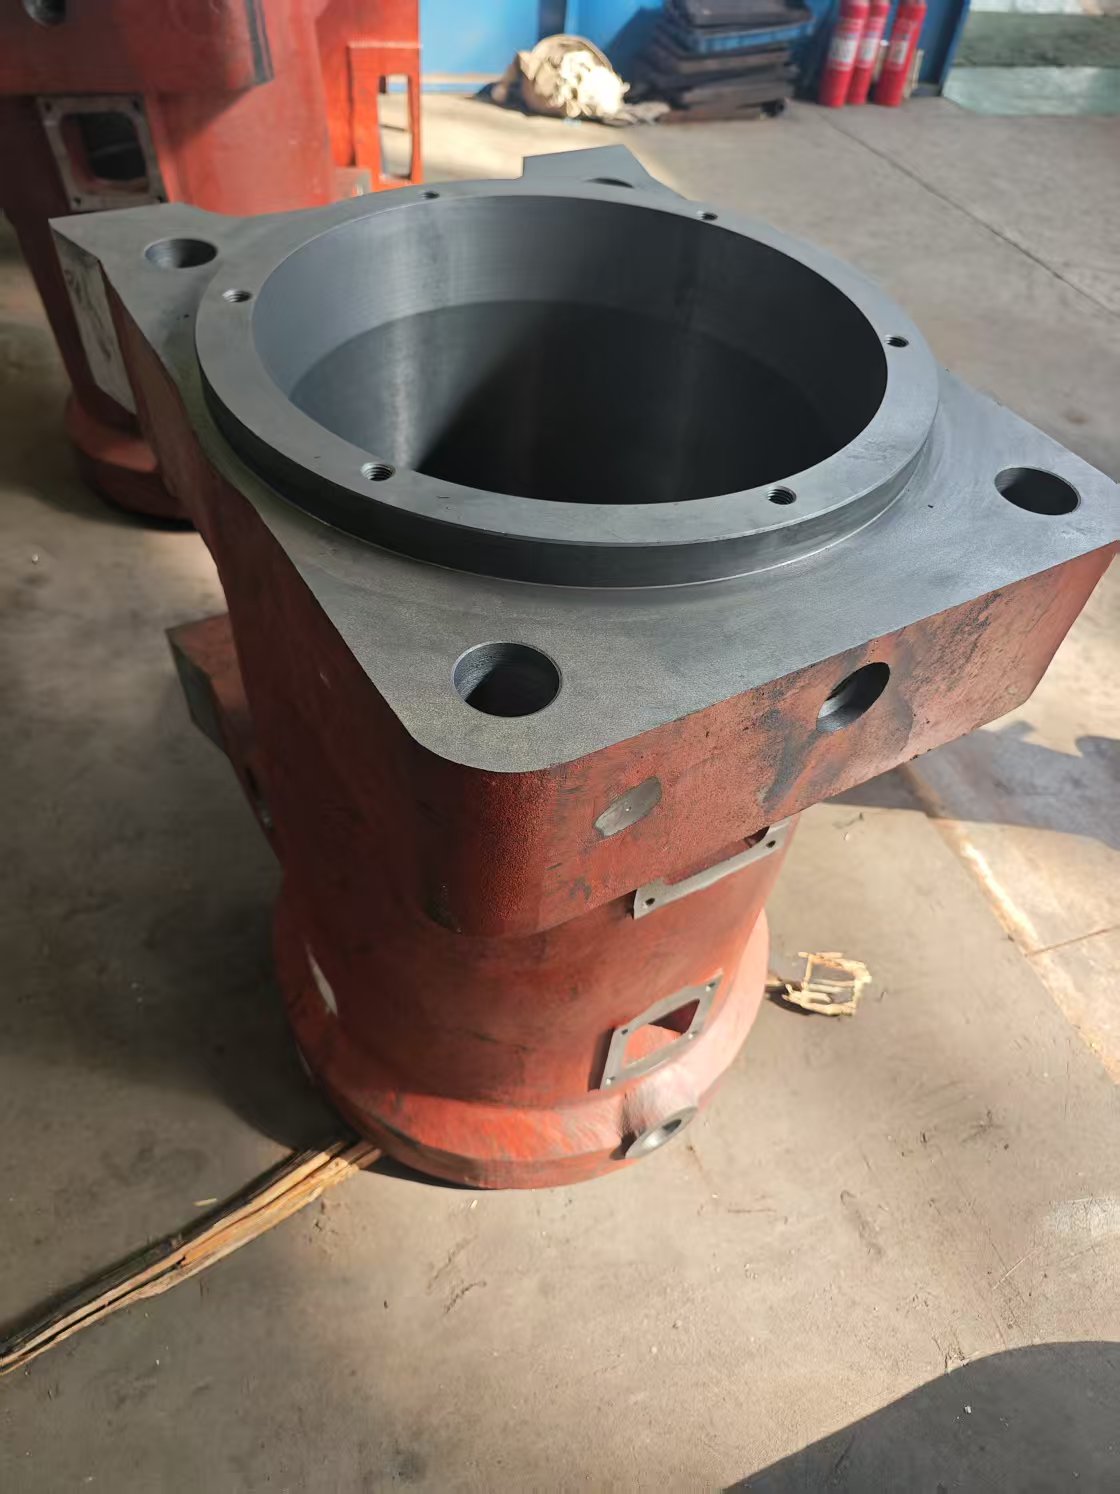
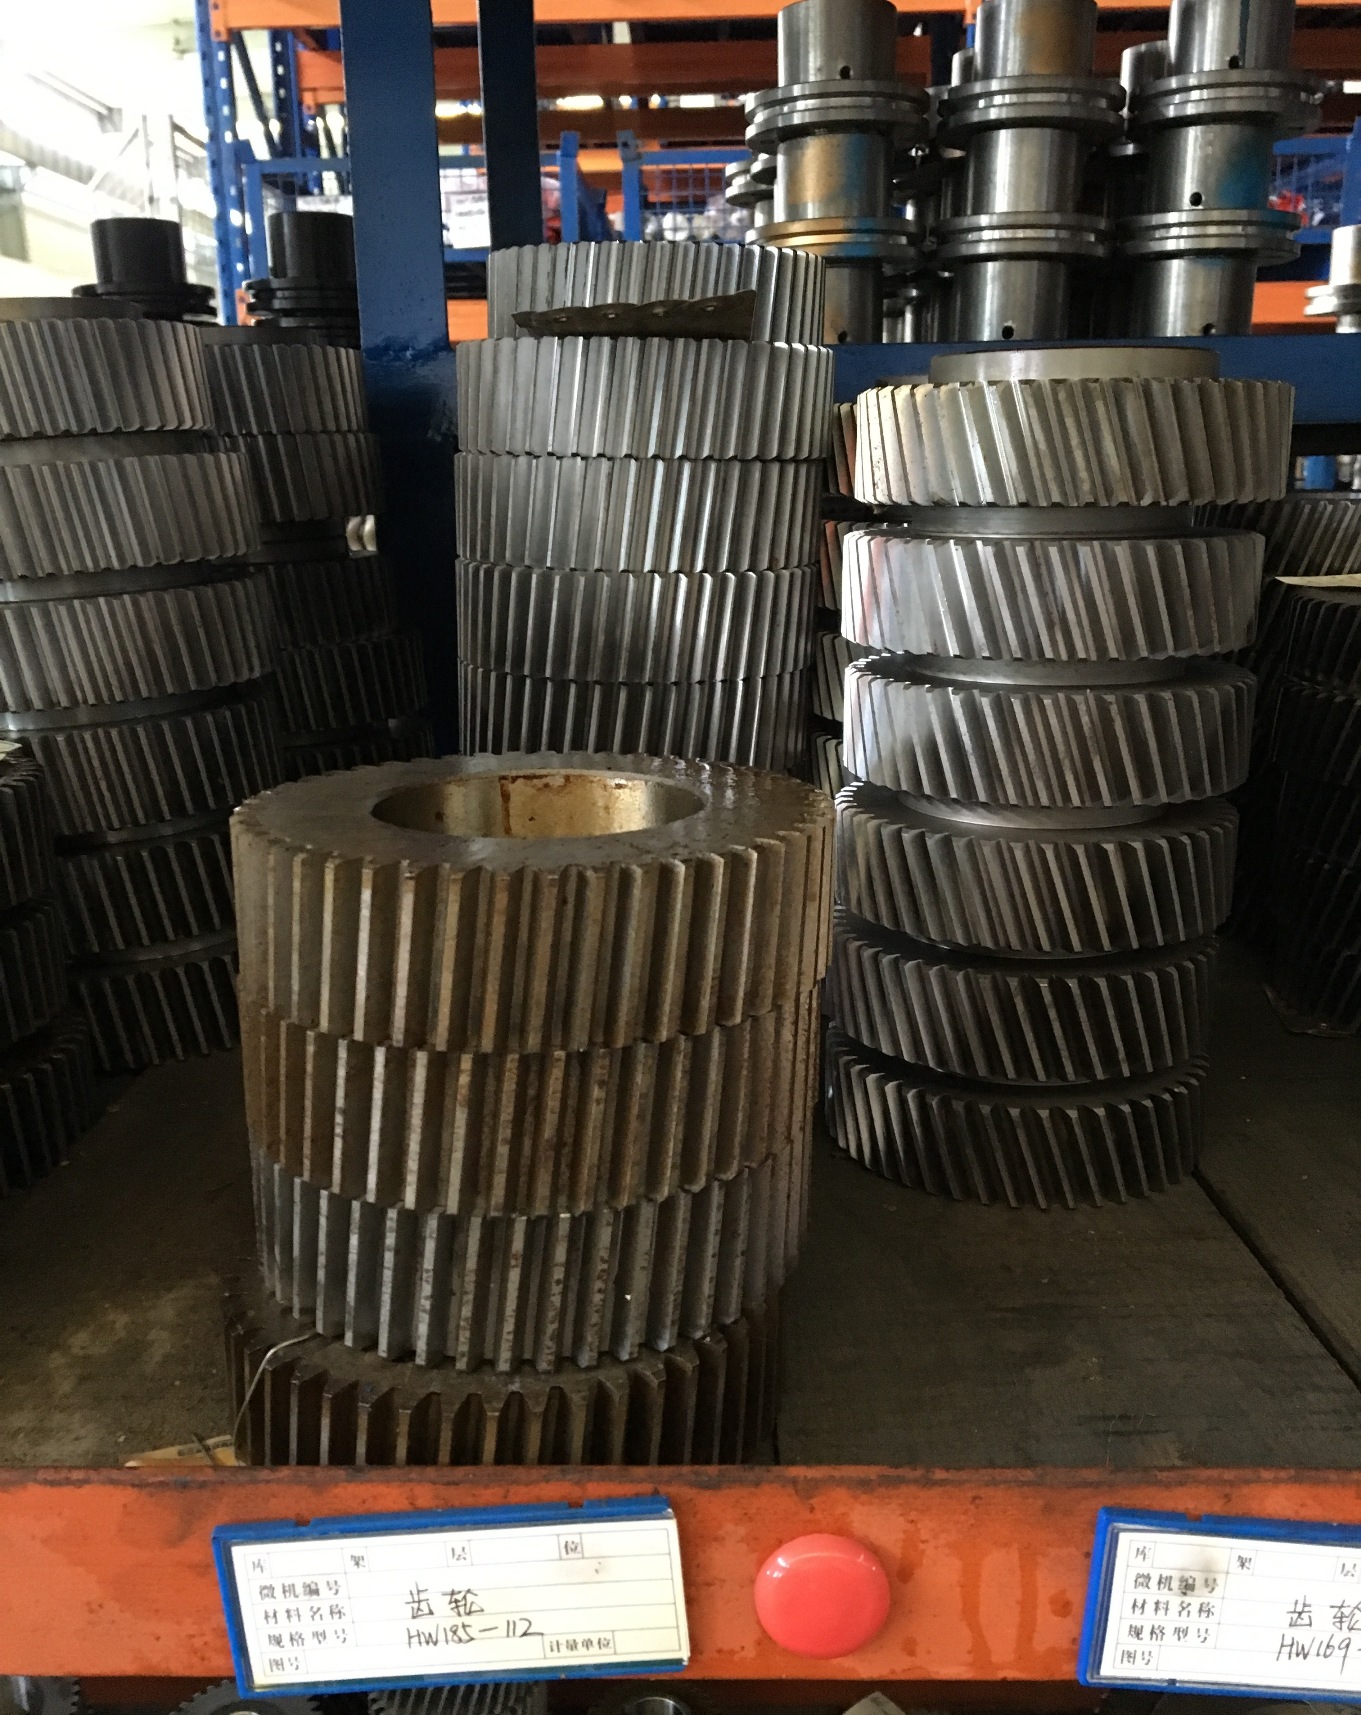
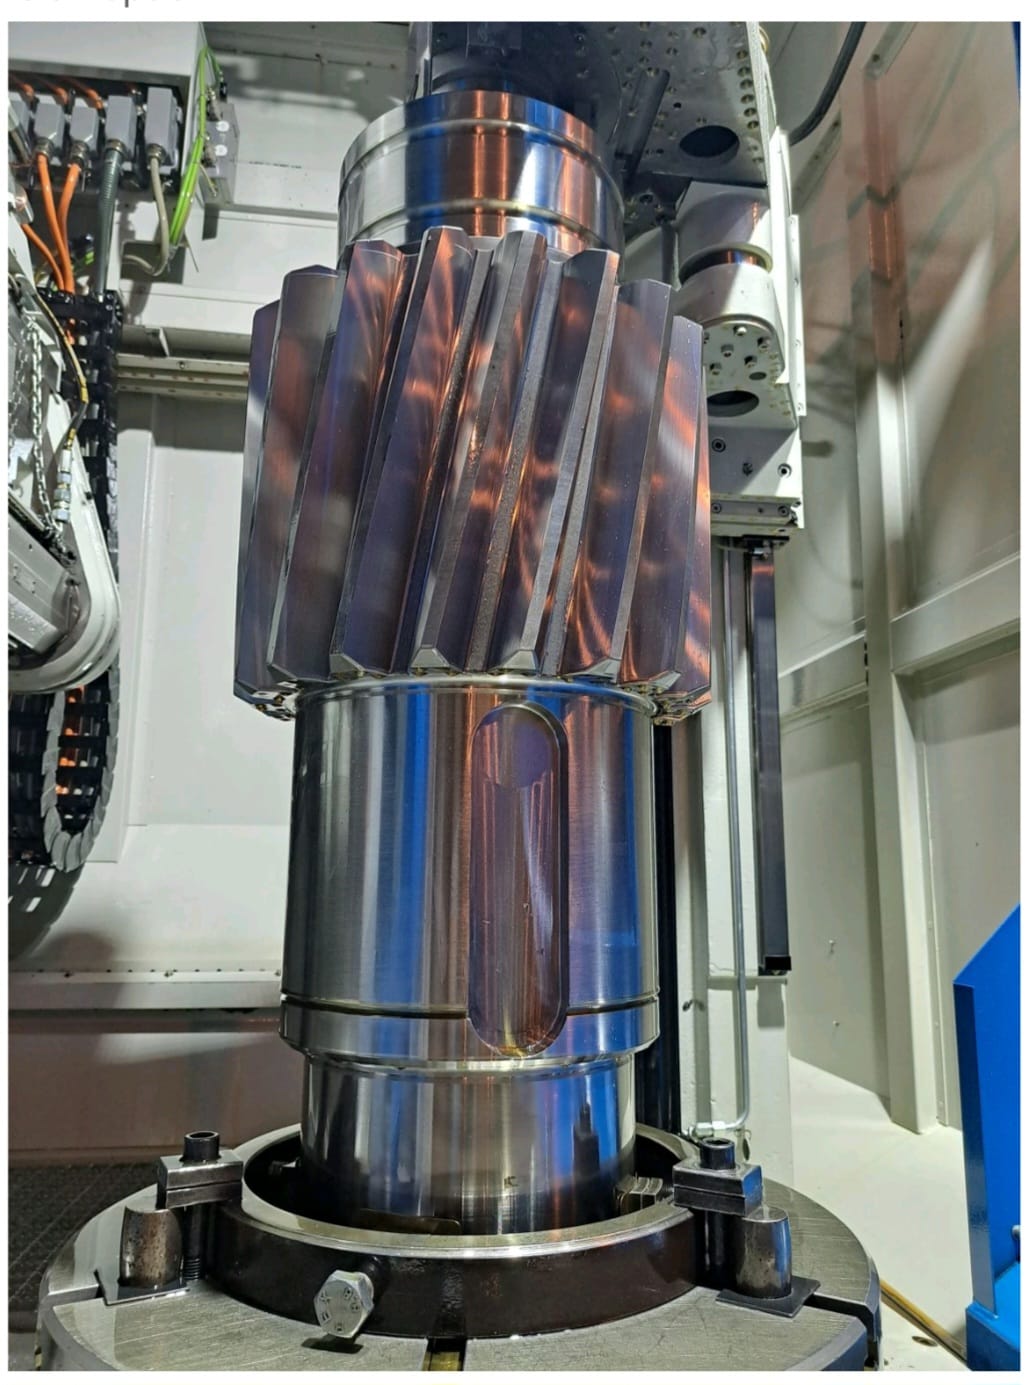
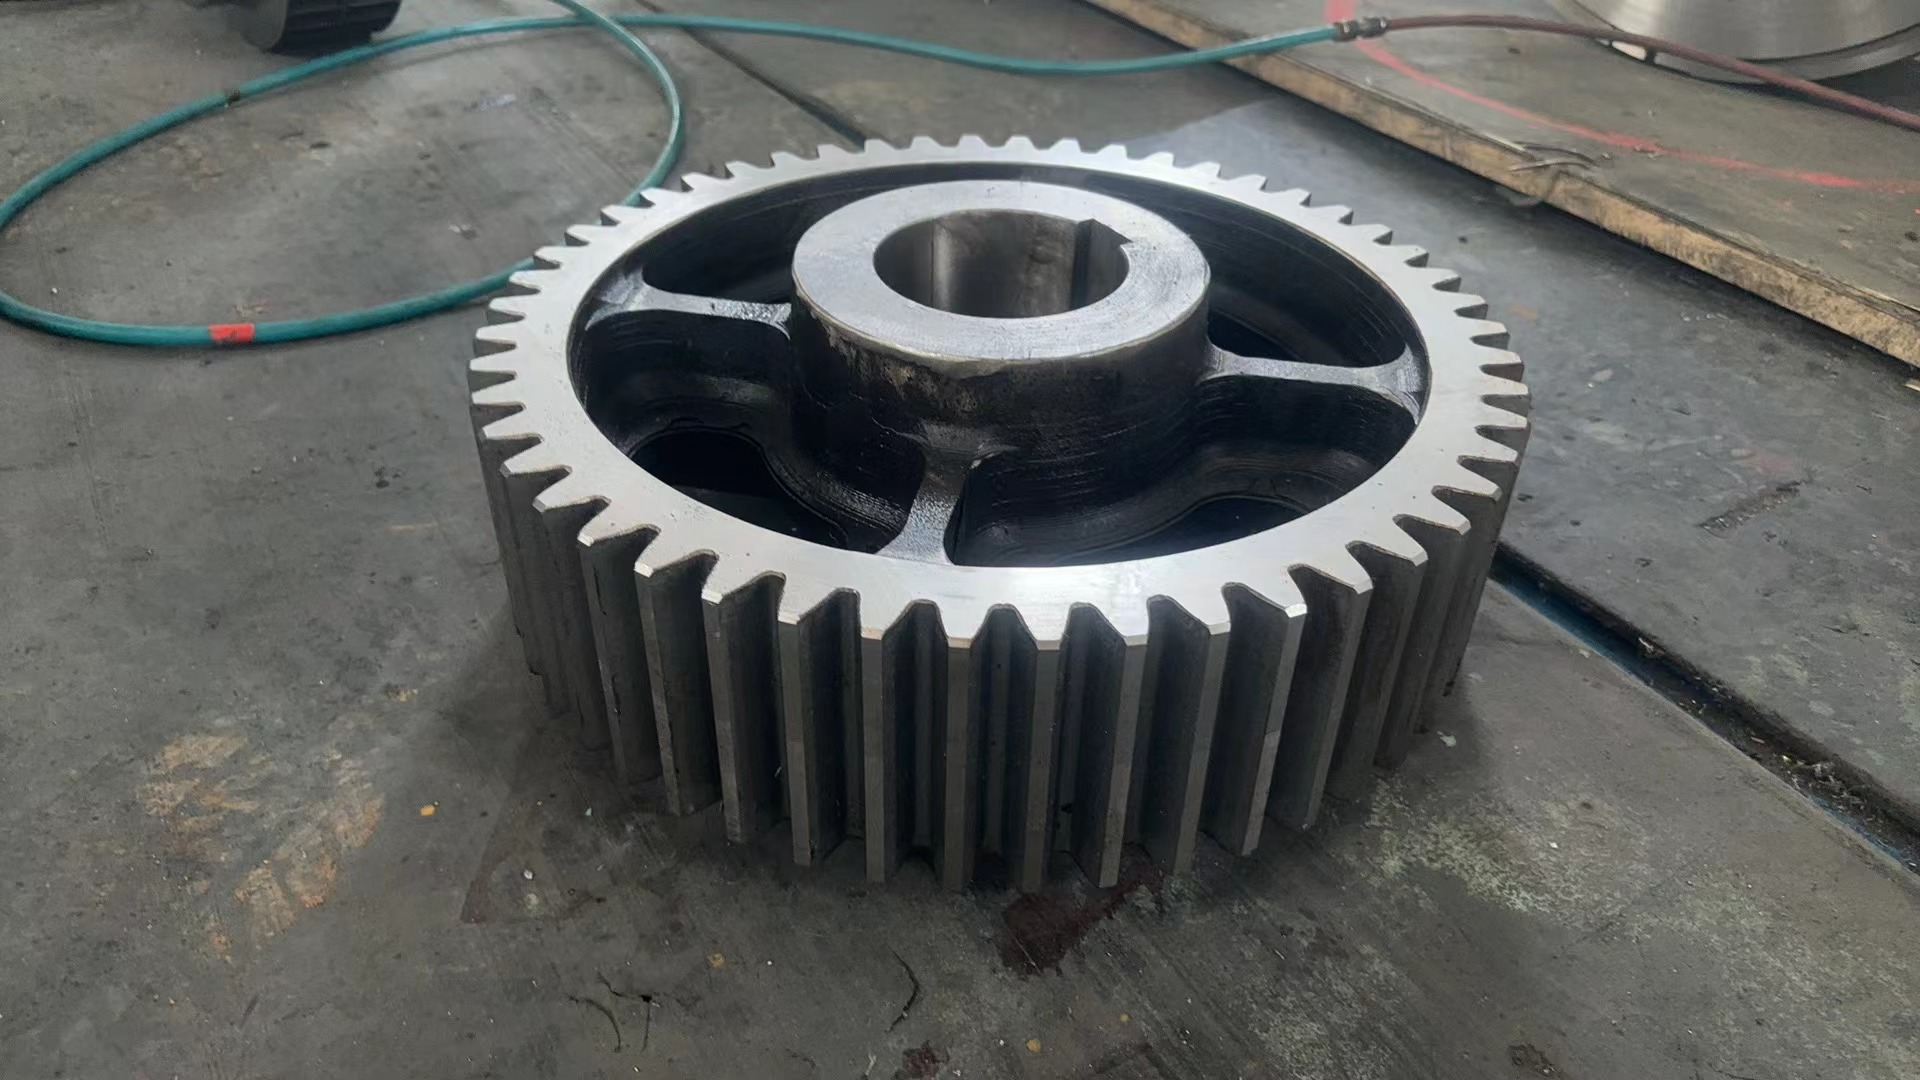
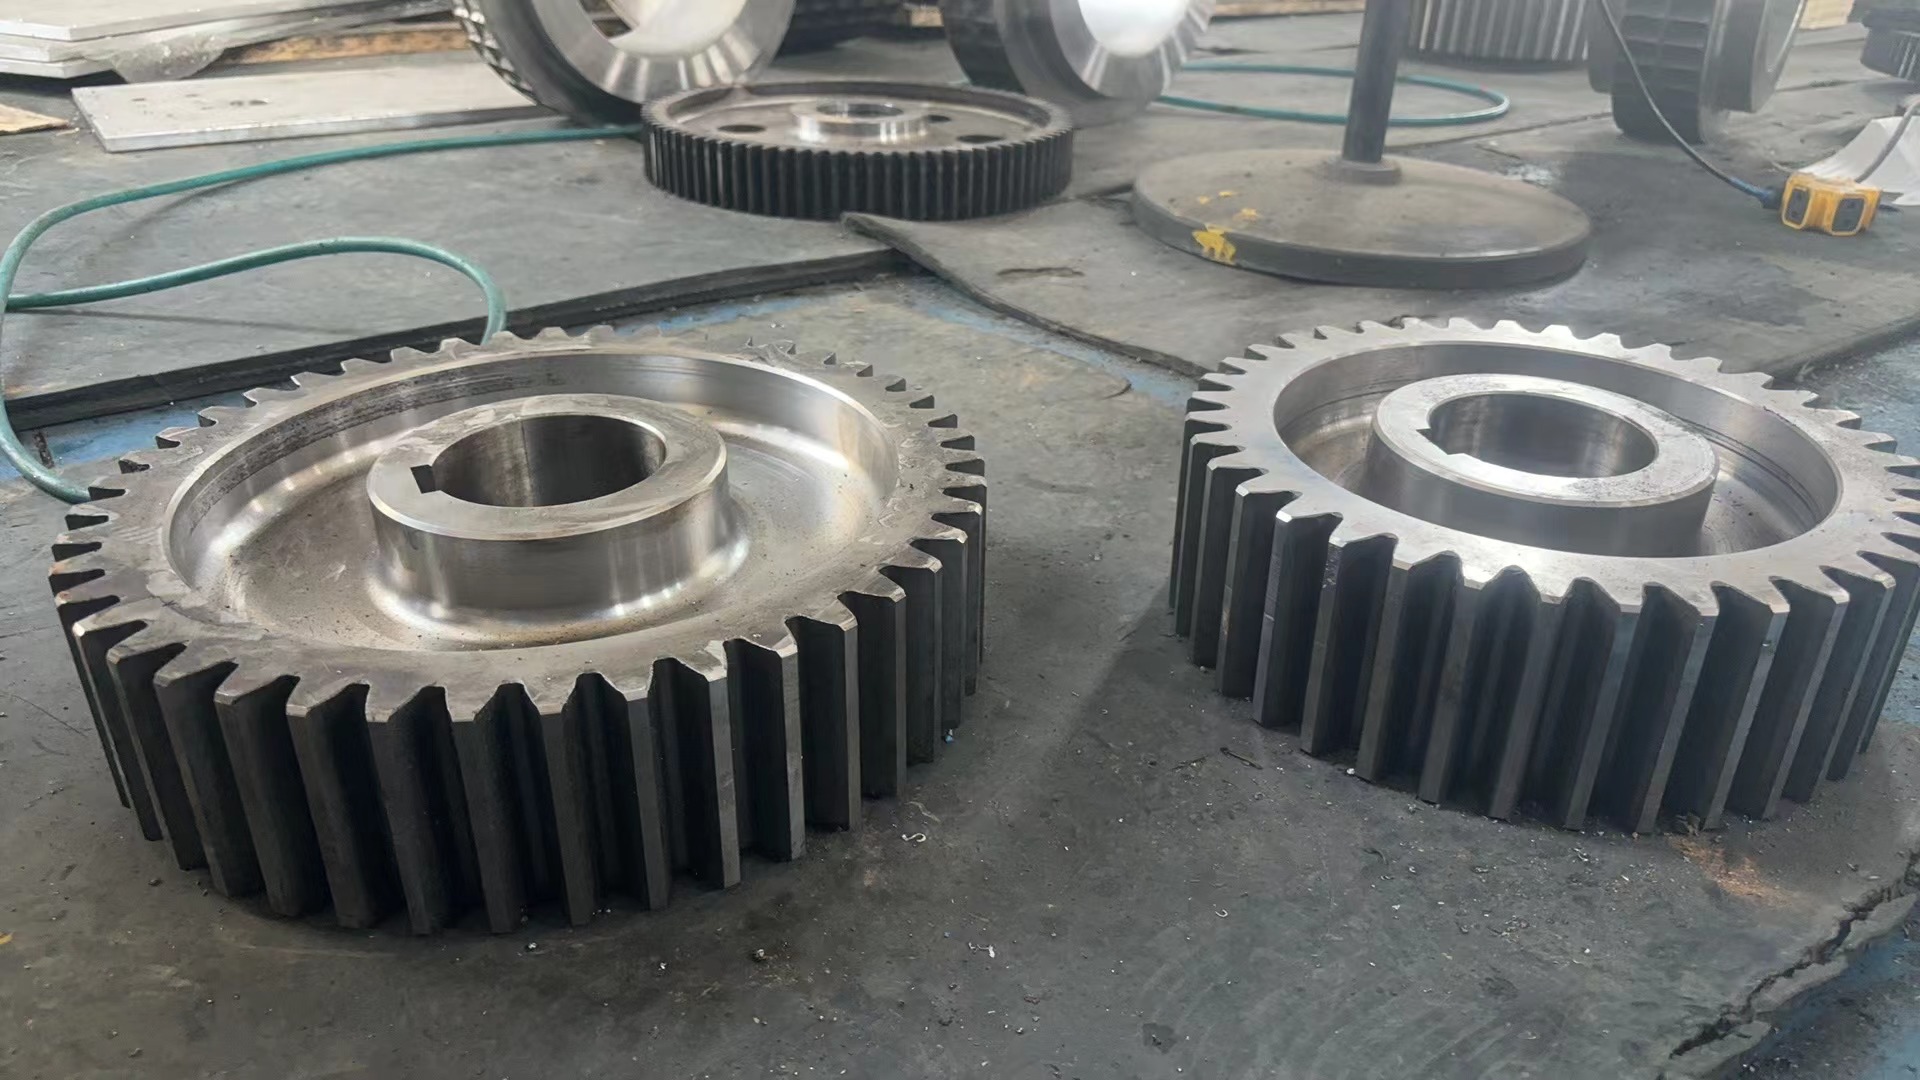
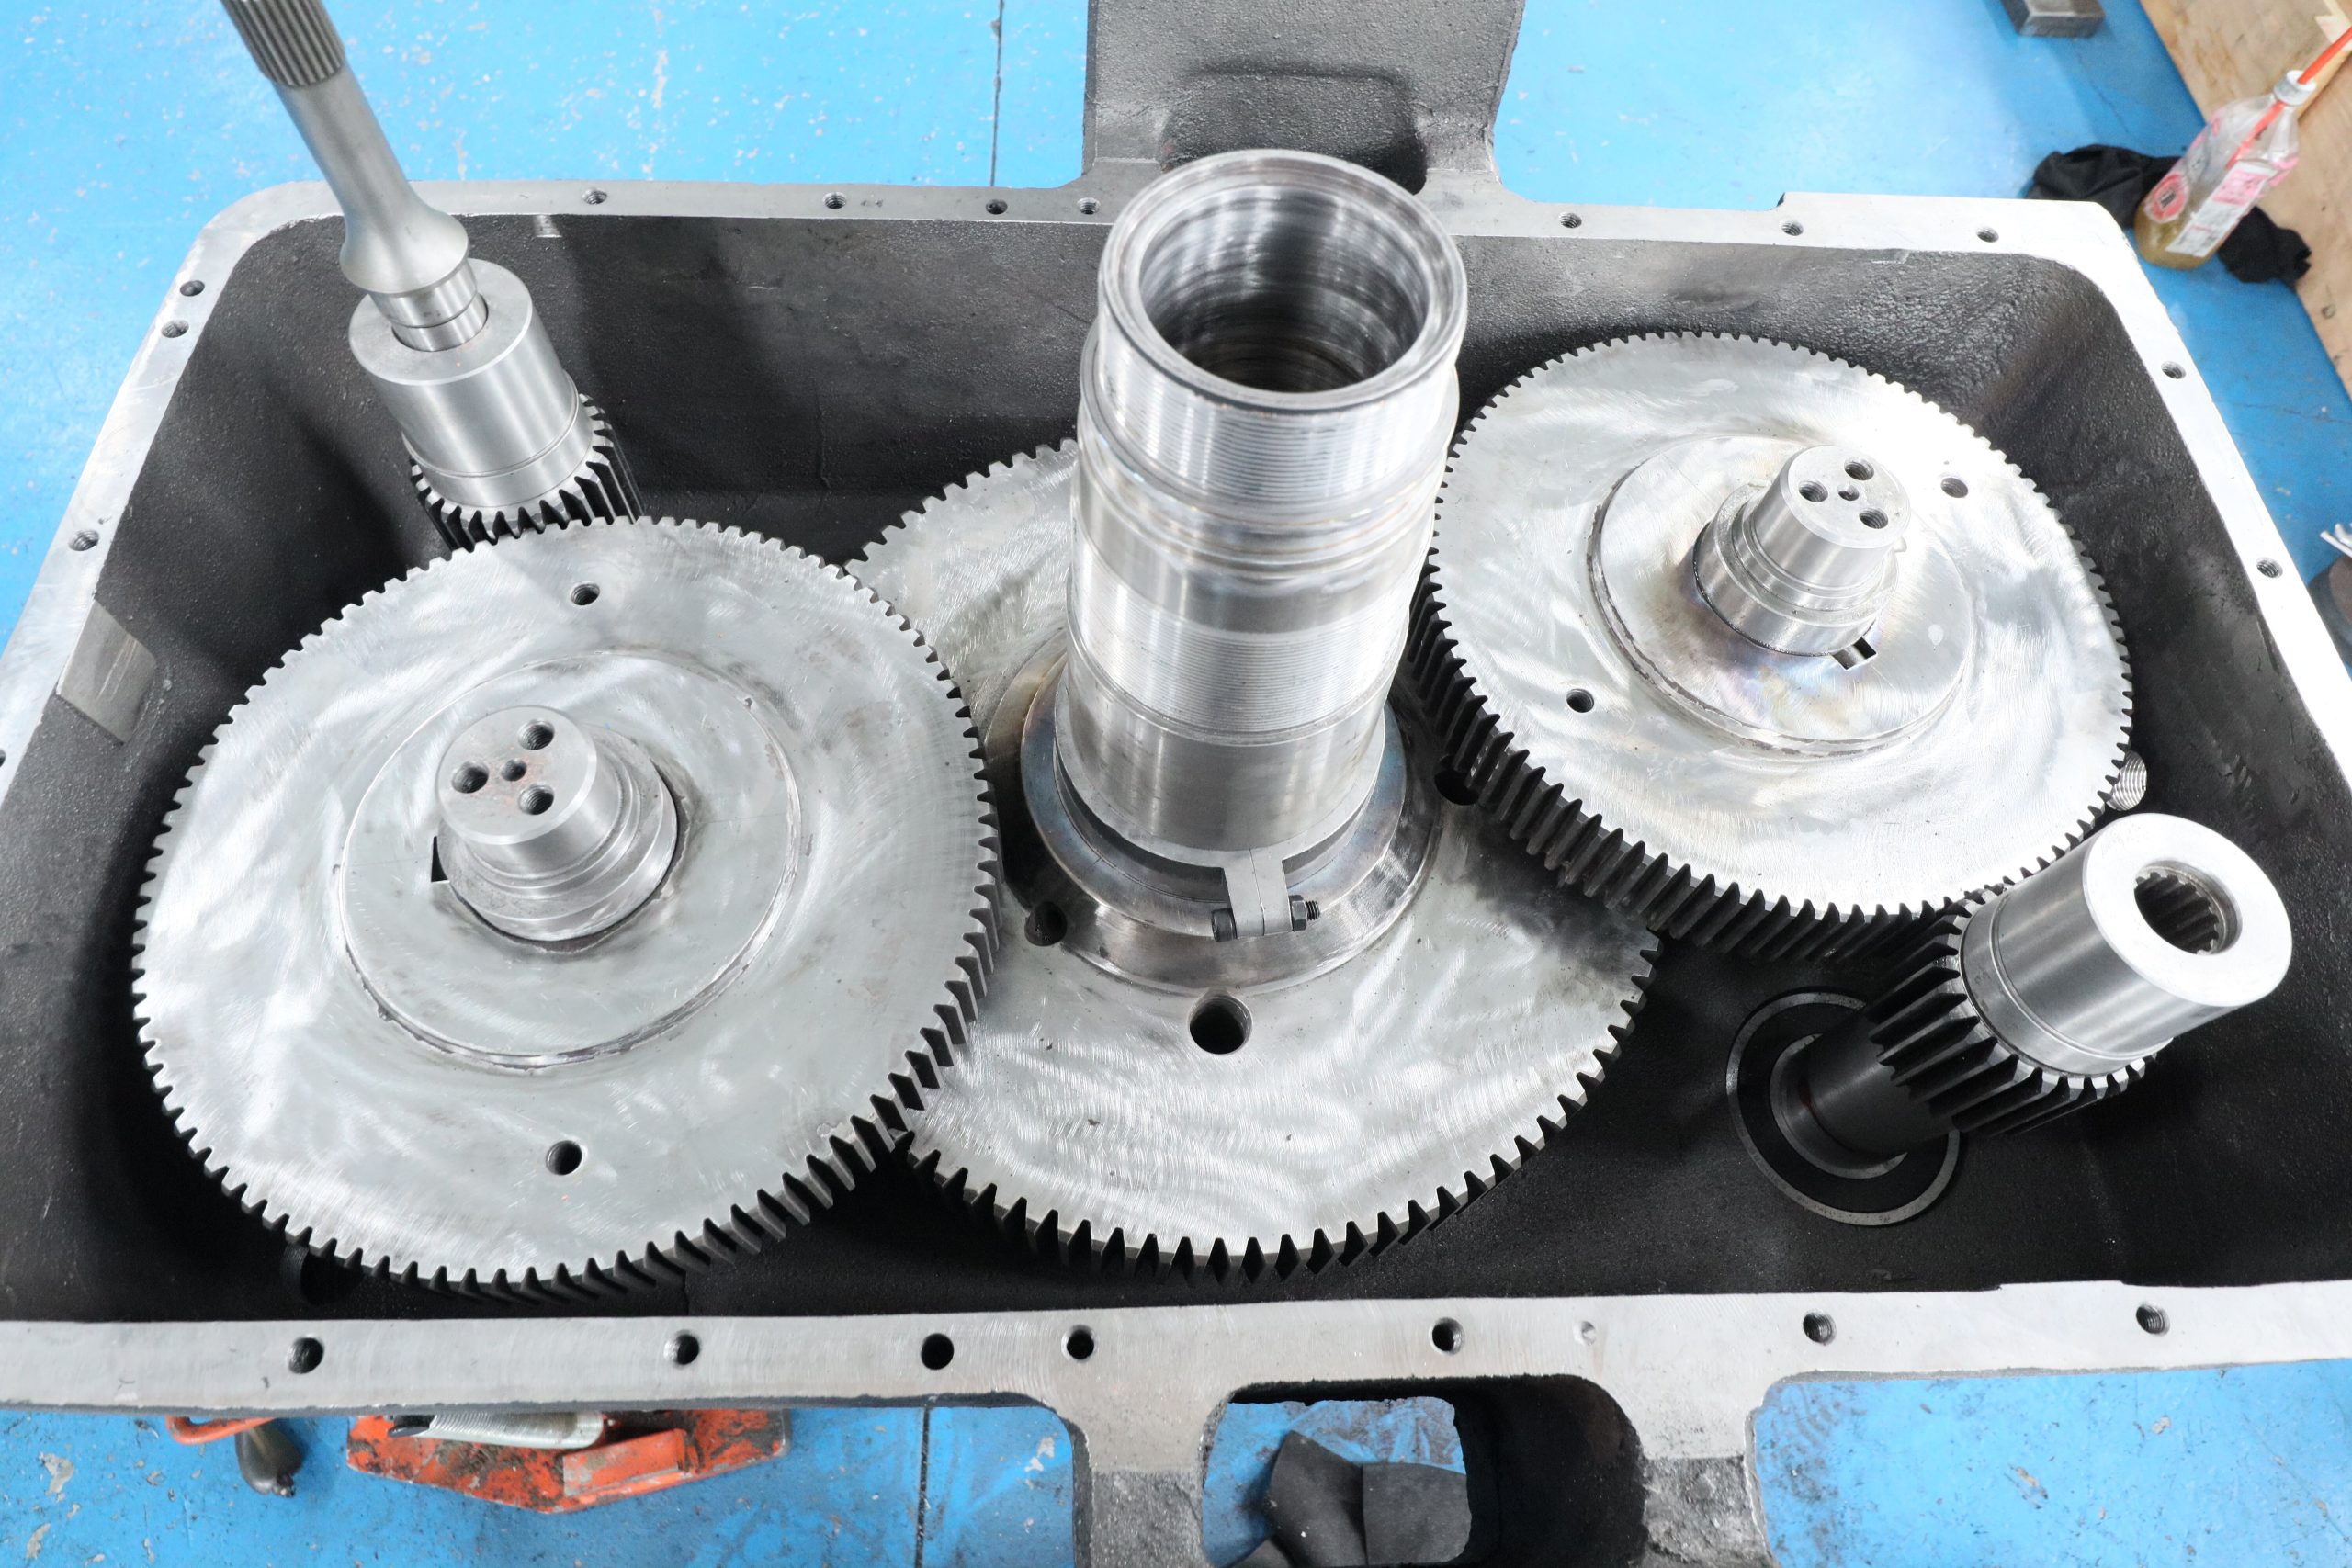
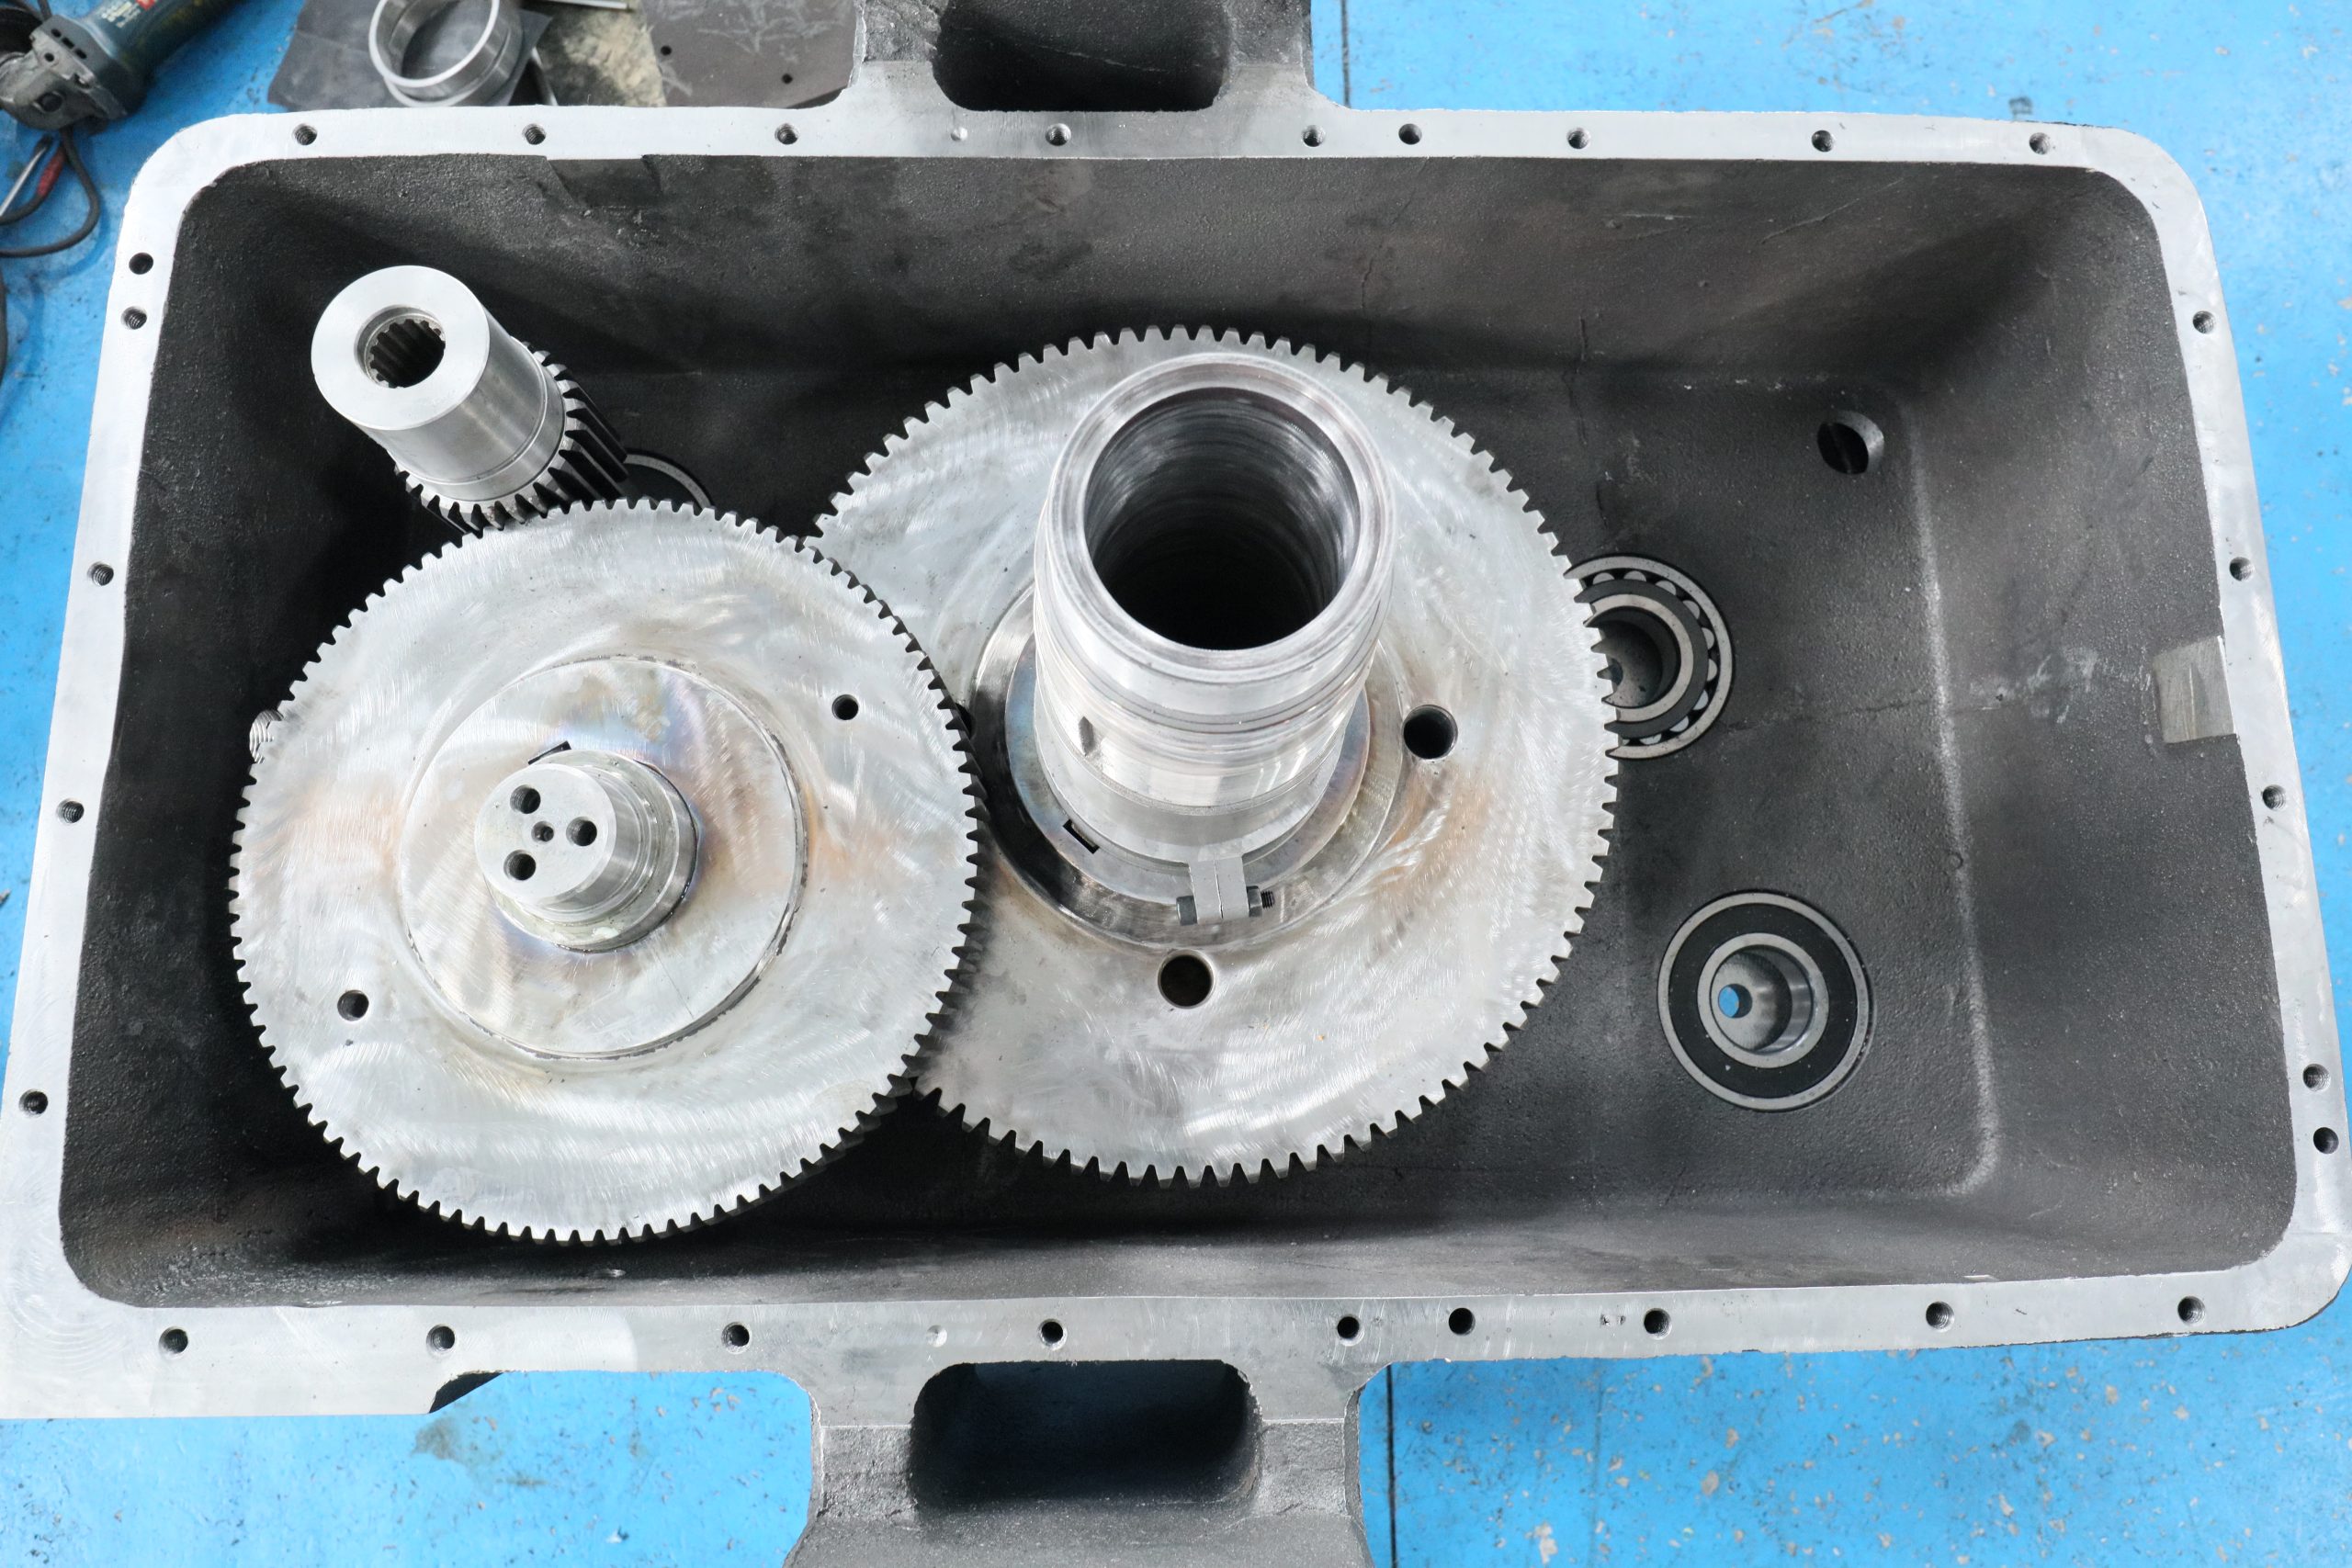
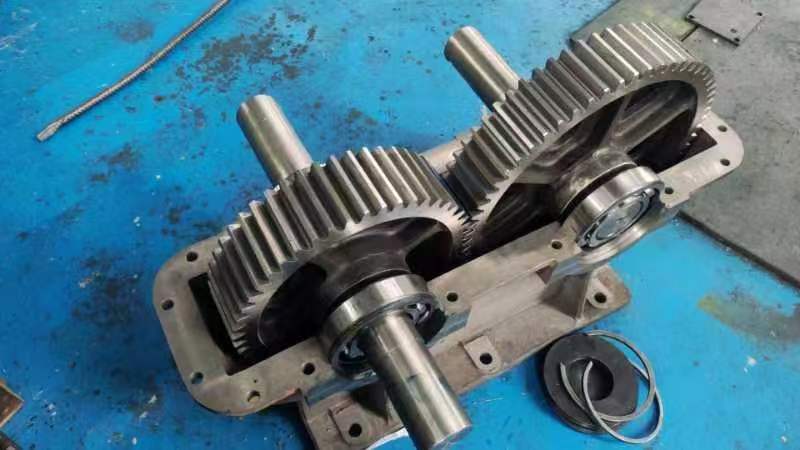
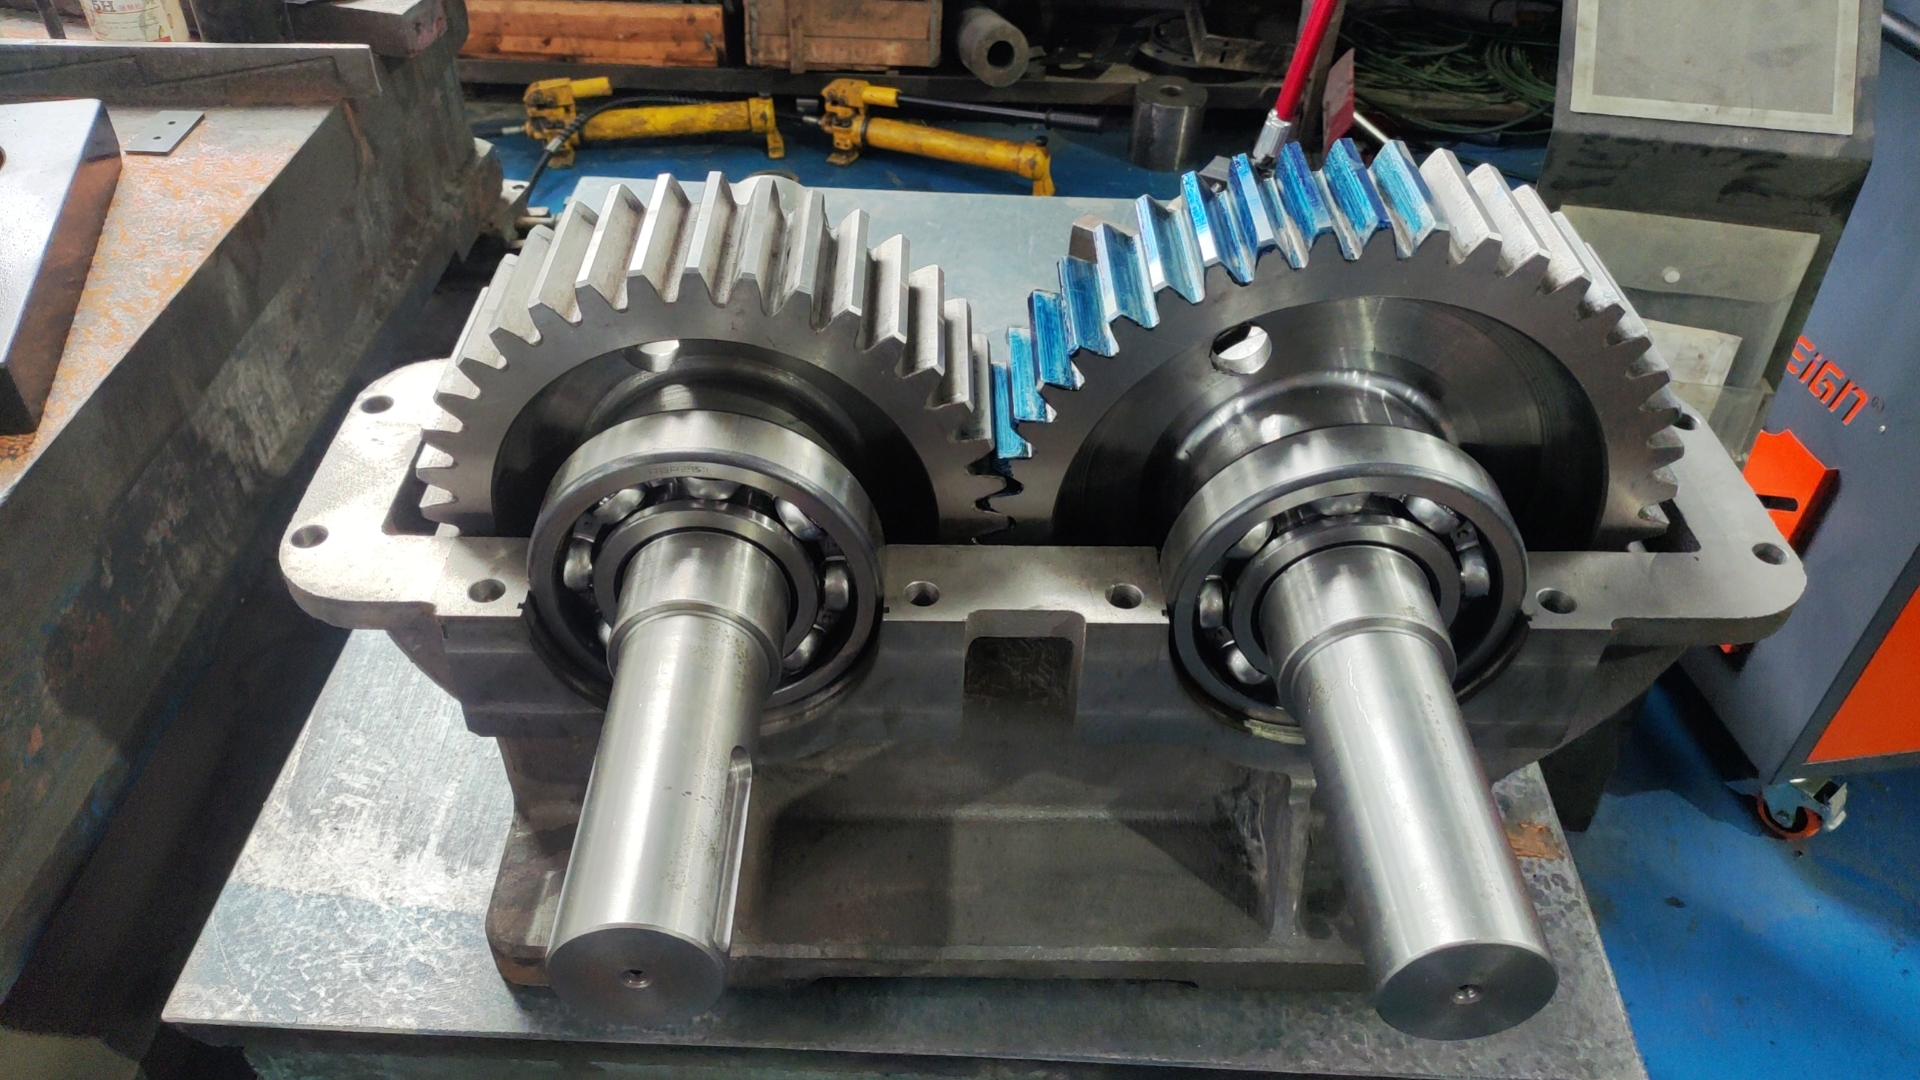
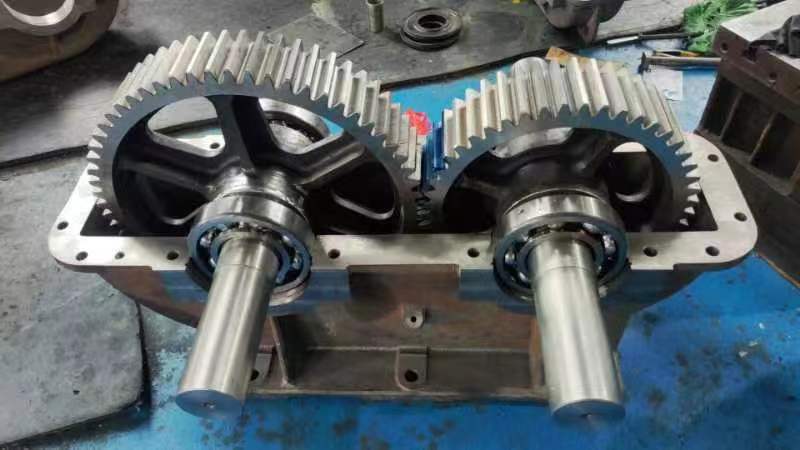
Редукторы в сборе и детали редукторов — зубчатые колёса, вал-шестерни, валы и корпуса. Компания РКМК изготавливает редукторы и комплектующие по чертежам или образцам заказчика для приводов насосов, компрессоров, конвейеров, мельниц, дробилок и другого технологического оборудования в нефтегазовой, энергетической, металлургической и горнодобывающей отраслях. Производство охватывает полный цикл: литьё и механическую обработку корпусов, изготовление и термическую обработку зубчатых колёс и валов, сборку и обкатку. Редукторы выпускаются в том числе для замены снятого с производства и импортного оборудования.
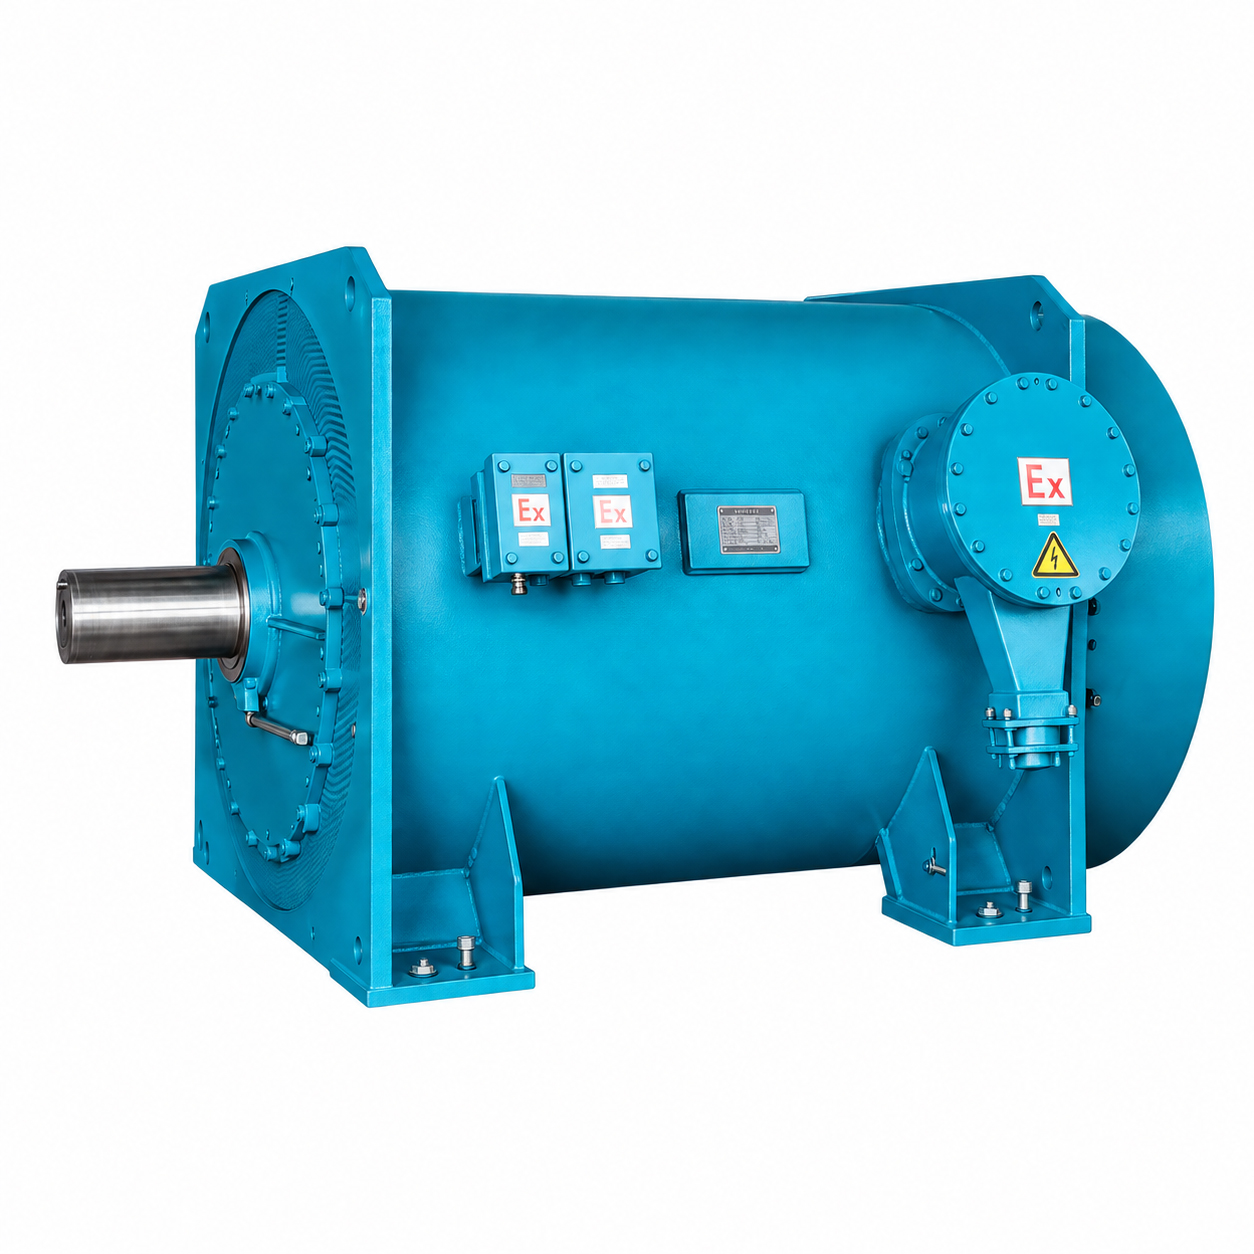
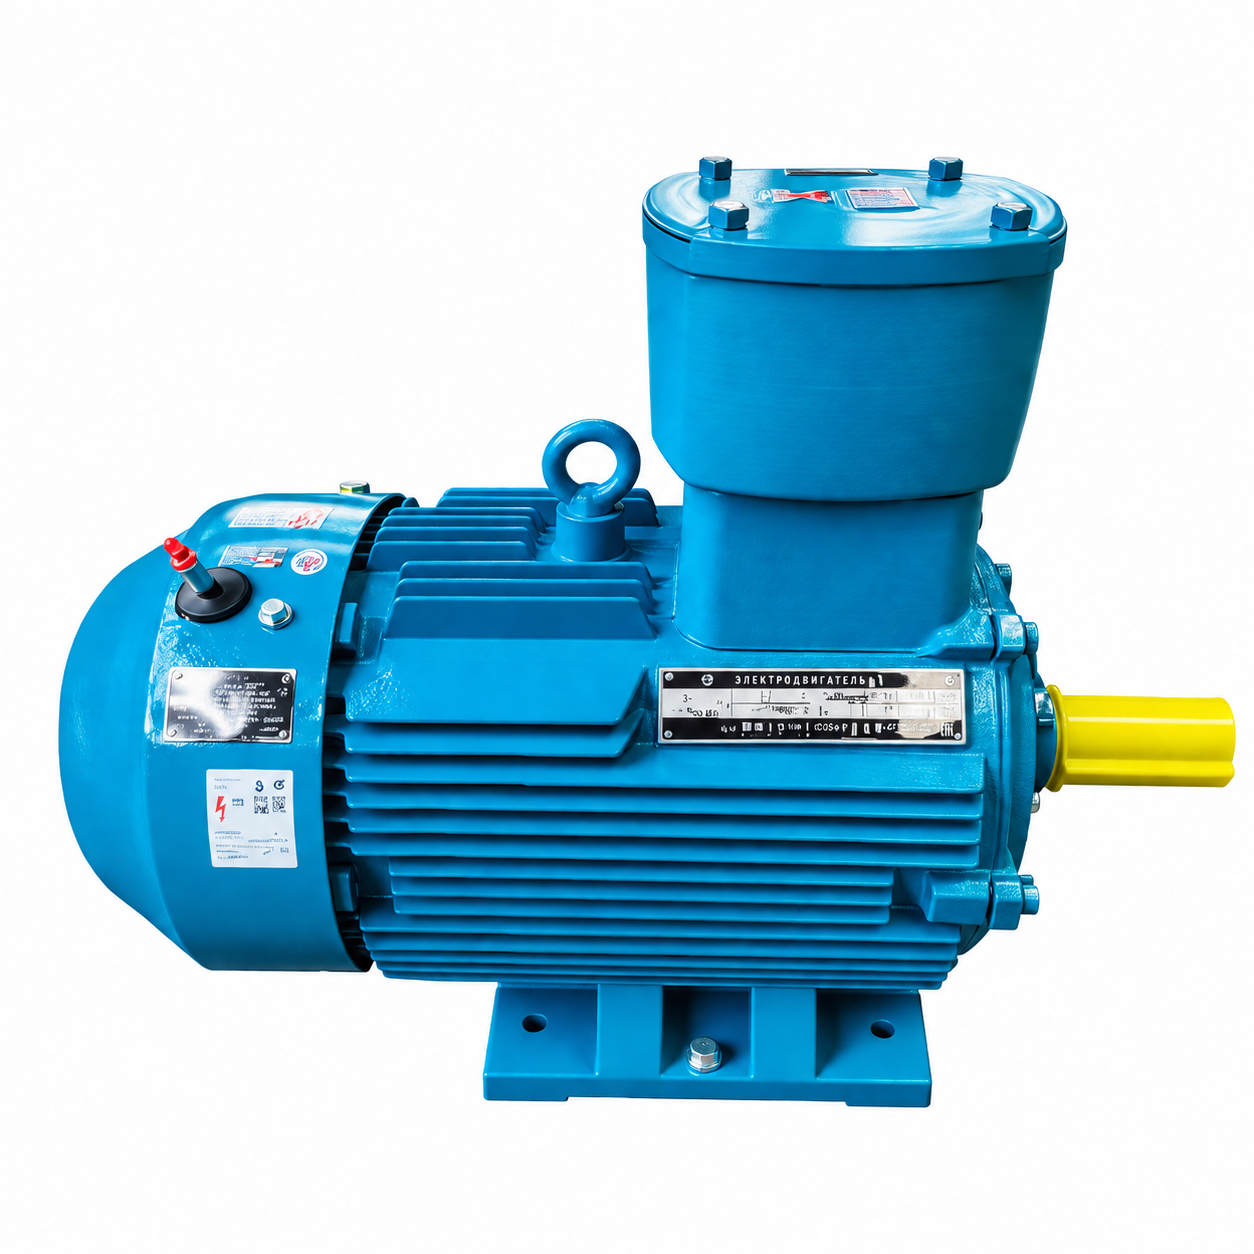
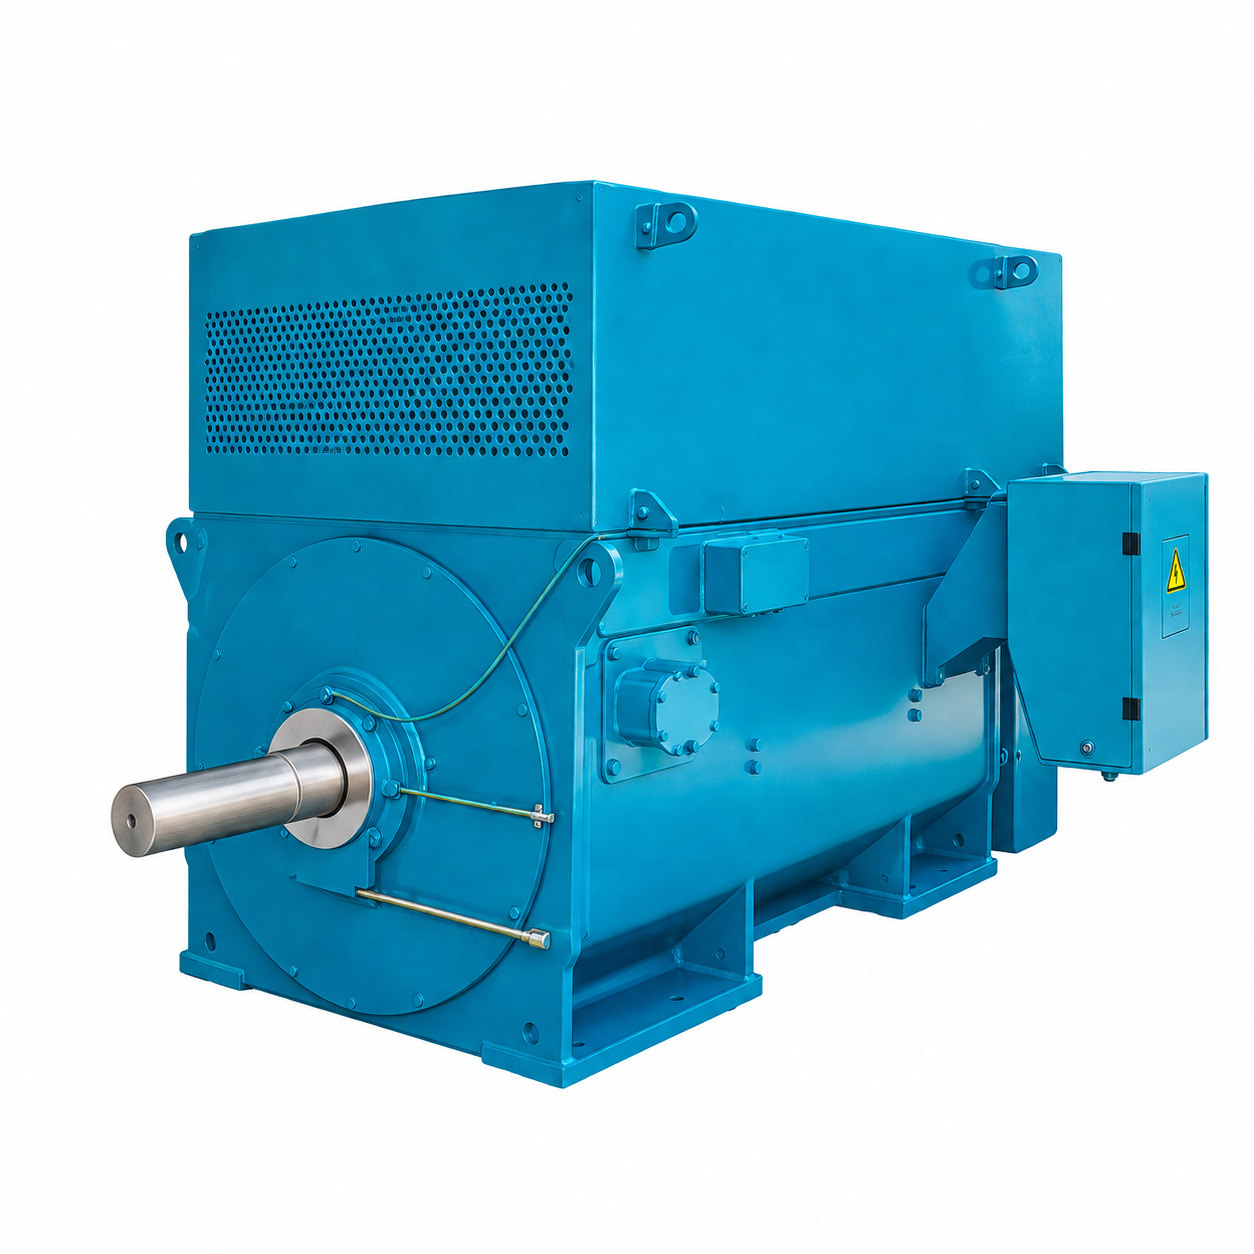
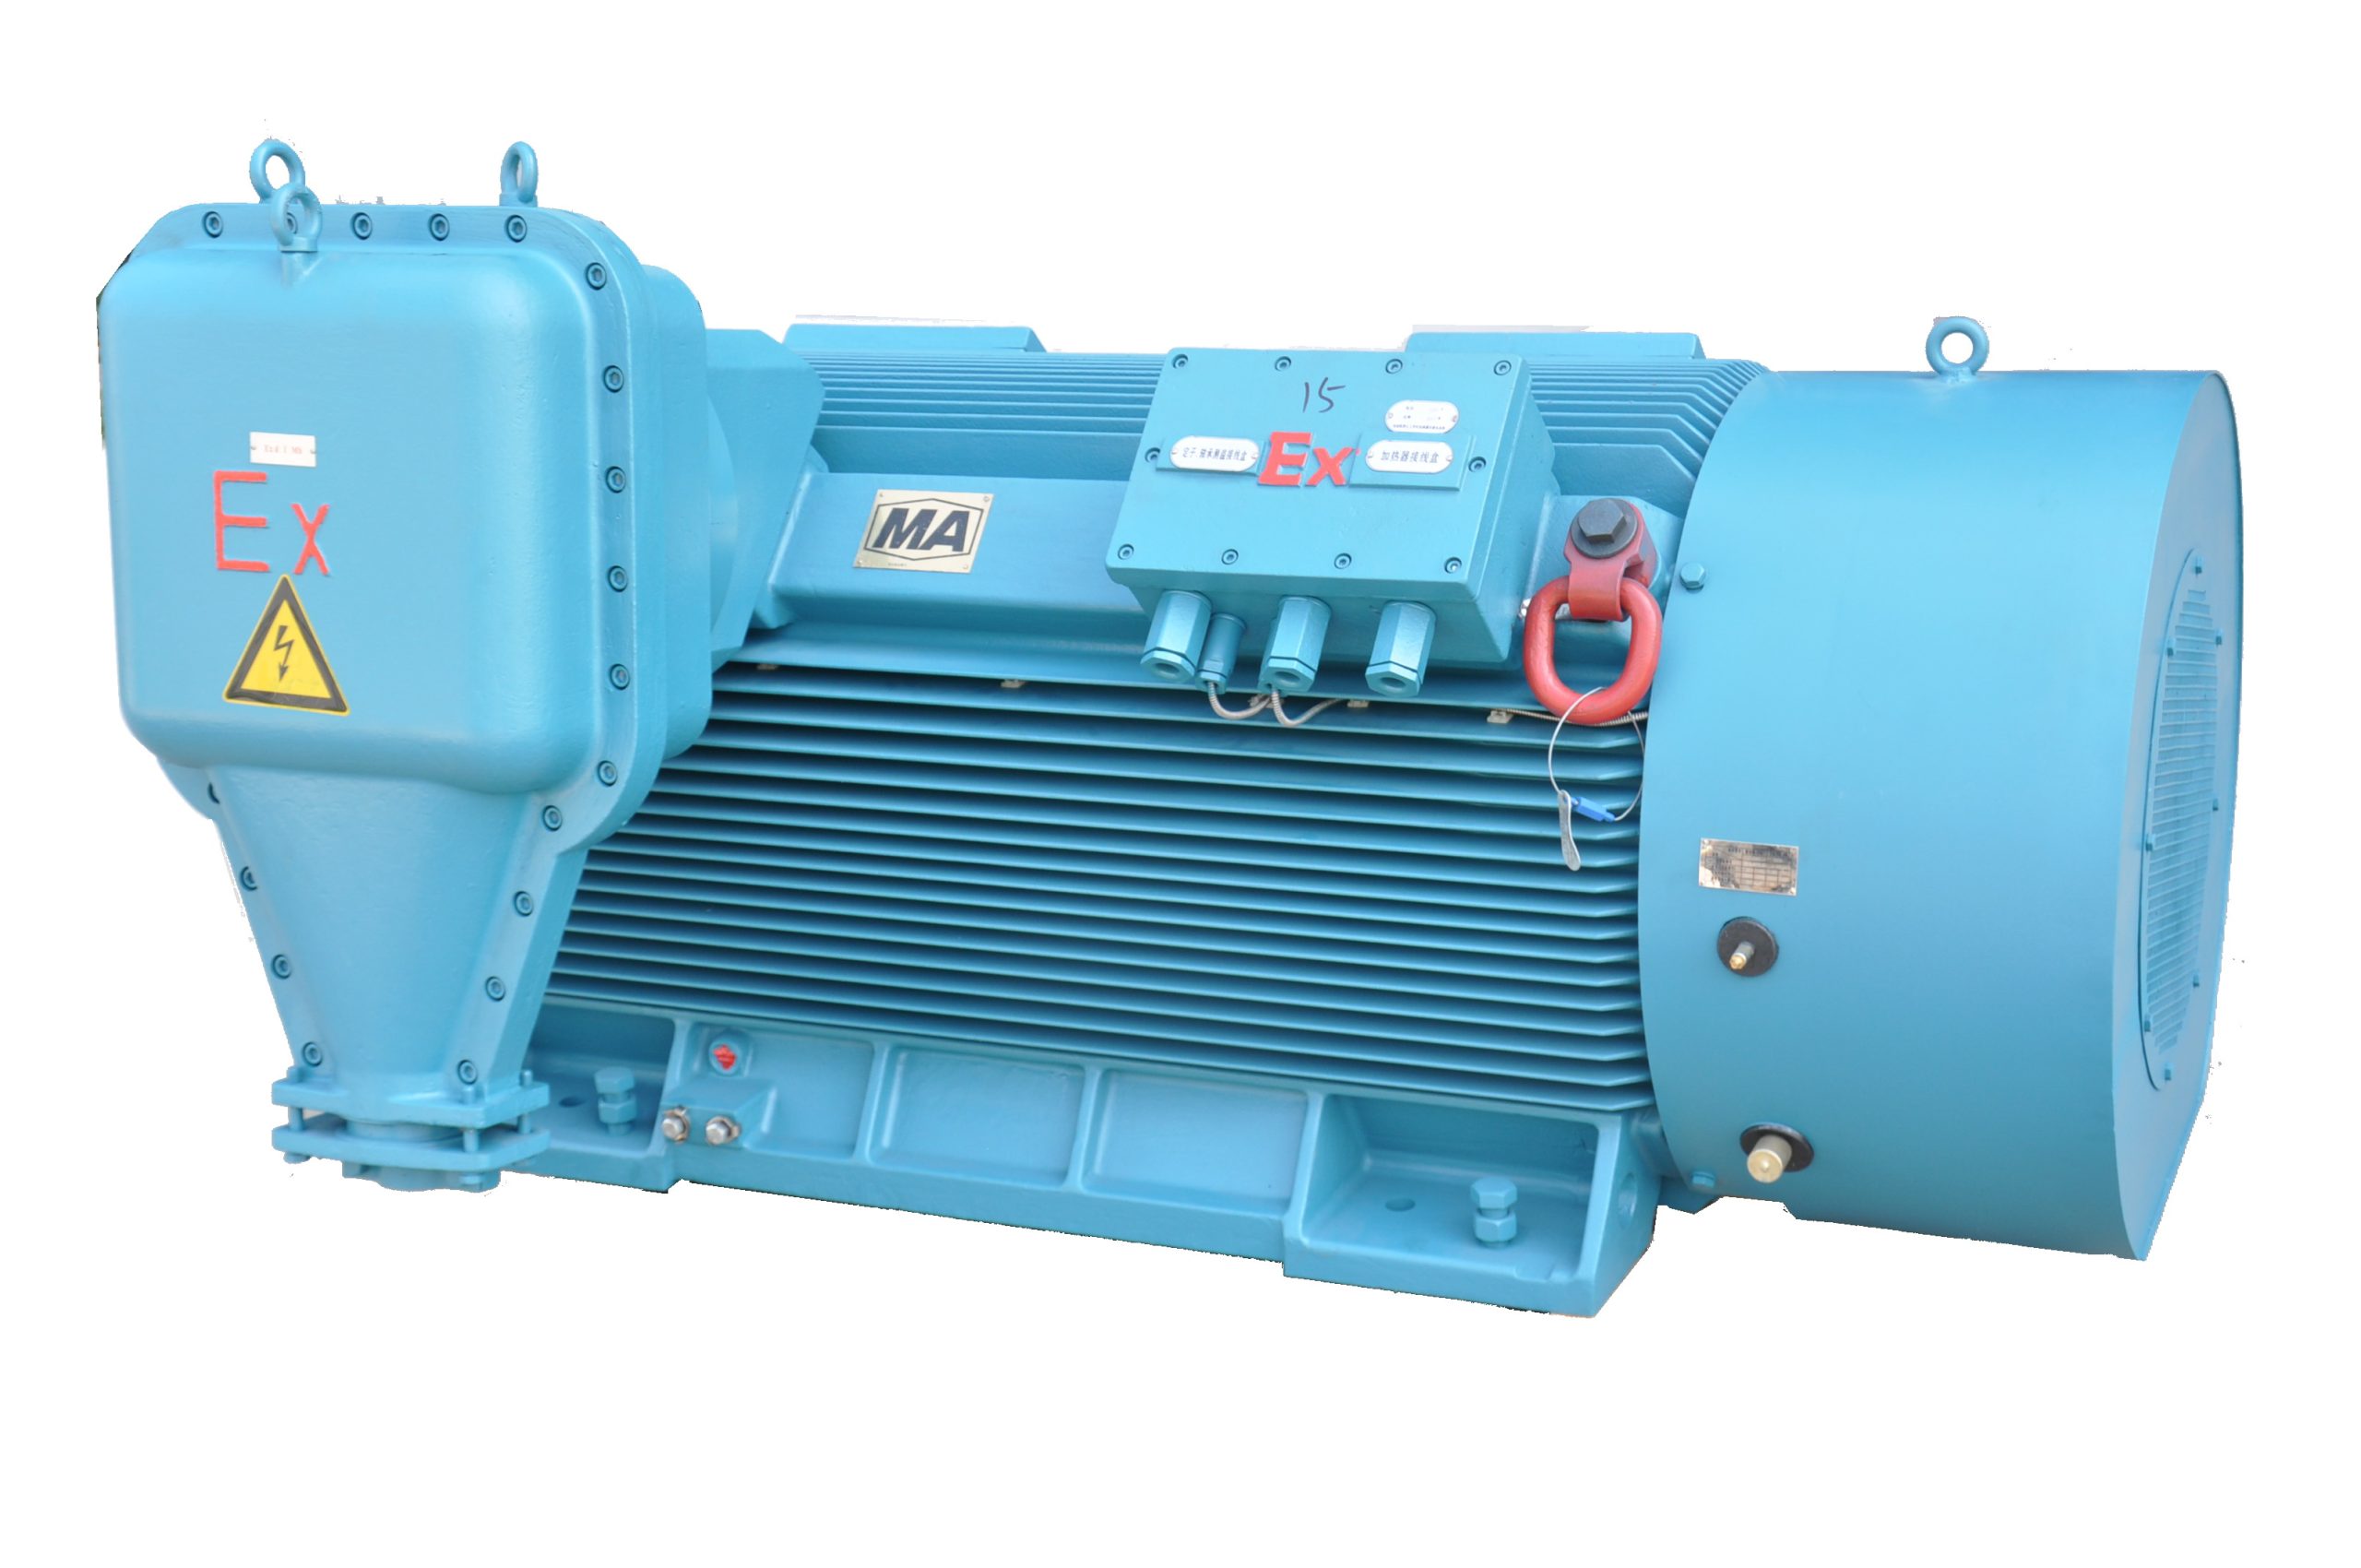
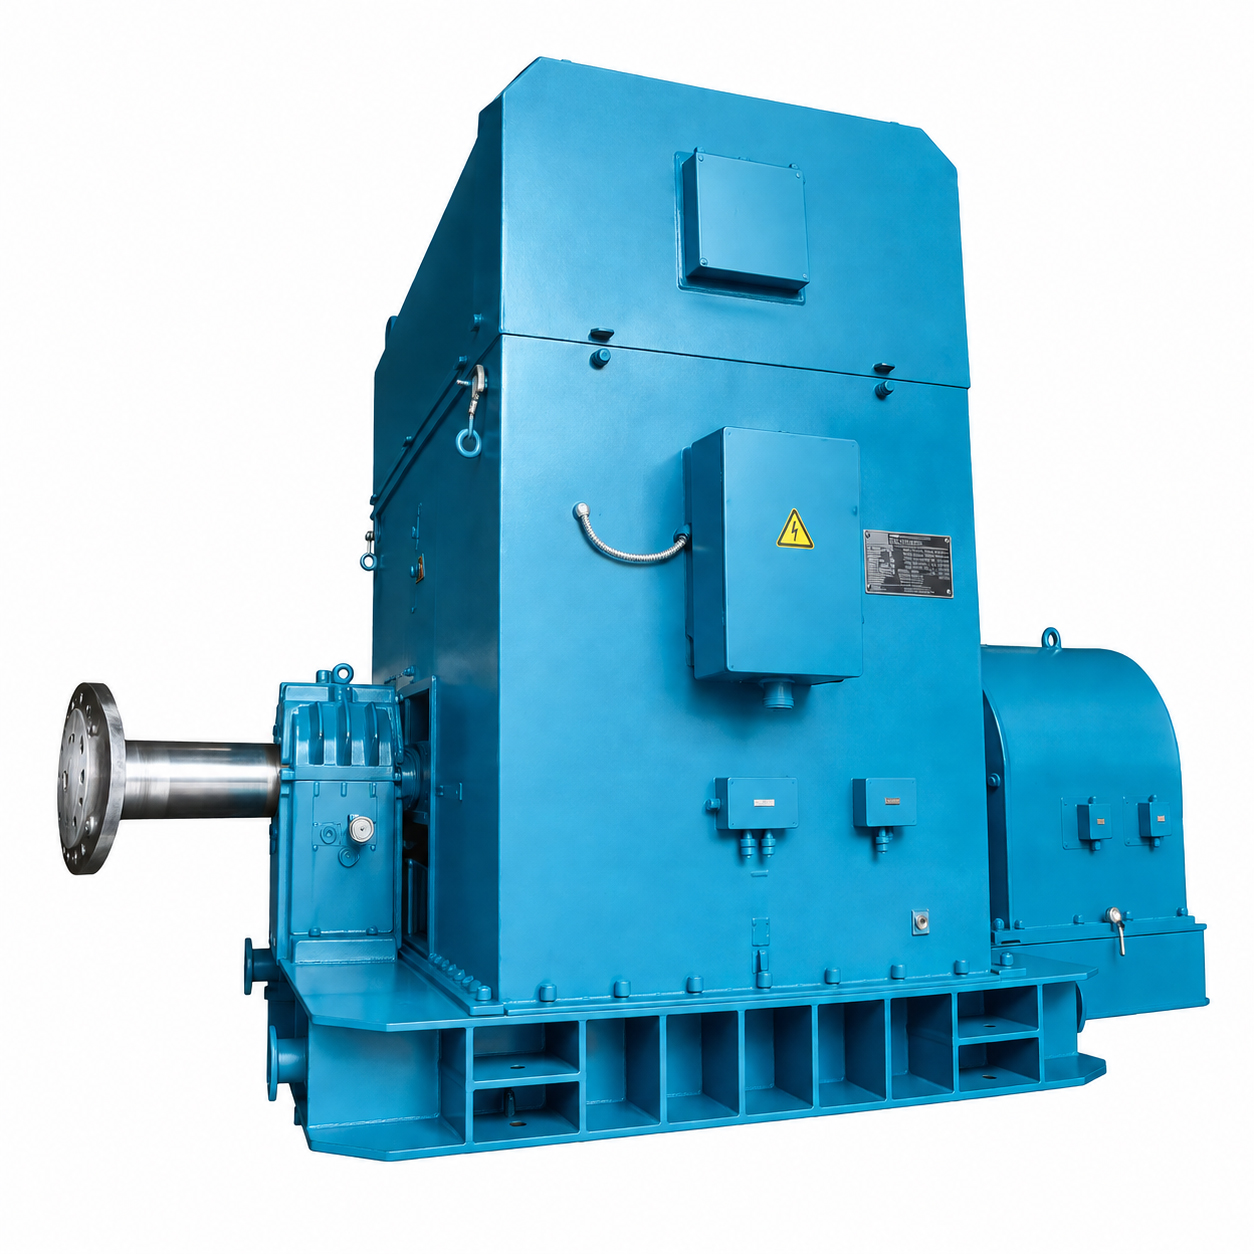
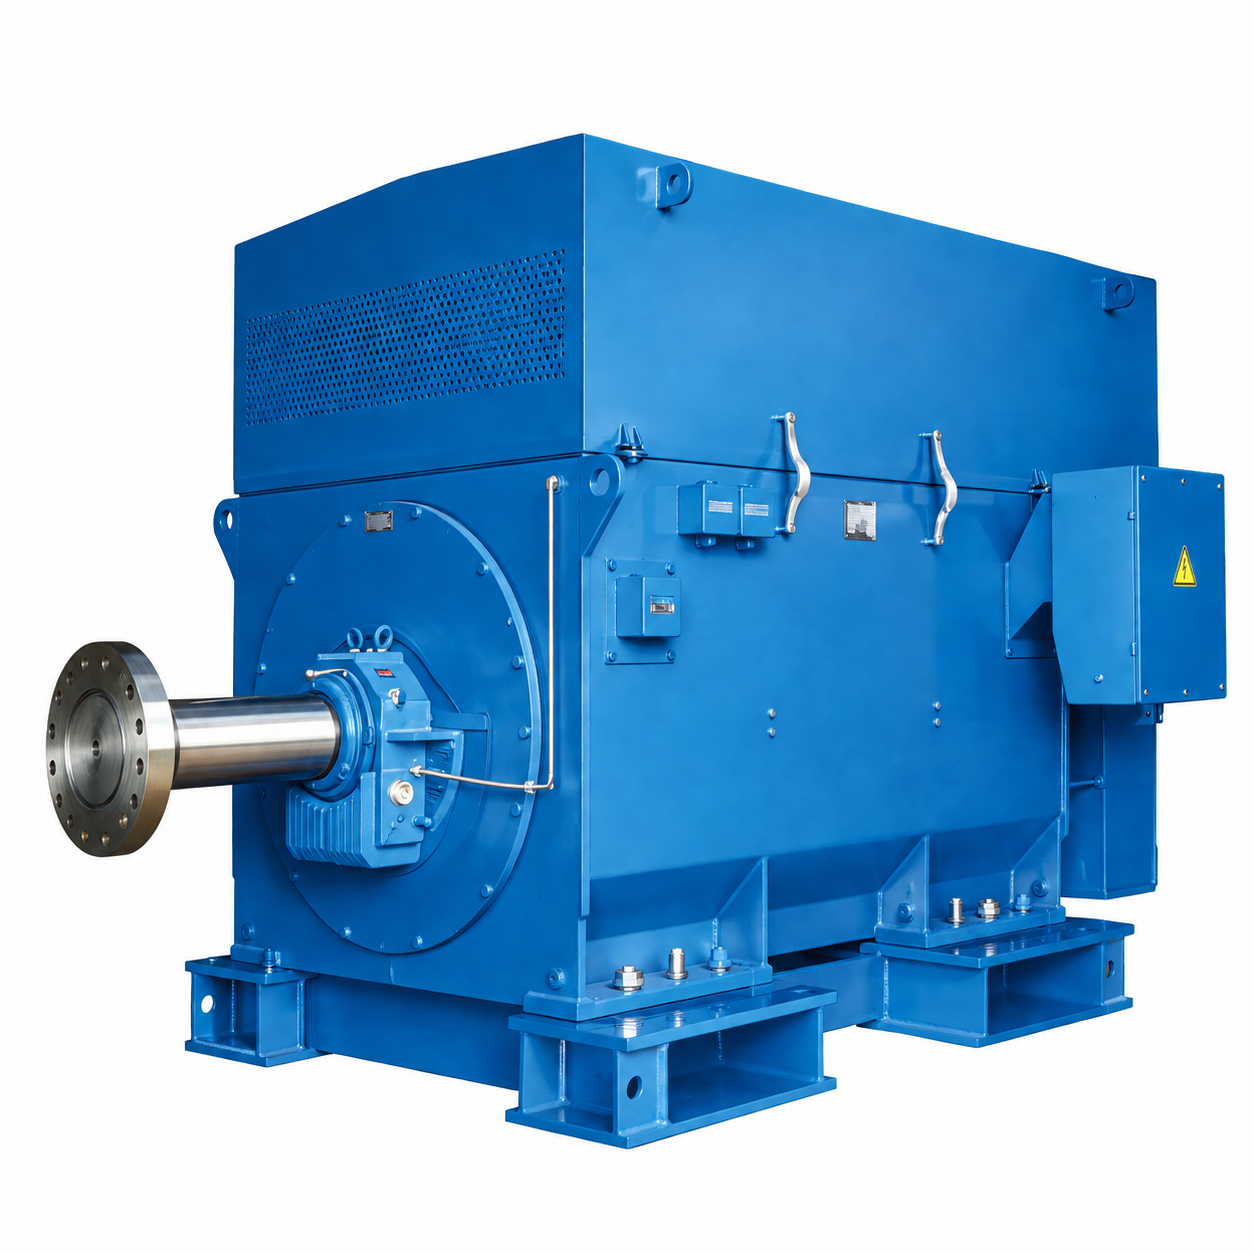
Высоковольтные и взрывозащищённые электродвигатели для привода насосов, компрессоров, вентиляторов, дымососов, дробилок и мельниц. Компания РКМК изготавливает асинхронные и синхронные машины низкого и высокого напряжения — мощностью от 0,18 до 30 000 кВт, на напряжение от 380 В до 13,8 кВ — в общепромышленном и взрывозащищённом исполнении для объектов нефтегазовой, химической, энергетической, металлургической и горнодобывающей отраслей. Конструкция и параметры каждой машины определяются под характеристики привода заказчика: мощность, частоту вращения, режим работы, климатическое исполнение и требуемый вид взрывозащиты.
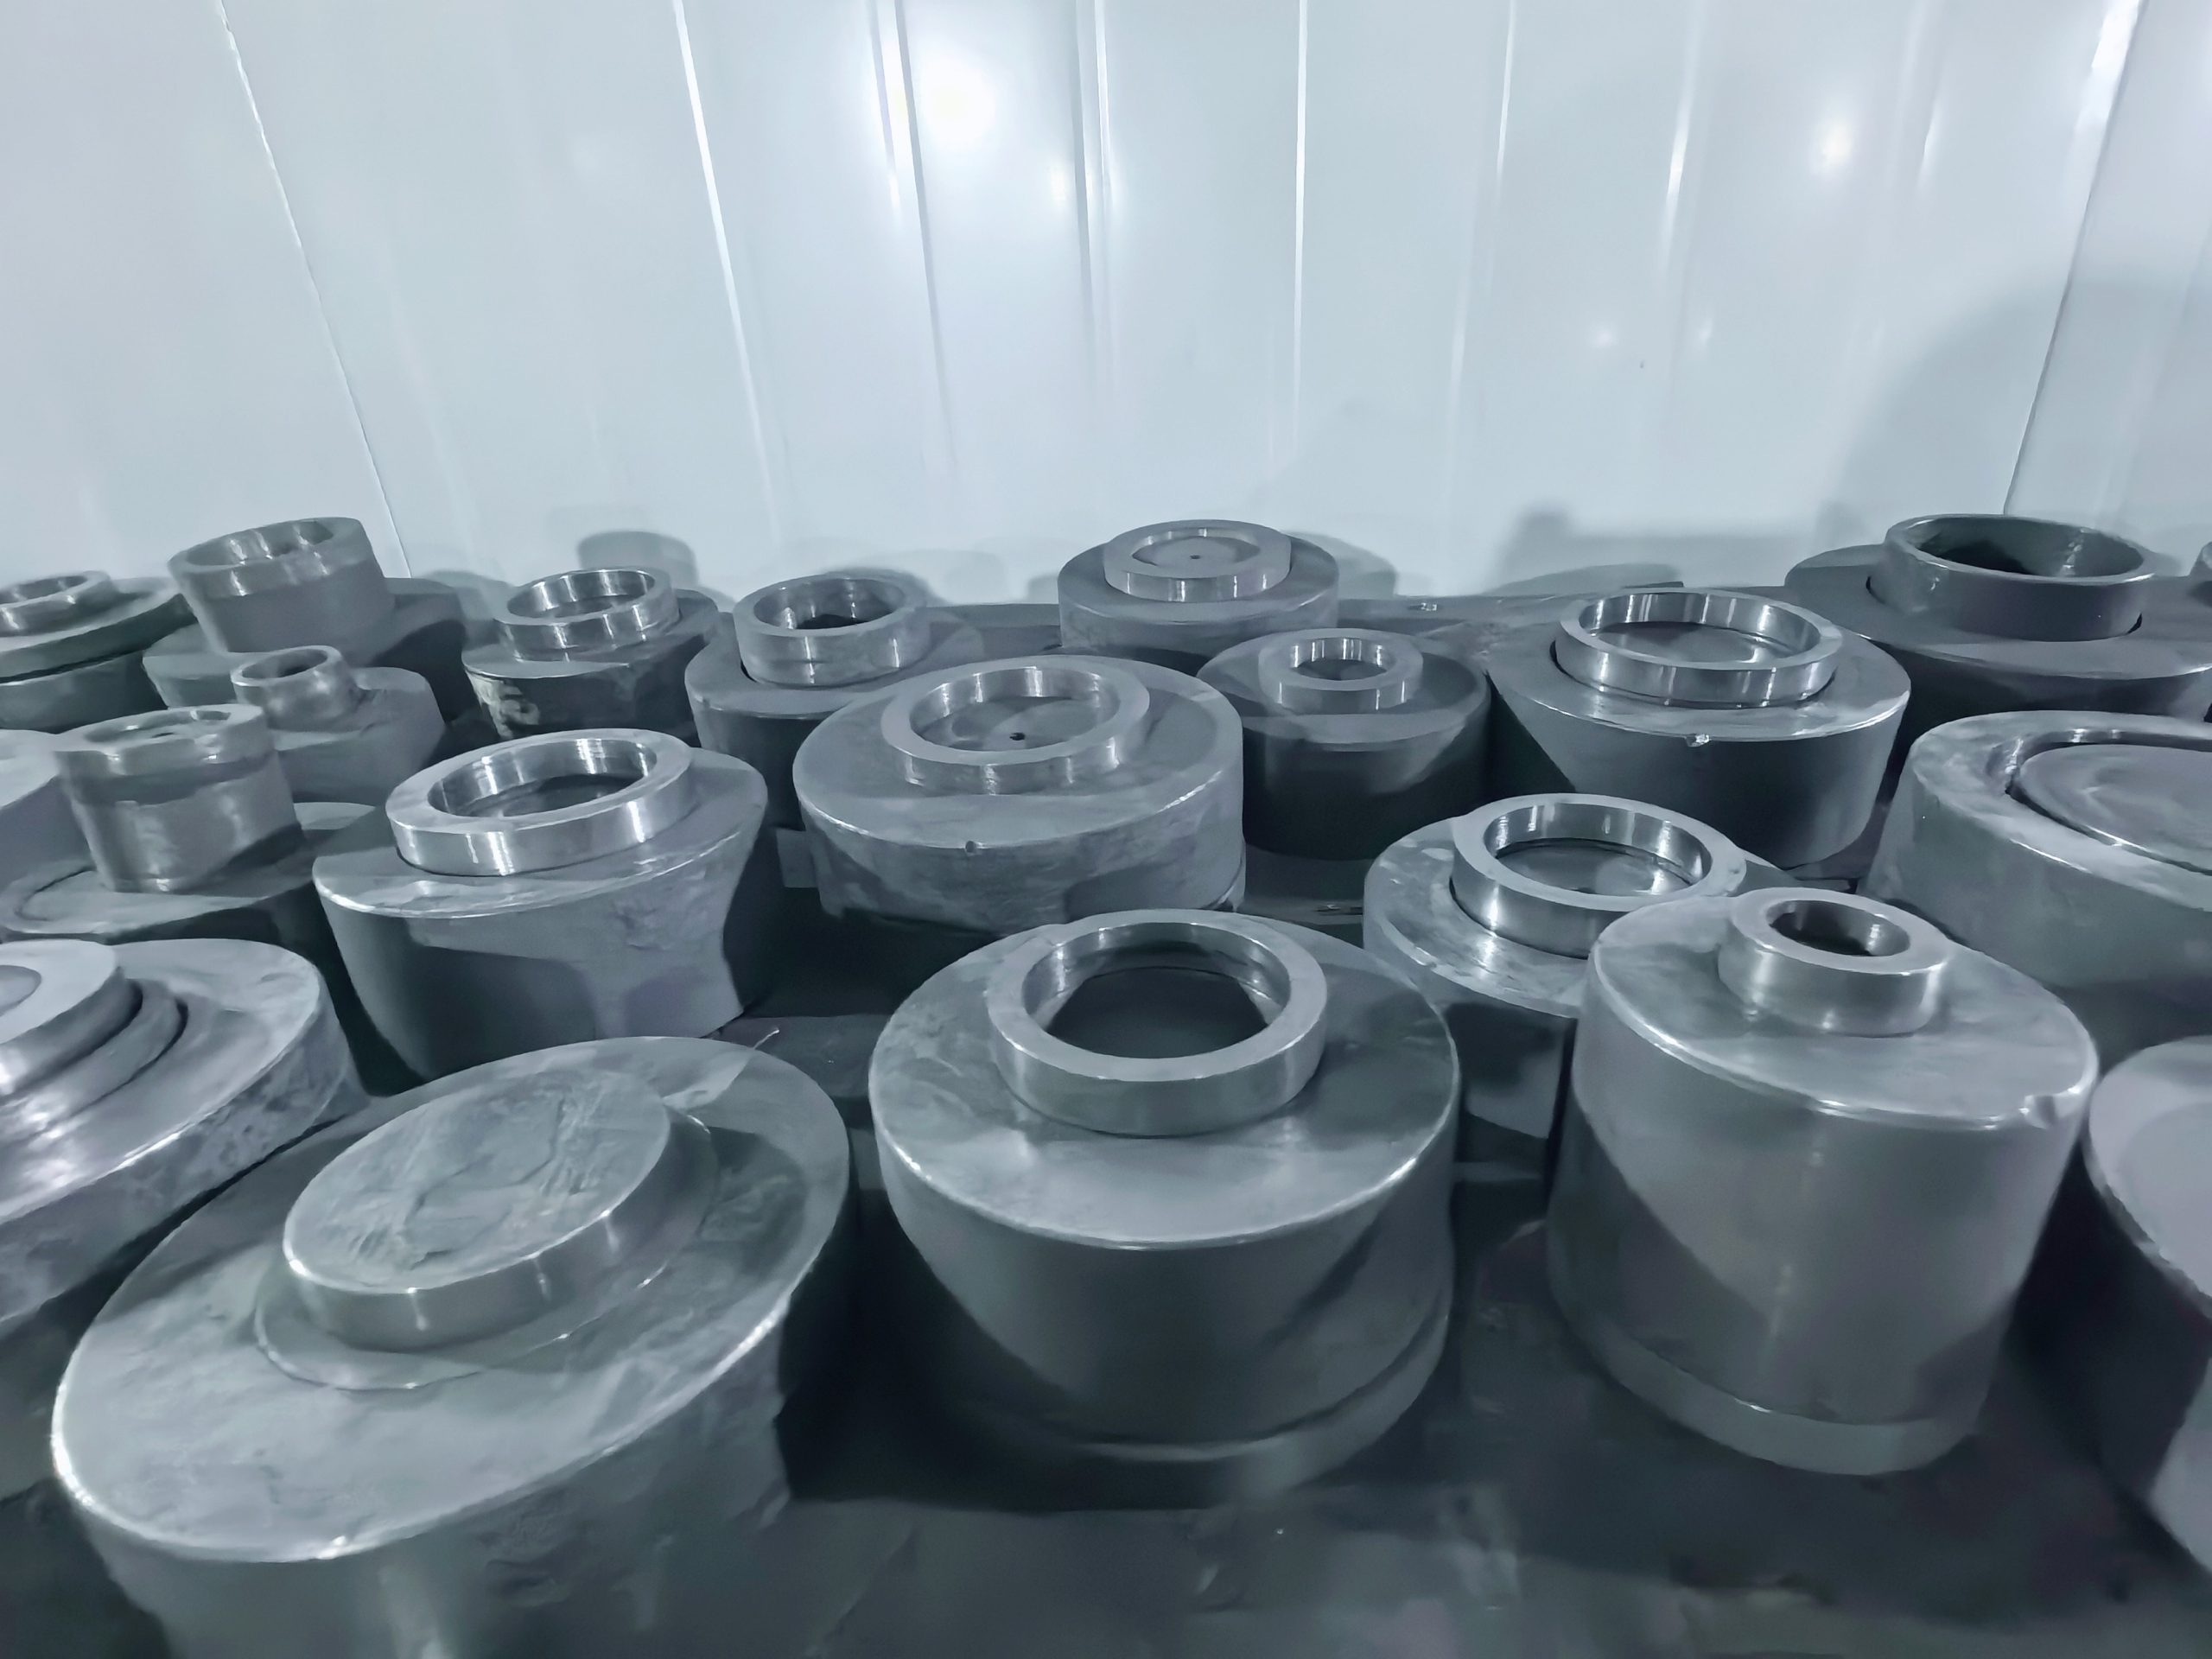
Литьё по выплавляемым моделям (ЛВМ) — метод высокоточного литья, при котором отливка формируется в неразъёмной керамической форме, изготовленной по легкоплавкой (восковой) модели. Технология позволяет получать детали сложной геометрии с высокой точностью размеров и низкой шероховатостью поверхности, что особенно важно для ответственных и тонкопрофильных изделий.
Процесс ЛВМ начинается с изготовления восковой модели, точно повторяющей форму будущей детали. Модель многократно покрывают жидкой керамической суспензией с последующей обсыпкой и сушкой каждого слоя — так формируется прочная оболочковая форма. Затем воск вытапливают, оболочку прокаливают и заливают расплавленным металлом. После охлаждения керамическую форму удаляют, отливку отделяют от литниковой системы и направляют на очистку и контроль.
Ключевые преимущества метода ЛВМ
Высокая точность размеров, минимальные припуски на механическую обработку (геометрия близка к готовой детали) и возможность воспроизводить сложные конфигурации, включая тонкие стенки и внутренние полости. ЛВМ подходит для широкого спектра сплавов, в том числе труднообрабатываемых. На производстве РКМК этим методом изготавливаются отливки массой от 5 до 150 кг с точностью 0,1–0,2 мм из нержавеющих, дуплексных и супердуплексных сталей, сплавов на основе никеля и кобальта и других материалов.
0.2
точность литья, мм
Точность размеров отливки — 0,1–0,2 мм.
10
ГРУПП СПЛАВОВ
Нержавеющие, дуплексные и супердуплексные стали, хастеллой, сплавы на никелевой и кобальтовой основе, чугуны и другие.
150
МАКС. МАССА ОТЛИВКИ, КГ
Изготавливаем отливки массой от 5 до 150 кг.
Оптимизированный процесс
Современная, отлаженная технология ЛВМ обеспечивает стабильное качество отливок.
Опытная техническая команда
Высококвалифицированные инженеры и технологи с многолетним опытом точного литья.
Тройной контроль
Контроль на входе, в процессе литья и на готовой отливке.
Собственная лаборатория
Передовая лаборатория для контроля материалов и отливок.
Сертифицированное производство
Производство по ISO 9001:2015 и ISO 14001:2015
Опыт для ответственных объектов
Производство и поставка отливок предприятиям РФ, включая объекты атомной энергетики.
Подробнее о технологии
Технология ЛГМ
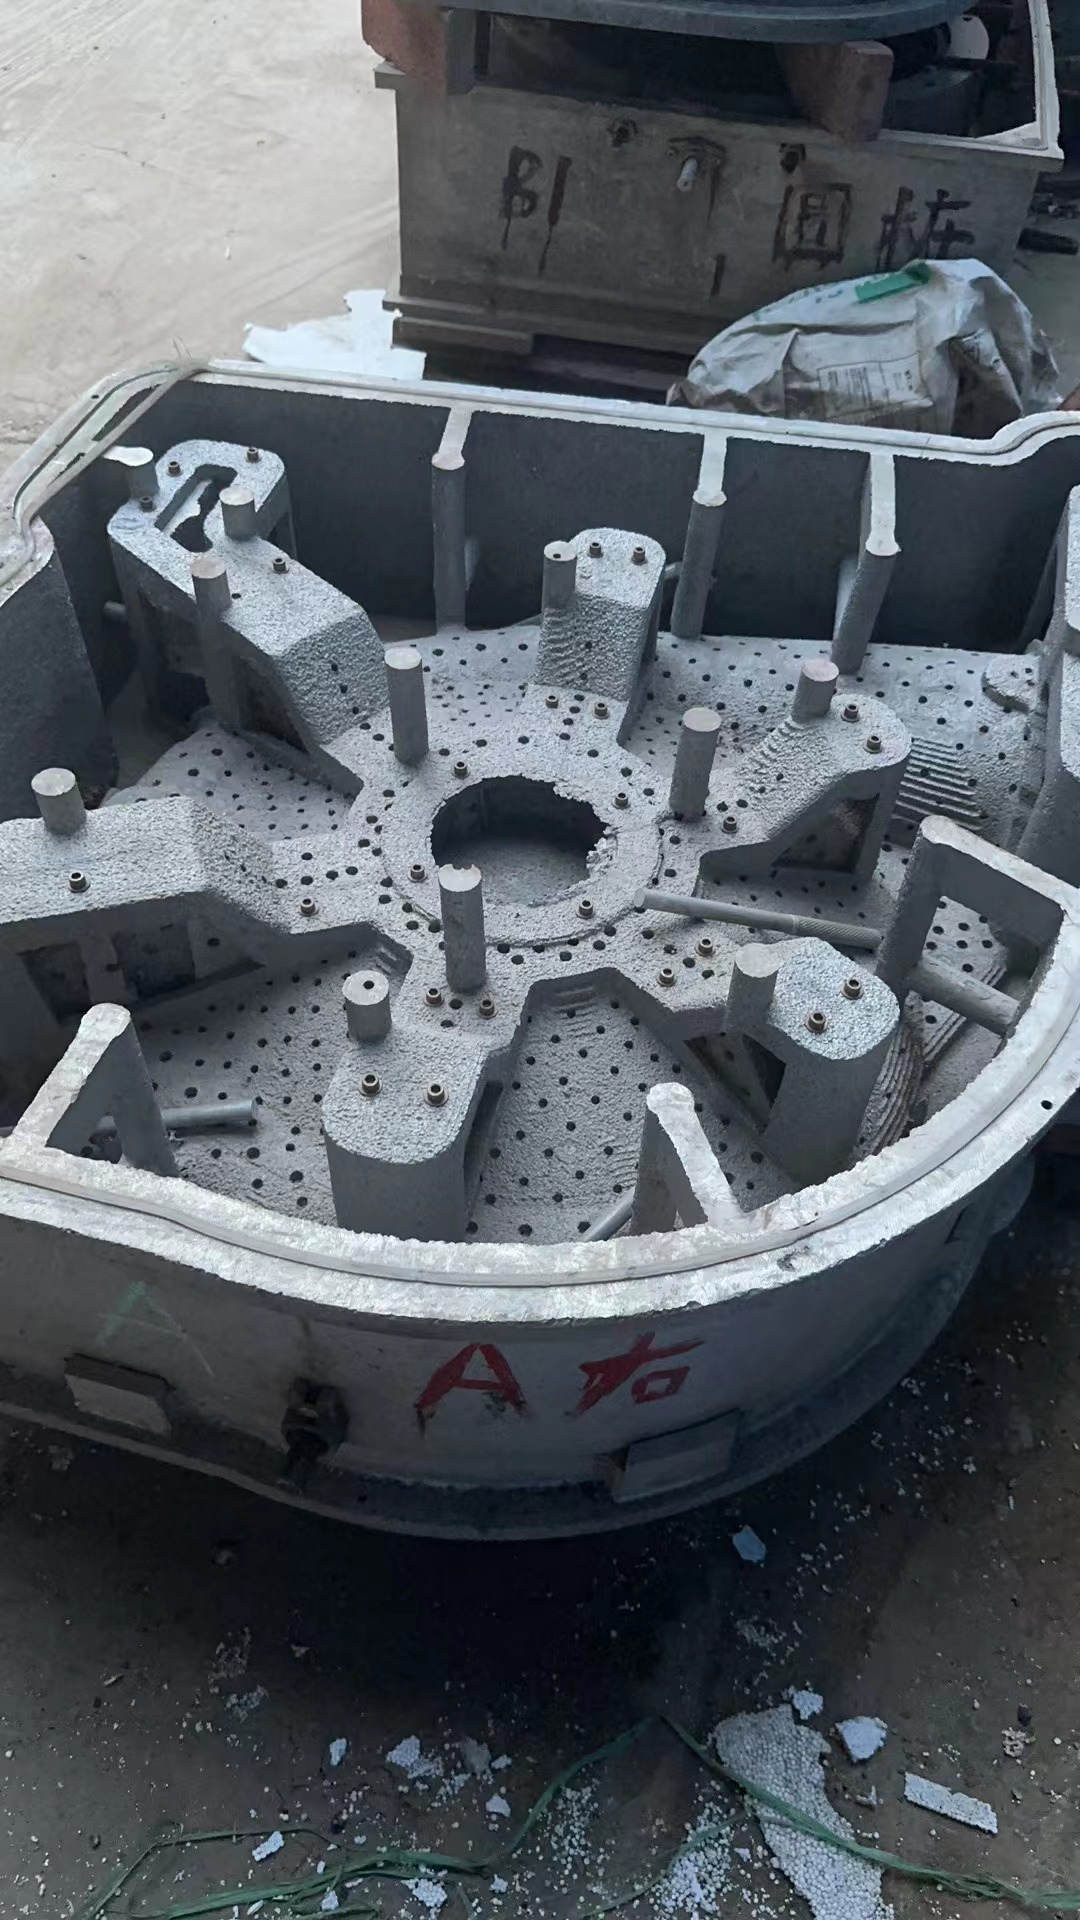
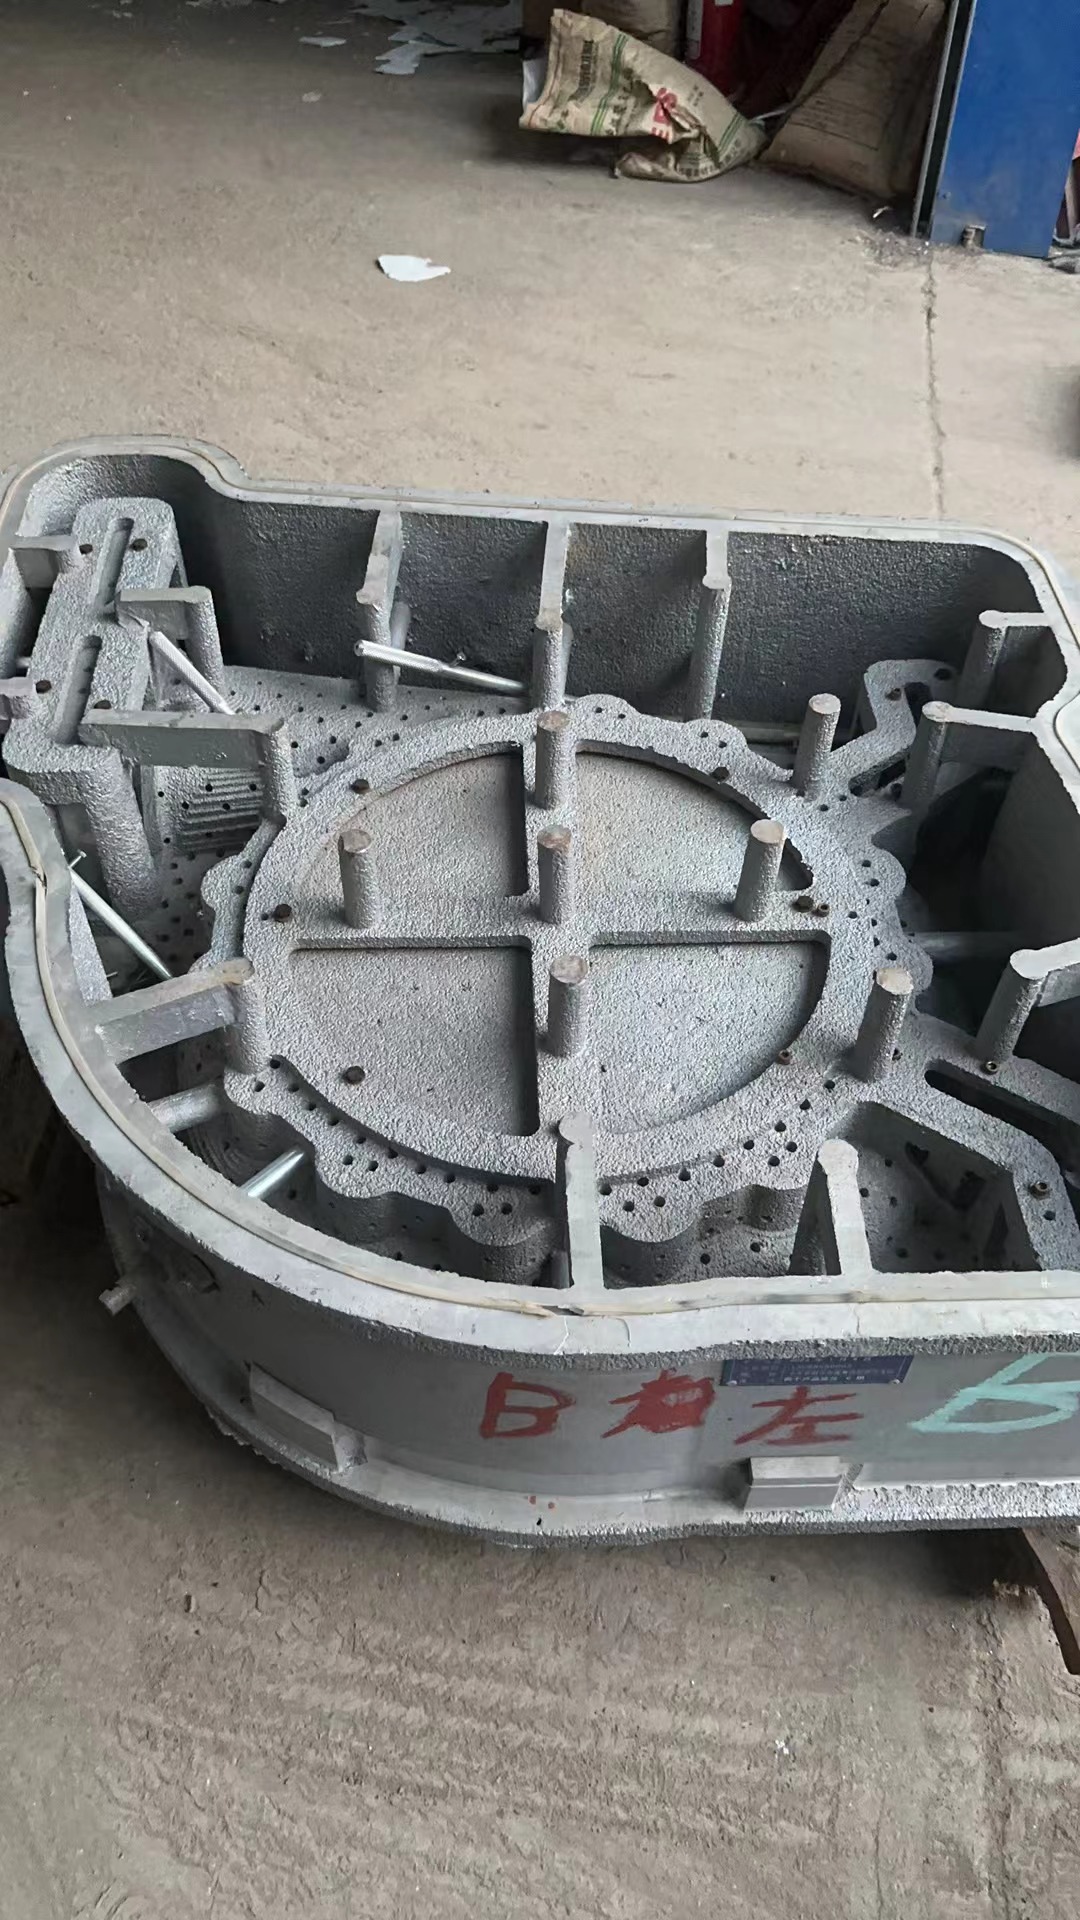
Литьё по газифицируемым моделям — технология, в которой пенополистироловая модель остаётся в форме и не извлекается перед заливкой: расплавленный металл вытесняет и газифицирует её, занимая точное место модели. Отсутствие разъёмных форм и стержней позволяет получать крупные отливки со сложными внутренними полостями и криволинейными каналами за одну операцию — без риска смещений и заливов по линии разъёма.
Процесс начинается с изготовления пенополистироловой модели — фрезерованием из блока для штучных изделий или вспениванием в пресс-форме для серийных. Модель покрывают огнеупорным составом, помещают в опоку и засыпают сухим кварцевым песком с вибрационным уплотнением. Опоку накрывают плёнкой и подключают к вакуумной системе: разрежение удерживает песок и стабилизирует форму. При заливке расплав замещает газифицирующийся полистирол и точно воспроизводит геометрию модели. После остывания песок осыпается и возвращается в оборот — до 97% материала используется повторно. Отливка проходит очистку от огнеупорного покрытия и направляется на контроль.
Ключевые преимущества метода ЛГМ
Главное достоинство ЛГМ — способность производить крупные и геометрически сложные отливки без дорогостоящей стационарной оснастки. Модель из пенополистирола изготавливается быстро и экономично, что делает технологию оптимальной для штучного и мелкосерийного производства — в том числе для срочного восстановления изношенных деталей по образцу. На производстве РКМК этим методом изготавливаются отливки массой от 20 до 5000 кг из нержавеющих, дуплексных и супердуплексных сталей, высокохромистых и ковких чугунов, а также других сплавов — для предприятий нефтегазовой, энергетической и атомной промышленности.
7
КЛАСС ТОЧНОСТИ
Точность размеров — до 7-го класса по ГОСТ Р 53464-2009, чистота поверхности Rz40.
5 000
МАКС. МАССА ОТЛИВКИ, КГ
Изготавливаем отливки массой от 20 до 5000 кг.
2 000
МАКС. ГАБАРИТ, ММ
Максимальные размеры отливки — до 2000×2000×2000 мм.
Быстрый запуск под заказ
Пенополистироловая модель изготавливается значительно быстрее металлической оснастки — подходит для единичных и срочных позиций.
Крупный и тяжёлый габарит
Отливки до 5000 кг и 2000 мм — диапазон, в котором ЛВМ и ХТС уже не работают.
Без стержней и разъёмных форм
Сложные внутренние полости и каналы воспроизводятся самой моделью — без отдельного изготовления стержней.
Опытная техническая команда
Высококвалифицированные инженеры и технологи с многолетним опытом крупного фасонного литья.
Тройной контроль качества
Контроль материала на входе, параметров процесса и геометрии готовой отливки.
Сертифицированное производство
ISO 9001:2015 — система менеджмента качества, ISO 14001:2015 — экологический менеджмент.
Опыт для ответственных объектов
Поставки отливок предприятиям нефтегазовой, энергетической и атомной промышленности РФ.
Подробнее о технологии
Технология ХТС
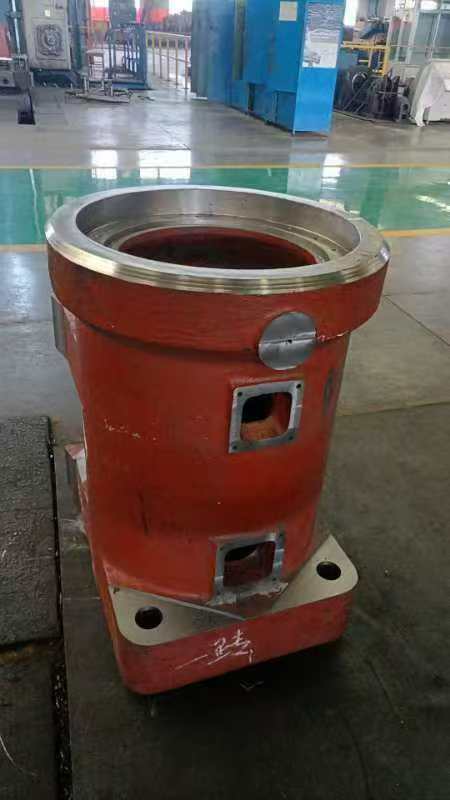
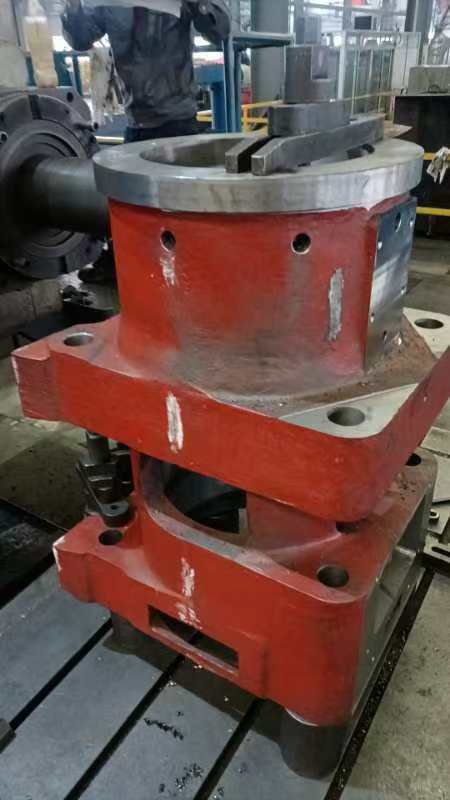
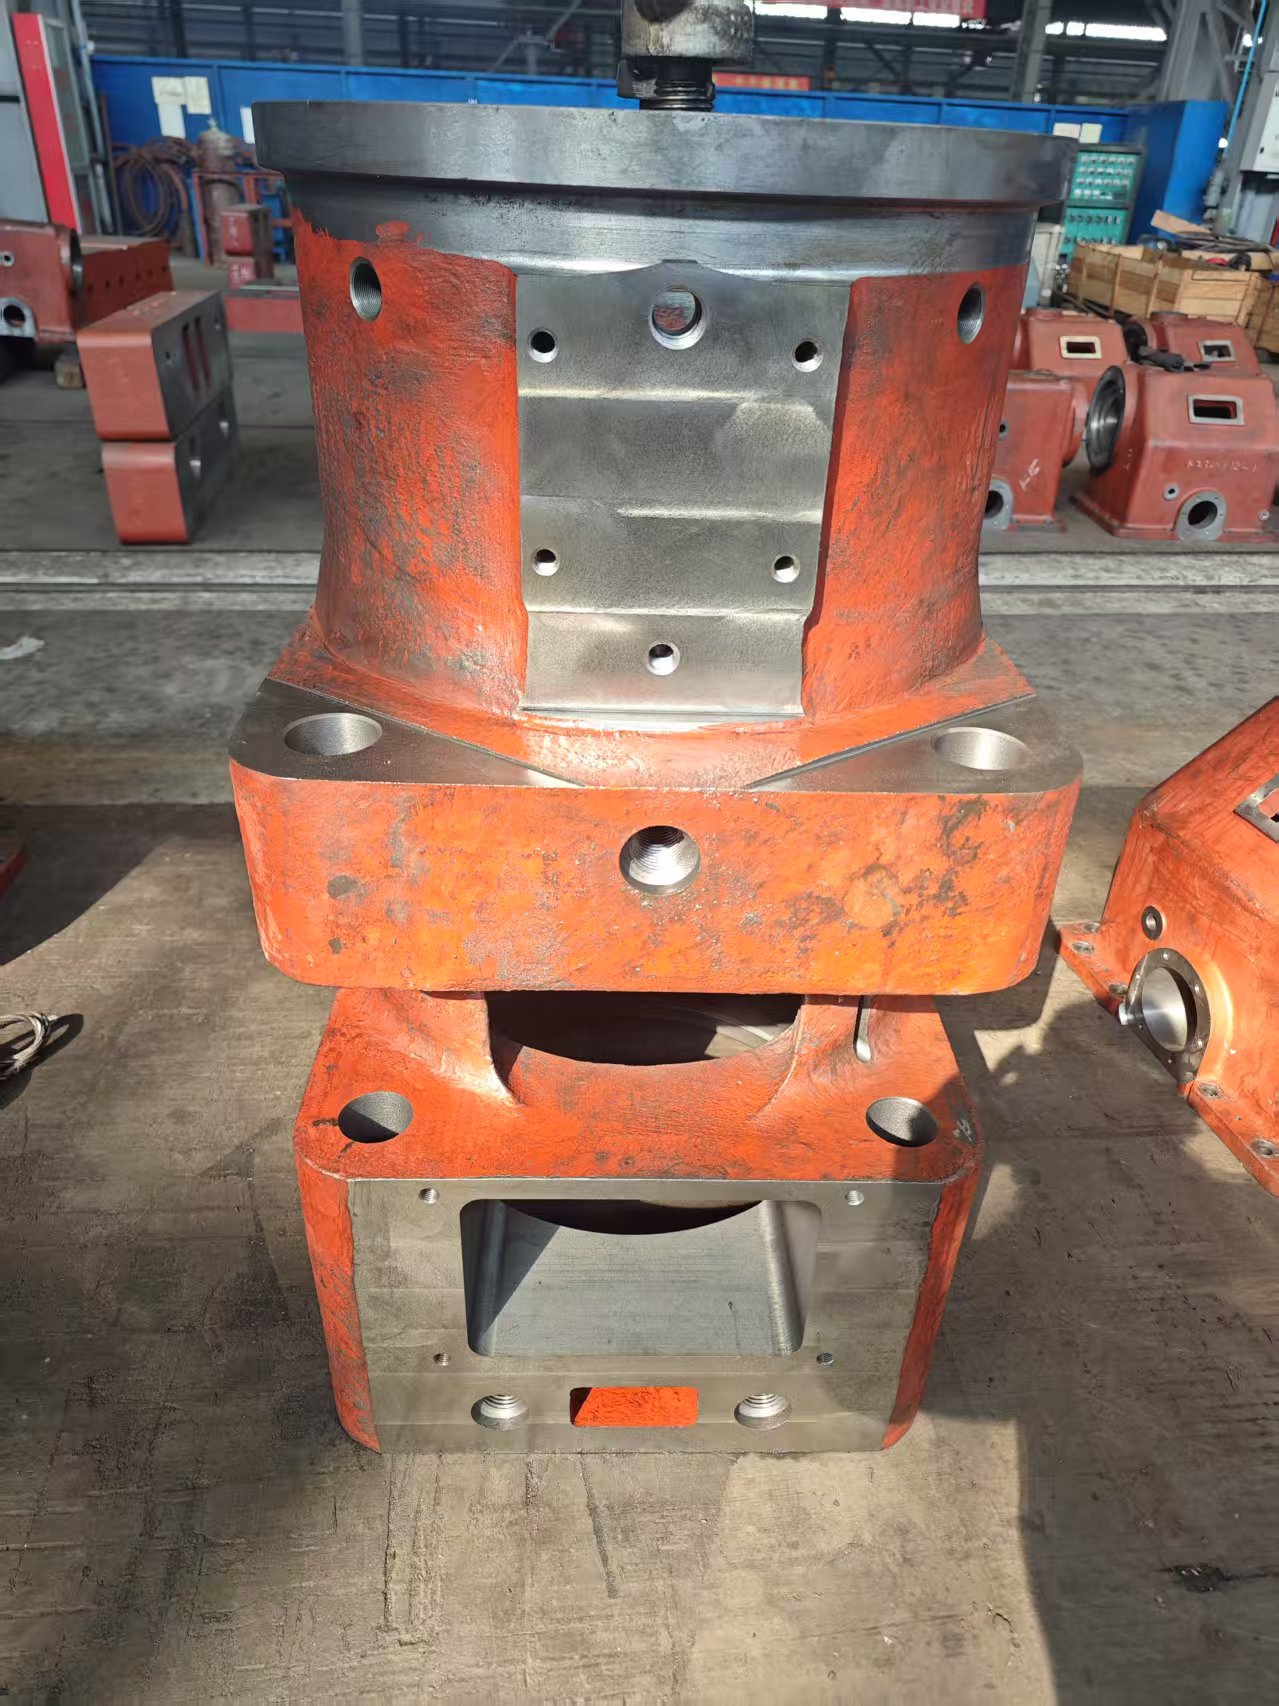
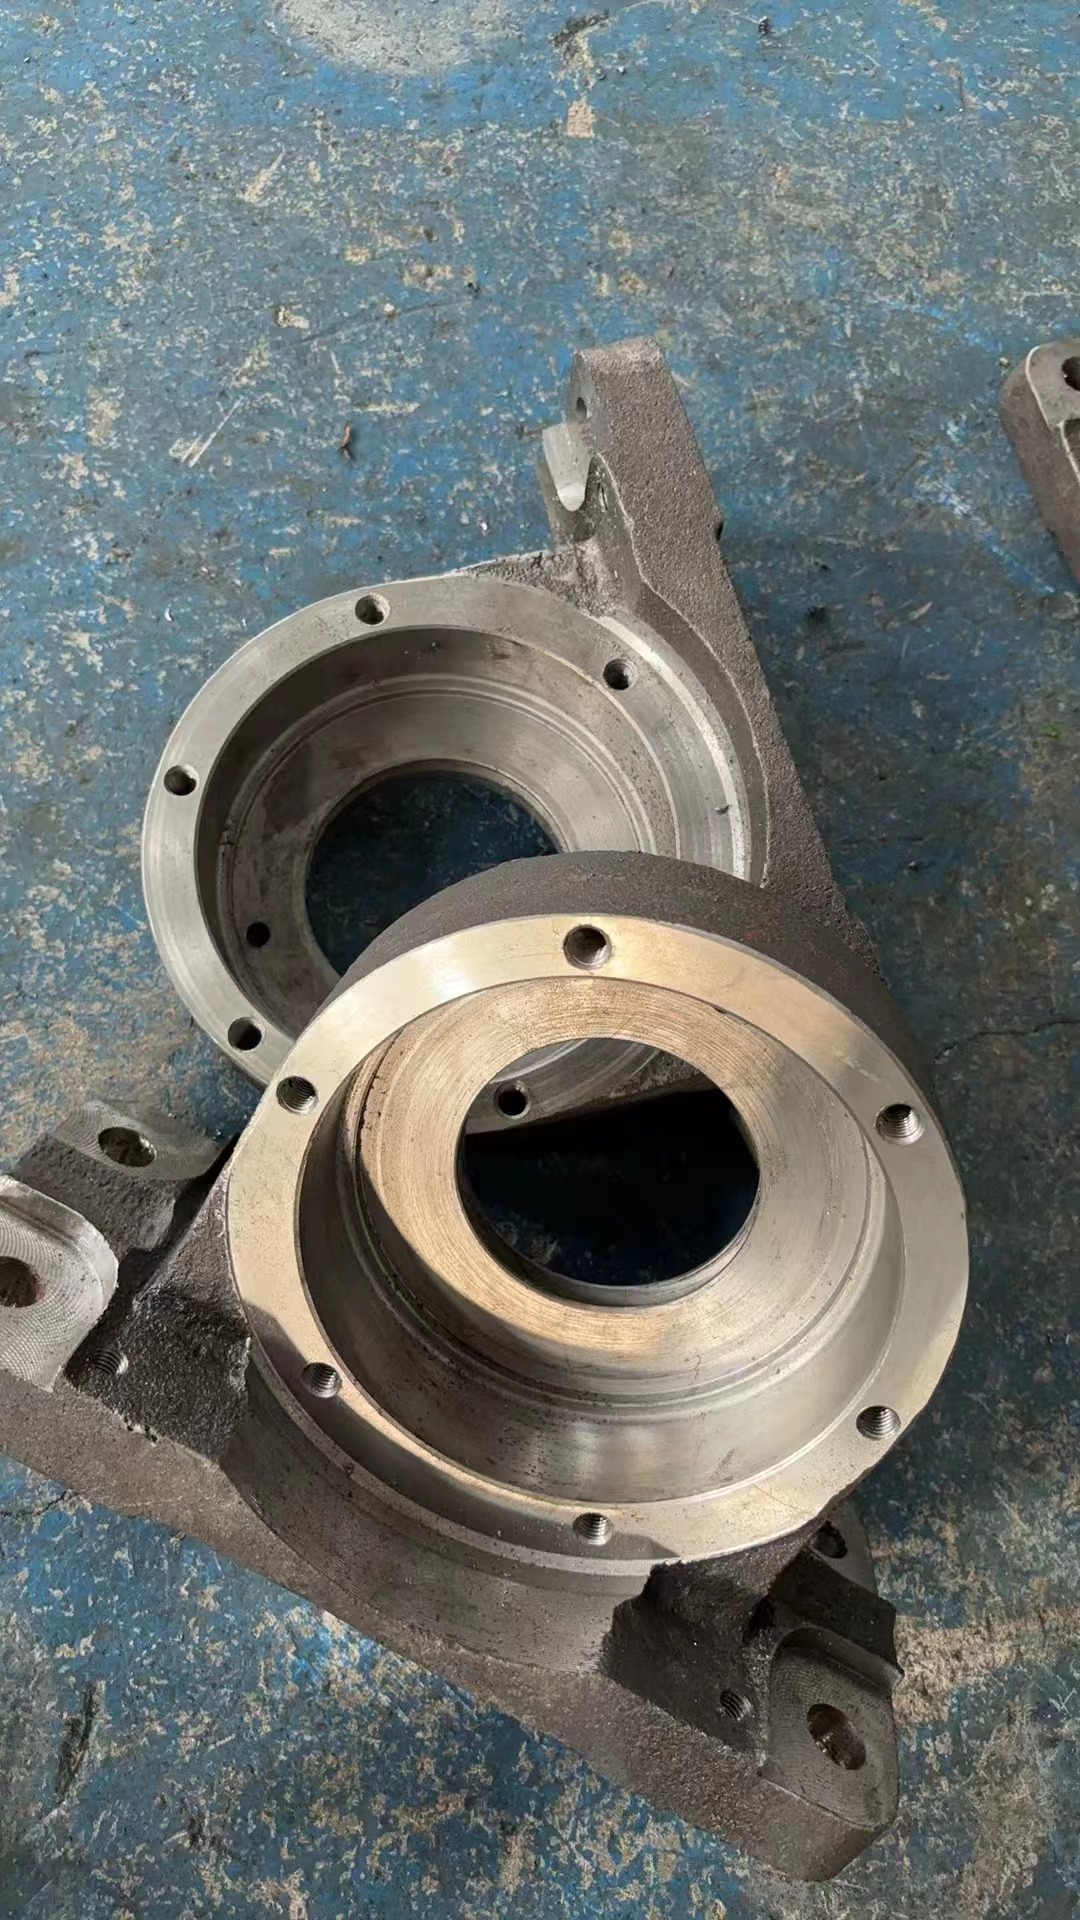
Литьё в холоднотвердеющие смеси — метод, при котором литейная форма изготавливается из песчано-смоляной смеси, отверждающейся без нагрева под воздействием кислотного катализатора. Форма набирает рабочую прочность непосредственно в цехе — в среднем за 10 минут после формовки — что исключает длительные операции сушки и прокалки, характерные для традиционного литья в землю. Метод обеспечивает высокую точность геометрии, низкую шероховатость поверхности и минимальный пригар — готовые отливки требуют значительно меньшего объёма последующей механической обработки.
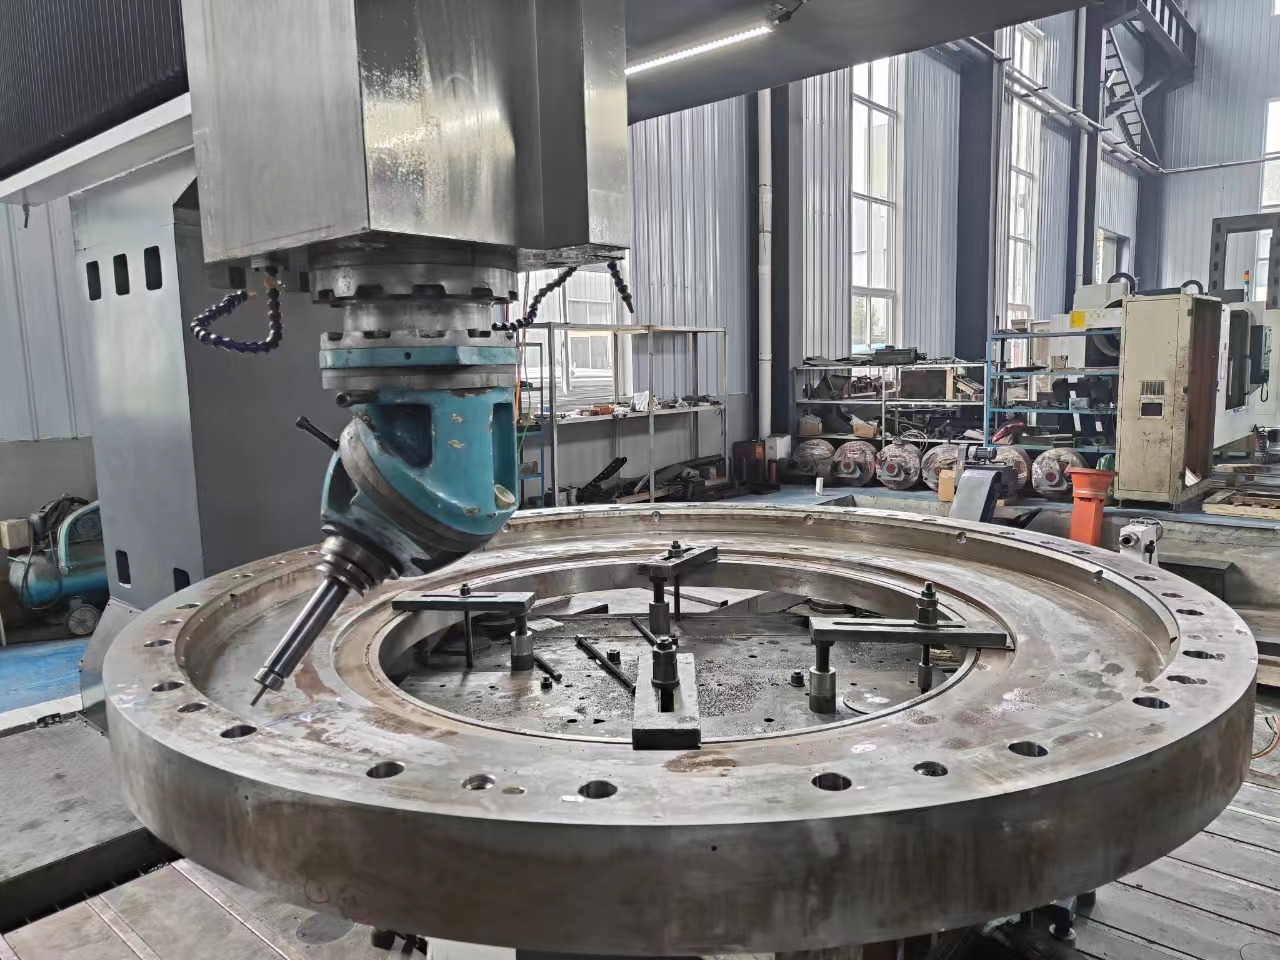
Процесс начинается с изготовления модельной оснастки и смешивания кварцевого песка со связующей смолой и отвердителем. Смесь уплотняется вокруг модели и отверждается без внешнего нагрева. После извлечения модели форму при необходимости собирают со стержнями и заливают расплавом. После охлаждения форма разрушается, отливка очищается и направляется на контроль и механическую обработку. На производстве РКМК отливки ХТС проходят финишную обработку на обрабатывающих центрах OKUMA, TOSHIBA и VISION WIDE с точностью до 0,01 мм.
Ключевые преимущества метода ХТС
ХТС оптимальна для крупных и средних отливок сложной геометрии, где требуется высокая точность формы и чистота поверхности без значительной последующей обработки. Технология особенно эффективна для штучного и мелкосерийного производства ответственных деталей — корпусов насосов, станин, корпусов прессов и арматуры. На производстве РКМК этим методом изготавливаются отливки весом до 30 тонн и габаритами до 10×3,2 м из нержавеющих, дуплексных и супердуплексных сталей, легированных сталей, серого и высокопрочного чугуна и других материалов.
30
МАКС. МАССА ОТЛИВКИ, Т
Изготавливаем отливки весом до 30 тонн.
10
ГРУПП СПЛАВОВ
Нержавеющие, дуплексные и супердуплексные стали, легированные и углеродистые стали, серый и высокопрочный чугун, хастеллой, сплавы на основе никеля и кобальта и другие.
0.01
ТОТОЧНОСТЬ МЕХОБРАБОТКИ, ММ
Финишная обработка на ЧПУ с точностью до 0,01 мм.
Без сушки и прокалки
Форма твердеет без нагрева прямо в цехе — за 10 минут после формовки. Это сокращает производственный цикл и исключает деформации от температурного воздействия.
Точная поверхность с минимальным пригаром
Низкая шероховатость и чистая поверхность отливки сокращают объём последующей механической обработки — деталь быстрее доходит до финишного размера.
Тяжёлое машиностроение
Отливки весом до 30 тонн и габаритами до 10×3,2 м — диапазон, в котором работает единственно ХТС.
Литьё и мехобработка под одной крышей
После литья детали проходят финишную обработку на 21 обрабатывающем центре OKUMA, TOSHIBA, VISION WIDE и PANASONIC с точностью до 0,01 мм.
Тройной контроль качества
Контроль на входе, в процессе литья и на готовой отливке — включая контроль химического состава в собственной лаборатории.
Сертифицированное производство
ISO 9001:2015 и ISO 14001:2015 — контроль качества и экологический менеджмент.
Подробнее о технологии
Ковка
Ковка — это формообразование детали горячей пластической деформацией металла под давлением. Нагретую до ковочной температуры заготовку деформируют на прессе или молоте, придавая ей нужную форму. При этом волокна металла не разрушаются, а вытягиваются вдоль контура изделия, повторяя его геометрию. Высокое давление уплотняет металл и устраняет внутренние пустоты и рыхлость, характерные для литого слитка, формируя плотную и однородную структуру.
Мы изготавливаем поковки из широкой номенклатуры марок сталей и сплавов: конструкционных, легированных, инструментальных, коррозионностойких, жаропрочных и дуплексных сталей, а также никелевых сплавов. Марку подбираем под условия эксплуатации детали. Готовая поковка при необходимости проходит термическую обработку для получения заданной твёрдости, а затем механическую обработку до чертёжных размеров.
Ключевые преимущества ковки
Главное достоинство ковки — высокая прочность и надёжность готовой детали. Под давлением волокна металла вытягиваются вдоль контура изделия, структура уплотняется, а пустоты и рыхлость исходного слитка устраняются, поэтому поковка превосходит литую деталь и деталь из проката по прочности, ударной вязкости и сопротивлению усталости. Это делает технологию оптимальной для ответственных деталей, работающих под знакопеременными и ударными нагрузками — валов, шестерён, муфт и колец.
200
МАРОК СТАЛЕЙ И СПЛАВОВ
Изготавливаем поковки более чем из 200 марок сталей и сплавов.
6
ГРУПП СТАЛЕЙ И СПЛАВОВ
Коррозионностойкие, дуплексные, жаропрочные, конструкционные и инструментальные стали, а также никелевые сплавы.
Высокая прочность
Направленная структура волокон даёт поковке прочность и ударную вязкость выше, чем у литой детали.
Стойкость к усталости
Кованая деталь дольше выдерживает знакопеременные и ударные нагрузки — это критично для валов, шестерён и муфт.
Плотная однородная структура
Давление при ковке уплотняет металл и устраняет пустоты и рыхлость, характерные для литого слитка.
Экономия металла
Поковка близка по форме к готовой детали, поэтому в стружку уходит меньше металла, чем при вырезании из цельного проката.
Широкая номенклатура марок
Куём из конструкционных, легированных, инструментальных, коррозионностойких, жаропрочных, дуплексных сталей и никелевых сплавов.
Изготовление по чертежу или образцу
Производим поковки по документации заказчика или по натурному образцу, включая аналоги импортных деталей.
Заготовка под обработку
Поставляем поковку с припуском под последующую механическую обработку до чертёжных размеров.
Подробнее о технологии
Изготовление шнеков и цилиндров
Изготавливаем шнеки и цилиндры — рабочую пару экструдеров, грануляторов и термопластавтоматов, которая захватывает, плавит и продавливает полимер. Шнек подбирается под материал и задачу: одно- и двухшнековые, конические и параллельные исполнения, с разным отношением длины к диаметру и степенью сжатия. Работаем с азотируемыми, инструментальными, легированными и нержавеющими сталями, а для тяжёлых условий изготавливаем биметаллические шнеки и цилиндры с износостойким рабочим слоем.
Производство проходит полный цикл: профиль шнека вытачивается и фрезеруется по винтовой линии, цилиндр проходит глубокое сверление и хонингование внутреннего канала, затем идёт термообработка — закалка и азотирование для твёрдости и износостойкости. На рабочие поверхности наносятся износо- и коррозионностойкие покрытия: наплавка сплавов на основе никеля и карбида вольфрама лазером или газотермическим напылением, хромирование канала.
Готовый шнек шлифуется и доводится по прямолинейности и шероховатости, подгоняется к внутреннему диаметру цилиндра, после чего проходит контроль твёрдости, геометрии и качества покрытия. Изношенные шнеки и цилиндры восстанавливаем с возвратом исходных параметров пластикации — с выездом на замер, изготовлением по образцу и подбором аналогов импортных узлов, что экономит средства против покупки новых.
Ключевые преимущества производства РКМК
Главное достоинство производства шнеков и цилиндров РКМК — это сочетание точной геометрии винтового профиля с износостойкой обработкой поверхности на собственной базе. Точение и фрезеровка шнека, обработка цилиндра, термообработка, наплавка и хромирование выполняются в одной технологической цепочке, поэтому шнековая пара получается с заданным ресурсом и стабильной пластикацией. Это позволяет изготавливать шнеки и цилиндры по чертежу или образцу, включая аналоги импортных, а также восстанавливать изношенные узлы вместо их замены.
4
страны производства
Производственные площадки РКМК расположены в четырёх странах — России, Китае, ОАЭ и Индии. Такая география даёт доступ к разным технологиям и материалам и позволяет стабильно выполнять заказы в нужные сроки.
11
Производственных площадок
Группа компаний РКМК объединяет 11 собственных производств в России, Китае, ОАЭ и Индии — от точного и крупного литья до ковки, штамповки и механической обработки.
60
СТРАН ПОСТАВОК
Продукция РКМК поставляется заказчикам более чем в 60 странах.
Полный цикл изготовления
От стали до готового азотированного или биметаллического шнека и цилиндра.
Любые типы шнеков
Одно- и двухшнековые, конические и параллельные — под грануляцию, экструзию и литьё.
Износостойкие покрытия
Азотирование, хромирование, наплавка карбида вольфрама и никелевых сплавов.
Биметаллические исполнения
Цилиндры и шнеки с износостойким рабочим слоем для абразивных и наполненных материалов.
Восстановление и модернизация
Ремонт изношенных шнеков с возвратом исходных параметров пластикации.
Контроль качества
ISO 9001:2015 и ISO 14001:2015, контроль твёрдости, геометрии и покрытия.
Подробнее о технологии
Изготовление деталей насосов
Изготовление деталей насосов — это полный производственный цикл от заготовки до готового, проверенного узла. Заготовки получают литьём, ковкой или из проката в зависимости от детали и условий её работы, после чего следует механическая обработка на станках с ЧПУ — токарная, фрезерная, шлифовальная — с выдерживанием посадок, соосности и качества рабочих поверхностей.
Корпуса и рабочие колёса требуют точной геометрии проточной части, валы — соосности и балансировки, плунжеры и втулки — высокой твёрдости и чистоты поверхности. Для деталей, работающих в абразивных и агрессивных средах, применяются износостойкие материалы и упрочняющие покрытия, в том числе керамика. Сборочные единицы вертикальных насосов — секционные валы, центрирующие опоры, напорные трубы и муфты — изготавливаются в размер и собираются в единую насосную колонну.
Готовые детали и узлы проходят измерительный контроль геометрии, проверку твёрдости и шероховатости, а собранные насосы — гидростатические испытания на стендах. Такой порядок гарантирует ресурс и надёжность изделий, в том числе для ответственных объектов, где требования к качеству изготовления и документации максимальны.
Ключевые преимущества производства РКМК
Главное преимущество производства деталей насосов в РКМК — это единый цикл от заготовки до испытаний на собственной базе. Литьё, ковка и механическая обработка выполняются на площадках группы, поэтому корпуса, колёса, валы и плунжеры изготавливаются в одной технологической цепочке, с общей ответственностью за результат и точное соблюдение чертежа. Это позволяет производить как отдельные детали, так и комплектные узлы насосов — включая аналоги импортных изделий по образцу — с гарантией их совместимости и ресурса.
4
страны производства
Производственные площадки РКМК расположены в четырёх странах — России, Китае, ОАЭ и Индии. Такая география даёт доступ к разным технологиям и материалам и позволяет стабильно выполнять заказы в нужные сроки.
11
производственных площадок
Группа компаний РКМК объединяет 11 собственных производств в России, Китае, ОАЭ и Индии — от точного и крупного литья до ковки, штамповки и механической обработки.
60
СТРАН ПОСТАВОК
Продукция РКМК поставляется заказчикам более чем в 60 странах.
Полный цикл изготовления
Заготовка, механическая обработка, сборка и испытания выполняются на собственном производстве.
Высокая точность обработки
Станки с ЧПУ обеспечивают соосность, посадки и качество рабочих поверхностей.
Детали всех типов насосов
Изготавливаем комплектующие для центробежных, винтовых, плунжерных и вертикальных насосов.
По чертежу или образцу
Производим и восстанавливаем узлы, включая аналоги импортных изделий.
Износостойкие материалы
Применяем легированные стали, чугуны и керамику для работы в абразивных и агрессивных средах.
Контроль качества
ISO 9001:2015 и ISO 14001:2015, измерительный контроль и испытания на всех этапах.
Подробнее о технологии
Изготовление деталей турбин
Детали проточной части изготавливаются по конструкторской документации заказчика либо по натурному образцу с восстановлением чертежей. Лопатки фрезеруются из штампованной или катаной заготовки на многокоординатных станках с ЧПУ с контролем профиля пера; диафрагмы и направляющие аппараты собираются и обрабатываются с выдерживанием проходных сечений; уплотнения, кольца и обоймы точатся в допуск сопряжения с ротором и корпусом.
Материалы подбираются под температуру и среду ступени — жаропрочные хромистые стали для горячих частей, нержавеющие стали для влажнопаровых ступеней. Термообработка формирует требуемую твёрдость и структуру, после чего детали проходят финишную обработку.
Контроль включает проверку геометрии и профиля, химического состава, твёрдости, при необходимости — неразрушающий контроль. Соответствие подтверждается сертификатом, материал прослеживается по номеру плавки — от заготовки до поставки.
Ключевые преимущества производства РКМК
Главное достоинство направления турбинных деталей РКМК — изготовление полной номенклатуры проточной части на одной базе: от лопаток и диафрагм до уплотнений и обойм. Детали выполняются как по документации, так и по натурному образцу, что позволяет восстанавливать снятые с производства и импортные позиции без исходных чертежей. Многокоординатная обработка с контролем профиля и прослеживаемость материала по плавке обеспечивают соответствие детали условиям работы ступени и продлевают межремонтный ресурс турбины.
4
страны производства
Производственные площадки РКМК расположены в четырёх странах — России, Китае, ОАЭ и Индии. Такая география даёт доступ к разным технологиям и материалам и позволяет стабильно выполнять заказы в нужные сроки.
11
Производственных площадок
Группа компаний РКМК объединяет 11 собственных производств в России, Китае, ОАЭ и Индии — от точного и крупного литья до ковки, штамповки и механической обработки.
60
СТРАН ПОСТАВОК
Продукция РКМК поставляется заказчикам более чем в 60 странах.
Изготовление по чертежу и по образцу
При отсутствии документации выполняются обмер и разработка чертежей, что позволяет воспроизвести деталь по натурному образцу.
Восстановление импортных и снятых с производства деталей
Заказчик получает аналоги позиций, которых на данный момент нет в каталогах производителей, без ожидания оригинальных поставок.
Полный цикл на собственных площадках
Заготовка и механическая обработка выполняются внутри группы, без передачи между сторонними подрядчиками, что сокращает сроки и упрощает контроль.
Материалы для тяжёлых условий работы
Применение жаропрочных и коррозионностойких сталей продлевает ресурс деталей в зоне высоких температур, влажного пара и переменных нагрузок.
Точность геометрии проточной части
Обработка на станках с ЧПУ выдерживает профили, проходные сечения и посадочные размеры, от которых зависит КПД и надёжность ступени.
Опыт поставок для энергетики
Опыт производства ответственных деталей, в том числе для объектов атомной энергетики, с контролем на всех этапах.
Подробнее о технологии
Поставка и обработка нержавеющего проката
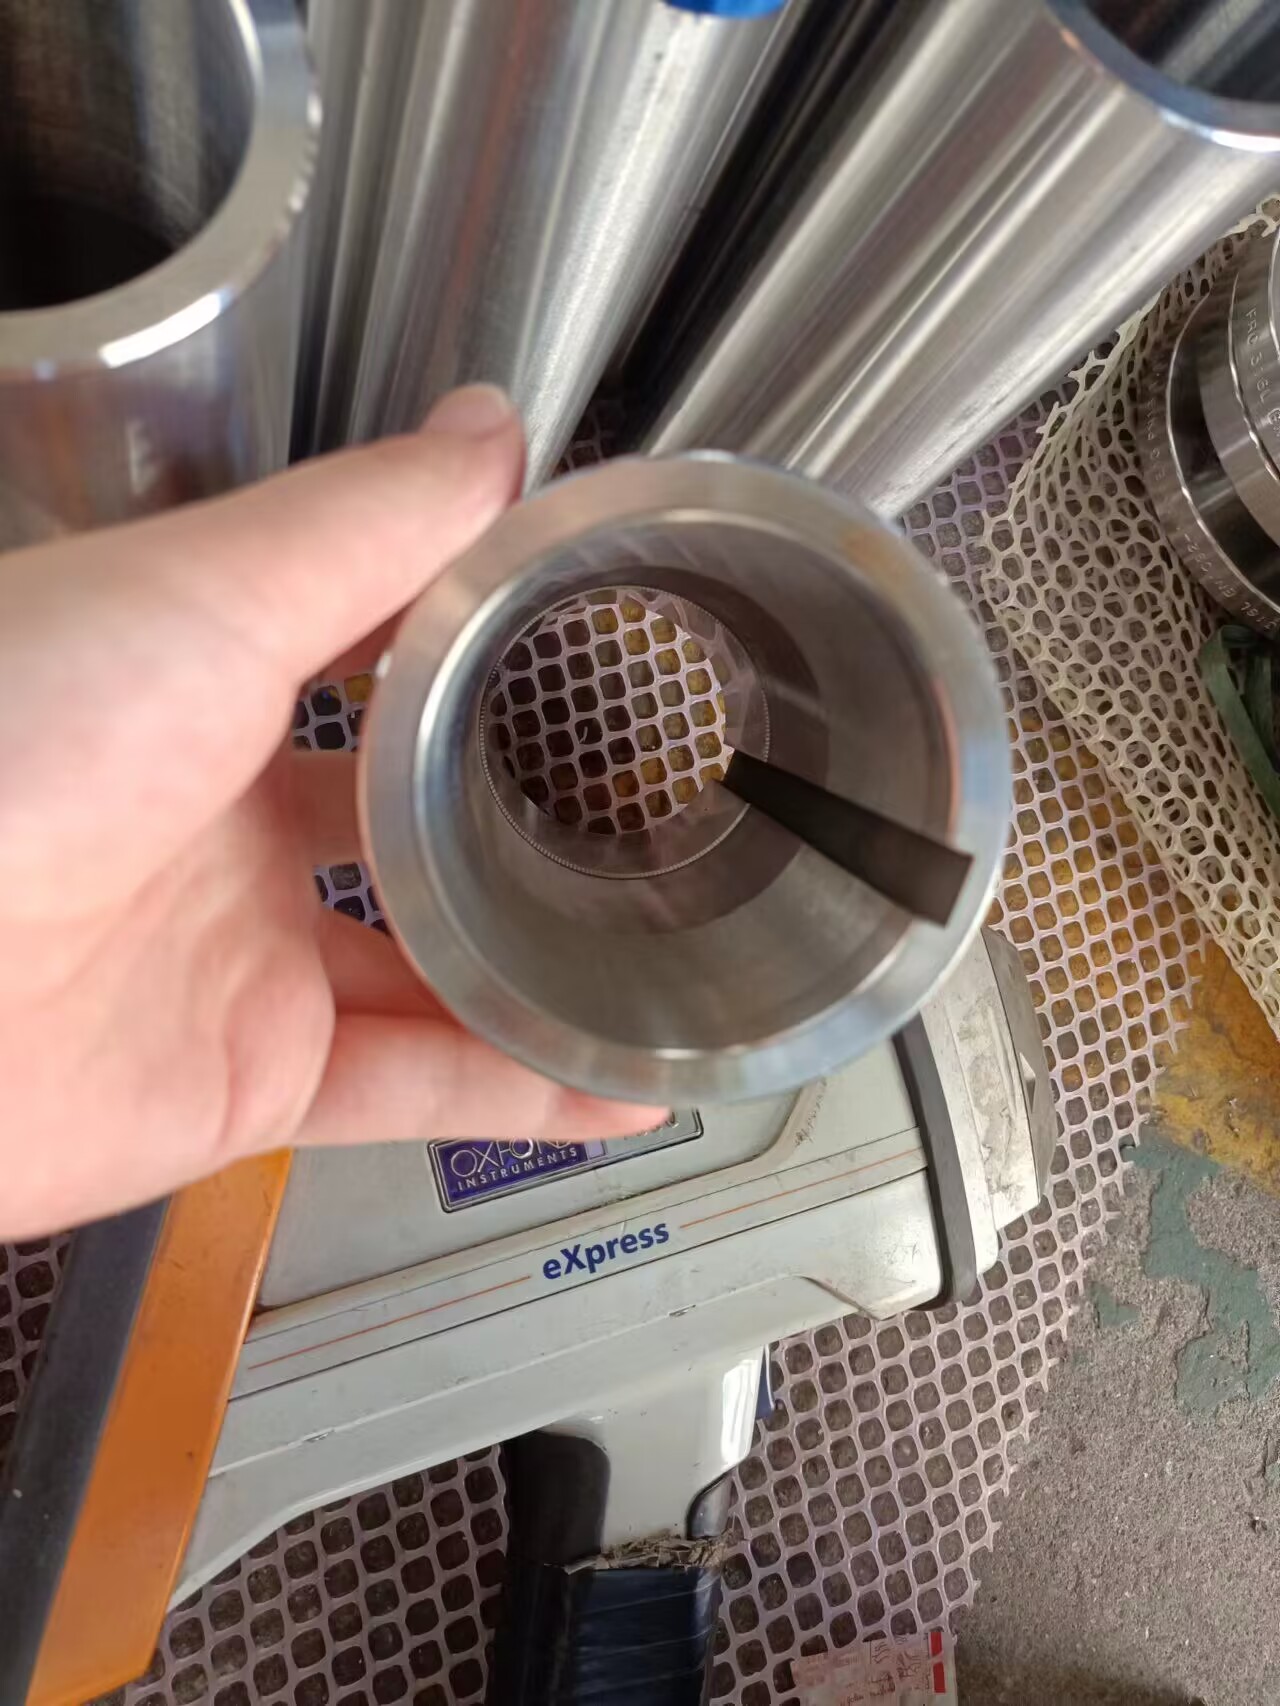
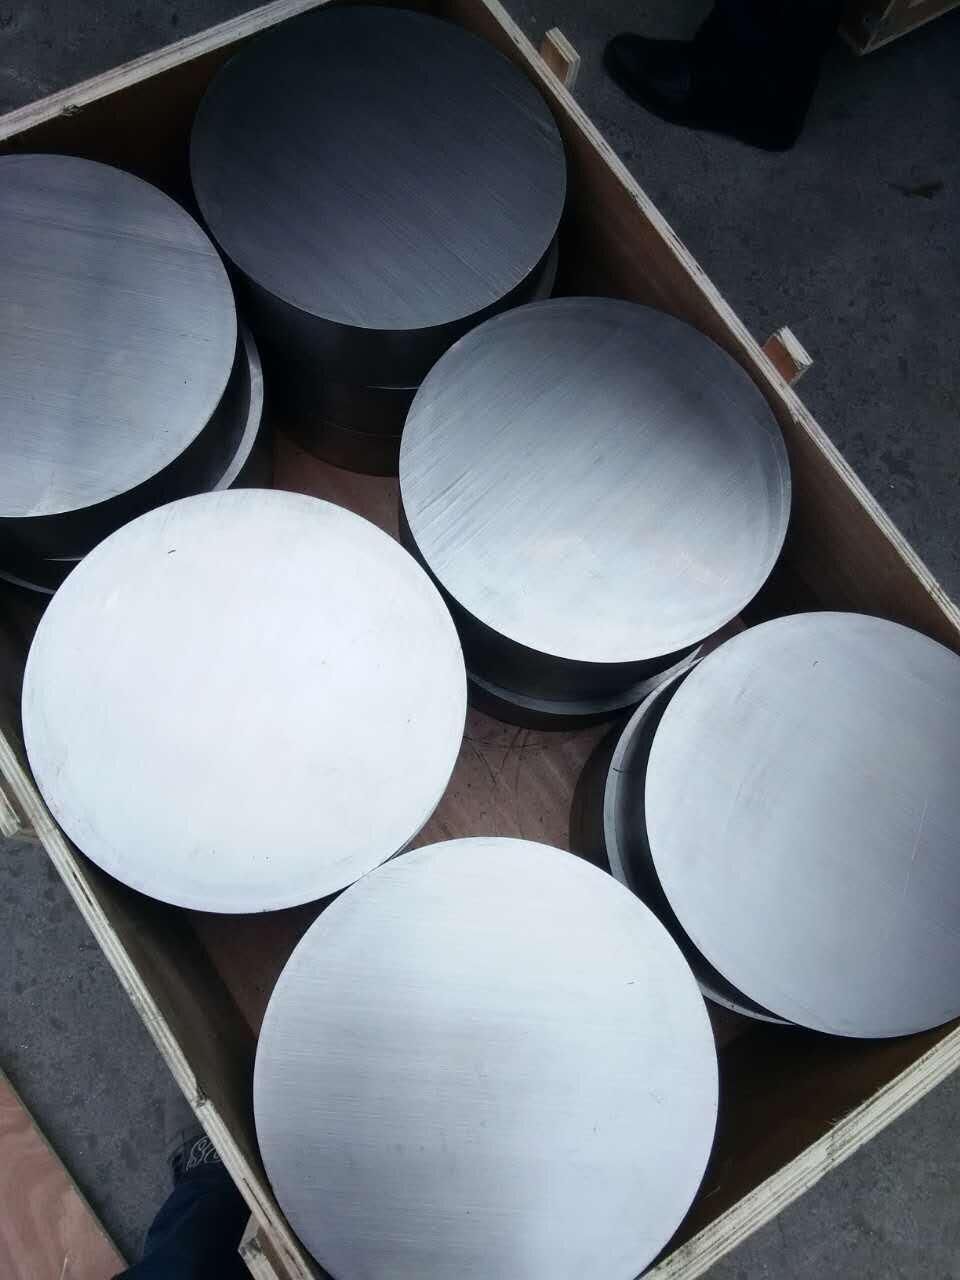
Компания РКМК поставляет нержавеющий прокат в основных формах — круг для точения и мехобработки деталей, лист и плита для раскроя, гибки и сварных конструкций, труба для трубопроводов и оборудования. Марочник охватывает стандартные аустенитные стали (304, 304L, 316, 316L, 316Ti, 321, 347, 309, 310S), ферритные и мартенситные (409, 409L, 420, 430, 439), дуплекс и супердуплекс, а также никелевые сплавы.
Прокат поставляется горячекатаным и холоднокатаным, с разной чистотой поверхности листа — от No.1 и 2B до BA, No.4, No.8 и зеркальной. По запросу выполняем порезку в размер, раскрой и механическую обработку заготовок под чертёж заказчика.
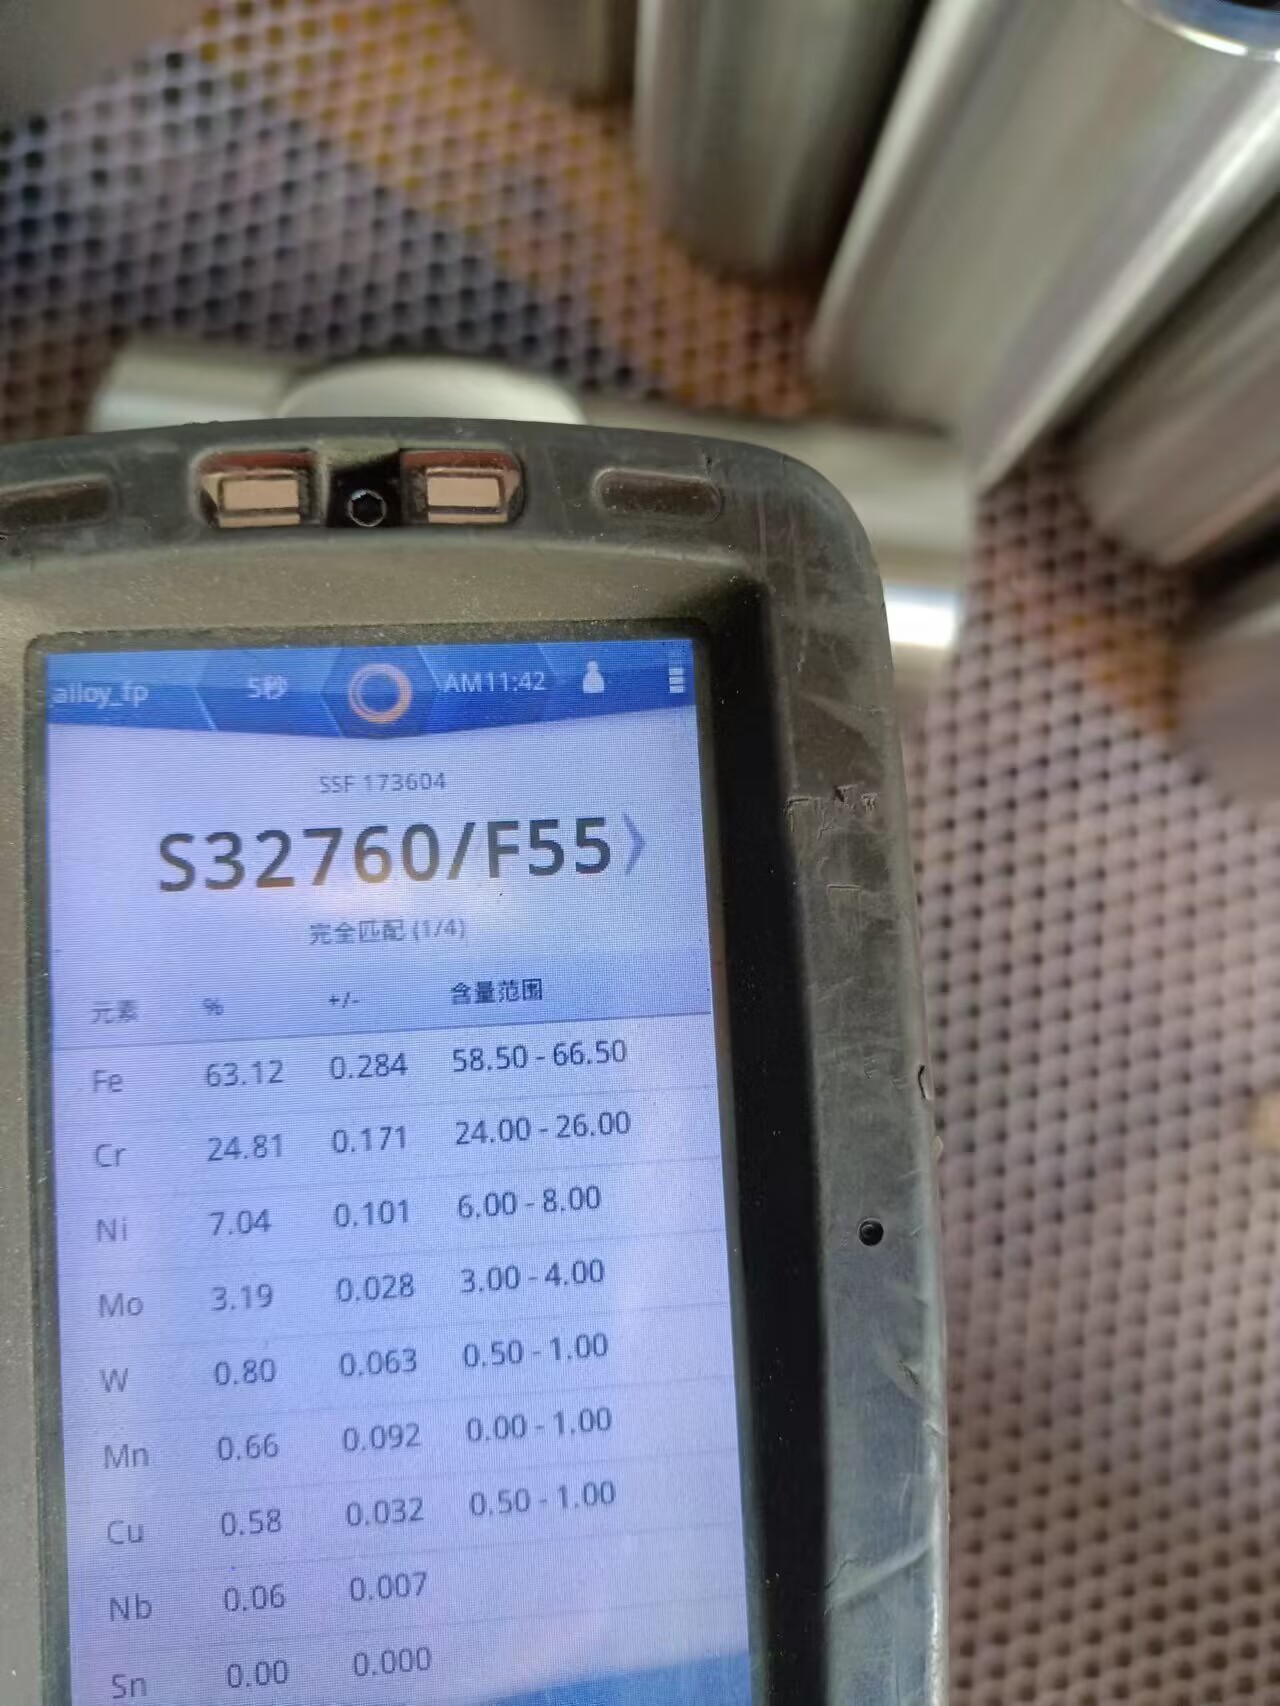
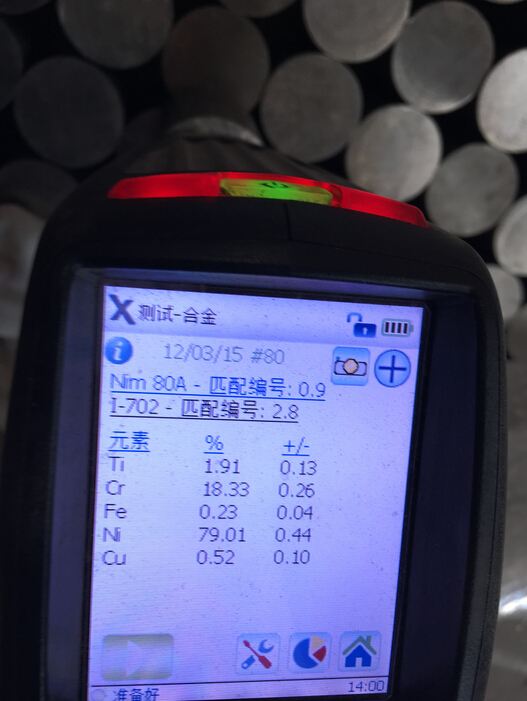
Каждая партия проходит контроль размеров, химического состава, механических свойств и твёрдости, при необходимости — контроль стойкости к межкристаллитной коррозии (ASTM A262), проникающий контроль и металлографию. Материал сопровождается сертификатом с маркой, номером плавки и результатами испытаний — это обеспечивает прослеживаемость и подтверждает соответствие марке.
Ключевые преимущества производства РКМК
Главное достоинство предложения компании РКМК по нержавеющему прокату — это широкий марочник и все формы (круг, лист, труба) в одном месте: от стандартных аустенитных сталей до дуплекса и никелевых сплавов. Порезка в размер, механическая обработка и контроль состава выполняются на собственной базе, а каждая партия сопровождается сертификатом с химсоставом и механикой, поэтому материал прослеживается и соответствует заявленной марке. Это позволяет закрыть и типовые позиции, и редкие коррозионностойкие сплавы под ответственные среды.
4
страны производства
Производственные площадки РКМК расположены в четырёх странах — России, Китае, ОАЭ и Индии. Такая география даёт доступ к разным технологиям и материалам и позволяет стабильно выполнять заказы в нужные сроки.
11
Производственных площадок
Группа компаний РКМК объединяет 11 собственных производств в России, Китае, ОАЭ и Индии — от точного и крупного литья до ковки, штамповки и механической обработки.
60
СТРАН ПОСТАВОК
Продукция РКМК поставляется заказчикам более чем в 60 странах.
Все формы проката
Круг, лист и труба под обработку, раскрой и трубопроводы.
Раскрой в размер и механическая обработка под чертёж.
Сертификат на плавку
Химсостав, механика и стойкость к МКК (ASTM A262).
Контроль качества
ISO 9001:2015 и ISO 14001:2015, PMI-контроль марки.
Подробнее о технологии
Производство и поставка изделий из бронзы
Работа с медными сплавами ведётся по трём направлениям. Первое — поставка проката: круг и труба из бронзы и латуни под механическую обработку, лист и лента из меди и бронзы под раскрой, штамповку и электротехнические применения. Второе — литьё заготовок: втулки, венцы и кольца отливаются, в том числе центробежным способом, который формирует плотную структуру без пор и раковин. Третье — механическая обработка: детали изготавливаются по чертежу или образцу заказчика в готовый размер.
Марка сплава подбирается под условия работы: оловянные и алюминиевые бронзы — под трение и нагрузку в узлах скольжения, латуни — под арматуру и общее машиностроение, медь — под электротехнические и теплообменные задачи.
Готовые изделия проходят контроль геометрии, химического состава и твёрдости. Соответствие марке подтверждается сертификатом, материал прослеживается по номеру плавки — от заготовки до поставки.
Ключевые преимущества компании РКМК
Главное достоинство направления бронзы и медных сплавов РКМК — полный цикл на одной базе: поставка проката, литьё заготовок, включая центробежное, и механическая обработка в готовый размер. Заказчик получает как материал под собственное производство, так и готовую деталь по чертежу — втулку, венец или направляющую — с подтверждённым химическим составом и прослеживаемостью по плавке. Марка сплава подбирается под условия работы узла, что обеспечивает расчётный ресурс в узлах трения, коррозионных и электротехнических применениях.
4
страны производства
Производственные площадки РКМК расположены в четырёх странах — России, Китае, ОАЭ и Индии. Такая география даёт доступ к разным технологиям и материалам и позволяет стабильно выполнять заказы в нужные сроки.
11
Производственных площадок
Группа компаний РКМК объединяет 11 собственных производств в России, Китае, ОАЭ и Индии — от точного и крупного литья до ковки, штамповки и механической обработки.
60
СТРАН ПОСТАВОК
Продукция РКМК поставляется заказчикам более чем в 60 странах.
Полный цикл работ
Прокат, литьё заготовок и механическая обработка в готовый размер на одной базе.
Антифрикционные сплавы
Оловянные и алюминиевые бронзы для узлов трения и скольжения под нагрузкой.
Прокат в наличии
Круг, труба, лист и лента из бронзы, латуни и меди.
Изготовление по чертежу
Детали в готовый размер по документации или натурному образцу заказчика.
Подбор марки под узел
Сплав выбирается под нагрузку, среду и режим работы соединения.
Контроль качества
Система менеджмента ISO 9001:2015 и ISO 14001:2015, контроль состава и геометрии.
Подробнее о технологии
Изготовление трубных фитингов
Изготавливаемые трубные фитинги — приварные элементы, которые ввариваются в трубопровод и обеспечивают повороты, разветвления, изменение диаметра и закрытие магистрали. В номенклатуре крутоизогнутые отводы, гнутые отводы большого радиуса, равнопроходные и переходные тройники, концентрические и эксцентрические переходы, эллиптические заглушки. Работаем с углеродистыми, легированными и нержавеющими сталями, дуплексными, супердуплексными и никелевыми сплавами.
Фитинги изготавливаются штамповкой, гибкой и формовкой с последующей механической обработкой кромок. Отводы большого радиуса гнутся из трубы, крутоизогнутые отводы и тройники формуются вытяжкой и обжимом, переходы получают осадкой и раздачей, заглушки штампуются. На присоединительных торцах снимаются фаски под стыковую сварку.
Готовые фитинги проходят термообработку, контроль геометрии, химического состава и твёрдости, при необходимости — неразрушающий контроль и антикоррозионное покрытие. Соответствие марке и стандарту подтверждается сертификатом, а на каждое изделие наносится маркировка с маркой материала и номером плавки — это обеспечивает прослеживаемость от заготовки до поставки.
Ключевые преимущества производства РКМК
Главное достоинство нашего производства трубных фитингов — это широкий диапазон материалов и стандартов в одной номенклатуре: от углеродистой стали до дуплексных и никелевых сплавов, по международным стандартам ASME B16.9 и MSS-SP75. Штамповка, гибка и механическая обработка выполняются на собственной базе с контролем химического состава и маркировкой по плавке, поэтому каждый фитинг прослеживается и соответствует заявленной марке. Это позволяет поставлять как массовые типоразмеры, так и фитинги из коррозионностойких сплавов для ответственных сред.
4
страны производства
Производственные площадки РКМК расположены в четырёх странах — России, Китае, ОАЭ и Индии. Такая география даёт доступ к разным технологиям и материалам и позволяет стабильно выполнять заказы в нужные сроки.
11
Производственных площадок
Группа компаний РКМК объединяет 11 собственных производств в России, Китае, ОАЭ и Индии — от точного и крупного литья до ковки, штамповки и механической обработки.
60
СТРАН ПОСТАВОК
Продукция РКМК поставляется заказчикам более чем в 60 странах.
Все виды трубных фитингов
Отводы крутоизогнутые и гнутые, тройники, переходы и заглушки.
Изготавливаем по документации или образцу, включая аналоги импортных.
Контроль качества
ISO 9001:2015 и ISO 14001:2015, контроль геометрии, состава и неразрушающий контроль.
Подробнее о технологии
Изготовление компенсаторов
Изготавливаемые компенсаторы — гибкие вставки, которые компенсируют тепловое расширение, вибрацию и монтажные смещения трубопровода и защищают его от разрушения. В номенклатуре осевые, сдвиговые и угловые сильфонные компенсаторы, линзовые компенсаторы и сильфонные сборки для арматуры. Работаем преимущественно с нержавеющими сталями для сильфона и углеродистыми и легированными сталями для патрубков и фланцев.
Основа компенсатора — металлический сильфон. Его формуют из тонкостенной нержавеющей трубы, при необходимости многослойным, чтобы совместить гибкость с прочностью на давление. Сильфон сваривается с патрубками, фланцами или резьбовыми концами, при необходимости дополняется стяжными тягами, шарнирами и защитным кожухом, которые задают тип и величину компенсируемого перемещения.
Готовые компенсаторы проходят контроль сварных швов, испытания на прочность и герметичность, а сильфоны — циклические испытания на усталость. Соответствие подтверждается сертификатом, а на изделие наносится маркировка с маркой материала и номером плавки — это обеспечивает прослеживаемость от заготовки до поставки.
Ключевые преимущества производства РКМК
Главное достоинство нашего производства компенсаторов — это полный ряд по типу перемещения (осевые, сдвиговые, угловые) и применению (трубопровод, газоход, арматура) в одной номенклатуре. Формовка сильфона, сварка и сборка выполняются на собственной базе с контролем сварных швов и испытаниями на давление, герметичность и усталость, поэтому каждый компенсатор рассчитан на реальный ресурс циклов и соответствует заявленной марке. Это позволяет подобрать компенсатор точно под перемещения, давление и среду конкретной системы.
4
страны производства
Производственные площадки РКМК расположены в четырёх странах — России, Китае, ОАЭ и Индии. Такая география даёт доступ к разным технологиям и материалам и позволяет стабильно выполнять заказы в нужные сроки.
11
Производственных площадок
Группа компаний РКМК объединяет 11 собственных производств в России, Китае, ОАЭ и Индии — от точного и крупного литья до ковки, штамповки и механической обработки.
60
СТРАН ПОСТАВОК
Продукция РКМК поставляется заказчикам более чем в 60 странах.
Компенсаторы всех типов
Осевые, сдвиговые, угловые сильфонные и линзовые компенсаторы.
Под любое перемещение
Компенсация осевых, боковых и угловых смещений трубопровода.
Любое присоединение
Под приварку, фланцевое или резьбовое соединение.
Испытания на ресурс
Проверка на давление, герметичность и усталость сильфона.
По чертежу или образцу
Изготавливаем по документации или образцу, включая аналоги импортных.
Контроль качества
ISO 9001:2015 и ISO 14001:2015, контроль швов и испытания.
Подробнее о технологии
Изготовление гидроцилиндров
Гидроцилиндр — силовой узел, преобразующий энергию рабочей жидкости в поступательное движение штока. Надёжность и ресурс цилиндра определяются точностью сопрягаемых поверхностей: геометрией зеркала гильзы, чистотой и твёрдостью поверхности штока, соосностью посадочных элементов. Поэтому ключевые операции при изготовлении — глубокое сверление, хонингование и финишная обработка — выполняются на специализированном оборудовании с обязательным межоперационным контролем.
Работа начинается с анализа конструкторской документации или образца заказчика. Технологи определяют материал, маршрут обработки и требования к термообработке; при отсутствии чертежей выполняются обмер натурного изделия и разработка документации. Заготовки — поковки, горячекатаный прокат или толстостенные трубы — проходят механическую обработку, термообработку и финишные операции: хонингование внутренней поверхности гильз, шлифование и полирование штоков, нанесение защитных покрытий. Сборка сопровождается гидравлическими испытаниями на прочность и герметичность.
Качество подтверждается на каждом этапе: входной контроль материала с проверкой химического состава, визуально-измерительный контроль после ключевых операций, проверка геометрии и шероховатости ответственных поверхностей. Каждая партия сопровождается сертификатом качества; прослеживаемость материала обеспечивается по номеру плавки — от заготовки до готового изделия.
Ключевые преимущества производства РКМК
Заказчик получает гидроцилиндры и комплектующие с гарантированной точностью сопрягаемых поверхностей и подтверждённым качеством материала. Собственное оборудование для глубокого сверления и хонингования, аттестованная лаборатория и система менеджмента ISO 9001:2015 обеспечивают стабильное качество как единичных изделий, так и серийных партий. Изготовление ведётся по чертежам, 3D-моделям или образцу — включая восстановление и замещение импортных узлов, снятых с производства.
4
страны производства
Производственные площадки РКМК расположены в четырёх странах — России, Китае, ОАЭ и Индии. Такая география даёт доступ к разным технологиям и материалам и позволяет стабильно выполнять заказы в нужные сроки.
11
Производственных площадок
Группа компаний РКМК объединяет 11 собственных производств в России, Китае, ОАЭ и Индии — от точного и крупного литья до ковки, штамповки и механической обработки.
60
СТРАН ПОСТАВОК
Продукция РКМК поставляется заказчикам более чем в 60 странах.
Полный цикл изготовления
От заготовки и термообработки до хонингования, сборки и гидравлических испытаний на собственных производственных площадках.
Изготовление по чертежам и образцам
Производство ведётся по КД, 3D-модели или образцу; при отсутствии документации обмер и разработка чертежей выполняются собственными силами.
Широкий диапазон материалов
Углеродистые, легированные и нержавеющие стали подбираются под рабочее давление, среду и условия эксплуатации изделия.
Документальное подтверждение качества
Каждая партия сопровождается сертификатом с химическим составом и механическими свойствами; прослеживаемость материала по номеру плавки.
Контроль на всех этапах
Входной контроль заготовок, межоперационные проверки и финальные испытания исключают выпуск изделий с отклонениями от требований КД.
Гибкость объёмов производства
Изготавливаются как единичные детали и опытные образцы, так и серийные партии со стабильной повторяемостью размеров.
Подробнее о технологии
Изготовление коленчатых валов
Коленчатый вал — одна из самых нагруженных деталей двигателя, поэтому к точности его геометрии и качеству поверхности предъявляются высокие требования. Заготовку получают литьём из чугуна или ковкой из стали, после чего она проходит полный цикл механической обработки: фрезерование, точение, протягивание и шлифование коренных и шатунных шеек на специализированных станках.
После обработки коленчатый вал проходит термоупрочнение шеек, балансировку и контроль качества. Точность посадочных поверхностей и чистота шеек определяют плавность хода, ресурс подшипников и надёжность всего узла.
Производим чугунные и кованые стальные коленчатые валы для широкого круга двигателей и компрессоров — от компактных до тяжёлых промышленных, по чертежам или образцам заказчика.
Ключевые преимущества производства РКМК
Главное достоинство нашего производства коленчатых валов — специализация и точность. Изготовление ведётся на отдельных производственных линиях со специализированными фрезерными, токарно-протяжными и шлифовальными станками, что обеспечивает стабильное качество и повторяемость от партии к партии. Это позволяет выпускать как единичные валы по образцу, так и серийные партии под двигатели и компрессоры различного назначения — с надёжными механическими свойствами и точной геометрией шеек.
200
СПЕЦИАЛИЗИРОВАННЫХ СТАНКОВ
Более 200 единиц специализированного оборудования для обработки коленчатых валов.
120
ВАРИАНТОВ ИСПОЛНЕНИЯ
Изготавливаем свыше 120 типоразмеров коленчатых валов под разные двигатели.
3
ПРОИЗВОДСТВЕННЫЕ ЛИНИИ
Три отдельные линии обработки коленчатых валов.
Специализированное производство
Изготовление коленчатых валов ведётся на отдельных линиях со специализированными станками.
Чугун и кованая сталь
Производим литые чугунные и кованые стальные коленчатые валы под нагрузку и назначение.
Точность шеек
Коренные и шатунные шейки шлифуются с высокой точностью геометрии и чистотой поверхности.
Термоупрочнение и балансировка
Шейки термоупрочняются, вал балансируется для плавной и долговечной работы.
По чертежу или образцу
Производим по документации или натурному образцу, включая единичные валы и серийные партии.
Контроль качества
Каждый вал проходит контроль геометрии, твёрдости и качества поверхности.<br>
Подробнее о технологии
Сварка
Сварка — это получение неразъёмного соединения деталей за счёт местного нагрева и расплавления металла в зоне стыка. Кромки деталей и присадочный материал расплавляются, образуя общую сварочную ванну, которая при остывании формирует прочный шов. Этот способ позволяет собирать из листового и профильного проката изделия практически любого размера и конфигурации — от компактных узлов до крупногабаритных рам и корпусов, которые невозможно получить литьём или ковкой за одну деталь.
Изготовление сварной конструкции проходит полный цикл: раскрой листа (плазменная или лазерная резка), гибку и вальцовку заготовок, сборку под сварку, собственно сварку и зачистку швов. Применяем ручную, автоматическую и роботизированную сварку, подбирая способ под материал и тип конструкции. Работаем с листовым металлом толщиной до 100 мм из углеродистых, легированных и нержавеющих сталей.
Готовая конструкция при необходимости проходит механическую обработку посадочных и стыковочных поверхностей, антикоррозионную окраску и контроль качества швов, включая неразрушающий контроль. Это обеспечивает точность геометрии, прочность соединений и готовность изделия к эксплуатации.
Ключевые преимущества сварки
Главное достоинство сварки — возможность изготовить крупногабаритное изделие практически любого размера и сложной формы из листового и профильного проката, без дорогостоящей литейной или штамповой оснастки. Это делает технологию оптимальной для единичных и нестандартных конструкций — рам, оснований, корпусов и опор, которые невозможно получить за одну деталь литьём или ковкой. Прочность и точность готового изделия обеспечиваются аттестованной сваркой, механической обработкой стыковочных поверхностей и контролем качества каждого шва.
100
ТОЛЩИНА ЛИСТА, ММ
Вальцуем и свариваем листовой металл толщиной до 100 мм.
60
МАССА ИЗДЕЛИЯ, Т
Сварные основания и конструкции массой до 60 тонн.
17
ДЛИНА КОНСТРУКЦИИ, М
Изготавливаем сварные рамы длиной до 17 метров.
Крупный габарит
Изготавливаем сварные конструкции большой длины и массы — рамы до 17 метров и основания массой до 60 тонн.
Без дорогостоящей оснастки
Сварка не требует литейной или штамповой оснастки, что удешевляет единичные и нестандартные изделия.
Полный цикл
Раскрой, гибка, вальцовка, сборка и сварка выполняются на собственном производстве.
Аттестованная сварка
Применяем ручную, автоматическую и роботизированную сварку с контролем качества швов.
Работа с толстым листом
Вальцуем и свариваем листовой металл толщиной до 100 мм.
По чертежу или образцу
Производим конструкции по документации заказчика, включая серийные партии.
Контроль качества
Каждый шов и готовое изделие проверяются перед отгрузкой.
Подробнее о технологии
Трубный прокат
Трубный прокат — основа заготовительного производства: из толстостенных труб изготавливаются гильзы, втулки, корпуса и кольца, из прецизионных — элементы гидравлики и пневматики, узлы машин и механизмов. Правильно подобранная труба сокращает объём последующей механической обработки и снижает себестоимость детали, поэтому подбор типоразмера и марки стали выполняется под конкретную задачу заказчика.
Работа начинается с заявки: по чертежу детали или спецификации специалисты подбирают сортамент — диаметр, толщину стенки, марку стали, состояние поставки и требования к допускам. Далее выполняются порезка в размер и, при необходимости, механическая обработка: торцовка и фаска, расточка внутреннего диаметра, обточка наружной поверхности, обработка концов. Для труб под гильзы гидроцилиндров выполняется хонингование внутренней поверхности до требуемой шероховатости.
Каждая партия сопровождается сертификатом качества с химическим составом и механическими свойствами; прослеживаемость обеспечивается по номеру плавки. Входной контроль включает проверку геометрии, визуально-измерительный контроль поверхности; по требованию заказчика выполняются дополнительные испытания в аттестованной лаборатории, включая испытания на ударную вязкость при отрицательных температурах.
Ключевые преимущества производства РКМК
Заказчик получает трубный прокат, готовый к запуску в производство: порезанный в размер, с обработанными концами и подтверждённым сертификатом качеством материала. Широкий складской и заказной сортамент — от прецизионных холоднотянутых труб до толстостенных заготовок — позволяет закрывать потребности одного проекта из единого источника, а собственная механическая обработка на площадках группы РКМК сокращает цепочку поставщиков и сроки запуска деталей в работу.
4
страны производства
Производственные площадки РКМК расположены в четырёх странах — России, Китае, ОАЭ и Индии. Такая география даёт доступ к разным технологиям и материалам и позволяет стабильно выполнять заказы в нужные сроки.
11
Производственных площадок
Группа компаний РКМК объединяет 11 собственных производств в России, Китае, ОАЭ и Индии — от точного и крупного литья до ковки, штамповки и механической обработки.
60
СТРАН ПОСТАВОК
Продукция РКМК поставляется заказчикам более чем в 60 странах.
<strong>Сортамент под задачи машиностроения</strong>
Бесшовные, прецизионные, хонингованные и профильные трубы в одном источнике поставки: от Ø10 мм до труб свыше 500 мм со стенкой до 120 мм.
Порезка и обработка в размер
Трубы поставляются мерными длинами с торцовкой, фаской и обработкой концов, что исключает заготовительные операции на стороне заказчика.
Экономия на механической обработке
Подбор типоразмера с минимальным припуском под чертёж детали сокращает объём точения и расточки и снижает себестоимость изделия.
Марки стали по международным стандартам
Углеродистые, низколегированные и легированные стали по ASTM, EN, DIN и JIS, включая аналоги для замещения импортных позиций.
Документальное подтверждение качества
Каждая партия сопровождается сертификатом с химическим составом и механическими свойствами; прослеживаемость по номеру плавки.
Единичные позиции и регулярные поставки
Отгрузка от нескольких труб до серийных объёмов с сохранением требований к допускам и сопроводительной документации.
Подробнее о технологии
Изготовление сосудов под давлением
Изготавливаем сосуды под давлением — аппараты, которые работают под избыточным давлением среды и потому проектируются с запасом по прочности и герметичности. Несущую часть образуют обечайка и днища, к ним привариваются штуцеры, люки и фланцы, а внутри размещаются рабочие устройства под задачу: мешалки в реакторах, трубные пучки в теплообменниках, тарелки и насадка в колоннах. Производим аппараты всех основных типов — реакционные, сепарационные, теплообменные и ёмкостные, — подбирая конструкцию под рабочее давление, температуру и характер среды заказчика.
Производство проходит полный цикл: лист раскраивается и вальцуется в обечайки, днища штампуются и отбортовываются, затем идёт сборка под сварку, сварка продольных и кольцевых швов, врезка штуцеров, установка фланцев и монтаж внутренних устройств. При необходимости аппарат проходит термообработку для снятия сварочных напряжений. Работаем с углеродистыми, легированными и нержавеющими сталями, а для агрессивных сред применяем плакировку или защитную футеровку.
Готовый аппарат проходит механическую обработку уплотнительных и стыковочных поверхностей, антикоррозионную обработку и контроль качества — неразрушающий контроль сварных швов и гидростатические или пневматические испытания на прочность и герметичность. Такой порядок гарантирует прочность, плотность и ресурс изделия, в том числе для ответственных объектов, где требования к изготовлению и документации максимальны.
Ключевые преимущества производства РКМК
Главное достоинство нашего производства сосудов под давлением — это полный цикл от листового проката до испытанного аппарата на собственной базе. Вальцовка обечаек, изготовление днищ, аттестованная сварка, монтаж внутренних устройств и испытания выполняются на площадках группы, поэтому реакторы, колонны, теплообменники и ёмкости изготавливаются в одной технологической цепочке с общей ответственностью за результат. Это позволяет производить как единичные и нестандартные аппараты по чертежу или техническому заданию, так и аналоги импортных изделий по образцу — с гарантией прочности, герметичности и ресурса.
4
страны производства
Производственные площадки РКМК расположены в четырёх странах — России, Китае, ОАЭ и Индии. Такая география даёт доступ к разным технологиям и материалам и позволяет стабильно выполнять заказы в нужные сроки.
11
Производственных площадок
Группа компаний РКМК объединяет 11 собственных производств в России, Китае, ОАЭ и Индии — от точного и крупного литья до ковки, штамповки и механической обработки.
60
СТРАН ПОСТАВОК
Продукция РКМК поставляется заказчикам более чем в 60 странах.
Полный цикл изготовления
Вальцовка, сварка, сборка внутренних устройств и испытания выполняются на собственном производстве.
Сосуды всех типов
Изготавливаем реакционные, сепарационные, теплообменные и ёмкостные аппараты.
Аттестованная сварка и контроль швов
Применяем аттестованную сварку с неразрушающим контролем сварных соединений.
По чертежу или образцу
Производим и восстанавливаем аппараты по документации или образцу, включая аналоги импортных.
Крупногабаритные аппараты
Изготавливаем сосуды большого диаметра и длины, с отгрузкой целиком или по секциям.
Контроль качества
ISO 9001:2015 и ISO 14001:2015, контроль швов и гидростатические испытания.
Подробнее о технологии
Изготовление вентилей и баллонов
Баллонные вентили изготавливаются механической обработкой из латунной или нержавеющей заготовки. Корпус, шпиндель и седло обрабатываются на станках с ЧПУ, после сборки каждый вентиль испытывается на герметичность затвора и уплотнения штока при рабочем давлении. Латунные вентили применяются для технических газов общего назначения, нержавеющие — для коррозионных, особо чистых и специальных газов.
Баллоны высокого давления изготавливаются бесшовными и рассчитаны на многократное наполнение. Внутренняя поверхность подготавливается под тип газа, включая обработку под особо чистые газы и газовые смеси. Резьба горловины выполняется под установку вентиля соответствующего типа.
Готовые изделия проходят гидравлические и пневматические испытания, контроль резьб и герметичности. Соответствие подтверждается паспортом изделия, материал прослеживается по марке и номеру плавки — от заготовки до поставки.
Ключевые преимущества производства РКМК
Главное достоинство направления газовой арматуры РКМК — вентиль и баллон изготавливаются и испытываются на одной базе, что обеспечивает совместимость резьб, седел и уплотнений в готовом комплекте. Латунное и нержавеющее исполнения закрывают весь диапазон применений — от технических газов до коррозионных и особо чистых сред. Каждое изделие проходит стопроцентные испытания на герметичность при рабочем давлении, а наличие шпинделей и комплектующих собственного производства упрощает обслуживание и ремонт арматуры в эксплуатации.
4
страны производства
Производственные площадки РКМК расположены в четырёх странах — России, Китае, ОАЭ и Индии. Такая география даёт доступ к разным технологиям и материалам и позволяет стабильно выполнять заказы в нужные сроки.
11
производственных площадок
Группа компаний РКМК объединяет 11 собственных производств в России, Китае, ОАЭ и Индии — от точного и крупного литья до ковки, штамповки и механической обработки.
60
СТРАН ПОСТАВОК
Продукция РКМК поставляется заказчикам более чем в 60 странах.
Вентили и баллоны в комплекте
Совместимость резьб, седел и уплотнений обеспечивается изготовлением на одной базе.
Давление до 20 МПа
Вентили и баллоны рассчитаны на рабочее давление высоконапорных газовых систем.
Два исполнения вентилей
Латунь для технических газов, нержавеющая сталь для коррозионных и чистых сред.
Стандартные резьбы
W21,8×14 LH, G3/4 и другие присоединения под действующий парк баллонов.
Комплектующие собственного производства
Шпиндели, маховики и детали затвора для ремонта и обслуживания арматуры.
Контроль качества
Система менеджмента ISO 9001:2015 и ISO 14001:2015, испытания давлением.
Подробнее о технологии
Изготовление фланцев и фитингов
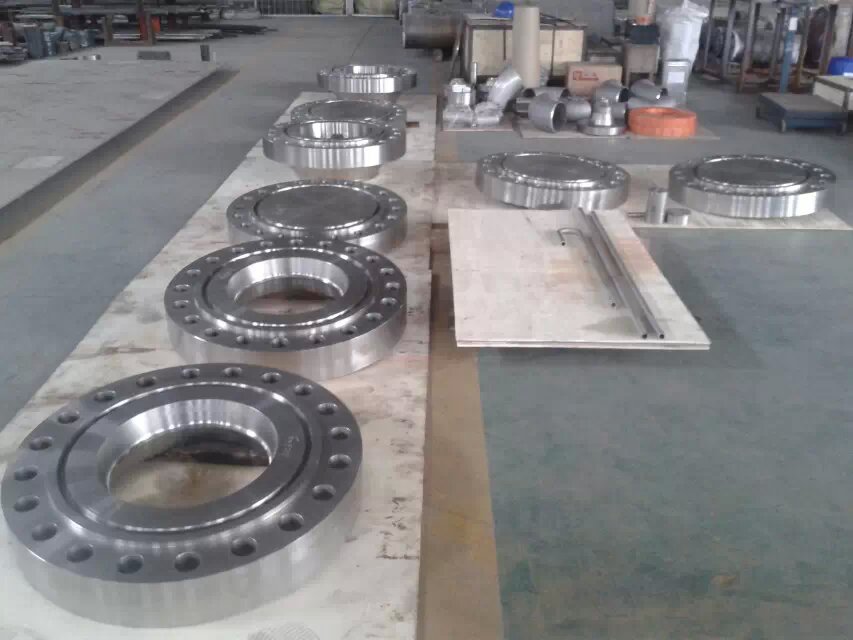
Изготавливаемые фланцы и кованые фитинги — соединительные элементы, которые обеспечивают разъёмное соединение труб, арматуры и оборудования через фланцы и компактное соединение труб малого диаметра через кованые фитинги. В номенклатуре фланцы всех типов и кованые фитинги под приварку враструб и резьбу, в том числе из коррозионностойких сплавов. Работаем с углеродистыми, легированными и нержавеющими сталями, дуплексными, супердуплексными и никелевыми сплавами.
Фланцы и кованые фитинги изготавливаются ковкой с последующей механической обработкой. Заготовка осаживается и формуется, затем протачиваются присоединительные и уплотнительные поверхности, сверлятся болтовые отверстия, нарезается резьба и снимаются фаски под сварку. Для высоких классов давления применяется поковка с повышенным припуском под обработку.
Готовые изделия проходят термообработку, контроль геометрии, химического состава и твёрдости, при необходимости — неразрушающий контроль и антикоррозионное покрытие. Соответствие марке и стандарту подтверждается сертификатом, а на каждое изделие наносится маркировка с маркой материала и номером плавки — это обеспечивает прослеживаемость от заготовки до поставки.
Ключевые преимущества производства РКМК
Главное достоинство нашего производства фланцев и фитингов — это широкий диапазон материалов и стандартов в одной номенклатуре: от углеродистой стали до дуплексных и никелевых сплавов, по международным стандартам ASME и ANSI. Ковка и механическая обработка выполняются на собственной базе с контролем химического состава и маркировкой по плавке, поэтому каждое изделие прослеживается и соответствует заявленной марке. Это позволяет поставлять как массовые типоразмеры, так и изделия из коррозионностойких сплавов для ответственных сред.
4
страны производства
Производственные площадки РКМК расположены в четырёх странах — России, Китае, ОАЭ и Индии. Такая география даёт доступ к разным технологиям и материалам и позволяет стабильно выполнять заказы в нужные сроки.
11
Производственных площадок
Группа компаний РКМК объединяет 11 собственных производств в России, Китае, ОАЭ и Индии — от точного и крупного литья до ковки, штамповки и механической обработки.
60
СТРАН ПОСТАВОК
Продукция РКМК поставляется заказчикам более чем в 60 странах.
Фланцы всех типов
Воротниковые, плоские, свободные, глухие и резьбовые.
Широкий диапазон материалов
Углеродистые, легированные, нержавеющие стали, дуплексные и никелевые сплавы.
Международные стандарты
ASME B16.5 / B16.47 на фланцы, классы давления на кованые фитинги.
Изготавливаем по документации или образцу, включая аналоги импортных.
Контроль качества
ISO 9001:2015 и ISO 14001:2015, контроль геометрии, состава и неразрушающий контроль.
Подробнее о технологии
Листовая штамповка
Изготавление деталей холодной листовой штамповкой — превращение листового металла в готовые элементы заданной формы. В работе вырубка, пробивка, гибка, вытяжка и формовка на прессах с применением штамповой оснастки. Производим из углеродистой, легированной и нержавеющей листовой стали по чертежу или образцу заказчика.
Цикл идёт от проектирования и изготовления штампов до серийной штамповки деталей. Сначала на собственной базе разрабатывается и изготавливается оснастка, затем заготовка проходит последовательные операции — раскрой, вырубку, гибку и вытяжку. При необходимости штампованные элементы свариваются и собираются в готовые узлы: панели и детали кабин, баки, кронштейны.
Готовые детали проходят зачистку, антикоррозионную подготовку поверхности и окраску, контроль геометрии и качества поверхности. Полный цикл — от штампа до окрашенной детали — выполняется на собственной площадке, что обеспечивает повторяемость размеров и стабильное качество в серии.
Преимущества штамповочного производства РКМК
Главное достоинство нашего штамповочного производства — это собственная штамповая оснастка и полный цикл на одной площадке: от проектирования и изготовления штампов до серийной штамповки, сборки и окраски деталей. Это позволяет выпускать как отдельные штампованные детали, так и готовые узлы — панели кабин, баки, кронштейны — по чертежу или образцу заказчика, включая аналоги импортных деталей.
4
страны производства
Производственные площадки РКМК расположены в четырёх странах — России, Китае, ОАЭ и Индии. Такая география даёт доступ к разным технологиям и материалам и позволяет стабильно выполнять заказы в нужные сроки.
11
Производственных площадок
Группа компаний РКМК объединяет 11 собственных производств в России, Китае, ОАЭ и Индии — от точного и крупного литья до ковки, штамповки и механической обработки.
60
СТРАН ПОСТАВОК
Продукция РКМК поставляется заказчикам более чем в 60 странах.
Собственная штамповая оснастка
Проектируем и изготавливаем штампы под деталь заказчика.
Полный цикл
От штампа до штамповки, сборки и окраски на одной площадке.<br>
Все операции листовой штамповки
Вырубка, пробивка, гибка, вытяжка и формовка.
Готовые узлы
Сборка и сварка штампованных деталей в кабины, баки и кронштейны.
По чертежу или образцу
Изготавливаем по документации или образцу, включая аналоги импортных.
Контроль качества
ISO 9001:2015 и ISO 14001:2015, контроль геометрии и поверхности.
Подробнее о технологии
Разработка и конструирование РКМК
Работа начинается с исходных данных заказчика — технического задания, чертежа, 3D-модели или натурного образца. При отсутствии документации выполняются обмер изделия, определение материала и геометрии и восстановление чертежей. На этом же этапе проводятся инженерные расчёты, подбираются марка стали или сплава и способ изготовления — литьё, ковка, штамповка или механическая обработка.
Далее разрабатывается конструкторская документация: чертежи, 3D-модели и спецификации, изначально технологичные под производственные возможности компании. При необходимости изготавливается опытный образец, конструкция дорабатывается по результатам испытаний и согласования, после чего изделие переводится в серийное производство на той же базе.
Такой порядок исключает разрыв между разработкой и заводом: за проект и за готовую деталь отвечает один подрядчик. Контроль качества ведётся на всех этапах, изделия сопровождаются документацией, материал прослеживается по марке и номеру плавки.
Ключевые преимущества компании РКМК
Главное достоинство инженерного направления РКМК — единый подрядчик на разработку и производство. Конструкторская документация разрабатывается сразу под собственные производственные мощности, поэтому она всегда технологична, а сроки и ответственность не размываются между проектировщиком и заводом. Это особенно значимо в задачах реверс-инжиниринга и импортозамещения, где требуется в сжатые сроки пройти путь от натурного образца до готового изделия и вернуть в эксплуатацию позиции, снятые с поставки.
4
страны производства
Производственные площадки РКМК расположены в четырёх странах — России, Китае, ОАЭ и Индии. Такая география даёт доступ к разным технологиям и материалам и позволяет стабильно выполнять заказы в нужные сроки.
11
Производственных площадок
Группа компаний РКМК объединяет 11 собственных производств в России, Китае, ОАЭ и Индии — от точного и крупного литья до ковки, штамповки и механической обработки.
60
СТРАН ПОСТАВОК
Продукция РКМК поставляется заказчикам более чем в 60 странах.
Единый подрядчик
Разработка и производство на одной базе — без разрыва между проектом и заводом.
Реверс-инжиниринг
Восстановление чертежей и 3D-моделей по натурному образцу при отсутствии документации.
Импортозамещение
Разработка и изготовление аналогов импортных деталей и узлов, снятых с поставки.
Инженерные расчёты
Оценка прочности и ресурса, подбор материала под нагрузку и среду эксплуатации.
Технологичная документация
Чертежи и 3D-модели изначально пригодны для запуска в производство.
Контроль качества
Система менеджмента ISO 9001:2015 и ISO 14001:2015, контроль на всех этапах проекта.
Подробнее о технологии
Процесс работы
Изготовление крупноузлового оборудования — это полный цикл на собственной базе, от инженерной проработки до готового, проверенного на стендах агрегата. Работа начинается в конструкторском бюро: по чертежам или техническому заданию заказчика разрабатывается конструкция, выпускается рабочая документация, при необходимости создаётся 3D-модель. Затем на производстве изготавливаются детали и узлы — раскрой, механическая обработка, сварка — и выполняется узловая, а после и общая сборка изделия.
Готовый агрегат проходит испытания на аттестованных стендах: проверяются работоспособность, прочность и герметичность, а для изделий с приводом — корректность работы механизмов. Только после подтверждения соответствия проекту оборудование отгружается заказчику. Такой порядок исключает скрытые дефекты и гарантирует готовность изделия к эксплуатации.
Этим способом изготавливаются клапаны с приводом, вакуумные камеры, камеры с ретортой, задвижки и нестандартное оборудование — в том числе для ответственных объектов энергетической и атомной отраслей, где требования к качеству сборки и документации максимальны.
4
страны производства
Производственные площадки РКМК расположены в четырёх странах — России, Китае, ОАЭ и Индии. Такая география даёт доступ к разным технологиям и материалам и позволяет стабильно выполнять заказы в нужные сроки.
11
производственных площадок
Группа компаний РКМК объединяет 11 собственных производств в России, Китае, ОАЭ и Индии — от точного и крупного литья до ковки, штамповки и механической обработки.
60
СТРАН ПОСТАВОК
Продукция РКМК поставляется заказчикам более чем в 60 странах.
Полный цикл на своей базе
Все этапы — от конструкторской проработки до испытаний — выполняются на собственном производстве.
Собственное конструкторское бюро
Разрабатываем конструкцию и выпускаем рабочую документацию по чертежам или техническому заданию заказчика.
Изготовление по чертежу или образцу
Производим оборудование по документации заказчика или по натурному образцу, включая аналоги импортных изделий.
Сборка и монтаж узлов
Выполняем узловую и общую сборку агрегатов любой сложности.
Испытания на аттестованных стендах
Каждое изделие проверяем на работоспособность, прочность и герметичность перед отгрузкой.
Оборудование любой сложности
Реализуем как отдельные узлы, так и комплектные изделия под индивидуальную задачу.
Опыт ответственных объектов
Изготавливаем оборудование для энергетической и атомной отраслей с повышенными требованиями к качеству.
Подробнее о технологии
Изготавление деталей из карбидных материалов
Карбидные материалы занимают особое место среди конструкционных: по твёрдости и стойкости к абразивному износу они многократно превосходят закалённые стали, сохраняют размеры и свойства при высоких температурах и не корродируют в средах, разрушающих металлы. Именно поэтому из карбидов изготавливаются детали, определяющие ресурс всего узла: пары трения торцевых уплотнений, плунжерные пары, подшипники, работающие в перекачиваемой среде без подвода смазки.
Технология изготовления — порошковая металлургия. Заготовка формуется прессованием из подготовленной порошковой смеси, затем спекается в вакуумных печах, где приобретает конечную плотность и прочность. Финишные операции — алмазное шлифование и доводка рабочих поверхностей — обеспечивают геометрию и шероховатость, необходимые для герметичности уплотнений и работы пар трения. При необходимости карбидные детали поставляются в сборе со стальными оправами и корпусными элементами.
Контроль качества ведётся на всех этапах: проверка порошковой смеси, контроль плотности и структуры после спекания, измерение геометрии и шероховатости после финишной обработки. Каждая партия сопровождается сертификатом качества; изготовление по чертежам заказчика гарантирует соответствие посадочных и присоединительных размеров документации.
Ключевые преимущества производства РКМК
Заказчик получает детали, ресурс которых в абразивных и агрессивных средах кратно превышает ресурс стальных аналогов, — а значит, реже останавливает оборудование на замену уплотнений, втулок и плунжерных пар. Полный цикл производства от прессования до алмазной доводки на площадках группы РКМК обеспечивает стабильное качество и повторяемость от партии к партии, а изготовление по чертежам позволяет заменять импортные карбидные детали, недоступные к поставке.
4
страны производства
Производственные площадки РКМК расположены в четырёх странах — России, Китае, ОАЭ и Индии. Такая география даёт доступ к разным технологиям и материалам и позволяет стабильно выполнять заказы в нужные сроки.
11
Производственных площадок
Группа компаний РКМК объединяет 11 собственных производств в России, Китае, ОАЭ и Индии — от точного и крупного литья до ковки, штамповки и механической обработки.
60
СТРАН ПОСТАВОК
Продукция РКМК поставляется заказчикам более чем в 60 странах.
Полный цикл порошковой металлургии
Прессование, спекание в вакуумных печах и алмазная финишная обработка выполняются на собственных производственных мощностях.
Ресурс в абразивных средах
Твёрдость карбидных материалов многократно превышает закалённую сталь, что кратно увеличивает срок службы деталей при перекачке сред с механическими примесями.
Работа без смазки
Карбидные пары трения работают в перекачиваемой среде без подвода смазочных материалов, что упрощает конструкцию узла и исключает загрязнение продукта.
Стойкость к агрессивным средам
Карбидные материалы сохраняют свойства в кислотных, щелочных и сероводородсодержащих средах, разрушающих стальные детали.
Изготовление по чертежам заказчика
Детали выполняются по КД или образцу, включая аналоги импортных позиций, снятых с поставки.
Точность финишной обработки
Алмазное шлифование и доводка обеспечивают геометрию и шероховатость рабочих поверхностей под герметичность торцевых уплотнений.
Подробнее о технологии
Изготовление подшипников скольжения
Подшипник скольжения — узел, от которого зависит работоспособность всей вращающейся машины: он несёт вал на масляном клине, гасит вибрации и защищает ротор при пусках и остановах. Рабочий слой выполняется из баббита — антифрикционного сплава на оловянной основе по ASTM B23 и DIN 4381, который прирабатывается к валу и предохраняет его от повреждения даже при кратковременных нарушениях смазки. Ключевое требование к изготовлению — прочное и бездефектное сцепление баббита с основой вкладыша.
Заливка рабочего слоя выполняется центробежным способом: расплавленный баббит распределяется по вращающейся заготовке, что обеспечивает плотную структуру без газовых и усадочных пор. Основой вкладышей служат углеродистые стали, чугун, латунь и бронза. После заливки выполняется механическая обработка рабочей поверхности с расчётным зазором под вал, шабрение и подгонка по постели корпуса. Изготовление ведётся по чертежам заказчика или по образцу изношенного вкладыша; при необходимости выполняется гидродинамический расчёт подшипника с подбором зазоров, марки масла и режима охлаждения.
Каждый вкладыш проходит обязательный контроль сцепления баббитового слоя: ультразвуковой контроль по ISO 4386-1 и капиллярный контроль по ISO 4386-3, а также проверку геометрии и прилегания. Корпуса проверяются на герметичность масляных полостей. Партия сопровождается сертификатом качества; прослеживаемость материалов обеспечивается на всех этапах производства.
Ключевые преимущества производства РКМК
Заказчик получает подшипниковые узлы с гарантированным качеством баббитового слоя — каждый вкладыш проходит ультразвуковой и капиллярный контроль сцепления по ISO 4386, что исключает отслоение баббита в эксплуатации. Центробежная заливка, механическая обработка и контроль выполняются в рамках единого производственного цикла на площадках группы РКМК. Изготовление по чертежам, образцам и расчётам позволяет как комплектовать новое оборудование, так и восстанавливать изношенные узлы взамен импортных, недоступных к поставке.
4
страны производства
Производственные площадки РКМК расположены в четырёх странах — России, Китае, ОАЭ и Индии. Такая география даёт доступ к разным технологиям и материалам и позволяет стабильно выполнять заказы в нужные сроки.
11
Производственных площадок
Группа компаний РКМК объединяет 11 собственных производств в России, Китае, ОАЭ и Индии — от точного и крупного литья до ковки, штамповки и механической обработки.
60
СТРАН ПОСТАВОК
Продукция РКМК поставляется заказчикам более чем в 60 странах.
Полный цикл изготовления подшипника
От центробежной заливки баббита до финишной обработки, шабрения и контрольной сборки с корпусом на собственных производственных мощностях.
Гарантия сцепления баббитового слоя
Каждый вкладыш проходит ультразвуковой контроль по ISO 4386-1 и капиллярный контроль по ISO 4386-3, исключающие скрытые отслоения и трещины.
Диапазон размеров под тяжёлые машины
Вкладыши и втулки диаметром от 50 до 600 мм и массой до 2000 кг для электродвигателей, турбин, компрессоров и прокатных станов.
Типовые исполнения по DIN
Корпусные подшипники фланцевого и стоякового типа в стандартных размерах взаимозаменяемы с европейскими аналогами без доработки посадочных мест.
Восстановление вместо замены узла
Перезаливка изношенных вкладышей возвращает узел в работу за меньшие деньги и сроки, чем закупка нового подшипника.
Защита от подшипниковых токов
Для электрических машин выполняется изоляция наружного диаметра вкладыша, предотвращающая электроэрозионное повреждение баббита и вала.
Подробнее о технологии
Изготовление редукторов
Редуктор или его детали изготавливаются по конструкторской документации заказчика либо по образцу. При отсутствии чертежей выполняется обмер изделия и разработка документации. По требованиям к передаваемому моменту, передаточному отношению и условиям эксплуатации определяются схема зацепления, материалы зубчатых колёс и валов, тип подшипниковых узлов и конструкция корпуса.
Корпуса отливаются из серого чугуна или стали и проходят механическую обработку с обеспечением соосности посадочных отверстий под валы и подшипники. Зубчатые колёса и вал-шестерни изготавливаются из легированных сталей (например, 40Х) с последующей термической обработкой, повышающей твёрдость и износостойкость рабочих поверхностей зубьев. Зубчатый венец обрабатывается с контролем профиля и шага.
Контроль выполняется на всех этапах — от входного контроля материала и контроля геометрии зубчатого зацепления до проверки собранного редуктора. Проводятся контроль твёрдости, геометрических параметров зубчатых колёс, соосности и прилегания, а также обкатка собранного изделия под нагрузкой. Каждая партия прослеживается по применённым материалам. Производство сертифицировано по ISO 9001:2015 и ISO 14001:2015.
Ключевые преимущества производства РКМК
Полный цикл изготовления — от литья корпуса до сборки и обкатки — сосредоточен на производствах группы, что обеспечивает контроль качества на каждом этапе и единую ответственность за изделие. Изготовление по чертежу и по образцу позволяет заменять снятое с производства и импортное оборудование. Термическая обработка зубьев, контроль геометрии зацепления и обкатка собранных редукторов повышают ресурс и надёжность привода.
4
страны производства
Производственные площадки РКМК расположены в четырёх странах — России, Китае, ОАЭ и Индии. Такая география даёт доступ к разным технологиям и материалам и позволяет стабильно выполнять заказы в нужные сроки.
11
Производственных площадок
Группа компаний РКМК объединяет 11 собственных производств в России, Китае, ОАЭ и Индии — от точного и крупного литья до ковки, штамповки и механической обработки.
60
СТРАН ПОСТАВОК
Продукция РКМК поставляется заказчикам более чем в 60 странах.
Полный цикл на одном производстве
Литьё корпуса, изготовление зубчатых колёс и валов, сборка и обкатка выполняются на площадках группы, что исключает разрозненную ответственность поставщиков.
Изготовление по образцу и импортозамещение
Редуктор или деталь воспроизводятся по натурному изделию при отсутствии чертежей, что позволяет заменить снятое с производства и импортное оборудование.
Термообработанные зубчатые колёса
Термическая обработка зубьев повышает твёрдость рабочих поверхностей и увеличивает ресурс передачи под нагрузкой.
Собственное литьё корпусов
Отливка и обработка корпусов из серого чугуна и стали на площадках группы сокращают сроки и обеспечивают соосность посадочных мест.
Обкатка собранных редукторов
Испытание под нагрузкой перед отгрузкой подтверждает работоспособность и отсутствие дефектов сборки.
Прослеживаемость и сертификация
Материалы прослеживаются по партиям; производство сертифицировано по ISO 9001:2015 и ISO 14001:2015.
Подробнее о технологии
Изготовление электродвигателей
Электродвигатель изготавливается по техническому заданию заказчика или по параметрам присоединяемого механизма. На основании требований к мощности, напряжению, частоте вращения и условиям эксплуатации подбираются электромагнитная схема, система изоляции, тип подшипниковых узлов и способ охлаждения. Для взрывозащищённых исполнений конструкция оболочки и рабочие зазоры рассчитываются исходя из категории и группы взрывоопасной среды.
Производство включает механическую обработку корпусных деталей и вала, изготовление и укладку обмоток статора, вакуумно-нагнетательную пропитку изоляции, сборку активной части и установку подшипниковых узлов. Применяется система изоляции с пониженным содержанием связующего, обеспечивающая высокую электрическую и механическую прочность обмотки.
Контроль выполняется на всех этапах — от входного контроля материалов и комплектующих до приёмо-сдаточных испытаний собранной машины. Проводятся измерения сопротивления и электрической прочности изоляции, испытания на нагрев, контроль вибрации и уровня шума, проверка параметров взрывозащиты. Каждая машина сопровождается протоколами испытаний и прослеживается по применённым материалам и комплектующим. Производство сертифицировано по ISO 9001:2015 и ISO 14001:2015.
Ключевые преимущества производства РКМК
Широкая линейка мощностей и напряжений позволяет подобрать двигатель под конкретный привод без избыточного запаса и без работы на пределе характеристик. Взрывозащищённые исполнения допускают установку на объектах с взрывоопасными средами. Приёмо-сдаточные испытания каждой машины, низкие уровни вибрации и шума, а также встроенные системы мониторинга обеспечивают надёжность оборудования и сокращают эксплуатационные затраты на протяжении всего срока службы.
4
страны производства
Производственные площадки РКМК расположены в четырёх странах — России, Китае, ОАЭ и Индии. Такая география даёт доступ к разным технологиям и материалам и позволяет стабильно выполнять заказы в нужные сроки.
11
Производственных площадок
Группа компаний РКМК объединяет 11 собственных производств в России, Китае, ОАЭ и Индии — от точного и крупного литья до ковки, штамповки и механической обработки.
60
СТРАН ПОСТАВОК
Продукция РКМК поставляется заказчикам более чем в 60 странах.
Диапазон от 0,18 до 30 000 кВт
Единая линейка машин низкого и высокого напряжения закрывает большинство приводных задач, от вспомогательных механизмов до магистральных насосов и компрессоров, что позволяет комплектовать объект у одного изготовителя.
Взрывозащищённые исполнения
Двигатели во взрывонепроницаемой оболочке, повышенной безопасности и с наддувом оболочки допускаются к работе в взрывоопасных зонах нефтегаза, химии и горной добычи.
Приёмо-сдаточные испытания каждой машины
Контроль изоляции, испытания на нагрев, измерение вибрации и шума с оформлением протокола на каждый двигатель.
Низкие вибрация и шум
Динамическая балансировка роторов и контроль вибрации в пределах отраслевых норм уменьшают нагрузку на смежное оборудование и облегчают выполнение санитарных требований.
Надёжная система изоляции
Вакуумно-нагнетательная пропитка и изоляция с пониженным содержанием связующего обеспечивают устойчивость обмотки к тепловым и электрическим нагрузкам.
Прослеживаемость и сертификация
Каждая машина прослеживается по применённым материалам и комплектующим; производство сертифицировано по ISO 9001:2015 и ISO 14001:2015.
Спасибо, ваше сообщение отправлено
Мы получили Ваше сообщение, и ответим на него в течение дня
Уведомление о файлах cookie
Наш сайт использует файлы cookie для улучшения вашего опыта работы с сайтом. Используя наш сайт, вы соглашаетесь с использованием файлов cookie в соответствии с нашей политикой конфиденциальности. Файлы cookie помогают нам анализировать трафик, персонализировать контент.
Обращайтесь к нам по вопросам закупки, возможного партнёрства, для запросов от СМИ и, в целом, по любым интересующим вас вопросам. Мы ответим вам в течение одного рабочего дня.
К сожалению, по вашему запросу ничего не найдено. Пожалуйста, попробуйте другую поисковую фразу, или же просто обратитесь к нам для разработки индивидуального решения.